 Français



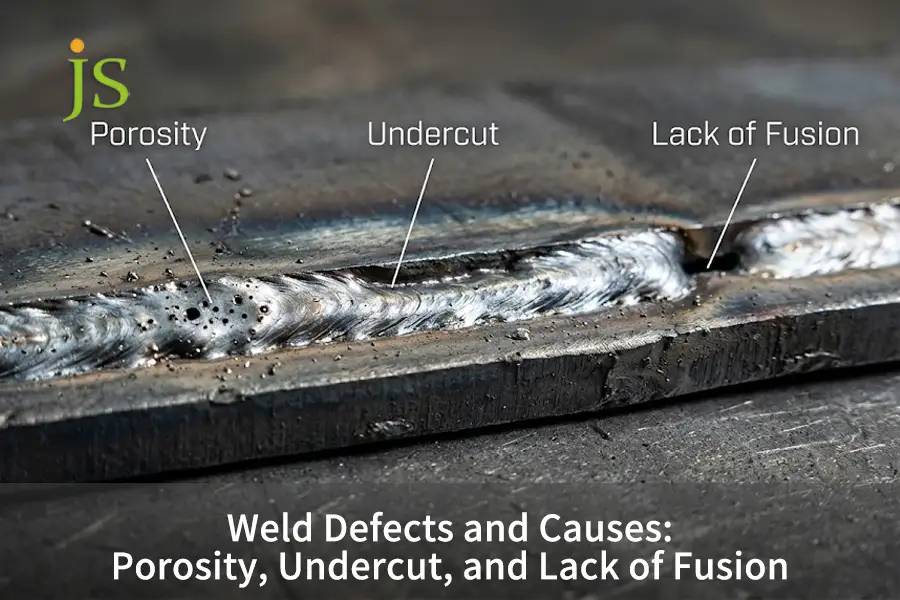

Défauts de soudure courants et leurs causes Les défauts de soudage résultent principalement d'un apport de chaleur incorrect, d'une contamination de surface, d'une protection gazeuse insuffisante et d'un mauvais ajustement des joints. Des défauts comme la porosité apparaissent lorsque des poches de gaz se retrouvent piégées dans le bain de fusion. solidification rapideLe sous-dépouillage se produit lorsque la tension d'arc élevée ou une vitesse de déplacement excessive font fondre le métal de base sans apport suffisant de métal d'apport. Inversement, le défaut de fusion survient lorsque l'arc ne parvient pas à fondre les parois du joint avant le dépôt du métal d'apport. La compréhension de ces causes profondes est essentielle pour éviter les rejets structurels et garantir la conformité aux normes. Spécifications AWS D1.1.
Principaux défauts de soudure, causes et prévention
Points clés à retenir : Les défauts de soudage proviennent principalement de problèmes d'équilibre thermique, de perte de protection et d'écartement des joints, mais un réglage approprié de la plage de tension, du débit de gaz et des processus de nettoyage peuvent résoudre la plupart des problèmes de soudage en atelier.
| Type de défaut | Cause première | Paramètres critiques | Règle de prévention |
| Porosité | Turbulence gazeuse ou graisse de surface libérant de l'hydrogène | Pureté du gaz ≥ 99,99 %, débit 12–18 L/min | Nettoyer le métal de base à ≥25 mm du joint, protéger contre les vents latéraux >2 m/s |
| Saper | bord de plaque à récurer sous haute tension d'arc et vitesse de déplacement rapide | Tolérance de tension ≤±1,5 V, angle 10°–15° | Réduisez la vitesse de déplacement, faites une pause de 0,5 à 1,0 s aux bords des articulations. |
| Absence de fusion | Biseau étroit, absence d'espace à la racine ou faible apport de chaleur | Apport de chaleur ≥ 0,8 kJ/mm, rainure ≥ 60° | Maintenir la profondeur de coupe à ≤ 1,5 mm, éliminer la calamine et les scories entre les passes. |
Quels sont les défauts de soudure courants et leurs causes dans la fabrication industrielle ?
Commun défauts de soudure et leurs causes Ces écarts résultent de déséquilibres thermiques, chimiques et physiques au sein du bain de fusion pendant le refroidissement. Toute différence entre les valeurs d'arc réelles et celles spécifiées dans le Spécifications de procédure de soudage Cela affectera considérablement la vitesse de refroidissement. Un déséquilibre thermique peut entraîner l'emprisonnement de gaz, empêcher la fusion des parois latérales, voire endommager les bords du métal de base. Le maintien d'une vitesse de déplacement constante, d'une tension appropriée et d'un bon ajustement des joints permet d'éviter plus de 90 % des défauts de soudage.
Les ingénieurs déterminent la catégorie des défauts de soudure en fonction de Termes et définitions de la norme AWS A3.0Les discontinuités, décrites comme des modifications de la structure mécanique ou métallurgique de la soudure, sont considérées comme des défauts lorsqu'elles dépassent les tolérances prescrites par les plans techniquesExaminez le procédé de soudage des métaux.
Trois processus physiques fondamentaux qui conduisent à la rupture des soudures
Il existe trois phénomènes physiques fondamentaux qui déterminent si le dépôt de soudure est intact ou non :
- Gradient de tension superficielle (convection de Marangoni) : Les différences de température entre le centre de l'arc et les flancs de la soudure provoquent une circulation du métal. La vitesse d'écoulement élevée entraîne le métal liquide dans la direction opposée aux bords du joint, créant ainsi des espaces vides.
- Diminution de la solubilité des gaz (loi de Sieverts) : Le métal en fusion est fortement saturé en hydrogène, oxygène et azote. Lors du refroidissement, sa solubilité diminue rapidement. Les bulles restent piégées si la vitesse de solidification est supérieure à leur vitesse de remontée.
- Chocs thermiques dans la zone affectée par la chaleur (ZAC) : La zone affectée thermiquement (la zone qui subit des modifications structurelles dues à l'exposition à la chaleur mais qui ne fond pas) est soumise à des chocs thermiques. Un préchauffage inapproprié entraîne… structures durcies de martensite, contraintes de retrait et microfissures.
Les défauts de soudure surviennent lorsque le métal d'apport se solidifie sans libérer le gaz emprisonné, remplissant ainsi l'angle du joint et fondant dans le métal de base.
Quelles sont les principales causes de porosité des soudures et les méthodes de prévention ?
La porosité des soudures provoque Ce phénomène implique généralement la dissolution de gaz volatils dans le bain de fusion, qui ne parviennent pas à s'échapper avant la solidification rapide. L'utilisation d'un lubrifiant de soufflage, l'humidité ambiante ou un flux de gaz de protection turbulent supérieur à 20 L/min (provoquant des turbulences du fluide) peuvent piéger des cavités sphériques ou vermiformes. Le point de rosée doit se situer dans la plage de -40 °C ou moins, et un dégraissage chimique permet d'atteindre la densité requise. Norme ISO 5817 de niveau B, tout en évitant l'équilibrage des apports de chaleur déformation thermique due au soudage et DFM problèmes liés à la fabrication de tôles minces.
L'aspect physique de la porosité
La porosité diminue la section transversale porteuse de la soudure, ce qui crée une concentration de contraintes due à la fatigue :
- Porosité uniformément répartie : Trous microscopiques épars créés en raison du mouillage de l'électrode ou d'une mauvaise couverture par le blindage.
- Porosité groupée : Groupements de trous créés en raison d'un démarrage et d'un arrêt instables de l'arc, ou du déplacement de l'électrode hors de la zone de protection.
- Porosité linéaire des canalisations (trous de ver) : De longs tunnels de gaz se sont formés en raison d'une production excessive de gaz lors des passages de congélation rapide.
Contamination par l'hydrogène et l'humidité
L'hydrogène est la principale cause de porosité dans les soudures en acier au carbone et en aluminium. Sous l'effet de la chaleur de l'arc, l'humidité se décompose pour former de l'hydrogène et de l'oxygène, deux éléments facilement solubles dans le bain de fusion.
- Humidité de stockage : Conserver les assiettes crues à un taux d'humidité relative inférieur à 60 %.
- Produits de boulangerie consommables : Préchauffer les électrodes enrobées (SMAW) à 250 °C à 350 °C pendant 1 heure avant d'amorcer un arc.
- Préparation mécanique : Enlever la calamine, la rouille, l'huile et la peinture sur une distance d'au moins 25 mm du bord de chaque rainure.
Vitesse d'écoulement du gaz de protection et turbulence
L'arc nécessite une couverture de gaz ininterrompue afin d'éviter toute contamination par l'atmosphère :
- Débit faible (inférieur à 10 L/min) : L'air extérieur pénètre dans le trajet de l'arc électrique, ce qui entraîne une porosité due à l'azote et la formation d'oxyde de fer.
- Débit élevé (supérieur à 20 L/min) : La vitesse élevée du flux de gaz entraîne une basse pression, créant un vide (effet Venturi), qui aspire l'air directement dans la piscine.
- Boutique Crosswinds : Les courants d'air supérieurs à 2 m/s éloignent la colonne de gaz protectrice de l'arc électrique. Utilisez des barrières physiques pour protéger votre station.
La porosité se produit lorsque de l'huile, de l'eau ou de l'air passent à l'état gazeux à l'intérieur de l'acier liquide et restent piégés lors de la solidification du métal.
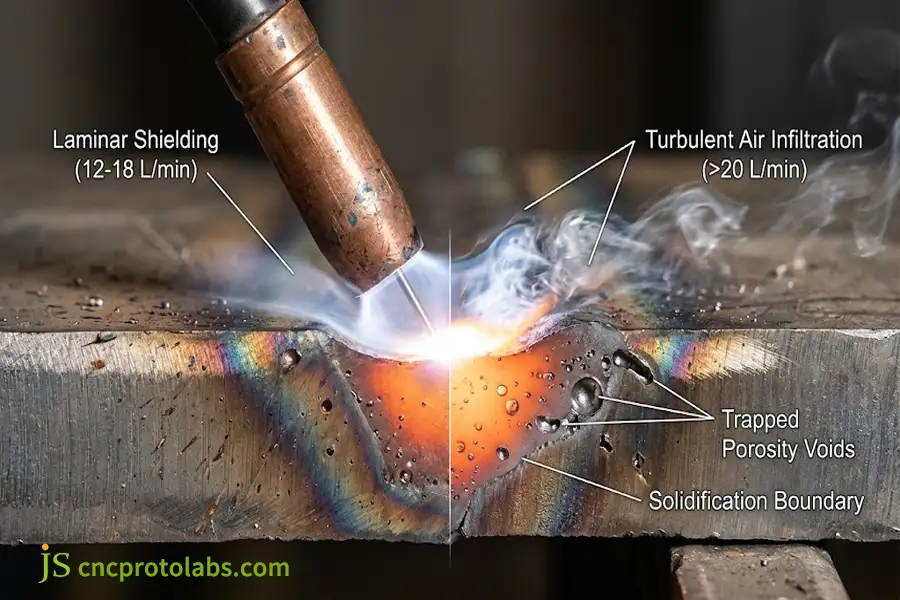
Schéma en coupe transversale illustrant les causes de la porosité de la soudure dues à un flux turbulent de gaz de protection et à l'infiltration d'air ambiant (généré par IA).
Quelles sont les causes et les corrections de processus en matière de soudage par sous-dépouille ?
Le soudage par contre-dépouille provoque Le problème principal réside dans une tension d'arc excessive et des vitesses de déplacement extrêmes qui érodent la tôle de base sans apport de métal d'apport suffisant. Une force d'arc électromécanique trop importante repousse le métal liquide loin des cordons de soudure, laissant des rainures qui dépasser 0,5 mm de profondeurVitesse de déplacement stable de 250 à 350 mm/min et angle de la torche de 10°-15° prévient la formation prématurée de rainures au niveau des orteils.
Risque de dommages géométriques dus à l'entaille de soudure
Le bourrelet est une entaille mécanique vive présente autour du cordon de soudure. Sous l'effet de charges cycliques, il provoque une augmentation soudaine de la concentration des contraintes locales. (Kt ≥ 2,5), ce qui amorce prématurément la formation de fissures de fatigue.
Fenêtres de procédé GMAW recommandées pour éviter le sous-dépouillement du cordon de soudure
Remarque importante : La limitation de la vitesse de déplacement en dessous des valeurs spécifiées et la sélection de la tension garantissent qu'aucun entaille d'arc ne se produise.
|
Épaisseur de la plaque (t) |
Courant de soudage (A) |
Tension d'arc (V) |
Vitesse de déplacement maximale sécuritaire |
Limite ISO 5817 (Profondeur maximale) |
|
Feuille de 1,5 mm |
70–95 A |
16,5–18,0 V |
400 mm/min |
Défauts mineurs tolérés : profondeur ≤ 0,2 mm |
|
Plaque de 3,0 mm |
130–160 A |
19,0–21,0 V |
350 mm/min |
Limite de niveau B : profondeur ≤ 0,05 t (max. 0,3 mm) |
|
Plaque de 6,0 mm |
210–250 A |
23,5–25,5 V |
280 mm/min |
Limite de niveau B : profondeur ≤ 0,05 t (max. 0,5 mm) |
|
Section ≥ 10,0 mm |
280–340 A |
27,0–30,0 V |
220 mm/min |
Transition en douceur requise, profondeur maximale 0,5 mm |
Tension, chaleur et forces du plasma d'arc
La tension de l'arc détermine sa taille réelle. À haute tension, l'arc s'élargit :
- Élargissement de l'arc : L'arc large provoque une fusion prématurée des épaulements en haut de la rainure.
- Déplacement de la fusion : Ce métal en fusion est poussé de l'arc électrique vers le centre du bain de fusion.
- Congélation prématurée : La flaque gèle avant que le métal liquide ne s'écoule à nouveau pour remplir les bords de la pointe.
- Fenêtre de correction : Diminuer la tension de 1,5 V à 2,5 V pour concentrer la racine de l'arc dans la jonction.
Dynamique des angles de la torche et de la vitesse de déplacement
- Limites de vitesse de circulation : Au-delà de 450 mm/min, le soudage crée un bain de fusion à l'arrière. Le métal en fusion refroidit alors avant que le métal d'apport ne le remplisse.
- Angle de travail de la torche : Lors du soudage en position 2F, l'inclinaison de la torche vers le haut permet de couper la plaque verticale. Maintenez la torche à un angle d'un demi-45°..
- Temps de pause du tissage : Pendant le tissage, maintenez la torche immobile pendant 0,5 à 1,0 seconde de chaque côté pour ajouter complètement le métal d'apport au niveau du joint.
Le phénomène de sous-coupe est dû à la température élevée de la torche et à la vitesse élevée, ce qui entraîne la création d'une rainure vide dans la plaque et un dépôt insuffisant de métal d'apport.
Comment se développent le manque de fusion lors du soudage et les inclusions de laitier ?
Absence de soudage par fusion et inclusions de laitier Des défauts apparaissent lorsque la chaleur ne parvient pas à pénétrer les surfaces de jointure ou lorsque le flux fondu reste piégé entre les cordons successifs. Des angles de chanfrein inadéquats, inférieurs à 50 degrés, ou la présence de calamine peuvent également être en cause. inhiber la liaison atomiqueUn bon dégagement de l'entrefer à la racine, jusqu'à 1,5–2,5 mm, et le nettoyage des scories entre les passes de soudage garantiront la pénétration à travers les joints en acier épais. conception et assemblage des joints soudés Des paramètres peuvent prévenir ces problèmes de pontage articulaire.
Les trois types critiques de fusion incomplète
Contrairement à la porosité de surface ou au contre-dépouille, absence de soudure par fusion représente un plan interne de liaison métallurgique nulle :
- Manque de fusion des parois latérales : Dans ce cas, le métal d'apport glisse sur la face biseautée sans provoquer de fusion du matériau de base.
- Manque de fusion entre les passages : La nouvelle soudure passe par-dessus les anciennes sans fondre en elles.
- Absence de fusion à la racine : Cela se produit lorsque la perle de racine ne fait pas fondre les bords inférieurs du matériau de base.
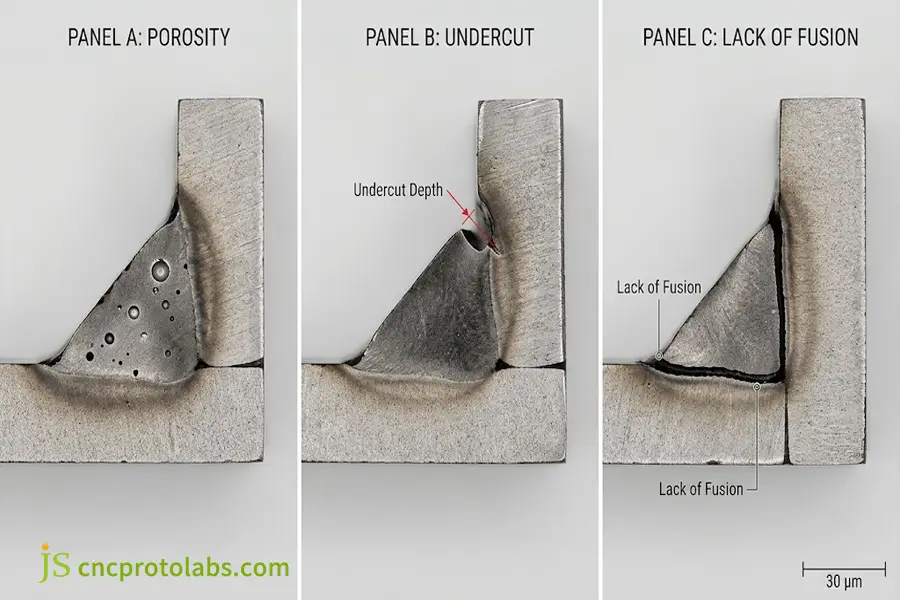
Comparaison macrographique montrant des coupes transversales de porosité, de contre-dépouille et de défauts de manque de fusion (générée par IA).
Remplissage à froid et apport de chaleur insuffisant
Le remplissage à froid (passage du matériau d'apport sur le substrat solide) est une technique courante en soudage à l'arc sous gaz court-circuit (GMAW-S) :
- Réglages de faible courant : L'opérateur diminue l'intensité du courant afin d'éviter les projections ou la brûlure du matériau en feuilles minces.
- Faible énergie thermique : Le fil se consume en gouttes, mais l'énergie est insuffisante pour faire fondre la plaque de substrat.
- Adhésion sans fusion : Le métal en fusion s'écoule sur le substrat, à la manière de la cire sur une plaque de verre. Visuellement, il est uniforme, mais sous une légère flexion, il se sépare.
- Paramètre cible : Assurez-vous que l'apport de chaleur calculé (kJ/mm) est suffisant pour l'épaisseur de la plaque.
Angles de chanfrein des joints et inclusions de laitier
Les joints étroits empêchent l'énergie de l'arc de pénétrer profondément dans les angles des joints :
- Angle de biseau en V : Lorsque vous réalisez les biseaux à un angle inférieur à 50°, l'arc ne couvrira que la partie supérieure sans atteindre la racine. Utilisez des angles de biseau supérieurs ou égaux à 60°.
- Espacement des racines : L'absence d'espace entre les plaques de serrage empêche la pénétration. Maintenir un espace radiculaire de 1,5 mm à 2,5 mm à l'aide d'entretoises temporaires.
- Scories emprisonnées : Lors du soudage FCAW ou SMAW, le laitier forme une couche vitreuse qui se dépose sur le cordon de soudure chaud. Si le cordon suivant est réalisé sans éliminer ce laitier, celui-ci reste emprisonné. Nettoyez chaque cordon à l'aide d'une brosse métallique ou d'un décapant à aiguilles.
Un manque de fusion se produit lorsque la plaque de base n'est pas fondue mais repose simplement sur le fil de soudure ; une inclusion de laitier se produit lorsque l'on enfouit du laitier vitreux au lieu de le nettoyer avant de réaliser le cordon suivant.
Pourquoi les contrôles standard éliminent-ils les causes des défauts de soudure à la racine ?
La prévention systématique des défauts de soudage repose sur l'association de spécifications de procédure de soudage (SPS) qualifiées et de contrôles qualité rigoureux avant, pendant et après le soudage. La standardisation de la géométrie des chanfreins, la propreté du fil et le recours aux essais non destructifs (END) permettent d'éliminer la variabilité liée à l'opérateur. Un contrôle strict des paramètres de montage et de chauffe garantit des assemblages structuraux sans défaut, même dans des environnements de production exigeants.
Phase 1 : Préparation et consommables avant soudage
- Nettoyage des surfaces articulaires : Éliminez la rouille, l'oxyde de laser et l'humidité. Nettoyez la zone de soudure avec de l'acétone.
- Inspection de l'ajustement : Assurez-vous que les faces de la racine mesurent entre 1,0 mm et 1,5 mm et vérifiez que le dégagement de la racine est conforme aux plans.
- Consommables en magasin : Veillez à ce que les barres à faible teneur en hydrogène soient stockées dans des fours de maintien au chaud à une température supérieure à 120 °C.
Phase 2 : Contrôles de soudage en cours de processus
- Surveiller l'apport de chaleur : Calculer l'apport de chaleur à l'aide des paramètres standard :
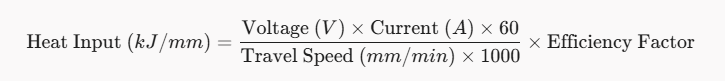
- Températures de contrôle entre les passages : La température entre passes des aciers inoxydables doit être maintenue en dessous de 200 °C afin d'éviter la formation de carbures. Celle des aciers de construction doit être maintenue au-dessus de 100 °C afin d'éviter la fragilisation par l'hydrogène.
- Vérifier l'approvisionnement en gaz : Utilisez un débitmètre portable pour vérifier le débit de gaz à la buse de la torche de soudage, plutôt qu'au niveau du régulateur de la bouteille.
Phase 3 : Contrôle non destructif après soudage (CND)
Sélection des techniques CND pour identifier les imperfections des soudures
Points clés à retenir : L'association d'un contrôle de surface à un contrôle volumétrique par ultrasons ou radiographie permettra d'identifier les défauts de soudure en surface et en subsurface.
|
Méthode d'inspection CND |
Défaut de soudure cible |
Sensibilité de détection |
Limites importantes de la surface de vente |
|
Tests visuels (TV) |
contre-dépouille de surface, porosité de surface, chevauchement |
Élevée (défauts de surface ≥ 0,2 mm) |
Détecte uniquement les discontinuités de surface |
|
Contrôle par ressuage (PT) |
Micropores affleurants, fissures superficielles |
Élevée (ouvertures de surface ≥ 1 μm) |
Nécessite un prélavage chimique propre, uniquement en surface. |
|
Contrôle par ultrasons (UT) |
Absence de fusion des parois latérales, stratifications profondes |
Élevée (défauts volumétriques et planaires) |
Cela dépend des angles de la sonde et des compétences du technicien. |
|
Tests radiographiques (RT) |
Porosité interne des canalisations, poches de scories denses |
Élevée (vides volumétriques ≥ 1 % d'épaisseur) |
Nécessite un confinement des radiations, ne convient pas aux fissures planes étroites. |
L'élimination des défauts de soudure implique le nettoyage de l'acier, le maintien de normes élevées en matière de spécifications électriques et, enfin, le contrôle de la soudure à l'aide des instruments de test appropriés.
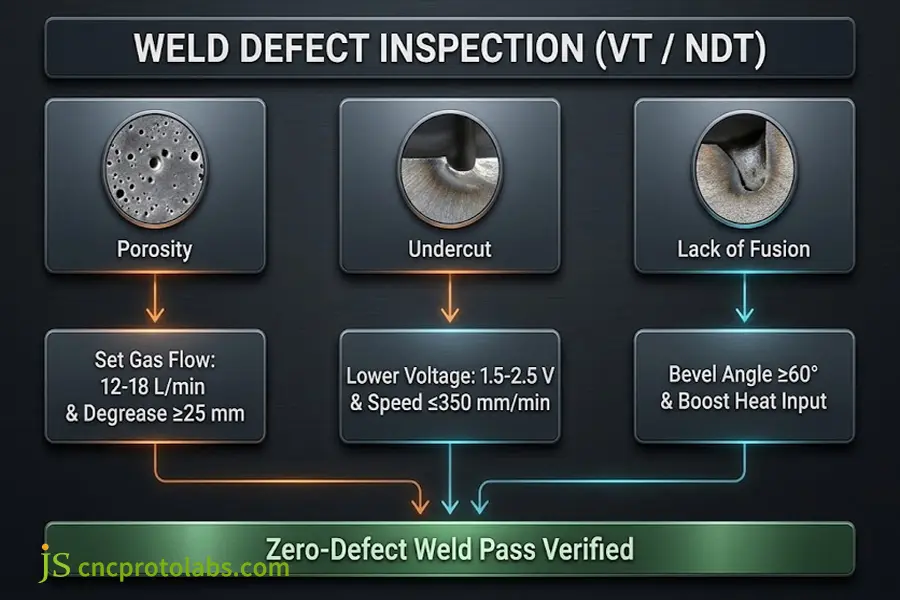
Organigramme de dépannage industriel montrant les actions correctives pour les défauts de soudure et leurs causes (généré par IA).
FAQ
Qu’est-ce qui provoque la porosité dans les soudures ?
La porosité est due à bulles d'azote, d'hydrogène ou d'oxygène Les bulles d'air sont piégées dans la flaque de gel. Les principales sources de porosité sont l'humidité, le bord huileux de la plaque, les électrodes humides et les courants d'air supérieurs à 2 m/s qui aspirent les gaz hors du blindage. Le dégraissage, la pose, la cuisson et l'utilisation de grilles anti-courants d'air permettent d'éviter la formation de bulles.
Pourquoi le phénomène de caniveautage se produit-il en soudage ?
La tension d'arc élevée et la vitesse de déplacement rapide provoquent la fusion du bord du métal de base plus rapidement que le matériau d'apport ne peut le remplir. L'arc rapide projette du métal au niveau des bords. Une réduction de 1 à 2 volts de la tension d'arc et de la vitesse de déplacement permet d'éviter le creusement des bords.
Comment prévenir le défaut de fusion ?
Le courant de soudage doit être augmenté, les angles de rainure élargis jusqu'à 60°, et le L'ouverture radiculaire doit être maintenue entre 1,5 et 2,0 mm.L'arc doit être dirigé vers les bords de la plaque mère pour assurer une fusion complète.
Comment le débit de gaz de protection influence-t-il la porosité de la soudure ?
Le débit du gaz de protection doit être maintenu entre 12 à 18 L/min Pour une buse standard. Un débit plus faible permet à l'air de pénétrer dans l'arc, tandis que des débits supérieurs à 22 L/min provoquent des turbulences qui aspirent l'air atmosphérique, créant ainsi des trous de ver dans la piscine.
Les tests visuels (TV) peuvent-ils détecter un manque de fusion interne ?
L'absence de fusion ne peut être détectée que par un test visuel (VT), lorsque le défaut se produit au niveau des orteils ouverts ou du passage de la racine, mais l'absence de fusion de la paroi latérale sous-jacente ne peut pas être détectée car elle existe dans les articulations à passages multiples et nécessite un test ultrasonique (UT) ou un test radiographique (RT).
Quelle est la principale différence entre les inclusions de scories et la porosité ?
La porosité est constituée de cavités créées par les gaz, tandis que les inclusions de laitier sont des particules solides d'une substance vitreuse. La porosité résulte de la contamination atmosphérique, tandis que les inclusions de laitier sont dues à une mauvaise élimination du laitier.
Conclusion : Maîtriser les défauts de soudure dans la fabrication de précision
La maîtrise de la porosité, des caniveaux et des défauts de fusion peut être obtenue en passant d'un contrôle après soudage à une maîtrise des paramètres de procédé. En contrôlant l'apport de chaleur, les dimensions d'assemblage et la pureté du gaz, le taux de défauts de soudure est maintenu en dessous de 1,5 %. L'adoption du cahier des charges du mode opératoire de soudage élimine les variations entre soudeurs et garantit la conformité du produit soudé à ses propriétés mécaniques.
La mise en œuvre de ces tolérances et normes d'assemblage exige une exécution rigoureuse en atelier. Découvrez comment notre équipe gère les critères de soudage et les spécifications d'assemblage stricts grâce à notre [lien vers la documentation]. services de soudage de tôlerie.
