 Português (Brasil)



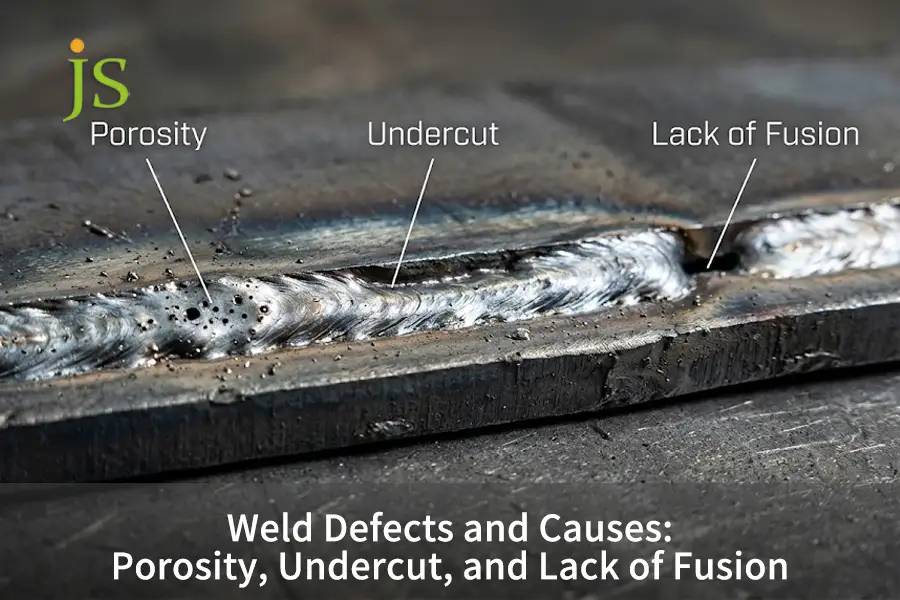

Defeitos comuns de soldagem e suas causas Os defeitos de soldagem resultam, em primeiro lugar, de entrada de calor incorreta, contaminação da superfície, cobertura insuficiente de gás de proteção e má montagem da junta. Defeitos de soldagem, como porosidade, surgem quando bolsas de gás ficam presas na poça de fusão durante a soldagem. solidificação rápidaO rebaixo ocorre quando a alta tensão do arco ou a velocidade de deslocamento excessiva derretem a camada base de metal sem o preenchimento adequado com metal de adição. Por outro lado, a falta de fusão acontece quando o arco não consegue fundir as paredes da junta antes da deposição do metal de adição. Compreender essas causas principais é essencial para evitar rejeições estruturais em conformidade com as normas. Especificações AWS D1.1.
Principais defeitos de solda: causas e prevenção.
Ponto-chave: Os defeitos de soldagem geralmente decorrem do equilíbrio térmico, da perda de proteção e de problemas na folga da junta, mas a configuração adequada da faixa de tensão, da vazão de gás e dos processos de limpeza pode resolver a maioria dos problemas de soldagem na oficina.
| Tipo de defeito | Causa raiz | Parâmetros críticos | Regra de prevenção |
| Porosidade | Turbulência gasosa ou gordura superficial liberando hidrogênio | Pureza do gás ≥99,99%, vazão de 12 a 18 L/min | Metal base limpo a ≥25 mm da junta, ventos cruzados de proteção >2 m/s |
| Undercut | Alta tensão do arco e alta velocidade de deslocamento na borda da placa de limpeza | Tolerância de tensão ≤±1,5 V, ângulo 10°–15° | Reduza a velocidade de deslocamento, faça uma pausa de 0,5 a 1,0 s nas bordas das juntas. |
| Falta de Fusão | Bisel estreito, folga de raiz zero ou baixa entrada de calor. | Entrada de calor ≥0,8 kJ/mm, ranhura ≥60° | Mantenha a face da raiz ≤1,5 mm, remova a carepa e a escória entre passes. |
Quais são os defeitos de soldagem mais comuns e suas causas na fabricação industrial?
Comum defeitos de soldagem e suas causas surgem de desequilíbrios térmicos, químicos e físicos dentro da poça de fusão durante o resfriamento. Qualquer variação entre os valores reais do arco e aqueles especificados no Especificação do Procedimento de Soldagem O desequilíbrio térmico afetará significativamente as taxas de resfriamento. Pode causar aprisionamento de gás, impedir a fusão da parede lateral ou até mesmo danificar as extremidades do metal base. Manter uma velocidade de deslocamento constante, a voltagem adequada e um bom encaixe da junta evita mais de 90% das falhas de soldagem.
Os engenheiros determinam a categoria dos defeitos de soldagem com base em Termos e definições do padrão AWS A3.0Descontinuidades, que são descritas como alterações na estrutura mecânica ou metalúrgica da solda, qualificam-se como defeitos quando: exceder as tolerâncias prescritas pelos desenhos de engenhariaAnalise o processo de soldagem de metais.
Três processos físicos fundamentais que levam à falha da solda
Existem três fenômenos físicos básicos que determinam se o depósito de solda está intacto ou não:
- Gradiente de tensão superficial (convecção de Marangoni): As diferenças de temperatura entre o centro do arco e os flancos da solda causam a circulação do fluxo. A alta velocidade do fluxo transporta o metal líquido na direção oposta às bordas da junta, resultando em espaços vazios.
- Diminuição da solubilidade de gases (Lei de Sieverts): O metal fundido está altamente saturado com hidrogênio, oxigênio e nitrogênio. Ao resfriar, a solubilidade diminui rapidamente. As bolhas ficam aprisionadas se a velocidade de congelamento for maior que a velocidade de ascensão das bolhas.
- Choques térmicos na zona afetada pelo calor (ZAC): A zona afetada pelo calor (a zona que sofre alterações estruturais devido à exposição ao calor, mas não derrete) experimenta choques térmicos. O pré-aquecimento inadequado resulta em estruturas endurecidas de martensita, tensões de contração e microfissuras.
Os defeitos de soldagem surgem em situações em que o metal de solda congela sem liberar o gás aprisionado, preenchendo o canto da junta e fundindo-se ao metal base.
Quais são as principais causas da porosidade em soldas e os métodos de prevenção?
A porosidade da solda causa normalmente envolvem gases voláteis que se dissolvem na poça de fusão e não conseguem escapar antes da solidificação rápida. Lubrificante de extração, umidade no ar ou um fluxo turbulento de gás de proteção que exceda 20 L/min (causando turbulência no fluido) podem aprisionar vazios esféricos ou em forma de lodo. Pontos de orvalho na faixa de -40 °C ou menos, e a desengorduragem química garante que a densidade atinja [valor omitido]. Norma ISO 5817 Nível B, enquanto o equilíbrio da entrada de calor evita distorção térmica de soldagem e DFM problemas com a fabricação de chapas metálicas finas.
A aparência física da porosidade
A porosidade diminui a área da seção transversal da solda que suporta a carga, o que cria concentração de tensão devido ao carregamento por fadiga:
- Porosidade uniformemente dispersa: Orifícios microscópicos dispersos, criados devido à umidade do eletrodo ou à cobertura inadequada pela blindagem.
- Porosidade agrupada: Aglomerados de orifícios criados devido ao início e à parada instáveis do arco, ou ao arrasto do eletrodo para fora da área de proteção.
- Porosidade linear por tubulação (canais de minhoca): Longos túneis de gás criados devido à geração excessiva de gás em passagens de congelamento rápido.
Contaminação por hidrogênio e umidade
O hidrogênio é a principal causa de porosidade em soldas de aço carbono e alumínio. A umidade se decompõe devido ao calor do arco, formando hidrogênio e oxigênio, ambos facilmente dissolvidos pela poça de líquido.
- Umidade de armazenamento: Armazene a chapa crua com umidade relativa inferior a 60%.
- Produtos de panificação comestíveis: Pré-aqueça os eletrodos revestidos (SMAW) a uma temperatura entre 250 °C e 350 °C durante 1 hora antes de iniciar a soldagem com arco elétrico.
- Preparação mecânica: Remova a carepa, a ferrugem, o óleo e a tinta a pelo menos 25 mm da borda de cada ranhura.
Velocidade de fluxo do gás de proteção e turbulência
O arco elétrico precisa de cobertura de gás ininterrupta para evitar contaminação atmosférica:
- Baixo fluxo (abaixo de 10 L/min): O ar externo entra no caminho do arco, resultando em porosidade por nitrogênio e óxido de ferro.
- Alto fluxo (acima de 20 L/min): A alta velocidade do fluxo de gás resulta em baixa pressão, criando um vácuo (efeito Venturi), que puxa o ar diretamente para dentro da piscina.
- Compre Crosswinds: Correntes de ar com velocidade superior a 2 m/s afastam a coluna de gás protetora do arco. Utilize barreiras físicas para proteger sua estação.
A porosidade ocorre quando óleo, água ou ar entram em estado gasoso dentro do aço líquido e ficam presos durante a solidificação do metal.
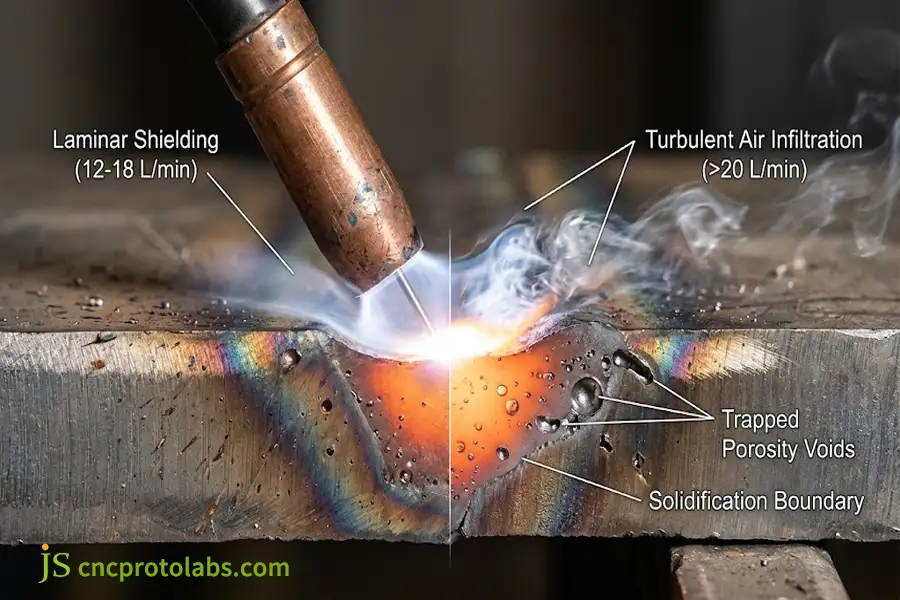
Diagrama esquemático em corte transversal ilustrando as causas da porosidade da solda devido ao fluxo turbulento do gás de proteção e à infiltração de ar ambiente (Gerado por IA).
Quais são as causas da soldagem com rebaixo e as correções de processo?
Causas de soldagem com rebaixo O problema reside na tensão excessiva do arco e nas velocidades de deslocamento extremas, que desgastam a chapa base sem um preenchimento adequado com material de adição. A força eletromecânica excessiva do arco afasta o metal líquido da base da solda, deixando sulcos que exceder 0,5 mm de profundidadeVelocidade de deslocamento estável entre 250 e 350 mm/min e ângulo da tocha de 10° a 15° Impede a formação prematura de sulcos na ponta do casco.
Risco de danos geométricos devido a ranhuras de solda
O rebaixo é um entalhe mecânico agudo que existe ao redor da junta de solda. Quando submetido a carregamento cíclico, ocorre um aumento repentino na concentração de tensão local. (Kt ≥ 2,5), que inicia prematuramente a formação de fissuras por fadiga.
Janelas de processo GMAW recomendadas para evitar morsas na base da solda
Nota importante: Limitar a velocidade de deslocamento aos valores especificados e selecionar a tensão correta garante que não ocorra desgaste por arco elétrico.
|
Espessura da placa (t) |
Corrente de soldagem (A) |
Tensão do arco (V) |
Velocidade máxima de deslocamento segura |
Limite ISO 5817 (Profundidade Máxima) |
|
Chapa de 1,5 mm |
70–95 A |
16,5–18,0V |
400 mm/min |
Pequenas falhas permitidas: profundidade ≤0,2 mm |
|
Placa de 3,0 mm |
130–160 A |
19,0–21,0 V |
350 mm/min |
Limite de nível B: profundidade ≤0,05 t (máx. 0,3 mm) |
|
Placa de 6,0 mm |
210–250 A |
23,5–25,5V |
280 mm/min |
Limite de nível B: profundidade ≤0,05 t (máx. 0,5 mm) |
|
Seção ≥10,0 mm |
280–340 A |
27,0–30,0 V |
220 mm/min |
Transição suave necessária, profundidade máxima de 0,5 mm |
Tensão, calor e forças do plasma de arco
A tensão do arco determina o tamanho real do arco elétrico. Com alta tensão, o arco se torna mais largo:
- Alargamento do arco: O arco amplo causa o derretimento prematuro dos ombros na parte superior do sulco.
- Deslocamento do material fundido: Esse metal derretido é empurrado do arco para o centro da poça de solda.
- Congelamento prematuro: A poça congela antes que o metal líquido volte a fluir para preencher as bordas dos dedos.
- Janela corretiva: Diminua a tensão em 1,5 V a 2,5 V para concentrar a raiz do arco na junta.
Ângulos da tocha e dinâmica da velocidade de deslocamento
- Limites de velocidade para viagens: A soldagem acima de 450 mm/min cria uma poça de fusão atrás da peça. O sulco fundido esfria antes que o metal de adição o preencha.
- Ângulo de trabalho do maçarico: Ao soldar na posição 2F, inclinar a tocha para cima corta a chapa vertical. Mantenha a tocha em um ângulo de meio 45°..
- Tempo de pausa da tecelagem: Durante o processo de tecelagem, mantenha a tocha imóvel por 0,5 a 1,0 segundo de cada lado para adicionar completamente o metal de enchimento na base da junta.
O rebaixo ocorre devido à alta temperatura e velocidade do maçarico, o que resulta no corte de um sulco vazio na chapa, sem que haja deposição suficiente de metal de enchimento.
Como se desenvolvem a soldagem por falta de fusão e as inclusões de escória?
Ausência de soldagem por fusão e inclusão de escória Os defeitos surgem quando o calor não consegue penetrar nas superfícies de junção ou quando o fluxo fundido fica preso entre cordões sucessivos. Ângulos de bisel inadequados, inferiores a 50 graus, ou a presença de carepa de laminação são fisicamente indicativos desses defeitos. inibir a ligação atômicaA abertura adequada da raiz da solda, de 1,5 a 2,5 mm, e a limpeza da escória entre os passes de solda garantirão a penetração em juntas de aço espessas. Detalhes projeto e montagem de juntas soldadas Os parâmetros podem prevenir esses problemas de ponteamento articular.
Os três tipos críticos de fusão incompleta
Ao contrário da porosidade superficial ou do rebaixo, falta de soldagem por fusão representa um plano interno de ligação metalúrgica nula:
- Falta de fusão na parede lateral: Nesse caso, o metal de adição desliza sobre a face chanfrada sem causar qualquer fusão do material base.
- Falta de fusão entre passagens: A nova solda passa por cima das soldas antigas sem se fundir a elas.
- Falta de fusão na raiz: Isso acontece quando a camada de base não derrete as bordas inferiores do material base.
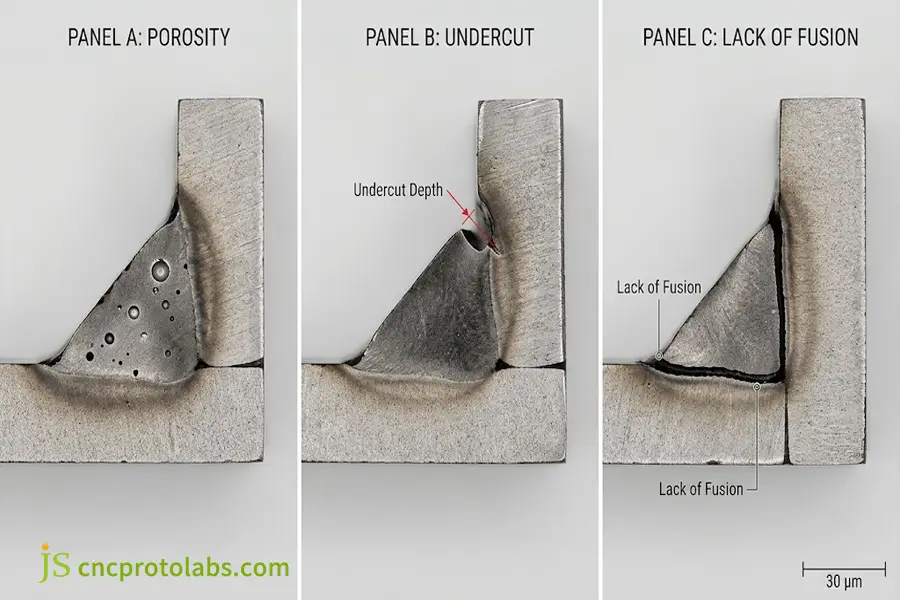
Comparação de macrografias exibindo seções transversais de porosidade, reentrâncias e defeitos de falta de fusão (Gerado por IA).
Enchimento a frio e entrada de calor insuficiente
O enchimento a frio (material de enchimento passando sobre o substrato sólido) ocorre com frequência na soldagem a arco com gás e metal por curto-circuito (GMAW-S):
- Configurações de baixa corrente: O operador diminui o valor da corrente para evitar respingos ou queimaduras no material em chapas finas.
- Baixa energia térmica: O fio queima em gotas, mas não há energia suficiente para derreter a placa de substrato.
- Adesão sem fusão: O metal fundido escorre sobre o substrato de forma semelhante à cera que se espalha sobre uma lâmina de vidro. Visualmente, apresenta-se uniforme, mas, sob leve inclinação, separa-se.
- Parâmetro alvo: Certifique-se de que a entrada de calor calculada (kJ/mm) seja suficiente para a espessura da placa.
Ângulos de bisel da junta e inclusão de escória
Juntas estreitas impedem que a energia do arco elétrico penetre profundamente nos cantos da junta:
- Ângulo de bisel em V: Ao cortar os chanfros em um ângulo inferior a 50°, o arco apenas cobrirá a parte superior, sem atingir a área da raiz. Use ângulos de chanfro de 60° ou mais.
- Espaçamento entre raízes: A ausência de espaço entre as placas de fixação na raiz impede a penetração. Mantenha o espaço entre as placas de fixação na raiz entre 1,5 mm e 2,5 mm utilizando espaçadores temporários.
- Escória aprisionada: No processo de soldagem FCAW ou SMAW, a escória atua como uma camada vítrea formada sobre o cordão de metal quente. Quando o próximo cordão é feito sem a remoção da escória, ela fica aprisionada. Limpe cada cordão com uma escova de aço ou um removedor de escória com agulhas.
A falta de fusão ocorre quando a placa base não é derretida, mas apenas permanece sobre o arame de solda; a inclusão de escória ocorre quando se enterra a escória vítrea em vez de limpá-la antes de fazer o próximo cordão de solda.
Por que os controles padrão eliminam as causas dos defeitos de soldagem de raiz?
A prevenção sistemática de defeitos de soldagem depende da combinação de Especificações de Procedimento de Soldagem (EPS) qualificadas com rigorosos controles de qualidade antes, durante e após a soldagem. A padronização da geometria do chanfro, a garantia da limpeza do arame e a aplicação de ensaios não destrutivos (END) eliminam a variabilidade do operador. A manutenção de um controle rigoroso do processo, incluindo dispositivos de fixação e parâmetros de aquecimento, garante montagens estruturais sem defeitos em ambientes de produção exigentes.
Fase 1: Preparação e consumíveis para a soldagem
- Limpeza de superfícies de juntas: Remova ferrugem, óxido de laser e umidade. Limpe a área de soldagem com acetona.
- Inspecionar a montagem: Certifique-se de que as faces da raiz estejam entre 1,0 mm e 1,5 mm e verifique se a folga da raiz está de acordo com os desenhos.
- Produtos de consumo da loja: Certifique-se de que as barras de baixo hidrogênio sejam armazenadas em estufas com temperatura acima de 120 °C.
Fase 2: Controles de soldagem em processo
- Monitorar a entrada de calor: Calcular a entrada de calor usando parâmetros padrão:
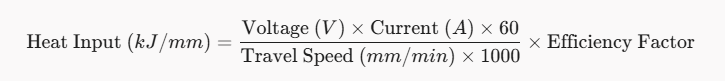
- Controle de temperaturas entre passes: A temperatura entre passes em aço inoxidável deve ser mantida abaixo de 200 °C para evitar a formação de carbonetos. Em aços estruturais, a temperatura deve ser mantida acima de 100 °C para evitar a fragilização por hidrogênio.
- Verifique o fornecimento de gás: Utilize um medidor de fluxo portátil para verificar o fluxo de gás no bocal da tocha de soldagem, em vez do regulador do cilindro.
Fase 3: Ensaios não destrutivos após a soldagem (END)
Seleção de técnicas de END (Ensaios Não Destrutivos) para identificar imperfeições em soldas
Ponto-chave: A combinação da inspeção de superfície com a inspeção volumétrica ultrassônica ou radiográfica identificará defeitos de solda tanto na superfície quanto em subsuperfície.
|
Método de Inspeção NDT |
Imperfeição de solda alvo |
Sensibilidade de detecção |
Limitação importante no chão de fábrica |
|
Teste visual (TV) |
Recorte superficial, porosidade superficial, sobreposição |
Alto (imperfeições superficiais ≥0,2 mm) |
Detecta apenas descontinuidades na superfície |
|
Teste de Penetração (TP) |
Microporos que rompem a superfície, fissuras na base dos dedos |
Alto (aberturas superficiais ≥1 μm) |
Requer pré-lavagem com produto químico limpo, somente na superfície. |
|
Teste ultrassônico (UT) |
Falta de fusão na parede lateral, laminações profundas. |
Alto nível de defeitos (volumétricos e planares) |
Depende dos ângulos da sonda e da habilidade do técnico. |
|
Testes radiográficos (RT) |
Porosidade interna da tubulação, bolsas densas de escória. |
Alto (vazios volumétricos ≥1% de espessura) |
Requer contenção de radiação, não abrange fissuras planas estreitas. |
A eliminação de defeitos de solda envolve a limpeza do aço, a manutenção de altos padrões de especificações elétricas e, finalmente, a verificação da solda por meio de instrumentos de teste apropriados.
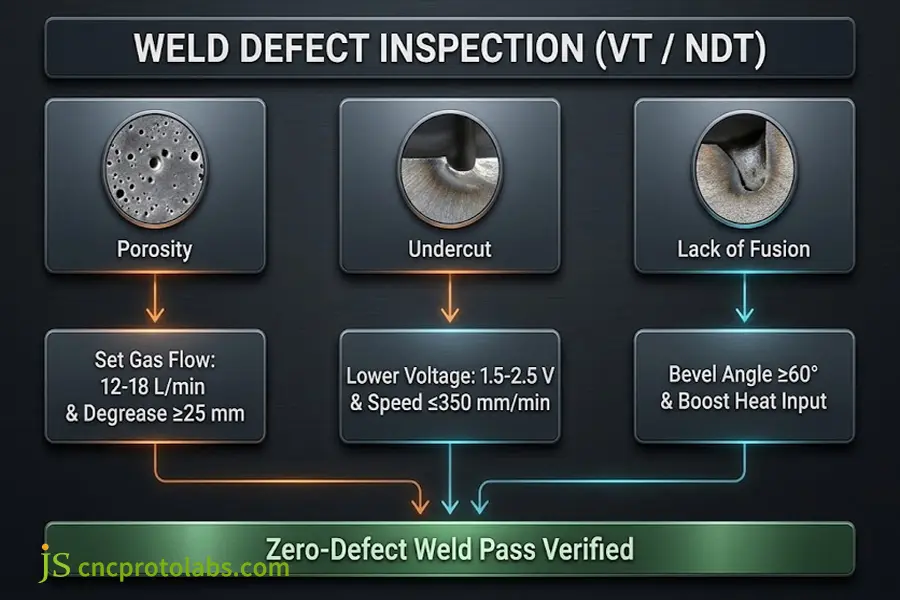
Fluxograma de solução de problemas industriais mostrando as ações corretivas para defeitos de solda e suas causas (Gerado por IA).
Perguntas frequentes
O que causa a porosidade na soldagem?
A porosidade deve-se a bolhas de nitrogênio, hidrogênio ou oxigênio bolhas ficam presas na poça congelada. As principais fontes de porosidade são a umidade, a borda oleosa da placa, os eletrodos molhados e correntes de ar acima de 2 m/s que arrastam gases para fora da blindagem. A remoção da gordura, bem como a colocação, a secagem e o uso de telas de proteção contra correntes de ar, evitam o aprisionamento de bolhas.
Por que ocorre o rebaixo na soldagem?
A alta tensão do arco e a alta velocidade de deslocamento fazem com que a borda do metal base derreta mais rapidamente do que o material de enchimento consegue preenchê-la. O arco rápido expele metal das extremidades. Uma redução de 1 a 2 volts na tensão do arco e na velocidade de deslocamento evita o desgaste das bordas.
Como prevenir a falta de fusão?
A corrente de soldagem deve ser aumentada, os ângulos de ranhura alargados até 60°, e o A abertura da raiz deve ser mantida entre 1,5 e 2,0 mm.O arco deve ser direcionado para as bordas da placa matriz para sua fusão completa.
Como a taxa de fluxo do gás de proteção afeta a porosidade da solda?
A vazão do gás de proteção deve ser mantida entre 12 a 18 L/min Para um bocal padrão. Uma vazão menor permite a entrada de ar no arco, enquanto vazões superiores a 22 L/min causam turbulência, que aspira ar atmosférico, resultando em sulcos na água.
O teste visual (TV) consegue detectar a falta de fusão interna?
A falta de fusão só pode ser detectada por meio de teste visual (TV), quando o defeito ocorre em dedos abertos ou na passagem da raiz, mas a falta de fusão da parede lateral subsuperficial não pode ser detectada, pois existe dentro das juntas de múltiplas passagens e requer teste ultrassônico (TU) ou teste radiográfico (TR).
Qual é a principal diferença entre inclusão de escória e porosidade?
A porosidade é formada por cavidades ocas criadas pelos gases, enquanto as inclusões de escória são defeitos compostos por partículas sólidas de uma substância vítrea. A porosidade surge da contaminação atmosférica, enquanto as inclusões de escória resultam de uma remoção inadequada da escória.
Conclusão: Controle de defeitos de solda na fabricação de precisão
O controle da porosidade, do mordemento e da falha de fusão pode ser alcançado passando da inspeção pós-soldagem para o controle dos parâmetros do processo. Controlando a entrada de calor, as dimensões de ajuste da junta e a pureza do gás, a ocorrência de defeitos de solda é mantida abaixo de 1,5%. A adoção da especificação do procedimento de soldagem elimina a inconsistência do soldador e garante que o produto soldado estará em conformidade com suas propriedades mecânicas.
Colocar essas tolerâncias e padrões de juntas em prática exige uma execução disciplinada na fábrica. Saiba como nossa equipe lida com critérios rigorosos de soldagem e especificações de montagem por meio de nosso [inserir link aqui]. serviços de soldagem de chapas metálicas.
