 Deutsch



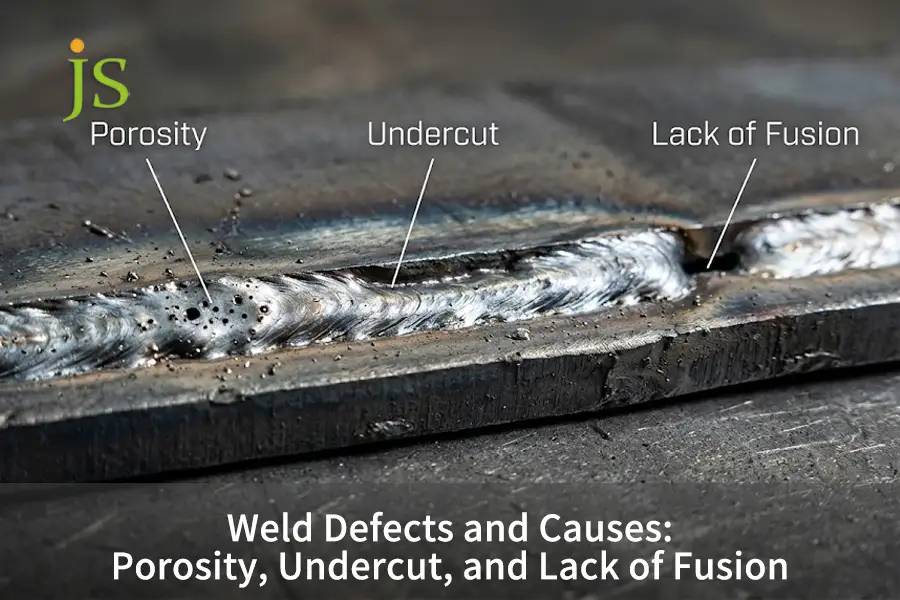

Häufige Schweißfehler und ihre Ursachen Schweißfehler entstehen in erster Linie durch falsche Wärmeeinbringung, Oberflächenverunreinigungen, unzureichende Schutzgasabdeckung und mangelhafte Passung der Fügeteile. Ursachen für Schweißfehler wie Porosität sind beispielsweise Gaseinschlüsse im Schmelzbad während des Schweißvorgangs. schnelle VerfestigungHinterschneidungen entstehen, wenn eine zu hohe Lichtbogenspannung oder eine zu hohe Schweißgeschwindigkeit den Grundwerkstofffuß ohne ausreichende Nachfüllung durch Zusatzwerkstoff abschmelzen lässt. Umgekehrt kommt es zu mangelnder Verschmelzung, wenn der Lichtbogen die Fügewände nicht aufschmilzt, bevor der Zusatzwerkstoff aufgetragen wird. Das Verständnis dieser Hauptursachen ist unerlässlich, um Ausschuss gemäß den geltenden Normen zu vermeiden. AWS D1.1 SpezifikationenDie
Wichtige Schweißfehler, Ursachen und Prävention
Wichtigste Erkenntnis: Schweißfehler entstehen meist durch Probleme mit der Wärmeverteilung, dem Schutzgasverlust und dem Fugenspalt. Durch die richtige Einstellung des Spannungsbereichs, der Gasdurchflussrate und der Reinigungsprozesse lassen sich die meisten Schweißprobleme in der Werkstatt beheben.
| Fehlertyp | Grundursache | Kritische Parameter | Präventionsregel |
| Porosität | Gasturbulenzen oder Oberflächenfett, die Wasserstoff freisetzen | Gasreinheit ≥99,99 %, Durchfluss 12–18 l/min | Grundmetall ≥25 mm von der Fuge entfernt reinigen, Seitenwinde >2 m/s abschirmen |
| Unterbieten | Hohe Lichtbogenspannung und hohe Vorschubgeschwindigkeit führen zu einer Beschädigung der Plattenkante | Spannungstoleranz ≤±1,5 V, Winkel 10°–15° | Fahrgeschwindigkeit reduzieren, an den Fugenrändern 0,5–1,0 s pausieren. |
| Mangelnde Fusion | Schmale Fase, kein Wurzelspalt oder geringe Wärmeeinbringung | Wärmeeintrag ≥0,8 kJ/mm, Nut ≥60° | Wurzelflankenstärke ≤ 1,5 mm, Zwischenlagenzunder und Schlacke abschleifen |
Was sind häufige Schweißfehler und deren Ursachen in der industriellen Fertigung?
Gemeinsam Schweißfehler und deren Ursachen entstehen durch thermische, chemische und physikalische Ungleichgewichte innerhalb des Schmelzbades während der Abkühlung. Jegliche Abweichung zwischen den tatsächlichen Lichtbogenwerten und den in der Dokumentation angegebenen Werten Schweißverfahrensspezifikation Die Abkühlgeschwindigkeit wird dadurch erheblich beeinflusst. Thermische Ungleichgewichte können Gaseinschlüsse verursachen, die Seitenwandverschmelzung verhindern oder sogar die Schweißnahtübergänge des Grundwerkstoffs beschädigen. Durch die Einhaltung einer konstanten Schweißgeschwindigkeit, der korrekten Spannung und einer guten Passung der Naht lassen sich über 90 % der Schweißfehler vermeiden.
Ingenieure bestimmen die Kategorie der Schweißfehler anhand der AWS A3.0 Standardbegriffe und DefinitionenUnregelmäßigkeiten, die als Veränderungen in der mechanischen oder metallurgischen Struktur der Schweißnaht beschrieben werden, gelten als Fehler, wenn sie die in den technischen Zeichnungen vorgeschriebenen Toleranzen überschreitenÜberprüfen Sie die Verfahren des MetallschweißensDie
Drei grundlegende physikalische Prozesse, die zum Versagen von Schweißnähten führen
Es gibt drei grundlegende physikalische Phänomene, die darüber entscheiden, ob die Schweißnaht intakt ist oder nicht:
- Oberflächenspannungsgradient (Marangoni-Konvektion): Temperaturunterschiede zwischen dem Lichtbogenzentrum und den Schweißnahtflanken verursachen eine Zirkulation des flüssigen Metalls. Die hohe Strömungsgeschwindigkeit transportiert das flüssige Metall entgegen der Richtung der Fügegrenzen, wodurch Hohlräume entstehen.
- Abnahme der Gaslöslichkeit (Sievertsches Gesetz): Das flüssige Metall ist stark mit Wasserstoff, Sauerstoff und Stickstoff gesättigt. Beim Abkühlen nimmt die Löslichkeit rasch ab. Blasen werden eingeschlossen, wenn die Gefriergeschwindigkeit höher ist als ihre Aufstiegsgeschwindigkeit.
- Thermische Schocks in der Wärmeeinflusszone (WEZ): Die Wärmeeinflusszone (die Zone, die aufgrund von Wärmeeinwirkung strukturelle Veränderungen erfährt, aber nicht schmilzt) ist thermischen Schocks ausgesetzt. Unzureichendes Vorwärmen führt zu gehärtete Martensitstrukturen, Schrumpfungsspannungen und Mikrorisse.
Schweißfehler entstehen in Situationen, in denen das Schweißgut erstarrt, ohne das eingeschlossene Gas freizusetzen, die Ecke der Naht füllt und mit dem Grundwerkstoff verschmilzt.
Was sind die Hauptursachen für Schweißnahtporosität und welche Präventionsmethoden gibt es?
Schweißporosität verursacht Typischerweise lösen sich flüchtige Gase im Schmelzbad und können vor der schnellen Erstarrung nicht entweichen. Schmierstoffmangel, Luftfeuchtigkeit oder ein turbulenter Schutzgasstrom von über 20 l/min (der Fluidturbulenzen verursacht) können sphärische oder wurmlochförmige Hohlräume mit Taupunkten im Bereich von -40 °C oder darunter einschließen, und die chemische Entfettung stellt sicher, dass die Dichte einen bestimmten Wert erreicht. ISO 5817 Level B Standard, während gleichzeitig die Wärmezufuhr ausgeglichen wird Schweißwärmeverzug und DFM Probleme bei der Verarbeitung dünner Bleche.
Das physikalische Erscheinungsbild von Porosität
Durch die Porosität verringert sich die lasttragende Querschnittsfläche der Schweißnaht, was aufgrund der Ermüdungsbelastung zu Spannungskonzentrationen führt:
- Gleichmäßig verteilte Porosität: Vereinzelte mikroskopische Löcher, die durch Benetzung der Elektrode oder unzureichende Abdeckung durch die Abschirmung entstehen.
- Clusterporosität: Ansammlungen von Löchern entstehen durch instabiles Starten und Stoppen des Lichtbogens oder durch Herausziehen der Elektrode aus dem Abschirmungsbereich.
- Lineare Hohlraumporosität (Wurmlöcher): Lange Gastunnel, die durch übermäßige Gasbildung in Schnellgefrierpässen entstanden sind.
Verunreinigung durch Wasserstoff und Feuchtigkeit
Wasserstoff ist die Hauptursache für Porosität in Schweißnähten aus Kohlenstoffstahl und Aluminium. Feuchtigkeit zersetzt sich durch die Lichtbogenhitze und bildet Wasserstoff und Sauerstoff, die beide leicht vom Schmelzbad gelöst werden können.
- Lagerfeuchtigkeit: Rohe Platten bei einer relativen Luftfeuchtigkeit von unter 60 % lagern.
- Backwaren zum Verzehr: Die Stabelektroden (SMAW) müssen vor dem Zünden des Lichtbogens 1 Stunde lang auf 250 °C bis 350 °C vorgeheizt werden.
- Mechanische Vorbereitung: Entfernen Sie Zunder, Rost, Öl und Farbe mindestens 25 mm vom Rand jeder Nut.
Strömungsgeschwindigkeit des Schutzgases und Turbulenzen
Der Lichtbogen benötigt eine ununterbrochene Gasabdeckung, um Verunreinigungen aus der Atmosphäre zu vermeiden:
- Niedriger Durchfluss (unter 10 l/min): Außenluft gelangt in den Lichtbogen, was zu Stickstoffporosität und Eisenoxid führt.
- Hoher Durchfluss (über 20 l/min): Die hohe Strömungsgeschwindigkeit des Gases führt zu einem niedrigen Druck, wodurch ein Vakuum entsteht (Venturi-Effekt), das die Luft direkt in das Becken saugt.
- Crosswinds-Shop: Luftströmungen mit Geschwindigkeiten über 2 m/s ziehen die Schutzgassäule vom Lichtbogen weg. Verwenden Sie physische Barrieren, um Ihre Station zu schützen.
Porosität entsteht, wenn Öl, Wasser oder Luft in flüssigen Stahl in den gasförmigen Zustand gelangen und sich während der Erstarrung des Metalls festsetzen.
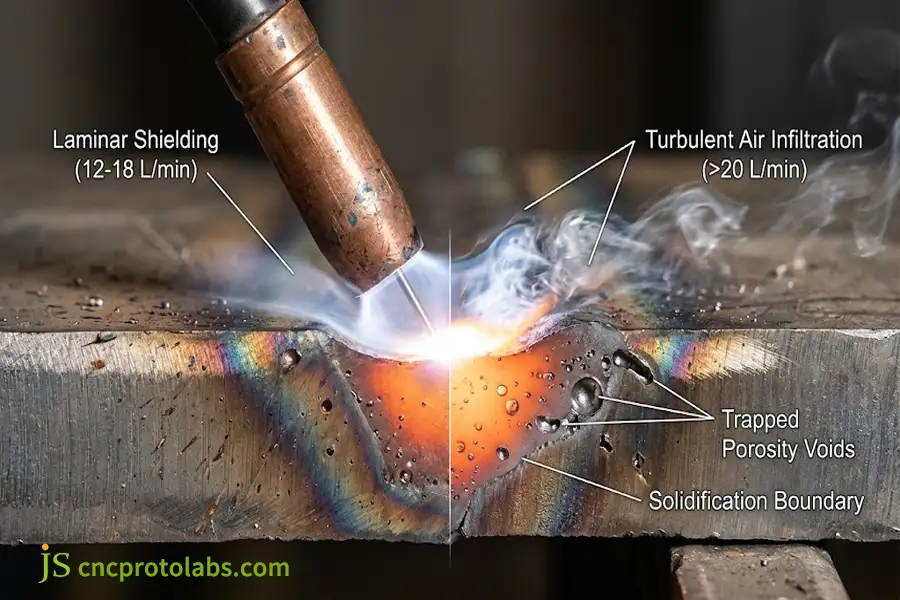
Schematischer Querschnitt zur Veranschaulichung der Ursachen von Schweißporosität aufgrund turbulenter Schutzgasströmung und Eindringen von Umgebungsluft (KI-generiert).
Was sind die Ursachen für Hinterschneidungen beim Schweißen und wie lassen sich die Prozesse korrigieren?
Hinterschnittschweißen verursacht Im Zentrum stehen zu hohe Lichtbogenspannung und extreme Schweißgeschwindigkeiten, die das Grundmaterial ohne ausreichende Schweißnahtfüllung beschädigen. Zu hohe elektromechanische Lichtbogenkräfte treiben das flüssige Metall von den Schweißnahtübergängen weg und hinterlassen Rillen, die mehr als 0,5 mm tiefStabile Fahrgeschwindigkeit bei 250–350 mm/min und Brennerwinkel von 10°-15° Verhindert frühzeitiges Einrollen der Zehen.
Risiko geometrischer Beschädigungen durch Schweißnahtausfransungen
Die Hinterschneidung ist eine scharfe, mechanische Kerbe im Bereich der Schweißnaht. Bei zyklischer Belastung kommt es zu einem plötzlichen Anstieg der lokalen Spannungskonzentration. (Kt ≥ 2,5), wodurch die Bildung von Ermüdungsrissen vorzeitig eingeleitet wird.
Empfohlene GMAW-Prozessfenster zur Vermeidung von Schweißnahtunterschneidungen
Wichtiger Hinweis: Durch die Begrenzung der Fahrgeschwindigkeit auf die vorgegebenen Werte und die Wahl der Spannung wird sichergestellt, dass kein Lichtbogen entsteht.
|
Plattendicke (t) |
Schweißstrom (A) |
Lichtbogenspannung (V) |
Maximale sichere Reisegeschwindigkeit |
ISO 5817 Grenzwert (Maximale Tiefe) |
|
1,5 mm Blech |
70–95 A |
16,5–18,0 V |
400 mm/min |
Kurze Fehler zulässig: Tiefe ≤ 0,2 mm |
|
3,0 mm Platte |
130–160 A |
19,0–21,0 V |
350 mm/min |
Grenzwert der Stufe B: Tiefe ≤0,05 t (max. 0,3 mm) |
|
6,0 mm Platte |
210–250 A |
23,5–25,5 V |
280 mm/min |
Grenzwert der Stufe B: Tiefe ≤0,05 t (max. 0,5 mm) |
|
≥10,0 mm Abschnitt |
280–340 A |
27,0–30,0 V |
220 mm/min |
Sanfter Übergang erforderlich, maximale Tiefe 0,5 mm |
Spannung, Hitze und Lichtbogenplasmakräfte
Die Lichtbogenspannung bestimmt die tatsächliche Größe des Lichtbogens. Bei hoher Spannung wird der Lichtbogen breiter.
- Bogenverbreiterung: Der weite Bogen verursacht ein vorzeitiges Abschmelzen der Schultern am oberen Ende der Nut.
- Schmelzverdrängung: Das geschmolzene Metall wird vom Lichtbogen in die Mitte des Schweißbades gedrückt.
- Vorzeitiges Einfrieren: Die Schmelzpfütze gefriert, bevor das flüssige Metall wieder herausfließt und die Zehenkanten erneut auffüllt.
- Korrekturfenster: Die Spannung sollte um 1,5 V bis 2,5 V gesenkt werden, um den Lichtbogen in die Verbindung zu konzentrieren.
Dynamik von Brennerwinkel und Fahrgeschwindigkeit
- Geschwindigkeitsbegrenzungen: Bei Schweißgeschwindigkeiten über 450 mm/min bildet sich dahinter ein Schmelzbad. Die geschmolzene Fuge kühlt bis dahin ab, bevor das Zusatzmaterial sie auffüllt.
- Schweißwinkel: Beim Schweißen in Position 2F schneidet das Neigen des Brenners nach oben die vertikale Platte. Halten Sie die Taschenlampe in einem halben 45°-Winkel.Die
- Webpausezeit: Beim Flechten sollte der Brenner auf jeder Seite 0,5 bis 1,0 Sekunden lang stillgehalten werden, um das Füllmetall im Zehenbereich der Verbindung vollständig aufzutragen.
Hinterschneidungen entstehen durch die hohe Temperatur des Brenners und die hohe Geschwindigkeit, wodurch eine leere Nut in die Platte geschnitten wird und nicht genügend Füllmetall darin abgelagert wird.
Wie entstehen mangelnde Schweißnahtverschmelzung und Schlackeneinschlüsse?
Mangelnde Schweißnahtverschmelzung und Schlackeneinschlüsse Fehler entstehen, wenn die Hitze die Fügeflächen nicht durchdringt oder geschmolzenes Flussmittel zwischen aufeinanderfolgenden Schweißraupen eingeschlossen wird. Unzureichende Fasenwinkel unter 50 Grad oder das Vorhandensein von Walzzunder können ebenfalls zu Fehlern führen. hemmt die atomare BindungDurch eine korrekte Wurzelspaltöffnung von 1,5–2,5 mm und die Entfernung der Schweißschlacke zwischen den Schweißlagen wird der Durchschweißung auch bei dicken Stahlverbindungen sichergestellt. Ausführlich Schweißnahtkonstruktion und -montage Durch die Parameter können diese Gelenkbrückenprobleme verhindert werden.
Die drei kritischen Arten unvollständiger Fusion
Im Gegensatz zu Oberflächenporosität oder Hinterschneidungen, Mangelnde Verschmelzung beim Schweißen stellt eine innere Ebene mit null metallurgischer Bindung dar:
- Mangelnde Seitenwandverklebung: In diesem Fall gleitet das Schweißzusatzwerkstoff über die Fasenfläche, ohne dass es zu einem Schmelzen des Grundmaterials kommt.
- Zwischenpass-Fehlfusion: Die neue Schweißnaht verläuft über die alten Schweißnähte, ohne dass diese aufschmelzen.
- Wurzelfehlende Fusion: Dies geschieht, wenn die Wurzelperle die unteren Kanten des Basismaterials nicht anschmilzt.
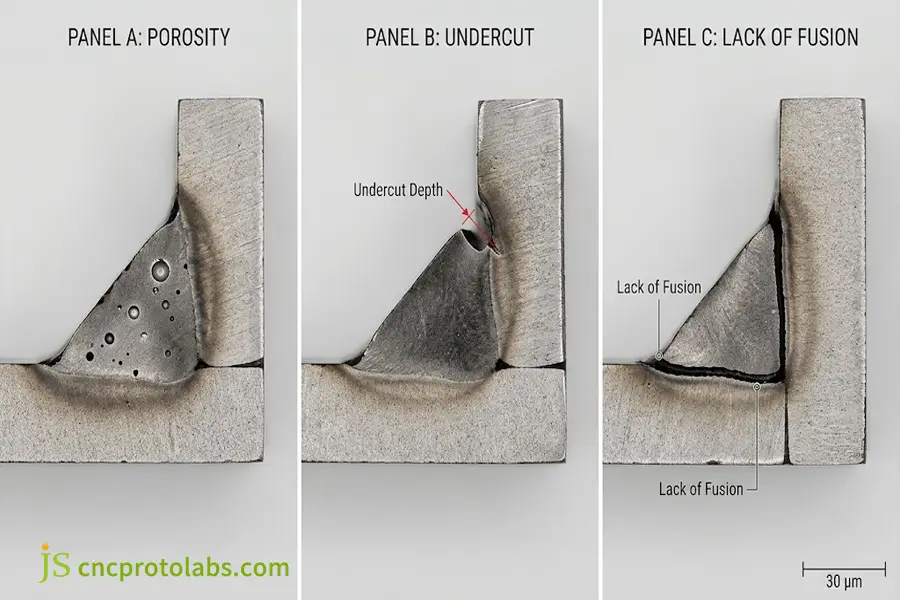
Vergleich von Makroaufnahmen, die Querschnitte von Porosität, Hinterschneidung und fehlenden Verschmelzungsdefekten zeigen (KI-generiert).
Kalte Befüllung und unzureichende Wärmezufuhr
Kaltfüllung (Füllmaterial wird über festes Grundmaterial geleitet) tritt häufig beim Kurzschluss-Metallschutzgasschweißen (GMAW-S) auf:
- Niedrigstromeinstellungen: Der Bediener verringert den Stromwert, um Spritzer oder Verbrennungen des Materials in dünnen Blechen zu vermeiden.
- Niedrige thermische Energie: Der Draht brennt zu Tropfen ab, aber es ist nicht genug Energie vorhanden, um die Substratplatte zu schmelzen.
- Haftung ohne Verschmelzung: Das geschmolzene Metall fließt über den Untergrund, ähnlich wie Wachs über eine Glasplatte. Optisch wirkt es gleichmäßig, doch unter leichter Biegung reißt es auf.
- Parameterziel: Stellen Sie sicher, dass die berechnete Wärmezufuhr (kJ/mm) für die Plattendicke ausreicht.
Fugenwinkel und Schlackeneinschlüsse
Schmale Fugen verhindern, dass die Lichtbogenenergie tief in die Fugenecken einbrennt:
- V-Fasenwinkel: Bei einem Fasenwinkel von unter 50° verläuft der Bogen nur über die Oberseite, ohne den Wurzelbereich zu erreichen. Verwenden Sie Fasenwinkel von mindestens 60°.
- Wurzelabstand: Ein fehlender Wurzelspalt zwischen den Klemmplatten verhindert das Eindringen. Halten Sie mithilfe temporärer Abstandshalter einen Wurzelspalt von 1,5 mm bis 2,5 mm aufrecht.
- Eingeschlossene Schlacke: Beim Fülldraht- oder Lichtbogenhandschweißen bildet sich eine glasartige Schicht über der heißen Schweißnaht. Wird die nächste Schweißnaht ohne vorheriges Entfernen der Schlacke geschweißt, wird diese eingeschlossen. Reinigen Sie jede Schweißnaht mit einer Drahtbürste oder einem Nadelentroster.
Schmelzfehler entstehen, wenn die Grundplatte nicht aufgeschmolzen wird, sondern nur auf dem Schweißdraht aufliegt; Schlackeneinschlüsse entstehen, wenn man glasige Schlacke einbettet, anstatt sie vor dem Schweißen der nächsten Raupe zu entfernen.
Warum beseitigen Standardkontrollen die Ursachen von Wurzelschweißfehlern?
Die systematische Vermeidung von Schweißfehlern beruht auf der Kombination qualifizierter Schweißverfahrensanweisungen (WPS) mit strengen Qualitätskontrollen vor, während und nach dem Schweißen. Standardisierte Fasengeometrie, saubere Drahtführung und zerstörungsfreie Prüfverfahren (ZfP) eliminieren Bedienerfehler. Die strikte Prozesskontrolle von Vorrichtungen und Wärmeparametern gewährleistet fehlerfreie Bauteile auch in anspruchsvollen Produktionsumgebungen.
Phase 1: Vorbereitung der Schweißarbeiten und Verbrauchsmaterialien
- Fugenreinigung: Entfernen Sie Rost, Laseroxid und Feuchtigkeit. Reinigen Sie den Schweißbereich mit Aceton.
- Passgenauigkeit prüfen: Stellen Sie sicher, dass die Wurzelflächen zwischen 1,0 mm und 1,5 mm liegen und überprüfen Sie, ob der Wurzelabstand den Zeichnungen entspricht.
- Lager für Verbrauchsmaterialien: Niedrigwasserstoffhaltige Stäbe müssen in Wärmeschränken über 120 °C gelagert werden.
Phase 2: Schweißprozesssteuerung
- Wärmezufuhr überwachen: Wärmezufuhr mit Standardparametern berechnen:
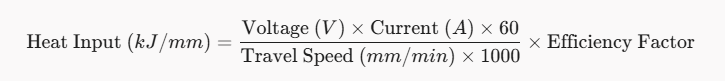
- Zwischendurchgangstemperaturen kontrollieren: Die Zwischenlagentemperatur von Edelstahl sollte unter 200 °C gehalten werden, um die Bildung von Karbiden zu vermeiden. Baustähle sollten über 100 °C gehalten werden, um Wasserstoffversprödung zu verhindern.
- Gasversorgung prüfen: Verwenden Sie ein tragbares Durchflussmessgerät, um den Gasdurchfluss an der Schweißbrennerdüse und nicht am Flaschenregler zu überprüfen.
Phase 3: Zerstörungsfreie Prüfung nach dem Schweißen (ZfP)
Auswahl von zerstörungsfreien Prüfverfahren zur Erkennung von Schweißnahtfehlern
Wichtigste Erkenntnis: Die Kombination aus Oberflächenprüfung und volumetrischer Ultraschall- oder Röntgenprüfung ermöglicht die Identifizierung von Schweißnahtfehlern sowohl an der Oberfläche als auch im Untergrund.
|
ZfP-Prüfverfahren |
Zielschweißfehler |
Nachweisempfindlichkeit |
Wesentliche Einschränkung in der Produktionshalle |
|
Visuelle Prüfung (VT) |
Oberflächenunterschnitt, Oberflächenporosität, Überlappung |
Hoch (Oberflächenfehler ≥0,2 mm) |
Erkennt nur Oberflächenfehler |
|
Penetrationstest (PT) |
Oberflächenbrechende Mikroporen, Zehenrisse |
Hoch (Oberflächenöffnungen ≥1 μm) |
Erfordert eine gründliche chemische Vorreinigung, nur oberflächlich. |
|
Ultraschallprüfung (UT) |
Fehlende Verschmelzung der Seitenwände, tiefe Laminierungen |
Hohe (volumetrische und planare) Defekte |
Abhängig von den Sondenwinkeln und dem Geschick des Technikers. |
|
Radiografische Prüfung (RT) |
Innere Poren, dichte Schlackentaschen |
Hoch (Volumenporen ≥1% Dicke) |
Erfordert Strahlungseindämmung, erfasst keine engen, ebenen Risse |
Die Beseitigung von Schweißfehlern umfasst die Reinigung des Stahls, die Einhaltung hoher Standards bei den elektrischen Spezifikationen und schließlich die Überprüfung der Schweißnaht mit geeigneten Prüfgeräten.
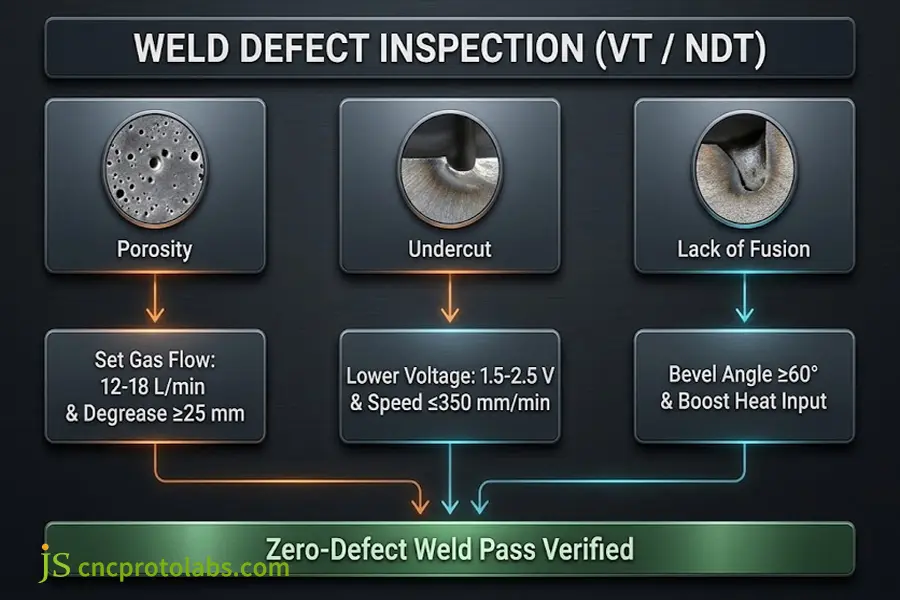
Ablaufdiagramm zur Fehlersuche in der Industrie, das Korrekturmaßnahmen für Schweißfehler und deren Ursachen aufzeigt (KI-generiert).
Häufig gestellte Fragen
Was verursacht Porosität beim Schweißen?
Porosität entsteht durch Blasen aus Stickstoff, Wasserstoff oder Sauerstoff Eingeschlossen in der gefrierenden Flüssigkeit. Hauptursachen für Porosität sind Feuchtigkeit, ölige Plattenränder, nasse Elektroden und Luftzüge mit Geschwindigkeiten über 2 m/s, die Gase aus der Abschirmung ziehen. Entfetten sowie das Aufbringen, Ausheizen und der Einsatz von Luftzugfiltern verhindern das Einschließen von Luftblasen.
Warum kommt es beim Schweißen zu Hinterschneidungen?
Die hohe Lichtbogenspannung und die hohe Schweißgeschwindigkeit führen dazu, dass die Kante des Grundwerkstoffs schneller schmilzt, als das Schweißzusatzmaterial sie auffüllen kann. Der schnelle Lichtbogen bläst Material von den Schweißnahtspitzen weg. Eine Reduzierung der Lichtbogenspannung und der Schweißgeschwindigkeit um 1–2 Volt verhindert Kantenausbrüche.
Wie lässt sich mangelnde Fusion verhindern?
Der Schweißstrom sollte erhöht, die Nutwinkel auf bis zu 60° erweitert und die Die Wurzelöffnung sollte 1,5–2,0 mm betragen.Der Lichtbogen sollte auf die Kanten der Ausgangsplatte gerichtet sein, um ein vollständiges Aufschmelzen zu gewährleisten.
Wie beeinflusst die Schutzgasdurchflussrate die Schweißnahtporosität?
Die Durchflussrate des Schutzgases sollte zwischen 12 bis 18 l/min Bei Standarddüsen führt eine geringere Durchflussrate zum Eindringen von Luft in den Lichtbogen, während Durchflussraten über 22 l/min Turbulenzen verursachen, die atmosphärische Luft ansaugen und so zu Hohlräumen im Becken führen.
Kann man durch visuelle Tests (VT) eine interne Fusionsstörung aufdecken?
Der fehlende Gelenkfusionsdefekt kann nur durch visuelle Prüfung (VT) festgestellt werden, wenn er an offenen Zehen oder Wurzelübergängen auftritt. Ein subkutaner fehlender Gelenkfusionsdefekt der Seitenwände kann jedoch nicht festgestellt werden, da er in den Mehrpassgelenken vorliegt und eine Ultraschallprüfung (UT) oder eine radiografische Prüfung (RT) erfordert.
Worin besteht der Hauptunterschied zwischen Schlackeneinschlüssen und Porosität?
Porosität besteht aus Hohlräumen, die durch Gase entstehen, während Schlackeneinschlüsse feste Partikel einer glasartigen Substanz sind. Porosität entsteht durch atmosphärische Verunreinigungen, Schlackeneinschlüsse hingegen durch unzureichende Schlackenentfernung.
Schlussfolgerung: Kontrolle von Schweißfehlern in der Präzisionsfertigung
Durch die Umstellung von der Nachschweißprüfung auf die Kontrolle der Prozessparameter lassen sich Porosität, Hinterschneidungen und Schweißnahtfehler vermeiden. Die Kontrolle der Wärmeeinbringung, der Passungsmaße und der Gasreinheit ermöglicht es, die Schweißfehlerrate unter 1,5 % zu halten. Die Anwendung der Schweißverfahrensspezifikation beseitigt Ungenauigkeiten der Schweißer und gewährleistet, dass das Schweißprodukt die geforderten mechanischen Eigenschaften aufweist.
Die Umsetzung dieser Toleranzen und Verbindungsstandards erfordert eine disziplinierte Fertigung. Erfahren Sie in unserem Video, wie unser Team strenge Schweißkriterien und Montagevorgaben umsetzt. BlechschweißdienstleistungenDie
