 Italiano



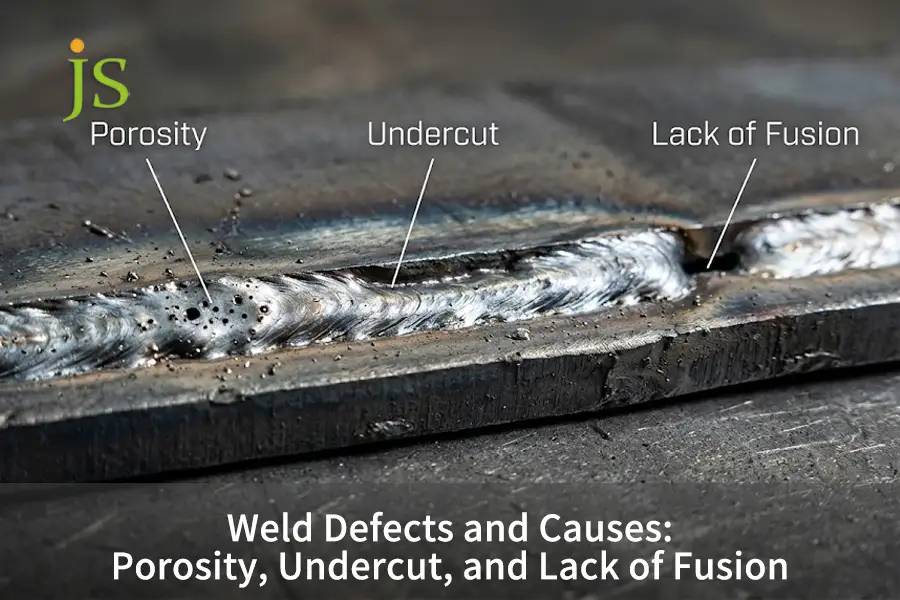

Difetti di saldatura comuni e relative cause Innanzitutto, i difetti di saldatura derivano da un apporto di calore errato, dalla contaminazione della superficie, da una copertura insufficiente del gas di protezione e da un cattivo accoppiamento dei giunti. I difetti di saldatura causati da porosità si verificano quando le sacche di gas rimangono intrappolate nel bagno di saldatura fuso durante solidificazione rapidaIl sottosquadro si verifica quando l'alta tensione dell'arco o l'eccessiva velocità di avanzamento fondono la punta del metallo base senza un adeguato riempimento con metallo d'apporto. Al contrario, la mancanza di fusione si verifica quando l'arco non riesce a fondere le pareti del giunto prima di depositare il metallo d'apporto. Comprendere queste cause principali è essenziale per prevenire i rifiuti strutturali in conformità con Specifiche AWS D1.1.
Principali difetti di saldatura, cause e prevenzione
Punto chiave: I difetti di saldatura derivano principalmente da problemi di bilanciamento termico, perdita di protezione e spazio tra i giunti, ma una corretta impostazione della tensione, della portata del gas e dei processi di pulizia può risolvere la maggior parte dei problemi di saldatura in officina.
| Tipo di difetto | Causa ultima | Parametri critici | Regola di prevenzione |
| Porosità | Turbolenza del gas o rilascio di idrogeno da parte del grasso superficiale | Purezza del gas ≥99,99%, flusso 12–18 L/min | Metallo di base pulito a ≥25 mm dalla giunzione, proteggere da venti trasversali >2 m/s |
| Sottosquadro | Alta tensione dell'arco e velocità di avanzamento elevata, bordo della piastra di abrasione | Tolleranza di tensione ≤±1,5 V, angolo 10°–15° | Ridurre la velocità di avanzamento, fare una pausa di 0,5–1,0 s in corrispondenza dei bordi delle giunzioni. |
| Mancanza di fusione | Smusso stretto, spazio zero alla radice o basso apporto di calore | Apporto termico ≥0,8 kJ/mm, scanalatura ≥60° | Mantenere la superficie della radice ≤1,5 mm, rimuovere la scaglia e le scorie tra le passate tramite rettifica. |
Quali sono i difetti di saldatura più comuni e le relative cause nella fabbricazione industriale?
Comune difetti di saldatura e relative cause derivano da squilibri termici, chimici e fisici all'interno del bagno fuso durante il raffreddamento. Qualsiasi variazione tra i valori effettivi dell'arco e quelli specificati nel Specifiche della procedura di saldatura Ciò influirà notevolmente sulla velocità di raffreddamento. Lo squilibrio termico può causare l'intrappolamento di gas, impedire la fusione delle pareti laterali o persino danneggiare i bordi del metallo base. Mantenere una velocità di avanzamento costante, una tensione adeguata e un buon accoppiamento dei giunti evita oltre il 90% dei guasti di saldatura.
Gli ingegneri determinano la categoria dei difetti di saldatura in base a Termini e definizioni dello standard AWS A3.0Le discontinuità, che sono descritte come cambiamenti nella struttura meccanica o metallurgica della saldatura, si qualificano come difetti quando superare le tolleranze prescritte dai disegni tecnici. Rivedi il processo di saldatura dei metalli.
Tre processi fisici fondamentali che portano al cedimento della saldatura
Esistono tre fenomeni fisici fondamentali che determinano se il deposito di saldatura è intatto o meno:
- Gradiente di tensione superficiale (convezione di Marangoni): Le differenze di temperatura tra il centro dell'arco e i fianchi della saldatura provocano una circolazione del flusso. L'elevata velocità del flusso trasporta il metallo liquido in direzione opposta ai bordi del giunto, creando degli spazi vuoti.
- Diminuiscono le solubilità dei gas (legge di Sieverts): Il metallo fuso è altamente saturo di idrogeno, ossigeno e azoto. Durante il raffreddamento, la solubilità diminuisce rapidamente. Le bolle rimangono intrappolate se la velocità di congelamento è superiore alla velocità di risalita delle bolle.
- Shock termici nella zona termicamente alterata (HAZ): La zona termicamente alterata (la zona che subisce cambiamenti strutturali dovuti all'esposizione al calore ma non si fonde) subisce shock termici. Un preriscaldamento inadeguato provoca strutture indurite di martensite, tensioni da ritiro e microfessure.
I difetti di saldatura si verificano quando il metallo d'apporto si solidifica senza rilasciare il gas intrappolato, riempiendo l'angolo del giunto e fondendosi con il metallo base.
Quali sono le principali cause della porosità nelle saldature e i metodi per prevenirla?
La porosità della saldatura causa tipicamente comportano gas volatili che si dissolvono nel bagno fuso e non riescono a fuoriuscire prima della rapida solidificazione. Il lubrificante di trazione, l'umidità nell'aria o un flusso di gas di protezione turbolento che supera i 20 L/min (causa turbolenza del fluido) possono intrappolare vuoti sferici o cunicoli punti di rugiada nell'intervallo di -40 °C o inferiori e lo sgrassaggio chimico assicura che la densità raggiunga Norma ISO 5817 Livello B, mentre bilanciare l'apporto di calore evita distorsione termica della saldatura e DFM problemi relativi alla lavorazione di lamiere sottili.
L'aspetto fisico della porosità
La porosità riduce l'area della sezione trasversale portante della saldatura, creando una concentrazione di stress dovuta al carico di fatica:
- Porosità uniformemente distribuita: Fori microscopici sparsi, creati a causa della bagnatura dell'elettrodo o di una copertura insufficiente da parte dello schermo protettivo.
- Porosità raggruppata: Gruppi di fori creati a causa dell'avvio e dell'arresto instabili dell'arco o del trascinamento dell'elettrodo al di fuori dell'area di protezione.
- Porosità lineare a forma di tubo (wormhole): Lunghi tunnel di gas creati a causa dell'eccessiva produzione di gas nei passaggi di congelamento rapido.
Contaminazione da idrogeno e umidità
L'idrogeno è la principale causa di porosità nelle saldature di acciaio al carbonio e alluminio. L'umidità si decompone a causa del calore dell'arco elettrico formando idrogeno e ossigeno, entrambi facilmente disciolti dal bagno di fusione.
- Umidità di conservazione: Conservare la piastra cruda a un'umidità relativa inferiore al 60%.
- Prodotti da forno di consumo: Preriscaldare gli elettrodi rivestiti (SMAW) a una temperatura compresa tra 250 °C e 350 °C per 1 ora prima di innescare l'arco.
- Preparazione meccanica: Rimuovere la scaglia di laminazione, la ruggine, l'olio e la vernice per almeno 25 mm dal bordo di ogni scanalatura.
Velocità di flusso del gas di protezione e turbolenza
L'arco necessita di una copertura di gas ininterrotta per evitare contaminazioni dall'atmosfera:
- Flusso ridotto (inferiore a 10 l/min): L'aria esterna penetra nel percorso dell'arco elettrico, provocando porosità da azoto e ossido di ferro.
- Flusso elevato (superiore a 20 l/min): L'elevata velocità del flusso di gas provoca una bassa pressione, creando un vuoto (effetto Venturi) che aspira l'aria direttamente nella piscina.
- Acquista su Crosswinds: Le correnti d'aria con velocità superiore a 2 m/s allontanano la colonna di gas protettivo dall'arco. Utilizzare barriere fisiche per proteggere la stazione.
La porosità si verifica quando olio, acqua o aria passano allo stato gassoso all'interno dell'acciaio liquido e rimangono intrappolati durante la solidificazione del metallo.
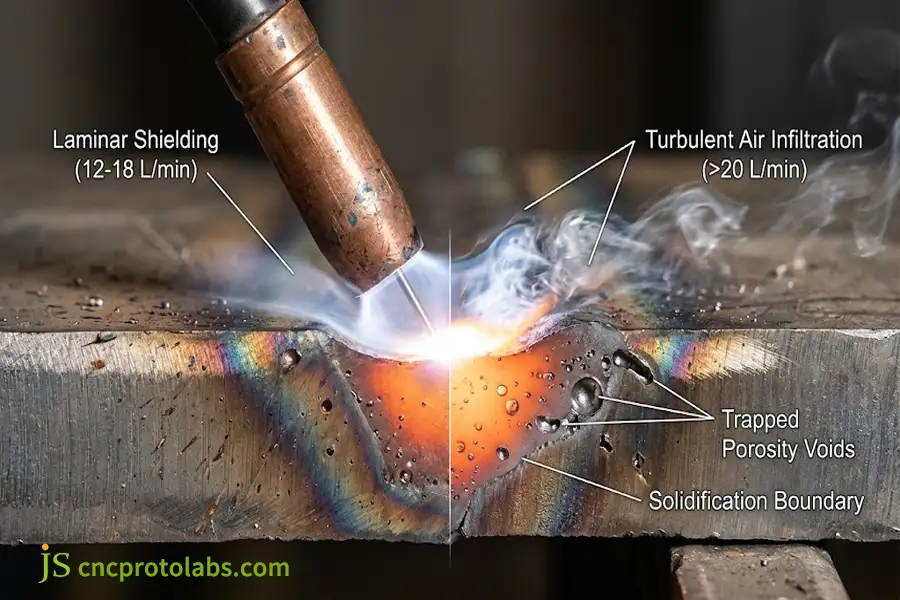
Schema in sezione trasversale che illustra le cause della porosità della saldatura dovute al flusso turbolento del gas di protezione e all'infiltrazione dell'aria ambiente (generato dall'IA).
Quali sono le cause e le possibili soluzioni per la saldatura sottosquadro?
La saldatura sottosquadro causa il centro su tensione d'arco eccessiva e velocità di avanzamento estreme che corrodono la piastra madre senza un adeguato riempimento di materiale d'apporto. Una forza d'arco elettromeccanica eccessiva spinge il metallo liquido lontano dalle punte di saldatura, lasciando solchi che superare 0,5 mm di profondità. Velocità di traslazione stabile a 250–350 mm/min e angolo della torcia di 10°-15° Previene la formazione precoce di solchi sulle dita dei piedi.
Rischio di danni geometrici dovuti a scanalature di saldatura
Il sottosquadro è un'acutezza meccanica che si forma attorno alla saldatura. Quando sottoposto a carico ciclico, si verifica un improvviso aumento della concentrazione di stress locale. (Kt ≥ 2,5), che innesca prematuramente la formazione di cricche da fatica.
Finestre di processo GMAW consigliate per prevenire il sottosquadro del cordone di saldatura
Nota importante: Limitare la velocità di avanzamento al di sotto dei valori specificati e selezionare la tensione corretta garantisce che non si verifichino danni da arco elettrico.
|
Spessore della piastra (t) |
Corrente di saldatura (A) |
Tensione dell'arco (V) |
Velocità massima di viaggio sicura |
Limite ISO 5817 (profondità massima) |
|
Lamiera da 1,5 mm |
70–95 A |
16,5–18,0 V |
400 mm/min |
Sono ammessi difetti di piccola entità: profondità ≤0,2 mm |
|
Piastra da 3,0 mm |
130–160 A |
19,0–21,0 V |
350 mm/min |
Limite di livello B: profondità ≤0,05 t (max 0,3 mm) |
|
Piastra da 6,0 mm |
210–250 A |
23,5–25,5 V |
280 mm/min |
Limite di livello B: profondità ≤0,05 t (max 0,5 mm) |
|
Sezione ≥10,0 mm |
280–340 A |
27,0–30,0 V |
220 mm/min |
Transizione graduale richiesta, profondità massima 0,5 mm |
Tensione, calore e forze del plasma ad arco
La tensione dell'arco determina le dimensioni effettive dell'arco elettrico. Con un'alta tensione, l'arco diventa più ampio:
- Allargamento dell'arco: L'ampio arco provoca la fusione prematura delle spalle nella parte superiore della scanalatura.
- Spostamento della massa fusa: Questo metallo fuso viene spinto dall'arco verso il centro del bagno di saldatura.
- Congelamento precoce: La pozzanghera si congela prima che il metallo fuso rifluisca per riempire nuovamente i bordi della punta.
- Finestra correttiva: Abbassare la tensione di 1,5 V a 2,5 V per concentrare la radice dell'arco nella giunzione.
Angoli della torcia e dinamica della velocità di avanzamento
- Limiti di velocità di marcia: Saldare a velocità superiori a 450 mm/min crea una pozza di metallo fuso dietro di essa. A quel punto, il solco fuso si raffredda prima che il materiale d'apporto lo riempia.
- Angolo di lavoro della torcia: Durante la saldatura in posizione 2F, inclinando la torcia verso l'alto si taglia la piastra verticale. Mantieni la torcia inclinata di mezzo 45°.
- Tempo di pausa della tessitura: Durante la lavorazione, tenere la torcia ferma per 0,5-1,0 secondo su ciascun lato per aggiungere completamente il materiale d'apporto nella parte terminale della giunzione.
Il sottosquadro si verifica a causa dell'alta temperatura della torcia e dell'alta velocità, che provocano il taglio di una scanalatura vuota nella piastra e un deposito insufficiente di materiale d'apporto al suo interno.
Come si sviluppano la mancanza di saldatura per fusione e le inclusioni di scorie?
Assenza di saldatura per fusione e inclusione di scorie I difetti si verificano quando il calore non riesce a penetrare le superfici di giunzione o il flusso fuso rimane intrappolato tra i cordoni successivi. Angoli di smusso inadeguati inferiori a 50 gradi o presenza di scaglie di laminazione fisicamente inibire il legame atomico. Una corretta apertura del gap di radice fino a 1,5–2,5 mm e la pulizia delle scorie tra le passate di saldatura garantiranno la penetrazione attraverso giunti in acciaio di grosso spessore. Dettagliato progettazione e assemblaggio dei giunti di saldatura I parametri possono prevenire questi problemi di collegamento articolare.
I tre tipi critici di fusione incompleta
A differenza della porosità superficiale o del sottosquadro, mancanza di saldatura per fusione rappresenta un piano interno di legame metallurgico nullo:
- Mancanza di fusione della parete laterale: In questo caso, il materiale d'apporto scorre sulla superficie smussata senza provocare la fusione del materiale di base.
- Interpass Mancanza di fusione: La nuova saldatura passa sopra le vecchie saldature senza fondersi al loro interno.
- Mancanza di fusione radicale: Ciò accade quando il cordone di radice non fonde i bordi inferiori del materiale di base.
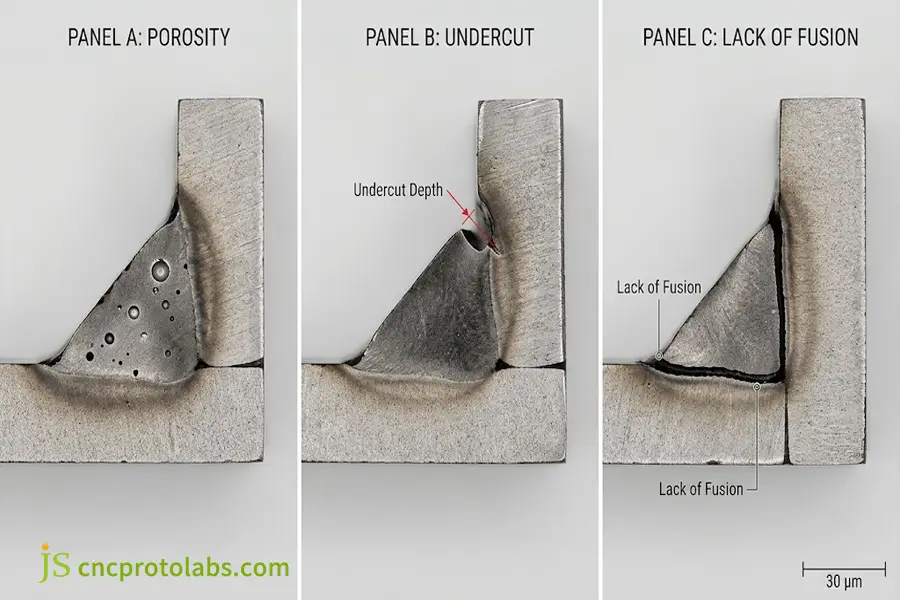
Confronto di macrofotografie che mostrano sezioni trasversali di porosità, sottosquadro e assenza di difetti di fusione (generato dall'IA).
Riempimento a freddo e apporto di calore insufficiente
Il riempimento a freddo (il materiale d'apporto che passa sopra il substrato solido) è un fenomeno comune nella saldatura ad arco con gas di protezione a circuito corto (GMAW-S):
- Impostazioni a bassa corrente: L'operatore riduce il valore della corrente per evitare schizzi o bruciature del materiale in fogli sottili.
- Bassa energia termica: Il filo si brucia riducendosi in gocce, ma non c'è abbastanza energia per fondere la piastra di substrato.
- Adesione senza fusione: Il metallo fuso rotola lungo il substrato in modo simile alla cera che rotola su una lastra di vetro. Visivamente è uniforme, ma se sottoposto a una leggera flessione si separa.
- Obiettivo del parametro: Assicurarsi che l'apporto termico calcolato (kJ/mm) sia sufficiente per lo spessore della lamiera.
Angoli di smusso delle giunzioni e inclusioni di scorie
Le giunzioni strette impediscono all'energia dell'arco di penetrare in profondità negli angoli della giunzione:
- Angolo di smusso a V: Quando si tagliano gli smussi con un angolo < 50°, l'arco si estenderà solo sulla parte superiore senza raggiungere la zona della radice. Utilizzare angoli di smusso ≥ 60°.
- Distanza tra le radici: L'assenza di spazio tra le radici e le piastre di serraggio impedisce la penetrazione. Mantenere uno spazio tra le radici compreso tra 1,5 mm e 2,5 mm utilizzando distanziatori temporanei.
- Scorie intrappolate: Nel processo di saldatura FCAW o SMAW, la scoria agisce come uno strato vetroso che si forma sul cordone di saldatura caldo. Quando si esegue il cordone successivo senza rimuovere la scoria, questa rimane intrappolata. Pulire ogni cordone con una spazzola metallica o uno scrostato ad ago.
La mancanza di fusione si verifica quando la piastra di base non si fonde ma rimane semplicemente appoggiata sul filo di saldatura; l'inclusione di scorie si verifica quando si seppelliscono scorie vetrose invece di pulirle prima di eseguire il cordone successivo.
Perché i controlli standard eliminano le cause dei difetti di saldatura alla radice?
La prevenzione sistematica dei difetti di saldatura si basa sulla combinazione di specifiche di procedura di saldatura (WPS) qualificate con rigorosi controlli di qualità prima, durante e dopo la saldatura. La standardizzazione della geometria dello smusso, la garanzia della pulizia del filo e l'applicazione di controlli non distruttivi (CND) eliminano la variabilità dovuta all'operatore. Il mantenimento di un rigoroso controllo del processo su attrezzature e parametri termici garantisce assemblaggi strutturali a zero difetti anche in ambienti di produzione esigenti.
Fase 1: Preparazione pre-saldatura e materiali di consumo
- Pulizia delle superfici di giunzione: Rimuovere ruggine, ossido di laser e umidità. Pulire l'area di saldatura con acetone.
- Ispezionare il montaggio: Assicurarsi che le superfici della radice siano comprese tra 1,0 mm e 1,5 mm e verificare che il gioco della radice sia conforme ai disegni.
- Materiali di consumo del negozio: Assicurarsi che le barre a basso contenuto di idrogeno siano conservate in forni di riscaldamento a temperature superiori a 120 °C.
Fase 2: Controlli di saldatura in corso di processo
- Monitorare l'apporto di calore: Calcola l'apporto di calore utilizzando parametri standard:
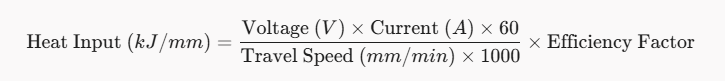
- Controllo delle temperature tra i passaggi: La temperatura tra le passate dell'acciaio inossidabile deve essere mantenuta al di sotto dei 200 °C per evitare la formazione di carburi. Gli acciai strutturali devono essere mantenuti al di sopra dei 100 °C per evitare la fragilità da idrogeno.
- Verifica la fornitura di gas: Per controllare il flusso di gas all'ugello della torcia di saldatura, utilizzare un flussometro portatile anziché il regolatore della bombola.
Fase 3: Controlli non distruttivi dopo la saldatura (CND)
Selezione delle tecniche di controllo non distruttivo per identificare le imperfezioni nelle saldature
Punto chiave: La combinazione dell'ispezione superficiale con l'ispezione volumetrica a ultrasuoni o radiografica consentirà di identificare sia i difetti di saldatura superficiali che quelli sottosuperficiali.
|
Metodo di ispezione NDT |
Imperfezione della saldatura target |
Sensibilità di rilevamento |
Limitazioni principali del piano di officina |
|
Test visivo (VT) |
Sottosquadro superficiale, porosità superficiale, sovrapposizione |
Elevato (difetti superficiali ≥0,2 mm) |
Rileva solo le discontinuità superficiali |
|
Test di penetrazione (PT) |
Micropori superficiali, crepe sulle dita dei piedi |
Elevato (aperture superficiali ≥1 μm) |
Richiede un prelavaggio chimico pulito, solo la superficie |
|
Controllo a ultrasuoni (UT) |
Mancanza di fusione della parete laterale, profonde delaminazioni |
Elevato (difetti volumetrici e planari) |
Dipende dall'angolazione della sonda e dall'abilità del tecnico. |
|
Esami radiografici (RT) |
Porosità interna a forma di tubo, sacche dense di scorie |
Elevato (vuoti volumetrici ≥1% dello spessore) |
Richiede contenimento delle radiazioni, non rileva crepe piane strette |
L'eliminazione dei difetti di saldatura prevede la pulizia dell'acciaio, il mantenimento di elevati standard di specifiche elettriche e, infine, il controllo della saldatura mediante gli strumenti di prova appropriati.
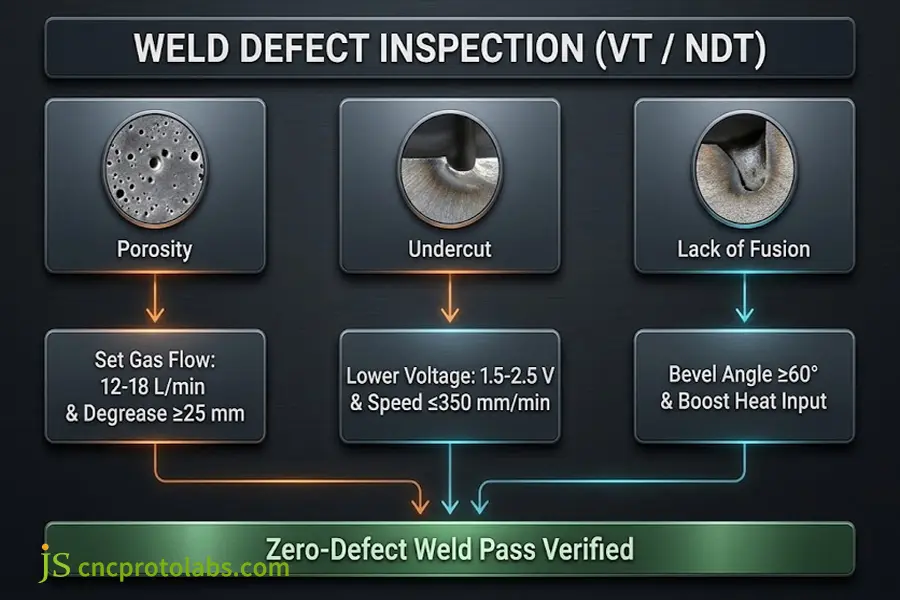
Diagramma di flusso per la risoluzione dei problemi industriali che mostra le azioni correttive per i difetti di saldatura e le relative cause (generato dall'IA).
FAQ
Quali sono le cause della porosità nelle saldature?
La porosità è dovuta a bolle di azoto, idrogeno o ossigeno intrappolate nella pozzanghera ghiacciata. Le principali fonti di porosità sono l'umidità, il bordo oleoso della piastra, gli elettrodi bagnati e le correnti d'aria superiori a 2 m/sec che trascinano i gas fuori dalla schermatura. Lo sgrassaggio, così come la posa, la cottura e l'uso di schermi antivento, evitano l'intrappolamento delle bolle.
Perché si verifica il sottosquadro nella saldatura?
L'elevata tensione dell'arco e la velocità di avanzamento elevata causano la fusione del bordo del metallo base più rapidamente di quanto il materiale d'apporto sia in grado di riempirlo. L'arco veloce asporta materiale dalla punta. Una riduzione di 1-2 volt della tensione dell'arco e della velocità di avanzamento previene la scalfittura del bordo.
Come prevenire la mancata fusione?
La corrente di saldatura deve essere aumentata, gli angoli della scanalatura allargati fino a 60° e il L'apertura radicolare deve essere mantenuta a 1,5–2,0 mmL'arco deve essere diretto verso i bordi della piastra di base per una fusione completa.
In che modo la portata del gas di protezione influisce sulla porosità della saldatura?
La portata del gas di protezione deve essere mantenuta tra da 12 a 18 L/min Per ugello standard. Una portata inferiore consente l'ingresso dell'aria all'interno dell'arco, mentre portate superiori a 22 l/min causano turbolenza, che aspira aria atmosferica provocando la formazione di canali all'interno del bagno di fusione.
È possibile rilevare, tramite test visivo (VT), la mancanza di fusione interna?
La mancanza di fusione può essere rilevata solo tramite test visivo (VT), quando il difetto si verifica a livello delle punte aperte o del passaggio radicolare, ma la mancanza di fusione della parete laterale sottosuperficiale non può essere rilevata poiché si trova all'interno delle giunzioni multipass e richiede test a ultrasuoni (UT) o test radiografici (RT).
Qual è la principale differenza tra inclusioni di scorie e porosità?
La porosità è costituita da cavità vuote create dai gas, mentre i difetti dovuti a inclusioni di scoria sono particelle solide di una sostanza vetrosa. La porosità deriva dalla contaminazione atmosferica, mentre le inclusioni di scoria sono il risultato di una rimozione inadeguata delle scorie.
Conclusione: Controllo dei difetti di saldatura nella fabbricazione di precisione
Il controllo della porosità, del sottosquadro e del cedimento della fusione può essere ottenuto passando dall'ispezione post-saldatura al controllo dei parametri di processo. Controllando l'apporto termico, le dimensioni di accoppiamento del giunto e la purezza del gas, l'incidenza dei difetti di saldatura si mantiene al di sotto dell'1,5%. L'adozione di una specifica procedura di saldatura elimina l'incoerenza del saldatore e garantisce che il prodotto saldato sia conforme alle sue proprietà meccaniche.
Mettere in pratica queste tolleranze e standard di giunzione richiede un'esecuzione disciplinata in officina. Scopri come il nostro team gestisce i rigorosi criteri di saldatura e le specifiche di assemblaggio attraverso il nostro Servizi di saldatura di lamiere.
