 中文 (简体)



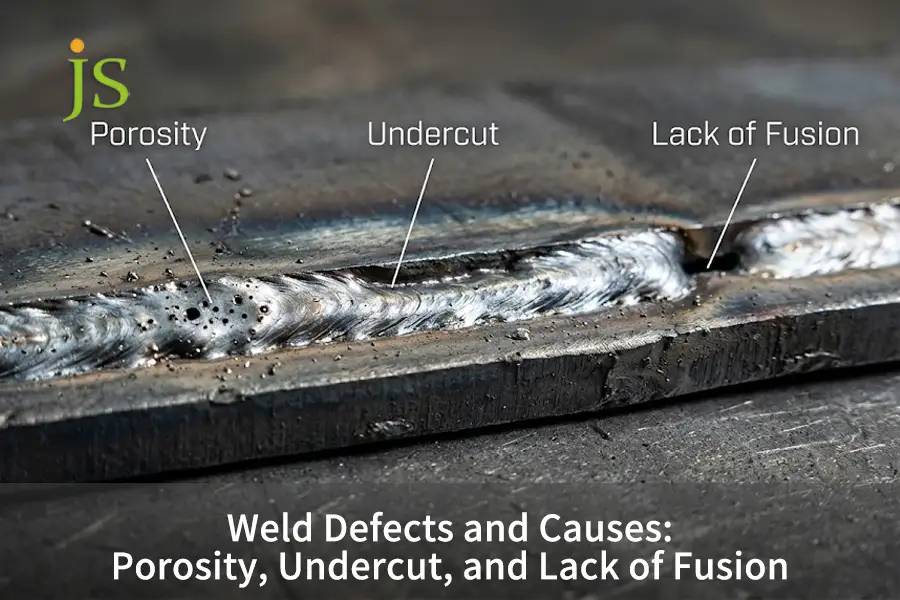

常见焊接缺陷及原因 首先,焊接缺陷主要来源于热输入不当、表面污染、保护气体覆盖不足以及接头装配不良。诸如气孔之类的焊接缺陷是由于焊接过程中气体被困在熔融焊池中而产生的。 快速凝固当电弧电压过高或焊接速度过快,导致焊缝底部金属熔化,而没有足够的填充金属回填时,就会发生缺口现象。相反,当电弧在填充金属沉积之前未能熔化焊缝壁时,就会发生未熔合现象。了解这些根本原因对于防止结构件因不符合规范而被判定为不合格至关重要。 AWS D1.1 规范。
主要焊接缺陷、原因及预防
要点总结: 焊接缺陷大多来自热平衡、保护气体损失和接头间隙问题,但正确的电压范围设置、气体流量和清洁工艺可以解决车间内的大部分焊接问题。
| 缺陷类型 | 根本原因 | 临界参数 | 预防规则 |
| 孔隙率 | 气体湍流或表面油脂释放氢气 | 气体纯度≥99.99%,流量12–18 L/min | 清洁的基体金属距接头≥25毫米,屏蔽侧风>2米/秒 |
| 底切 | 高电弧电压和快速行进速度对板边缘进行冲刷 | 电压容差≤±1.5 V,角度10°–15° | 降低行驶速度,在关节边缘暂停 0.5–1.0 秒 |
| 融合不足 | 窄斜面、零根部间隙或低热输入 | 热输入≥0.8 kJ/mm,沟槽≥60° | 保持根面厚度≤1.5 mm,清除层间氧化皮和炉渣。 |
工业制造中常见的焊接缺陷及其成因有哪些?
常见的 焊接缺陷及其原因 冷却过程中熔池内部的热力学、化学和物理不平衡会导致电弧产生异常。实际电弧值与规定值之间的任何偏差都可能导致异常。 焊接工艺规程 会对冷却速率产生极大影响。热不平衡可能导致气体滞留、侧壁熔合不良,甚至损坏母材焊趾。保持恒定的焊接速度、合适的电压和良好的接头装配可以避免90%以上的焊接失败。
工程师根据以下因素确定焊接缺陷的类别: AWS A3.0 标准术语和定义焊缝的机械或冶金组织发生变化,即不连续性,当出现以下情况时,即被视为缺陷: 超出工程图纸规定的公差复习一下 金属焊接工艺。
导致焊接失效的三个基本物理过程
决定焊缝是否完好无损的基本物理现象有三种:
- 表面张力梯度(马兰戈尼对流): 电弧中心与焊缝两侧的温差会导致金属流动循环。高流速会将液态金属从接头边缘向相反方向输送,从而形成空隙。
- 气体溶解度下降(西沃特定律): 熔池金属中氢、氧、氮的饱和度很高。冷却过程中,溶解度迅速降低。如果冷却速度高于气泡上升速度,气泡就会被困在熔池中。
- 热影响区(HAZ)热冲击: 热影响区(因受热而发生结构变化但未熔化的区域)会经历热冲击。预热不当会导致…… 马氏体的硬化组织收缩应力和微裂纹。
焊接缺陷的产生是由于焊缝金属在未释放滞留气体的情况下凝固,填充接头角落,并熔化到母材中。
焊缝气孔的主要原因和预防方法有哪些?
焊接气孔的原因 通常情况下,挥发性气体溶解于熔池中,并在快速凝固前未能逸出。拉拔润滑剂、空气中的湿度或超过 20 L/min 的湍流保护气体(会导致流体湍流)会捕获球形或虫孔状空隙,露点在 -40°C 或更低,化学脱脂可确保密度达到 ISO 5817 B级标准同时,平衡热输入可以避免 焊接热变形和DFM 薄板金属加工中存在的问题。
孔隙率的物理外观
气孔会降低焊缝的承载横截面积,从而在疲劳载荷作用下产生应力集中:
- 均匀分散的孔隙率: 由于电极润湿或屏蔽层覆盖不良而产生的零星微小孔洞。
- 聚集孔隙率: 由于电弧启动和停止不稳定,或者电极被拖出屏蔽区,而形成的成簇孔洞。
- 线性管道孔隙率(虫孔): 由于快速冷冻过程中产生过多气体,形成了长长的气体通道。
氢气和水分污染
氢是碳钢和铝焊缝中产生气孔的主要原因。水分在电弧高温下分解生成氢气和氧气,这两种物质都很容易被熔池溶解。
- 储存湿度: 生盘应储存在相对湿度低于60%的环境中。
- 烘焙食品: 在引弧前,将焊条(SMAW)预热至 250 °C 至 350 °C,持续 1 小时。
- 机械加工: 清除每条凹槽边缘至少 25 毫米处的氧化皮、铁锈、油污和油漆。
保护气体的流速和湍流
电弧需要不间断的气体保护,以避免受到大气污染:
- 低流量(低于 10 升/分钟): 外部空气进入电弧路径,导致氮气孔隙和氧化铁的产生。
- 高流量(20 升/分钟以上): 气体高速流动导致压力降低,从而产生真空(文丘里效应),将空气直接吸入泳池。
- Crosswinds商店: 风速超过 2 米/秒的气流会将保护性气体柱从电弧处拉开。请使用物理屏障保护您的工作站。
当油、水或空气进入液态钢内部并气化后滞留在金属凝固过程中时,就会产生气孔。
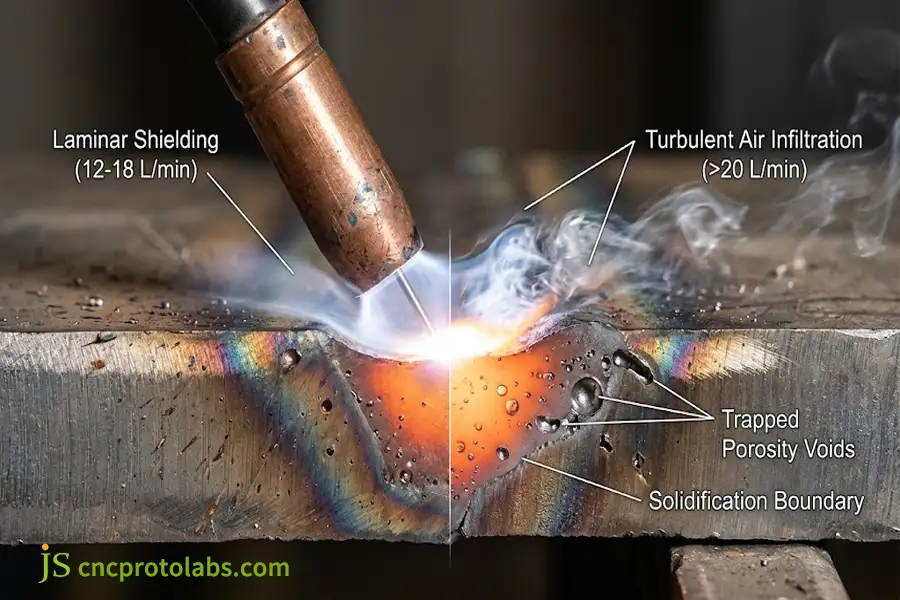
横截面示意图,说明由于湍流保护气体流动和环境空气渗入(AI生成)而导致的焊接气孔。
焊接咬边的原因及工艺纠正方法是什么?
焊接咬边原因 焊接过程中,过高的电弧电压和极快的焊接速度会导致焊缝在母材上留下冲刷痕迹,而没有足够的焊丝回填。过大的电弧力会将液态金属从焊趾处推开,留下沟槽。 深度超过 0.5 毫米. 稳定的行驶速度为 250–350 毫米/分钟, 焊枪角度为10°-15° 防止过早出现脚趾凹槽。
焊缝刮痕造成几何损伤的风险
咬边是指焊缝周围存在的尖锐机械缺口。当承受循环载荷时,局部应力集中会突然增加。 (Kt ≥ 2.5)这会导致疲劳裂纹过早形成。
推荐的GMAW工艺窗口可防止焊趾咬边。
重要提示: 限制行进速度在规定值范围内并选择合适的电压,可确保不会发生电弧刮削。
|
板材厚度(t) |
焊接电流(安培) |
电弧电压(V) |
最大安全行驶速度 |
ISO 5817 极限(最大深度) |
|
1.5毫米厚板材 |
70–95 A |
16.5–18.0V |
400 毫米/分钟 |
允许存在短缺陷:深度≤0.2毫米 |
|
3.0 毫米厚板 |
130–160 A |
19.0–21.0 伏 |
350 毫米/分钟 |
B级限值:深度≤0.05吨(最大0.3毫米) |
|
6.0 毫米厚板 |
210–250 A |
23.5–25.5伏 |
280 毫米/分钟 |
B级限值:深度≤0.05吨(最大0.5毫米) |
|
≥10.0 mm 截面 |
280–340 A |
27.0–30.0 伏 |
220 毫米/分钟 |
需要平滑过渡,最大深度0.5毫米 |
电压、热量和电弧等离子体力
电弧电压决定了电弧的实际大小。电压越高,电弧越宽:
- 弧形扩展: 宽弧形会导致沟槽顶部的肩部过早熔化。
- 熔体置换: 熔化的金属从电弧被推入熔池的中心。
- 过早冻结: 水坑里的金属在液态金属流回鞋头边缘之前就已经冻结了。
- 修正窗口: 将电压降低 1.5V 至 2.5V,使电弧根部集中在接头处。
焊炬角度和行进速度动态
- 行驶速度限制: 焊接速度超过 450 毫米/分钟时,焊缝后方会形成熔池。此时,熔融的焊缝在填充金属填满之前就已经冷却了。
- 焊炬工作角度: 在 2F 位置焊接时,向上倾斜焊枪会切割垂直板。 保持喷灯与地面呈半45°角。
- 编织暂停时间: 在编织过程中,每边保持焊枪静止 0.5 至 1.0 秒,以便将填充金属完全添加到接头的趾部。
由于焊枪温度高、速度快,导致焊缝出现缺口,从而在板材上切出一个空槽,并且没有足够的填充金属沉积在其中。
未熔合焊接和夹渣是如何形成的?
未熔合焊接和夹渣 当热量无法穿透接合面或熔融焊剂滞留在相邻焊道之间时,就会出现缺陷。坡口角度小于 50 度或存在轧制氧化皮等物理因素也会导致缺陷。 抑制原子键合适当打开焊根间隙至 1.5–2.5 毫米,并清除焊道间的焊渣,可确保焊缝熔透厚钢接头。 焊接接头设计与装配 参数可以防止这些连接桥接问题。
三种关键的不完全融合类型
与表面孔隙或底切不同, 缺乏熔焊 代表内部零冶金结合面:
- 侧壁未融合: 在这种情况下,填充金属会滑过斜面,而不会导致基材熔化。
- Interpass 缺乏融合: 新焊缝直接覆盖在旧焊缝之上,而不会熔化旧焊缝。
- 根本原因:融合不足 当根部焊缝没有熔化基材的底部边缘时,就会发生这种情况。
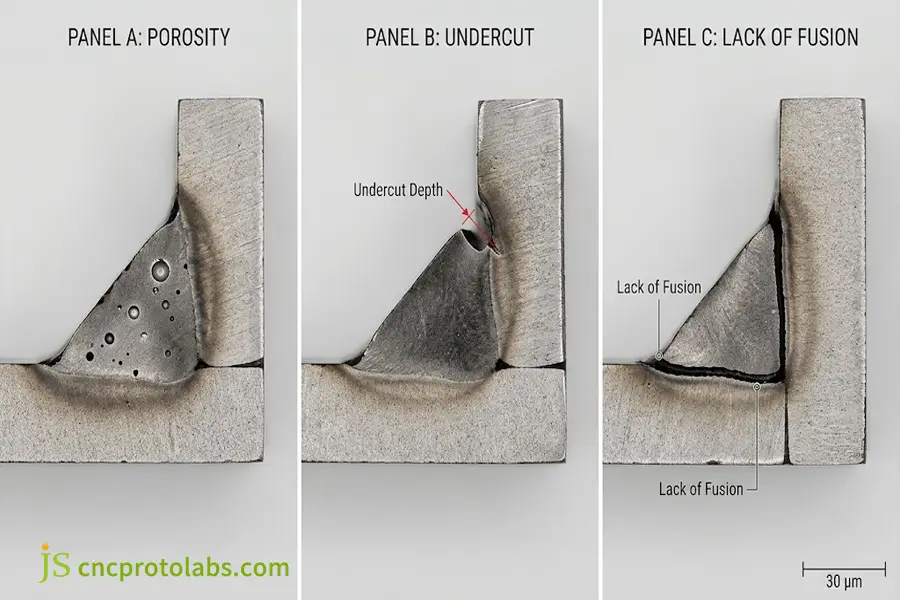
宏观图像对比显示了孔隙率、倒角和未熔合缺陷的横截面(AI 生成)。
冷灌装和热输入不足
冷填充(填充材料流过固体基材)常见于短路气体保护金属极电弧焊(GMAW-S):
- 低电流设置: 操作员降低电流值,以避免薄片材料飞溅或烧焦。
- 低热能: 导线烧成液滴,但能量不足以熔化基板。
- 无融合粘合: 熔融金属沿着基材向下滚动,类似于蜡在玻璃片上滚动。从视觉上看,它很均匀,但在轻微弯曲下就会分离。
- 参数目标: 确保计算出的热输入量(kJ/mm)足以满足板材厚度要求。
接缝倒角和夹渣
窄接缝可以防止电弧能量烧蚀到接缝拐角深处:
- V形斜角: 当斜面切割角度小于 50° 时,弧线只能覆盖顶部,而无法到达根部区域。请使用 ≥60° 的斜面切割角度。
- 根间隙间距: 夹板间无根部间隙会妨碍穿透。使用临时垫片保持根部间隙在 1.5 毫米至 2.5 毫米之间。
- 夹带炉渣: 在药芯焊丝电弧焊 (FCAW) 或手工电弧焊 (SMAW) 过程中,焊渣会形成一层玻璃状夹杂物,覆盖在高温焊缝金属表面。如果未清除焊渣就进行下一焊道,焊渣就会被夹在焊道内。因此,应使用钢丝轮或针式除渣器清理每一道焊缝。
熔合不足是指底板没有熔化,只是搁在焊丝上;夹渣是指在焊接下一道焊缝之前,没有清除玻璃状熔渣,而是将其掩埋。
为什么标准控制措施能够消除根焊缺陷的成因?
系统性地预防焊接缺陷的关键在于将合格的焊接工艺规程 (WPS) 与焊前、焊中和焊后严格的质量检验相结合。标准化坡口几何形状、确保焊丝清洁以及应用无损检测 (NDT) 可以消除操作人员的差异。对夹具和加热参数进行严格的工艺控制,可确保在严苛的生产环境下实现零缺陷的结构组件。
第一阶段:焊接前准备和耗材
- 接缝表面清洁: 去除锈迹、激光氧化物和水分。用丙酮清洁焊接区域。
- 检查装配情况: 确保根部面厚度在 1.0 毫米至 1.5 毫米之间,并确认根部间隙符合图纸要求。
- 商店消耗品: 确保低氢棒储存在温度高于 120°C 的保温箱中。
第二阶段:焊接过程控制
- 监测热输入: 使用标准参数计算热输入:
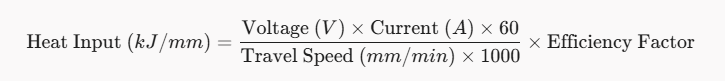
- 控制层间温度: 为避免碳化物生成,不锈钢层间温度应保持在200℃以下。为避免氢脆,结构钢层间温度应保持在100℃以上。
- 检查燃气供应情况: 使用便携式流量计检查焊枪喷嘴处的气体流量,而不是检查气瓶调节器处的气体流量。
第三阶段:焊接后无损检测(NDT)
选择无损检测技术来识别焊缝缺陷
要点总结: 表面检测与体积超声波或射线检测相结合,可以识别表面和表面以下的焊接缺陷。
|
无损检测方法 |
目标焊接缺陷 |
检测灵敏度 |
主要车间限制 |
|
视觉测试(VT) |
表面倒角、表面孔隙率、重叠 |
高(表面缺陷≥0.2毫米) |
仅检测表面不连续性 |
|
渗透检测(PT) |
表面破裂的微孔,趾裂 |
高(表面开口≥1 μm) |
仅需表面预洗,需使用清洁的化学清洁剂。 |
|
超声波检测(UT) |
侧壁未熔合,深层分层 |
高(体积和平面缺陷) |
取决于探测角度和技术人员的技能 |
|
放射线检测(RT) |
内部管孔隙率、致密炉渣囊 |
高(体积空隙率≥1%厚度) |
需要辐射防护措施,但无法穿透狭窄的平面裂缝。 |
消除焊接缺陷包括清洁钢材、保持高标准的电气规范,以及最后通过适当的测试仪器检查焊缝。
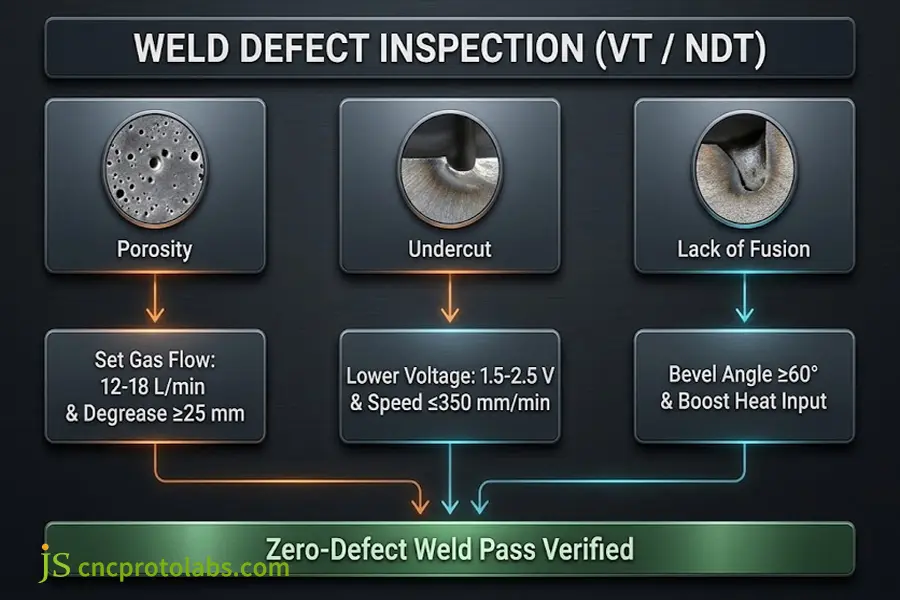
工业故障排除流程图,显示焊接缺陷及其原因的纠正措施(AI 生成)。
常见问题解答
焊接过程中产生气孔的原因是什么?
孔隙率是由于 氮气、氢气或氧气气泡 气泡被困在冻结的液池中。造成气孔的主要原因是水分、板材边缘的油渍、湿电极以及风速超过2米/秒的气流将气体从屏蔽层中带出。脱脂、铺设、烘烤以及使用防风网可以避免气泡的产生。
为什么焊接过程中会发生咬边现象?
高电弧电压和快速焊接速度会导致母材边缘熔化速度超过填充材料填充速度。快速电弧会将焊脚处的金属吹出。将电弧电压和焊接速度降低1-2伏可以防止边缘崩裂。
如何防止融合失败?
应增加焊接电流,将坡口角度扩大至 60°,并且 根管开口应保持在 1.5–2.0 毫米。为了使母板彻底熔化,电弧应朝向母板边缘。
保护气体流量如何影响焊缝气孔率?
保护气体的流量应保持在 12 至 18 升/分钟 对于标准喷嘴,较低的流量允许空气进入电弧内部,而超过 22 升/分钟的流量会导致湍流,从而吸入大气空气,最终在液池中形成虫洞。
视觉测试(VT)能否检测出内部融合不足?
当缺陷发生在开放的趾部或根部时,只能通过目视检查 (VT) 来检测融合不足,但侧壁融合不足的地下部分无法检测,因为它存在于多道关节中,需要超声波检查 (UT) 或放射线检查 (RT)。
夹杂物和孔隙率的主要区别是什么?
气孔是由气体形成的空腔构成,而夹渣缺陷则是玻璃状物质的固体颗粒。气孔的产生源于大气污染,而夹渣则是由于除渣不彻底造成的。
结论:精密制造中焊接缺陷的控制
通过从焊后检验转向控制工艺参数,可以有效控制气孔、咬边和熔合失败等问题。通过控制热输入、接头装配尺寸和气体纯度,焊接缺陷发生率可控制在1.5%以下。采用焊接工艺规程可以消除焊工操作差异,并确保焊接产品符合其机械性能要求。
将这些公差和接头标准付诸实践,需要车间现场严格执行。了解我们的团队如何应对严格的焊接标准和装配规范。 钣金焊接服务。
