 Русский



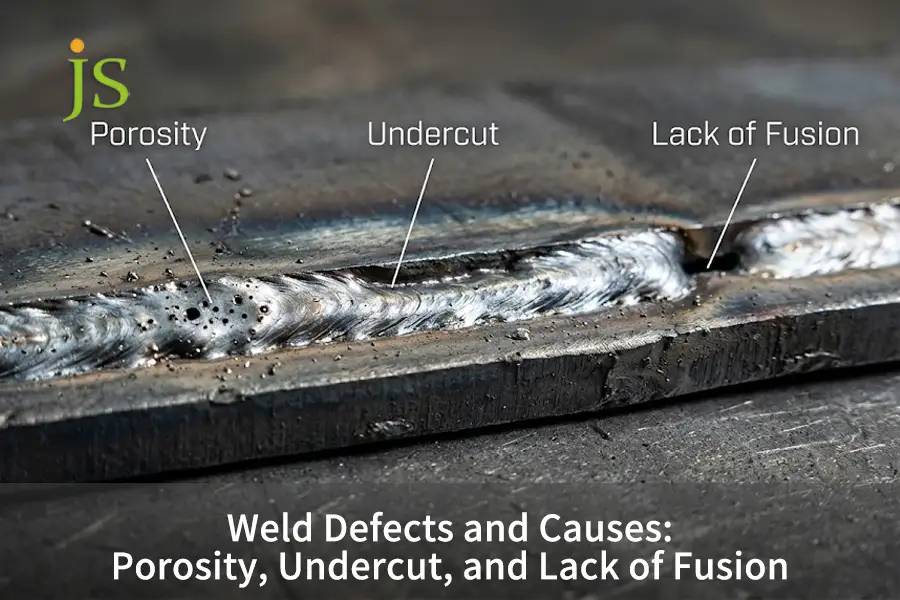

Распространенные дефекты сварки и их причины В первую очередь, причиной являются неправильный подвод тепла, загрязнение поверхности, недостаточное покрытие защитным газом и некачественная подгонка сварного шва. Дефекты сварки, такие как пористость, возникают, когда газовые карманы задерживаются в расплавленной сварочной ванне во время сварки. быстрое затвердеваниеПодрез возникает, когда высокое напряжение дуги или чрезмерная скорость перемещения расплавляют край основного металла без достаточного заполнения присадочным металлом. И наоборот, непроплавление происходит, когда дуга не расплавляет стенки соединения до нанесения присадочного металла. Понимание этих первопричин имеет важное значение для предотвращения брака в соответствии с требованиями. Технические характеристики AWS D1.1.
Ключевые дефекты сварных швов: причины и способы предотвращения
Главный вывод: Дефекты сварки в основном возникают из-за нарушения теплового баланса, потери защитного газа и проблем с зазором в шве, но правильная настройка диапазона напряжения, скорости потока газа и процессов очистки может решить большинство проблем сварки в цеху.
| Тип дефекта | Первопричина | Критические параметры | Правило предотвращения |
| Пористость | Турбулентность газа или выделение водорода из поверхностного слоя смазки | Чистота газа ≥99,99%, расход 12–18 л/мин. | Чистый основной металл на расстоянии ≥25 мм от стыка, боковой ветер в щите >2 м/с |
| Андеркат | Высокое напряжение дуги и высокая скорость перемещения при обработке кромки чистящей пластины | Допуск по напряжению ≤±1,5 В, угол 10°–15° | Снизьте скорость перемещения, сделайте паузу 0,5–1,0 с на краях стыков. |
| Отсутствие слияния | Узкий скос, нулевой корневой зазор или низкое тепловыделение | Тепловая энергия ≥0,8 кДж/мм, угол канавки ≥60° | Толщина корневой поверхности не должна превышать 1,5 мм; межпроходная шлифовка должна очищать от окалины и шлака. |
Какие распространенные дефекты сварных швов и их причины встречаются в промышленном производстве?
Общий дефекты сварки и их причины Возникают из-за термических, химических и физических дисбалансов в расплавленном расплаве во время охлаждения. Любое отклонение между фактическими значениями дуги и значениями, указанными в... Спецификация процедуры сварки Это существенно повлияет на скорость охлаждения. Тепловой дисбаланс может привести к захвату газа, препятствовать сплавлению боковых стенок или даже повредить металлические выступы сварного шва. Поддержание постоянной скорости перемещения, надлежащего напряжения и качественной подгонки сварного шва позволяет избежать более 90% отказов сварки.
Инженеры определяют категорию сварочных дефектов на основе следующих критериев: Термины и определения стандарта AWS A3.0Неоднородности, описываемые как изменения механической или металлургической структуры сварного шва, квалифицируются как дефекты, если они... превысить допуски, установленные техническими чертежами.. Просмотрите процесс сварки металла.
Три основных физических процесса, приводящих к разрушению сварного шва.
Существует три основных физических явления, определяющих целостность или неполноту сварочного шва:
- Градиент поверхностного натяжения (конвекция Марангони): Разница температур между центром дуги и боковыми поверхностями сварного шва вызывает циркуляцию потока. Высокая скорость потока переносит жидкий металл в направлении, противоположном краям шва, что приводит к образованию пустот.
- Растворимость газов снижается (закон Сивертса): Расплавленный металл в ванне сильно насыщен водородом, кислородом и азотом. При охлаждении растворимость быстро уменьшается. Пузырьки задерживаются, если скорость замерзания превышает скорость подъема пузырьков.
- Термические удары в зоне теплового воздействия (ЗТВ): Зона термического воздействия (зона, которая претерпевает структурные изменения под воздействием тепла, но не плавится) испытывает термические удары. Неправильный предварительный нагрев приводит к... упрочненные структуры мартенсита, усадочные напряжения и микротрещины.
Дефекты сварки возникают в ситуациях, когда сварочный металл застывает, не выпуская захваченный газ, заполняя угол соединения и вплавляясь в основной металл.
Каковы основные причины образования пористости в сварных швах и методы ее предотвращения?
Пористость сварного шва вызывает Как правило, это связано с растворением летучих газов в расплавленном расплаве, которые не успевают выйти до быстрого затвердевания. Вытягивание смазки, влажность воздуха или турбулентный поток защитного газа, превышающий 20 л/мин (вызывающий турбулентность жидкости), могут привести к образованию сферических или червеобразных пустот, а точки росы могут находиться в диапазоне -40 °C или ниже. Химическое обезжиривание обеспечивает достижение плотности. Стандарт ISO 5817 уровня Bпри этом балансировка подвода тепла позволяет избежать Тепловую деформацию при сварке и DFM проблемы, связанные с изготовлением изделий из тонколистового металла.
Физический облик пористости
Пористость уменьшает несущую площадь поперечного сечения сварного шва, что приводит к концентрации напряжений из-за усталостных нагрузок:
- Равномерно распределенная пористость: Разрозненные микроскопические отверстия, образовавшиеся из-за смачивания электрода или недостаточного покрытия защитным экраном.
- Кластерная пористость: Скопления отверстий образуются из-за нестабильного начала и остановки дуги или смещения электрода за пределы защитной зоны.
- Линейная пористость трубчатой структуры (червоточины): Длинные газовые туннели образуются из-за чрезмерного образования газа при быстрой заморозке.
Загрязнение водородом и влагой
Водород является основной причиной пористости в сварных швах из углеродистой стали и алюминия. Влага разлагается под воздействием дугового тепла, образуя водород и кислород, которые легко растворяются в жидкой ванне.
- Влажность при хранении: Храните необработанную пластину при относительной влажности менее 60%.
- Выпечка, пригодная в пищу: Перед зажиганием дуги предварительно нагрейте электроды (SMAW) до 250–350 °C в течение 1 часа.
- Механическая подготовка: Удалите окалину, ржавчину, масло и краску на расстояние не менее 25 мм от края каждой канавки.
Скорость потока защитного газа и турбулентность
Для предотвращения загрязнения атмосферы дуге необходима непрерывная газовая защита:
- Низкий расход (ниже 10 л/мин): Наружный воздух попадает в зону действия электрической дуги, что приводит к образованию азотной пористости и оксида железа.
- Высокий расход (более 20 л/мин): Высокая скорость потока газа приводит к низкому давлению, создавая вакуум (эффект Вентури), который затягивает воздух прямо в бассейн.
- Купить Crosswinds: Потоки воздуха со скоростью более 2 м/с отводят столб защитного газа от дуги. Используйте физические барьеры для защиты вашей станции.
Пористость возникает, когда масло, вода или воздух переходят в газообразное состояние внутри жидкой стали и задерживаются там в процессе затвердевания металла.
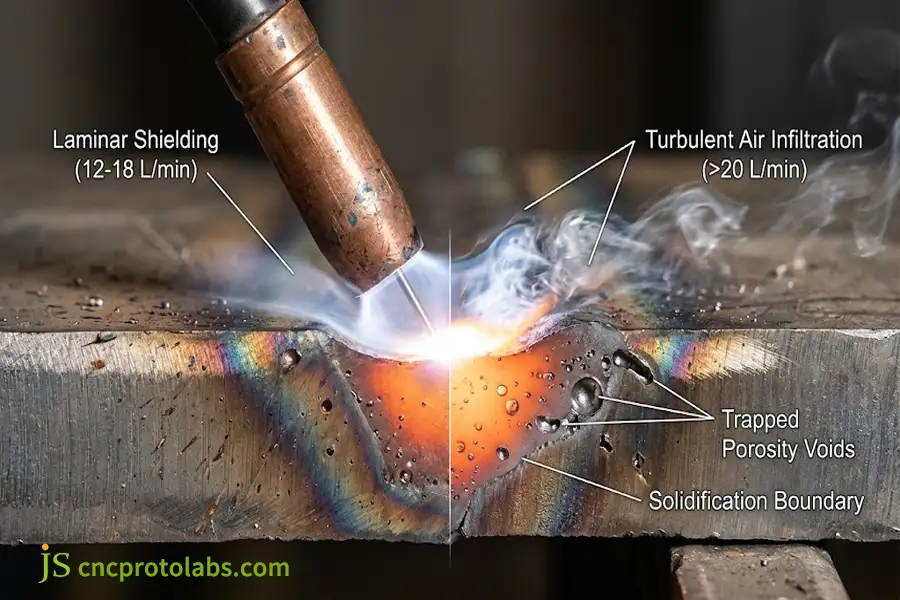
Схематическое поперечное сечение, иллюстрирующее причины пористости сварного шва, возникающие из-за турбулентного потока защитного газа и проникновения окружающего воздуха (сгенерировано с помощью ИИ).
Каковы причины подрезной сварки и способы исправления процесса?
Подрезка при сварке приводит к Основная проблема заключается в чрезмерном напряжении дуги и экстремальных скоростях перемещения, которые приводят к износу основной пластины без достаточной засыпки присадочным материалом. Слишком большая сила электромеханической дуги отталкивает жидкий металл от краев сварного шва, оставляя бороздки, которые глубина превышает 0,5 ммСтабильная скорость перемещения 250–350 мм/мин и угол наклона горелки 10°-15° Предотвращает преждевременное образование борозд на пальцах ног.
Риск геометрических повреждений из-за сварочной струи.
Подрез представляет собой острый механический надрез, существующий вокруг сварного шва. При циклической нагрузке происходит резкое увеличение локальной концентрации напряжений. (Kt ≥ 2,5)что приводит к преждевременному образованию усталостных трещин.
Рекомендуемые параметры процесса сварки GMAW для предотвращения подреза в зоне сварного шва.
Важное примечание: Ограничение скорости перемещения в пределах заданных значений и выбор напряжения гарантируют отсутствие образования дуговых заусенцев.
|
Толщина пластины (т) |
Сварочный ток (А) |
Напряжение дуги (В) |
Максимальная безопасная скорость движения |
Предел ISO 5817 (максимальная глубина) |
|
Лист толщиной 1,5 мм |
70–95 А |
16,5–18,0 В |
400 мм/мин |
Допускаются мелкие дефекты: глубина ≤0,2 мм. |
|
Пластина толщиной 3,0 мм |
130–160 А |
19,0–21,0 В |
350 мм/мин |
Предельный уровень B: глубина ≤0,05 т (максимум 0,3 мм) |
|
Пластина 6,0 мм |
210–250 А |
23,5–25,5 В |
280 мм/мин |
Предельный уровень B: глубина ≤0,05 т (максимум 0,5 мм) |
|
Участок ≥10,0 мм |
280–340 А |
27,0–30,0 В |
220 мм/мин |
Требуется плавный переход, максимальная глубина 0,5 мм. |
Напряжение, тепло и силы, действующие на дуговую плазму.
Фактический размер электрической дуги определяется напряжением дуги. При высоком напряжении дуга становится шире:
- Расширение дуги: Широкая дуга приводит к преждевременному расплавлению выступов в верхней части канавки.
- Вытеснение расплава: Расплавленный металл выталкивается из сварочной дуги в середину сварочной ванны.
- Преждевременное замерзание: Лужа замерзает, после чего жидкий металл вытекает обратно, заполняя края носков обуви.
- Коррекционное окно: Снизьте напряжение на 1,5–2,5 В, чтобы сконцентрировать корень дуги в месте соединения.
Динамика углов наклона горелки и скорости движения
- Ограничения скорости движения: При скорости сварки более 450 мм/мин за сварным швом образуется сварочная ванна. К этому моменту расплавленная канавка охлаждается раньше, чем присадочный металл заполнит ее.
- Угол работы горелки: При сварке в положении 2F наклон горелки вверх разрезает вертикальную пластину. Держите горелку под углом примерно 45°..
- Пауза в плетении: Во время плетения держите горелку неподвижно в течение 0,5–1,0 секунды с каждой стороны, чтобы полностью заполнить присадочным металлом кончик шва.
Подрез возникает из-за высокой температуры горелки и высокой скорости, что приводит к образованию пустой канавки в пластине и недостаточному нанесению в нее присадочного металла.
Как возникают дефекты сварки плавлением и шлаковые включения?
Отсутствие сварки плавлением и наличие шлаковых включений. Дефекты возникают, когда тепло не проникает сквозь стыковые поверхности или расплавленный флюс задерживается между последовательными валами. Недостаточные углы скоса менее 50 градусов или наличие окалины могут быть физическими дефектами. ингибировать атомные связиПравильное расширение корневого зазора до 1,5–2,5 мм и очистка от шлака между сварочными проходами обеспечат проварку толстых стальных соединений. Подробное описание проектирование и подгонка сварных соединений Параметры могут предотвратить эти проблемы с соединением суставов.
Три критических типа неполного слияния
В отличие от поверхностной пористости или подтравливания, отсутствие сварки плавлением представляет собой внутреннюю плоскость с нулевой металлургической связью:
- Отсутствие слияния боковых стенок: В этом случае присадочный металл скользит по скошенной поверхности, не вызывая расплавления основного материала.
- Отсутствие межпроходного слияния: Новый сварной шов проходит поверх старых швов, не расплавляясь в них.
- Отсутствие слияния корней: Это происходит, когда корневой валик не расплавляет нижние края основного материала.
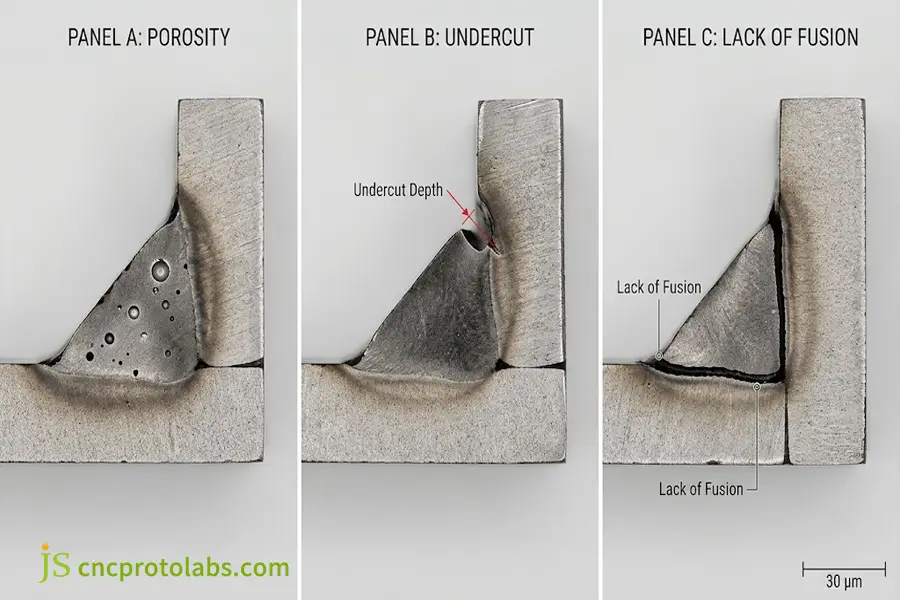
Макрофотография, демонстрирующая поперечные сечения пористости, подрезов и дефектов, связанных с отсутствием сплавления (сгенерировано ИИ).
Холодное розлив и недостаточное теплоснабжение
Холодная засыпка (нанесение присадочного материала на твердый материал подложки) часто используется при дуговой сварке в защитной газовой среде (GMAW-S):
- Низкие значения тока: Оператор уменьшает значение тока, чтобы избежать разбрызгивания или пригорания материала в тонких листах.
- Низкое тепловое энергопотребление: Проволока сгорает, образуя капли, но энергии недостаточно, чтобы расплавить подложку.
- Адгезия без спекания: Расплавленный металл скатывается по подложке подобно воску, раскатывающемуся по стеклянной пластине. Визуально он однороден, но при легком изгибе расслаивается.
- Целевой параметр: Убедитесь, что рассчитанное количество теплоты (кДж/мм) достаточно для толщины пластины.
Углы скоса швов и включения шлака
Узкие стыки препятствуют глубокому проникновению энергии электрической дуги в углы стыка:
- Угол V-образного скоса: При срезании фасок под углом < 50° дуга будет перекрывать только верхнюю часть, не затрагивая корневую зону. Используйте углы среза ≥ 60°.
- Расстояние между корнями: Отсутствие зазора между зажимными пластинами предотвращает проникновение. Поддерживайте зазор между корнями от 1,5 до 2,5 мм, используя временные прокладки.
- Захваченный шлак: В процессе сварки FCAW или SMAW шлак образует стекловидный слой, выступающий над горячим сварочным швом. Если следующий шов выполняется без удаления шлака, он задерживается в нем. Каждый шов следует очищать проволочной щеткой или игольчатым очистителем.
Непроплавление происходит, когда основная пластина не расплавляется, а просто лежит на сварочной проволоке; включение шлака происходит, когда стекловидный шлак засыпается, а не очищается перед нанесением следующего шва.
Почему стандартные методы контроля устраняют причины дефектов корневой сварки?
Систематическое предотвращение причин сварочных дефектов основано на сочетании квалифицированных спецификаций сварочных процедур (WPS) с тщательными проверками качества до сварки, во время процесса и после его завершения. Стандартизация геометрии фаски, обеспечение чистоты сварочной проволоки и применение неразрушающего контроля (НК) исключают влияние оператора. Поддержание строгого контроля над оснасткой и параметрами нагрева обеспечивает отсутствие дефектов в конструктивных узлах в сложных производственных условиях.
Этап 1: Подготовка к сварке и расходные материалы
- Очистка поверхностей стыков: Удалите ржавчину, лазерную коррозию и влагу. Очистите зону сварки ацетоном.
- Проверьте соответствие размеров: Убедитесь, что толщина поверхности корня составляет от 1,0 до 1,5 мм, и проверьте, соответствует ли зазор между корнем и зубом чертежам.
- Расходные материалы магазина: Необходимо хранить стержни с низким содержанием водорода в нагревательных печах при температуре выше 120 °C.
Этап 2: Контроль процесса сварки
- Контроль теплоотдачи: Рассчитайте подводимую теплоту, используя стандартные параметры:
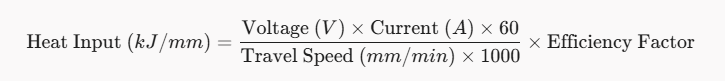
- Регулировка межпроходных температур: Температуру между проходами термической обработки нержавеющей стали следует поддерживать ниже 200 °C во избежание образования карбидов. Температуру конструкционной стали следует поддерживать выше 100 °C во избежание водородного охрупчивания.
- Проверьте наличие газа: Для проверки потока газа на сопле сварочной горелки используйте портативный расходомер, а не регулятор баллона.
Этап 3: Неразрушающий контроль после сварки (НК)
Выбор методов неразрушающего контроля для выявления дефектов в сварных швах.
Главный вывод: Сочетание поверхностного контроля с объемным ультразвуковым или рентгенографическим контролем позволит выявить как поверхностные, так и подповерхностные дефекты сварных швов.
|
Метод неразрушающего контроля |
Целевой дефект сварного шва |
Чувствительность обнаружения |
Основные ограничения производственного цеха |
|
Визуальное тестирование (ВТ) |
Подрез поверхности, пористость поверхности, перекрытие |
Высокий уровень дефектов (поверхностные дефекты ≥0,2 мм) |
Обнаруживает только поверхностные дефекты. |
|
Капиллярный контроль (PT) |
Микропоры, разрушающие поверхность кожи, трещины на пальцах ног |
Высокая (размер отверстий на поверхности ≥1 мкм) |
Требуется предварительная химическая мойка, только поверхности. |
|
Ультразвуковой контроль (УЗК) |
Недостаточное слияние боковых стенок, глубокая ламинация. |
Высокое содержание (объемных и плоских дефектов) |
Зависит от угла наклона зонда и квалификации техника. |
|
Рентгенологическое исследование (РТ) |
Внутренняя пористость трубчатой структуры, плотные шлаковые карманы. |
Высокая (объемные пустоты ≥1% толщины) |
Требуется защита от радиации, не затрагивает узкие плоские трещины. |
Устранение дефектов сварных швов включает в себя очистку стали, соблюдение высоких стандартов электротехнических характеристик и, наконец, проверку сварного шва с помощью соответствующих контрольно-измерительных приборов.
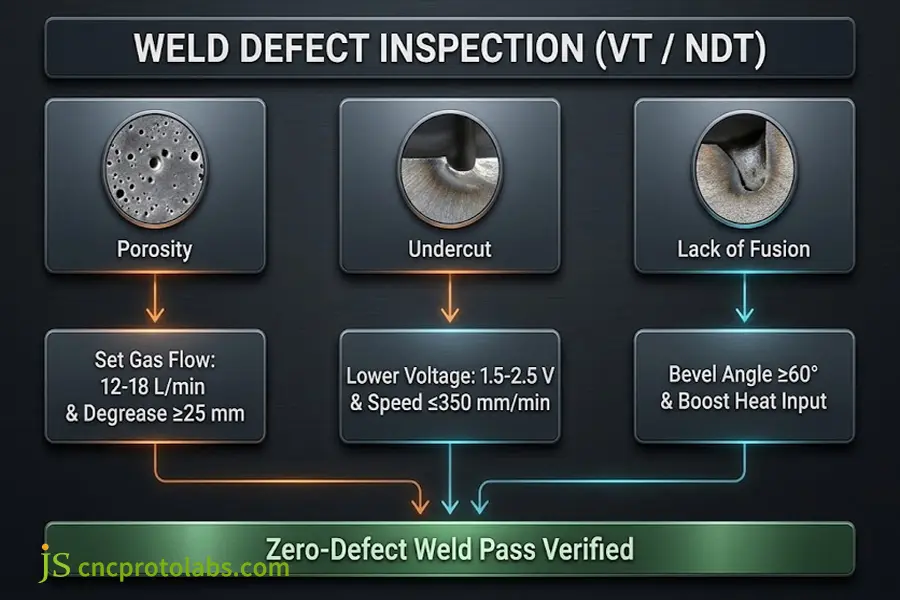
Блок-схема поиска и устранения неисправностей в промышленности, показывающая корректирующие действия при дефектах сварных швов и их причинах (сгенерировано ИИ).
Часто задаваемые вопросы
Что вызывает пористость при сварке?
Пористость обусловлена пузырьки азота, водорода или кислорода Пузыри задерживаются в замерзающей луже. Основными источниками пористости являются влага, маслянистый край пластины, влажные электроды и сквозняки со скоростью более 2 м/с, вытягивающие газы из защитного слоя. Обезжиривание, а также укладка, запекание и использование защитных экранов от сквозняков позволяют избежать образования пузырьков.
Почему при сварке происходит подрез?
Высокое напряжение дуги и высокая скорость перемещения приводят к более быстрому расплавлению кромки основного металла, чем присадочный материал способен ее заполнить. Быстрая дуга выдувает металл из краев кромки. Снижение напряжения дуги и скорости перемещения на 1–2 вольта предотвращает образование заусенцев на кромке.
Как предотвратить отсутствие сращения?
Следует увеличить сварочный ток, расширить углы канавки до 60° и т. д. Диаметр раскрытия корня следует поддерживать на уровне 1,5–2,0 мм.Для полного расплавления расплава дугу следует направлять к краям основной пластины.
Как скорость потока защитного газа влияет на пористость сварного шва?
Расход защитного газа следует поддерживать в пределах от... 12–18 л/мин для стандартной форсунки. Более низкий расход позволяет воздуху проникать в зону поражения, в то время как расход, превышающий 22 л/мин, вызывает турбулентность, которая затягивает атмосферный воздух, в результате чего в бассейне образуются «червоточины».
Может ли визуальное тестирование (ВТ) выявить внутреннее отсутствие слияния?
Отсутствие сращения можно обнаружить только с помощью визуального осмотра (ВО), когда дефект возникает в области открытых пальцев или корня зуба, но отсутствие сращения боковых стенок под поверхностью обнаружить невозможно, поскольку оно существует в пределах многопроходных суставов и требует ультразвукового или рентгенографического исследования.
В чём основное различие между шлаковыми включениями и пористостью?
Пористость состоит из полых полостей, образованных газами, тогда как дефекты в виде шлаковых включений представляют собой твердые частицы стекловидного вещества. Пористость возникает из-за загрязнения атмосферой, а шлаковые включения — из-за некачественного удаления шлака.
Заключение: Контроль дефектов сварных швов в высокоточном производстве.
Контроль пористости, подрезов и разрушения сварного шва может быть достигнут путем перехода от послесварочного контроля к контролю параметров процесса. Контролируя подвод тепла, размеры соединения и чистоту газа, частота возникновения дефектов сварного шва сводится к минимуму (менее 1,5%). Внедрение спецификации сварочной процедуры исключает несоответствие сварщиков и гарантирует соответствие сварного изделия его механическим свойствам.
Внедрение этих допусков и стандартов на практике требует дисциплинированного выполнения работ в цехе. Узнайте, как наша команда справляется со строгими критериями сварки и спецификациями сборки, посмотрев наш сайт. услуги по сварке листового металла.
