 العربية



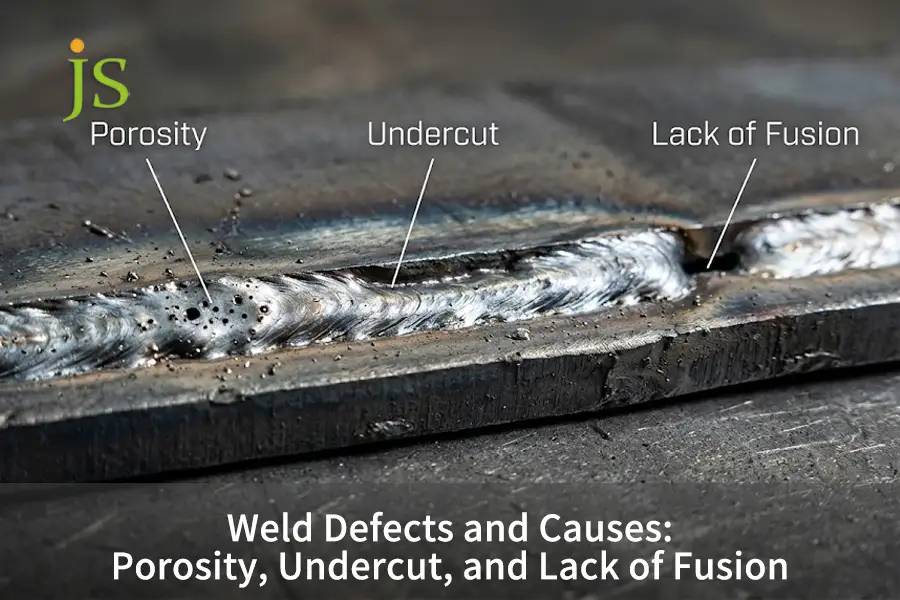

عيوب اللحام الشائعة وأسبابها تنتج عيوب اللحام في المقام الأول عن إدخال حرارة غير صحيحة، وتلوث السطح، وعدم كفاية تغطية غاز الحماية، وسوء تركيب الوصلات. وتنشأ عيوب اللحام، مثل المسامية، عندما تنحصر جيوب الغاز في حوض اللحام المنصهر أثناء عملية اللحام. التصلب السريعيحدث التآكل الجزئي عندما يؤدي الجهد العالي للقوس الكهربائي أو سرعة اللحام المفرطة إلى انصهار الجزء المعدني الأساسي دون وجود كمية كافية من معدن الحشو. وعلى العكس، يحدث عدم الانصهار عندما يفشل القوس الكهربائي في صهر جدران الوصلة قبل ترسيب معدن الحشو. يُعد فهم هذه الأسباب الجذرية أمرًا ضروريًا لمنع رفض الوصلات الهيكلية بما يتوافق مع المعايير. مواصفات AWS D1.1.
عيوب اللحام الرئيسية، أسبابها، وطرق الوقاية منها
الخلاصة الرئيسية: تنشأ عيوب اللحام في الغالب من مشاكل توازن الحرارة وفقدان الحماية وفجوة الوصلة، ولكن يمكن لضبط نطاق الجهد المناسب ومعدل تدفق الغاز وعمليات التنظيف أن تحل معظم مشاكل اللحام في أرضية الورشة.
| نوع العيب | السبب الجذري | المعايير الحرجة | قاعدة الوقاية |
| المسامية | اضطراب الغاز أو الشحوم السطحية التي تطلق الهيدروجين | نقاء الغاز ≥99.99%، معدل التدفق 12-18 لتر/دقيقة | نظّف المعدن الأساسي على بُعد 25 مم على الأقل من المفصل، واحجب الرياح الجانبية التي تزيد سرعتها عن 2 م/ث. |
| قص الشعر من الجانبين | جهد القوس العالي وسرعة الحركة العالية لحافة لوحة التنظيف | تفاوت الجهد ≤ ±1.5 فولت، الزاوية 10°–15° | قلل سرعة الحركة، وتوقف لمدة 0.5-1.0 ثانية عند حواف المفاصل |
| عدم الاندماج | شطف ضيق، أو فجوة جذرية معدومة، أو مدخل حراري منخفض | مدخلات الحرارة ≥ 0.8 كيلو جول/مم، زاوية الأخدود ≥ 60 درجة | حافظ على سمك سطح الجذر ≤ 1.5 مم، واطحن القشور والرواسب بين الطبقات بشكل نظيف |
ما هي عيوب اللحام الشائعة وأسبابها في التصنيع الصناعي؟
شائع عيوب اللحام وأسبابها تنشأ هذه الاختلافات من اختلالات حرارية وكيميائية وفيزيائية داخل حوض المعدن المنصهر أثناء التبريد. أي تباين بين قيم القوس الفعلية والقيم المحددة في مواصفات إجراءات اللحام سيؤثر ذلك بشكل كبير على معدلات التبريد. قد يتسبب عدم التوازن الحراري في انحباس الغاز، أو منع انصهار الجدار الجانبي، أو حتى إتلاف أطراف المعدن الأساسي. إن الحفاظ على سرعة لحام ثابتة، وجهد كهربائي مناسب، وتركيب جيد للوصلة يمنع أكثر من 90% من حالات فشل اللحام.
يُحدد المهندسون فئة عيوب اللحام بناءً على المصطلحات والتعريفات القياسية AWS A3.0تُعتبر الانقطاعات، التي تُوصف بأنها تغييرات في البنية الميكانيكية أو المعدنية للحام، عيوبًا عندما تجاوز التفاوتات المحددة في الرسومات الهندسيةراجع عملية لحام المعادن.
ثلاث عمليات فيزيائية أساسية تؤدي إلى فشل اللحام
هناك ثلاث ظواهر فيزيائية أساسية تحدد ما إذا كانت طبقة اللحام سليمة أم لا:
- تدرج التوتر السطحي (حمل مارانغوني): تتسبب فروق درجات الحرارة بين مركز القوس الكهربائي وجوانب اللحام في دوران المعدن السائل. وتؤدي سرعة التدفق العالية إلى حمل المعدن السائل في الاتجاه المعاكس لحدود الوصلة، مما ينتج عنه فراغات.
- انخفاض قابلية ذوبان الغاز (قانون سيفرت): يكون المعدن المنصهر في حوض الصهر مشبعًا بدرجة عالية بالهيدروجين والأكسجين والنيتروجين. وعند التبريد، تنخفض الذوبانية بسرعة. وتُحتبس الفقاعات إذا كانت سرعة التجميد أعلى من سرعة صعودها.
- الصدمات الحرارية في المناطق المتأثرة بالحرارة (HAZ): تتعرض المنطقة المتأثرة بالحرارة (المنطقة التي تخضع لتغيرات هيكلية نتيجة التعرض للحرارة ولكنها لا تنصهر) لصدمات حرارية. ويؤدي التسخين المسبق غير المناسب إلى هياكل المارتنسيت المتصلبة، وإجهادات الانكماش، والشقوق الدقيقة.
تنشأ عيوب اللحام في الحالات التي يتجمد فيها معدن اللحام دون إطلاق الغاز المحبوس، مما يؤدي إلى ملء زاوية الوصلة، وانصهاره في المعدن الأساسي.
ما هي الأسباب الرئيسية للمسامية في اللحام وطرق الوقاية منها؟
تسبب مسامية اللحام تتضمن هذه العملية عادةً ذوبان الغازات المتطايرة في حوض الصهر وعدم قدرتها على التسرب قبل التصلب السريع. ويمكن أن يؤدي سحب مواد التشحيم، أو الرطوبة في الهواء، أو تدفق غاز واقٍ مضطرب يتجاوز 20 لترًا/دقيقة (مما يسبب اضطرابًا في السائل) إلى حبس فراغات كروية أو ثقوب دودية. وتصل نقاط الندى إلى نطاق -40 درجة مئوية أو أقل، ويضمن التنظيف الكيميائي لإزالة الشحوم وصول الكثافة إلى معيار ISO 5817 المستوى B، مع تجنب موازنة مدخلات الحرارة تشوه الحرارة أثناء اللحام والتصميم للتصنيع مشاكل تصنيع الصفائح المعدنية الرقيقة.
المظهر الفيزيائي للمسامية
تؤدي المسامية إلى تقليل مساحة المقطع العرضي للحام التي تتحمل الأحمال، مما يخلق تركيزًا للإجهاد بسبب التحميل الناتج عن الإجهاد الدوري:
- مسامية متناثرة بشكل منتظم: ثقوب مجهرية متناثرة ناتجة عن ترطيب القطب الكهربائي أو ضعف التغطية بواسطة الدرع.
- المسامية المتكتلة: تتشكل مجموعات من الثقوب نتيجة عدم استقرار بدء وتوقف القوس الكهربائي، أو سحب القطب الكهربائي خارج منطقة الحماية.
- المسامية الأنبوبية الخطية (الثقوب الدودية): أنفاق غازية طويلة ناتجة عن التكوين المفرط للغاز في ممرات التجميد السريع.
التلوث بالهيدروجين والرطوبة
يُعدّ الهيدروجين السبب الرئيسي للمسامية في لحامات الفولاذ الكربوني والألومنيوم. يتحلل الماء بفعل حرارة القوس الكهربائي مُكوّنًا الهيدروجين والأكسجين، وكلاهما يذوب بسهولة في حوض اللحام السائل.
- رطوبة التخزين: يُحفظ الطبق الخام في درجة حرارة أقل من 60% رطوبة نسبية.
- مخبوزات قابلة للاستهلاك: قم بتسخين أقطاب اللحام (SMAW) إلى درجة حرارة تتراوح بين 250 درجة مئوية و 350 درجة مئوية لمدة ساعة واحدة قبل بدء عملية اللحام.
- التحضير الميكانيكي: قم بإزالة طبقة الأكسدة والصدأ والزيت والطلاء على مسافة لا تقل عن 25 مم من حافة كل أخدود.
سرعة تدفق غاز الحماية والاضطراب
يحتاج القوس الكهربائي إلى غطاء غازي متواصل حتى لا يتعرض للتلوث من الغلاف الجوي:
- التدفق المنخفض (أقل من 10 لتر/دقيقة): يدخل الهواء الخارجي في مسار القوس الكهربائي مما يؤدي إلى مسامية النيتروجين وأكسيد الحديد.
- التدفق العالي (أكثر من 20 لتر/دقيقة): تؤدي السرعة العالية لتدفق الغاز إلى انخفاض الضغط، مما يخلق فراغًا (تأثير فنتوري)، والذي يسحب الهواء مباشرة إلى المسبح.
- تسوق منتجات كروس ويندز: تؤدي تيارات الهواء التي تتجاوز سرعتها مترين في الثانية إلى سحب عمود الغاز الواقي بعيدًا عن القوس الكهربائي. استخدم حواجز مادية لحماية محطتك.
تحدث المسامية عندما يتحول الزيت أو الماء أو الهواء إلى حالة غازية داخل الفولاذ السائل ويعلق أثناء تصلب المعدن.
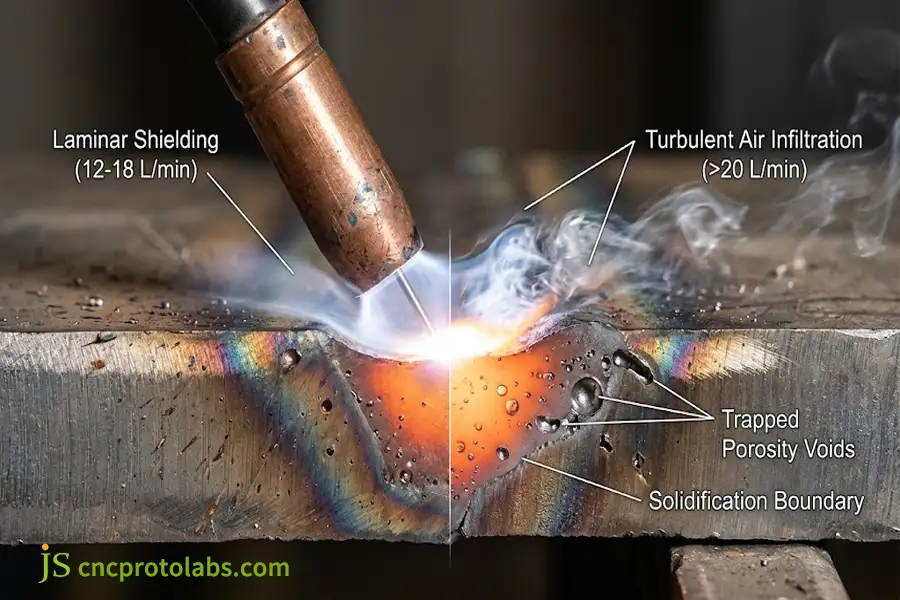
رسم تخطيطي للمقطع العرضي يوضح أسباب مسامية اللحام الناتجة عن تدفق غاز الحماية المضطرب وتسرب الهواء المحيط (تم إنشاؤه بواسطة الذكاء الاصطناعي).
ما هي أسباب اللحام المتآكل وكيفية تصحيح العملية؟
اللحام بالقطع السفلي يسبب يرتكز هذا على الجهد الزائد للقوس الكهربائي وسرعات الحركة المفرطة التي تجرف الصفيحة الأصلية دون ملء كافٍ بمادة الحشو. تؤدي قوة القوس الكهروميكانيكية المفرطة إلى دفع المعدن السائل بعيدًا عن حواف اللحام، مما يترك أخاديدًا. يتجاوز عمقه 0.5 ممسرعة سير ثابتة تتراوح بين 250 و350 ملم/دقيقة زاوية الشعلة من 10° إلى 15° يمنع ظهور أخاديد مبكرة في أصابع القدم.
خطر التلف الهندسي الناتج عن خدوش اللحام
التآكل السفلي عبارة عن شق ميكانيكي حاد موجود حول خط اللحام. عند تعرضه لأحمال دورية، يحدث ارتفاع مفاجئ في تركيز الإجهاد الموضعي (Kt ≥ 2.5)، مما يؤدي إلى بدء تشكل شقوق الإجهاد قبل الأوان.
نوافذ عملية اللحام بالقوس المعدني المحمي بالغاز (GMAW) الموصى بها لمنع التآكل أسفل حافة اللحام
ملاحظة هامة: يضمن تحديد سرعة السفر ضمن القيم المحددة واختيار الجهد عدم حدوث أي تآكل ناتج عن القوس الكهربائي.
|
سمك الصفيحة (t) |
تيار اللحام (أمبير) |
جهد القوس (فولت) |
أقصى سرعة سفر آمنة |
حد ISO 5817 (أقصى عمق) |
|
ورقة بسمك 1.5 مم |
70–95 أ |
16.5–18.0 فولت |
400 مم/دقيقة |
العيوب الصغيرة مسموح بها: العمق ≤ 0.2 مم |
|
لوحة 3.0 مم |
130–160 أ |
19.0–21.0 فولت |
350 مم/دقيقة |
الحد الأدنى للمستوى ب: العمق ≤ 0.05 طن (بحد أقصى 0.3 مم) |
|
لوحة 6.0 مم |
210–250 أمبير |
23.5–25.5 فولت |
280 مم/دقيقة |
الحد الأدنى للمستوى ب: العمق ≤ 0.05 طن (بحد أقصى 0.5 مم) |
|
مقطع ≥10.0 مم |
280–340 أ |
27.0–30.0 فولت |
220 مم/دقيقة |
يلزم انتقال سلس، أقصى عمق 0.5 مم |
الجهد والحرارة وقوى بلازما القوس
يُحدد جهد القوس الكهربائي الحجم الفعلي للقوس الكهربائي. فمع الجهد العالي، يصبح القوس أعرض:
- اتساع القوس: يؤدي القوس الواسع إلى ذوبان مبكر للأكتاف في الجزء العلوي من الأخدود.
- إزاحة الذوبان: يتم دفع هذا المعدن المنصهر من القوس الكهربائي إلى منتصف بركة اللحام.
- التجميد المبكر: تتجمد البركة قبل أن يتدفق المعدن السائل مرة أخرى لإعادة ملء حواف أصابع القدم.
- نافذة التصحيح: قم بخفض الجهد بمقدار 1.5 فولت إلى 2.5 فولت لتركيز جذر القوس الكهربائي في الوصلة.
زوايا الشعلة وديناميكيات سرعة الحركة
- حدود سرعة السفر: يؤدي اللحام بسرعة تتجاوز 450 مم/دقيقة إلى تكوين بركة من المعدن المنصهر في الخلف. يبرد هذا الجزء المنصهر من الأخدود قبل أن يملأه معدن الحشو.
- زاوية عمل الشعلة: أثناء اللحام في الوضع 2F، يؤدي إمالة الشعلة لأعلى إلى قطع الصفيحة الرأسية. حافظ على المصباح بزاوية نصف 45 درجة.
- وقت توقف النسيج: أثناء عملية النسج، حافظ على ثبات الشعلة لمدة 0.5 إلى 1.0 ثانية على كل جانب لإضافة معدن الحشو بالكامل في طرف المفصل.
يحدث التآكل السفلي بسبب ارتفاع درجة حرارة الشعلة وسرعتها العالية، مما يؤدي إلى قطع أخدود فارغ في الصفيحة وعدم ترسب كمية كافية من معدن الحشو فيه.
كيف يتطور عدم انصهار اللحام ووجود شوائب الخبث؟
عدم وجود لحام انصهاري ووجود شوائب خبث تنشأ العيوب عندما لا تصل الحرارة إلى أسطح الوصلات أو عندما ينحصر التدفق المنصهر بين طبقات اللحام المتتالية. كما أن زوايا الشطف غير الكافية (أقل من 50 درجة) أو وجود طبقة من قشور الأكسدة تحدث نتيجةً لعوامل أخرى. تثبيط الترابط الذرييضمن فتح فجوة الجذر بشكل صحيح حتى 1.5-2.5 مم وتنظيف الخبث بين طبقات اللحام اختراقًا كاملًا لوصلات الفولاذ السميكة. تفاصيل تصميم وتركيب وصلات اللحام يمكن للمعايير أن تمنع مشاكل الربط المشترك هذه.
الأنواع الثلاثة الحرجة للالتحام غير الكامل
بخلاف المسامية السطحية أو التآكل، عدم وجود لحام انصهاري يمثل مستوى داخليًا ذا رابطة معدنية معدومة:
- عدم اندماج الجدار الجانبي: في هذه الحالة، ينزلق معدن الحشو فوق سطح الشطف دون التسبب في أي انصهار للمادة الأساسية.
- عدم اندماج الطبقات المتداخلة: يمر اللحام الجديد فوق اللحامات القديمة دون أن ينصهر فيها.
- عدم اندماج الجذور: يحدث هذا عندما لا تقوم حبة الجذر بإذابة الحواف السفلية للمادة الأساسية.
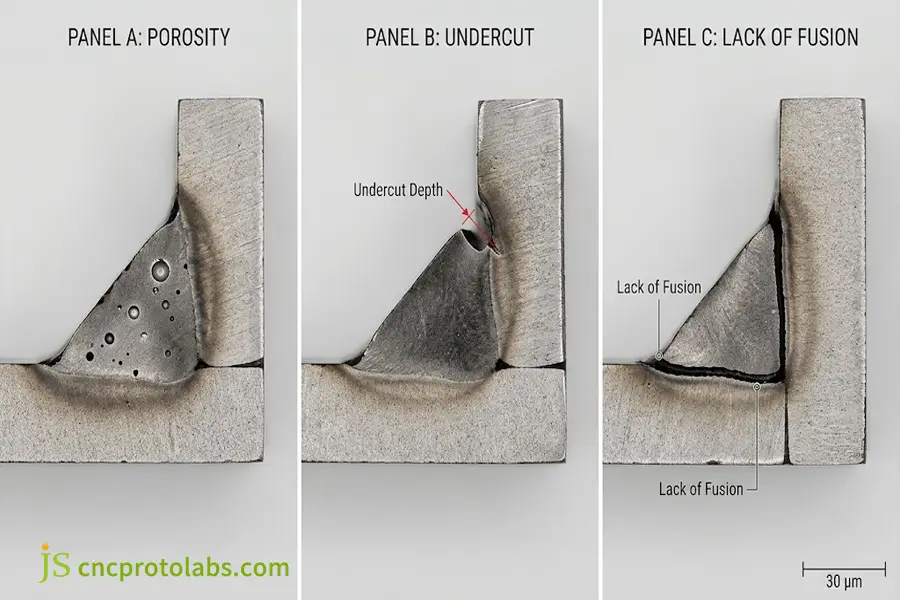
مقارنة الصور المجهرية التي تعرض المقاطع العرضية للمسامية، والتقويض، وعيوب عدم الاندماج (تم إنشاؤها بواسطة الذكاء الاصطناعي).
التعبئة الباردة وعدم كفاية مدخلات الحرارة
يحدث التعبئة الباردة (مرور مادة الحشو فوق مادة الركيزة الصلبة) بشكل شائع في لحام القوس المعدني بالغاز ذي الدائرة القصيرة (GMAW-S):
- إعدادات التيار المنخفض: يقوم المشغل بتقليل قيمة التيار لتجنب تناثر أو احتراق المواد في الصفائح الرقيقة.
- طاقة حرارية منخفضة: يحترق السلك ويتحول إلى قطرات، ولكن لا توجد طاقة كافية لإذابة الصفيحة الأساسية.
- الالتصاق بدون اندماج: يتدحرج المعدن المنصهر على الركيزة كما يتدحرج الشمع على لوح زجاجي. يبدو متجانساً ظاهرياً، لكنه ينفصل عند انحناء الضوء.
- هدف المعلمة: تأكد من أن كمية الحرارة المحسوبة (كيلوجول/مم) كافية لسمك الصفيحة.
زوايا الشطف المشتركة وشوائب الخبث
تمنع الوصلات الضيقة طاقة القوس الكهربائي من الاحتراق بعمق في زوايا الوصلة:
- زاوية الشطف على شكل حرف V: عند قطع الحواف بزاوية أقل من ٥٠ درجة، سيغطي القوس الجزء العلوي فقط دون الوصول إلى منطقة الجذر. استخدم زوايا قطع شطبة لا تقل عن ٦٠ درجة.
- المسافة بين جذور النباتات: لا توجد فجوة جذرية بين صفائح التثبيت تمنع الاختراق. حافظ على فجوة جذرية تتراوح بين 1.5 مم و 2.5 مم باستخدام فواصل مؤقتة.
- الخبث المحصور: في عملية اللحام بالقوس الكهربائي المحمي بالغاز (FCAW) أو اللحام بالقوس الكهربائي المحمي بالغاز (SMAW)، تعمل الخبث كطبقة زجاجية تتشكل فوق خرزة اللحام المعدنية الساخنة. عند تشكيل الخرزة التالية دون إزالة الخبث، فإنه يعلق داخلها. لذا، نظّف كل خرزة باستخدام عجلة سلكية أو مكشطة إبرية.
يحدث نقص الانصهار عندما لا تنصهر الصفيحة الأساسية ولكنها تبقى فقط على سلك اللحام؛ ويحدث إدخال الخبث عندما تقوم بدفن الخبث الزجاجي بدلاً من تنظيفه قبل عمل الخرزة التالية.
لماذا تقضي الضوابط القياسية على أسباب عيوب اللحام الجذري؟
يعتمد منع أسباب عيوب اللحام بشكل منهجي على الجمع بين مواصفات إجراءات اللحام المعتمدة (WPS) وفحوصات الجودة الدقيقة قبل اللحام وأثناءه وبعد الانتهاء منه. ويساهم توحيد هندسة الشطف، وضمان نظافة السلك، وتطبيق الاختبارات غير المتلفة (NDT) في القضاء على تباين أداء المشغلين. كما يضمن الحفاظ على رقابة صارمة على عملية التثبيت ومعايير الحرارة الحصول على تجميعات هيكلية خالية من العيوب في بيئات الإنتاج الصعبة.
المرحلة الأولى: تجهيز ما قبل اللحام والمواد الاستهلاكية
- تنظيف أسطح المفاصل: أزل الصدأ وأكسيد الليزر والرطوبة. نظف منطقة اللحام بالأسيتون.
- فحص التركيب: تأكد من أن أسطح الجذر تتراوح بين 1.0 مم إلى 1.5 مم وتحقق من أن خلوص الجذر مطابق للرسومات.
- مستلزمات المتجر: تأكد من تخزين قضبان الهيدروجين المنخفضة في أفران التسخين التي تزيد درجة حرارتها عن 120 درجة مئوية.
المرحلة الثانية: ضوابط اللحام أثناء العملية
- مراقبة مدخلات الحرارة: حساب مدخلات الحرارة باستخدام المعايير القياسية:
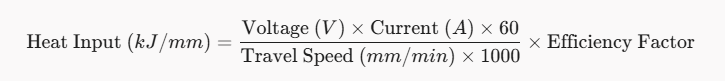
- التحكم في درجات الحرارة بين المراحل: يجب الحفاظ على درجة حرارة ما بين مراحل تشكيل الفولاذ المقاوم للصدأ أقل من 200 درجة مئوية لتجنب تكوّن الكربيدات. أما الفولاذ الإنشائي، فيجب الحفاظ على درجة حرارته أعلى من 100 درجة مئوية لتجنب التقصّف الهيدروجيني.
- تحقق من إمدادات الغاز: استخدم مقياس تدفق محمول للتحقق من تدفق الغاز عند فوهة شعلة اللحام، بدلاً من منظم الأسطوانة.
المرحلة الثالثة: الاختبارات غير المدمرة بعد اللحام (NDT)
اختيار تقنيات الاختبارات غير المتلفة لتحديد العيوب في اللحامات
الخلاصة الرئيسية: إن الجمع بين فحص السطح والفحص بالموجات فوق الصوتية الحجمية أو الفحص الإشعاعي سيحدد عيوب اللحام السطحية وتحت السطحية.
|
طريقة الفحص غير المتلف |
عيوب اللحام المستهدف |
حساسية الكشف |
القيود الرئيسية في أرضية المتجر |
|
الاختبار البصري (VT) |
التآكل السطحي، المسامية السطحية، التداخل |
عالي (عيوب سطحية ≥ 0.2 مم) |
يكشف عن انقطاعات السطح فقط |
|
اختبار الاختراق (PT) |
مسامات دقيقة تخترق السطح، تشققات في أصابع القدم |
عالية (فتحات سطحية ≥1 ميكرومتر) |
يتطلب غسلاً كيميائياً مسبقاً، للسطح فقط |
|
الفحص بالموجات فوق الصوتية (UT) |
عدم اندماج الجدار الجانبي، طبقات عميقة |
عيوب عالية (حجمية ومستوية) |
يعتمد ذلك على زوايا المجس ومهارة الفني |
|
الفحص الإشعاعي (RT) |
مسامية الأنابيب الداخلية، وجيوب الخبث الكثيفة |
عالية (فراغات حجمية ≥1% من السماكة) |
يتطلب احتواءً للإشعاع، ولا يغطي الشقوق المستوية الضيقة. |
تتضمن عملية إزالة عيوب اللحام تنظيف الفولاذ، والحفاظ على معايير عالية لمواصفات الكهرباء، وأخيراً فحص اللحام من خلال أدوات الاختبار المناسبة.
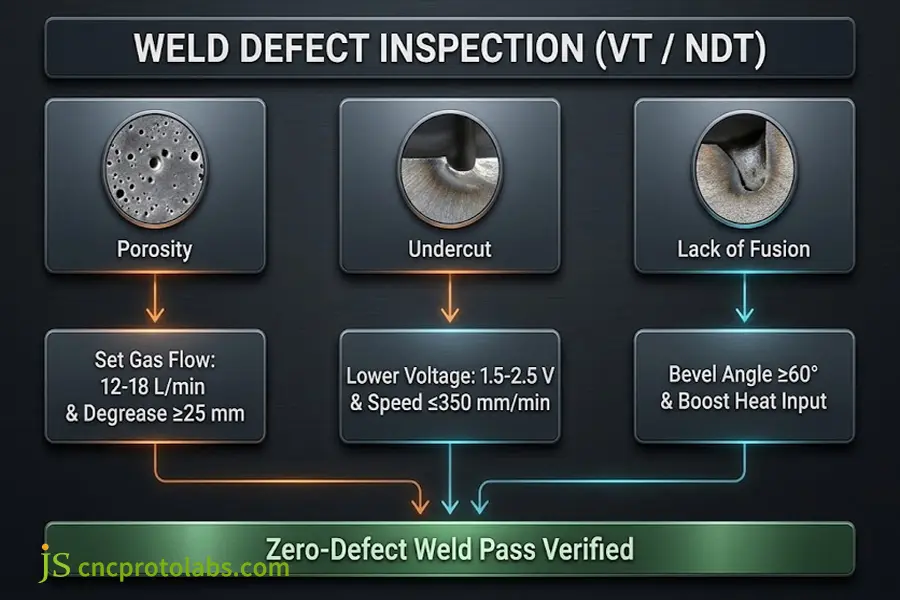
مخطط انسيابي لتشخيص الأعطال الصناعية يوضح الإجراءات التصحيحية لعيوب اللحام وأسبابها (تم إنشاؤه بواسطة الذكاء الاصطناعي).
الأسئلة الشائعة
ما الذي يسبب المسامية في اللحام؟
المسامية ناتجة عن فقاعات من النيتروجين أو الهيدروجين أو الأكسجين تُحتبس الفقاعات داخل البركة المتجمدة. تشمل المصادر الرئيسية للمسامية الرطوبة، وحافة الصفيحة الزيتية، والأقطاب الكهربائية الرطبة، والتيارات الهوائية التي تزيد سرعتها عن مترين في الثانية والتي تسحب الغازات خارج الغلاف الواقي. يُساعد إزالة الشحوم، بالإضافة إلى وضع وتجفيف واستخدام حواجز التيارات الهوائية، على تجنب انحباس الفقاعات.
لماذا يحدث التآكل الجانبي في اللحام؟
يؤدي ارتفاع جهد القوس الكهربائي وسرعة الحركة العالية إلى انصهار حافة المعدن الأساسي أسرع من قدرة مادة الحشو على ملئها. كما يتسبب القوس الكهربائي السريع في تآكل المعدن من أطرافه. ويمنع خفض جهد القوس الكهربائي وسرعة الحركة بمقدار 1-2 فولت حدوث خدوش في الحواف.
كيف يمكن منع عدم الاندماج؟
ينبغي زيادة تيار اللحام، وتوسيع زوايا الأخاديد حتى 60 درجة، و ينبغي الحفاظ على فتحة الجذر عند 1.5-2.0 ممينبغي توجيه القوس نحو حواف الصفيحة الأصلية لضمان ذوبانها الكامل.
كيف يؤثر معدل تدفق غاز الحماية على مسامية اللحام؟
يجب الحفاظ على معدل تدفق غاز الحماية ضمن النطاق التالي من 12 إلى 18 لتر/دقيقة للفوهة القياسية. يسمح معدل التدفق المنخفض بدخول الهواء داخل القوس، بينما تتسبب معدلات التدفق التي تتجاوز 22 لترًا/دقيقة في حدوث اضطراب، مما يؤدي إلى سحب الهواء الجوي مما ينتج عنه ثقوب دودية داخل البركة.
هل يمكن للفحص البصري (VT) الكشف عن عدم الاندماج الداخلي؟
لا يمكن اكتشاف عدم الاندماج إلا من خلال الاختبار البصري (VT)، عندما يحدث العيب عند أصابع القدم المفتوحة أو عند مرور الجذر، ولكن لا يمكن اكتشاف عدم اندماج الجدار الجانبي تحت السطح لأنه موجود داخل المفاصل متعددة المرور ويحتاج إلى اختبار الموجات فوق الصوتية (UT) أو اختبار الأشعة السينية (RT).
ما هو الفرق الرئيسي بين شوائب الخبث والمسامية؟
تتكون المسامية من تجاويف جوفية تُحدثها الغازات، بينما تُعدّ شوائب الخبث جزيئات صلبة من مادة زجاجية. تنشأ المسامية من التلوث الجوي، بينما تنتج شوائب الخبث عن سوء إزالة الخبث.
الخلاصة: التحكم في عيوب اللحام في التصنيع الدقيق
يمكن التحكم في المسامية، والتقويض، وفشل الانصهار من خلال الانتقال من فحص ما بعد اللحام إلى التحكم في معايير العملية. ومن خلال التحكم في مدخلات الحرارة، وأبعاد تركيب الوصلات، ونقاء الغاز، يتم الحفاظ على نسبة حدوث عيوب اللحام أقل من 1.5%. ويؤدي اعتماد مواصفات إجراءات اللحام إلى القضاء على تباين اللحامين، ويضمن مطابقة المنتج الملحوم لخصائصه الميكانيكية.
يتطلب تطبيق هذه المعايير والتفاوتات في الوصلات تنفيذًا دقيقًا ومنضبطًا في ورشة العمل. تعرّف على كيفية تعامل فريقنا مع معايير اللحام الصارمة ومواصفات التجميع من خلال... خدمات لحام الصفائح المعدنية.
