 日本語




プラスチック射出成形金型設計サービスは、材料の品質に影響を与えたり部品の強度を低下させたりすることなく、肉厚、ランナー システム、コンフォーマル冷却、金型鋼の選択などの事前の DFM 最適化により、部品あたりのコストを 20% 以上最小限に抑える構造化されたエンジニアリング プロセスです。
この方法により、サイクルタイムが 15% ~ 30% 短縮され、スクラップ率が 10% ~ 15% 低下し、二次的な作業が完全に排除されます。これは、最初の生産実行時に即座にコストを削減できることを意味します。また、JS プレシジョンの上級金型エンジニアの経験を通じて検証された 7 つの異なる保存方法の図も表示されます。
DFM 射出成形サービスのコスト削減パスとエンジニアリング パラメータの概要
|
DFM戦略 |
主要なエンジニアリングアクション |
サイクルと材料の節約 |
コスト削減 |
|---|---|---|---|
|
肉厚とリブの最適化 |
主壁の 40% ~ 60% の厚い部分、リブを除去します。 |
冷却時間を 20% ~ 30% 短縮 |
6%~8% |
|
ランナーとゲートの再設計 |
ホットランナーまたはピンポイントゲートに切り替え、フィルバランスを最適化 |
材料廃棄物を 12% ~ 15% 削減 |
4%~6% |
|
アンダーカットとスライダーの簡素化 |
リフターまたは分割線の最適化を使用し、複雑なスライド機構を削減します |
金型製作コスト 15% ~ 25% 削減 |
3%~5% |
|
コンフォーマル冷却アプリケーション |
3D プリントされた冷却チャネル、金型表面の温度変動 ≤ ±2°C |
全体的なサイクルタイムが 18% 短縮されました |
5%~7%t |
重要なポイント
- 初期段階の DFM (製造性を考慮した設計) を通じて肉厚とリブ構造を最適化すると、通常、射出成形サイクルの 60% 以上を占める冷却段階を大幅に短縮できます。
- モールド フロー解析を使用してウェルド ラインと変形を正確に予測すると、数十万ドルに達する可能性のある二次的な金型修正コストを回避できます。
- 金型構造を最適化し、複雑なサイドコアの引っ張りやスライダー機構を最小限に抑え、直接的なコスト削減を実現します。金型製作費生産自動化を強化します。
- JS Precision と提携してカスタマイズされた DFM 評価を行うことで、プロジェクトの予備計画段階で最適な包括的な調達単価を確定することができます。
コストを 20% 削減できる JS Precision の射出成形金型設計サービスを信頼できる理由
業界のベストプラクティスによれば、射出成形コストを削減する主な方法は、サプライヤーに負担を求めることではなく、設計段階で生産プロセスから無駄を削減することです。たとえば、自動車センサー ハウジング プロジェクトのクライアントの初期設計には、片側に 6 つのサイド コア プル、不規則な壁厚 (2.0 mm ~ 4.5 mm)、および過度に高価な金型が含まれていました。また、不均一な冷却により0.45mmの反りが発生しました。平均サイクル タイムはほぼ 53 秒で、クライアントの制作コストは予算を大幅に上回りました。
DFM による構造変更の恩恵を受け、サイド スライダーを 6 つから 2 つに減らし、壁厚 2.2 mm を均一に配分し、交差する 1.2 mm のリブを組み込みました。その結果、3D プリンティングによってコンフォーマルな冷却回路を作成しました。最終的に、製造コストは旧設計に比べて 22% 低下し、サイクルタイムは 34 秒に短縮され、完成品の単価は 21.8% に削減されました。
のISO 9001:2015この規格は文字通り、組織が顧客の要件や製品とサービスの一貫性に関する規制を満たすために、品質管理システムを作成、実行、維持し、定期的に強化しなければならないことを示しています。
この特定の規格の規則に例外なく従うため、 JS Precision はプラスチック射出成形金型の設計サービス中に、最小限の要件として完全に閉ループの品質管理システム内で動作します。
DFM の最適化によって制作コストが 20% 節約される方法を知りたいですか? JS 精密射出成形コスト削減ホワイト ペーパーをダウンロードして、コスト計算式と 7 つの主要なコスト削減戦略の詳細な説明にアクセスしてください。
肉厚とリブの最適化により射出成形コストを削減するにはどうすればよいですか?
肉厚の最適化と補強リブ設計により、射出成形サイクルの60%以上を占める冷却時間を直接短縮し、射出成形コストソースから。
冷却時間と肉厚の物理的関係
冷却時間は壁の厚さの平方根、 t ∝ h²に反比例します。肉厚を 4.0mm から 2.0mm に薄くすることで、冷却時間を 75% 短縮できます。言い換えれば、壁の厚さを半分にすると、冷却に必要な時間は 4 分の 1 になります。
- 肉厚管理基準: JS Precision では、製造監査用のプラスチック部品設計時に主肉厚が1.5 mm ~ 3.0 mm の間で均一であること、および隣接する肉厚間の移行比が 3:1 未満であることを要求しています。
- ヒケを排除するリブ設計:表面のヒケを完全に排除するには、リブの底部の厚さが主肉厚の 40% ~ 60% を超えてはなりません。また、応力集中を避けるため、根元先端の半径 R = 0.5tとしています。
- コスト削減効果:同時に、肉厚の最適化により、原材料の使用量と機械の処理時間が削減され、射出成形の総コストが削減されます。
プラスチック射出成形金型設計サービスの実際の適用において、多くの顧客が強度を高めるために肉厚を厚くすることに過度に依存しており、その結果、冷却時間が 2 倍になってしまうことがわかりました。計画的にリブを適所に配置することで、肉厚を厚くすることなく剛性を確保できます。
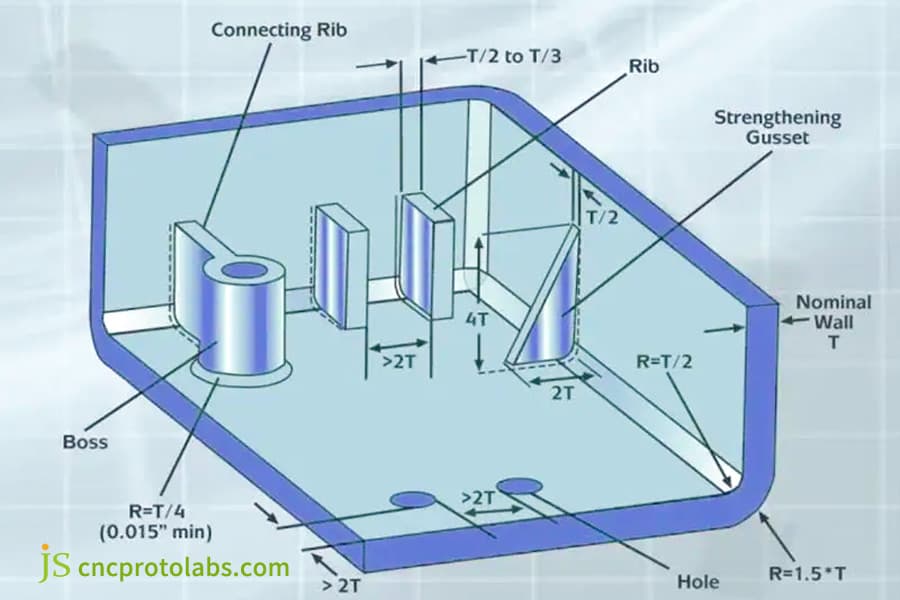
図 1: 製造時の公称肉厚、リブ寸法、ボス仕様を示す射出成形金型の設計図。
射出成形金型流動解析サービスはどのようにして反りやヒケを排除するのでしょうか?
JSプレシジョンの射出成形の流動解析生産開始前に反りやヒケなどの問題を特定し、修正します。
数値シミュレーションによる欠陥の特定
JS Precision の DFM 射出成形サービスは、モールド フロー解析を使用してメルト フロント温度、せん断速度、体積収縮を正確に計算し、不均一な充填やエア トラップを早期に検出できるようにします。
- ゲート位置の最適化:保圧を保証し、ボイドを防ぐために、ゲートの位置は肉厚の領域で行う必要があります。
- 保持圧力プロファイルの調整: プラスチック部品の DFM 最適化PA66+30% GF などの高収縮材料に対して、保持圧力を 85 MPa に設定し、部品の反り変形を± 0.1 mm 以内に固定して実行しました。
- せん断速度制御:材料が熱劣化しないように、せん断速度は 100,000 s⁻¹ に制限されます。
金型試作コストの削減
金型流動解析を使用すると、2 ~ 3 回の金型試行 (T1 ~ T2) と関連する修正コストが回避され、初回の成功率が非常に高くなります。 1 回あたり約 2,500 ~ 8,000 の修正コストがかかり、さらに数回のモールド フロー解析を行うことで、大きな投資効果が得られます。
3D CAD 図面を JS Precision に送信すると、モールド フロー解析を含むカスタム見積もりが届きます。シミュレーション レポートは 48 時間以内に配信されます。
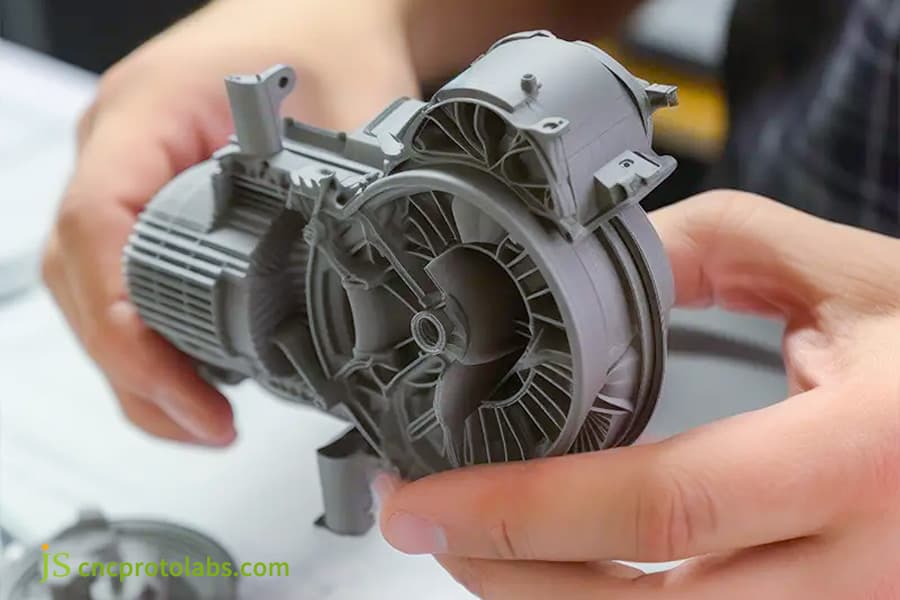
図 2: 反りやヒケを防ぐために射出成形の流れを解析した複雑な灰色のプラスチック エンジン部品。
即座にカスタム射出成形コスト削減をもたらす金型構造の変更はどれですか?
製品の幾何学的構造を簡素化し、複雑なサイドコアの引き抜き機構を削減することで、カスタム化を実現できます。射出成形コストの削減これにより、金型の加工時間と生産後のメンテナンスコストが大幅に削減されます。
金型加工によるコスト削減
- 2 プレート金型とスライダー金型: 4 つのサイドアクション スライダーを備えた金型は、主に CNC 加工と EDM 加工に時間がかかるため、標準の 2 プレート金型より価格が 40% ~ 60% 高くなります。
- スライダーあたりのコスト:油圧サイドアクション機構ごとに金型コストが 1,800 ~ 4,500 追加されます。
アンダーカットを排除するエンジニアリングの最適化
JS Precision は、カスタム射出成形設計サービスを利用して、次のアプローチを通じて横方向のアンダーカットをパーティング ラインで直接リリースされるフィーチャに変換します。
- スナップフィットの方向調整:型開き方向に沿って成形されるようにスナップフィットの方向を修正します。
- スルーホールセルフロック用のプロセス開口部:スナップフィットの下にプロセス開口部を生成し、可動金型半体と固定金型半体の間で鋼鉄間の遮断を行う直接成形を実現します。
- ドラフト角の増加: 1.5°~2.0°のドラフト角を追加すると、強制排出が得られます。
メンテナンスコストの削減
構造を簡素化することで射出成形コストを削減し、生産不良やダウンタイムを削減できます。スライダーを 1 つ減らすことにより、年間保守コストが約 1200 ドル削減されます。
お客様が当社のスライド機構を複雑にしすぎているのをよく見かけます。 DFM射出成形サービス機能上の制限を主要な制約として設計することにより、単純な中空スルーホールの賢明な設計により、スライドなしで内部アンダーカットが生成されることはごく普通のことです。
ホット ランナー システムとゲートの設計はどのようにして原材料の無駄を最小限に抑えるのでしょうか?
ホット ランナーおよびポイント ゲート システムを使用すると、コールド ランナーの無駄がなくなり、高価なエンジニアリング プラスチックの原材料調達コストが15% 以上節約されます。
コールドランナーとホットランナーの比較
|
パラメータ |
コールドランナー |
ホットランナー |
|---|---|---|
|
ショットあたりの材料の無駄 |
総重量の 20% ~ 40% |
< 2% (スプルーのみ) |
|
高価な樹脂に適しています |
廃棄コストが高い |
無駄を最小限に抑える |
|
投資回収期間 (PEEK) |
— |
3~6ヶ月 |
|
メンテナンスの複雑さ |
低い |
適度 |
回収期間の計算
回収期間 = (ホットランナープレミアム) ÷ (年間材料節約量)
PEEKやPPSなどの高価なエンジニアリングプラスチックでは、廃棄部分が製品コストに大きく影響します。 JS Precision は、プラスチック射出成形金型設計サービスを通じて顧客にバルブゲートおよびポイントゲート ホット ランナー システムのオプションを提供するだけでなく、ROI も考慮して推奨事項を提供します。これらのシステムは、プロセスの全期間にわたって溶融物を加熱状態に保持し、無駄のない成形を可能にします。
- 材料の節約:材料コストが即座に 15% ~ 20% 削減されます。
- サイクル タイムの短縮:コールド ランナーを冷却して取り外す必要がないため、サイクル タイムが最大 8% ~ 12% 短縮されます。
- 持続的なコスト削減:射出成形の持続的なコスト削減を実現します。
射出成形のコスト管理では、材料そのものだけでなく、廃棄物処理や後処理工程などの要素も含めて管理することが非常に重要です。ホット ランナー システムは、両方の問題をすぐに解決します。
予測生産量を JS Precision に送信すると、ホット ランナー ROI 分析と回収期間の無料計算が受けられます。
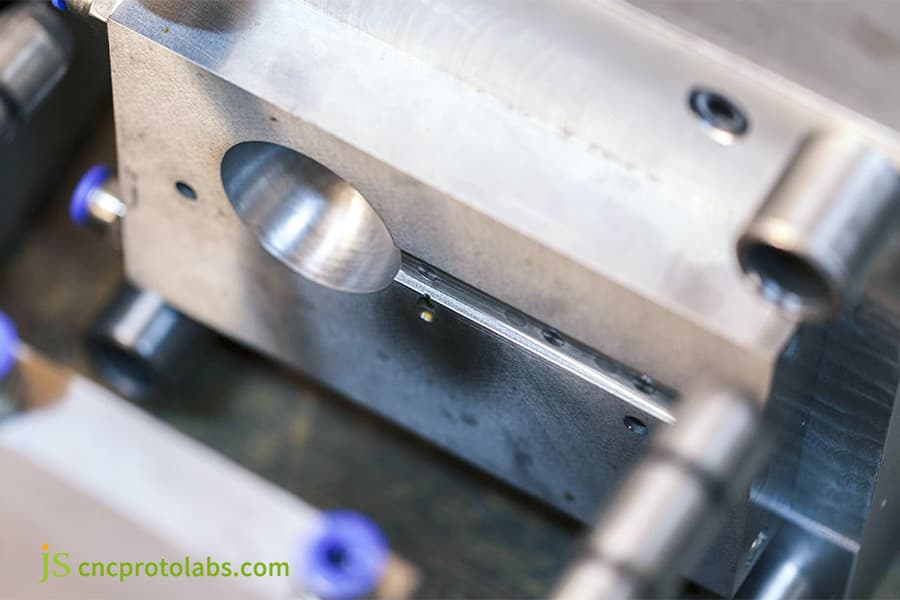
図 3: 材料節約のためのホット ランナー システムとバルブ ゲートを備えた精密ステンレス鋼金型コンポーネント。
コンフォーマル冷却技術はどのように射出成形サイクル時間を短縮しますか?
JS Precision はコンフォーマル冷却チャネルを実装することで、射出成形のサイクルタイム15%以上増加しました。
比較: 従来のチャネルとコンフォーマル冷却
|
パラメータ |
従来のドリルチャンネル |
コンフォーマル冷却 (SLM 3D プリント) |
|---|---|---|
|
チャンネル形状 |
ストレート、固定径 |
キャビティの輪郭に追従 |
|
キャビティ表面までの距離 |
15~25mm(凹凸あり) |
一定 3.0 ~ 5.0 mm |
|
金型表面温度のばらつき |
±15℃ |
±2℃ |
|
サイクルタイム |
45秒 |
28秒 (-38%) |
|
部品の幾何公差 |
±0.05mm |
±0.01mm |
コンフォーマル冷却の物理学
従来の穴あけベースのチャネルは制約があり、複雑で不規則な表面に適応するには適していないため、金型内で熱が蓄積し、均一な冷却ができなくなります。
プラスチック部品の DFM 最適化において、JS Precision は 3D プリントされた金属コンフォーマル冷却インサートを使用しています。その結果、冷却回路は冷却対象の製品の形状に適合し、 3.0 mm ~ 5.0 mm の範囲の距離を保ちます。
- 温度制御:金型インサートの表面温度が意図した値から±2℃変動することはありません。
- サイクルタイムの短縮:この方法により、射出成形のサイクルタイムはほぼ同レベルまで15~25%短縮されます。
- 反りの除去:熱応力が中和され、幾何公差が ±0.01 mm 以内に保たれます。
プロの DFM 射出成形サプライヤーとして、JS Precision は完全なセットを提供します。 カスタム射出成形設計サービスコンフォーマル冷却ソリューションの各セットが特定の部品の形状に確実に適合するようにします。
材料の選択と公差の緩和で生産コストを下げるには?
適切な代替原材料を選択し、重要ではない公差を緩和することにより、品質や性能を損なうことなく、金型の製造と機械加工の複雑さを最小限に抑えることができます。
公差合理化によるコスト削減
- 公差グレードとコスト:金型加工では一般公差 ±0.05 mm が厳しい要件です。
ISO 20457:2018この文書では、プラスチック成形部品の可能な製造公差を指定していることを示しています。
この規格に厳密に準拠するために、 JS Precision はカスタム射出成形設計サービスの非嵌合面に ISO 20457 TG6 グレード (± 0.15 mm ~ ± 0.20 mm) を実装しています。これにより、国際公差基準を満たすだけでなく、加工コストとスクラップコストが 10% ~ 15% 削減されます。
- 重要な領域のみが正確に制御されます。シール面と軸受面は ISO 20457 TG4 レベルの精度を満たし、非嵌合面は TG6 規格に準拠しています。
材料代替の推奨事項
JS Precision のカスタム射出成形設計サービスには、潜在的な材料代替を評価するためのコンポーネントが含まれています。
- PA66 の代わりにTALC で改質された PP を使用すると、強度を損なうことなく最大 25% ~ 35% のコスト削減が得られます。
- 不透明部品に関しては、ABS を PC に置き換えることができ、材料コストを 40% 削減できます。
- 非高温用途の場合、 POM は PEEK の優れた代替品であり、約 60% のコスト削減をもたらします。
二重最適化の利点
二重の最適化により射出成形コストを根本から削減します。公差の緩和と材料の代替を組み合わせることで、単一部品の総コストを 15% ~ 20% 削減できます。
について話すとき製造用のプラスチック部品の設計、当社では、標準公差等級を優先し、重要な機能面のみに精密作業を割り当てるよう、常にクライアントにアドバイスしています。
BOM と図面を JS Precision にアップロードして、公差と材料の最適化の機会を評価し、代替ソリューションに関する無料の比較レポートを受け取ります。
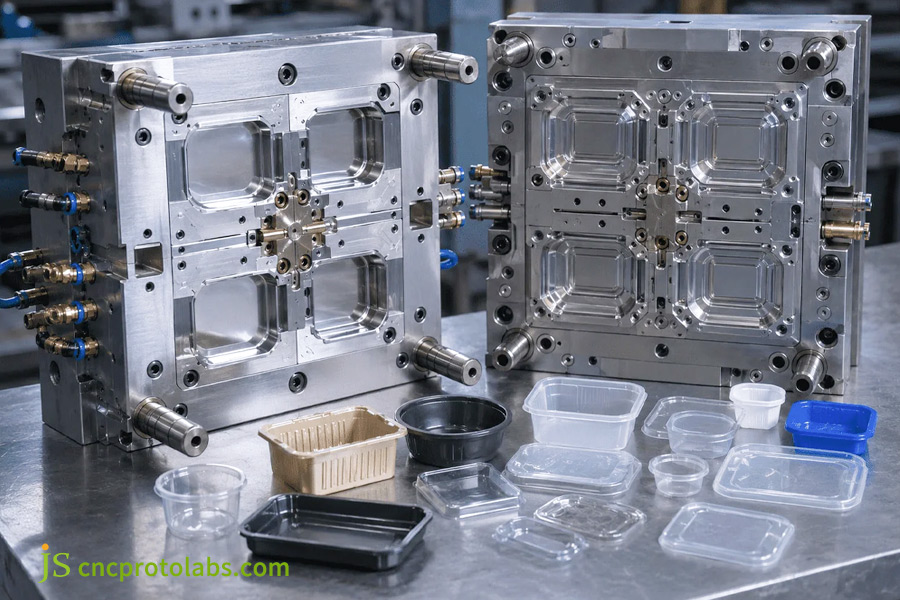
図 4: コスト効率を高めるためのさまざまなプラスチック容器を備えたマルチキャビティ精密金型。
JS Precision 自動車用センサー ハウジングのカスタム射出成形のケーススタディ
クライアントが直面する課題
ヨーロッパの自動車部品サプライヤーは、側面の 6 つのコア スライドと非常に異なる主肉厚 (2.0 ~ 4.5 mm) を備えた独自の金型設計を行っていたため、金型コストが高すぎました。 0.45mm の反りにより冷却が不均等になり (公差要件 ±0.1mm)、サイクル タイムが 52 秒と長いため、大幅な追加費用が発生します。
JS プレシジョン ソリューション
- 金型に優しい設計 (DFM):プラスチックのアンダーカットを取り除き、プラスチック射出成形金型設計サービスを使用して、それらをスナップフィット穴スルーに置き換え、サイド スライドの数を 6 から 2 に削減しました。
- 厚壁の薄化とリブの最適化:壁厚 4.5 mm の領域をくり抜き、主壁の厚さを 2.2 mm に標準化し、構造の完全性を維持するために交差する 1.2 mm のリブを追加しました。
- 金型流動解析とコンフォーマル冷却チャネルのレイアウト:射出成形金型流動解析を実行し、スプルーをセンターニードル ホット スプルーに変更し、3D プリントされたコンフォーマル水路を金型コアに導入します。
学んだ教訓
最初の試行では、古典的な冷却チューブと高熱伝導率のベリリウム銅合金を統合しましたが、検査の結果、 -0.22 mm の反りが発見され(仕様内に収まりませんでした)、その後、非常に詳細な部品を処理する唯一の方法が壁の空洞化とコンフォーマル冷却の組み合わせであることは明らかでした。
最終結果
|
パラメータ |
DFMの前 |
DFM後 |
|---|---|---|
|
スライダーの数 |
6 |
2 |
|
主肉厚 |
2.0~4.5mm |
2.2mm(均一) |
|
サイクルタイム |
52秒 |
34 秒 (-34.6%) |
|
反り |
0.45mm |
0.06mm |
|
金型製作費 |
ベースライン |
-22% |
|
部品ごとのコスト |
ベースライン |
-21.8% |
このケース スタディは、DFM が射出成形におけるコスト削減資産であることを明確に示しています。製品の機能にはまったく影響を与えずに、インテリジェントな変更を加えてプロセスを最適化することで、DFM によって射出成形コストを 20% 以上削減できます。
同様のボトルネックに直面している場合は、高コストの射出成形プロジェクトの場合、同様の DFM 評価と無料のカスタマイズされたコスト削減計画については、JS Precision にお問い合わせください。
射出成形金型の設計と製造に JS Precision を選択する理由
JS Precision と協力して、お客様のニーズをサポートするための完全なエンドツーエンドのソリューションをすべて備えているため、プラスチック射出成形プロジェクトの手間のかからない生産プロセスを実現できます。
JS プレシジョン プラントの認証情報
- 15 年以上の経験: JS Precision は精密金型製造の知識を持ち、この期間を通じて世界中のさまざまな顧客に仕事を提供してきた射出成形の専門家です。
- 設備の能力:当社のワークショップには、精密 CNC、EDM SODICK、および 80T から 1200T サイズまでの自動射出装置の大量の在庫があります。
- ISO 認証: ISO 9001:2015に基づく品質管理システムを当社は厳格に遵守しており、Cpk≥1.33 を達成しています。
JS プレシジョン サービスへの取り組み
- 24 時間 DFM:図面を受け取った後、DFM (モールド フローを含む) レポートが 24 時間まとめて作成されます。
- トータル ソリューション:プロジェクトの開始、サンプルの試用、生産のスケールアップなど、カスタム インジェクションのあらゆる側面を当社が扱います。
- コストの削減:高レベルの DFM 射出成形サービスにより、最適な単価と納期を確保します。
カスタム射出成形設計サービスでは、エンジニアリング優先の原則を常に遵守し、金型製造前にすべての製造可能性の問題を解決します。これが 20% のコスト削減目標を達成するための基本的な保証です。
よくある質問
Q1: プラスチック射出成形金型設計サービスでは、部品の強度を犠牲にすることなくコストをどのように削減できますか?
厚肉部品を削り出してリブ(主要部品の肉厚の40%〜60%のサイズ)を作成することにより、材料要件を最大20%〜30%削減し、物理的強度を維持し、同時にヒケや内部応力を除去します。
Q2: JS Precision での DFM 射出成形の設計レビューにはどれくらいの時間がかかりますか?
JS Precision のエンジニアは、3D CAD モデル (STEP/IGES) と材料要件を受け取った後、 24 時間以内に DFM の製造可能性と見積もりのレビューを無料で完了できます。
Q3: 射出成形金型流動解析サービスはプロジェクトに追加コストを追加しますか?
JS Precision では、パーソナライズされたジョブのための金型のフロー分析は DFM 作業パッケージの一部です。充填と冷却を改善するために設計段階でシミュレーションを行うことは、他の方法では得られない投資であり、実際に非常にコストがかかる金型のやり直しを 2 ~ 3 回行う必要もありません。
Q4: ホット ランナー システムは少量生産に投資する価値がありますか?
射出される材料のグレードを考慮すると、ホット ランナー システムにより材料コストが 15% ~ 20% 節約される可能性があります。これにより、金型の価格上昇をわずか 2 ~ 3 か月以内にカバーできます。当社のオンライン見積システムを通じてエンジニアリング図面をアップロードすると、当社のスペシャリストがホット ランナーの ROI を提供します。
Q5: JS Precision からカスタム射出成形サービスの見積もりを取得するにはどうすればよいですか?
3D および 2D 図面を送信する、材料グレード、表面仕上げ要件、および推定年間生産量を JS Precision に問い合わせます。当社のスタッフが 24 時間以内にコストのリストとコスト削減の提案を返信します。
Q6: 重要でない寸法を緩和すると、本当に射出成形コストを削減できますか?
理想的には、重要ではない要素の公差について、要件をISO 20457 ガイドライン(例: ±0.15mm) に一致させるだけで済みます。金型の加工精度が向上し、射出成形プロセスの範囲が広くなり、実際の製造コストを約 10% ~ 15% 節約できます。
Q7: JS Precision はカスタム プラスチック部品の品質と金型寿命をどのように保証していますか?
JS Precision は ISO 9001:2015 品質管理システムに厳密に従っています。当社は高品質の工具鋼のみを使用し、CMM の全次元検査を使用してすべての製造バッチを検証します。
Q8: 初期段階の DFM 最適化がコスト管理において最も重要な要素なのはなぜですか?
はい、射出成形部品の製造コストの 80% は設計段階だけで決まるからです。 DFM の最適化により、金型を作成する前に肉厚と構造設計の問題を特定することができます。これは、サイクル タイムと金型コストを削減する最良の方法です。
まとめ
均一な肉厚制御、金型フロー解析、構造の簡素化 (アンダーカットの排除)、コンフォーマル冷却、合理的な公差の割り当てなどの体系的な DFM 設計とエンジニアリングの最適化を通じて、企業は製品の品質を損なうことなく、射出成形の総生産コストの 20% 削減を達成できます。コスト削減はサプライヤーの利益を圧迫することではなく、技術革新と製造プロセス内の無駄を排除することです。
次の射出成形プロジェクトの生産予算を 20% 削減する準備はできていますか?非効率な設計によって利益が損なわれないようにしてください。今すぐ JS Precision のエンジニアリング専門家にご連絡ください— 3D CAD ファイルをアップロードする無料の DFM 製造可能性評価とカスタム射出成形の競合見積もりを受け取ることができます。当社のエンジニアリング チームは 24 時間体制で技術サポートを提供しています。

免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
JSプレシジョンチーム
カスタム製造ソリューション。 15 年以上、1,000 社を超える顧客にサービスを提供してきた経験を持つ当社は、高精度の製品を専門としています。 CNC加工、板金加工、 3Dプリント、射出成形、 そして金属スタンピング。 300,000 個を超える精密部品の納入に成功し、すべてのカスタム プロジェクトにわたって 99.2% の期日通り納入率を維持しています。
当社の施設には 100 台を超える最先端の 5 軸マシニング センターが備えられており、ISO 9001:2015 認証を取得しています。当社は、150 か国の B2B クライアントに、高速、効率的、高品質の製造ソリューションを提供しています。少量のプロトタイピングが必要な場合でも、大規模なカスタマイズが必要な場合でも、当社は最短 24 時間のリードタイムでプロジェクトをサポートします。選ぶJSプレシジョン比類のない効率、品質、プロフェッショナリズムを実現します。
詳細を確認するか、RFQ を送信するには、当社の Web サイトにアクセスしてください。 www.cncprotolabs.com
リソース

