中文 (简体)


2026年, 最佳塑料原型公司 定制零件是 JS Precision、3ERP、Xometry、Fictiv、WayKen、LKPrototype、Evok Polymers 和 ICOMold这些工厂的特点是拥有自己的工厂并利用中间商,工艺公差范围从±0.01毫米到±0.30毫米不等,批量从1个到10000个以上不等。他们的服务包括CNC加工、3D打印、聚氨酯浇注和快速注塑成型。
最佳决策是选择单位成本、真实树脂强度和DFM速度最佳的供应商。
排名前八的塑料原型供应商概览
对于高精度(公差为±0.01至±0.05毫米)的塑料原型,在真正的工程塑料中,像JS Precision和3ERP这样的亚洲直接制造商比没有中间商的即时报价提供商更准确。
| 供应商层级 | 排名前八的公司 | 商业模式 | 最佳批次和公差 |
| 直接敏捷工厂 | JS Precision、3ERP、WayKen、LKPrototype | 公司内部拥有数控机床、真空铸造和铝模具,零中介费 | 1–2,000+ 件,±0.01–±0.05 毫米(数控加工)/±0.10 毫米(注塑成型) |
| 数字经纪平台 | Xometry,虚构 | 通过外包商店网络获得即时在线报价 | 1–500 件,±0.05–±0.15 毫米(因合作店铺而异) |
| 北美模具 | Evok Polymers,ICOMold | 国内试模和桥式注塑 | 500–10,000+ 片,±0.08–±0.15 毫米(ISO 20457,取决于尺寸和树脂) |
如何评价最好的塑料原型制作公司?
在选择最佳塑料原型制作公司时,需要考虑四个重要的标准。 选择最佳塑料原型制作公司: 公差控制(±0.01mm 至 ±0.15mm)、工厂对价格的管控(不通过中间商定价)、工程树脂材料以及可制造性设计 (DFM) 的速度,使得使用易碎的 3D 打印光敏聚合物代替热塑性材料来制作功能性塑料原型成为不可能。
工厂直营模式 vs. 经纪人网络
这些网站看起来很有效,但实际上它们是经纪公司,通过算法确定 STEP 文件的价格,并将订单发送给不知名的商店。
- 隐藏的经纪商加价: 平台会将价格提高 25%-45%。
- 慢速DFM循环: 如果肋的厚度或内半径过大,DFM 流程将会缓慢地从客户经由客户代表转到一位神秘的机械师。
- 直接进入生产车间: 拥有 100 多台内部数控机床的直属工厂可以直接联系工程团队的机械师。
全生命周期流程连续性
可靠的供应商能够为零部件提供贯穿整个批量生产阶段的支持,无需在项目进行中期重新认证,这是任何企业的核心基准。 快速原型制作采购指南:
- 1至20个单元(工程原型): 采用 CNC 加工塑料坯料(Delrin、PEEK、ABS、PC)或 SLA/SLS 进行装配测试。
- 15至80个单元(设计原型): 使用母模和硅胶模具进行聚氨酯浇铸,用于装饰性外壳零件。
- 150 至 2,000+ 台(原型桥梁生产): 快速铝(7075)或钢(P20)模具,用于评估浇口位置、熔接线和收缩率。
将5件式CNC组件和300件式桥模保持在一起,可确保基准面的完整性,这在以下情况下至关重要: 评估快速原型制作公司 遍布美国和亚洲各大枢纽。
必备的质量和公差文件
采购订单签发前需要以下三份基本文件:
- 三坐标测量机检测报告: 证明紧密孔、压入配合销和配合唇符合图纸要求。
- 树脂分析证书(COA): 证明是真正的品牌材料(SABIC Lexan、杜邦 Delrin),而不是劣质的再生料。
- 清晰的公差标注: 证明机器和模具零件尺寸符合 ISO 2768-m 标准 ISO 20457 分别符合标准。
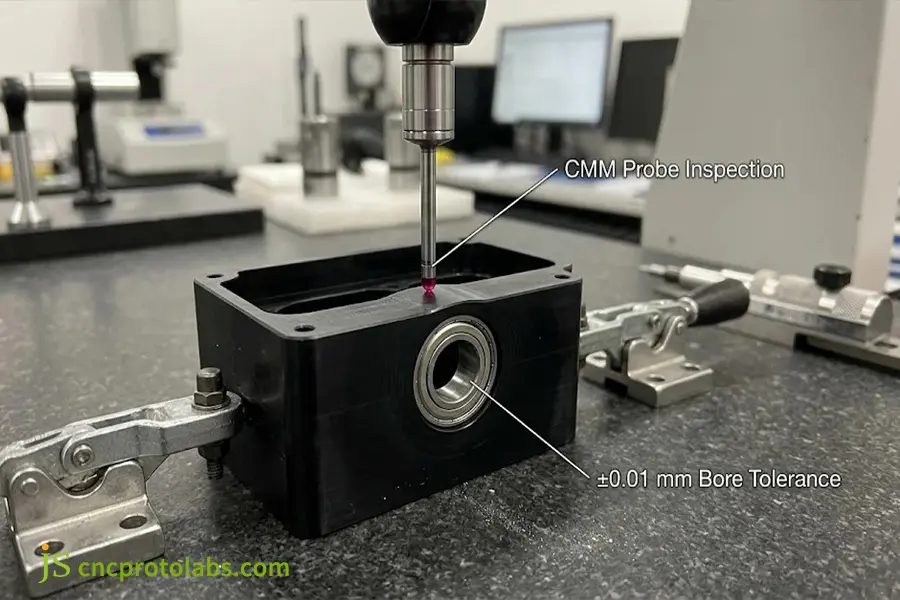
CMM探头检测验证CNC加工的定制塑料原型轴承孔公差为±0.01毫米。
排名前 8 的塑料原型公司有哪些优势和局限性?
前8名 塑料原型公司此外,还有一类包括直接面向亚洲的工厂(JS Precision、3ERP、WayKen、LKPrototype)、全球报价平台(Xometry、Fictiv)以及北美桥梁模具制造商(Evok Polymers、ICOMold)。在线平台可为简单形状提供即时报价,而直接面向亚洲的工厂则提供更直接的报价。 塑料原型制造商 将单价降低 30%-50%,并提供更好的 CNC 公差 ±0.01 毫米。
JS 精度
JS Precision在东莞设有工厂,拥有100多台数控机床、车床和三坐标测量机,并获得北美地区的技术支持。JS Precision能够处理公差为 ±0.01 毫米 - ±0.05 毫米 适用于 CNC 塑料加工、真空铸造和快速铝或 P20 模具(1 至 2000+ 个零件)。
- 最适合: 原型制造需要严格的公差,没有中间商费用,并提供直接的DFM服务。
- 局限性: 复杂零件无法立即在线订购;报价需要 4 至 12 小时的工程分析。
3ERP
3ERP是一家直接面向中国的原型制作服务公司,拥有多轴数控铣削、聚氨酯浇注和快速模具制造能力,铣削塑料和表面光洁度精度可达±0.05毫米。 Ra 0.2 μm 通过蒸汽抛光。
- 最适合: 将数控框架、真空铸造外壳等多种工艺整合到一次发货中。
- 已知极限: 复杂零件需要人工报价,并且需要提前预订工期。
Xometry
在线服务,您可以获得超过 10,000 家合作工厂提供的 3D 打印(SLA、SLS、MJF、FDM)、CNC 加工和注塑成型的 AI 即时报价。
- 最适合: 快速预算估算、不同类型树脂的价格比较和快速可视化测试。
- 已知极限: 使用外部公司会导致不同订单之间的公差不一致,并且由于平台费用,价格也会上涨。
韦肯
WayKen是一家位于中国南方的原型制作公司。该公司专注于透明塑料材料(如PMMA和PC)的加工,以及多轴CNC加工和快速铝制模具制造。
- 最适合: 光导管、光学透镜和对光学清晰度有与玻璃类似的要求的装饰盖。
- 已知极限: 专为原型制作和10000件以下的小规模生产而设计。
虚拟
Fictiv 的合作伙伴已批准美国和亚洲的合作伙伴商店拥有内部质量控制工程师,提供实时墙体厚度 DFM 警报和订单更新。
- 最适合: 需要数字化订单跟踪、标准化检验方案和受控海外质量控制的群体。
- 已知极限: 合作商店的费用会使单位成本比工厂直接报价高出 25%–45%(50–500 件的批量)。
LK原型
LKPrototype 是一家原型制作公司,专门从事聚氨酯真空浇铸、CNC 加工、3D 打印和软模具制作,使用硅胶模具制作 15 至 80 个复制品。
- 最适合: 在投入昂贵的金属模具之前,先对 15-80 个(通常为 20-60 个)浇铸聚氨酯外壳进行人体工程学测试。
- 已知极限: 小于 0.5 毫米的微特征和公差为 ±0.01 毫米的轴承孔不属于其主要真空铸造服务范围。
ICOMold
ICOMold是一个在线平台,提供即时报价,并为美国注塑机提供桥接注塑服务,以及为500至10,000+零件提供海外模具制造服务。团队在比较国内注塑商和海外工厂时,通常会考察ICOMold。 注塑成型服务的替代方案 明确模具所有权和交货周期。
- 最适合: 已验证可用于生产的模制零件以及需要桥接工具的铝/钢模具。
- 已知极限: 不适用于 3 天 CNC 加工和独立 3D 打印。
Evok聚合物
Evok Polymers 是一家美国公司,提供快速的医用弹性体和双色注塑成型模具解决方案,并在美国时区进行工程树脂测试。
- 最适合: 来自医疗和航空航天行业的团队需要在美国时区进行树脂测试并获得实时工程支持。
- 已知极限: 与亚洲快速模具制造厂相比,模具成本太高,而且不提供 1 至 5 件的 CNC 加工服务。
塑料原型制作服务在成本、公差和失效风险方面有何异同?
什么时候 塑料原型制作服务比较 就单价、精度和强度而言,CNC加工在1-50件的工程塑料实心零件生产中能保持最严格的公差(±0.01-±0.05毫米)。然而,SLA/SLS 3D打印由于其Z轴层纹的存在,在跌落时容易破损,且无法承受高于60°C的温度。快速注塑成型只有在生产80-150件后才具有成本效益,因为此时1500-4500美元的铝制模具成本已经摊销完毕。
从公差、成本和失效极限等方面比较塑料原型制作方法
|
评估指标 |
3D打印(SLA/SLS/MJF) |
数控塑料加工 |
聚氨酯真空浇铸 |
快速注塑成型(Al/P20) |
|
公差和表面光洁度 |
±0.15–±0.30 mm,层线(Ra 3.2–6.3 μm) |
±0.01–±0.05 mm,光滑切割(Ra 0.8–1.6 μm) |
±0.15–±0.25 毫米(+0.15% 收缩),复制母版 |
±0.08–±0.15 毫米 (ISO 20457),SPI A1–D3 表面处理 |
|
批次和成本(美元) |
1-15 件,单价 15-80 美元/件,模具费 0 美元 |
1-50 件,单价 40-250 美元,模具费 0 美元 |
15-80 件,每件 25-90 美元,硅胶模具总价 300-800 美元 |
150-2000+ 件,单价 1.50-6.00 美元/件,模具价格 1500-4500 美元 |
|
交货时间和树脂 |
1-4天,光敏聚合物或烧结PA12 |
3-7天,固体挤出工程塑料 |
7-12天,双组分热固性PU(类似ABS/PC) |
10-18天,实际生产树脂颗粒 |
|
何时不应使用 |
卡扣式疲劳、流体密封、>60°C 高温 |
深盲切口或封闭式空心形状 |
运行次数 >30 次(硅胶膨胀,漂移 ±0.20 毫米) |
订单数量少于 80 件(盈亏平衡点通常为 80-150 件) |
对于50件以下的台架测试,可采用CNC塑料加工。对于150件以上的批量测试,如果模具成本已收回且成型焊接线已验证,则可采用快速铝注塑成型。
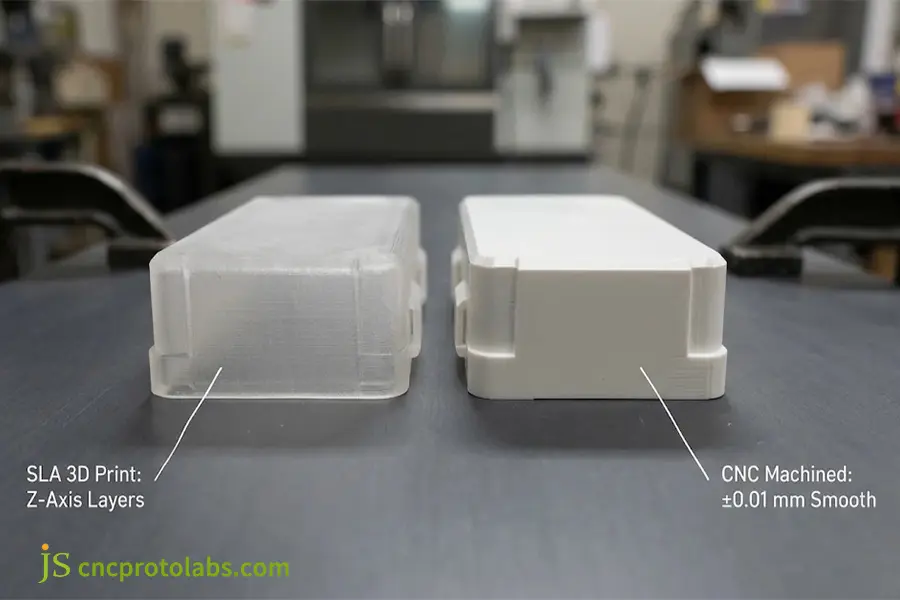
塑料原型制作服务的表面光洁度比较:SLA 3D 打印 Z 轴层(左)与 ±0.01 毫米光滑 CNC 加工塑料(右)。
为什么塑料薄壁原型模型在制作过程中会发生翘曲或失效
铣削工艺和树脂打印无法制作出1.0毫米薄壁模型的原因有:
- 内部应力变形(CNC): 每次切割量都很大,热挤压 POM 和 PA66,当壁厚仅为 1.0 毫米时,零件在松开夹具后会产生 0.15-0.40 毫米的翘曲。
- Z轴层薄弱点(3D打印): 根据 沃勒斯报告 2026由于SLA卡扣式构件的构建轴层间结合力较弱,其冲击强度仅为实心ABS的30%至50%左右,因此其失效强度也较低。这促使各团队进行比较。 3D打印与CNC加工在原型制作中的比较。
- 模具盈亏平衡点: 加工量超过 80-150 件的盈亏平衡点后,就会造成浪费,因为使用较软的铝制模具,单件成本会更低。成本曲线 快速注塑成型与3D打印在桥梁生产中的比较 研究表明,铝制模具在生产 80-150 件后即可收回成本。成本比较 快速原型制作与传统原型制作 生产结果表明,在某些情况下,7075 铝制模具(500-3000 次注塑)优于钢制模具。
如何选择一家合适的塑料原型制作公司来制作定制塑料原型?
选择一家塑料原型公司来定制零件 首先确定三个规格:批量大小、最高精度和树脂认证。对于1至50件高精度(±0.01至±0.05毫米)零件,采用工厂直接数控加工;对于20至100件外观外壳组件,采用聚氨酯浇注;对于150件以上零件,采用铝快速成型。
四步工程选择决策
- 步骤 1:固定数量: CNC 或 3D 打印 1-15 件(0 模具),CNC 与聚氨酯浇铸 15-80 件,最后采用快速铝 7075 或 P20 模具生产 150-2000 件以上。
- 步骤 2:公差检查: 当所需公差为±0.01毫米至±0.05毫米(轴承孔、O型圈槽或透镜座)时,取消3D打印和真空铸造,然后直接将零件运送至CNC加工车间,例如 JS Precision 或 3ERP。
- 步骤 3:核实树脂规格: 如果需要UL94 V-0、30%玻璃纤维增强尼龙(PA66-GF30)或高压蒸汽灭菌,则不允许使用光敏树脂;否则,可根据要求选择任何一种经批准的材料,这些材料可以以成品或颗粒形式提供。 原型制造指南。
- 步骤 4:选择供应商级别: 对于简单的支架,如需在 10 分钟内快速获取报价,请选择 Xometry 或 Fictiv;如需上传复杂文件并享受 30-50% 的费用折扣,请选择 JS Precision、3ERP 或 WayKen 并进行 DFM 手动检查,对于 1000 件以上的批量生产,请选择 ICOMold 或 Evok Polymers。
案例研究:医疗器械外壳,从糟糕的 3D 打印到 120 个快速成型零件
美国一家医疗公司需要120个阻燃PC/ABS外壳,UL94 V-0级,壁厚1.2毫米,带卡扣和PCB接口。 ±0.03 毫米 宽容。
- 问题: 前15个SLA 3D打印件全部失败——跌落测试中,四个卡扣式部件在Z轴方向的各层断裂,而且由于内部温度高达65°C,树脂发生了翘曲。传统美国钢材生产模具的报价为18,500美元,交货周期为六周。
- DFM解决方案: 8小时内, JS 精度 检查了STEP文件后,发现问题出在1.0毫米肋条与1.2毫米壁厚不匹配的水槽上。将肋条厚度改为0.6毫米(壁厚比50%)并增加1.5度拔模角后,车间用7075铝合金制作了模具。
- 车间现场结果: T1零件9天内交付,12天内交付全部120个PC/ABS外壳。CMM检测将PCB凸台尺寸控制在±0.025毫米以内,与报价的美国钢材模具成本相比,采用正品SABIC Cycoloy材料可节省42%。
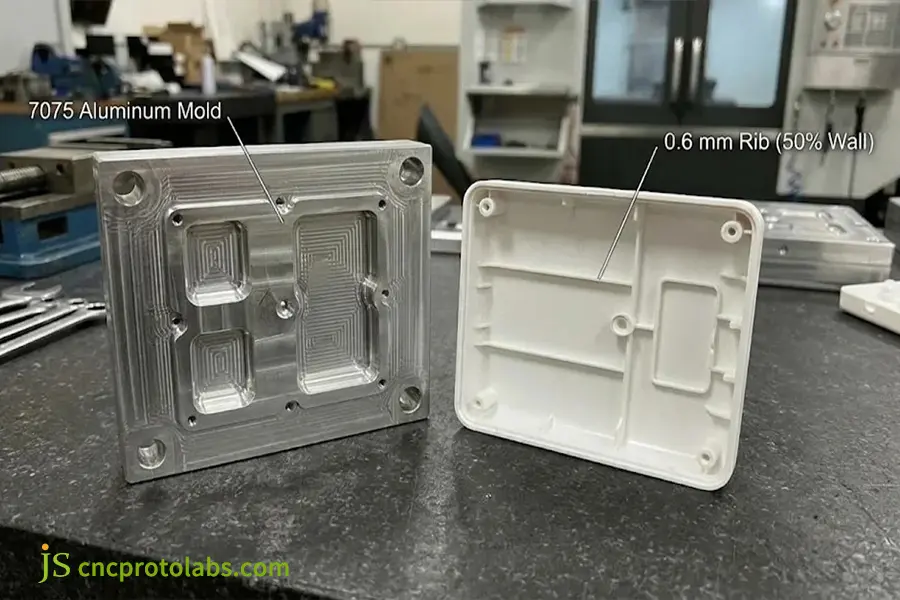
采用 7075 铝快速注塑模具和注塑成型的 PC/ABS 医用外壳,带有 0.6 毫米肋条(壁厚比为 50%),以防止缩痕。
常见问题解答
2026年定制塑料原型每个零件的成本是多少?
3D打印零件的价格为每个15至80美元(不含模具费)。CNC加工的成本为每个零件40至250美元。聚氨酯浇注的价格平均为每个零件25至90美元,起订量为20至50个。快速铝模注塑成型的模具成本为1500至4500美元,每次注塑成本为1.50至6.00美元。
哪家塑料原型制作公司最适合小批量生产(100 至 1000 件)?
最合适的公司将是拥有快速模具的直接工厂,例如 JS Precision、3ERP 和 WayKen7075 铝模具的交付时间约为 10-15 天,与 CNC 加工相比,可降低 60%-75% 的单位成本,并且还可以生产热塑性塑料。
3D打印塑料原型能否达到注塑成型零件的强度?
不。SLA光固化聚合物的冲击强度只有ABS的30%到50%,并且会沿Z轴方向断裂,而烧结PA12的孔隙率更高。冲击/压力/卡扣配合测试应使用库存样品和快速注塑成型原型。
如何在不涉及知识产权风险的情况下选择中国的塑料原型供应商?
签署一份符合中国法律的双语版 NNN 协议,而不仅仅是针对西方的保密协议。确保该公司拥有营业执照和 ISO 9001 认证,以保证没有中间商参与,并排除 STEP 文件中无关的组装数据。
塑料原型制造商实际能够保持的公差范围是多少?
精密数控加工公差范围 ±0.01 毫米至 ±0.05 毫米 关键尺寸(总体公差为±0.02毫米至±0.10毫米)。快速注塑成型符合ISO 20457标准,公差为±0.08毫米至±0.15毫米,由于PP的收缩率较大(1.5%-2.5%),因此需要更宽的公差范围。
制作原型时,何时应该从数控加工转向快速注塑成型?
当数控加工的总成本高于模具和零件注塑的总成本时,应改用注塑成型。例如,数控加工外壳的总成本为 95 美元,而模具成本为 2800 美元,单次注塑成本为 4 美元,盈亏平衡点大约为 31 个零件(不计设置费和成品率),但实际上大多数加工厂的报价是 80-150 个零件。
结论
选择 顶尖的塑料原型公司 归根结底,就是要根据批量大小、公差(例如,精度要求为±0.01mm的装配与±0.15mm公差的目测检查)以及树脂性能,选择合适的工厂类型。基于网络的报价系统非常适合快速简便的零件生产,而精密工厂则省去了中间商费用,并能承接从单件到桥接成型的各种订单。
你们有准备好的3D CAD模型吗? 请将您的 STEP 或 IGES 文件上传给 JS Precision 的工程师。 24小时内即可获得免费的DFM分析和多流程成本报价。
编者按: 供应商评估基于 2026 年的规格、公差和成本结构。报价和交货时间将取决于几何形状和所用树脂。