Русский


В 2026 году лучшие компании по созданию пластиковых прототипов для деталей, изготовленных на заказ JS Precision, 3ERP, Xometry, Fictiv, WayKen, LKPrototype, Evok Polymers и ICOMoldОтличительными чертами этих компаний являются владение заводом-изготовителем и использование услуг посредников, допуски в диапазоне от ±0,01 мм до ±0,30 мм в зависимости от процесса, а также размеры партий от 1 до 10 000 и более деталей. В перечень их услуг входят обработка на станках с ЧПУ, 3D-печать, литье из полиуретана и быстрое литье под давлением.
Наилучшее решение — это выбор поставщика с учетом удельной стоимости, реальной прочности смолы и скорости проектирования с учетом технологичности производства.
Обзор 8 ведущих поставщиков пластиковых прототипов
Для прототипов из пластика с высокой точностью (допуск от ±0,01 до ±0,05 мм), изготовленных из настоящего конструкционного пластика, прямые производители в Азии, такие как JS Precision и 3ERP, обеспечивают более высокую точность по сравнению с компаниями, предоставляющими мгновенные расценки без посредников.
| Уровень поставщика | Топ-8 компаний | Бизнес-модель | Оптимальная партия и допустимые отклонения |
| Прямые гибкие фабрики | JS Precision, 3ERP, WayKen, LKPrototype | Собственное производство с ЧПУ, вакуумное литье и алюминиевые формы, отсутствие брокерских комиссий. | 1–2000+ шт., ±0,01–±0,05 мм (ЧПУ) / ±0,10 мм (литье) |
| Цифровые брокерские платформы | Ксометрия, вымышленный | Мгновенные онлайн-расчеты стоимости услуг в сетях аутсорсинговых магазинов. | 1–500 шт., ±0,05–±0,15 мм (зависит от магазина-партнера) |
| Североамериканские формовщики | Evok Polymers, ICOMold | Отечественное пробное литье и литье под давлением мостов | 500–10 000+ шт., ±0,08–±0,15 мм (ISO 20457, зависит от размера и типа смолы) |
Как оценить лучшие компании, занимающиеся изготовлением пластиковых прототипов?
При выборе лучших компаний, занимающихся изготовлением пластиковых прототипов, необходимо учитывать четыре сложных критерия. Выбор лучших компаний по изготовлению пластиковых прототипов: Допуск (от ± 0,01 мм до ± 0,15 мм), заводской контроль цен и отказ от брокерских услуг, инженерные полимерные материалы и скорость DFM. Невозможно создать функциональные пластиковые прототипы, используя хрупкий фотополимер, напечатанный на 3D-принтере, вместо термопластичного материала.
Прямое владение заводом против брокерских сетей
Сайты выглядят эффективными, однако на самом деле это брокерские компании, работающие с алгоритмами, определяющими цену STEP-файлов и отправляющими заказы в неизвестные магазины.
- Скрытые брокерские наценки: Платформы завышают цену на 25-45%.
- Медленные петли DFM: Если толщина ребра или внутренний радиус окажутся слишком большими, процесс проектирования с учетом технологичности производства (DFM) будет протекать медленно, от клиента через представителя компании к загадочному токарю.
- Прямой доступ в цех: Предприятия, имеющие в своем распоряжении более 100 собственных станков с ЧПУ, получают прямой доступ к специалистам по обработке металла из инженерного отдела.
Непрерывность процесса на протяжении всего жизненного цикла
Надежный поставщик обеспечивает поддержку детали на всех этапах производства без необходимости повторной квалификации в середине проекта, что является ключевым критерием для любой компании. Руководство покупателя по быстрому прототипированию:
- От 1 до 20 единиц (инженерные прототипы): Обработка на станках с ЧПУ из пластиковых заготовок (Delrin, PEEK, ABS, PC) или методом SLA/SLS для проверки соответствия размеров.
- От 15 до 80 единиц (проектных прототипов): Литье из полиуретана с использованием мастер-моделей и силиконовых форм для декоративных элементов корпуса.
- От 150 до 2000+ единиц (прототипные партии мостов): Быстродействующие алюминиевые (7075) или стальные (P20) формы для оценки положения литниковых каналов, линий сварки и степени усадки.
Сохранение целостности базовых поверхностей, что имеет значение, когда... Сборочный узел с ЧПУ из 5 частей и форма для моста из 300 деталей оценка компаний, занимающихся быстрым прототипированием в центрах США и Азии.
Необходимая документация по качеству и допускам
Для оформления заказа на покупку необходимы три основных документа:
- Отчеты о проверке с помощью координатно-измерительных машин: Подтверждает соответствие размеров отверстий, запрессованных штифтов и сопрягаемых кромок чертежным требованиям.
- Сертификат анализа смолы (COA): Подтверждает использование настоящего фирменного материала (SABIC Lexan, DuPont Delrin), а не некачественной вторичной переработки.
- Указания на допустимые отклонения: Подтверждает соответствие размеров деталей машин и пресс-форм стандарту ISO 2768-m. ISO 20457 соответственно стандартам.
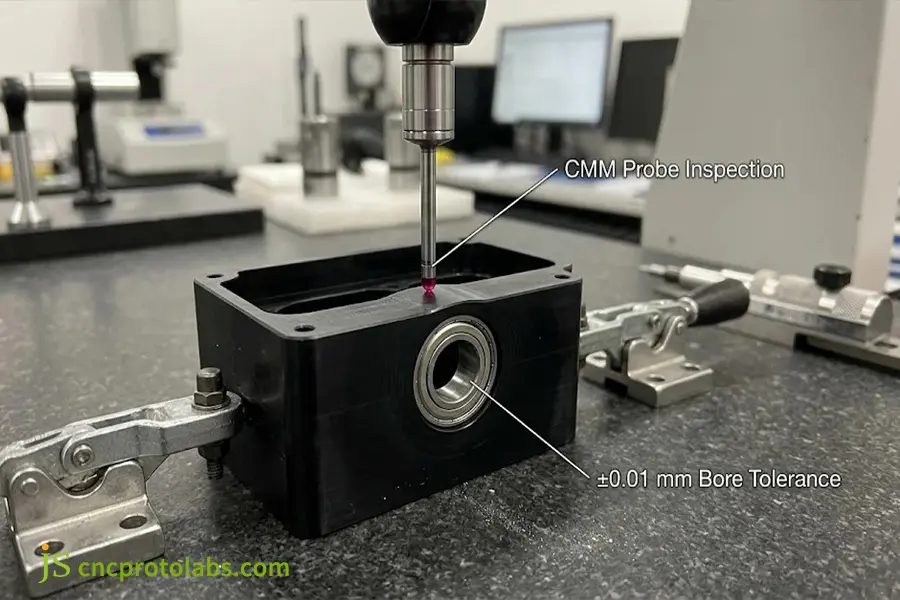
Контроль с помощью измерительного щупа КИМ для проверки допусков на диаметр подшипникового отверстия ±0,01 мм на изготовленном на станке с ЧПУ пластиковом прототипе.
В чём сильные и слабые стороны восьми ведущих компаний по производству пластиковых прототипов?
Топ-8 компании по производству пластиковых прототиповВ эту категорию входят прямые поставки с азиатских заводов (JS Precision, 3ERP, WayKen, LKPrototype), глобальные платформы для запроса цен (Xometry, Fictiv) и североамериканские производители мостовых изделий (Evok Polymers, ICOMold). В то время как онлайн-порталы предлагают мгновенные расценки на простые формы, прямые поставки... производители пластиковых прототипов Снизить себестоимость единицы продукции на 30-50% и обеспечить более высокую точность обработки на станках с ЧПУ — ±0,01 мм.
Точность JS
Компания JS Precision располагает заводом в Дунгуане, насчитывающим более 100 станков с ЧПУ, токарных станков и координатно-измерительных машин, и имеет поддержку в Северной Америке. JS Precision способна обрабатывать детали с допусками высокой точности. ±0,01 мм - ±0,05 мм для обработки пластмасс на станках с ЧПУ, вакуумного литья и быстрого изготовления алюминиевых или P20-форм (от 1 до 2000+ деталей).
- Лучше всего подходит для: Изготовление прототипов с жесткими допусками, без посреднических сборов и с прямым учетом требований DFM (проектирование для производства).
- Ограничение: Для сложных деталей нет возможности мгновенного онлайн-заказа; для составления коммерческого предложения требуется от 4 до 12 часов инженерного анализа.
3ERP
3ERP — это китайская компания, предоставляющая услуги по изготовлению прототипов с прямым доступом, использующая многоосевое фрезерование на станках с ЧПУ, литье из полиуретана и возможности быстрого изготовления оснастки с точностью ±0,05 мм для фрезерованных пластмасс и обработки поверхностей. Ra 0,2 мкм посредством паровой полировки.
- Лучше всего подходит для: Объединяет несколько процессов, таких как изготовление рам на станках с ЧПУ и литье крышек под вакуумом, в одну партию.
- Известный предел: Требуется ручное составление смет на сложные детали и предварительное бронирование времени.
Ксометрия
Онлайн-сервис, где вы можете мгновенно получить предложения от более чем 10 000 партнеров по 3D-печати (SLA, SLS, MJF, FDM), обработке на станках с ЧПУ и литью под давлением.
- Лучше всего подходит для: Быстрая оценка бюджета, сравнение цен на различные типы смол и экспресс-визуализационный тест.
- Известный предел: Использование сторонних компаний приводит к непостоянству допусков от одного заказа к другому, а также к повышению цен из-за комиссий на платформе.
УэйКен
WayKen — компания по прототипированию, расположенная на юге Китая. Компания специализируется на работе с прозрачными пластиковыми материалами, такими как ПММА и поликарбонат, с использованием парофазной полировки, многоосевой обработки на станках с ЧПУ и быстрой обработки алюминиевых деталей.
- Лучше всего подходит для: Световоды, оптические линзы и косметические покрытия, требующие высокой оптической прозрачности, сравнимой с прозрачностью стекла.
- Известный предел: Предназначен для создания прототипов и мелкосерийного производства в количестве менее 10 000 единиц.
Вымышленный
Партнеры Fictiv, имеющие аккредитацию в США и Азии, располагают собственными инженерами по контролю качества, которые предоставляют оповещения о требованиях к толщине стенок в режиме реального времени, а также обновления информации о заказах.
- Лучше всего подходит для: Группы, которым требуется цифровое отслеживание заказов, стандартизированные пакеты инспекций и контролируемый контроль качества за рубежом.
- Известный предел: При заказе от 50 до 500 штук комиссионные сборы партнеров увеличивают себестоимость единицы продукции на 25–45% по сравнению с ценами, указанными непосредственно на заводе.
ЛКПрототип
LKPrototype — это прототипная мастерская, специализирующаяся на вакуумном литье из полиуретана, обработке на станках с ЧПУ, 3D-печати и изготовлении мягкой оснастки, производящая от 15 до 80 копий изделий с использованием силиконовых форм.
- Лучше всего подходит для: Перед приобретением дорогостоящих металлических форм проведите эргономические испытания 15–80 литых полиуретановых корпусов (обычно 20–60).
- Известный предел: Микроэлементы размером менее 0,5 мм и отверстия подшипников с допуском ±0,01 мм не входят в сферу основных услуг компании по вакуумному литью.
ICOMold
ICOMold — это онлайн-платформа, предлагающая мгновенные расценки и услуги по литью под давлением с использованием пресс-форм в США, а также услуги по изготовлению пресс-форм за рубежом для партий от 500 до 10 000 и более деталей. Команды, сравнивающие отечественных производителей пресс-форм с зарубежными заводами, часто изучают различные варианты. альтернативы услугам литья под давлением для уточнения информации о владельцах плесени и сроках поставки.
- Лучше всего подходит для: Литые детали, конструкция которых проверена в производственных целях, а также алюминиевые/стальные пресс-формы, требующие мостовой оснастки.
- Известный предел: Не предназначено для трехдневной обработки на станках с ЧПУ и автономной 3D-печати.
Эвок Полимеры
Evok Polymers — американская компания, предлагающая решения для быстрого изготовления оснастки для медицинских эластомеров и двухкомпонентного литья под давлением, а также для тестирования инженерных смол в американских часовых поясах.
- Лучше всего подходит для: Специалистам из медицинской и аэрокосмической отраслей, которым необходимы испытания полимерных материалов в американских часовых поясах и оперативная инженерная поддержка.
- Известный предел: Стоимость пресс-форм слишком высока по сравнению с азиатскими предприятиями, занимающимися быстрой обработкой пресс-форм, и они не предлагают изготовление деталей на станках с ЧПУ от 1 до 5 штук.
Как различаются услуги по созданию прототипов из пластика с точки зрения стоимости, допусков и рисков отказов?
Когда сравнение услуг по созданию пластиковых прототипов С точки зрения удельной цены, точности и прочности, обработка на станках с ЧПУ обеспечивает самые жесткие допуски (±0,01–±0,05 мм) при производстве твердых конструкционных пластиков (от 1 до 50 деталей). Однако 3D-печать SLA/SLS ломается при падении и не выдерживает температур выше 60°C из-за линий слоев по оси Z. Быстрое литье под давлением становится экономически выгодным только после 80–150 единиц, после амортизации стоимости алюминиевой оснастки в размере 1500–4500 долларов.
Сравнение методов прототипирования из пластика по допускам, стоимости и пределам отказоустойчивости.
|
Метрика оценки |
3D-печать (SLA / SLS / MJF) |
Обработка пластмасс на станках с ЧПУ |
Вакуумное литье из полиуретана |
Быстрое литье под давлением (Al / P20) |
|
Допуски и качество отделки |
±0,15–±0,30 мм, линии слоев (Ra 3,2–6,3 мкм) |
±0,01–±0,05 мм, гладкая резка (Ra 0,8–1,6 мкм) |
±0,15–±0,25 мм (+0,15% усадка), копии мастер-копий |
±0,08–±0,15 мм (ISO 20457), отделка SPI A1–D3. |
|
Партия и стоимость ($) |
1–15 шт., 15–80 долларов за шт., 0 долларов за оснастку. |
1–50 шт., 40–250 долларов США за шт., 0 долларов США за оснастку. |
15–80 шт., 25–90 долларов за шт., 300–800 долларов за силиконовую форму |
150–2000+ шт., 1,50–6,00 долл./шт., 1500–4500 долл. США за пресс-форму |
|
Сроки поставки и тип смолы |
1–4 дня, фотополимеры или спеченный PA12 |
3–7 дней, твердые экструдированные конструкционные пластмассы |
7–12 дней, двухкомпонентный термореактивный полиуретан (аналог ABS/PC) |
10–18 дней, гранулы смолы, полученные в реальных производственных условиях. |
|
Когда НЕ следует использовать |
Усталость при защелкивающихся соединениях, герметизация уплотнений, нагрев >60°C |
Глубокие глухие подрезы или закрытые полые формы |
Проведено более 30 выстрелов (разбухание силикона, дрейф ±0,20 мм) |
Заказы менее 80 штук (для достижения точки безубыточности обычно требуется 80–150 штук) |
Для стендовых испытаний менее 50 изделий используйте обработку пластмасс на станках с ЧПУ. Быстрое литье алюминия под давлением можно использовать для более чем 150 изделий, если затраты на пресс-формы окупились и линии сварки при литье прошли проверку.
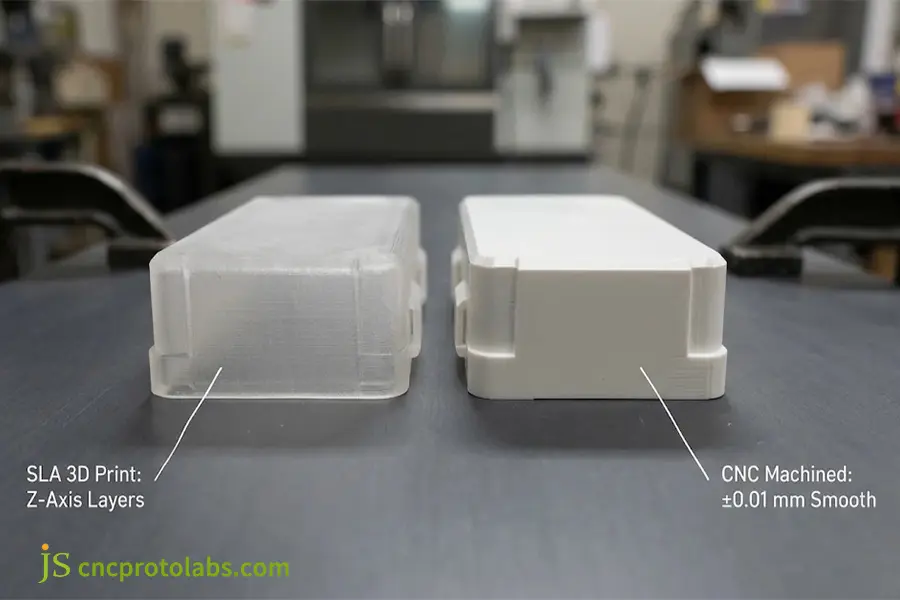
Сравнение качества поверхности при прототипировании из пластика: слои по оси Z, полученные методом SLA 3D-печати (слева), и гладкий пластик, обработанный на станке с ЧПУ, с разверткой ±0,01 мм (справа).
Почему тонкостенные пластиковые прототипы деформируются или выходят из строя в процессе производства?
Причины, по которым процесс фрезерования и полимерной печати не позволяют получить модели с тонкими стенками толщиной 1,0 мм, следующие:
- Внутреннее деформационное коробление (ВДК): Интенсивная резка за один проход приводит к экструзии полиоксиметилена (POM) и полиамида PA66, вызывая деформацию на 0,15–0,40 мм после снятия зажима детали при толщине стенок всего 1,0 мм.
- Недостатки слоя по оси Z (3D-печать): Согласно Отчет Волерса за 2026 годВ процессе построения SLA-моделей имеются слабые слои, из-за чего защелкивающиеся соединения в них разрушаются примерно при 30-50% ударной прочности твердого ABS-пластика, поскольку межслойные связи в процессе построения слабые. Это побуждает команды проводить сравнение. 3D-печать против обработки на станках с ЧПУ для создания прототипов.
- Точки безубыточности в оснастке: Обработка деталей сверх уровня безубыточности в 80–150 штук приводит к потере средств, поскольку более мягкий алюминиевый инструмент становится дешевле в расчете на одну деталь. Кривые затрат Быстрое литье под давлением против 3D-печати для производства мостовидных протезов показывают, что алюминиевая оснастка окупается после 80–150 изделий. Сравнение затрат быстрое прототипирование против традиционного прототипирования Производственные данные показывают ситуации, когда алюминиевая оснастка 7075 (500–3000 циклов впрыска) превосходит стальные формы.
Как выбрать компанию по изготовлению пластиковых прототипов на заказ?
Выберите компанию по изготовлению пластиковых прототипов для производства деталей на заказ. Начинается все с определения трех параметров: размера партии, минимального допуска и сертификации смолы. Для изготовления от 1 до 50 деталей с минимальным допуском (±0,01–±0,05 мм) используется заводская обработка на станках с ЧПУ, для 20–100 декоративных корпусных компонентов — литье из полиуретана, а для более чем 150 деталей — быстрое литье из алюминия.
Четырехэтапное решение о выборе инженерного решения
- Шаг 1: Фиксированные объемы: ЧПУ или 3D-печать для 1-15 деталей (0 долларов за оснастку), ЧПУ против литья из полиуретана для 15-80 деталей, и, наконец, переход к быстрой оснастке из алюминия 7075 или P20 для 150-2000+ деталей.
- Шаг 2: Проверка допусков: Если требуется допуск от ±0,01 мм до ±0,05 мм (отверстия подшипников, канавки для уплотнительных колец или посадочные места линз), откажитесь от 3D-печати и вакуумного литья, а затем отправляйте детали напрямую в цеха с ЧПУ. JS Precision или 3ERP.
- Шаг 3: Проверка технических характеристик смолы: Если требуется соответствие стандарту UL94 V-0, использование нейлона, армированного 30% стекловолокном (PA66-GF30), или автоклавная стерилизация, то использование фотополимерной смолы не допускается. В противном случае выберите любой из одобренных материалов, доступных в виде готовой смеси или гранул, в соответствии с требованиями. руководство по изготовлению прототипов.
- Шаг 4: Выберите уровень поставщика: Для быстрого получения расценок в течение 10 минут на простые кронштейны выберите Xometry или Fictiv; для загрузки сложных файлов со скидкой 30-50% выберите JS Precision, 3ERP или WayKen а также ручную проверку DFM, а для массового производства более 1000 единиц выбирайте ICOMold или Evok Polymers.
Пример из практики: Корпуса медицинских изделий: от неудачной 3D-печати до 120 деталей, изготовленных методом быстрого формования.
Медицинской фирме в США потребовалось 120 огнестойких корпусов из поликарбоната/абразивного каучука, соответствующих стандарту UL94 V-0, со стенками толщиной 1,2 мм, защелкивающимися защелками и креплениями для печатных плат. ±0,03 мм толерантность.
- Проблема: Первые 15 отпечатков, выполненных методом SLA 3D, оказались катастрофой: четыре защелки отломились на слоях по оси Z при испытании на падение, а смола деформировалась из-за нагрева внутри до 65°C. Заявленная стоимость стандартного американского стального производственного инструмента составляла 18 500 долларов, а срок изготовления — шесть недель.
- Решение для проектирования с учетом технологичности производства (DFM): В течение 8 часов, Точность JS Изучив STEP-файлы, мы обнаружили проблему в раковине с ребрами толщиной 1,0 мм по сравнению с раковиной с толщиной стенки 1,2 мм. После замены ребер на 0,6 мм (соотношение толщины стенки 50%) и добавления угла наклона 1,5 градуса, цех изготовил оснастку из алюминия 7075.
- Результаты, полученные в цехе: Поставка деталей T1 заняла 9 дней, а всех 120 корпусов из печатной платы/АБС-пластика – 12 дней. Контроль на координатно-измерительной машине обеспечил точность размеров выступов печатной платы до ±0,025 мм, что позволило сэкономить 42% по сравнению с заявленной стоимостью стальной оснастки в США при использовании оригинального материала SABIC Cycoloy.
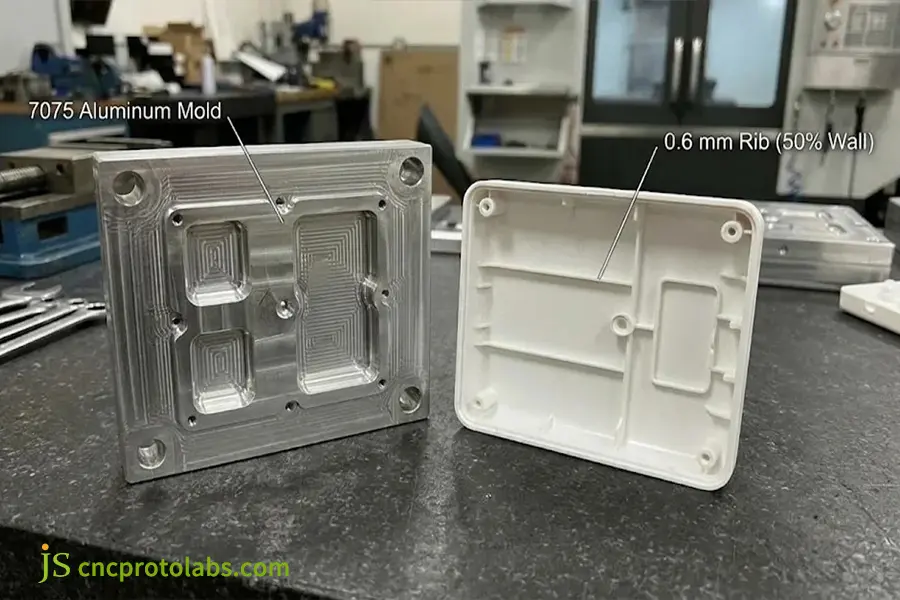
Пресс-форма для быстрого литья под давлением из алюминия 7075 и корпус из формованного поликарбоната/абразивного каучука медицинского назначения с ребрами жесткости 0,6 мм (соотношение толщины стенки к толщине стенки 50%) для предотвращения образования усадочных раковин.
Часто задаваемые вопросы
Сколько будут стоить изготовленные на заказ пластиковые прототипы в расчете на одну деталь в 2026 году?
Стоимость деталей, изготовленных методом 3D-печати, составит от 15 до 80 долларов за деталь (стоимость оснастки — 0 долларов). Обработка на станках с ЧПУ обойдется от 40 до 250 долларов за деталь. Цена литья из полиуретана составит в среднем от 25 до 90 долларов при объеме производства от 20 до 50 единиц. Стоимость литья алюминия под давлением составит от 1500 до 4500 долларов за оснастку и от 1,50 до 6 долларов за одну инъекцию.
Какая компания по производству пластиковых прототипов лучше всего подходит для мелкосерийного производства от 100 до 1000 единиц?
Наиболее подходящей компанией будет завод-изготовитель, предлагающий услуги по быстрому изготовлению оснастки, например... JS Precision, 3ERP и WayKenИзготовление алюминиевых форм из сплава 7075 займет около 10-15 дней, что позволит снизить себестоимость единицы продукции на 60-75% по сравнению с обработкой на станках с ЧПУ, а также позволит производить термопласты.
Могут ли пластиковые прототипы, напечатанные на 3D-принтере, сравниться по прочности с деталями, изготовленными методом литья под давлением?
Нет. Фотополимер SLA обладает ударопрочностью в 30-50% меньше, чем ABS, и разрушается вдоль слоев по оси Z, в то время как спеченный PA12 более пористый. Для испытаний на ударопрочность/давление/защелкивание следует использовать стандартные прототипы, изготовленные методом быстрого литья под давлением.
Как выбрать поставщика услуг по изготовлению пластиковых прототипов в Китае, избежав при этом рисков, связанных с нарушением интеллектуальной собственности?
Подпишите соглашение NNN на двух языках, соответствующее китайскому законодательству, а не просто соглашение о неразглашении для Запада. Убедитесь, что у компании есть лицензия на ведение бизнеса и сертификат ISO 9001, чтобы исключить участие посредников, и исключите из STEP-файлов посторонние данные о сборке.
Какие допуски реально могут соблюдать производители пластиковых прототипов?
Диапазон допусков при высокоточной обработке на станках с ЧПУ составляет от от ±0,01 мм до ±0,05 мм по критическим размерам (допуск ±0,02 мм до ±0,10 мм в целом). Технология быстрого литья под давлением соответствует стандартам ISO 20457 и допускам ±0,08 мм до ±0,15 мм, при этом требуется более широкий диапазон допусков из-за большей усадки полипропилена (1,5%-2,5%).
Когда следует переходить от обработки на станках с ЧПУ к быстрому литью под давлением для изготовления прототипов?
Когда общая стоимость станков с ЧПУ превышает общую стоимость пресс-форм и литья деталей, следует перейти на литье. Если сравнить общую стоимость корпуса станка с ЧПУ в 95 долларов со стоимостью пресс-формы в 2800 долларов и стоимостью одного цикла литья в 4 доллара, то точка безубыточности составляет примерно 31 деталь (до учета времени на переналадку и выхода годных изделий), тогда как на практике большинство предприятий оценивают производство в 80–150 деталей.
Заключение
Выбор между ведущие компании по производству пластиковых прототипов В конечном итоге все сводится к согласованию размера партии, допуска (для подгонки требуется точность ±0,01 мм, в отличие от визуальной проверки с допуском ±0,15 мм) и свойств смолы с типом цеха. Веб-системы расчета стоимости идеально подходят для быстрого и простого производства деталей, а высокоточные заводы избавляются от брокерских сборов и производят изделия от единичных экземпляров до промежуточных отливок.
У вас есть готовая 3D CAD-модель? Загрузите свои STEP или IGES файлы инженерам компании JS Precision. Для бесплатного анализа DFM и расчета стоимости нескольких процессов в течение 24 часов.
Примечание редакции: Оценка поставщиков основывается на технических характеристиках, допусках и структуре затрат на 2026 год. Цены и сроки поставки будут зависеть от геометрии и используемых полимерных материалов.