 中文 (简体)




阅读图纸上的焊接符号 这需要理解一套基于AWS和ISO标准的独特符号系统。该系统指导车间焊工在金属焊接接头的位置、方法和尺寸方面进行操作。
完整的焊接符号由参考线、指示焊缝的箭头、基本几何图标、尺寸和可选的尾部组成。
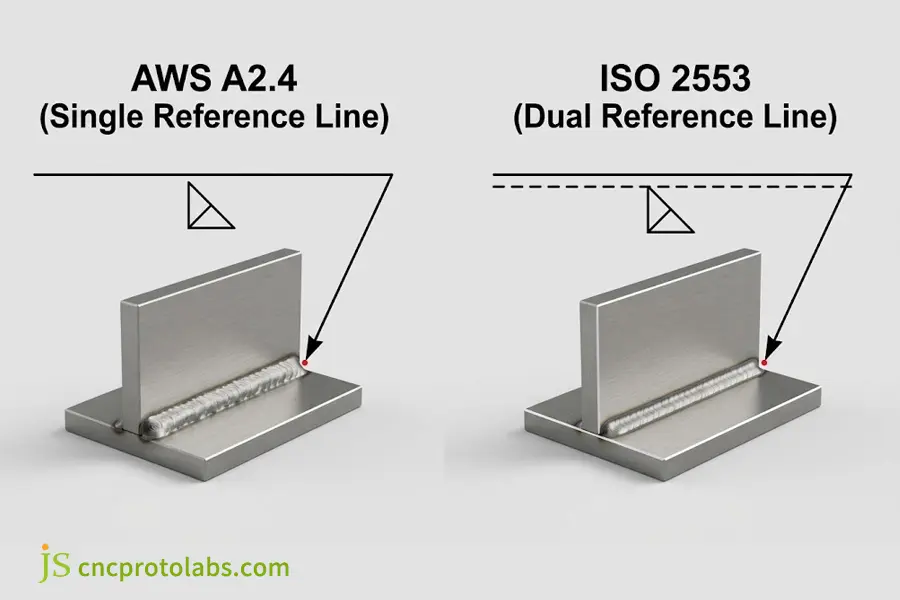
蓝图解读主要依据一条规则: 位于参考线下方的符号表示箭头侧的焊缝,而位于参考线上方的符号表示另一侧的焊缝。
焊接蓝图符号概览
焊接侧由以下因素决定: 垂直定位 从参考线开始,侧边数字控制横截面尺寸和间距。
|
元素/位置 |
蓝图位置含义 |
技术参数/说明 |
车间执行重点 |
|
参考线下方 |
关节的箭头侧 |
腿长 z 或凹槽深度 S(符号左侧) |
将焊缝金属沉积在箭头尖端接触的确切表面上 |
|
参考线以上 |
关节的另一侧 |
焊缝长度 L 和间距 P(符号右侧) |
在板材的另一侧进行焊接;检查背面熔透情况。 |
|
箭头交汇处 |
补充工作标记 |
黑旗(野战焊接)或圆圈(环绕焊接) |
将车间预制步骤与现场结构安装步骤分开 |
|
参考尾部 |
处理和测试代码 |
焊接工艺(例如,GTAW、GMAW)和无损检测标准 |
选择合适的焊丝等级并执行规定的测试流程 |
图纸上焊接符号的核心结构和关键要素是什么?
图纸上的标准焊接符号由五个基本元素组成:水平参考线、箭头、焊接几何符号、尺寸标注以及必要的尾部。参考线为所有方向的焊接点提供连接位置,方向始终从左到右读取。箭头指示焊缝的物理方向,其垂直位置则指示焊缝的堆焊侧。
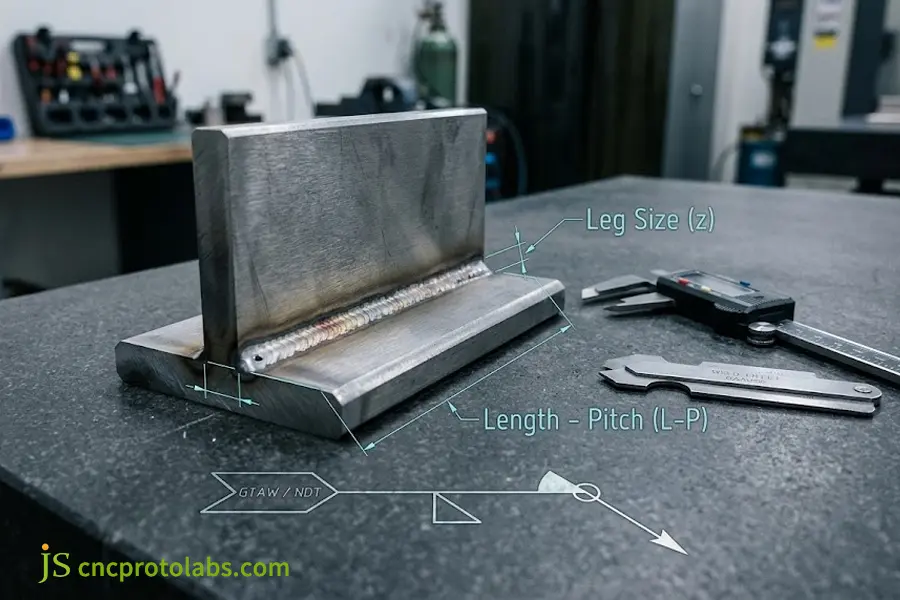
参考线和箭头线
包含所有几何符号、尺寸标注和形状加工说明。一些通用的绘图和布局规则如下:
- 水平方向: 无论箭头方向如何,参考线都应该与印刷面处于同一水平面上。
- 阅读方向: 所有尺寸测量均按从左到右的顺序读取。
- 箭头角度: 箭头线与零件线之间的角度应在……范围内 30°至60° 为避免与零件线混淆。
- 标准公差: 如果图纸没有规定尺寸公差,结构焊接可以使用 ±0.5 毫米 默认车间公差。
尾巴的作用
尾部是位于参考线末端的V形叉状部分。它是书写非几何制造指令的主要位置:
- 焊接工艺: 各州常用的焊接代码编号如下 GTAW (TIG)、GMAW (MIG) 或 SMAW(棒式)。
- 填充丝合金: 表示制造过程中使用的特定材料,例如 ER70S-6(结构钢)或 ER4043(铝)。
- 检验标准: 需要采用渗透检测 (PT)、射线检测 (RT) 或超声波检测 (UT) 等检测方法。
- 穿透规格: 如果缺少有关沟槽尺寸的信息,则表示需要实现完全的接合穿透,其中包含字母 CJP。
如果车间流程是标准的,不需要特殊的检验程序,则尾部不包含在内。
箭矢断裂
非对称沟槽焊接接头通常只需要对板材的一侧进行加工。对于这种接头,箭头由一个急转弯组成,称为 箭矢断裂:
- 目标识别: 断点之后的线段指向选定用于倒角的精确板材。
- 准备边界: 加工商只能加工指定的板材。
- 失败风险: 对错误的板材进行倒角会改变熔深机制、焊缝角度,并破坏焊缝。
对于由成型板材和焊接接头组成的硬件组件,正确选择 焊接工艺 在不造成硬件热变形的情况下,能够实现足够的穿透力。
焊接符号如何区分箭头侧焊缝和其他侧焊缝?
焊接符号根据符号相对于焊缝的高度来确定焊接方向。位于焊缝下方的符号表示在箭头方向焊接,位于焊缝上方的符号表示在另一侧焊接。如果符号位于焊缝两侧,则表示双面焊接,以抵消任何翘曲变形。
空间逻辑:线下与线上
蓝图使用清晰的空间方位规则来绘制关节细节:
- 线下方(箭头侧): 在与接触面的表面上沉积焊缝金属 箭头尖端。
- 线之上(另一侧): 在与接头面相对的面上沉积焊缝金属。
- 界线的两边: 对相对的两个表面均采用重复焊接。
正确的空间理解能力对于正常人也同样重要。 钣金图 涉及焊接接头处断裂线和隐蔽边缘的相同问题。
标准差异:AWS A2.4 与 ISO 2553
一般来说,国际制造图纸遵循各种国家不同的制图标准。例如, AWS A2.4 标准 仅采用实线,而 ISO 2553 标准 采用双线设计,由实线和虚线组成。
|
制图系统 |
参考线结构 |
箭头侧定义 |
另一面定义 |
|
AWS A2.4 |
单条连续实线 |
符号位于实线下方 |
符号位于实线上方 |
|
ISO 2553(方法 A) |
双线:实线与虚线组合 |
符号位于实线上 |
符号放置在虚线上 |
|
ISO 2553(方法 B) |
单条连续实线 |
与 AWS 相同:线下方是箭头方向。 |
与 AWS 相同:线的上方是另一侧。 |
在 ISO 方法 A 中,虚线可以位于实线的上方或下方,而不会影响焊接工艺。如果按照 AWS 指南在 ISO 图纸上进行焊接,则会导致焊工焊接到板材的错误一侧。
用于顺序操作的多条参考线
复杂的连接通常需要按特定顺序执行一系列操作。设计人员通过在单个箭头上放置多条参考线来表示这一点:
- 第一行(最靠近箭头的一行): 表示根部加工、背面切削或装配过程。
- 第二线(中间层): 控制填充焊道或二次焊接。
- 第三行(离箭头最远): 规定最终验收合格或无损检测要求。
排队顺序至关重要,必须遵守。 从箭头尖端向外跳过某些步骤会损害关节的完整性。
如何准确解读焊接符号图表和角焊缝符号尺寸?
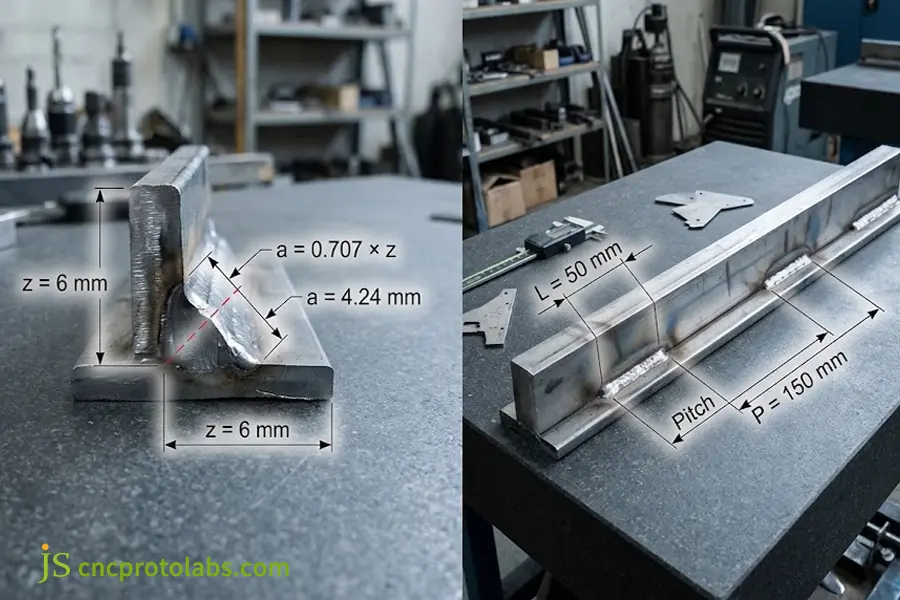
解读焊接符号图表非常简单,只需将接头几何形状转换为图表上的符号即可,最常用的符号是直角三角形。 角焊缝符号左侧标注的是焊脚尺寸 (z) 或坡口深度 (S) 的尺寸。右侧标注的是焊缝长度 (L) 和间距 (P) 的尺寸。不等长的焊脚用括号标出,以确保足够的喉部厚度 (a ≥ 0.707 × z)。
|
基本焊接符号 |
图形图标形状 |
左侧尺寸 |
右侧尺寸 |
|
角焊缝 |
直角三角形(左侧为垂直边) |
腿长 z(例如,6 毫米) |
线段长度 L 和节距 P(例如,50-150) |
|
V型槽焊 |
倾斜V形轮廓 |
沟槽深度 S 和喉深 (E) |
缝长(如果为空白,则为全长) |
|
方槽 |
两根平行的竖杆 |
根面厚度 |
缝长 |
|
塞焊/槽焊 |
矩形或直径圆 |
孔径或槽宽 |
槽长和间距 |
|
点焊/缝焊 |
圆形或平行线椭圆 |
斑点直径或剪切强度 |
焊接中心间距 |
边缘处理规范必须符合既定标准。 焊接接头设计 确保结构荷载完全传递的参数。
左右维度原理
焊接符号旁边的尺寸标注遵循以下规则:
- 左侧位置(横截面尺寸): 对于角焊缝,这给出了焊脚长度 z 的尺寸。对于坡口焊缝, S(E) 采用符号表示,S 表示制备尺寸,E 表示有效喉部厚度要求。
- 内部几何形状(根部开口和夹角): 根部开口 R 紧邻凹槽符号(例如,2 毫米)。而夹角则位于轮廓的正外侧(例如,60°)。
- 正确位置(长度和间距): 确定焊缝长度和间距。如果符号右侧没有尺寸,则焊缝应延伸至 沿着整条接缝。
连续焊缝与间断焊缝
对于无需流体密封的组件,采用间歇焊接工艺以避免过热和由此导致的组件变形。这些标注遵循 L - P 格式,其中 L 为段长度,P 为中心距:
- 标注格式: 呼叫 6 | 50-150 指由 50 毫米长的部分焊接而成的 6 毫米厚的腿部角焊缝,各部分之间的中心距为 150 毫米。
- 链式间歇性: 中心线两侧尺寸相等且彼此相对的焊缝需要采用镜像对称的焊缝段。
- 交错间歇式: 偏移测量规定焊缝段在板材的相对面上以锯齿形交替排列。
喉部厚度规则
在对称角焊缝中,结构载荷由……承担 有效喉部厚度(a)即从接头根部到焊缝表面的最短距离:
a = z × cos(45°) ≈ 0.707 × z
一块6毫米厚的腿肉片,其喉部理论厚度为4.24毫米。如果腿肉尺寸过小,就会影响喉部厚度,从而增加风险。 节点剪切破坏 在重拉载荷下。
具有高尺寸重复性的焊接组件需要与上游紧密集成。 钣金加工 诸如激光切割和数控折弯成型等步骤。
误解现场焊接符号和辅助标记会带来哪些重大风险?
对现场焊接标记、环绕圆圈和成品轮廓符号的错误解读会导致严重的装配问题。位于箭头和参考线交点处的黑色标记表示现场焊接是在装配过程中现场完成的。如果忽略此标记,则会导致在车间进行装配,从而使零件尺寸过大而无法运输。
为保证结构可靠性,工程图纸和焊接工艺规程必须遵循公认的标准,例如 AWS A2.4(焊接、钎焊和无损检测标准符号)。
解码补充符号
辅助符号用于指导如何在参考线的交点处进行操作:
- 现场焊接标志: 一面小旗子垂直于参考线放置, 指向远离箭头的方向焊接是在现场安装过程中进行的,而不是在车间进行的。
- 焊接一圈圆: 肘关节处有一个开口圆,需要对整个关节周围进行焊接。
- 背衬块和垫块: 矩形符号位于凹槽对面,表示有衬垫支撑。符号内的“R”表示焊接完成后需要移除衬垫。
- 熔透符号: 半圆形符号与凹槽符号相对,表示背面需要进行受控的根部加固。
- 轮廓和完成标记: 表面光洁度标记位于基本符号上方,并标有加工技术字母(G 代表研磨,M 代表机械加工,C 代表凿削)。
三种代价高昂的绘图误读
1. 车间预组装现场焊接
- 错误信息: 一名加工商误将现场焊接标志当作结构支撑支架上无需焊接的标志,并在交付前用焊接的方式将其安装到位。
- 影响: 安装过程中,焊缝阻碍了对锚栓的接近,并且超出了允许的间隙。 2,438 毫米 公路运输。
- 成本: 为了拆除支架,安装人员不得不使用切割机将其切割下来,对表面进行精细打磨,然后在现场重新焊接,这使得调试工作推迟了一段时间。 两周。
2. 大鱼片造成的过度热变形
- 问题: 4 毫米的角焊缝规格被错误地解读为 8 毫米,导致焊缝熔敷量增加。 四乘以 (8 / 4)² = 4。
- 效果: 在 2 毫米厚的 304 不锈钢框架上沉积的材料量是原计划的四倍,这造成了局部过热。
- 成本: 安装座的法兰平面被拉出 4.5 毫米(平面度公差超过 0.8 毫米),整个组件被丢弃。
3. 跳过所有焊接说明
- 错误: 操作人员没有对拉拔弯头的整个圆周进行焊接,只焊接了接头的上表面和下表面。
- 效果: 在循环扭转载荷作用下,开口侧缝处形成明显的应力集中。
- 成本: 疲劳裂纹萌生于 15,000 次循环 通过热影响区,证明了连续周边密封的必要性。
在制造前预先检查图纸有助于防止零部件尺寸不合格。对于更复杂的零部件,与可靠的供应商合作至关重要。 精密金属加工服务 能够在零件制造之前进行工程审查、焊接顺序控制和检验服务。
常见问题解答
焊接符号和焊缝符号有什么区别?
焊接符号指的是焊缝横截面的确切形状,例如角焊缝、V形坡口焊缝或塞焊缝。
另一方面,焊接符号是完整的焊接示意图。这包括 参考线、箭头、基本焊接符号、尺寸、成品轮廓和工艺尾部焊接符号只是整个焊接符号的一部分。
图纸上的三角形符号是否总是表示角焊缝?
是的,在参考线上绘制的直角三角形代表角焊缝。
根据AWS和ISO标准,三角形的垂直边将 始终在左侧 无论箭头方向如何,三角形左侧的数字代表直角边的长度。
焊接符号上的尾巴代表什么?
尾巴是可选的 V形叉 在参考线的末端。
此分支可能包含与焊接工艺相关的重要信息,例如填充金属的合金成分,或测试要求,例如: GTAW(TIG)或UT如果没有特殊说明,则不包含尾部,因为采用的是标准车间流程。
为什么焊缝符号的竖线一定要在左边?
根据制图惯例,角焊缝、坡口焊缝和 J 形坡口焊缝的垂直焊脚应位于左侧。
这样,无论箭头指向左、右、上还是下,图纸都清晰易读。将垂直线放在右侧会打破绘图惯例,使车间人员感到困惑。
间断焊缝符号上的间距和长度如何读取?
对于间断焊缝,符号右侧的数字以 L - P 的形式显示。
第一个数字 (L) 表示每个焊缝段的长度。第二个数字 (P) 表示焊缝段之间的间距,即焊缝段中心到中心的距离。如果数字在线的上方和下方交错排列,则表示它们位于接头的两侧。
焊接符号肘部的一个圆圈代表什么意思?
箭头点与参考线交点处的空心圆圈表示环绕焊接。
它指示焊工在接头的整个边缘上进行连续焊接,不要停顿,例如在管道接头或安装板处。
结论
在制造车间应用绘图原则时,通过工程流程,设计意图可以无缝过渡到制造结构。审查…… 参考线、箭头侧、腿部喉部连接和现场焊接标记 最大限度地减少了尺寸修改的需要,减轻了加热变形,并保持了结构公差。
成功的零部件制造需要平衡这些几何符号标注与实际的钣金间隙和边缘公差。为了加深您对工厂车间中沟槽准备、焊接熔深和装配配合如何相互作用的理解,请探索我们关于此主题的详细工程资源。 金属焊接 为建立稳健的制造工作流程提供实用基准。
资源

