 Русский




Чтение сварочных символов на чертежах Это включает в себя понимание уникальной системы символов, основанной на стандартах AWS и ISO. Эта система направляет сварщиков в цехе в отношении места, метода и размера сварного шва на металле.
Полный сварочный символ состоит из опорной линии, стрелки, указывающей на шов, основных геометрических символов, размеров и, при необходимости, хвостовой части.
Интерпретация чертежей основывается на одном главном правиле: Символы, расположенные ниже контрольной линии, указывают на сварные швы со стороны стрелки, а символы выше линии указывают на сварные швы с противоположной стороны.
Условные обозначения сварочных чертежей: краткий обзор
Сторона сварки определяется вертикальное позиционирование от опорной линии, тогда как боковые номера определяют размеры и расстояние между элементами поперечного сечения.
|
Элемент / Позиция |
Значение местоположения чертежа |
Технические параметры / Инструкция |
Фокус на выполнении работ на производственном участке |
|
Ниже опорной линии |
Сторона сустава, обозначенная стрелкой. |
Размер ножки z или глубина канавки S (слева от символа) |
Нанесите сварочный металл точно на ту поверхность, которая касается кончиком стрелки. |
|
Выше опорной линии |
Другая сторона сустава |
Длина сварного шва L и шаг сварки P (справа от символа) |
Нанесите сварной шов на противоположную сторону пластины; проверьте провар с обратной стороны. |
|
Стрелковый перекресток |
Дополнительные маркеры вакансий |
Черный флаг (полевая сварка) или круг (сварка по всему периметру) |
Отдельные этапы изготовления в цехе от монтажа несущих конструкций на месте. |
|
Справочный хвост |
Коды обработки и тестирования |
Сварочные процессы (например, GTAW, GMAW) и стандарты неразрушающего контроля. |
Подберите марки присадочной проволоки и выполните указанные протоколы испытаний. |
Каковы основные элементы и составляющие сварочных символов на чертежах?
Стандартный сварочный символ на чертежах состоит из пяти основных элементов: горизонтальной опорной линии, стрелки, символов геометрии сварки, размеров и, при необходимости, хвостовой части. Опорная линия обозначает место крепления для всех направлений, которые всегда читаются слева направо. Стрелка указывает физическую ориентацию соединения, а ее вертикальное положение показывает сторону наплавки.
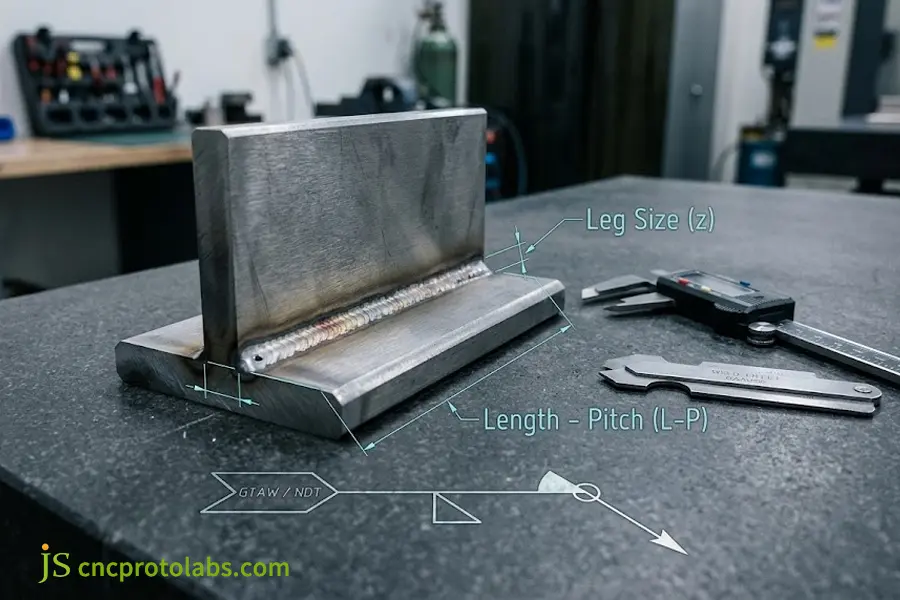
Опорная линия и линия со стрелкой
Содержит все геометрические символы, примечания по нанесению размеров и отделке фигур. Некоторые общие правила черчения и компоновки:
- Горизонтальная ориентация: Независимо от направления стрелки, опорная линия должна находиться в одной плоскости с местом печати.
- Направление чтения: Все измерения размеров считываются в указанном порядке слева направо.
- Угол стрелки: Угол между стрелкой и линией детали должен находиться в пределах от 30° до 60° во избежание путаницы с описанием детали.
- Стандартный допуск: В случаях, когда на чертежах не указаны допуски по размерам, можно использовать конструкционную сварку. ±0,5 мм Допустимое отклонение в мастерской по умолчанию.
Назначение хвоста
Хвостовая часть представляет собой V-образную развилку, расположенную на конце опорной линии. Она служит основным местом для записи негеометрических производственных инструкций:
- Процессы сварки: В разных штатах обычно используются коды сварочных работ, например: GTAW (TIG), GMAW (MIG) или SMAW (Stick).
- Присадочные сплавы для проволоки: Указывает на конкретный материал, используемый в производстве, например, ER70S-6 (конструкционная сталь) или ER4043 (алюминий).
- Стандарты проверки: Требуется применение таких методов контроля, как капиллярный контроль (PT), рентгенографический контроль (RT) или ультразвуковой контроль (UT).
- Технические характеристики проникновения: Содержит буквы CJP, если необходимо обеспечить полное проникновение шва в случае отсутствия информации о размере канавки.
Если производственные процедуры стандартные и не требуются специальные процедуры проверки, хвостовая часть не включается в комплект.
Пристрелка стрелы
Асимметричные сварные швы с канавками обычно требуют подготовки только одной стороны пластин. Для таких соединений стрелка представляет собой резкий поворот, который называется разрыв стрелы:
- Идентификация цели: Линия, расположенная сразу после разрыва, указывает на конкретную пластину, выбранную для снятия фаски с кромки.
- Границы подготовки: Производители должны изготавливать только указанную пластину.
- Риск неудачи: Неправильная обработка фаски на пластине изменяет механику проплавления, угол сварного шва и портит соединение.
Для узлов крепежных изделий, состоящих из формованных пластин и сварных соединений, правильный выбор процесс сварки обеспечивает достаточное проникновение тепла без термической деформации оборудования.
Как сварочные символы позволяют отличить сварные швы, выполненные со стороны стрелки, от сварных швов с другой стороны?
Сварочные символы определяют направление сварки в зависимости от высоты символов относительно линии. Символ ниже линии указывает на сварку со стороны стрелки. Символ выше линии указывает на противоположную сторону. Если символы расположены по обе стороны от линии, это означает двустороннюю сварку для компенсации возможной деформации.
Пространственная логика: ниже линии против выше линии
На чертежах детали соединений отображаются с использованием четких правил пространственной ориентации:
- Ниже линии (сторона со стрелкой): Наплавленный сварочный металл на поверхность, контактирующую с наконечник стрелы.
- Над линией (другая сторона): Нанесите сварочный металл на поверхность, противоположную поверхности шва.
- Обе стороны линии: Для обеих противоположных поверхностей используйте дублирующие сварные швы.
Правильное пространственное мышление также имеет одинаково важное значение в нормальных условиях. чертежи листового металла Речь идет о том же вопросе, что и линии разрыва и скрытые кромки в сварных швах.
Стандартное расхождение: AWS A2.4 против ISO 2553
В целом, международные производственные чертежи имеют различные национальные стандарты оформления. Например, Стандарт AWS A2.4 использует только сплошную линию, в то время как Стандарт ISO 2553 Используется двухлинейный подход, состоящий из сплошной и пунктирной линии для идентификации.
|
Система проектирования |
Структура опорной линии |
Определение стороны стрелки |
Определение другой стороны |
|
AWS A2.4 |
Одна сплошная линия |
Символ расположен ниже сплошной линии. |
Символ расположен над сплошной линией. |
|
ISO 2553 (Метод A) |
Двойные линии: сплошная линия в паре с пунктирной линией. |
Символ расположен на сплошной линии. |
Символ расположен на пунктирной линии. |
|
ISO 2553 (Метод B) |
Одна сплошная линия |
Аналогично AWS: ниже линии находится стрелка. |
То же самое, что и в AWS: над линией находится другая сторона. |
Пунктирная линия может располагаться выше или ниже сплошной линии в методе ISO A без изменения процедуры. Следование рекомендациям AWS на чертеже ISO приведет к тому, что сварщик приварит деталь не с той стороны пластины.
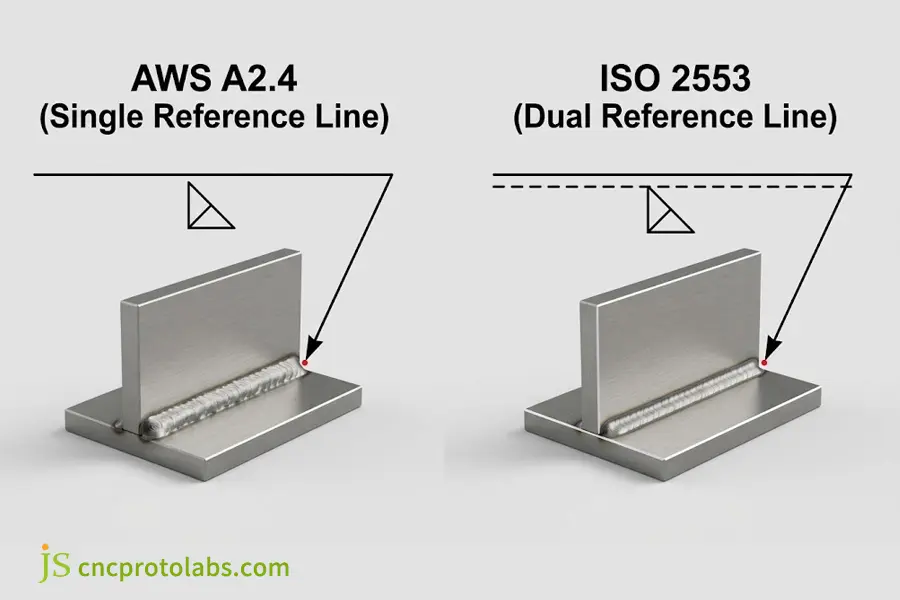
Множественные опорные линии для последовательных операций
Для создания сложных соединений часто требуется выполнение ряда операций в определенной последовательности. Конструкторы указывают на это, размещая несколько опорных линий на одной стрелке:
- Первая строка (ближайшая к стрелке): Указывает на обработку корня, обратную зачистку или процесс подгонки.
- Вторая линия (средний уровень): Управляет заполняющими проходами или вторым сварочным циклом.
- Третья линия (наиболее удаленная от стрелки): Указывает требования к окончательной проверке крышек или неразрушающему контролю.
Порядок следования по цепочке имеет решающее значение и должен соблюдаться. от кончика стрелы наружуПропуск этапов ставит под угрозу целостность сустава.
Как правильно интерпретировать таблицу символов сварных швов и размеры символов угловых сварных швов?
Интерпретация таблицы сварочных символов очень проста: достаточно перевести геометрию соединения в символы на таблице, чаще всего это прямоугольный треугольник. символ углового шваСлева указаны размеры длины ножки (z) или глубины канавки (S). Справа указаны размеры длины сварного шва (L) и шага (P). Неравные ножки указаны в скобках для обеспечения достаточной толщины горловины (a ≥ 0,707 × z).
|
Основной сварочный символ |
Форма графического значка |
Размер левой стороны |
Размер правой стороны |
|
Угловой шов |
Прямоугольный треугольник (вертикальный катет слева) |
Размер ножки z (например, 6 мм) |
Длина сегмента L и шаг P (например, 50-150) |
|
V-образный шов |
Угловой V-образный профиль |
Глубина канавки S и размер горловины (E) |
Длина шва (полная длина, если шов пустой) |
|
Квадратная канавка |
Две параллельные вертикальные перекладины |
Толщина корневой поверхности |
Длина шва |
|
Сварной шов/паз |
Прямоугольник или окружность диаметром |
Диаметр отверстия или ширина паза |
Длина и расстояние между пазами |
|
Точечная/шовная сварка |
Круг или овал, состоящий из параллельных линий |
Диаметр пятна или прочность на сдвиг |
Расстояние между центрами сварных швов |
Технические требования к подготовке кромок должны соответствовать установленным стандартам. конструкция сварного соединения параметры, обеспечивающие полную передачу структурной нагрузки.
Принцип лево-правого измерения
Размеры, указанные рядом с символом сварки, регулируются следующими правилами:
- Положение слева (размер поперечного сечения): В случае угловых сварных швов это дает размер z, обозначающий длину катета. В случае канавочных сварных швов это С (Е) Используется обозначение, где S обозначает размер препарата, а E — требуемую эффективную толщину стенки горла.
- Внутренняя геометрия (раскрытие корня и угол наклона): Отверстие в корне R находится непосредственно рядом с символом канавки (например, 2 мм). При этом угол прилегания находится непосредственно за пределами профиля (например, 60°).
- Правильное положение (длина и расстояние): Определяет длину и шаг сварного шва. Если справа от символа отсутствуют размеры, сварной шов должен продолжаться. по всей длине шва.
Непрерывная и прерывистая сварка
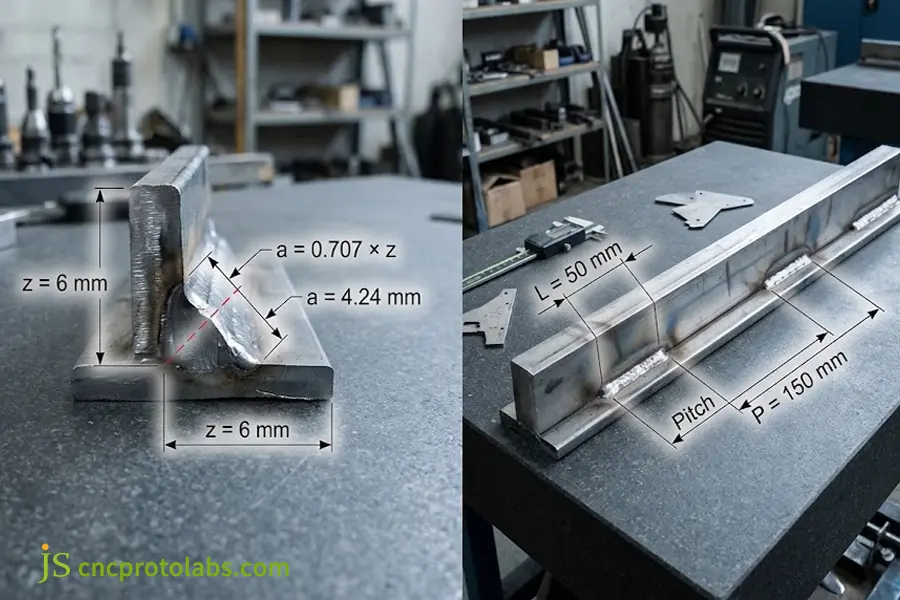
В тех случаях, когда герметичность узлов не требуется, применяется прерывистая сварка для предотвращения перегрева и, как следствие, деформации узла. Эти обозначения имеют формат L-P, где L — длина сегмента, а P — расстояние между центрами:
- Формат выноски: Упоминание 6 | 50-150 Имеется в виду угловой шов толщиной 6 мм, сваренный секциями длиной 50 мм, расположенными на расстоянии 150 мм друг от друга по центру.
- Цепной прерывистый режим: Равные размеры, расположенные прямо напротив друг друга по обе стороны от осевой линии, требуют использования зеркально симметричных сварных швов.
- Поэтапный прерывистый: Измерения смещения предписывают чередование сварных швов на противоположных гранях пластины по зигзагообразной схеме.
Правила определения толщины глотки
В симметричных угловых сварных швах нагрузка на конструкцию воспринимается... эффективная толщина горла (а), то есть кратчайшее расстояние от корня шва до поверхности сварного соединения:
a = z × cos(45°) ≈ 0,707 × z
Теоретическая толщина филе из ноги толщиной 6 мм составляет 4,24 мм. Если вы выберете филе меньшего размера, вы повредите толщину филе и рискуете... разрушение соединения при сдвиге под воздействием сильных растягивающих нагрузок.
Для сварочных работ с высокой повторяемостью размеров необходима тесная интеграция с предшествующими производственными процессами. Изготовление изделий из листового металла такие этапы, как лазерная резка и формовка на листогибочном прессе с ЧПУ.
Какие критические риски возникают из-за неправильной интерпретации маркировки сварного шва и дополнительных обозначений?
Неправильная интерпретация символов полевой сварки, круговой окантовки и контура отделки приводит к серьезным проблемам при сборке. Символ черного флажка, расположенного на пересечении стрелки и опорной линии, указывает на то, что полевая сварка была выполнена на месте во время процесса сборки. Незамеченный символ приведет к сборке на уровне цеха, в результате чего детали окажутся слишком большими для транспортировки.
Для обеспечения конструктивной надежности инженерные чертежи и сварочные работы должны соответствовать общепризнанным стандартам, таким как: AWS A2.4 (Стандартные обозначения для сварки, пайки и неразрушающего контроля).
Расшифровка дополнительных символов
Дополнительные обозначения дают указания по выполнению работ на пересечении опорных линий:
- Флажок полевой сварки: Небольшой флажок, расположенный перпендикулярно опорной линии. направленный в сторону от стрелкиСварка выполняется на месте установки, а не в мастерской.
- Сварка по всему кругу: Открытый круг, расположенный в локтевом суставе, требует сварки по всему периметру сустава.
- Опорные и разделительные блоки: Прямоугольный символ напротив канавки, указывающий на опорную полосу. Буква «R» внутри символа означает, что опорную полосу необходимо удалить после сварки.
- Символ проплавления: Символ полукруга напротив символа канавки указывает на необходимость контролируемого усиления основания с обратной стороны.
- Контурная и финишная разметка: Над основными символами, обозначающими технологию обработки, нанесены маркировки качества поверхности (G — шлифовка, M — механическая обработка, C — скалывание).
Три дорогостоящие ошибки в толковании чертежей
1. Предварительная сборка сварных швов на месте в цехе.
- Ошибка: Изготовитель ошибочно принял флажок о сварке на месте установки за отсутствие сварного шва на несущих кронштейнах и установил их на место со сваркой перед доставкой.
- Влияние: В процессе монтажа сварной шов блокирует доступ к анкерным болтам и выходит за допустимый зазор. 2438 мм в автомобильном транспорте.
- Стоимость: Для демонтажа кронштейнов монтажной бригаде пришлось вырезать их газовой горелкой, отшлифовать поверхности и приварить заново на месте, что отложило ввод в эксплуатацию на неопределённый срок. 2 недели.
2. Чрезмерная тепловая деформация из-за больших филе.
- Проблема: Указанная толщина углового шва в 4 мм была ошибочно истолкована как 8 мм, что привело к увеличению толщины сварного шва на 1 мм. четыре раза (8 / 4)² = 4.
- Эффект: Чрезмерное нанесение в четыре раза большего количества материала, чем первоначально предполагалось, на раму из нержавеющей стали марки 304 толщиной 2 мм привело к чрезмерному локальному нагреву.
- Стоимость: Фланцы креплений были вывернуты из плоскостности на 4,5 мм (допуск на плоскостность более 0,8 мм), и вся сборка была утилизирована.
3. Пропуск инструкций по круговой сварке.
- Ошибка: Оператор не сварил весь круг отводного патрубка. Сварке подверглись только верхняя и нижняя поверхности соединения.
- Эффект: При циклической крутящей нагрузке в открытых боковых швах образуются значительные концентрации напряжений.
- Стоимость: Усталостные трещины возникают в 15 000 циклов через зону термического воздействия, что доказывает необходимость сплошной герметизации по периметру.
Предварительная проверка чертежей перед изготовлением помогает предотвратить брак деталей по размерам. Для более сложных компонентов целесообразно сотрудничество с надежными поставщиками. услуги по прецизионной обработке металла Это позволяет проводить инженерную экспертизу, контролировать последовательность сварки и осуществлять инспекцию еще до изготовления деталей.
Часто задаваемые вопросы
В чём разница между символом сварки и символом сварки?
Обозначение сварного шва указывает на точную форму поперечного сечения сварного шва, например, угловой шов, V-образная канавка или заглушка.
С другой стороны, сварочный символ представляет собой полную схематическую инструкцию по сварке. Она включает в себя опорная линия, стрелка, основной символ сварки, размеры, контур готовой поверхности и технологический хвост.Символ сварки — это лишь одна часть целого символа сварки.
Всегда ли треугольный символ на чертеже означает угловой сварной шов?
Да, прямоугольный треугольник, нарисованный на опорной линии, представляет собой угловой сварной шов.
В соответствии со стандартами AWS и ISO, вертикальный катет треугольника будет всегда будьте на левой стороне независимо от направления стрелки. Число, написанное слева от треугольника, обозначает длину катета.
Что означает хвостик на сварочном символе?
Хвост — необязательный элемент. V-образная вилка в конце опорной линии.
Эта вилка может содержать важную информацию, касающуюся сварочных процессов, например, о сплаве присадочного металла или требованиях к испытаниям, таких как: Сварка GTAW (TIG) или ультразвуковая сварка (UT)Хвост не входит в комплект, если нет специальных указаний, поскольку используются стандартные методы работы в мастерской.
Почему вертикальная линия в символе сварки всегда должна быть слева?
Согласно чертежным правилам, вертикальная часть угловых, скошенных и J-образных сварных швов должна располагаться слева.
Таким образом, чертеж остается читаемым независимо от того, куда направлена стрелка: влево, вправо, вверх или вниз. Размещение вертикальной линии справа нарушает правила чертежного дела и вводит в заблуждение персонал цеха.
Как считываются шаг и длина на условных обозначениях прерывистой сварки?
На прерывистых сварных швах числа справа от символа обозначаются буквами L-P.
Верхнее число (L) обозначает длину каждого сварного шва. Второе число (P) обозначает шаг или расстояние между центрами сварных швов. Если числа расположены со смещением выше и ниже линии, они находятся на противоположных сторонах соединения.
Что означает кружок на изгибе сварочного символа?
Открытый кружок на пересечении стрелки и опорной линии указывает на сварной шов по всему периметру.
В нем содержится указание сварщику наносить сплошной сварной шов по всему периметру соединения без остановок, например, в местах соединения труб или монтажных пластин.
Заключение
Применение принципов черчения в цехе по изготовлению конструкций обеспечивает плавный переход от проектного замысла к готовой конструкции посредством инженерного процесса. Проверка контрольные линии, стрелка сбоку, соединения между ножками и горловиной, а также флажки полевой сварки. Это сводит к минимуму необходимость корректировки размеров, уменьшает деформации, вызванные нагревом, и обеспечивает соблюдение допусков на конструкцию.
Для успешного производства компонентов необходимо сбалансировать эти геометрические обозначения с реалистичными зазорами в листовом металле и допусками по кромкам. Чтобы глубже понять, как подготовка канавок, проварка сварного шва и подгонка деталей в сборе взаимодействуют на заводе, изучите наши подробные инженерные материалы. сварка металла Предлагает практические ориентиры для создания надежных производственных процессов.
Ресурс

