<頭>
|
メーカー
|
核となる強み
|
最小許容値
|
少量サポート
|
認定
|
<本体>
|
JS の精度
|
超高精度の少量カスタマイズ、複雑な構造、迅速な DFM
|
±0.005mm
|
MOQ なし、1 ~ 500 個の迅速な納期
|
ISO 9001:2015、IATF 16949
|
|
MEC (メイビル エンジニアリング)
|
米国最大の請負業者、農業および重機の大量生産
|
±0.10mm
|
中~大量の量 (> 1,000 個)
|
ISO 9001、防衛準拠
|
|
Cadrex 製造
|
テレコムとデータセンターのサーバー ラックの大容量統合
|
±0.05mm
|
サンプル開発から量産まで
|
ISO 9001、ISO 14001
|
|
ラピッドダイレクト
|
コスト効率の高いアジアのサプライ チェーン、迅速なプロトタイピングと中少量生産
|
±0.08mm
|
3 日のラピッド プロトタイピング、小ロット対応
|
ISO 13485、IATF 16949
|
|
フィクション
|
スマート クラウド製造ネットワーク、デジタル視覚化と分散配信
|
±0.10mm
|
プラットフォームベースの 1 個注文のプロトタイピング
|
ISO 9001、AS9100D
|
|
BTD の製造
|
自動高トン数スタンピング、ロボット溶接、管板統合
|
±0.10mm
|
大規模な生産アセンブリに適しています
|
ISO 9001、AWS 認定
|
|
勢いのある製造
|
マルチサイトの統合処理、航空宇宙および産業機器の組み立て
|
±0.05mm
|
中低音から大音量への移行
|
ISO 9001、AS9100D
|
|
オニール マニュファクチャリング (OMS)
|
重量鋼板の切断、大規模な構造溶接
|
±0.20mm
|
中・大量の重工業部品
|
ISO 9001
|
|
プロトラブズ
|
完全に自動化されたクラウド プロトタイピング、非常に高速なシンプルな部品納品
|
±0.10mm
|
1 ~ 100 個 自動ラピッド プロトタイピング
|
ISO 9001、AS9100D
|
|
ゾメトリ
|
AI 主導のグローバル分散型マーケットプレイス マッチング ネットワーク
|
±0.10mm
|
1 個の注文、一致するネットワーク ショップによって異なります
|
二次サプライヤー認証ネットワークに依存
|
データ ソース: Thomasnet & The Fabricator、Supplier Directory 2026。
重要なポイント
- 3 つのタイプのサプライヤー(大手請負業者、ウェブベースの流通チャネル、正確な製造工場)を見つけて、製造量と寸法精度の要件に適合させる
- 少量生産の場合は、プレス金型のセットアップにかかる多額のコストを回避するために、レーザー切断と CNC 曲げ (工具は一切使用しない) によって処理するのが最適です。
- 高感度(±0.005 mm)の場合は、製造の最終段階で寸法の問題が発生しないように、DFM の早い段階で材料特性の修正、応力除去熱処理を検討する必要があります。
2026 年の精密板金製造メーカー トップ 10 はどこですか?
2026 年の今日、精密板金製造メーカーは 3 つの階層に進化しました。大量生産の巨人、クラウドベースのデジタル プラットフォーム、高精度の少量生産専門メーカーです。
3 つの階層の詳細な内訳
防衛、データ センター エンクロージャ、重工業などの分野では、MEC Cadrex BTD Manufacturing、Momentum Manufacturing、O'Neal Manufacturing (OMS) が、頑丈な製造能力と大規模 (大量生産量生産 (> 1,000 セット)) を備えています。
Fictiv、Xometry、Protolabs は、アルゴリズムと分散ネットワークを使用してデジタル製造プラットフォームを採用し、単純な部品の高速プロトタイピングと柔軟な能力を提供します。 Xometry プラットフォームでの作業経験に基づいて、同社の AI マッチング アルゴリズムは、単純な部品を満足のいく偏差で満たすことができますが、設計図面の許容値を超える複数の曲げがある複雑な部品をオーバーシュートする傾向があります。
JS Precision と RapidDirect は、実際の製造業務による技術的強みを備えており、少量生産、複雑な構造、非常に狭い公差 (±0.005 mm) を専門としています。これらのレベルにおける 2026 社の板金製造会社を分類することで、どのようなサービス アプリケーションが適しているかが決まります。
階層を要件に適合させる
高品質の精密板金製造メーカーを探すときに最初に行うべきことは、プロジェクトの生産量と公差グレードを定義することです。
- 標準部品を大量生産するには、まず MEC または Cadrex を選択します。
- 迅速かつ安価なプロトタイプを作成するには、Protolabs または Xometry を選択してください。
- たとえば、厳しい公差(0.005 mm)や多数の曲げが要求される非常に複雑なコンポーネントの場合は、社内生産能力を備え、徹底したプロセス管理システムを備えた JS Precision のようなメーカーに問い合わせて協力する必要があります
サプライヤーの 3 層の選択基準について詳しく知りたいですか? 2026 年精密板金サプライヤー選択ホワイト ペーパーをダウンロードして、包括的な評価フレームワークと 12 の業界事例にアクセスしてください。
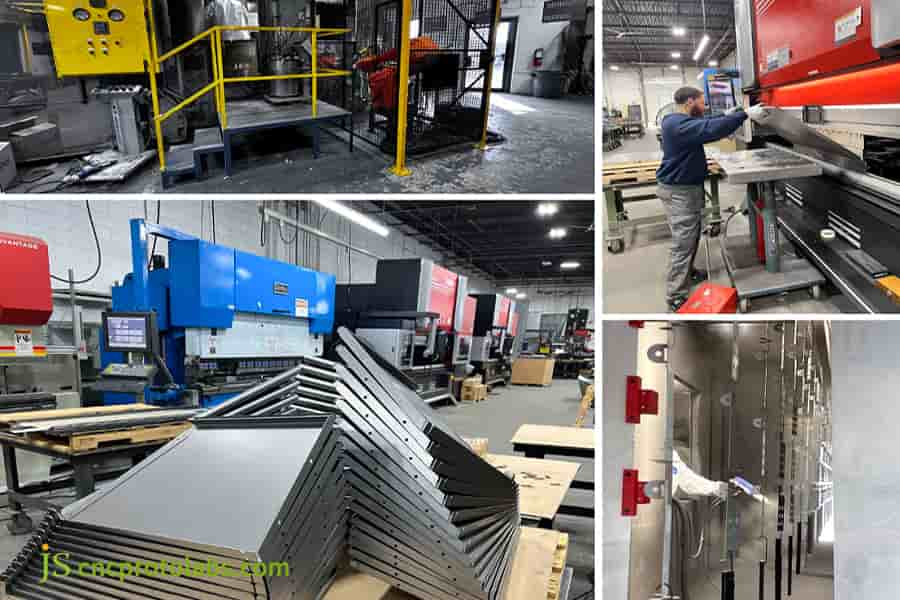
図 1: 高度な機械を備えた最新の精密板金製造工場の内部。
2026 年の精密板金製造メーカーを評価するには?
精密板金製造メーカーは通常、装置構成、プロセス管理、品質保証チェーンという 3 つの観点から評価されます。
機器構成寸法
- レーザー切断精度: 従来のプラズマ切断方法で 12kW ファイバー レーザー切断機のベンチマークを行うと、レーザーはHAZ 幅 0.1 mm 未満で切断エッジの直角度 ±0.05 mmを達成しているのに対し、プラズマ切断では通常 0.5 mm を超える HAZ が生成されることがわかります。
- CNC 曲げ補正機能: 2026 年にトップになると予想されるハイテク精密金属シートメーカーは、0.5~3.0 mm のステンレス鋼やアルミニウム合金の曲げ加工中にスプリングバックによって引き起こされる累積誤差を自動的に補正するリアルタイム角度測定システムと組み合わせた高精度 CNC 曲げ機を備える必要があります。
プロセス制御の次元
- スプリングバック補正アルゴリズム: 高性能 CNC 曲げ機はさまざまな硬度レベルの材料を考慮に入れることができ、プリロードされた K-Factor データベースを通じてラムの深さを調整します。
- 工具管理: ユニバーサル V ダイ セットアップを使用して、90° から 175° までの角度を曲げることができます。つまり、特定の角度ごとにカスタム ツールを使用する必要がなくなりました。
<ブロック引用>
ISO 2768-1 では次のように規定されています: 中 (m) 公差クラスでは、50 ~ 120 mm の短い脚の長さの角度寸法の一般公差は ±0°20' です。
JS Precision は、CNC 曲げ機の角度公差を機械工場の中級公差の ISO 2768-mK の上限に設定し、レーザー フィードバック システムを適用して実際の加工公差を ±0.2° 以内に保ちます。
品質管理の側面
CMM (座標測定機) や光学スキャンを使用した寸法検査技術の使用は、品質の高いサプライヤーを評価するための重要な方法として機能します。 JS Precision は、CMM による寸法検査に関する詳細なレポートと、サプライヤーからの各製品バッチの材料試験レポート (MTR) を提供します。
少量製造サービスを提供する 2026 年のトップ精密板金プロバイダーはどこですか?
2026 社のトップ精密板金プロバイダは、工具不要のレーザー切断と CNC 多軸曲げに基づいた少量板金製造サービスを提供しています。これらの技術により、迅速な納品で工具コストをゼロに削減することができました。
費用対効果の比較: 少量生産と従来のスタンピング
<頭>
|
コスト要因
|
従来のスタンピング (金型が必要)
|
少量の柔軟な製造
|
<本体>
|
工具コスト
|
$3,000~$10,000
|
$0 (工具不要)
|
|
リードタイム
|
3 ~ 4 週間
|
3 ~ 5 日
|
|
最小注文数量
|
通常 > 1,000 個
|
1 ~ 500 個
|
|
設計変更のコスト
|
高 (ダイ修正)
|
低 (プログラム更新のみ)
|
データ ソース: McKinsey Industry Insights & Grand View Research、Manufacturing Cost Trends 2026。
3 つの低容量サービス プロバイダ間の戦略的な違い
<オル>
JS Precision: 同社は、3D 展開アルゴリズムと汎用曲げツールのセットを組み合わせて、少量板金製造サービスにおける AL 6061-T6 および SUS302 のアセンブリ クリアランスと穴フランジ加工の問題を解決しています。彼らの中核事業は、工具を使わない柔軟な製造業です。
RapidDirect: 3 日間の非常に高速なプロトタイピングを提供する会社で、迅速なデザイン コンセプトのチェックに最適です。
Protolabs: クラウド上にフル機能の自動化プラットフォームを提供し、1 ~ 100 個の基本部品を迅速に納品できます。
推奨されるプロセス ワークフロー
1 ~ 500 ユニットの小ロット生産の場合、推奨されるワークフローは次のとおりです:レーザー切断 → CNC 曲げ → 最小限の手動研削 → 表面処理。この生産方法では、金型を必要とする工具の使用を完全に回避する方法であるため、工具からお金を稼ぐ方法はありません。
<ブロック引用>
ISO 9013:2017 では、熱切断部品が直角度または角度公差 u および平均粗さ Rz5 に従って分類されることを指定しています。
レーザー切断プロセス中、JS Precision はISO 9013 Range 2 制限 (u ≤ 0.15 + 0.007×t、Rz5 ≤ 40 + 0.8×t) 内で切断品質を維持します。
図面とバッチ仕様を提供するだけで、JS Precision のエンジニアが少量の板金製造サービスのコスト比較レポートをすぐに作成します。
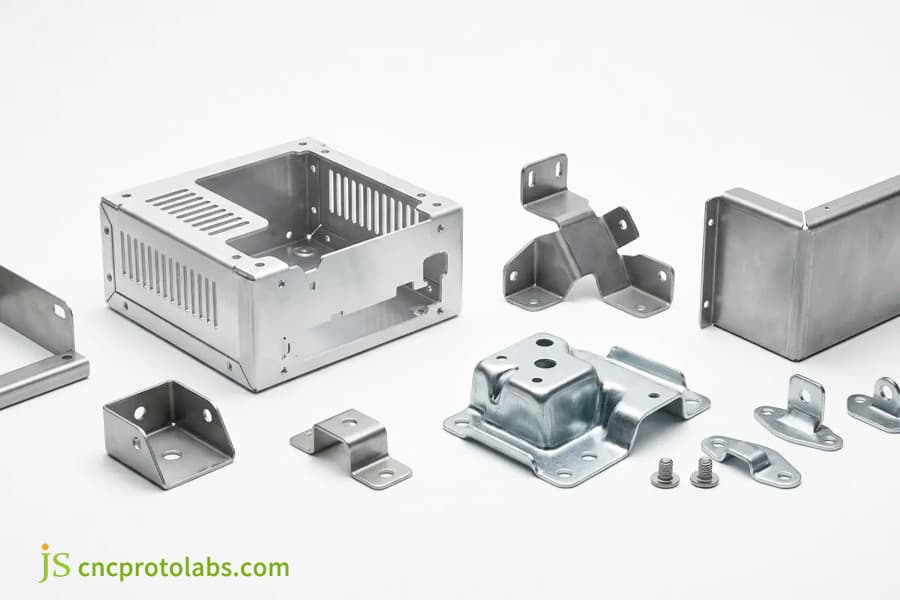
図 2: 少量生産能力を示す完成した板金エンクロージャとブラケット。
精密板金製造コストを決定するものとその最適化方法
精密板金製造コストの主な要因は、材料の使用率、レーザー切断作業に費やした時間、必要な曲げの数、溶接の長さ、表面処理の種類です。
コストの内訳式
全体コスト = 材料費 + レーザー切断コスト + 曲げ労働コスト + 後処理コスト + 品質検査コスト。
このうち、材料費には15% ~ 20% の廃棄率が含まれ、レーザー切断コストは切断幅と厚さの係数によって決まり、曲げ人件費には工具の交換と試し曲げのコストが含まれます。
4 つのエンジニアリング最適化戦略
<オル>
内部曲げ半径を標準化する: 工具交換の回数を最小限に抑えることで、曲げ労働コストを削減できます。内部半径としてシート厚の 1 倍または 1.5 倍を選択すると、曲げセットアップ時間を約 20% 短縮できます。
曲げ線から穴までの距離を最適化する: 穴が曲げ変形しないようにするには、 ≥2t + R (t - シートの厚さ、R - 曲げ半径) の穴と曲げ線の間隔を維持します。これにより、穴の変形が原因で発生するやり直しの大部分(ほぼ 90%)を回避できます。
スナップフィットによる事前位置決め: 複雑で時間のかかる溶接治具をスナップフィット設計機能に置き換えることで、溶接の労働時間を約 30%~50% 削減します。
適切な材料を選択する: ネスティング ソフトウェアを精密板金コンポーネントに使用すると、材料の効率が 85% 以上に達する可能性があります。
コストの違い: デジタル プラットフォームと物理的な工場
デジタル マーケットプレイス (例: Xometry) は一般に動的な価格要因により、時間の経過とともに 15% ~ 30% の追加料金が発生しますが、オフラインの製造施設 (例: JS Precision) はおそらく、より明確でオープンな直接供給価格モデルを提示するでしょう。途中でさまざまな曲がりがある非常に複雑な部品の場合、物理的な製造工場の DFM 最適化により、精密板金製造コストの一部をさらに 10% ~ 15% 削減できます。
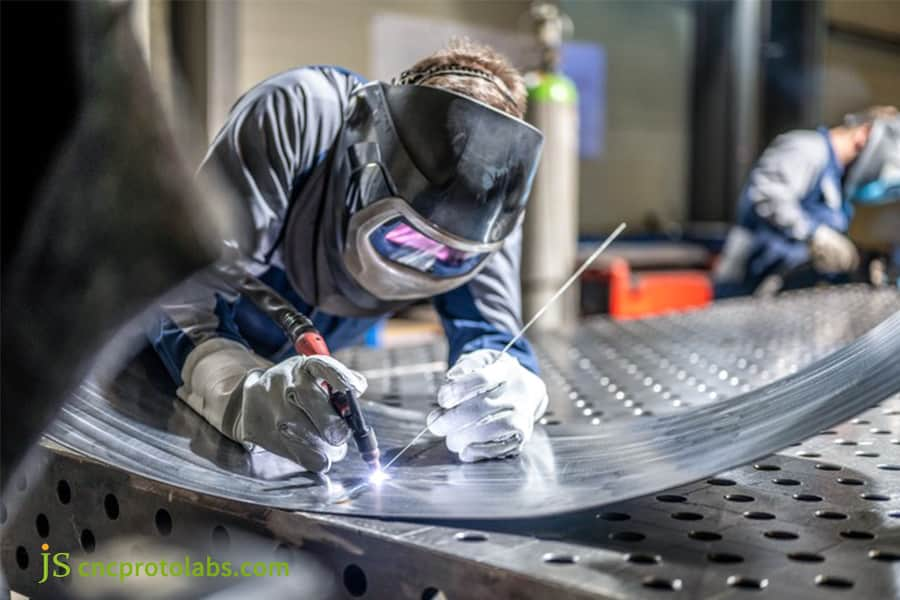
図 3: コストの最適化に関連する製造施設内に積み重ねられた板金部品。
自動車用の板金製造は複雑な設計基準をどのように満たすのでしょうか?
自動車用板金製造に関する IATF 16949 への準拠要件は非常に厳格です。複雑な自動車部品の公差は ±0.05 mm 以内であり、溶接強度は 450 MPa 以上である必要があります。
自動車グレードの認証とさまざまなサプライヤーのパフォーマンス
- IATF 16949 認定: これには、バッテリー パックのハウジング、モーター コントロール ボックス、車両の構造部品が含まれ、寸法公差 ±0.05 mm と溶接強度 450 MPa が必要です。
- 高張力鋼およびアルミニウム合金の加工: DP780 高張力鋼および AA5754 アルミニウム合金は、複雑な 3D 曲げや深絞りを受けると亀裂や跳ね返りが発生する可能性が非常に高く、非常に困難なプロセスとなります。 IMS Companies、RapidDirect、JS Precision などの自動車グレードの認定を取得しているサプライヤーは、まったく異なる方法でプロセス パラメータを管理できます。
溶接および気密試験
<オル>
連続スポット溶接とレーザー自己溶接: これらの方法は、EV バッテリー パック ハウジングの密閉を維持するために重要です。
気密性テスト基準: 最も一般的な方法は、ヘリウム質量分析計を使用した水中気泡テストまたは漏れ検出であり、漏れ速度は 110 mbarl 未満/秒である必要があります。
材料のスプリングバック制御
AA5754 アルミニウム合金は 90 度曲げると 2 ~ 3 度跳ね返ります。オーバーベンド技術は完璧な角度を得る唯一の方法です。 JS Precision の CNC ベンダーには、スプリングバック偏差を ±0.1° に制御するライブ角度測定システムが装備されています。
自動車グレードのシーリングと構造強度に関する課題に直面していますか? JS Precision のエンジニアに今すぐ連絡して、自動車用板金製造に合わせたプロセス評価とサンプル テスト レポートを入手してください。
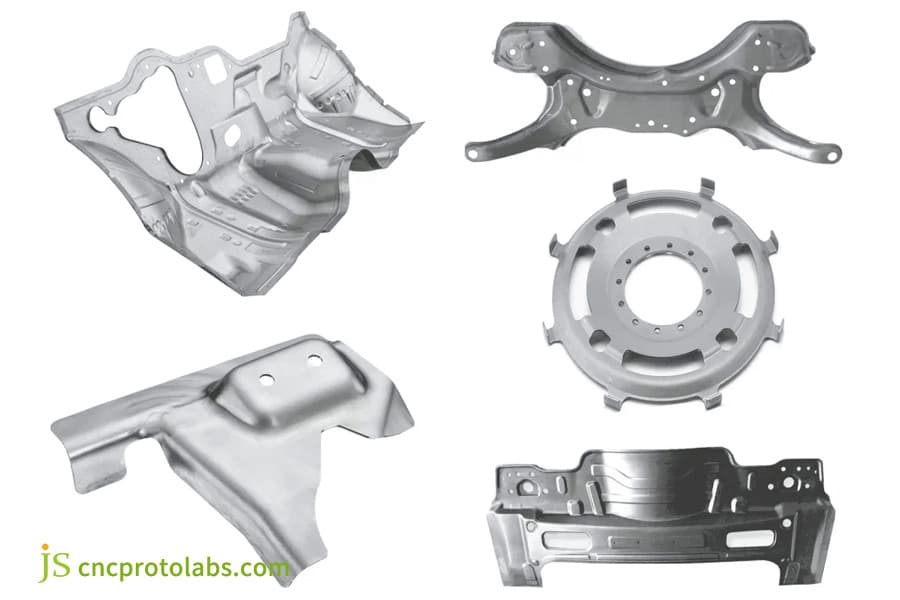
図 4: 複雑な設計基準を満たすさまざまな高精度の自動車板金部品。
メーカーは複雑な板金部品の製造において反りをどのように防止していますか?
複雑な板金部品のサプライヤーは、レーザーセグメント化されたエネルギー制御、TIG/MIGパルス溶接、およびCAD材料スプリングバック事前補償アルゴリズムと組み合わせた変形防止治具により、 反りを防止します。
多段曲げの変形制御
- FEA 応力分布シミュレーション: 詳細な精密板金コンポーネントは全体的な反り (1 ~ 3 mm) に対して非常に脆弱で、主に多段階の曲げや溶接後の残留応力が原因です。 JS Precision は、有限要素解析(FEA)を使用してコンポーネントの曲げ応力分布をシミュレーションし、レーザー切断を行う前に展開補正値を決定します。
- ファイバー レーザー溶接と従来の TIG 溶接の比較: 入熱は 60% 減少しますが、部品が水冷治具にさらされる場合、 平坦度は0.1 mm/m 以内に維持されます。
溶接変形に対する治具ソリューション
- 変形防止モジュール式治具: 対称的な溶接レイアウトと機械的拘束治具を使用することで、溶接が設計公差内に維持されます。
- 溶接後の応力除去アニーリング: 溶接後熱処理 (PWHT) は、約 600℃ ~ 650℃ で2 時間の浸漬期間付きで行われ、内部の残留応力の 85% 以上を除去します。
代表的な変形データの比較
<頭>
|
パラメータ
|
最適化前
|
最適化後
|
改善
|
<本体>
|
全体的な反り
|
1 ~ 3 mm
|
< 0.2 mm
|
85% ~ 93% 削減
|
|
入熱 (TIG 対 ファイバー レーザー)
|
2.0 kJ/mm
|
0.8 kJ/mm
|
60% 削減
|
|
1 メートルあたりの平坦度
|
0.5 mm/m
|
0.1 mm/m
|
5 倍の改善
|
|
残留応力レベル
|
280 MPa
|
< 48 MPa
|
83% 削減
|
データ ソース: ASM インターナショナル ハンドブックおよび MatWeb 材料特性データベース。
JS Precision のケーススタディ: 医療機器の板金アセンブリで ±0.005 mm の公差を達成
精密板金製造メーカーは、医療機器の製造時に最高のパフォーマンスを発揮します。JS プレシジョンは、高精度 CNC 曲げ、オフセット研削、完全な CMM モニタリングを通じて、顧客に±0.005 mm の公差アセンブリを提供しました。
お客様の課題
医療画像機器のクライアントは、316L ステンレス鋼製の超精密光学ライト シールドを複数のメーカーに依頼しました。彼らは、臨界穴間隔の公差が ±0.005 mm であること、 および曲げ角度の公差が ±0.05° 以下であることを指定しました。実際、従来の板金工場の合格率は平均 15% 未満でした。
JS プレシジョン ソリューション
- 高精度レーザー カット: 高精度リニア モーターを備えた 1500W ファイバー レーザー マシンを使用して、Ra 1.6 のカットエッジ粗さを実現します。
- 動的角度補正による曲げ: 316L 材料ロット間の硬度の違いによる材料のスプリングバックの違いに対処するために、角度を動的に測定して光学的に補正する CNC 曲げ機が使用されました。
- 二次ピン穴の精密リーミング: この技術のみが±0.005 mm の穴直径の偏差を保証するため、ピンを含む穴に対して 2 つ目の精密リーミング プロセスが導入されました。
失敗から学んだ教訓
私たちの直接の知識によると、最初の試作バッチでは、ワークピースの表面不動態化後に 0.012 mm の寸法偏差が示されました。これは、 スタッフがワークピースの応力除去アニーリングを誤って省略したために発生しました。製造部門は、 コンポーネントの冷間成形後に応力除去熱処理を 220℃ で行うことによってプロセス フローを迅速に変更し、寸法ドリフトの問題を完全に排除しました。
定量化可能な結果
- 非常に優れた品質: 500 個のアセンブリの生産における最初のパスの歩留まり (公差に準拠) が 15% から 99.2% に増加しました。
- 納期の短縮: 納期は 21 日から 8 日に短縮され、62% 節約されました。
あなたは、製品が品質検査にあまり合格しない精密板金部品のメーカーですか? 3D モデル ファイルを JS Precision で共有してカスタマイズされた見積もりを入手してください。また、無料の DFM サービスもお楽しみいただけます。
2026 年の精密板金製造パートナーとして JS Precision を選ぶ理由
JS Precision のような精密板金製造メーカーは、1 ピースのラピッド プロトタイピングから量産に至るまで、あらゆる段階で扉を開いています。当社では、明確なコスト関連情報と、±0.005 mm という厳密な技術的制限を提供します。
- 高度なハードウェアとプロセス: 高強度レーザー切断、CNC 曲げ、自動溶接設備が設置されています。少量生産のメーカーとして、最低注文要件なし(MOQ)の単一ピース注文向けに設計されています。
- エンジニアリング コストの最適化:無料の DFM 評価により、設計段階でコストの最適化が容易になります。標準の内部曲げ半径の統合、穴からエッジまでの距離の最適化、および同様の設計作業によってコスト削減の機会が特定および達成され、その結果、総コストが 15%~30% 削減されます。
- 品質保証: ISO9001 認証により、材料または製品の各バッチには CMM 検査レポートと MTR も含まれます。
- 独自のポジショニング: 自社の物理的な工場 (Xometry のようなクラウドベースの Web サイトではない) で製造を直接制御し、巨大な受託製造会社 (MEC など) よりも少量でよりカスタマイズされたプロジェクトを柔軟に実行できる
よくある質問
Q1: 精密板金製造で達成可能な最小公差はどれくらいですか?
ピン リーマーで穴を開け、動的光学補正を備えた曲げ機械を使用して穴間の公差を ±0.005 mm 以内に制御することで、非常に公差の厳しい部品を製造できます。従来の板金製造公差は±0.1 mm ~ ±0.2 mmの範囲ですが、当社はこのような標準精度をなんとか超えています。
Q2: 少量の板金製造サービスの一般的なリードタイムはどれくらいですか?
少量注文 (1 ~ 100 個) の通常の納期は 3 ~ 5 営業日です。複雑な後処理が必要な生産実行で、ツールが必要ない場合、リードタイムは通常 7 ~ 10 営業日 です。
Q3: 精密板金製造コストに影響を与える主な要因は何ですか?また、見積もりの取得方法は何ですか?
コストは、材料の種類、シートの厚さ、レーザー切断パス、曲げの数、溶接の複雑さ、必要な表面処理の種類によって異なります。 3D STEP/IGES ファイルと 2D PDF 図面を当社に送信すると、24 時間以内にコスト計算を含む完全な内訳を取得できます。
Q4: JS プレシジョンが精密部品として加工できる板金材料は何ですか?
当社は、アルミニウム、ステンレス鋼、冷間圧延鋼、亜鉛メッキ鋼、銅、銅ベースの合金など、0.5 mm から 20 mm までのさまざまな材料を機械加工します。当社の材料試験レポート (MTR) は材料のバッチごとに発行され、AL 6061-T6、SUS304、316L などのグレードが示されます。
Q5: 板金設計において曲げ亀裂や穴の変形を防ぐにはどうすればよいですか?
亀裂を避けるために、曲げ半径 r は板厚 t 以上にして、曲げ線は圧延粒子に対して垂直である必要があります。穴の端から曲げ線までの距離は2t + R 以上になります。 DFM レビュー段階で最適化して、90% の手戻りリスクを回避できます。
Q6: カスタムの精密板金部品にはどのような表面処理が可能ですか?
推奨される仕上げは、パウダー コーティングの陽極酸化亜鉛/ニッケル メッキと不動態化です。作業環境に適した表面仕上げを選択すると、コンポーネントの作業時間を最大限に短縮し、外観を向上させることができます。
Q7: 板金試作と量産の違いは何ですか?
すべてのプロトタイピング プロセスは工具不要のレーザー カットと CNC 曲げで行われるため、費用対効果の高い設計変更を迅速に繰り返すことができます。量産には専用の順送スタンピング金型と自動溶接治具が使用され、単位労働時間とコストが削減されます。
Q8: 金属製造の前に製造性設計 (DFM) レビューが重要なのはなぜですか?
製造定義 (DFM) レビューは、必要に応じて工場と会い、製造リリースを受け取り、公差干渉の外にある QC と非 GC、装備されたパンチにクランプするには短すぎる曲げフランジ、推奨されるツーリング ゾーンへのアクセスなどについて話し合って特定します。部品が最適化され、平面図の設計が最適化されると、再加工の必要なく製造され、 予定通りに納品できます。
概要
2026 年までに、精密板金製造業界における強化された機能の普及により、複雑な形状の構造部品やコンポーネントを正確な公差で迅速かつ低コストで納品できるようになるでしょう。精密板金加工業者を選択する際は、 そのデジタル DFM の応答速度、材料の反発制御能力、および低バッチの複雑な部品の公差維持率に注意を払う必要があります。エンジニアリング仕様の定義、適切な製造プロセスの選択、高い技術基盤を持つメーカーとの連携はすべて、プロジェクトの成功とコストの最小化の両方にとって重要な要素です。
厳しい公差、複雑な設計、迅速な納期を実現する板金メーカーをお探しですか? 今すぐ 3D/2D CAD 図面を JS Precision に送信するだけで、24 時間以内に無料の DFM 評価と見積もりが提供されます。必要な品質とサービスを提供してくれると確信しているサプライヤーと協力してください。

免責事項
このページの内容は情報提供のみを目的としています。 JS Precision Services については、情報の正確性、完全性、有効性について、明示的か黙示的かを問わず、いかなる表明や保証もありません。特定の技術要件を特定し、正式な部品見積をリクエストするのは購入者の責任です。詳細については、お問い合わせください。
JS プレシジョン チーム
カスタム製造ソリューション。 1,000 社以上の顧客にサービスを提供してきた 15 年以上の経験を持つ当社は、高精度のCNC 加工、板金製造、3D プリント、射出成形、および金属スタンピング。 300,000 個を超える精密部品の納入に成功し、すべてのカスタム プロジェクトにわたって 99.2% の期日通り納入率を維持しています。
当社の施設には 100 台を超える最先端の 5 軸マシニング センターが備えられており、ISO 9001:2015 認証を取得しています。当社は、150 か国の B2B クライアントに、高速、効率的、高品質の製造ソリューションを提供しています。少量のプロトタイピングが必要な場合でも、大規模なカスタマイズが必要な場合でも、当社は最短 24 時間のリードタイムでプロジェクトをサポートします。比類のない効率、品質、プロフェッショナリズムを実現するには、JS Precision をお選びください。
詳細を確認するか、RFQ を送信するには、当社の Web サイトにアクセスしてください: www.cncprotolabs.com
リソース

JSプレシジョン
ラピッドプロトタイピングとラピッドマニュファクチャリングのエキスパート
CNC機械加工、3Dプリント、ウレタン鋳造、ラピッドツーリング、射出成形、金属鋳造、板金、押出成形を専門としています。
 日本語