 العربية




قطع النحاس بالليزر مقابل النحاس يقدم مقايضات تصنيعية متميزة في تكلفة المعالجة لكل جزء، والقدرة القصوى على السُمك، وفترات الإنتاج الإجمالية . يتم قطع النحاس (C26000/C36000) بشكل أسرع، ويصل إلى 12 ملم، ويتم شحنه خلال 2-4 أيام؛ يعكس النحاس النقي (C11000) أكثر من 95% من الشعاع، ويوصل الحرارة عند 400 واط/م·ك، ويقتصر على 8 ملم، ويتم شحنه خلال 5-9 أيام، ويكلف 35%-55% أكثر. يعود الاختيار إلى الموازنة بين متطلبات التوصيل والميزانية.
جدول الوجبات الجاهزة الأساسية: قطع النحاس بالليزر مقابل النحاس
تعريفات المواد: C11000 عبارة عن نحاس ذو درجة صلابة إلكتروليتية (ETP)، نقي بنسبة ≥99.9%، مع موصلية حرارية تبلغ حوالي 400 واط/م · كلفن وموصلية كهربائية IACS بنسبة 100% تقريبًا. تتمتع C26000 (خرطوشة النحاس، 70% Cu / 30% Zn) وC36000 (النحاس الحر القطع، ~61.5% Cu / 3% Pb) بموصلية IACS بنسبة 28% تقريبًا، ولكن يتم قطعها آليًا بسهولة أكبر بكثير.
|
البعد التقييمي |
نحاس (C26000/C36000) |
النحاس (C11000) |
المعلمات التقنية الرئيسية والسائقين الماديين |
|---|---|---|---|
|
التكلفة |
خط الأساس (1.0x) |
+35%-55% |
امتصاصية 1.064 ميكرومتر : النحاس 15% مقابل النحاس 5%؛ معدل التغذية: 8.5 مقابل 5.5 م/دقيقة (3 مم) |
|
سمك |
الحد الأقصى 12 مم (±0.10 مم) |
الحد الأقصى 8 مم (±0.12 مم) |
الموصلية الحرارية: Cu 400 W/m·K مقابل النحاس 115 W/m·K؛ تفتق> 0.15 ملم خارج الحدود |
|
أوقات الرصاص |
2-4 أيام (النموذج الأولي/الدفعة) |
5-9 أيام |
وقت الثقب: النحاس 0.35-1.2 ثانية مقابل النحاس 0.1-0.3 ثانية؛ مسار أدوات Leapfrog إلزامي لـ Cu |
إن امتصاص النحاس النقي بنسبة 5% والتوصيل الحراري 400 واط/م·ك يفسر بشكل مباشر ثلاث نتائج: تكلفة المعالجة أعلى بنسبة 35% ، والحد الأقصى للسمك الفعال هو 8 مم، ومدة الإنتاج أطول بحوالي 40% من النحاس.
وفق أستم B36/B36M-18 (المواصفات القياسية لألواح النحاس والألواح والشرائط والقضبان المدرفلة) وASTM B152/B152M (المواصفات القياسية لصفائح النحاس والشرائط والألواح والقضبان المدرفلة)، تم تحديد التركيب الكيميائي وتفاوتات الأبعاد للصفائح النحاسية C26000 والصفائح النحاسية C11000، مما يدعم بيانات المواد والسمك في هذا الجدول.
ما هو الفرق بين قطع النحاس بالليزر والنحاس؟
يتمثل الاختلاف الأساسي في قطع النحاس بالليزر مقابل النحاس في انعكاس الشعاع ومدى سرعة تبديد كل سبيكة للحرارة من الشق المقطوع. يحتوي النحاس على الزنك، مما يقلل من توصيله الحراري إلى 115 واط/م · كلفن ويسمح له بامتصاص ما يقرب من 15% من ضوء ليزر الألياف في درجة حرارة الغرفة للحفاظ على حوض ذوبان القطع المستقر. يعكس النحاس النقي أكثر من 95% من شعاع الليزر ويسحب الحرارة بعيدًا بمعدل 400 واط/م·ك. يؤدي تبديد الحرارة السريع هذا إلى جعل النحاس أكثر عرضة لخبث الحواف، مما يتطلب أدوات تحكم نبضية متخصصة لمنع تلف الانعكاس الخلفي الكارثي لرؤوس القطع الضوئية.
آلية انعكاس الحالة الصلبة وامتصاص البركة المنصهرة
- في الحالة الصلبة، يعكس النحاس النقي ما يزيد عن 95% من الضوء الصادر من ألياف ليزر بطول 1.064 ميكرومتر. فقط بعد تشكل البركة المنصهرة ترتفع نسبة امتصاصها إلى أكثر من 15%. بالإضافة إلى ذلك، يغلي الزنك الموجود في النحاس عند درجة حرارة 907 درجة مئوية، مما ينتج عنه تأثير انفجار صغير يساعد نفث النيتروجين عالي الضغط على طرد الخبث من الشق.
- يذوب النحاس (C26000) بين 915 درجة مئوية و955 درجة مئوية ويتدفق بسلاسة، في حين ينصهر النحاس النقي عند درجة حرارة أعلى بكثير (1083 درجة مئوية) ويكون شديد اللزوجة عند المنصهر بسبب التصاق السطح القوي. ونتيجة لذلك، غالبًا ما يترك النحاس خبثًا متصلبًا على الحافة السفلية للقطع.
الحماية البصرية وسلامة المعدات
يجب على أي متجر لقطع النحاس استخدام رأس قطع مزود بعازل انعكاس خلفي يمنع الانعكاسات غير الطبيعية خلال أجزاء من الثانية، مما يمنع احتراق مصدر ألياف الليزر .
على جانب الماكينة، يتم إقران هذا المعزل بتغذية راجعة للطاقة في الوقت الفعلي والتي تعوض الاختلاف من دفعة إلى دفعة في انعكاس الورقة وسمكها ، مما يحافظ على استقرار عرض الشق عبر العش بأكمله.
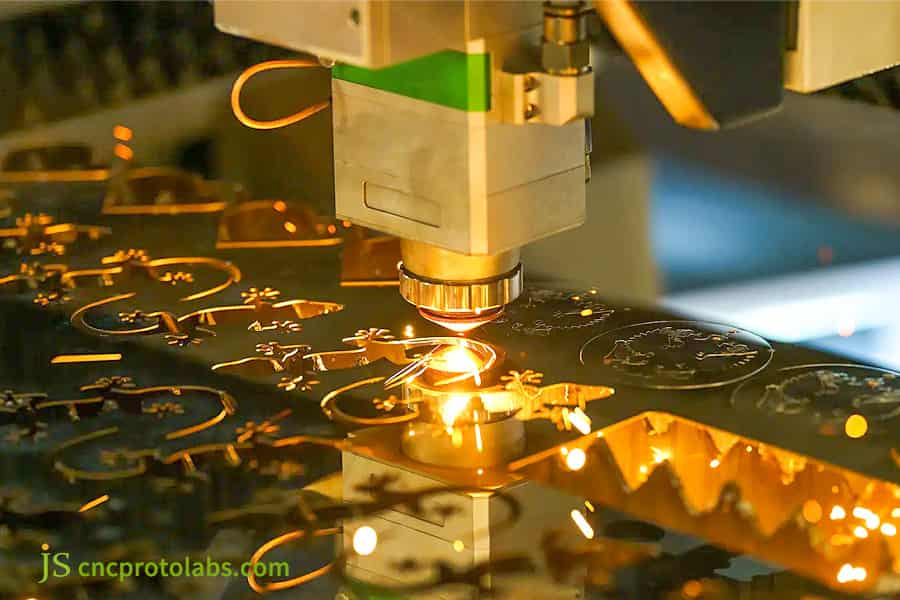
الشكل 1: قطع النحاس وصفائح النحاس بالليزر مع الشرر.
ما هي الحدود القصوى للسمك والتسامح للنحاس والنحاس؟
سمك و قطع التحمل تعتمد بشكل مباشر على قوة الليزر المتوفرة والتحكم المستمر في حوض الذوبان أثناء القطع. باستخدام ليزر ألياف صناعي بقدرة 12 كيلووات، يحقق قطع النحاس بالليزر حواف خالية من نتوءات تصل إلى 12 مم مع الاحتفاظ بتفاوتات تصل إلى ±0.10 مم . في المقابل، يصل سمك قطع النحاس بالليزر إلى 8 مم بشكل موثوق للتجميعات الكهربائية الدقيقة. يؤدي قطع النحاس بعد 8 مم إلى تجميد الجزء السفلي من الشق قبل الأوان، مما يؤدي إلى قطع حافة مستدقة تزيد عن 0.15 مم وخبث ثقيل يتطلب تصنيعًا ثانويًا مكلفًا.
حدود الأداء لآلات الليزر بقدرة 6 كيلووات و12 كيلووات
- يحمل النحاس تسامحًا ثابتًا يبلغ ±0.05 مم على لوح رفيع يبلغ سمكه 0.5-3.0 مم، وتلبي اللوحة مقاس 12 مم متطلبات التعامد ISO 9013 Range 2 . يحمل النحاس النقي ±0.05 مم حتى 4.0 مم فقط.
- بين 6.0 ملم و8.0 ملم، يتسع الشق النحاسي إلى 0.35 ملم ويصبح التناقص المائل أحادي الجانب على الوجه المقطوع مهمًا. بعد 8.0 ملم، يرتفع معدل الانفجار الثاقب بشكل حاد، لذلك لا نوصي بالقطع بالليزر بهذا السُمك.
عمليات بديلة للألواح فائقة السُمك (أكثر من 8 مم)
- عندما يتجاوز النحاس 8.0 مم ويجب أن يظل وجه التزاوج متعامدًا، قم بالتبديل إلى القطع بنفث الماء أو الطحن باستخدام الحاسب الآلي . إن الاعتماد على الليزر بهذا السماكة يؤدي إلى خروج معدلات الخردة عن نطاق السيطرة .
- في مشروع قضبان التوصيل الموصل لعام 2025 التابع لشركة JS Precision، أظهر النحاس المقطوع بالليزر بسمك 8 مم وأكثر انحرافًا مستدقًا يصل إلى 18% ، مقابل ما يقرب من ±0.10 مم يمكن تحقيقه باستخدام القطع بنفث الماء.
|
درجة المادة |
سمك (مم) |
الطاقة الموصى بها (كيلوواط) |
سرعة القطع (م/دقيقة) |
التسامح الأبعاد (مم) |
حافة تفتق / عمودي |
|---|---|---|---|---|---|
|
النحاس C26000 |
0.5-3.0 |
6 |
8.5 |
±0.05 |
ايزو 9013 فئة 2 |
|
النحاس C26000 |
4.0-12.0 |
12 |
6.0 |
±0.10 |
ايزو 9013 فئة 2 |
|
النحاس C11000 |
0.5-3.0 |
6 |
5.5 |
±0.05 |
ايزو 9013 فئة 3 |
|
النحاس C11000 |
4.0-8.0 |
12 |
3.8 |
±0.12 |
تفتق .150.15 ملم |
وفق آيزو 9013:2017 ، القطع الحراري - تصنيف القطع الحراري - تحدد المواصفات الهندسية للمنتج وتفاوتات الجودة معيار التعامد من فئتين المشار إليه لقطع النحاس مقاس 12 مم.
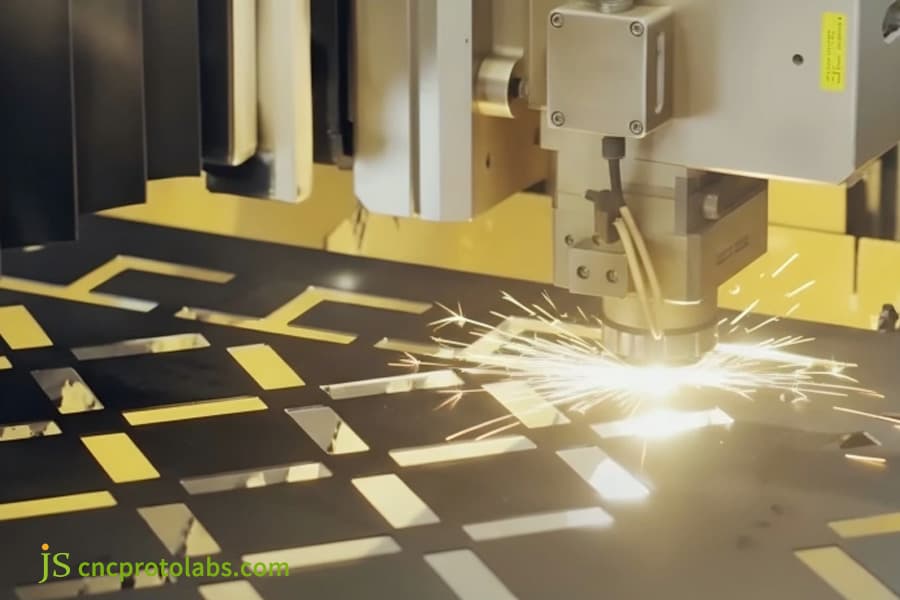
الشكل 2: قطع الأشكال الدقيقة بالليزر على الصفائح المعدنية.
كيف تؤدي سرعات القطع والمواد إلى زيادة تكلفة قطع النحاس مقابل تكلفة قطع النحاس بالليزر؟
النحاس مقابل النحاس تكلفة القطع بالليزر ويعود التباين إلى تسعير سوق المواد الخام، وقطع الأعلاف، ومعدلات استهلاك الغاز المساعد. تحمل الصفائح الخام من النحاس النقي سعرًا يتراوح بين 20% إلى 30% مقارنة بالنحاس الأصفر القياسي. على طاولة القطع، تتم معالجة النحاس النقي بشكل أبطأ بنسبة 35% تقريبًا من النحاس ذي السماكة المماثلة لمنع تكوين خبث القاع. بالإضافة إلى الاستهلاك المستمر للنيتروجين عالي الضغط بقدرة 2.2 ميجا باسكال، فإن متوسط أسعار خدمة القطع بالليزر المخصصة للأجزاء النحاسية أعلى بنسبة 35% إلى 55% من الأجزاء ذات السرعة النحاسية.
صيغة حساب عرض الأسعار وتقسيم ساعات العمل
إجمالي السعر = صافي تكلفة المواد الخام + تكلفة وقت آلة الليزر + تكلفة استهلاك الغاز المساعد + وقت إزالة الأزيز والتلميع بعد المعالجة.
بالنسبة لإنتاج دفعة من أجزاء بسمك 3.0 مم، تبلغ سرعة التغذية للنحاس 8.5 م/دقيقة، بينما بالنسبة للنحاس النقي تبلغ 5.5 م/دقيقة فقط، وهو ما يمثل أكثر من 50% من وقت الماكينة الإضافي.
يتطلب ثقب الثقوب في النحاس النقي حفرًا متعدد النبضات، لذا فإن كل ثقب يستغرق وقتًا أطول من 3 إلى 4 مرات مقارنة بالنحاس - وهو ما يمثل تكلفة كبيرة في وقت الماكينة بالنسبة للأجزاء ذات أنماط الثقوب الكثيفة.
استهلاك الغاز وانخفاض قيمة العدسة
بمجرد تضمين تكلفة 2.2 ميجا باسكال من النيتروجين عالي النقاء (يُستهلك بمعدل 45-55 متر مكعب/ساعة) والاستبدال المتكرر لشرائح الغطاء الواقي، فإن الأجزاء النحاسية النهائية تحمل علاوة سعرية بنسبة 35%-55% على النحاس.
وجد تحليل تكلفة JS Precision لعام 2025 أن الثقب يمثل 15% من إجمالي وقت المعالجة. وعندما يحتوي الجزء النحاسي الواحد على أكثر من 200 ثقب ، ترتفع هذه الحصة إلى 40%.
|
مكون التكلفة |
النحاس (لكل جزء) |
النحاس (لكل جزء) |
فرق التكلفة |
السائق الجسدي |
|---|---|---|---|---|
|
المواد الخام |
1.00 دولار |
1.25 دولار |
+25% |
قسط ورقة النحاس 20٪ -30٪ |
|
وقت الآلة |
0.80 دولار |
1.20 دولار |
+50% |
معدل التغذية 8.5 مقابل 5.5 م/دقيقة |
|
مساعدة الغاز |
0.30 دولار |
0.55 دولار |
+83% |
استهلاك 2.2 ميجا باسكال N₂ 45-55 م³/ساعة |
|
إزالة الأزيز |
0.10 دولار |
0.20 دولار |
+100% |
تشطيب عجلة يدوي من النايلون |
|
المجموع |
2.20 دولار |
3.20 دولار |
+45% |
محرك التكلفة النظامية |
تأتي فروق التكلفة المذكورة أعلاه من نموذج التكلفة الداخلية لعام 2025 الخاص بشركة JS Precision للأجزاء النحاسية C26000 مقاس 3.0 مم والأجزاء النحاسية C11000، مع قياس استهلاك الغاز على خلايا ليزر الألياف بقدرة 12 كيلو وات. تتبع فئات جودة الحافة المشار إليها في مكان آخر في هذه المقالة ايزو 9013 ، الذي يصنف هندسة القطع الحراري بشكل مستقل عن التكلفة - لم يتم الاستشهاد بمعيار خارجي لمضاعفات الأسعار نفسها.
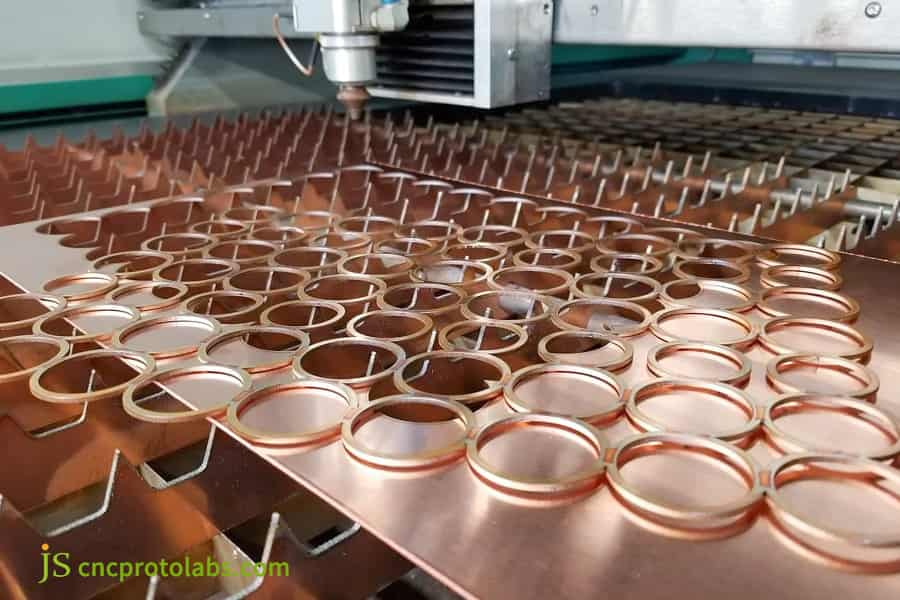
الشكل 3: قطع العديد من أجزاء الحلقة النحاسية بالليزر.

كيف تؤثر الغازات المساعدة على سمك القطع وتكلفة المعالجة؟
يتحكم اختيار الغاز المساعد بشكل مباشر في الحد الأقصى لسمك القطع، وأكسدة الحافة، وتكلفة المعالجة في قطع المعادن العاكسة بالليزر. يعتمد قطع النحاس بالليزر عالميًا على نيتروجين عالي الضغط يتراوح من 1.6 إلى 2.0 ميجا باسكال، مما ينتج حواف خالية من الأكسيد وجاهزة للحام مما يلغي تكاليف إزالة الأزيز الثانوية. بالنسبة للنحاس النقي الذي يزيد سمكه عن 4.0 مم، يختار المصنعون بين 2.2 ميجا باسكال من النيتروجين عالي الضغط للحفاظ على التوصيل الكهربائي بتكلفة غاز أعلى، أو 0.8 إلى 1.2 ميجا باسكال من الأكسجين لاختراق الألواح السميكة بشكل أسرع مع قبول نفقات إزالة الأكسيد بعد القطع.
الكفاءة الاقتصادية لقطع النحاس بالنيتروجين
بالنسبة للنحاس، يتم قطع 99.999% من النيتروجين النقي عند 1.6-2.0 ميجا باسكال بشكل نظيف من خلال لوحة 12 مم مع الحفاظ على لون السطح المعدني دون تغيير . نظرًا لعدم الحاجة إلى تلميع ميكانيكي بعد ذلك، تنخفض تكلفة العمالة بعد المعالجة بشكل حاد.
ويعني التخلص من التخليل والتلميع أيضًا أن الأجزاء النحاسية يمكن أن تنتقل مباشرة إلى اللحام ، مما يؤدي إلى إزالة وقت الانتظار الذي قد تضيفه تلك الخطوات الثانوية.
الموصلية الكهربائية ومقايضات التكلفة لاختيار غاز النحاس النقي
- قضبان موصلة ل تطبيقات الطاقة الجديدة يجب قطعها باستخدام نيتروجين عالي الضغط بقوة 2.2 ميجا باسكال. يستهلك هذا كمية كبيرة من الغاز ويتحمل تكلفة إعداد عالية، ويبلغ سمكه 8 مم. بالنسبة للأجزاء الهيكلية العامة، يؤدي التحول إلى أكسجين 0.8-1.2 ميجا باسكال إلى زيادة سرعة القطع بشكل كبير من خلال تفاعل الأكسدة الطاردة للحرارة ويدفع عمق الاختراق إلى ما هو أبعد من 10 مم.
- أثناء قطع غاز الأكسجين، هناك تكوين لفيلم أكسيد أسود بقطر 20-40 ميكرومتر على سطح القطع. يجب على العميل أن يحدد في مرحلة الرسم الحاجة إلى مصاريف إضافية للغسيل بالأحماض كخطوة ثانية لإزالة الأكسيد.
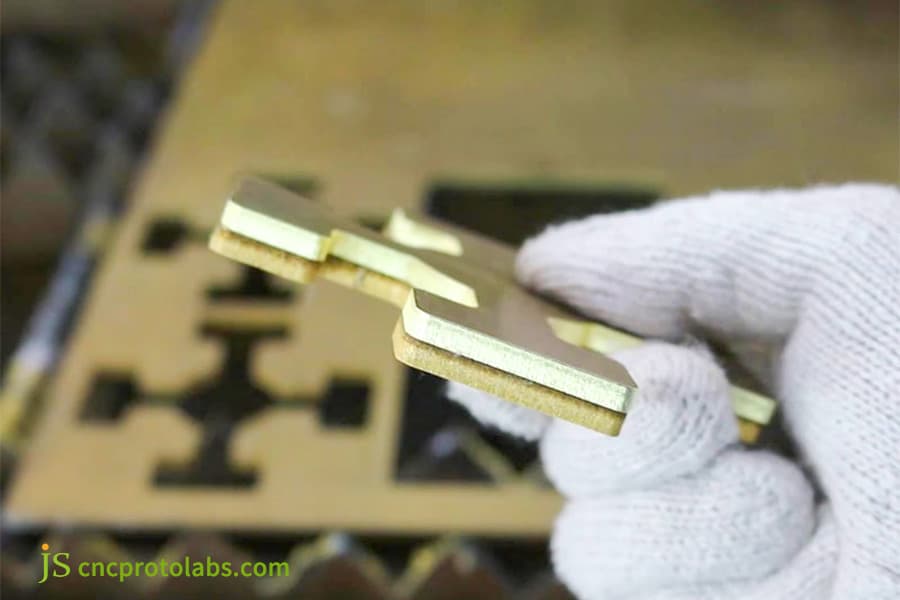
الشكل 4: يد تمسك بأجزاء من الصفائح المعدنية النحاسية.
ما هي فروق المهلة الزمنية في قطع النحاس والنحاس بالليزر؟
الاختلافات في المهلة الزمنية في أ خدمة القطع بالليزر المخصصة للنحاس والنحاس ينبع من جاهزية المواد الخام، وإعداد السطح، وسير عمل إزالة الأزيز المتخصصة. يتم تخزين الألواح النحاسية القياسية (C26000/C36000) على نطاق واسع بمقاييس شائعة، مما يسمح بشحن طلبات النماذج الأولية السريعة خلال يومين إلى أربعة أيام عمل مع تداخل القطع الآلي. تتطلب مكونات النحاس النقي من 5 إلى 9 أيام عمل لأن الصفائح الخام تتطلب إزالة الأكسدة الكيميائية، ومسارات أدوات القطع البطيئة لمنع التشويه الحراري، وإزالة الحواف اليدوية بعناية .
كفاءة دوران ورشة النحاس
- نحتفظ بمخزون من الصفائح النحاسية في مصنعنا بسماكة 0.5-10 مم . يعتني القطع بالليزر بإزالة النتوءات قبل إرسال الصفائح للطحن الاهتزازي. يتم تعبئة المنتجات وشحنها بعد اجتياز فحص مراقبة الجودة.
- تستغرق عملية أخذ العينات من 2 إلى 3 أيام والطلب بالجملة من 4 إلى 6 أيام . يمكن زيادة استخدام المواد من خلال استخدام البرامج المتداخلة تلقائيًا، وبالتالي تقليل وقت الإنتاج لكل قطعة إلى حد أكبر.
استهلاك الوقت للمعالجة المسبقة للنحاس النقي والقطع بخطوة واحدة
- يتأكسد النحاس ويتغير لونه بسهولة، لذلك تتم إضافة مادة إزالة الشحوم وغسول حمضي خفيف قبل القطع لضمان تشطيب سطحي ثابت ومنع الانحناء الموضعي عند نقطة الثقب . يجب بعد ذلك استخدام مسار أدوات القفز (تخطي الخطوة)؛ نظرًا للحاجة إلى عمليات اجتياز طويلة متكررة في وضع الخمول، يزداد وقت دورة الورقة الواحدة بنسبة 20% إلى 30%.
- النحاس النقي ناعم جدًا، لذلك يجب أن تتم عملية إزالة الحواف يدويًا بواسطة مشغلين ماهرين باستخدام عجلة من ألياف النايلون. هذه الخطوات هي السبب الرئيسي في أن المهلة الزمنية للنحاس هي 5-9 أيام.
|
مرحلة الإنتاج |
مهلة النحاس (أيام) |
مهلة النحاس (أيام) |
سائق تأخير النحاس |
|---|---|---|---|
|
إعداد المواد الخام |
0.5 |
1.0 |
مطلوب إزالة الأكسدة الكيميائية |
|
التعشيش والقطع |
1.0 |
2.0 |
مسار أدوات Leapfrog + تغذية أبطأ |
|
إزالة الأزيز |
0.5 |
1.5 |
تشطيب عجلة يدوي من النايلون |
|
مراقبة الجودة والتعبئة والتغليف |
0.5 |
0.5 |
فحص كامل للخبث |
|
المجموع |
2-4 |
5-9 |
تم تمديده لمدة 3-5 أيام |
وفق الأيزو 9001:2015 توفر أنظمة إدارة الجودة - المتطلبات إطارًا للتدقيق لتتبع مهلة الإنتاج ووثائق التحكم في العمليات في التصنيع الدقيق.
كيف يمكنك الحفاظ على التسطيح والتسامح في النحاس الرقيق والنحاس؟
يتطلب الحفاظ على التسطيح وتفاوتات الأبعاد في قطع النحاس الرقيق مقابل النحاس بالليزر استراتيجيات متميزة لتشتيت الحرارة وطرق ميكانيكية للاحتفاظ بالصفائح . تحافظ الصفائح النحاسية التي يتراوح سمكها بين 0.5 مم و2.0 مم على ثبات المستوى بشكل جيد نسبيًا، وتحقق التسطيح في حدود 0.2 مم/م تحت معايير النيتروجين عالية الضغط القياسية. تعد صفائح النحاس النقي ذات القياس المماثل أكثر عرضة للتواء حراري شديد بسبب تبديد الحرارة السريع وانخفاض قوة الخضوع. تعمل خدمة قطع الصفائح المعدنية بالليزر الاحترافية على مكافحة هذا التشوه من خلال نشر مسارات أدوات متناثرة ومفاصل دقيقة معايرة وأجهزة استشعار بصرية تمنع الهروب الحراري.
آلية التحكم في التشوه الحراري للصفائح الرقيقة
- يتمتع النحاس بقوة جيدة ضد التشوه؛ لن يؤدي الضغط الداخلي المتبقي الناتج عن التشغيل الآلي وإطلاق النار إلى تشوه شامل يمكن الحفاظ على التسطيح بسهولة حتى 0.2 مم/م.
- النحاس النقي ناعم جدًا وموصل للحرارة . عندما يتم تسخين جزء من الصفيحة محليًا، تصبح اللوحة بأكملها عرضة للالتواء الحراري المتموج.
هذا الحدث الجسدي يؤدي مباشرة إلى استنتاج مفاده أن معالجة لوحة رقيقة ، يجب استخدام أسلوب القطع المتقطع المتناثر للحد من التشوه الناتج عن تراكم الحرارة.
ثلاث طرق لمراقبة جودة ورشة العمل
- في CAD/CAM، يتم استبدال عملية المعالجة المستمرة بالكامل بمعالجة خطوة بخطوة لجزيرة حرارية تسمح بتشتيت الحرارة. لقفل حافة الجزء وبهذه الطريقة منع تجعد الجزء الساخن من كشط الأداة، ستتم إضافة وصلة صغيرة مقاس 0.2-0.3 مم على حافة الجزء بعد القطع. طحن البقعة الخفيفة سيجعلها ناعمة عند إزالة الجزء.
- يساعد تثبيت مخرجات الليزر في الوقت الفعلي على منع تسرب الحرارة. بالنسبة للأجزاء الطويلة والرفيعة من الصفائح، يجب أن تكون الفجوات بين الثقوب ضعف سمك اللوحة على الأقل. سيضمن هذا عدم الحاجة إلى التسوية الثانوية يدويًا.
دراسة حالة JS Precision: التخلص من الخبث الموجود في قضبان التوصيل النحاسية المخصصة المقطوعة بالليزر
طورت شركة JS Precision إجراءً محسنًا لقضبان التوصيل الكهربائية النحاسية مقاس 5 مم C11000 للتخلص من الخبث الثقيل والتناقص التدريجي للأبعاد في ظل جداول زمنية ضيقة . طلب أحد عملاء السيارات 15000 وحدة من الأجزاء النحاسية المخصصة بالليزر مع تفاوت ثقب يصل إلى ±0.05 مم وخبث صفري للقطع الآلي واللحام بالموجات فوق الصوتية. ومن خلال التحول من قطع الأكسجين إلى ليزر ألياف ذو وضع حلقي بقدرة 12 كيلووات مع نيتروجين بقدرة 2.2 ميجا باسكال، تخلصت شركة JS Precision من عملية طحن الحواف الثانوية وسلمت الطلب المكتمل في غضون 6 أيام عمل.
تحدي العميل
استخدم المورد الأصلي للعميل جهاز ليزر بقدرة 6 كيلو وات بالتزامن مع قطع الأكسجين لقطع قضيب توصيل من النحاس النقي C11000 مقاس 5 مم، بسمك خبث صلب يصل إلى 0.2 مم متصل بالحافة واستدقاق أحادي الجانب يبلغ 0.12 مم على الوجه النهائي، مما يؤدي إلى معدل لحام افتراضي مرتفع بنسبة 18% في اللحام اللاحق بالموجات فوق الصوتية ومواجهة خطر التخلف عن التسليم.
جرب المورد معدل قطع أسرع يبلغ 4.5 م/دقيقة ونتيجة لذلك، تم تحرير الضغط الداخلي للوحة النحاس فجأة وأدى إلى تشويه اللوحة بأكملها بمقدار 3 مم. توقفت الوحدة المضادة للتصادم في القاطع فجأة وكسرت الفوهة والحلقة الخزفية مما كلف المورد أكثر من 1200 دولار.
JS الحل الدقيق
- لقد تحولنا إلى ليزر موضعي ذو وضع حلقي بقدرة 12 كيلووات مع نيتروجين عالي النقاء بقدرة 2.2 ميجا باسكال (99.999٪) كغاز مساعد. يؤدي ذلك إلى تحسين سيولة النحاس المنصهر: يتم تسخين شعاع الحلقة الخارجية مسبقًا بينما يوفر الشعاع المركزي اختراقًا عميقًا. بالاشتراك مع تحسين معلمة CAM وتقنية الثقب المنخفض التردد ثلاثية المراحل، انخفض وقت الثقب الأحادي من 1.2 ثانية إلى 0.35 ثانية دون تناثر.
- لقد قمنا بإعادة ترتيب مسار القطع التخطيي وأضفنا علامات تبويب صغيرة مقاس 0.3 مم داخل محيط الجزء لمنع التشوه الناتج عن إطلاق الضغط الحراري. تم الحفاظ على سرعة القطع عند 3.8 م/دقيقة ، وتم إضافة نظام تبريد رذاذ الماء الموضعي. أصبحت هذه الممارسة الآن بمثابة إجراء تشغيلي قياسي (SOP) في أرضية المتجر.
ما فشل: الدروس المستفادة من التشغيل التجريبي
أثناء التشغيل التجريبي الأول لـ 50 قطعة، قمنا برفع سرعة القطع إلى 4.5 م/دقيقة لتسريع عملية التسليم. كان الاستدقاق مقبولاً في البداية، لكن إطلاق الضغط الداخلي تسبب في تشوه الورقة بأكملها فجأة بحوالي 3 ملم . ثم تم كبح الوحدة المضادة للتصادمات، مما أدى إلى إتلاف الفوهة والحلقة الخزفية بتكلفة تزيد عن 1200 دولار .
الدرس واضح: بالنسبة للمعادن شديدة الانعكاس مثل النحاس، لا يمكن للتعويض الرقمي وحده استعادة جودة القطع بمجرد حدوث تشوه كبير . يجب أن تظل سرعة القطع أقل من عتبة الإجهاد الحراري للمادة، وتكون علامات التبويب الدقيقة بالإضافة إلى التبريد برذاذ الماء أمرًا إلزاميًا.
النتيجة النهائية
- تم تقليل سمك الخبث عند حافة القطع إلى أقل من 0.02 مم، مما يجعل الأجزاء جاهزة للشحن دون طحن .
- تم تقليل تفتق الوجه النهائي إلى 0.03 مم، مع الاحتفاظ بانحراف الأبعاد عند ±0.04 مم .
- ارتفع إنتاجية التمريرة الأولى للحام بالموجات فوق الصوتية إلى 99.7%، مما يوفر للعميل 32% من تكاليف إزالة الأزيز الثانوية.
- تم فحص جميع القطع البالغ عددها 15000 قطعة بالكامل وتسليمها في غضون 6 أيام عمل. تم اعتماد هذه الطريقة رسميًا باعتبارها إجراء التشغيل القياسي (SOP) لقطع المعادن بالليزر في JS Precision.
هل تريد تكرار هذه الحالة الناجحة من قضبان التوصيل النحاسية النقية؟ اتصل الآن بمهندسي JS Precision للحصول على نفس الحل الحلقي الخالي من الخبث بقدرة 12 كيلووات وصنع الأجزاء الخاصة بك بشكل صحيح من المرة الأولى!
الأسئلة الشائعة
س1: لماذا يعتبر قطع النحاس النقي بالليزر أغلى بكثير من النحاس؟
يتمتع النحاس النقي بانعكاس لدرجة حرارة الغرفة يتجاوز 92%، مما يستلزم تقليل سرعة القطع لمنع التلف؛ سرعة القطع أبطأ بنسبة 30% إلى 40% من سرعة القطع النحاسية. بالإضافة إلى استهلاك 2.2 ميجا باسكال من النيتروجين عالي الضغط وزيادة بنسبة 20% إلى 30% في تكاليف المواد الخام، فإن إجمالي وقت الماكينة وتكاليف المواد المساعدة يزيد من السعر المعروض بنسبة 35% إلى 55%.
س2: ما الذي يسبب حواف القطع السوداء والخبث الزائد على الأجزاء النحاسية المقطوعة بالليزر؟
عادة ما تكون حواف النحاس السوداء ناتجة عن انخفاض نقاء النيتروجين أو الضغط غير الكافي. يتطلب النحاس 99.999% من النيتروجين عند 1.6-2.0 ميجا باسكال لطرد الخبث وحماية منطقة القطع من الأكسجين. إذا كان الضغط منخفضًا جدًا، يتأكسد الزنك ويتحول إلى اللون الأسود، مما يترك رواسب صلبة على الجانب السفلي من القطع.
س 3: ما هو الحد الأقصى الموثوق به لسمك قطع النحاس بالليزر في الإنتاج الحجمي؟
بالنسبة للإنتاج على نطاق واسع، يبلغ الحد الأعلى الموثوق به لقطع النحاس النقي بالليزر باستخدام ألياف ليزر بقدرة 12 كيلووات 8 مم. سيؤدي تجاوز هذا الحد إلى تبريد الطبقة الأساسية وتصلبها بسرعة بسبب توصيل الحرارة، مما سيؤدي إلى ترسب شديد للخبث وتناقص تدريجي يتجاوز 0.15 مم. في هذه الحالات، نوصي بالتبديل إلى القطع بنفث الماء أو الطحن باستخدام الحاسب الآلي .
س 4: ما هي إرشادات سوق دبي المالي الهامة التي يجب على المهندسين اتباعها عند تصميم الأجزاء النحاسية والنحاسية المقطوعة بالليزر؟
حافظ على قطر الثقب الداخلي عند ≥1.0× سمك الورقة (يمكن تحقيق 0.8× فقط على المقياس الرقيق)؛ حافظ على المسافة من حافة الثقب إلى حافة الجزء عند >1.5× سماكة الورقة - 2× للأجزاء الرفيعة والنحيلة - لمنع التشوه الحراري. بالنسبة للنحاس الذي يزيد سمكه عن 4 مم، احتفظ بدل تعويض مستدق بمقدار 0.1 مم على الوجه النهائي.
س 5: هل تستطيع شركة JS Precision التعامل مع النماذج الأولية السريعة أو طلبات القطع بالليزر المخصصة ذات الحجم المنخفض لقضبان التوصيل النحاسية؟
تقوم JS Precision بتخزين C26000 من النحاس الأصفر وC11000 من النحاس في مقاييس شائعة، حتى نتمكن من التعامل مع النماذج الأولية للدفعات الصغيرة دون مهلة زمنية للمواد. يضمن فريق التصميم مراجعة التصميم للتصنيع (DFM) في غضون ساعتين بعد الحصول على الرسومات، في حين يمكن تسليم نموذج أولي صغير في غضون 48 إلى 72 ساعة من وقت تسليم الرسومات إلى JS Precision بما في ذلك القطع وإزالة الأزيز والفحص.
س 6: كيف يمكن مقارنة القطع بالليزر بـ Wire EDM لمعالجة الأجزاء النحاسية؟
يعتبر القطع بالليزر أسرع وأكثر اقتصادا، مما يجعله الخيار المفضل للوحات النحاسية التي يتراوح حجمها بين 0.5 و8 مم. بالنسبة للألواح التي يزيد حجمها عن 10 مم، أو حيث تقترب التفاوتات من ± 0.005 مم ، لا يزال سلك EDM يوفر استقامة ودقة فائقتين.
س7: هل يجب على المهندسين اختيار غاز النيتروجين أو الأكسجين المساعد عالي الضغط لقطع ألواح النحاس السميكة؟
بالنسبة للأجزاء الموصلة للكهرباء، يجب اختيار نيتروجين عالي الضغط بقدرة 2.2 ميجا باسكال، حيث أن سطح القطع خالٍ من الأكسدة وله موصلية ممتازة؛ بالنسبة للأجزاء الهيكلية التي يزيد سمك اللوحة عن 4 مم والمعالجة اللاحقة، يمكن اختيار 0.8-1.2 ميجا باسكال من الأكسجين لتسريع سرعة القطع، ولكن سيتم تثبيت مقياس أكسيد داكن على السطح.
س 8: ما هي التفاصيل الدقيقة المطلوبة للحصول على عرض أسعار دقيق ومخصص للقطع بالليزر من شركة JS Precision؟
إرسال الرسومات الهندسية المكشوفة (DXF/DWG/STEP) يحدد أيضًا درجة المادة (C11000 أو C26000)، وسمك الورقة، وتفاوتات الحواف، ورقم الدفعة. سيقوم فريقنا الهندسي بإنشاء عرض أسعار رسمي خلال ساعتين.
ملخص
يتلخص الاختيار بين النحاس المقطوع بالليزر والنحاس النقي بشكل أساسي في المفاضلة بين الخصائص البصرية والفيزيائية، والحد الأقصى للسمك، وتفاوتات الوجه النهائي، وميزانية الإنتاج . يوفر النحاس سرعة قطع عالية، وسمك يصل إلى 12 مم، ويلغي الحاجة إلى التلميع الثانوي، مما يجعله خيارًا فعالاً من حيث التكلفة. النحاس النقي، بسبب موصليته الحرارية العالية للغاية وانعكاسه القوي، لديه حد قطع خالٍ من الخبث يبلغ 8 مم ويتطلب تعديل موضعي بالليزر متقدم وغاز نيتروجين بقدرة 2.2 ميجا باسكال. إن الموازنة الواضحة بين متطلبات التوصيل والتفاوتات المسموح بها في مرحلة التصميم الأولية يمكن أن تتجنب تكاليف التصنيع غير الضرورية.
تم تجهيز JS Precision بنظام ليزر ألياف ذو نقطة حلقية بقدرة 12 كيلووات، ويتميز بمستشعرات حماية من الانعكاس الخلفي على مستوى المللي ثانية وأنابيب نيتروجين فائقة الضغط . قم بتحميل رسومات DXF أو STEP الخاصة بك الآن واحصل على تقييم رسمي من سوق دبي المالي وعرض أسعار مفصل في غضون ساعتين، مما يضمن حصولك على المهمة بشكل صحيح في المرة الأولى مع الأجزاء النحاسية والنحاسية النقية الصعبة!
تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط. ل خدمات JS الدقيقة ، لا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و طلب عرض أسعار رسمي للأجزاء . يرجى الاتصال بنا للحصول على مزيد من المعلومات.
الموارد

