 中文 (简体)




激光切割黄铜与铜在每个零件的加工成本、最大厚度能力和总体生产提前期方面提出了不同的制造权衡。黄铜 (C26000/C36000) 切割速度更快,可达 12 毫米,发货时间为 2-4 天;纯铜 (C11000) 反射超过 95% 的光束,导热率为 400 W/m·K,厚度限制为 8 毫米,发货时间为 5-9 天,成本高出35%-55%。选择归结为平衡电导率要求和预算。
核心要点表:激光切割黄铜与铜
材料定义: C11000 是电解韧铜 (ETP),纯度≥99.9%,导热率约为 400 W/m·K,电导率约为 100% IACS。 C26000(筒式黄铜,70% Cu / 30% Zn)和 C36000(快切黄铜,~61.5% Cu / 3% Pb)的电导率约为 28% IACS,但加工和切割要容易得多。
|
评价维度 |
黄铜 (C26000/C36000) |
铜 (C11000) |
关键技术参数和物理驱动因素 |
|---|---|---|---|
|
成本 |
基线 (1.0x) |
+35%–55% |
1.064 μm 吸收率:黄铜 15% vs 铜 5%; 进给速度:8.5 与 5.5 m/min (3 mm) |
|
厚度 |
最大 12 毫米(±0.10 毫米) |
最大 8 毫米(±0.12 毫米) |
导热系数:铜 400 W/m·K vs 黄铜 115 W/m·K;锥度 >0.15 mm超出限制 |
|
交货时间 |
2–4 天(原型/批次) |
5–9 天 |
穿孔时间:铜 0.35–1.2 秒 vs 黄铜 0.1–0.3 秒; Cu 必须采用蛙跳刀具路径 |
纯铜5%的吸收率和400 W/m·K的导热率直接解释了三个结果:加工成本高出35%以上,有效厚度限制为8毫米,交货时间比黄铜长约40%。
根据ASTM B36/B36M-18 (黄铜板、片材、带材和轧制棒材的标准规范)和 ASTM B152/B152M(铜板、带材、板材和轧制棒材的标准规范)定义了 C26000 黄铜和 C11000 铜板的化学成分和尺寸公差,支持了本表中的材料和厚度数据。
激光切割黄铜与铜有什么区别?
激光切割黄铜与铜的主要区别在于光束反射以及每种合金从切割切口散发热量的速度。黄铜中含有锌,可将其热导率降低至115 W/m·K ,并使其在室温下吸收大约 15% 的光纤激光,以维持稳定的切割熔池。纯铜可以反射95% 以上的激光束,并以400 W/m·K 的功率吸走热量。这种快速散热使得铜更容易受到边缘浮渣的影响,需要专门的脉冲控制来防止光学切割头发生灾难性的背向反射损坏。
固态反射和熔池吸收机制
- 在固态下,纯铜反射 1.064 μm 光纤激光器 95% 以上的光。只有熔池形成后,其吸收率才会上升到15%以上。此外,黄铜中的锌在907°C时沸腾,产生微爆炸效应,有助于高压氮气射流将炉渣从切口中排出。
- 黄铜 (C26000) 的熔化温度在 915°C 至 955°C 之间,流动顺畅,而纯铜的熔化温度要高得多 (1,083°C),并且由于表面附着力强,熔化时粘度很高。因此,铜常常会在切口的底部边缘留下凝固的熔渣。
光学保护和设备安全
任何切割铜的车间都应使用装有背反射隔离器的切割头,该隔离器可以在几毫秒内阻止异常反射,防止光纤激光源烧坏。
在机器方面,该隔离器与实时功率反馈配合使用,可以补偿板材反射率和厚度的批次间差异,从而保持整个嵌套中的切口宽度稳定。
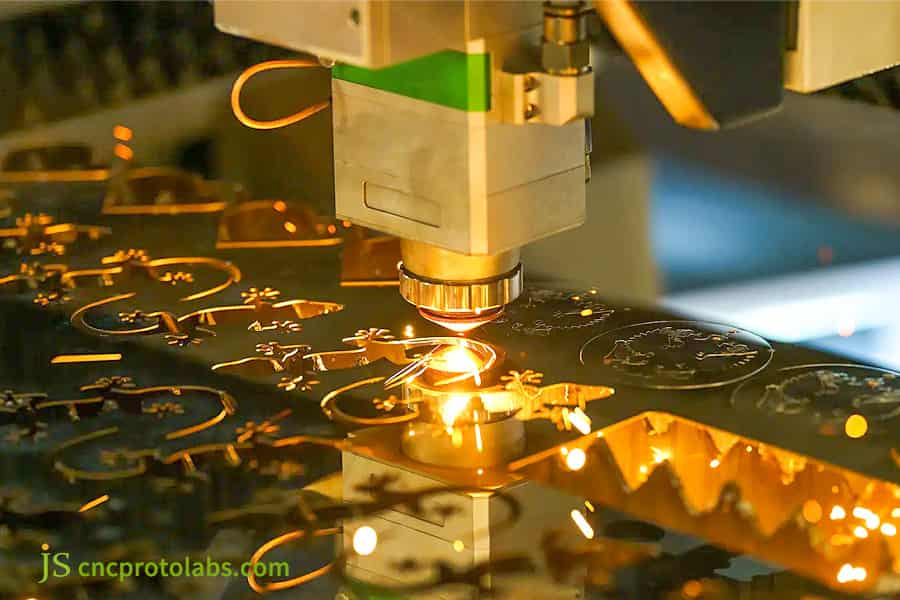
图 1:用火花激光切割黄铜和铜板。
黄铜和紫铜的最大厚度和公差限制是多少?
厚度和切削公差直接取决于切割过程中可用的激光功率和连续熔池控制。使用工业 12 kW 光纤激光器,激光切割黄铜可实现长达 12 毫米的无毛刺边缘,同时将公差保持在 ±0.10 毫米以内。相比之下,对于精密电气组件,铜激光切割厚度最大可靠为 8 毫米。将铜切割超过 8 毫米会导致切口底部过早冻结,导致切割时边缘锥度超过 0.15 毫米,并产生大量浮渣,需要昂贵的二次加工。
6 kW 和 12 kW 激光机的性能限制
- 黄铜在 0.5–3.0 毫米薄板上保持稳定的 ±0.05 毫米公差,12 毫米板材满足ISO 9013 范围 2 垂直度要求。纯铜在 4.0 毫米以内只能保持 ±0.05 毫米。
- 在6.0毫米到8.0毫米之间,铜切缝加宽至0.35毫米,切割面上的单边斜角锥度变得显着。超过8.0毫米,穿孔爆裂率急剧上升,因此我们不建议在该厚度进行激光切割。
超厚板(超过 8 毫米)的替代工艺
- 当铜超过8.0毫米且配合面必须保持垂直时,改用水刀切割或数控铣削。依靠这种厚度的激光会导致废品率失控。
- 在 JS Precision 的 2025 年导电母线项目中,激光切割 8 毫米及更厚的铜显示出高达 18% 的锥度偏差,而水射流切割可实现大约 ±0.10 毫米。
|
材料等级 |
厚度(毫米) |
推荐功率(kW) |
切割速度(米/分钟) |
尺寸公差(毫米) |
边缘锥度/垂直度 |
|---|---|---|---|---|---|
|
黄铜C26000 |
0.5–3.0 |
6 |
8.5 |
±0.05 |
ISO 9013 2 级 |
|
黄铜C26000 |
4.0–12.0 |
12 |
6.0 |
±0.10 |
ISO 9013 2 级 |
|
铜C11000 |
0.5–3.0 |
6 |
5.5 |
±0.05 |
ISO 9013 3 级 |
|
铜C11000 |
4.0–8.0 |
12 |
3.8 |
±0.12 |
锥度≤0.15毫米 |
根据ISO 9013:2017 , 热切割 — 热切割的分类 — 产品几何规格和质量公差定义了 12 毫米黄铜切割参考的 2 级垂直度标准。
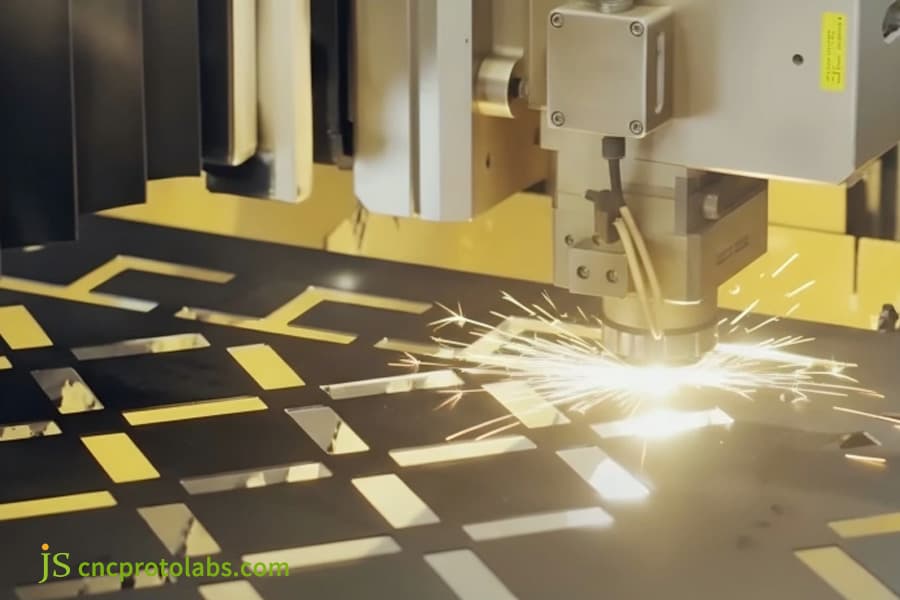
图 2:激光在金属板上切割出精确的形状。
切割速度和材料如何影响黄铜与铜激光切割成本?
黄铜与紫铜的比较激光切割成本差异是由原材料市场定价、削减饲料和辅助气体消耗率驱动的。纯铜原板的价格比标准黄铜高出 20% 至 30% 。在切割台上,纯铜的加工速度比相同厚度的黄铜慢约 35%,以防止底部浮渣的形成。结合持续的 2.2 MPa 高压氮气消耗,铜零件的定制激光切割服务报价平均比黄铜速度零件高 35% 至 55% 。
报价计算公式及工时细目
总报价=净原材料成本+激光机时间成本+辅助气体消耗成本+后处理去毛刺和抛光时间。
对于批量生产 3.0 mm 厚的零件,黄铜的进给速度为 8.5 m/min,而纯铜的进给速度仅为 5.5 m/min,这会占用超过 50% 的额外加工时间。
在纯铜上冲孔需要多脉冲钻孔,因此每个孔的时间比黄铜长 3 到 4 倍,这对于具有密集孔图案的零件来说是主要的加工时间成本。
气体消耗和镜片折旧
一旦考虑到 2.2 MPa 高纯氮气(消耗量为 45–55 m3/h)的成本以及频繁更换保护盖玻片的成本,成品铜零件的价格比黄铜高出 35%–55%。
JS Precision 的 2025 年成本分析发现,穿孔占总加工时间的 15%。当单个铜部件包含超过 200 个孔时,该比例将上升至 40%。
|
成本构成 |
黄铜(每个零件) |
铜(每部分) |
成本差异 |
物理驱动程序 |
|---|---|---|---|---|
|
原料 |
1.00 美元 |
1.25 美元 |
+25% |
铜板溢价 20%–30% |
|
机器时间 |
0.80 美元 |
1.20 美元 |
+50% |
进给速度 8.5 与 5.5 m/min |
|
辅助气体 |
0.30 美元 |
0.55 美元 |
+83% |
2.2 MPa 氮气消耗量 45–55 立方米/小时 |
|
去毛刺 |
0.10 美元 |
0.20 美元 |
+100% |
手动尼龙轮精加工 |
|
总计 |
$2.20 |
$3.20 |
+45% |
系统性成本驱动因素 |
上述成本差异来自 JS Precision 3.0 mm C26000 黄铜和 C11000 铜零件的 2025 年内部成本模型,并在我们的 12 kW 光纤激光电池上测量气体消耗量。本文其他地方引用的边缘质量等级如下ISO 9013 ,它对热切割几何形状进行分类,与成本无关——价格乘数本身没有引用外部标准。
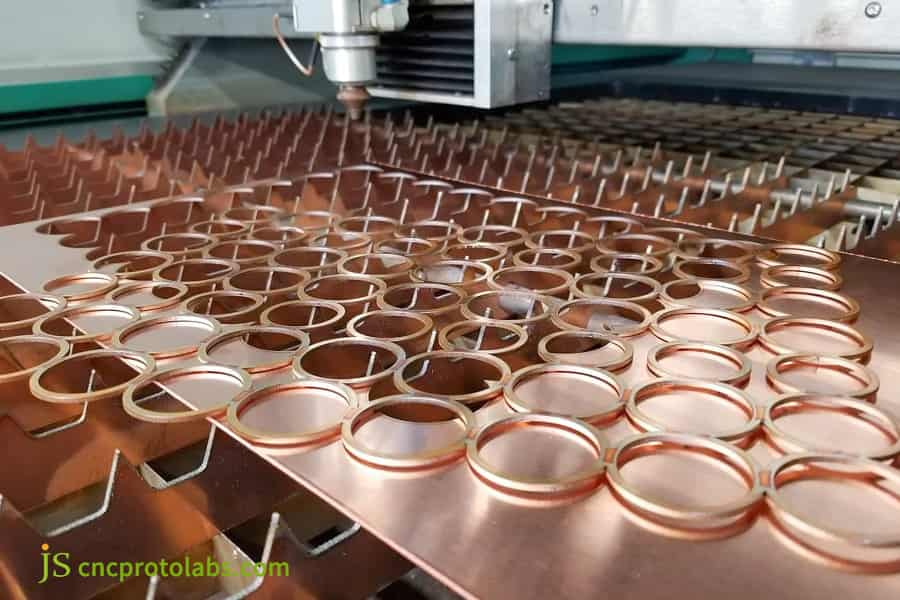
图 3:激光切割大量铜环零件。

辅助气体如何影响切割厚度和加工成本?
辅助气体的选择直接决定激光切割反射金属的最大切割厚度、边缘氧化和加工成本。激光切割黄铜普遍依赖于 1.6 至 2.0 MPa 的高压氮气,产生无氧化物、可焊接的边缘,从而消除了二次去毛刺成本。对于超过 4.0 毫米的纯铜,制造商选择 2.2 MPa 高压氮气以在较高的气体成本下保持导电性,或选择 0.8 至 1.2 MPa 氧气以更快地穿透更厚的板材,同时接受切割后氧化物去除费用。
黄铜氮气切削的经济效益
对于黄铜,99.999% 纯氮气在 1.6–2.0 MPa 下可干净地切割 12 毫米板材,同时保持金属表面颜色不变。由于后续无需机械抛光,后处理人工成本大幅下降。
消除酸洗和抛光还意味着黄铜零件可以直接进行焊接,从而消除了那些二次步骤会增加的排队时间。
纯铜气体选择的电导率和成本权衡
- 导电母线用于新能源应用必须用2.2MPa超高压氮气切割。这会消耗大量气体并带来较高的安装成本,并且其厚度上限为 8 毫米。对于一般结构件,改用0.8-1.2 MPa氧气可通过放热氧化反应大幅提高切割速度,并使穿透深度超过10毫米。
- 氧气切割时,切割表面会形成20-40μm的黑色氧化膜。客户必须在拉丝阶段确定是否需要酸洗额外费用作为第二步去除氧化物。
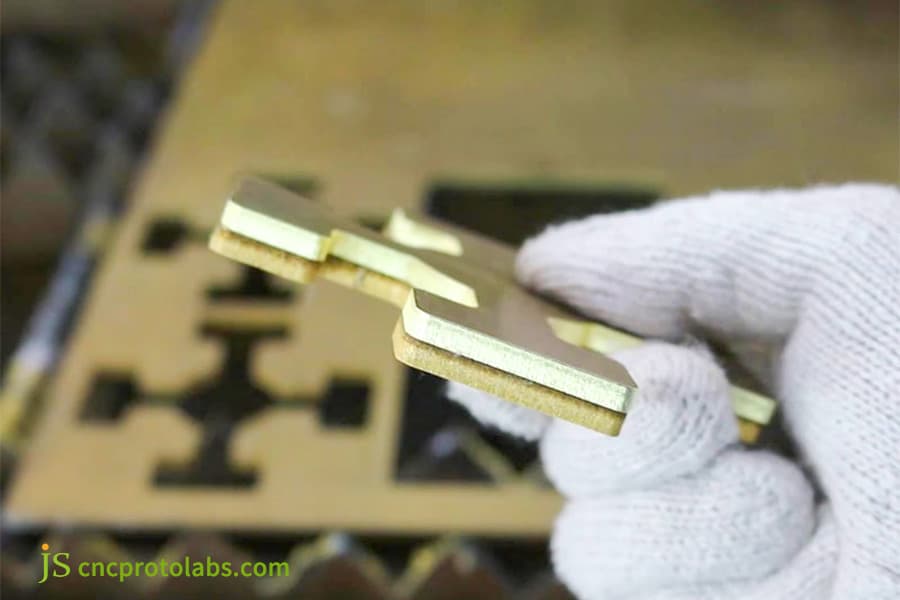
图 4:手持切割黄铜钣金零件。
黄铜和铜激光切割的交货时间有何差异?
交货期变化定制激光切割服务对于黄铜和铜杆来说,原材料准备、表面处理和专门的去毛刺工作流程。标准黄铜板 (C26000/C36000) 广泛备有常用规格的库存,通过自动切割嵌套,快速原型订单可在2 至 4 个工作日内发货。纯铜部件需要 5 到 9 个工作日,因为原始板材需要化学脱氧、较慢的跳跃式切削刀具路径以防止热变形,以及仔细的手动去毛刺。
黄铜车间周转效率
- 我们在工厂备有厚度为 0.5–10 毫米的黄铜板库存。在将板材送去振动研磨之前,激光切割负责去除毛刺。产品在通过质量控制检查后进行包装和运输。
- 打样过程需要2-3 天,批量订购需要4-6 天。通过使用自动嵌套软件可以提高材料利用率,从而更大程度地缩短每件的生产时间。
纯铜预处理及跳步切割耗时
- 铜容易氧化和变色,因此在切割前要进行脱脂和轻微酸洗,以确保一致的表面光洁度并防止穿孔点出现局部电弧。然后必须使用蛙跳(跳步)刀具路径;由于需要频繁的长时间空走,单张的周期时间增加了20%~30%。
- 纯铜非常柔软,因此去毛刺必须由熟练的操作员使用尼龙纤维轮手动完成。这些步骤是铜的交货时间为5-9 天的主要原因。
|
生产阶段 |
黄铜交货时间(天) |
铜交货时间(天) |
铜延迟驱动器 |
|---|---|---|---|
|
原料准备 |
0.5 |
1.0 |
需要化学脱氧 |
|
嵌套和切割 |
1.0 |
2.0 |
蛙式刀具路径+较慢的进给 |
|
去毛刺 |
0.5 |
1.5 |
手动尼龙轮精加工 |
|
质量控制与包装 |
0.5 |
0.5 |
全面检查是否有浮渣 |
|
总计 |
2–4 |
5–9 |
延长 3-5 天 |
根据ISO 9001:2015 , 质量管理体系 - 要求为精密制造中的生产提前期跟踪和过程控制文档提供了审核框架。
如何保持薄黄铜和紫铜的平整度和公差?
与铜相比,在激光切割薄黄铜时保持平整度和尺寸公差需要独特的散热策略和机械板材固定方法。 0.5毫米至2.0毫米之间的黄铜板保持相对较好的平面稳定性,在标准高压氮气参数下实现0.2毫米/米以内的平整度。由于快速散热和低屈服强度,相同规格的纯铜板更容易受到严重的热屈曲的影响。专业的金属板材激光切割服务通过部署分散的蛙式刀具路径、校准的微接头和防止热失控的光学传感器来应对这种变形。
薄板热变形控制机制
- 黄铜具有良好的抗变形强度;机加工和烧成产生的残余内应力不会导致整体翘曲,并且 平整度可轻松保持在 0.2 mm/m。
- 纯铜非常柔软且导热。当板材的一部分被局部加热时,整个板材变得非常容易产生波状热屈曲。
这一物理现象直接得出这样的结论: 薄板加工,必须使用分散的跳步切割方法来限制热量积累造成的变形。
车间质量控制的三种方法
- 在 CAD/CAM 中,嵌套连续加工工艺完全被热岛跳步加工所取代,该加工可实现热量散发。为了锁定零件的边缘并防止热零件的卷曲刮擦工具,切割后将在零件边缘添加0.2-0.3 毫米的微型接头。去除零件后,光点研磨将使零件变得光滑。
- 实时稳定激光输出有助于防止热失控。对于长而薄的板件,穿孔之间的间隙必须至少是板厚度的两倍。这将确保不需要二次手动展平。
JS Precision 案例研究:消除定制激光切割铜母线上的熔渣
JS Precision 开发了一种针对 5 毫米 C11000 铜母线的优化程序,可在紧张的工期内消除大量浮渣和尺寸锥度。一家汽车客户需要 15,000 件定制激光铜零件,用于自动切割超声波焊接,孔公差为 ±0.05 毫米且零熔渣。通过从氧气切割切换到使用 2.2 MPa 氮气的12 kW 环模光纤激光器,JS Precision 消除了二次铣边,并在 6 个工作日内交付了完整的订单。
客户的挑战
客户原来的供应商使用了6kW激光机配合氧气切割切割5毫米C11000纯铜母线,边缘附着硬渣厚度达0.2毫米,端面单边锥度达0.12毫米,导致后续超声波搭接虚焊率高达18%,面临交货违约风险。
供应商尝试了4.5 m/min的更快切割速度,结果铜板内应力突然释放,导致整板翘曲3 mm。切割机的防碰撞模块突然制动并损坏了喷嘴和陶瓷环,导致供应商损失超过 1,200 美元。
JS精密解决方案
- 我们改用12 kW 环模点激光器,并使用 2.2 MPa 高纯氮气(99.999%) 作为辅助气体。这提高了熔融铜的流动性:外环光束预热,而中心光束提供深度穿透。结合CAM参数优化和三级斜坡低频穿孔技术,单孔穿孔时间从1.2秒降至0.35秒,且无飞溅。
- 我们重新排列了跳切路径,并在零件轮廓内添加了 0.3 毫米的微型标签,以防止热应力释放造成的变形。切割速度稳定保持在3.8 m/min ,并增加了局部水雾冷却系统。这种做法现在已成为车间 SOP。
失败之处:从试运行中吸取的教训
在第一次50件试运行时,我们将切割速度提高到4.5 m/min以加快交付。锥度最初是可以接受的,但内应力的释放导致整个板材突然翘曲了约3毫米。随后防撞模块制动,损坏了喷嘴和陶瓷环,造成的损失超过 1,200 美元。
教训很明确:对于铜等高反射金属,一旦发生大变形,仅靠数值补偿无法恢复切割质量。切割速度必须保持在材料的热应力阈值以下,并且必须采用微型片和水雾冷却。
最终结果
- 切割边缘处的浮渣厚度降至 0.02 毫米以下,使零件无需打磨即可发货。
- 端面锥度减小至0.03毫米,尺寸偏差保持在±0.04毫米。
- 超声波焊接一次合格率提升至99.7%,为客户节省了32%的二次去毛刺成本。
- 所有15,000件均经过全面检验并在6个工作日内交付。该方法已被JS Precision正式采用为激光金属切割的标准操作程序(SOP)。
想复制这个成功的纯铜母线案例吗?立即联系 JS Precision 工程师,获取相同的 12 kW 环形点零熔渣解决方案,并一次让您的零件做好!
常见问题解答
Q1: 为什么激光切割纯铜明显比黄铜贵?
纯铜的室温反射率超过92%,需要降低切割速度以防止损坏;切削速度比黄铜慢30%~40%。加上2.2 MPa高压氮气的消耗量以及原材料成本20%~30%的溢价,整体机时和辅助材料成本使报价增加35%~55%。
Q2:激光切割黄铜件切边发黑、浮渣过多的原因是什么?
黄铜边缘发黑通常是由于氮气纯度低或压力不足造成的。黄铜需要1.6–2.0 MPa下 99.999% 的氮气来排出熔渣并保护切割区域免受氧气影响。如果压力太低,锌会氧化并变黑,在切口的底面留下坚硬的沉积物。
Q3:批量生产激光切割铜的最大可靠厚度限制是多少?
对于大规模生产,使用12千瓦光纤激光器进行纯铜激光切割的可靠上限是8毫米。超过该限度,会导致底层因热传导而迅速冷却凝固,导致熔渣严重沉积,锥度超过0.15毫米。在这些情况下,我们建议改用水射流切割或数控铣削。
问题 4:工程师在设计激光切割黄铜和紫铜零件时应遵循哪些关键的 DFM 准则?
保持内孔直径≥1.0×板厚(0.8×仅在薄规格上才能实现);保持孔边缘到零件边缘的距离 >1.5 倍板材厚度(对于薄而细长的零件为 2 倍) ,以防止热变形。对于厚度大于4mm的铜,端面预留0.1mm的锥度补偿余量。
Q5:JS Precision 可以处理铜母线的快速原型制作或小批量定制激光切割订单吗?
JS Precision 备有常用规格的C26000 黄铜和 C11000 铜板,因此我们可以在没有材料交货时间的情况下处理小批量原型制作。设计团队保证在收到图纸后两小时内完成制造设计 (DFM) 审核,而小批量原型可在图纸交付给 JS Precision 后最快 48-72 小时内交付,包括切割、去毛刺和检查。
Q6:激光切割与线切割加工铜零件相比如何?
激光切割速度更快、更经济,是批量加工 0.5-8mm 铜板的首选。对于超过 10 毫米或公差接近±0.005 毫米的板材,线切割仍然可以提供卓越的直线度和精度。
Q7:切割厚铜板时,工程师应该选择高压氮气还是氧气辅助气体?
对于导电件,必须选用2.2MPa高压氮气,切割面无氧化,导电性能优良;对于板厚大于4毫米的结构件及后续加工,可选用0.8~1.2兆帕氧气以加快切割速度,但表面会附着深色氧化皮。
Q8:要从 JS Precision 获得准确的定制激光切割报价,需要哪些具体细节?
发送展开的工程图纸(DXF/DWG/STEP) 还指定材料等级(C11000 或 C26000)、板材厚度、边缘公差和批次号。我们的工程团队将在 2 小时内生成正式报价。
概括
激光切割黄铜和纯铜之间的选择本质上可以归结为光学和物理特性、最大厚度、端面公差和生产预算之间的权衡。黄铜具有高切割速度,厚度可达 12 毫米,并且无需二次抛光,使其成为一种经济高效的选择。纯铜由于其极高的导热率和极强的反射率,无渣切割极限为8毫米,需要先进的激光光斑调制和2.2兆帕氮气。在初始设计阶段明确平衡电导率要求和锥度公差可以避免不必要的制造成本。
JS Precision配备了12kW环斑光纤激光系统,具有毫秒级背反射保护传感器和超高压氮气管道。上传您的 DXF 或 STEP 图纸现在就可以在 2 小时内收到权威的 DFM 评估和逐项报价,确保您一次性完成具有挑战性的黄铜和纯铜零件的工作!

