 Español




Corte por láser de latón frente a cobre presenta distintas compensaciones de fabricación en el costo de mecanizado por pieza, la capacidad de espesor máximo y los plazos generales de producción . El latón (C26000/C36000) corta más rápido, alcanza hasta 12 mm y se envía en 2 a 4 días; El cobre puro (C11000) refleja más del 95% del haz, conduce calor a 400 W/m·K, está limitado a 8 mm, se envía en 5 a 9 días y cuesta entre un 35% y un 55% más. La elección se reduce a equilibrar los requisitos de conductividad con el presupuesto.
Tabla de conclusiones principales: corte por láser de latón frente a cobre
Definiciones de materiales: C11000 es cobre electrolítico de brea resistente (ETP), ≥99,9 % de pureza, con una conductividad térmica de aproximadamente 400 W/m·K y ~100 % de conductividad eléctrica IACS. C26000 (latón de cartucho, 70 % Cu/30 % Zn) y C36000 (latón de fácil mecanización, ~61,5 % Cu/3 % Pb) tienen aproximadamente un 28 % de conductividad IACS, pero se mecanizan y cortan mucho más fácilmente.
|
Dimensión de evaluación |
Latón (C26000/C36000) |
Cobre (C11000) |
Parámetros técnicos clave y controladores físicos |
|---|---|---|---|
|
Costo |
Línea base (1.0x) |
+35%–55% |
Absortividad de 1,064 μm : latón 15 % frente a cobre 5 %; Velocidad de avance: 8,5 frente a 5,5 m/min (3 mm) |
|
Espesor |
Máximo 12 mm (±0,10 mm) |
Máximo 8 mm (±0,12 mm) |
Conductividad térmica: Cu 400 W/m·K vs Latón 115 W/m·K; Cono >0,15 mm más allá de los límites |
|
Plazos de entrega |
2 a 4 días (prototipo/lote) |
5 a 9 días |
Tiempo de perforación: Cu 0,35–1,2 s frente a Latón 0,1–0,3 s; La trayectoria de salto es obligatoria para Cu |
La absortividad del 5% del cobre puro y su conductividad térmica de 400 W/m·K explican directamente tres resultados: el costo de procesamiento es más de un 35% más alto , el límite de espesor efectivo es de 8 mm y el tiempo de entrega es aproximadamente un 40% más largo que el del latón.
De acuerdo a ASTM B36/B36M-18 (Especificación estándar para placas, láminas, tiras y barras laminadas de latón) y ASTM B152/B152M (Especificación estándar para láminas, tiras, placas y barras laminadas de cobre), se definen la composición química y las tolerancias dimensionales del latón C26000 y la lámina de cobre C11000, lo que respalda los datos de material y espesor de esta tabla.
¿Cuál es la diferencia entre el corte por láser de latón y el cobre?
La principal diferencia entre el corte por láser de latón y cobre se reduce a la reflexión del haz y a la rapidez con la que cada aleación disipa el calor de la ranura cortada. El latón contiene zinc, que reduce su conductividad térmica a 115 W/m·K y le permite absorber aproximadamente el 15 % de la luz del láser de fibra a temperatura ambiente para mantener un baño de fusión de corte estable. El cobre puro refleja más del 95% del rayo láser y elimina el calor a 400 W/m·K. Esta rápida disipación de calor hace que el cobre sea mucho más susceptible a la escoria de los bordes, lo que requiere controles de pulso especializados para evitar daños catastróficos por retrorreflexión en los cabezales de corte ópticos.
Mecanismo de reflexión de estado sólido y absorción de piscina fundida.
- En estado sólido, el cobre puro refleja más del 95% de la luz de un láser de fibra de 1,064 μm. Sólo después de que se forma un charco fundido su absortividad aumenta por encima del 15%. Además, el zinc en el latón hierve a 907 °C, lo que produce un efecto de microexplosión que ayuda al chorro de nitrógeno a alta presión a expulsar la escoria de la ranura.
- El latón (C26000) se funde entre 915 °C y 955 °C y fluye suavemente, mientras que el cobre puro se funde a una temperatura mucho más alta (1083 °C) y es muy viscoso cuando se funde debido a la fuerte adhesión a la superficie. Como resultado, el cobre a menudo deja escoria solidificada en el borde inferior del corte.
Protección óptica y seguridad de equipos.
Cualquier taller que corte cobre debe utilizar un cabezal de corte equipado con un aislador de retrorreflexión que bloquee los reflejos anormales en milisegundos, evitando que la fuente de láser de fibra se queme .
En el lado de la máquina, ese aislador se combina con retroalimentación de energía en tiempo real que compensa la variación de un lote a otro en la reflectividad y el espesor de la hoja , manteniendo estable el ancho de corte en todo el nido.
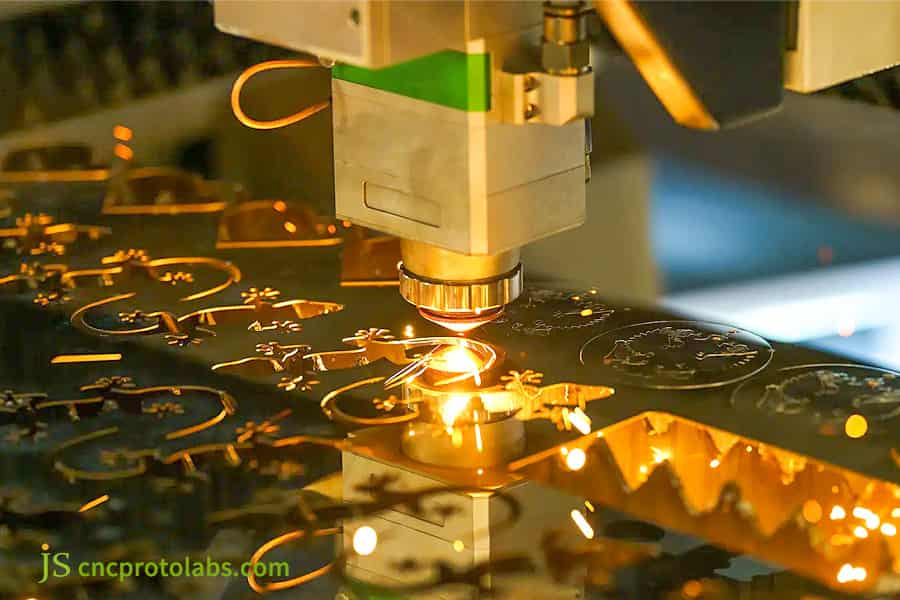
Figura 1: Corte por láser de láminas de latón y cobre con chispas.
¿Cuáles son los límites máximos de espesor y tolerancia para el latón y el cobre?
Espesor y tolerancias de corte dependen directamente de la potencia del láser disponible y del control continuo del baño de fusión durante el corte. Con un láser de fibra industrial de 12 kW, el corte de latón con láser logra bordes sin rebabas de hasta 12 mm manteniendo tolerancias dentro de ±0,10 mm . Por el contrario, el espesor del corte por láser de cobre alcanza un máximo confiable de 8 mm para ensamblajes eléctricos de precisión. Cortar el cobre más allá de los 8 mm provoca que la parte inferior de la ranura se congele prematuramente, lo que da como resultado un corte con un borde cónico de más de 0,15 mm y mucha escoria que requiere un costoso mecanizado secundario.
Límites de rendimiento de las máquinas láser de 6 kW y 12 kW
- El latón mantiene una tolerancia estable de ±0,05 mm en láminas delgadas de 0,5 a 3,0 mm y la placa de 12 mm cumple con el requisito de perpendicularidad ISO 9013, rango 2 . El cobre puro soporta ±0,05 mm sólo hasta 4,0 mm.
- Entre 6,0 mm y 8,0 mm, la ranura de cobre se ensancha a 0,35 mm y el biselado de un solo lado en la cara cortada se vuelve significativo. Más allá de 8,0 mm, la tasa de perforación aumenta considerablemente, por lo que no recomendamos el corte con láser a ese espesor.
Procesos alternativos para placas ultragruesas (más allá de 8 mm)
- Cuando el cobre supera los 8,0 mm y la cara de contacto debe permanecer perpendicular, cambie al corte por chorro de agua o fresado CNC . Depender del láser en ese espesor hace que las tasas de desperdicio se salgan de control .
- En el proyecto de barra colectora conductora de JS Precision de 2025, el cobre cortado con láser de 8 mm y más grueso mostró una desviación cónica de hasta el 18 % , frente a aproximadamente ±0,10 mm que se puede lograr con el corte por chorro de agua.
|
Grado del material |
Espesor (mm) |
Potencia recomendada (kW) |
Velocidad de corte (m/min) |
Tolerancia dimensional (mm) |
Conicidad de borde/perpendicularidad |
|---|---|---|---|---|---|
|
Latón C26000 |
0,5–3,0 |
6 |
8.5 |
±0,05 |
ISO 9013 Clase 2 |
|
Latón C26000 |
4,0–12,0 |
12 |
6.0 |
±0,10 |
ISO 9013 Clase 2 |
|
Cobre C11000 |
0,5–3,0 |
6 |
5.5 |
±0,05 |
ISO 9013 Clase 3 |
|
Cobre C11000 |
4,0–8,0 |
12 |
3.8 |
±0,12 |
Cono ≤0,15 mm |
De acuerdo a Norma ISO 9013:2017 , Corte térmico - Clasificación de cortes térmicos - La especificación geométrica del producto y las tolerancias de calidad definen el estándar de perpendicularidad de 2 clases al que se hace referencia para el corte de latón de 12 mm.
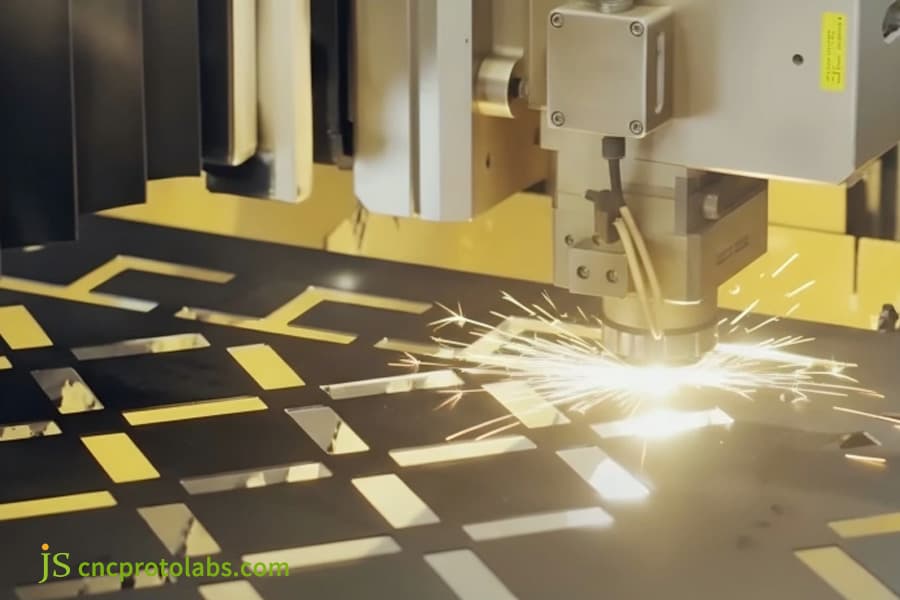
Figura 2: Corte por láser de formas precisas en una lámina de metal.
¿Cómo influyen las velocidades de corte y los materiales en el costo del corte por láser de latón frente al de cobre?
El latón vs cobre costo de corte por láser La variación está impulsada por los precios del mercado de materias primas, los piensos cortados y las tasas de consumo de gas auxiliar. La lámina de cobre puro en bruto tiene una prima de precio del 20% al 30% sobre el latón amarillo estándar. En la mesa de corte, el cobre puro se procesa aproximadamente un 35% más lento que el latón del mismo espesor para evitar la formación de escoria en el fondo. Combinado con un consumo continuo de nitrógeno a alta presión de 2,2 MPa, las cotizaciones de servicios de corte por láser personalizados para piezas de cobre son en promedio entre un 35% y un 55% más altas que las de piezas rápidas de latón.
Fórmula de cálculo de cotización y desglose de horas de trabajo
Cotización total = Costo neto de materia prima + Costo de tiempo de la máquina láser + Costo de consumo de gas auxiliar + Tiempo de desbarbado y pulido posprocesamiento.
Para la producción por lotes de piezas de 3,0 mm de espesor, la velocidad de avance para el latón es de 8,5 m/min, mientras que para el cobre puro es de sólo 5,5 m/min, lo que representa más del 50 % de tiempo adicional de máquina.
Perforar orificios en cobre puro requiere perforación con múltiples pulsos, por lo que cada orificio tarda de 3 a 4 veces más que en latón, lo que representa un importante costo de tiempo de máquina en piezas con patrones de orificios densos.
Consumo de gas y depreciación de lentes.
Una vez que se incluye el costo del nitrógeno de alta pureza de 2,2 MPa (consumido a 45–55 m³/h) y el reemplazo frecuente de las cubiertas protectoras, las piezas de cobre terminadas tienen un sobreprecio de entre el 35% y el 55% sobre el latón.
El análisis de costos de JS Precision de 2025 encontró que la perforación representó el 15% del tiempo total de procesamiento. Cuando una sola pieza de cobre contiene más de 200 agujeros , esa proporción aumenta al 40%.
|
Componente de costo |
Latón (por pieza) |
Cobre (por parte) |
Diferencia de costo |
Conductor físico |
|---|---|---|---|---|
|
Materia prima |
$1.00 |
$1.25 |
+25% |
Prima de lámina de cobre 20%–30% |
|
Tiempo de máquina |
$0.80 |
$1.20 |
+50% |
Velocidad de avance 8,5 frente a 5,5 m/min |
|
Gas auxiliar |
$0.30 |
$0.55 |
+83% |
2,2 MPa Consumo de N₂ 45–55 m³/h |
|
Desbarbado |
$0.10 |
$0.20 |
+100% |
Acabado manual de ruedas de nailon. |
|
Total |
$2.20 |
$3.20 |
+45% |
Generador de costos sistémicos |
Las diferencias de costos anteriores provienen del modelo de costos internos 2025 de JS Precision para piezas de latón C26000 de 3,0 mm y cobre C11000, con el consumo de gas medido en nuestras celdas láser de fibra de 12 kW. Las clases de calidad de borde a las que se hace referencia en otras partes de este artículo siguen Norma ISO 9013 , que clasifica la geometría de corte térmico independientemente del costo; no se cita ningún estándar externo para los multiplicadores de precios en sí.
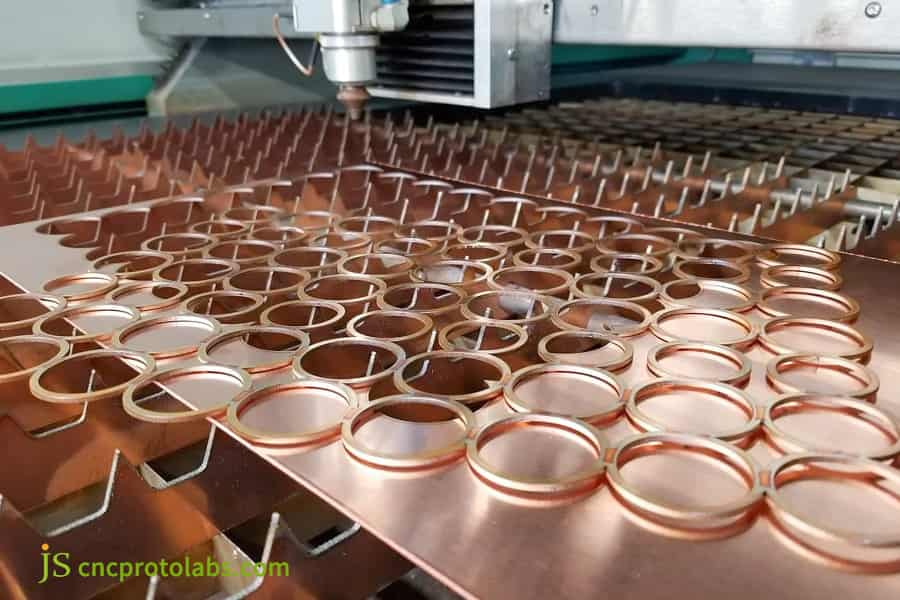
Figura 3: Corte por láser de numerosas piezas de anillos de cobre.

¿Cómo afectan los gases auxiliares al espesor de corte y al costo de procesamiento?
La selección del gas auxiliar controla directamente el espesor máximo de corte, la oxidación de los bordes y el costo de procesamiento en el corte por láser de metales reflectantes. El corte de latón con láser se basa universalmente en nitrógeno a alta presión de 1,6 a 2,0 MPa, lo que produce bordes libres de óxido y listos para soldar que eliminan los costos de desbarbado secundario. Para cobre puro de más de 4,0 mm, los fabricantes eligen entre 2,2 MPa de nitrógeno a alta presión para preservar la conductividad eléctrica a un mayor costo de gas, o de 0,8 a 1,2 MPa de oxígeno para penetrar placas más gruesas más rápido y al mismo tiempo aceptar los gastos de eliminación de óxido posterior al corte.
Eficiencia económica del corte con nitrógeno del latón.
Para el latón, el nitrógeno con una pureza del 99,999 % a 1,6–2,0 MPa corta limpiamente una placa de 12 mm manteniendo el color de la superficie del metal sin cambios . Debido a que no es necesario un pulido mecánico posterior, el costo de mano de obra posterior al procesamiento cae drásticamente.
Eliminar el decapado y el pulido también significa que las piezas de latón pueden pasar directamente a soldarse , eliminando el tiempo de espera que de otro modo añadirían esos pasos secundarios.
Conductividad eléctrica y compensaciones de costos para la selección de gas de cobre puro
- Barras conductoras para nuevas aplicaciones energéticas debe cortarse con nitrógeno a ultra alta presión de 2,2 MPa. Esto consume un gran volumen de gas y conlleva un alto coste de instalación, y limita el espesor a 8 mm. Para piezas estructurales generales, cambiar a 0,8–1,2 MPa de oxígeno aumenta sustancialmente la velocidad de corte a través de la reacción de oxidación exotérmica y empuja la profundidad de penetración más allá de 10 mm.
- Durante el corte con gas oxígeno, se forma una película de óxido negro de 20 a 40 μm en la superficie de corte. El cliente debe determinar en la etapa de dibujo la necesidad de gastos adicionales de lavado con ácido como segundo paso para la eliminación de óxido.
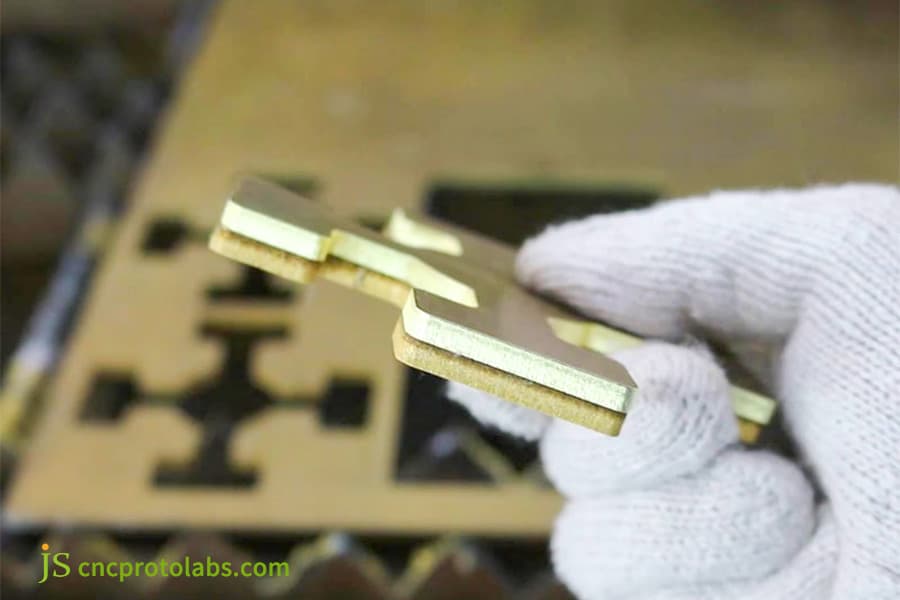
Figura 4: Mano sosteniendo piezas de chapa de latón cortadas.
¿Cuáles son las diferencias en los plazos de entrega en el corte por láser de latón y cobre?
Variaciones del plazo de entrega en un servicio de corte por láser personalizado para latón y cobre surgen de la preparación de la materia prima, la preparación de la superficie y los flujos de trabajo de desbarbado especializados. Las láminas de latón estándar (C26000/C36000) están ampliamente almacenadas en calibres comunes, lo que permite enviar pedidos de creación rápida de prototipos en 2 a 4 días hábiles con anidamiento de corte automatizado. Los componentes de cobre puro requieren de 5 a 9 días hábiles porque las láminas en bruto requieren desoxidación química, trayectorias de corte más lentas para evitar la deformación térmica y un desbarbado manual cuidadoso .
Eficiencia de rotación del taller de latón
- Mantenemos existencias de láminas de latón en nuestra fábrica de 0,5 a 10 mm de espesor . El corte por láser se encarga de eliminar las rebabas antes de enviar las láminas al rectificado vibratorio. Los productos se empaquetan y envían después de pasar el control de calidad.
- El proceso de muestreo demora entre 2 y 3 días y los pedidos al por mayor, entre 4 y 6 días . La utilización del material se puede aumentar mediante el uso de software anidado automáticamente, minimizando así en mayor medida el tiempo de producción por pieza.
Consumo de tiempo del pretratamiento de cobre puro y corte saltado
- El cobre se oxida y decolora fácilmente, por lo que se agrega desengrasante y un lavado ácido ligero antes de cortar para garantizar un acabado superficial uniforme y evitar la formación de arcos localizados en el punto de perforación . Luego se debe utilizar una trayectoria de salto (saltar paso); Debido a los largos y frecuentes recorridos inactivos que requiere, el tiempo de ciclo para una sola hoja aumenta entre un 20 % y un 30 %.
- El cobre puro es muy blando, por lo que el desbarbado debe ser realizado manualmente por operadores cualificados utilizando una rueda de fibra de nailon. Estos pasos son la razón principal por la que el plazo de entrega del cobre es de 5 a 9 días.
|
Etapa de producción |
Plazo de entrega de latón (días) |
Plazo de entrega de cobre (días) |
Controlador de retardo de cobre |
|---|---|---|---|
|
Preparación de materia prima |
0,5 |
1.0 |
Se requiere desoxidación química |
|
Anidamiento y corte |
1.0 |
2.0 |
Ruta de herramienta de salto + avance más lento |
|
Desbarbado |
0,5 |
1.5 |
Acabado manual de ruedas de nailon. |
|
Control de calidad y embalaje |
0,5 |
0,5 |
Inspección completa en busca de escoria. |
|
Total |
2–4 |
5–9 |
Ampliado de 3 a 5 días |
De acuerdo a Norma ISO 9001:2015 , Sistemas de gestión de calidad: Requisitos proporciona el marco de auditoría para el seguimiento del plazo de producción y la documentación de control de procesos en la fabricación de precisión.
¿Cómo se mantienen la planitud y las tolerancias en latón y cobre finos?
Mantener la planitud y las tolerancias dimensionales al cortar con láser latón fino frente a cobre requiere estrategias distintas de dispersión de calor y métodos mecánicos de retención de láminas . Las láminas de latón de entre 0,5 mm y 2,0 mm mantienen la estabilidad plana relativamente bien, logrando una planitud dentro de 0,2 mm/m bajo parámetros estándar de nitrógeno a alta presión. Las láminas de cobre puro de calibre idéntico son mucho más susceptibles a un pandeo térmico severo debido a la rápida disipación del calor y al bajo límite elástico. Un servicio profesional de corte por láser de chapa metálica contrarresta esta distorsión mediante el despliegue de trayectorias de herramientas de salto dispersas, microuniones calibradas y sensores ópticos que evitan el descontrol térmico.
Mecanismo de control de deformación térmica de placas delgadas
- El latón tiene buena resistencia a la deformación; la tensión interna residual producida por el mecanizado y el disparo no dará lugar a una deformación general, y la planitud se puede mantener fácilmente a 0,2 mm/m.
- El cobre puro es bastante blando y conductor de calor . Cuando una parte de una lámina se calienta localmente, toda la placa se vuelve muy susceptible al pandeo térmico ondulado.
Este suceso físico lleva directamente a la conclusión de que en procesamiento de placas delgadas , se debe utilizar un enfoque de corte disperso y saltado para limitar la deformación por acumulación de calor.
Tres métodos de control de calidad en el taller.
- En el anidamiento CAD/CAM, el proceso de mecanizado continuo se reemplaza totalmente por un mecanizado de isla de calor con saltos que permite la dispersión del calor. Para bloquear el borde de la pieza y de esta manera evitar que la pieza caliente se doble y raspe la herramienta, se agregará una microjunta de 0,2 a 0,3 mm en el borde de la pieza después del corte. El pulido del punto de luz hará que quede suave cuando se retire la pieza.
- La estabilización de la salida del láser en tiempo real ayuda a evitar la fuga de calor. Para piezas de placa largas y delgadas, los espacios entre las perforaciones deben ser al menos dos veces el espesor de la placa. Esto garantizará que no sea necesario un aplanamiento manual secundario.
Estudio de caso de JS Precision: Eliminación de escoria en barras colectoras de cobre cortadas con láser personalizadas
JS Precision desarrolló un procedimiento optimizado para barras colectoras eléctricas de cobre C11000 de 5 mm para eliminar la escoria pesada y la reducción dimensional en programas ajustados . Un cliente de automoción necesitaba 15.000 unidades de piezas de cobre láser personalizadas con una tolerancia de orificio de ±0,05 mm y cero escoria para la soldadura ultrasónica de corte automatizado. Al cambiar del corte con oxígeno a un láser de fibra en modo anillo de 12 kW con nitrógeno de 2,2 MPa, JS Precision eliminó el fresado de bordes secundario y entregó el pedido completo en un plazo de 6 días hábiles.
El desafío del cliente
El proveedor original del cliente utilizó una máquina láser de 6 kW junto con corte de oxígeno para cortar una barra colectora de cobre puro C11000 de 5 mm, con un espesor de escoria dura de hasta 0,2 mm adherida al borde y un cono unilateral de 0,12 mm en la cara del extremo, lo que da como resultado una alta tasa de soldadura virtual del 18% en la soldadura por solape ultrasónica posterior y enfrenta el riesgo de incumplimiento en la entrega.
El proveedor intentó una velocidad de corte más rápida de 4,5 m/min y, como resultado, la tensión interna de la placa de cobre se liberó abruptamente y provocó que toda la placa se deformara en 3 mm. El módulo anticolisión de la cortadora frenó repentinamente y rompió la boquilla y el anillo cerámico, lo que le costó al proveedor más de 1.200 dólares.
Solución de precisión JS
- Cambiamos a un láser puntual en modo anular de 12 kW con nitrógeno de alta pureza de 2,2 MPa (99,999 %) como gas auxiliar. Esto mejora la fluidez del cobre fundido: la viga del anillo exterior se precalienta mientras que la viga central ofrece una penetración profunda. Combinado con la optimización de los parámetros CAM y una técnica de perforación de baja frecuencia con rampa de tres etapas, el tiempo de perforación de un solo orificio se redujo de 1,2 sa 0,35 s sin salpicaduras.
- Reordenamos la ruta de corte y agregamos micropestañas de 0,3 mm dentro del contorno de la pieza para evitar la deformación por la liberación de tensión térmica. La velocidad de corte se mantuvo estable en 3,8 m/min y se agregó un sistema de enfriamiento de agua nebulizada localizado. Esta práctica es ahora un POE de taller.
Lo que falló: lecciones aprendidas de la prueba
Durante la primera prueba de 50 piezas, aumentamos la velocidad de corte a 4,5 m/min para acelerar la entrega. Inicialmente, la conicidad era aceptable, pero la liberación de la tensión interna provocó que toda la lámina se deformara repentinamente unos 3 mm . El módulo anticolisión frenó entonces, dañando la boquilla y el anillo cerámico a un coste de más de 1.200 dólares .
La lección es clara: para metales altamente reflectantes como el cobre, la compensación numérica por sí sola no puede recuperar la calidad del corte una vez que se ha producido una gran deformación . La velocidad de corte debe permanecer por debajo del umbral de estrés térmico del material, y las micropestañas más el enfriamiento por agua nebulizada son obligatorios.
resultado final
- El espesor de la escoria en el borde cortado se redujo a menos de 0,02 mm, lo que hizo que las piezas estuvieran listas para su envío sin necesidad de esmerilarlas .
- La conicidad del extremo se redujo a 0,03 mm, con la desviación dimensional mantenida en ±0,04 mm .
- El rendimiento de la primera pasada de la soldadura ultrasónica aumentó al 99,7%, ahorrando al cliente un 32% en costos de desbarbado secundario.
- Las 15.000 piezas fueron inspeccionadas en su totalidad y entregadas en un plazo de 6 días laborables. El método se ha adoptado formalmente como procedimiento operativo estándar (SOP) para el corte de metales con láser en JS Precision.
¿Quiere replicar este exitoso caso de barra colectora de cobre puro? ¡Comuníquese con los ingenieros de JS Precision ahora para obtener la misma solución de escoria puntual anular de 12 kW y fabricar sus piezas correctamente a la primera!
Preguntas frecuentes
P1: ¿Por qué el corte con láser de cobre puro es significativamente más caro que el latón?
El cobre puro tiene una reflectividad a temperatura ambiente superior al 92 %, lo que requiere una velocidad de corte reducida para evitar daños; la velocidad de corte es entre un 30% y un 40% más lenta que la del latón. Combinado con el consumo de nitrógeno a alta presión de 2,2 MPa y una prima del 20% al 30% en los costos de materia prima, el tiempo total de la máquina y los costos de material auxiliar aumentan el precio cotizado entre un 35% y un 55%.
P2: ¿Qué causa el ennegrecimiento de los bordes cortados y el exceso de escoria en las piezas de latón cortadas con láser?
Los bordes ennegrecidos del latón suelen deberse a una baja pureza del nitrógeno o a una presión insuficiente. El latón requiere 99,999% de nitrógeno a 1,6–2,0 MPa para expulsar la escoria y proteger la zona de corte del oxígeno. Si la presión es demasiado baja, el zinc se oxida y ennegrece, dejando depósitos duros en la parte inferior del corte.
P3: ¿Cuál es el límite de espesor máximo confiable para el corte por láser de cobre en producción en volumen?
Para la producción a gran escala, el límite superior confiable para el corte por láser de cobre puro con un láser de fibra de 12 kW es de 8 mm. Superar ese límite hará que la capa subyacente se enfríe y solidifique rápidamente debido a la conducción de calor, lo que dará como resultado una deposición severa de escoria y una conicidad superior a 0,15 mm. En esos casos, recomendamos cambiar al corte por chorro de agua o al fresado CNC .
P4: ¿Qué pautas críticas de DFM deben seguir los ingenieros al diseñar piezas de latón y cobre cortadas con láser?
Mantenga el diámetro del orificio interior en ≥1,0× el espesor de la lámina (0,8× sólo se puede lograr en calibres finos); mantenga la distancia desde el borde del orificio hasta el borde de la pieza a >1,5 veces el espesor de la lámina ( 2 veces para piezas delgadas y delgadas ) para evitar la distorsión por calor. Para cobre con un espesor superior a 4 mm, reserve un margen de compensación de conicidad de 0,1 mm en la cara del extremo.
P5: ¿Puede JS Precision manejar la creación rápida de prototipos o pedidos de corte por láser personalizados de bajo volumen para barras colectoras de cobre?
JS Precision almacena latón C26000 y láminas de cobre C11000 en calibres comunes, por lo que podemos manejar la creación de prototipos en lotes pequeños sin tiempo de entrega del material. El equipo de diseño garantiza una revisión del Diseño para la fabricación (DFM) dos horas después de recibir los planos, mientras que un prototipo de lote pequeño se puede entregar en tan solo 48 a 72 horas desde el momento en que los planos se entregaron a JS Precision, incluido el corte, el desbarbado y la inspección.
P6: ¿Cómo se compara el corte por láser con la electroerosión por hilo para procesar piezas de cobre?
El corte por láser es más rápido y económico, lo que lo convierte en la opción preferida para placas de cobre de 0,5 a 8 mm de volumen. Para placas de más de 10 mm, o donde las tolerancias se acercan a ±0,005 mm , la electroerosión por hilo aún ofrece una rectitud y precisión superiores.
P7: ¿Deberían los ingenieros elegir gas auxiliar de nitrógeno u oxígeno a alta presión para cortar placas de cobre gruesas?
Para piezas eléctricamente conductoras, se debe seleccionar nitrógeno a alta presión de 2,2 MPa, ya que la superficie de corte está libre de oxidación y tiene una excelente conductividad; para piezas estructurales con un espesor de placa de más de 4 mm y mecanizado posterior, se puede seleccionar oxígeno de 0,8 a 1,2 MPa para acelerar la velocidad de corte, pero se adherirá una incrustación de óxido oscuro a la superficie.
P8: ¿Qué detalles exactos se requieren para obtener una cotización precisa de corte por láser personalizado de JS Precision?
Enviar los planos de ingeniería desplegados. (DXF/DWG/STEP) especificando también el grado del material (C11000 o C26000), el espesor de la hoja, las tolerancias de los bordes y el número de lote. Nuestro equipo de ingeniería generará una cotización formal en 2 horas.
Resumen
La elección entre latón cortado con láser y cobre puro se reduce esencialmente a un equilibrio entre propiedades ópticas y físicas, espesor máximo, tolerancias de los extremos y presupuesto de producción . El latón ofrece una alta velocidad de corte, un espesor de hasta 12 mm y elimina la necesidad de un pulido secundario, lo que lo convierte en una opción rentable. El cobre puro, debido a su conductividad térmica extremadamente alta y su fuerte reflectividad, tiene un límite de corte sin escoria de 8 mm y requiere modulación de punto láser avanzada y gas nitrógeno de 2,2 MPa. Equilibrar claramente los requisitos de conductividad y las tolerancias de conicidad en la fase de diseño inicial puede evitar costos de fabricación innecesarios.
JS Precision está equipado con un sistema láser de fibra de punto anular de 12 kW, que cuenta con sensores de protección contra reflexión de nivel de milisegundos y tuberías de nitrógeno de presión ultra alta . Sube tus dibujos DXF o STEP ahora y reciba una evaluación autorizada de DFM y una cotización detallada en 2 horas, lo que le permitirá realizar el trabajo correctamente a la primera con piezas desafiantes de latón y cobre puro.
Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos. Para Servicios de precisión JS , no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y Solicite una cotización formal de piezas. . Por favor contáctenos para más información.
Recurso

