 Português (Brasil)




Corte a laser latão vs cobre apresenta compensações de fabricação distintas em termos de custo de usinagem por peça, capacidade de espessura máxima e prazos gerais de produção . O latão (C26000/C36000) corta mais rápido, atinge até 12 mm e é enviado em 2–4 dias; o cobre puro (C11000) reflete mais de 95% do feixe, conduz calor a 400 W/m·K, é limitado a 8 mm, é enviado em 5–9 dias e custa 35%–55% mais. A escolha se resume a equilibrar os requisitos de condutividade em relação ao orçamento.
Mesa principal para viagem: corte a laser de latão versus cobre
Definições de material: C11000 é cobre eletrolítico de passo tenaz (ETP), ≥99,9% puro, com uma condutividade térmica de cerca de 400 W/m·K e ~100% de condutividade elétrica IACS. C26000 (latão de cartucho, 70% Cu/30% Zn) e C36000 (latão de corte livre, ~61,5% Cu/3% Pb) têm aproximadamente 28% de condutividade IACS, mas usinam e cortam com muito mais facilidade.
|
Dimensão Avaliação |
Latão (C26000/C36000) |
Cobre (C11000) |
Principais parâmetros técnicos e drivers físicos |
|---|---|---|---|
|
Custo |
Linha de base (1,0x) |
+35%–55% |
Absorção de 1,064 μm : Latão 15% vs Cobre 5%; Taxa de alimentação: 8,5 vs 5,5 m/min (3 mm) |
|
Espessura |
Máx. 12 mm (±0,10 mm) |
Máx. 8 mm (±0,12 mm) |
Condutividade térmica: Cu 400 W/m·K vs Latão 115 W/m·K; Conicidade >0,15 mm além dos limites |
|
Prazos de entrega |
2–4 dias (protótipo/lote) |
5–9 dias |
Tempo de perfuração: Cu 0,35–1,2 s vs Latão 0,1–0,3 s; Percurso Leapfrog obrigatório para Cu |
A absortividade de 5% do cobre puro e a condutividade térmica de 400 W/m·K explicam diretamente três resultados: o custo de processamento é mais de 35% maior , o limite de espessura efetivo é de 8 mm e o prazo de entrega é cerca de 40% maior do que para o latão.
De acordo com ASTM B36/B36M-18 (Especificação padrão para chapas, chapas, tiras e barras laminadas de latão) e ASTM B152/B152M (Especificações padrão para chapas, tiras, chapas e barras laminadas de cobre), a composição química e as tolerâncias dimensionais do latão C26000 e da chapa de cobre C11000 são definidas, apoiando os dados de material e espessura nesta tabela.
Qual é a diferença entre corte a laser de latão e cobre?
A principal diferença no corte a laser de latão e cobre se resume à reflexão do feixe e à rapidez com que cada liga dissipa o calor do corte cortado. O latão contém zinco, o que reduz sua condutividade térmica para 115 W/m·K e permite absorver aproximadamente 15% da luz do laser de fibra em temperatura ambiente para manter uma poça de fusão de corte estável. O cobre puro reflete mais de 95% do feixe de laser e retira calor a 400 W/m·K. Essa rápida dissipação de calor torna o cobre muito mais suscetível à escória nas bordas, exigindo controles de pulso especializados para evitar danos catastróficos por retrorreflexão nas cabeças de corte ópticas.
Mecanismo de reflexão em estado sólido e absorção de poça fundida
- No estado sólido, o cobre puro reflete mais de 95% da luz de um laser de fibra de 1.064 μm. Somente após a formação de uma poça de fusão é que sua absortividade aumenta acima de 15%. Além disso, o zinco no latão ferve a 907°C, produzindo um efeito de microexplosão que ajuda o jato de nitrogênio de alta pressão a expelir a escória do corte.
- O latão (C26000) derrete entre 915°C e 955°C e flui suavemente, enquanto o cobre puro derrete a uma temperatura muito mais alta (1.083°C) e é altamente viscoso quando fundido devido à forte adesão superficial. Como resultado, o cobre muitas vezes deixa escória solidificada na borda inferior do corte.
Proteção óptica e segurança de equipamentos
Qualquer oficina de corte de cobre deve usar uma cabeça de corte equipada com um isolador de retrorreflexão que bloqueie reflexões anormais em milissegundos, evitando a queima da fonte do laser de fibra .
No lado da máquina, esse isolador é combinado com feedback de potência em tempo real que compensa a variação de lote para lote na refletividade e espessura da folha , mantendo a largura do corte estável em todo o agrupamento.
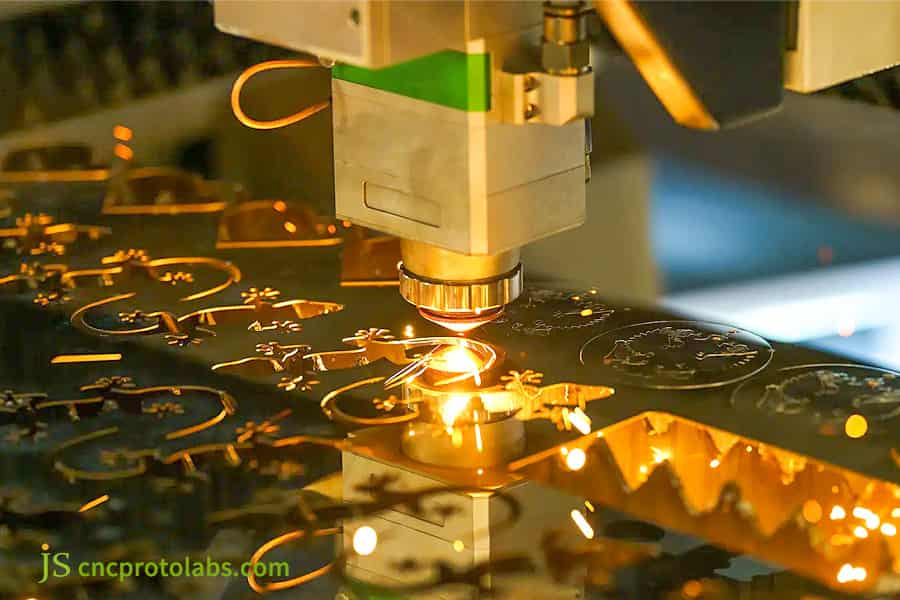
Figura 1: Corte a laser de chapas de latão e cobre com faíscas.
Quais são os limites máximos de espessura e tolerância para latão e cobre?
Espessura e tolerâncias de corte dependem diretamente da potência disponível do laser e do controle contínuo da poça de fusão durante o corte. Com um laser de fibra industrial de 12 kW, o corte a laser de latão consegue bordas sem rebarbas de até 12 mm, mantendo tolerâncias de ±0,10 mm . Em contraste, a espessura do corte a laser de cobre atinge de forma confiável até 8 mm para montagens elétricas de precisão. Cortar cobre além de 8 mm faz com que a parte inferior do corte congele prematuramente, resultando em corte com conicidade da borda acima de 0,15 mm e escória pesada que requer usinagem secundária dispendiosa.
Limites de desempenho de máquinas a laser de 6 kW e 12 kW
- O latão mantém uma tolerância estável de ±0,05 mm em chapas finas de 0,5–3,0 mm, e a placa de 12 mm atende ao requisito de perpendicularidade ISO 9013 Faixa 2 . O cobre puro suporta ±0,05 mm apenas até 4,0 mm.
- Entre 6,0 mm e 8,0 mm, o corte de cobre se alarga para 0,35 mm e a conicidade do bisel unilateral na face de corte torna-se significativa. Além de 8,0 mm, a taxa de ruptura da perfuração aumenta acentuadamente, por isso não recomendamos o corte a laser nessa espessura.
Processos Alternativos para Placas Ultra-Espessas (Além de 8 mm)
- Quando o cobre exceder 8,0 mm e a face de contato precisar permanecer perpendicular, mude para corte por jato de água ou Fresamento CNC . Depender do laser nessa espessura deixa as taxas de refugo fora de controle .
- No projeto de barramento condutor de 2025 da JS Precision, o cobre cortado a laser de 8 mm ou mais espesso apresentou um desvio cônico de até 18% , em comparação com aproximadamente ±0,10 mm obtido com o corte por jato de água.
|
Grau de material |
Espessura (mm) |
Potência recomendada (kW) |
Velocidade de corte (m/min) |
Tolerância Dimensional (mm) |
Conicidade/perpendicularidade da borda |
|---|---|---|---|---|---|
|
Latão C26000 |
0,5–3,0 |
6 |
8,5 |
±0,05 |
ISO 9013 Classe 2 |
|
Latão C26000 |
4,0–12,0 |
12 |
6,0 |
±0,10 |
ISO 9013 Classe 2 |
|
Cobre C11000 |
0,5–3,0 |
6 |
5.5 |
±0,05 |
ISO 9013 Classe 3 |
|
Cobre C11000 |
4,0–8,0 |
12 |
3.8 |
±0,12 |
Conicidade ≤0,15 mm |
De acordo com ISO 9013:2017 , Corte térmico — Classificação dos cortes térmicos — A especificação geométrica do produto e as tolerâncias de qualidade definem o padrão de perpendicularidade de 2 classes referenciado para corte de latão de 12 mm.
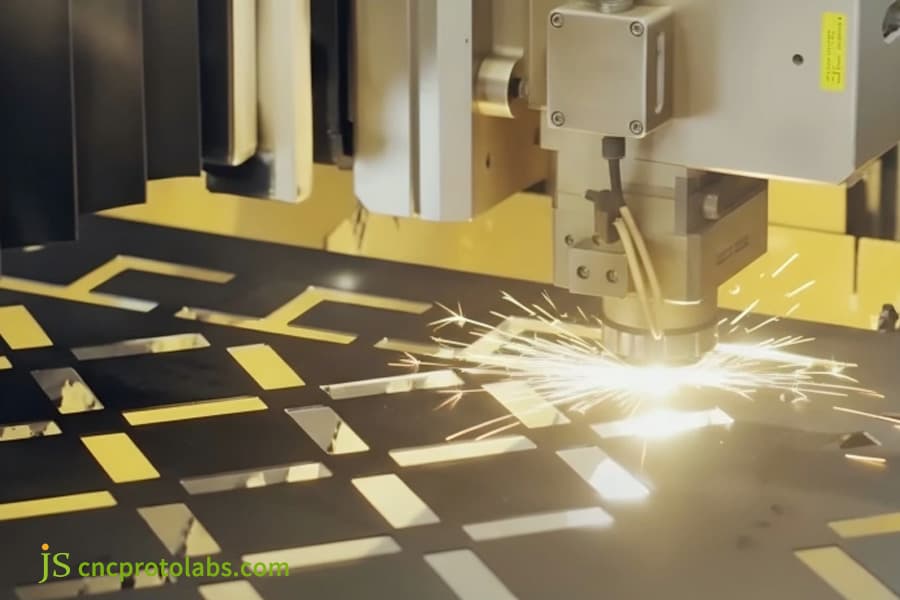
Figura 2: Corte a laser de formas precisas em chapas metálicas.
Como as velocidades e os materiais de corte determinam o custo de corte a laser de latão versus cobre?
O latão vs cobre custo de corte a laser a variação é impulsionada pelos preços de mercado das matérias-primas, cortes de alimentação e taxas de consumo de gás auxiliar. A folha bruta de cobre puro tem um preço premium de 20% a 30% em relação ao latão amarelo padrão. Na mesa de corte, o cobre puro processa aproximadamente 35% mais lentamente que o latão de espessura idêntica para evitar a formação de escória no fundo. Combinado com o consumo contínuo de nitrogênio de alta pressão de 2,2 MPa, as cotações de serviços de corte a laser personalizado para peças de cobre são em média 35% a 55% maiores do que as peças de velocidade de latão.
Fórmula de cálculo de cotação e detalhamento de horas de trabalho
Cotação total = Custo líquido da matéria-prima + Custo do tempo da máquina a laser + Custo do consumo de gás auxiliar + Tempo de rebarbação e polimento pós-processamento.
Para produção em lote de peças com espessura de 3,0 mm, a velocidade de alimentação para latão é de 8,5 m/min, enquanto para cobre puro é de apenas 5,5 m/min, o que representa mais de 50% de tempo de máquina extra.
A perfuração de furos em cobre puro requer perfuração multipulso, de modo que cada furo leva de 3 a 4 vezes mais tempo do que em latão — um grande custo de tempo de máquina em peças com padrões de furos densos.
Consumo de gás e depreciação da lente
Uma vez incluídos o custo do nitrogênio de alta pureza de 2,2 MPa (consumido entre 45 e 55 m³/h) e a substituição frequente das lâminas da tampa protetora, as peças acabadas de cobre têm um preço 35% a 55% mais caro que o latão.
A análise de custos de 2025 da JS Precision descobriu que a perfuração representou 15% do tempo total de processamento. Quando uma única peça de cobre contém mais de 200 furos , essa proporção sobe para 40%.
|
Componente de custo |
Latão (por peça) |
Cobre (por parte) |
Diferença de custo |
Motorista Físico |
|---|---|---|---|---|
|
Matéria-prima |
US$ 1,00 |
US$ 1,25 |
+25% |
Prêmio de folha de cobre 20% –30% |
|
Tempo da máquina |
US$ 0,80 |
US$ 1,20 |
+50% |
Taxa de avanço 8,5 vs 5,5 m/min |
|
Assistir Gás |
US$ 0,30 |
US$ 0,55 |
+83% |
2,2 MPa N₂ consumo 45–55 m³/h |
|
Rebarbação |
US$ 0,10 |
US$ 0,20 |
+100% |
Acabamento manual das rodas em nylon |
|
Total |
US$ 2,20 |
US$ 3,20 |
+45% |
Gerador de custos sistêmicos |
As diferenças de custo acima vêm do modelo de custo interno 2025 da JS Precision para peças de latão C26000 de 3,0 mm e peças de cobre C11000, com consumo de gás medido em nossas células de laser de fibra de 12 kW. As classes de qualidade de borda mencionadas em outras partes deste artigo seguem ISO 9013 , que classifica a geometria de corte térmico independentemente do custo – nenhum padrão externo é citado para os próprios multiplicadores de preços.
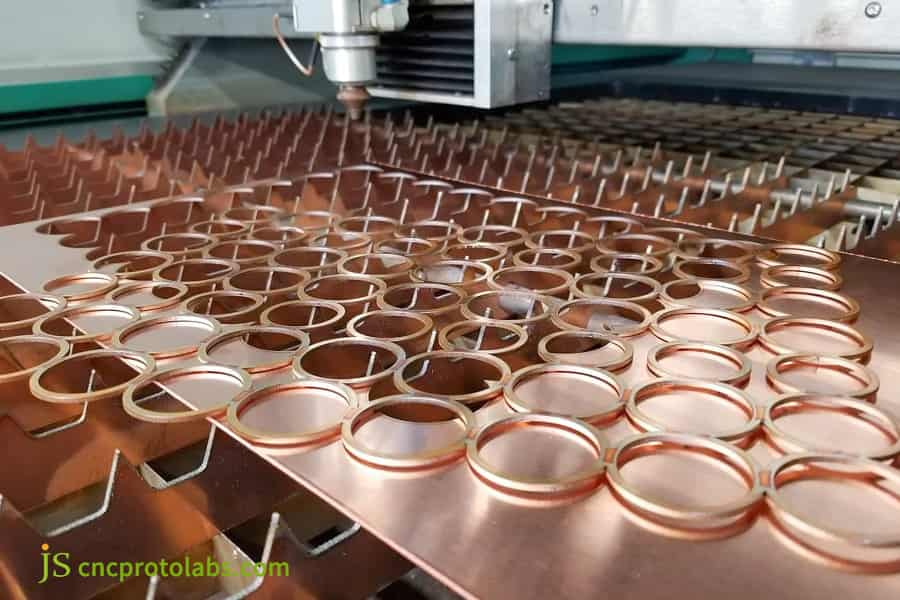
Figura 3: Corte a laser de várias peças do anel de cobre.

Como os gases auxiliares afetam a espessura do corte e o custo de processamento?
A seleção do gás auxiliar governa diretamente a espessura máxima de corte, a oxidação da borda e o custo de processamento no corte a laser de metais refletivos. O corte a laser de latão depende universalmente de nitrogênio de alta pressão de 1,6 a 2,0 MPa, produzindo bordas livres de óxido e prontas para soldagem que eliminam custos secundários de rebarbação. Para cobre puro acima de 4,0 mm, os fabricantes escolhem entre 2,2 MPa de nitrogênio de alta pressão para preservar a condutividade elétrica a um custo de gás mais alto, ou 0,8 a 1,2 MPa de oxigênio para penetrar placas mais espessas mais rapidamente, ao mesmo tempo que aceita despesas de remoção de óxido pós-corte.
Eficiência econômica do corte de latão com nitrogênio
Para latão, nitrogênio 99,999% puro a 1,6–2,0 MPa corta perfeitamente placas de 12 mm, mantendo a cor da superfície do metal inalterada . Como nenhum polimento mecânico é necessário posteriormente, o custo da mão de obra pós-processamento cai drasticamente.
Eliminar a decapagem e o polimento também significa que as peças de latão podem ir direto para a soldagem , eliminando o tempo de espera que essas etapas secundárias acrescentariam.
Condutividade elétrica e compensações de custo para seleção de gás de cobre puro
- Barramentos condutores para novas aplicações energéticas deve ser cortado com nitrogênio de ultra-alta pressão de 2,2 MPa. Isso consome um grande volume de gás e acarreta um alto custo de configuração, além de limitar a espessura em 8 mm. Para peças estruturais em geral, a mudança para oxigênio de 0,8–1,2 MPa aumenta substancialmente a velocidade de corte através da reação de oxidação exotérmica e aumenta a profundidade de penetração além de 10 mm.
- Durante o corte com gás oxigênio, ocorre a formação de uma película de óxido preto de 20–40 μm na superfície de corte. O cliente deve determinar na fase de desenho a necessidade de despesas adicionais com lavagem ácida como segunda etapa para remoção de óxido.
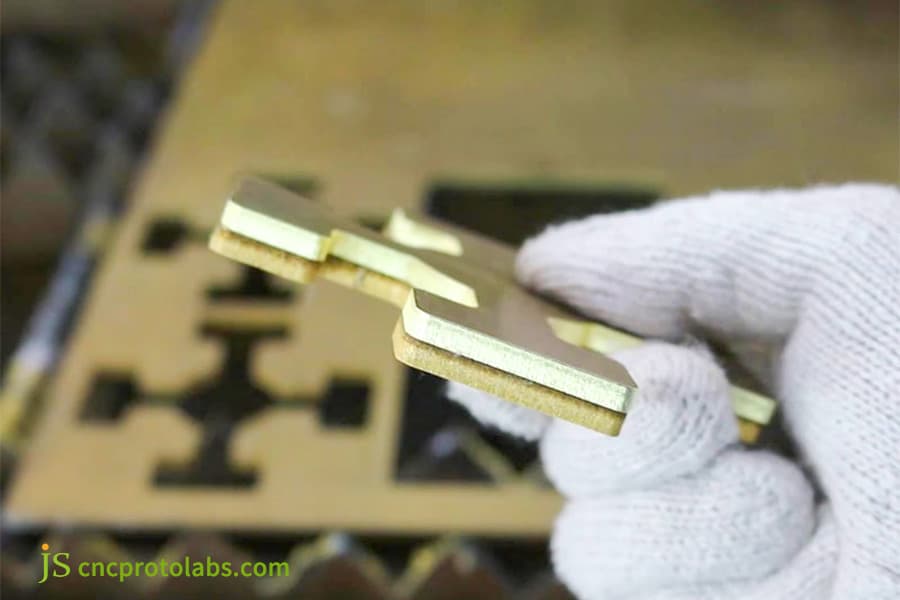
Figura 4: Mão segurando peças de chapa de latão cortadas.
Quais são as diferenças de prazo de entrega no corte a laser de latão e cobre?
Variações de lead time em um serviço de corte a laser personalizado para hastes de latão e cobre desde a disponibilidade da matéria-prima, preparação da superfície e fluxos de trabalho especializados de rebarbação. As chapas de latão padrão (C26000/C36000) são amplamente armazenadas em bitolas comuns, permitindo que pedidos de prototipagem rápida sejam enviados em 2 a 4 dias úteis com agrupamento de corte automatizado. Componentes de cobre puro requerem de 5 a 9 dias úteis porque as folhas brutas exigem desoxidação química, percursos de corte mais lentos para evitar empenamento térmico e rebarbação manual cuidadosa .
Eficiência de rotatividade da oficina de latão
- Mantemos estoque de chapas de latão em nossa fábrica com espessura de 0,5 a 10 mm . O corte a laser se encarrega de remover as rebarbas antes que as chapas sejam enviadas para retificação vibratória. Os produtos são embalados e despachados após passarem pela verificação de controle de qualidade.
- O processo de amostragem leva de 2 a 3 dias e o pedido em massa de 4 a 6 dias . A utilização de material pode ser aumentada através do uso de software aninhado automaticamente, minimizando ainda mais o tempo de produção por peça.
Consumo de tempo de pré-tratamento de cobre puro e corte em etapas
- O cobre oxida e descolora facilmente, portanto, desengordurante e uma leve lavagem com ácido são adicionados antes do corte para garantir um acabamento superficial consistente e evitar arcos localizados no ponto de perfuração . Um percurso de salto (pular passo) deve então ser usado; devido às frequentes e longas travessias ociosas necessárias, o tempo de ciclo para uma única folha aumenta em 20% a 30%.
- O cobre puro é muito macio, portanto a rebarbação deve ser feita manualmente por operadores qualificados usando uma roda de fibra de náilon. Essas etapas são o principal motivo pelo qual o prazo de entrega do cobre é de 5 a 9 dias.
|
Estágio de produção |
Prazo de entrega de latão (dias) |
Prazo de entrega do cobre (dias) |
Driver de atraso de cobre |
|---|---|---|---|
|
Preparação de matéria-prima |
0,5 |
1,0 |
Desoxidação química necessária |
|
Aninhamento e corte |
1,0 |
2,0 |
Percurso Leapfrog + avanço mais lento |
|
Rebarbação |
0,5 |
1,5 |
Acabamento manual das rodas em nylon |
|
Controle de qualidade e embalagem |
0,5 |
0,5 |
Inspeção completa de escória |
|
Total |
2–4 |
5–9 |
Prorrogado por 3 a 5 dias |
De acordo com ISO 9001:2015 , Sistemas de gestão da qualidade - Requisitos fornece a estrutura de auditoria para rastreamento do lead time de produção e documentação de controle de processo na fabricação de precisão.
Como você mantém o nivelamento e as tolerâncias em latão e cobre finos?
Manter a planicidade e as tolerâncias dimensionais no corte a laser de latão fino versus cobre requer estratégias distintas de dispersão de calor e métodos mecânicos de retenção de folha . Folhas de latão entre 0,5 mm e 2,0 mm mantêm a estabilidade planar relativamente bem, alcançando planicidade dentro de 0,2 mm/m sob parâmetros padrão de nitrogênio de alta pressão. Folhas de cobre puro de bitola idêntica são muito mais suscetíveis a flambagem térmica severa devido à rápida dissipação de calor e baixo limite de escoamento. Um serviço profissional de corte a laser de chapa metálica combate essa distorção implantando caminhos de ferramentas dispersos, microjuntas calibradas e sensores ópticos que evitam fuga térmica.
Mecanismo de controle de empenamento térmico de placas finas
- O latão tem boa resistência contra deformação; a tensão interna residual produzida pela usinagem e queima não levará a uma deformação geral, e o nivelamento pode ser facilmente mantido em 0,2 mm/m.
- O cobre puro é bastante macio e condutor de calor . Quando uma parte de uma chapa é aquecida localmente, toda a chapa torna-se muito suscetível à deformação térmica ondulada.
Esta ocorrência física leva diretamente à conclusão de que em processamento de chapa fina , uma abordagem de corte disperso em etapas deve ser usada para limitar a deformação causada pelo acúmulo de calor.
Três métodos de controle de qualidade da oficina
- No agrupamento CAD/CAM, o processo de usinagem contínua é totalmente substituído por uma usinagem em etapas com ilha de calor que permite a dispersão do calor. Para travar a borda da peça e evitar que uma peça quente se enrole e raspe a ferramenta , uma microjunta de 0,2–0,3 mm será adicionada na borda da peça após o corte. A retificação por pontos leves tornará a peça lisa quando a peça for removida.
- A estabilização da saída do laser em tempo real ajuda a evitar a fuga de calor. Para peças de chapa longas e finas, os espaços entre as perfurações devem ser pelo menos duas vezes a espessura da chapa. Isso garantirá que nenhum nivelamento manual secundário seja necessário.
Estudo de caso JS Precision: Eliminação de escória em barramentos de cobre personalizados cortados a laser
A JS Precision desenvolveu um procedimento otimizado para barramentos elétricos de cobre C11000 de 5 mm para eliminar a escória pesada e a conicidade dimensional sob prazos apertados . Um cliente automotivo precisava de 15.000 unidades de peças de cobre a laser personalizadas com tolerância de furo de ±0,05 mm e zero escória para corte automatizado e soldagem ultrassônica. Ao mudar do corte com oxigênio para um laser de fibra em modo anelar de 12 kW com nitrogênio de 2,2 MPa, a JS Precision eliminou o fresamento secundário de arestas e entregou o pedido concluído em 6 dias úteis.
O Desafio do Cliente
O fornecedor original do cliente utilizou uma máquina a laser de 6 kW em conjunto com corte de oxigênio para cortar um barramento de cobre puro C11000 de 5 mm, com espessura de escória dura de até 0,2 mm fixada na borda e conicidade unilateral de 0,12 mm na face final, resultando em uma alta taxa de soldagem virtual de 18% na soldagem ultrassônica subseqüente e enfrentando o risco de falha na entrega.
O fornecedor tentou uma taxa de corte mais rápida de 4,5 m/min e, como resultado, a tensão interna da placa de cobre foi liberada abruptamente e levou ao empenamento de toda a placa em 3 mm. O módulo anticolisão do cortador travou repentinamente e quebrou o bico e o anel de cerâmica, o que custou ao fornecedor mais de US$ 1.200.
Solução de precisão JS
- Mudamos para um laser spot de modo anelar de 12 kW com nitrogênio de alta pureza de 2,2 MPa (99,999%) como gás auxiliar. Isto melhora a fluidez do cobre fundido: o feixe do anel externo pré-aquece enquanto o feixe central proporciona penetração profunda. Combinado com a otimização dos parâmetros CAM e uma técnica de perfuração de baixa frequência em rampa de três estágios, o tempo de perfuração de furo único caiu de 1,2 s para 0,35 s sem respingos.
- Reordenamos o caminho de corte saltado e adicionamos microabas de 0,3 mm dentro do contorno da peça para evitar deformação devido à liberação de tensão térmica. A velocidade de corte foi mantida estável em 3,8 m/min e um sistema de resfriamento localizado por névoa de água foi adicionado. Esta prática é agora um POP de chão de fábrica.
O que falhou: lições aprendidas com o teste
Durante o primeiro teste de 50 peças, aumentamos a velocidade de corte para 4,5 m/min para acelerar a entrega. A conicidade foi inicialmente aceitável, mas a liberação da tensão interna fez com que toda a chapa se deformasse repentinamente em cerca de 3 mm . O módulo anticolisão então travou, danificando o bico e o anel de cerâmica a um custo de mais de US$ 1.200 .
A lição é clara: para metais altamente reflexivos como o cobre, a compensação numérica por si só não pode recuperar a qualidade do corte depois de ocorrer uma grande deformação . A velocidade de corte deve permanecer abaixo do limite de tensão térmica do material, e micropastilhas e resfriamento por névoa de água são obrigatórios.
Resultado final
- A espessura da escória na borda de corte foi reduzida para menos de 0,02 mm, deixando as peças prontas para envio sem retificação .
- A conicidade da face final foi reduzida para 0,03 mm, com desvio dimensional mantido em ±0,04 mm .
- O rendimento na primeira passagem da soldagem ultrassônica aumentou para 99,7%, economizando 32% para o cliente em custos de rebarbação secundária.
- Todas as 15.000 peças foram totalmente inspecionadas e entregues em 6 dias úteis. O método foi formalmente adotado como procedimento operacional padrão (SOP) para corte de metal a laser na JS Precision.
Quer replicar este case de barramento de cobre puro de sucesso? Entre em contato com os engenheiros da JS Precision agora para obter a mesma solução de escória zero pontual anular de 12 kW e acertar suas peças na primeira vez!
Perguntas frequentes
Q1: Por que o corte a laser de cobre puro é significativamente mais caro do que o latão?
O cobre puro tem uma refletividade à temperatura ambiente superior a 92%, necessitando de uma velocidade de corte reduzida para evitar danos; a velocidade de corte é 30%–40% mais lenta que a do latão. Combinado com o consumo de nitrogênio de alta pressão de 2,2 MPa e um prêmio de 20% a 30% nos custos de matéria-prima, o tempo total da máquina e os custos de materiais auxiliares aumentam o preço cotado em 35% a 55%.
P2: O que causa bordas de corte escurecidas e escória excessiva em peças de latão cortadas a laser?
Bordas de latão enegrecidas geralmente são causadas por baixa pureza de nitrogênio ou pressão insuficiente. O latão requer 99,999% de nitrogênio a 1,6–2,0 MPa para expelir a escória e proteger a zona de corte do oxigênio. Se a pressão for muito baixa, o zinco oxida e escurece, deixando depósitos duros na parte inferior do corte.
Q3: Qual é o limite máximo de espessura confiável para corte a laser de cobre na produção em volume?
Para produção em larga escala, o limite superior confiável para corte a laser de cobre puro com um laser de fibra de 12 kW é de 8 mm. Ultrapassar esse limite fará com que a camada subjacente esfrie e solidifique rapidamente devido à condução de calor, o que resultará na deposição severa de escória e na conicidade excedendo 0,15 mm. Nesses casos, recomendamos mudar para corte por jato de água ou fresagem CNC .
P4: Quais diretrizes críticas de DFM os engenheiros devem seguir ao projetar peças de latão e cobre cortadas a laser?
Mantenha o diâmetro do furo interno ≥1,0× a espessura da chapa (0,8× é alcançável apenas em bitola fina); mantenha a distância da borda do furo até a borda da peça em >1,5× a espessura da chapa – 2× para peças finas e delgadas – para evitar distorção por calor. Para cobre com espessura superior a 4 mm, reserve uma margem de compensação cônica de 0,1 mm na face final.
Q5: O JS Precision pode lidar com prototipagem rápida ou pedidos de corte a laser personalizados de baixo volume para barramentos de cobre?
A JS Precision armazena latão C26000 e chapas de cobre C11000 em bitolas comuns, para que possamos lidar com prototipagem de pequenos lotes sem prazo de entrega do material. A equipe de design garante uma revisão do Design for Manufacturing (DFM) duas horas após a obtenção dos desenhos, enquanto um protótipo de pequeno lote pode ser entregue em até 48 a 72 horas a partir do momento em que os desenhos foram entregues à JS Precision, incluindo corte, rebarbação e inspeção.
Q6: Como o corte a laser se compara ao Wire EDM para processamento de peças de cobre?
O corte a laser é mais rápido e econômico, tornando-o a escolha preferida para placas de cobre com volume de 0,5 a 8 mm. Para chapas acima de 10 mm, ou onde as tolerâncias se aproximam de ±0,005 mm , a eletroerosão a fio ainda oferece retilineidade e precisão superiores.
Q7: Os engenheiros devem escolher gás auxiliar de nitrogênio ou oxigênio de alta pressão para cortar placas grossas de cobre?
Para peças eletricamente condutivas, deve-se selecionar nitrogênio de alta pressão de 2,2 MPa, pois a superfície de corte é livre de oxidação e possui excelente condutividade; para peças estruturais com espessura de placa superior a 4 mm e usinagem subsequente, oxigênio de 0,8–1,2 MPa pode ser selecionado para acelerar a velocidade de corte, mas uma escala de óxido escuro será anexada à superfície.
Q8: Quais detalhes exatos são necessários para obter uma cotação precisa de corte a laser personalizado da JS Precision?
Envie os desenhos de engenharia desdobrados (DXF/DWG/STEP) especificando também o tipo de material (C11000 ou C26000), espessura da chapa, tolerâncias de borda e número de lote. Nossa equipe de engenharia gerará uma cotação formal dentro de 2 horas.
Resumo
A escolha entre latão cortado a laser e cobre puro resume-se essencialmente a um compromisso entre propriedades ópticas e físicas, espessura máxima, tolerâncias de extremidade e orçamento de produção . O latão oferece alta velocidade de corte, espessura de até 12 mm, e elimina a necessidade de polimento secundário, sendo uma opção econômica. O cobre puro, devido à sua condutividade térmica extremamente alta e forte refletividade, tem um limite de corte livre de escória de 8 mm e requer modulação avançada de ponto de laser e gás nitrogênio de 2,2 MPa. Equilibrar claramente os requisitos de condutividade e as tolerâncias cônicas na fase inicial do projeto pode evitar custos de fabricação desnecessários.
A JS Precision está equipada com um sistema de laser de fibra de ponto anelar de 12 kW, com sensores de proteção contra reflexão traseira de nível de milissegundos e tubulação de nitrogênio de ultra-alta pressão . Carregue seus desenhos DXF ou STEP agora e receba uma avaliação oficial do DFM e um orçamento detalhado dentro de 2 horas, garantindo que você acerte o trabalho na primeira vez com peças desafiadoras de latão e cobre puro!
Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para Serviços de precisão JS , não há representações ou garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações. É responsabilidade do comprador identificar requisitos técnicos específicos e solicite uma cotação formal de peças . Entre em contato conosco para mais informações.
Recurso

