 Français




Découpe laser du laiton ou du cuivre présente des compromis de fabrication distincts en termes de coût d'usinage par pièce, de capacité d'épaisseur maximale et de délais de production globaux . Le laiton (C26000/C36000) coupe plus rapidement, atteint jusqu'à 12 mm et est expédié en 2 à 4 jours ; le cuivre pur (C11000) réfléchit plus de 95 % du faisceau, conduit la chaleur à 400 W/m·K, est limité à 8 mm, est expédié en 5 à 9 jours et coûte 35 à 55 % de plus. Le choix se résume à trouver un équilibre entre les exigences de conductivité et le budget.
Tableau à emporter : Découpe laser du laiton ou du cuivre
Définitions des matériaux : Le C11000 est du cuivre à brai électrolytique résistant (ETP), pur ≥99,9 %, avec une conductivité thermique d'environ 400 W/m·K et une conductivité électrique IACS d'environ 100 %. C26000 (laiton à cartouche, 70 % Cu / 30 % Zn) et C36000 (laiton de décolletage, ~ 61,5 % Cu / 3 % Pb) ont une conductivité IACS d'environ 28 % mais sont usinés et coupés beaucoup plus facilement.
|
Dimension d'évaluation |
Laiton (C26000/C36000) |
Cuivre (C11000) |
Paramètres techniques clés et pilotes physiques |
|---|---|---|---|
|
Coût |
Référence (1,0x) |
+35 %–55 % |
Absorptivité de 1,064 μm : Laiton 15 % contre Cuivre 5 % ; Avance : 8,5 contre 5,5 m/min (3 mm) |
|
Épaisseur |
Maximum 12 mm (±0,10 mm) |
Maximum 8 mm (±0,12 mm) |
Conductivité thermique : Cu 400 W/m·K contre Laiton 115 W/m·K ; Cône >0,15 mm au-delà des limites |
|
Délais |
2 à 4 jours (prototype/lot) |
5 à 9 jours |
Temps de perçage : Cu 0,35 à 1,2 s par rapport au laiton 0,1 à 0,3 s ; Parcours d'outil Leapfrog obligatoire pour Cu |
L'absorbance de 5 % du cuivre pur et sa conductivité thermique de 400 W/m·K expliquent directement trois résultats : le coût de traitement est plus de 35 % plus élevé , la limite d'épaisseur effective est de 8 mm et le délai de livraison est environ 40 % plus long que pour le laiton.
Selon ASTMB36/B36M-18 (Spécification standard pour les plaques, feuilles, bandes et barres laminées en laiton) et ASTM B152/B152M (Spécification standard pour les feuilles, bandes, plaques et barres laminées en cuivre), la composition chimique et les tolérances dimensionnelles du laiton C26000 et de la feuille de cuivre C11000 sont définies, prenant en charge les données de matériau et d'épaisseur dans ce tableau.
Quelle est la différence entre la découpe laser du laiton et celle du cuivre ?
La principale différence entre la découpe laser du laiton et du cuivre réside dans la réflexion du faisceau et la rapidité avec laquelle chaque alliage dissipe la chaleur de la saignée coupée. Le laiton contient du zinc, ce qui réduit sa conductivité thermique à 115 W/m·K et lui permet d'absorber environ 15 % de la lumière laser à fibre à température ambiante pour maintenir un bain de fusion de coupe stable. Le cuivre pur réfléchit plus de 95 % du faisceau laser et évacue la chaleur à 400 W/m·K. Cette dissipation thermique rapide rend le cuivre beaucoup plus sensible aux scories de bord, ce qui nécessite des contrôles d'impulsions spécialisés pour éviter des dommages catastrophiques par rétro-réflexion sur les têtes de coupe optiques.
Mécanisme de réflexion à l'état solide et d'absorption du bain de fusion
- À l'état solide, le cuivre pur réfléchit plus de 95 % de la lumière d'un laser à fibre de 1,064 μm. Ce n’est qu’après la formation d’un bain de fusion que sa capacité d’absorption dépasse 15 %. De plus, le zinc contenu dans le laiton bout à 907°C, produisant un effet de micro-explosion qui aide le jet d'azote à haute pression à expulser les scories de la saignée.
- Le laiton (C26000) fond entre 915°C et 955°C et s'écoule facilement, tandis que le cuivre pur fond à une température beaucoup plus élevée (1 083°C) et est très visqueux lorsqu'il est fondu en raison de sa forte adhérence de surface. En conséquence, le cuivre laisse souvent des scories solidifiées sur le bord inférieur de la coupe.
Protection optique et sécurité des équipements
Tout atelier coupant du cuivre doit utiliser une tête de coupe équipée d'un isolateur de rétro-réflexion qui bloque les réflexions anormales en quelques millisecondes, empêchant ainsi l'épuisement de la source laser à fibre .
Du côté de la machine, cet isolateur est associé à un retour de puissance en temps réel qui compense les variations d'un lot à l'autre de la réflectivité et de l'épaisseur de la feuille , maintenant ainsi la largeur de saignée stable sur l'ensemble d'un nid.
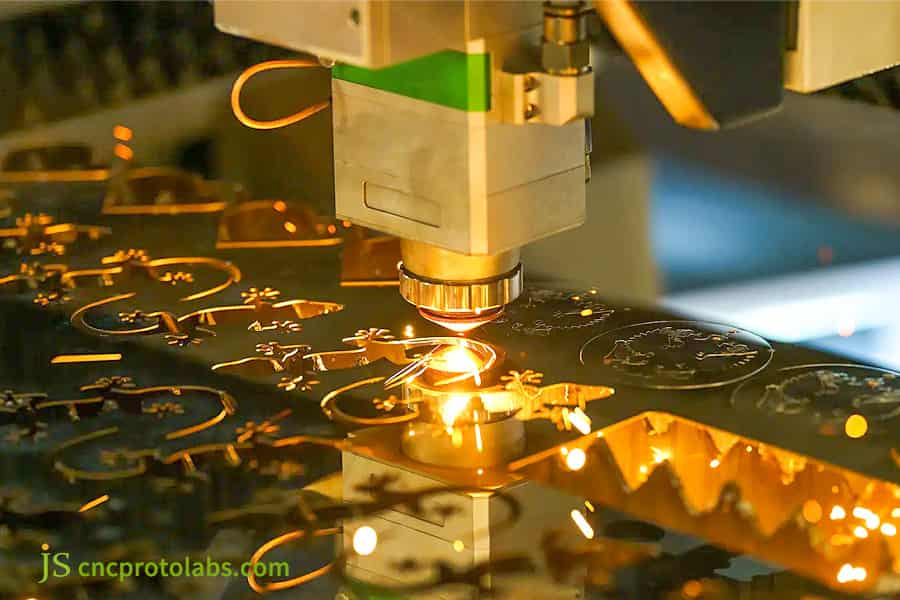
Figure 1 : Découpe au laser d'une feuille de laiton et de cuivre avec des étincelles.
Quelles sont les limites maximales d’épaisseur et de tolérance pour le laiton et le cuivre ?
Épaisseur et tolérances de coupe dépendent directement de la puissance laser disponible et du contrôle continu du bain de fusion pendant la coupe. Avec un laser à fibre industriel de 12 kW, la découpe laser du laiton permet d'obtenir des bords sans bavures jusqu'à 12 mm tout en maintenant des tolérances de ± 0,10 mm . En revanche, l’épaisseur de découpe laser du cuivre atteint de manière fiable 8 mm pour les assemblages électriques de précision. Couper le cuivre au-delà de 8 mm provoque le gel prématuré du bas de la saignée, ce qui entraîne une coupe avec un bord conique supérieur à 0,15 mm et des scories importantes qui nécessitent un usinage secondaire coûteux.
Limites de performances des machines laser de 6 kW et 12 kW
- Le laiton maintient une tolérance stable de ±0,05 mm sur une feuille mince de 0,5 à 3,0 mm, et la plaque de 12 mm répond aux exigences de circularité ISO 9013, plage 2 . Le cuivre pur contient ±0,05 mm seulement jusqu'à 4,0 mm.
- Entre 6,0 mm et 8,0 mm, la saignée du cuivre s'élargit jusqu'à 0,35 mm et la conicité du biseau d'un seul côté sur la face coupée devient importante. Au-delà de 8,0 mm, le taux d’éclatement du perçage augmente fortement, nous déconseillons donc la découpe laser à cette épaisseur.
Procédés alternatifs pour plaques ultra-épaisses (au-delà de 8 mm)
- Lorsque le cuivre dépasse 8,0 mm et que la face de contact doit rester perpendiculaire, passez à la découpe au jet d'eau ou Fraisage CNC . S'appuyer sur le laser à cette épaisseur rend les taux de rebuts incontrôlables .
- Dans le projet de jeu de barres conductrices 2025 de JS Precision, le cuivre découpé au laser de 8 mm et plus d'épaisseur a montré un écart de conicité allant jusqu'à 18 % , contre environ ±0,10 mm obtenu avec la découpe au jet d'eau.
|
Qualité du matériau |
Épaisseur (mm) |
Puissance recommandée (kW) |
Vitesse de coupe (m/min) |
Tolérance dimensionnelle (mm) |
Cône des bords/perpendiculaire |
|---|---|---|---|---|---|
|
Laiton C26000 |
0,5 à 3,0 |
6 |
8.5 |
±0,05 |
ISO 9013 Classe 2 |
|
Laiton C26000 |
4,0-12,0 |
12 |
6.0 |
±0,10 |
ISO 9013 Classe 2 |
|
Cuivre C11000 |
0,5 à 3,0 |
6 |
5.5 |
±0,05 |
ISO 9013 Classe 3 |
|
Cuivre C11000 |
4,0 à 8,0 |
12 |
3.8 |
±0,12 |
Cône ≤0,15 mm |
Selon ISO 9013:2017 , Découpe thermique — Classification des découpes thermiques — Spécifications géométriques des produits et tolérances de qualité définit la norme de circularité à 2 classes référencée pour la découpe du laiton de 12 mm.
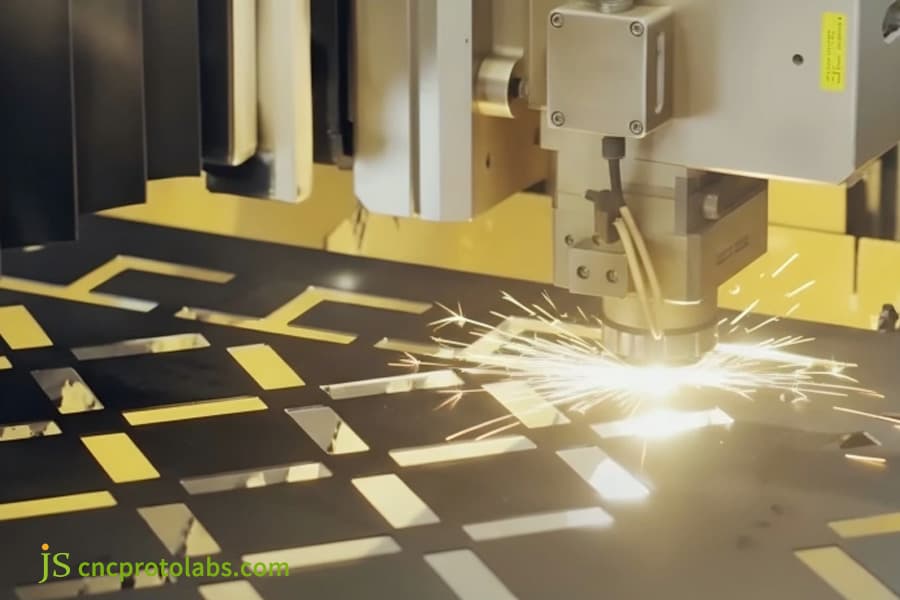
Figure 2 : Découpe au laser de formes précises sur une tôle.
Comment les vitesses de coupe et les matériaux déterminent-ils le coût de la découpe laser du laiton par rapport au cuivre ?
Le laiton contre le cuivre coût de découpe laser la variation est due aux prix du marché des matières premières, aux charges coupées et aux taux de consommation de gaz auxiliaire. La feuille brute de cuivre pur présente un prix supérieur de 20 à 30 % par rapport au laiton jaune standard. Sur la table de découpe, le cuivre pur est traité environ 35 % plus lentement que le laiton d'épaisseur identique pour éviter la formation de scories au fond. Combinés à une consommation continue d'azote haute pression de 2,2 MPa, les devis de services de découpe laser personnalisés pour les pièces en cuivre sont en moyenne 35 % à 55 % plus élevés que ceux des pièces rapides en laiton.
Formule de calcul du devis et répartition des heures de travail
Devis total = Coût net de la matière première + Coût du temps machine laser + Coût de la consommation de gaz auxiliaire + Temps d'ébavurage et de polissage post-traitement.
Pour la production par lots de pièces de 3,0 mm d'épaisseur, la vitesse d'avance pour le laiton est de 8,5 m/min, alors que pour le cuivre pur, elle n'est que de 5,5 m/min, ce qui représente plus de 50 % de temps machine supplémentaire.
Le perçage de trous dans le cuivre pur nécessite un perçage à impulsions multiples, de sorte que chaque trou prend 3 à 4 fois plus de temps que dans le laiton, ce qui représente un coût important en temps machine sur les pièces comportant des motifs de trous denses.
Consommation de gaz et dépréciation des verres
Une fois inclus le coût de l'azote de haute pureté de 2,2 MPa (consommé à 45-55 m³/h) et le remplacement fréquent des glissières de protection, les pièces finies en cuivre présentent un prix supérieur de 35 à 55 % par rapport au laiton.
L'analyse des coûts de JS Precision pour 2025 a révélé que le perçage représentait 15 % du temps de traitement total. Lorsqu'une seule pièce en cuivre contient plus de 200 trous , cette part s'élève à 40 %.
|
Élément de coût |
Laiton (par pièce) |
Cuivre (par partie) |
Différence de coût |
Pilote physique |
|---|---|---|---|---|
|
Matière première |
1,00 $ |
1,25 $ |
+25% |
Feuille de cuivre premium 20 % à 30 % |
|
Temps machine |
0,80 $ |
1,20 $ |
+50% |
Avance 8,5 contre 5,5 m/min |
|
Gaz d'assistance |
0,30 $ |
0,55 $ |
+83% |
2,2 MPa Consommation N₂ 45–55 m³/h |
|
Ébavurage |
0,10 $ |
0,20 $ |
+100% |
Finition manuelle des roues en nylon |
|
Total |
2,20 $ |
3,20 $ |
+45% |
Inducteur de coûts systémiques |
Les différences de coûts ci-dessus proviennent du modèle de coûts interne 2025 de JS Precision pour les pièces en laiton C26000 de 3,0 mm et en cuivre C11000, avec une consommation de gaz mesurée sur nos cellules laser à fibre de 12 kW. Les classes de qualité Edge référencées ailleurs dans cet article suivent OIN 9013 , qui classe la géométrie de coupe thermique indépendamment du coût — aucune norme externe n'est citée pour les multiplicateurs de prix eux-mêmes.
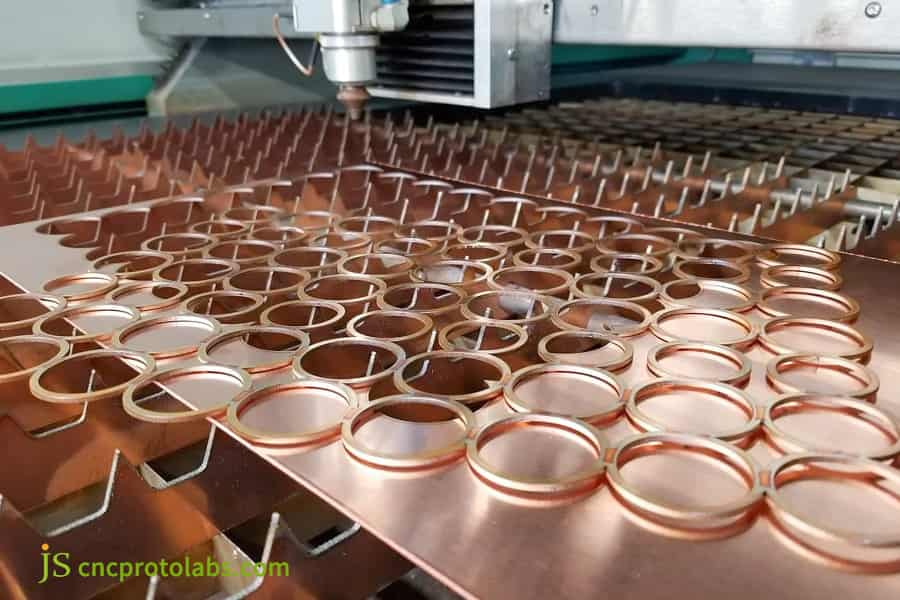
Figure 3 : Découpe au laser de nombreuses pièces d'anneaux en cuivre.

Quel est l’impact des gaz auxiliaires sur l’épaisseur de coupe et le coût de traitement ?
La sélection du gaz auxiliaire régit directement l’épaisseur de coupe maximale, l’oxydation des bords et le coût de traitement lors de la découpe laser des métaux réfléchissants. La découpe laser du laiton repose universellement sur de l'azote haute pression de 1,6 à 2,0 MPa, produisant des bords sans oxyde et prêts à souder qui éliminent les coûts d'ébavurage secondaires. Pour le cuivre pur de plus de 4,0 mm, les fabricants choisissent entre 2,2 MPa d'azote haute pression pour préserver la conductivité électrique à un coût de gaz plus élevé, ou 0,8 à 1,2 MPa d'oxygène pour pénétrer plus rapidement dans des plaques plus épaisses tout en acceptant les frais d'élimination de l'oxyde après découpe.
Efficacité économique de la découpe à l'azote du laiton
Pour le laiton, l'azote pur à 99,999 % à 1,6-2,0 MPa coupe proprement une plaque de 12 mm tout en gardant la couleur de la surface métallique inchangée . Puisqu’aucun polissage mécanique n’est nécessaire par la suite, le coût de la main-d’œuvre post-traitement diminue fortement.
L'élimination du décapage et du polissage signifie également que les pièces en laiton peuvent passer directement au soudage , supprimant ainsi le temps d'attente que ces étapes secondaires ajouteraient autrement.
Conductivité électrique et compromis en termes de coûts pour la sélection de gaz de cuivre pur
- Jeux de barres conducteurs pour nouvelles applications énergétiques doit être coupé avec de l'azote ultra haute pression de 2,2 MPa. Cela consomme un grand volume de gaz et entraîne un coût d'installation élevé, et plafonne l'épaisseur à 8 mm. Pour les pièces structurelles générales, le passage à une concentration d'oxygène de 0,8 à 1,2 MPa augmente considérablement la vitesse de coupe grâce à la réaction d'oxydation exothermique et pousse la profondeur de pénétration au-delà de 10 mm.
- Lors du coupage à l'oxygène gazeux, un film d'oxyde noir de 20 à 40 μm se forme sur la surface coupée. Le client doit déterminer au stade du dessin la nécessité de dépenses supplémentaires de lavage à l'acide comme deuxième étape d'élimination des oxydes.
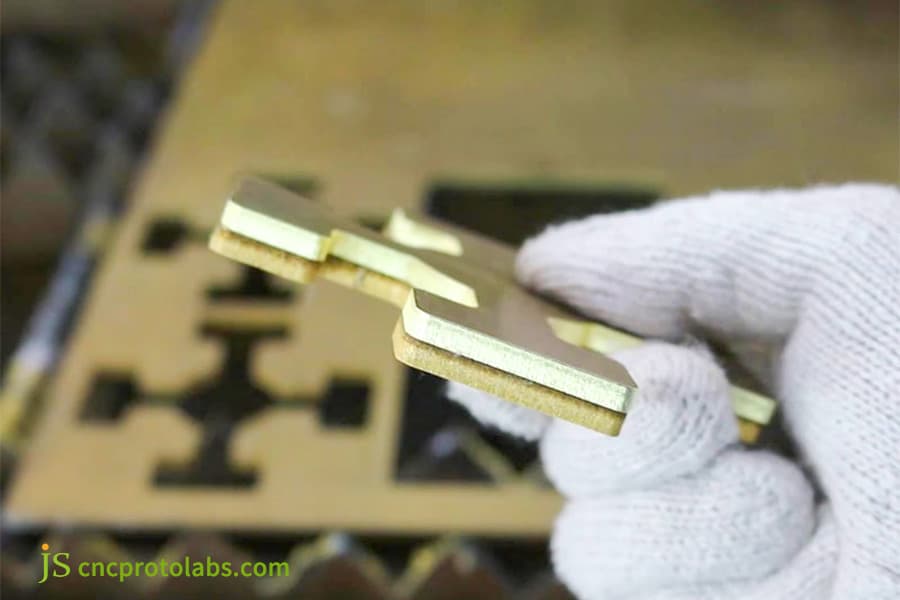
Figure 4 : Main tenant des pièces de tôle en laiton découpées.
Quelles sont les différences de délais entre la découpe laser du laiton et du cuivre ?
Variations des délais dans un service de découpe laser personnalisé pour le laiton et le cuivre proviennent de la préparation des matières premières, de la préparation des surfaces et des flux de travail d'ébavurage spécialisés. Les feuilles de laiton standard (C26000/C36000) sont largement stockées dans des calibres courants, ce qui permet d'expédier les commandes de prototypage rapide en 2 à 4 jours ouvrables avec une imbrication de découpe automatisée. Les composants en cuivre pur nécessitent 5 à 9 jours ouvrables car les feuilles brutes nécessitent une désoxydation chimique, des parcours d'outils de coupe saute-mouton plus lents pour éviter la déformation thermique et un ébavurage manuel minutieux .
Efficacité du chiffre d'affaires des ateliers de laiton
- Nous maintenons dans notre usine un stock de tôles de laiton d' une épaisseur de 0,5 à 10 mm . La découpe laser se charge d'éliminer les bavures avant que les tôles ne soient envoyées en vibro-rectification. Les produits sont emballés et expédiés après avoir passé le contrôle de qualité.
- Le processus d'échantillonnage prend 2 à 3 jours et la commande groupée 4 à 6 jours . L'utilisation des matériaux peut être augmentée grâce à l'utilisation de logiciels automatiquement imbriqués, minimisant ainsi davantage le temps de production par pièce.
Consommation de temps pour le prétraitement du cuivre pur et la découpe en plusieurs étapes
- Le cuivre s'oxyde et se décolore facilement, c'est pourquoi un dégraissage et un léger lavage acide sont ajoutés avant la coupe pour garantir une finition de surface uniforme et éviter la formation d'arcs localisés au point de perçage . Un parcours d'outil saute-mouton (saut-étape) doit alors être utilisé ; en raison des longs déplacements à vide fréquents que cela nécessite, le temps de cycle pour une seule feuille augmente de 20 à 30 %.
- Le cuivre pur est très mou, l'ébavurage doit donc être effectué manuellement par des opérateurs qualifiés à l'aide d'une meule en fibre de nylon. Ces étapes sont la principale raison pour laquelle le délai de livraison du cuivre est de 5 à 9 jours.
|
Étape de production |
Délai de livraison (jours) |
Délai de livraison du cuivre (jours) |
Pilote de retard en cuivre |
|---|---|---|---|
|
Préparation des matières premières |
0,5 |
1.0 |
Désoxydation chimique requise |
|
Nidification et coupe |
1.0 |
2.0 |
Parcours d'outil Leapfrog + avance plus lente |
|
Ébavurage |
0,5 |
1,5 |
Finition manuelle des roues en nylon |
|
Contrôle qualité et emballage |
0,5 |
0,5 |
Inspection complète pour les scories |
|
Total |
2 à 4 |
5 à 9 |
Prolongé de 3 à 5 jours |
Selon ISO 9001:2015 , Systèmes de gestion de la qualité — Les exigences fournissent le cadre d'audit pour le suivi des délais de production et la documentation du contrôle des processus dans la fabrication de précision.
Comment maintenir la planéité et les tolérances du laiton et du cuivre fins ?
Le maintien de la planéité et des tolérances dimensionnelles lors de la découpe laser du laiton mince par rapport au cuivre nécessite des stratégies de dispersion de la chaleur et des méthodes mécaniques de rétention des feuilles distinctes . Les feuilles de laiton entre 0,5 mm et 2,0 mm maintiennent relativement bien la stabilité planaire, atteignant une planéité inférieure à 0,2 mm/m sous les paramètres standard d'azote à haute pression. Les feuilles de cuivre pur de calibre identique sont beaucoup plus sensibles à un flambage thermique important en raison d'une dissipation thermique rapide et d'une faible limite d'élasticité. Un service professionnel de découpe laser de tôles contrecarre cette distorsion en déployant des parcours d'outils saute-mouton dispersés, des micro-joints calibrés et des capteurs optiques qui empêchent l'emballement thermique.
Mécanisme de contrôle de la déformation thermique des plaques minces
- Le laiton a une bonne résistance à la déformation ; la contrainte interne résiduelle produite par l'usinage et la cuisson n'entraînera pas de déformation globale, et la planéité peut être facilement maintenue à 0,2 mm/m.
- Le cuivre pur est assez mou et conducteur de chaleur . Lorsqu’une partie d’une tôle est chauffée localement, la tôle entière devient très sensible au flambage thermique ondulé.
Cet événement physique conduit directement à la conclusion qu'en traitement des plaques minces , une approche de coupe dispersée en plusieurs étapes doit être utilisée pour limiter la déformation due à l'accumulation de chaleur.
Trois méthodes de contrôle qualité en atelier
- Dans l'imbrication CAO/FAO, le processus d'usinage continu est totalement remplacé par un usinage en plusieurs étapes avec îlot thermique qui permet la dispersion de la chaleur. Pour verrouiller le bord de la pièce et ainsi éviter que le roulage d'une pièce chaude ne gratte l'outil , un micro-joint de 0,2 à 0,3 mm sera ajouté sur le bord de la pièce après la découpe. Le meulage par points légers le rendra lisse lorsque la pièce sera retirée.
- La stabilisation de la puissance laser en temps réel permet d’éviter l’emballement de chaleur. Pour les pièces en tôle longues et fines, l'espace entre les perforations doit être au moins deux fois supérieur à l'épaisseur de la tôle. Cela garantira qu’aucun aplatissement manuel secondaire n’est nécessaire.
Étude de cas JS Precision : Élimination des scories sur les barres omnibus en cuivre découpées au laser sur mesure
JS Precision a développé une procédure optimisée pour les barres omnibus électriques en cuivre C11000 de 5 mm afin d'éliminer les fortes scories et la conicité dimensionnelle dans des délais serrés . Un client du secteur automobile avait besoin de 15 000 unités de pièces en cuivre laser personnalisées avec une tolérance de trou de ±0,05 mm et zéro scories pour le soudage par ultrasons à découpe automatisée. En passant de la découpe à l'oxygène à un laser à fibre en mode anneau de 12 kW avec 2,2 MPa d'azote, JS Precision a éliminé le fraisage secondaire des bords et a livré la commande terminée dans un délai de 6 jours ouvrables.
Le défi du client
Le fournisseur d'origine du client a utilisé une machine laser de 6 kW en conjonction avec coupage à l'oxygène pour couper une barre omnibus en cuivre pur C11000 de 5 mm, avec une épaisseur de laitier dur allant jusqu'à 0,2 mm fixée au bord et une conicité unilatérale de 0,12 mm sur la face d'extrémité, ce qui entraîne un taux de soudage virtuel élevé de 18 % lors du soudage par recouvrement par ultrasons ultérieur et fait face au risque de défaut de livraison.
Le fournisseur a essayé une vitesse de coupe plus rapide de 4,5 m/min et, par conséquent, la contrainte interne de la plaque de cuivre a été brusquement relâchée et a entraîné une déformation de l'ensemble de la plaque de 3 mm. Le module anti-collision de la fraise a soudainement freiné et cassé la buse et l'anneau en céramique, ce qui a coûté plus de 1 200 dollars au fournisseur.
Solution de précision JS
- Nous sommes passés à un laser spot en mode anneau de 12 kW avec de l'azote de haute pureté de 2,2 MPa (99,999 %) comme gaz d'assistance. Cela améliore la fluidité du cuivre fondu : le faisceau annulaire extérieur préchauffe tandis que le faisceau central permet une pénétration profonde. Combiné à l'optimisation des paramètres CAM et à une technique de perçage basse fréquence à rampe en trois étapes, le temps de perçage d'un seul trou est passé de 1,2 s à 0,35 s sans éclaboussures.
- Nous avons réorganisé le chemin de coupe et ajouté des micro-onglets de 0,3 mm à l'intérieur du contour de la pièce pour empêcher la déformation due à la libération des contraintes thermiques. La vitesse de coupe a été maintenue à une vitesse stable de 3,8 m/min et un système de refroidissement localisé par brouillard d'eau a été ajouté. Cette pratique est désormais une SOP en atelier.
Ce qui a échoué : les leçons tirées de l’essai
Lors du premier essai de 50 pièces, nous avons augmenté la vitesse de coupe à 4,5 m/min pour accélérer la livraison. La conicité était initialement acceptable, mais la libération des contraintes internes a provoqué une déformation soudaine de la feuille entière d' environ 3 mm . Le module anti-collision a alors freiné, endommageant la buse et l'anneau en céramique pour un coût de plus de 1 200 $ .
La leçon est claire : pour les métaux hautement réfléchissants tels que le cuivre, la compensation numérique à elle seule ne peut pas rétablir la qualité de coupe une fois qu'une déformation importante s'est produite . La vitesse de coupe doit rester inférieure au seuil de contrainte thermique du matériau, et des micro-langues ainsi qu'un refroidissement par brouillard d'eau sont obligatoires.
Résultat final
- L'épaisseur des scories au niveau du bord coupé a été réduite à moins de 0,02 mm, ce qui rend les pièces prêtes à être expédiées sans meulage .
- La conicité de la face d'extrémité a été réduite à 0,03 mm, avec un écart dimensionnel maintenu à ±0,04 mm .
- Le rendement du premier passage du soudage par ultrasons a atteint 99,7 %, permettant au client d'économiser 32 % sur les coûts d'ébavurage secondaire.
- Les 15 000 pièces ont été entièrement inspectées et livrées dans un délai de 6 jours ouvrables. La méthode a été officiellement adoptée comme procédure opérationnelle standard (SOP) pour la découpe laser des métaux chez JS Precision.
Vous souhaitez reproduire ce boîtier de jeu de barres en cuivre pur à succès ? Contactez les ingénieurs de JS Precision dès maintenant pour obtenir la même solution sans laitier à point annulaire de 12 kW et fabriquer vos pièces correctement du premier coup !
FAQ
Q1 : Pourquoi la découpe laser du cuivre pur est-elle nettement plus chère que le laiton ?
Le cuivre pur a une réflectivité à température ambiante supérieure à 92 %, ce qui nécessite une vitesse de coupe réduite pour éviter tout dommage ; la vitesse de coupe est 30 à 40 % plus lente que celle du laiton. Combiné à la consommation d'azote haute pression de 2,2 MPa et à une prime de 20 à 30 % sur les coûts des matières premières, le temps de machine global et les coûts des matériaux auxiliaires augmentent le prix proposé de 35 à 55 %.
Q2 : Qu'est-ce qui cause les bords de coupe noircis et les scories excessives sur les pièces en laiton découpées au laser ?
Les bords en laiton noircis sont généralement causés par une faible pureté de l'azote ou une pression insuffisante. Le laiton nécessite 99,999 % d'azote à 1,6–2,0 MPa pour expulser les scories et protéger la zone coupée de l'oxygène. Si la pression est trop faible, le zinc s’oxyde et noircit, laissant des dépôts durs sur la face inférieure de la coupe.
Q3 : Quelle est la limite d’épaisseur maximale fiable pour la découpe laser du cuivre dans la production en volume ?
Pour une production à grande échelle, la limite supérieure fiable pour la découpe laser du cuivre pur avec un laser à fibre de 12 kW est de 8 mm. Le dépassement de cette limite entraînera un refroidissement et une solidification rapides de la couche sous-jacente en raison de la conduction thermique, ce qui entraînera un dépôt important de scories et une conicité dépassant 0,15 mm. Dans ces cas-là, nous vous recommandons de passer à la découpe au jet d’eau ou au fraisage CNC .
Q4 : Quelles directives DFM essentielles les ingénieurs doivent-ils suivre lors de la conception de pièces en laiton et en cuivre découpées au laser ?
Maintenez le diamètre du trou intérieur à ≥1,0× l'épaisseur de la tôle (0,8× n'est réalisable que sur une épaisseur fine) ; Maintenez la distance entre le bord du trou et le bord de la pièce à > 1,5 × l'épaisseur de la feuille ( 2 × pour les pièces fines et élancées ) pour éviter toute déformation due à la chaleur. Pour le cuivre d'une épaisseur supérieure à 4 mm, réservez une tolérance de compensation de conicité de 0,1 mm sur la face d'extrémité.
Q5 : JS Precision peut-il gérer des commandes de prototypage rapide ou de découpe laser personnalisée en faible volume pour les barres omnibus en cuivre ?
JS Precision stocke des feuilles de laiton C26000 et de cuivre C11000 dans des calibres courants, afin que nous puissions gérer le prototypage en petits lots sans délai de livraison de matériel. L'équipe de conception garantit une révision de la conception pour la fabrication (DFM) dans les deux heures suivant l'obtention des dessins, tandis qu'un prototype en petit lot peut être livré en 48 à 72 heures à compter de la livraison des dessins à JS Precision, y compris la découpe, l'ébavurage et l'inspection.
Q6 : Comment la découpe laser se compare-t-elle à l'électroérosion à fil pour le traitement des pièces en cuivre ?
La découpe laser est plus rapide et plus économique, ce qui en fait le choix privilégié pour les plaques de cuivre d'un volume de 0,5 à 8 mm. Pour les plaques de plus de 10 mm ou lorsque les tolérances approchent ±0,005 mm , l'électroérosion à fil offre toujours une rectitude et une précision supérieures.
Q7 : Les ingénieurs devraient-ils choisir un gaz d'assistance à l'azote ou à l'oxygène à haute pression pour couper des plaques de cuivre épaisses ?
Pour les pièces électriquement conductrices, il faut choisir de l'azote haute pression de 2,2 MPa, car la surface coupée est exempte d'oxydation et présente une excellente conductivité ; pour les pièces structurelles avec une épaisseur de plaque supérieure à 4 mm et un usinage ultérieur, une concentration d'oxygène de 0,8 à 1,2 MPa peut être sélectionnée pour accélérer la vitesse de coupe, mais une calamine d'oxyde sombre sera fixée à la surface.
Q8 : Quels détails exacts sont requis pour obtenir un devis de découpe laser personnalisé précis de JS Precision ?
Envoyer les dessins techniques dépliés (DXF/DWG/STEP) spécifiant également la qualité du matériau (C11000 ou C26000), l'épaisseur de la tôle, les tolérances des bords et le numéro de lot. Notre équipe d'ingénierie générera un devis formel dans les 2 heures.
Résumé
Le choix entre le laiton découpé au laser et le cuivre pur se résume essentiellement à un compromis entre les propriétés optiques et physiques, l'épaisseur maximale, les tolérances des extrémités et le budget de production . Le laiton offre une vitesse de coupe élevée, une épaisseur allant jusqu'à 12 mm, et élimine le besoin de polissage secondaire, ce qui en fait une option rentable. Le cuivre pur, en raison de sa conductivité thermique extrêmement élevée et de sa forte réflectivité, a une limite de coupe sans scories de 8 mm et nécessite une modulation avancée du point laser et de l'azote gazeux de 2,2 MPa. Un équilibre clair entre les exigences de conductivité et les tolérances de conicité dès la phase de conception initiale peut éviter des coûts de fabrication inutiles.
JS Precision est équipé d'un système laser à fibre à point annulaire de 12 kW, doté de capteurs de protection contre la réflexion arrière de niveau milliseconde et d'une tuyauterie d'azote ultra haute pression . Téléchargez vos dessins DXF ou STEP dès maintenant et recevez une évaluation DFM faisant autorité et un devis détaillé dans les 2 heures, vous assurant ainsi de faire le bon travail du premier coup avec des pièces exigeantes en laiton et en cuivre pur !
Clause de non-responsabilité
Le contenu de cette page est uniquement à titre informatif. Pour Services de précision JS , il n'y a aucune représentation ou garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il est de la responsabilité de l'acheteur d'identifier les exigences techniques spécifiques et demander un devis formel de pièces . Veuillez nous contacter pour plus d'informations.
Ressource

