 Русский




Лазерная резка латуни и меди представлены явные производственные компромиссы в стоимости обработки каждой детали, максимальной толщине и общем времени выполнения заказа . Латунь (C26000/C36000) режется быстрее, достигает толщины до 12 мм и поставляется в течение 2–4 дней; чистая медь (C11000) отражает более 95% луча, проводит тепло со скоростью 400 Вт/м·К, имеет толщину 8 мм, доставляется в течение 5–9 дней и стоит на 35–55% дороже. Выбор сводится к соотнесению требований к проводимости с бюджетом.
Таблица основных выводов: лазерная резка латуни и меди
Определения материала: C11000 — это электролитическая твердая медь (ETP), чистота ≥99,9 %, теплопроводность около 400 Вт/м·К и электропроводность ~100 % по стандарту IACS. C26000 (патронная латунь, 70% Cu / 30% Zn) и C36000 (автономная латунь, ~61,5% Cu / 3% Pb) имеют проводимость примерно 28% по IACS, но их гораздо легче обрабатывать и резать.
|
Оценочный параметр |
Латунь (C26000/C36000) |
Медь (C11000) |
Ключевые технические параметры и физические факторы |
|---|---|---|---|
|
Стоимость |
Базовый уровень (1,0x) |
+35%–55% |
Поглощающая способность 1,064 мкм : латунь 15% по сравнению с медью 5%; Скорость подачи: 8,5 против 5,5 м/мин (3 мм) |
|
Толщина |
Макс. 12 мм (±0,10 мм) |
Макс. 8 мм (±0,12 мм) |
Теплопроводность: Cu 400 Вт/м·К против латуни 115 Вт/м·К; Конусность >0,15 мм за пределами допустимых пределов |
|
Сроки выполнения |
2–4 дня (прототип/серия) |
5–9 дней |
Время прожига: Cu 0,35–1,2 с, латунь 0,1–0,3 с; Траектория «Чехарда» обязательна для Cu |
Поглощающая способность чистой меди 5 % и теплопроводность 400 Вт/м·К напрямую объясняют три результата: стоимость обработки более чем на 35 % выше , эффективный предел толщины составляет 8 мм, а время выполнения заказа примерно на 40 % дольше, чем для латуни.
В соответствии с АСТМ Б36/Б36М-18 (Стандартные спецификации для латунных листов, листов, полос и катаных стержней) и ASTM B152/B152M (Стандартные спецификации для медных листов, полос, пластин и катаных стержней) определены химический состав и допуски на размеры латуни C26000 и медного листа C11000, подтверждающие данные о материале и толщине, приведенные в этой таблице.
В чем разница между лазерной резкой латуни и меди?
Основное различие между лазерной резкой латуни и меди сводится к отражению луча и тому, насколько быстро каждый сплав рассеивает тепло от реза. Латунь содержит цинк, который снижает ее теплопроводность до 115 Вт/м·К и позволяет ей поглощать примерно 15% света волоконного лазера при комнатной температуре, обеспечивая стабильную ванну расплава при резке. Чистая медь отражает более 95% лазерного луча и отводит тепло со скоростью 400 Вт/м·К. Такое быстрое рассеивание тепла делает медь гораздо более восприимчивой к окалине на кромках, что требует специального управления импульсами для предотвращения катастрофического повреждения оптических режущих головок обратным отражением.
Механизм отражения в твердом состоянии и механизма поглощения ванны расплава
- В твердом состоянии чистая медь отражает более 95% света волоконного лазера с длиной волны 1,064 мкм. Только после образования расплавленной ванны ее поглощающая способность поднимается выше 15%. Кроме того, цинк в латуни кипит при температуре 907°C, создавая эффект микровзрыва, который помогает струе азота под высоким давлением вытеснять шлак из пропила.
- Латунь (C26000) плавится при температуре 915–955 °C и плавно течет, тогда как чистая медь плавится при гораздо более высокой температуре (1083 °C) и имеет высокую вязкость при плавлении из-за сильной поверхностной адгезии. В результате медь часто оставляет затвердевший шлак на нижней кромке разреза.
Оптическая защита и безопасность оборудования
Любая мастерская, занимающаяся резкой меди, должна использовать режущую головку, оснащенную изолятором обратного отражения, который блокирует аномальные отражения в течение миллисекунд, предотвращая перегорание источника волоконного лазера .
Со стороны машины этот изолятор соединен с обратной связью по мощности в реальном времени, которая компенсирует различия в отражательной способности и толщине листа от партии к партии, сохраняя стабильную ширину пропила по всему раскрою.
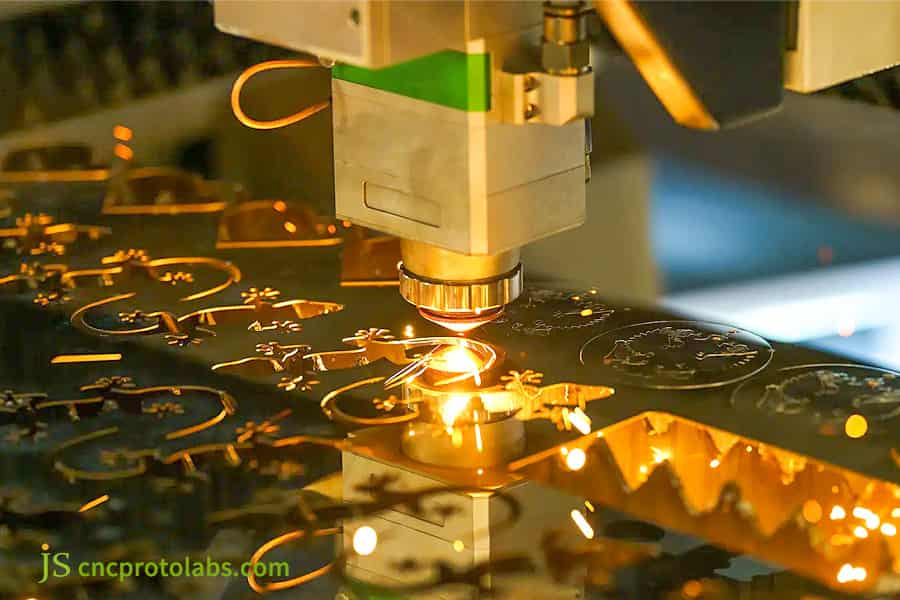
Рисунок 1. Лазерная резка латуни и медного листа искрами.
Каковы максимальная толщина и пределы допуска для латуни и меди?
Толщина и допуски на резку напрямую зависят от доступной мощности лазера и непрерывного контроля ванны расплава во время резки. С помощью промышленного волоконного лазера мощностью 12 кВт при лазерной резке латуни можно получить кромки без заусенцев толщиной до 12 мм с соблюдением допусков в пределах ±0,10 мм . Напротив, толщина лазерной резки меди надежно достигает максимума в 8 мм для прецизионных электрических сборок. Резка меди толщиной более 8 мм приводит к преждевременному замерзанию нижней части пропила, что приводит к резке с конусностью кромки более 0,15 мм и образованию большого количества окалины, что требует дорогостоящей вторичной обработки.
Пределы производительности лазерных станков мощностью 6 и 12 кВт
- Латунь имеет стабильный допуск ±0,05 мм на тонком листе толщиной 0,5–3,0 мм, а пластина толщиной 12 мм соответствует требованию перпендикулярности ISO 9013, диапазон 2 . Чистая медь держит ±0,05 мм только до 4,0 мм.
- Между 6,0 и 8,0 мм медный пропил расширяется до 0,35 мм , и односторонняя фаска на поверхности разреза становится значительной. При толщине более 8,0 мм скорость выброса при прошивке резко возрастает, поэтому мы не рекомендуем лазерную резку такой толщины.
Альтернативные процессы для сверхтолстых пластин (более 8 мм)
- Если толщина меди превышает 8,0 мм и сопрягаемая поверхность должна оставаться перпендикулярной, переключитесь на гидроабразивную резку или Фрезерование с ЧПУ . Использование лазера такой толщины приводит к тому, что уровень брака выходит из-под контроля .
- В проекте проводящей шины JS Precision в 2025 году вырезанная лазером медь толщиной 8 мм и толще показала отклонение конусности до 18% по сравнению с примерно ±0,10 мм, достижимым при гидроабразивной резке.
|
Марка материала |
Толщина (мм) |
Рекомендуемая мощность (кВт) |
Скорость резания (м/мин) |
Размерный допуск (мм) |
Крайняя конусность/перпендикулярность |
|---|---|---|---|---|---|
|
Латунь C26000 |
0,5–3,0 |
6 |
8,5 |
±0,05 |
ISO 9013 Класс 2 |
|
Латунь C26000 |
4,0–12,0 |
12 |
6.0 |
±0,10 |
ISO 9013 Класс 2 |
|
Медь C11000 |
0,5–3,0 |
6 |
5,5 |
±0,05 |
ИСО 9013 класс 3 |
|
Медь C11000 |
4,0–8,0 |
12 |
3,8 |
±0,12 |
Конусность ≤0,15 мм |
В соответствии с ИСО 9013:2017 , Термическая резка. Классификация термической резки. Геометрические характеристики изделия и допуски на качество определяют стандарт перпендикулярности 2-го класса, используемый для резки латуни толщиной 12 мм.
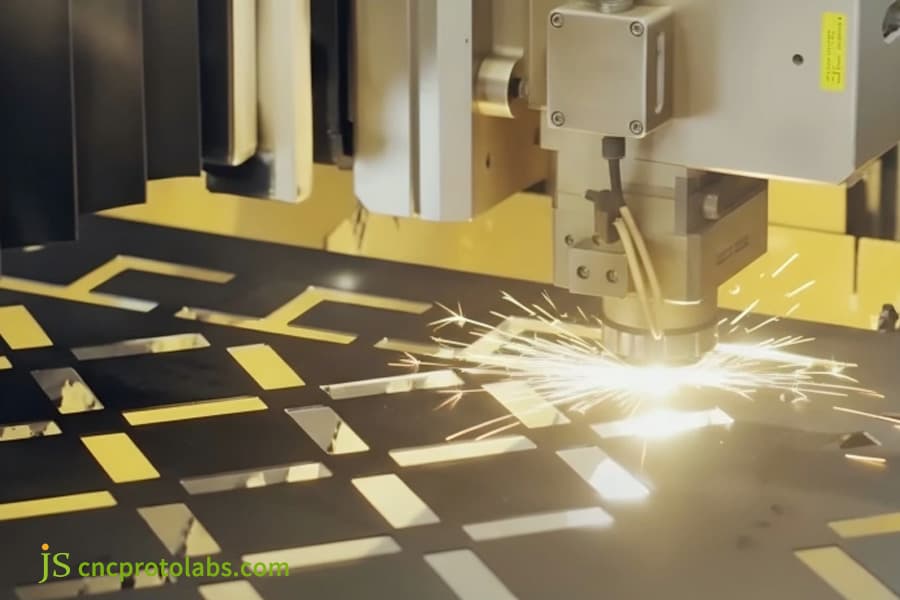
Рисунок 2. Лазерная резка точных фигур на металлическом листе.
Как скорость резки и материалы влияют на стоимость лазерной резки латуни и меди?
Латунь против меди стоимость лазерной резки Отклонение обусловлено рыночными ценами на сырье, сокращением подачи и нормами потребления вспомогательного газа. Лист из чистой меди стоит на 20–30% дороже стандартной желтой латуни. На режущем столе чистая медь обрабатывается примерно на 35% медленнее, чем латунь такой же толщины, чтобы предотвратить образование окалины на дне. В сочетании с непрерывным потреблением азота под высоким давлением 2,2 МПа цены на услуги лазерной резки медных деталей в среднем на 35–55 % выше, чем цены на латунные быстрорежущие детали.
Формула расчета предложения и разбивка рабочего времени
Общая стоимость = Чистая стоимость сырья + Стоимость времени лазерного станка + Стоимость потребления вспомогательного газа + Время удаления заусенцев и полировки после обработки.
При серийном производстве деталей толщиной 3,0 мм скорость подачи латуни составляет 8,5 м/мин, тогда как для чистой меди — всего 5,5 м/мин, что составляет более 50% дополнительного машинного времени.
Пробивка отверстий в чистой меди требует многоимпульсного сверления, поэтому каждое отверстие занимает в 3–4 раза больше времени , чем в латуни, что является основной затратой машинного времени для деталей с плотным расположением отверстий.
Расход бензина и износ линз
Если учесть стоимость азота высокой чистоты 2,2 МПа (расход которого составляет 45–55 м³/ч) и частую замену защитных заслонок, готовые медные детали имеют надбавку к цене на 35–55 % по сравнению с латунными.
Анализ затрат компании JS Precision в 2025 году показал, что на пробивку приходилось 15% общего времени обработки. Когда одна медная деталь содержит более 200 отверстий , эта доля возрастает до 40%.
|
Компонент затрат |
Латунь (за деталь) |
Медь (за часть) |
Разница в стоимости |
Физический драйвер |
|---|---|---|---|---|
|
Сырье |
1,00 доллара США |
1,25 доллара США |
+25% |
Медный лист премиум 20–30% |
|
Машинное время |
0,80 доллара США |
1,20 доллара США |
+50% |
Скорость подачи 8,5 против 5,5 м/мин. |
|
Вспомогательный газ |
0,30 доллара США |
0,55 доллара США |
+83% |
2,2 МПа Расход N₂ 45–55 м³/ч |
|
Удаление заусенцев |
0,10 доллара США |
0,20 доллара США |
+100% |
Ручная обработка нейлоновых кругов |
|
Всего |
$2,20 |
$3,20 |
+45% |
Системный драйвер затрат |
Приведенная выше разница в стоимости взята из внутренней модели затрат JS Precision на 2025 год для латунных деталей C26000 и меди C11000 толщиной 3,0 мм, при этом потребление газа измерено на наших волоконных лазерных ячейках мощностью 12 кВт. Классы качества кромок, упомянутые в других разделах этой статьи, следуют ниже. ИСО 9013 , который классифицирует геометрию термической резки независимо от стоимости — для самих множителей цены не указывается внешний стандарт.
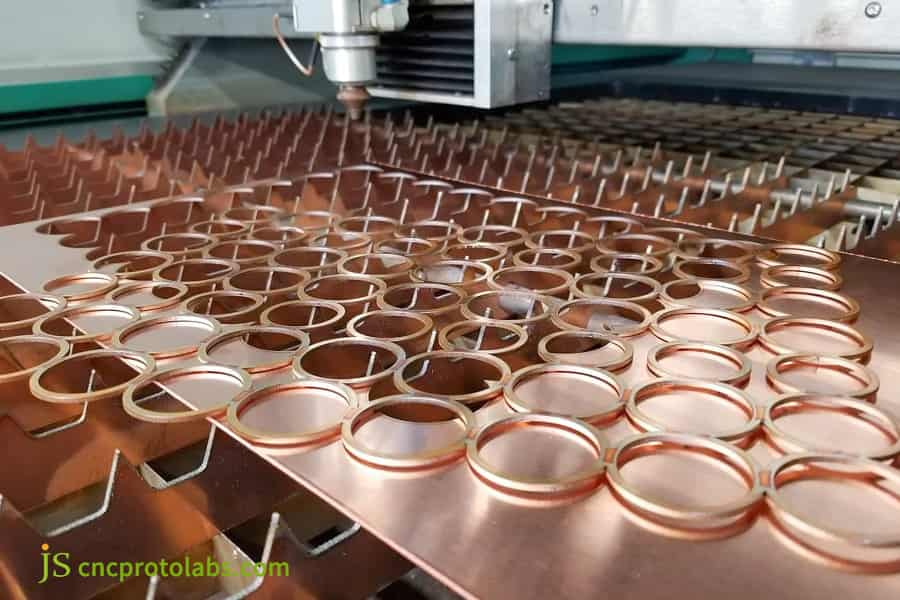
Рисунок 3. Лазерная резка многочисленных деталей медного кольца.

Как вспомогательные газы влияют на толщину резки и стоимость обработки?
Выбор вспомогательного газа напрямую влияет на максимальную толщину резки, окисление кромок и стоимость обработки при лазерной резке отражающих металлов. Лазерная резка латуни обычно осуществляется с использованием азота под высоким давлением от 1,6 до 2,0 МПа, что позволяет получить кромки, не содержащие оксидов, готовые к сварке, что исключает затраты на вторичное удаление заусенцев. Для чистой меди толщиной более 4,0 мм производители выбирают между азотом под высоким давлением 2,2 МПа, чтобы сохранить электропроводность при более высоких затратах газа, или кислородом от 0,8 до 1,2 МПа, чтобы быстрее проникать в более толстые пластины, принимая при этом затраты на удаление оксидов после резки.
Экономическая эффективность азотной резки латуни
В случае латуни азот с чистотой 99,999% при давлении 1,6–2,0 МПа аккуратно режет пластину толщиной 12 мм , сохраняя при этом цвет металлической поверхности неизменным . Поскольку после этого не требуется механическая полировка, затраты на рабочую силу при постобработке резко снижаются.
Устранение травления и полировки также означает, что латунные детали можно сразу отправлять на сварку , что сокращает время ожидания, которое в противном случае добавили бы эти второстепенные этапы.
Электрическая проводимость и компромиссы в стоимости при выборе газа из чистой меди
- Проводящие шины для новые энергетические приложения необходимо резать азотом сверхвысокого давления 2,2 МПа. Это потребляет большой объем газа и требует высоких затрат на установку, а толщина ограничивается 8 мм. Для общих конструкционных деталей переход на кислород с давлением 0,8–1,2 МПа существенно повышает скорость резания за счет экзотермической реакции окисления и увеличивает глубину проникновения за пределы 10 мм.
- При кислородной резке на поверхности разреза образуется черная оксидная пленка толщиной 20–40 мкм . Заказчик на этапе чертежа должен определить необходимость дополнительных затрат на кислотную промывку как второй этап удаления оксидов.
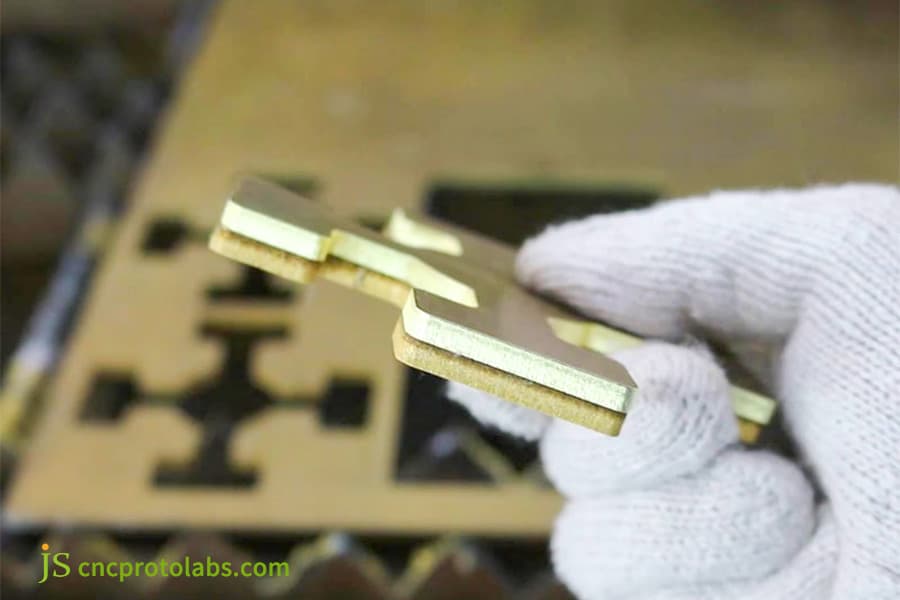
Рисунок 4: Рука держит вырезанные детали из латунного листового металла.
Какова разница во времени выполнения лазерной резки латуни и меди?
Изменения времени выполнения заказа услуги лазерной резки на заказ для латунных и медных стержней от готовности сырья, подготовки поверхности и специализированных рабочих процессов по удалению заусенцев. Стандартные латунные листы (C26000/C36000) широко представлены на складе обычных размеров, что позволяет доставлять заказы на быстрое прототипирование в течение 2–4 рабочих дней с автоматической раскройной раскройкой. Для изготовления компонентов из чистой меди требуется от 5 до 9 рабочих дней, поскольку необработанные листы требуют химического раскисления, более медленных траекторий резки для предотвращения термической деформации и тщательного ручного удаления заусенцев .
Эффективность оборота латунного цеха
- На нашем заводе имеется запас латунных листов толщиной 0,5–10 мм . Лазерная резка позволяет удалить заусенцы перед отправкой листов на вибрационное шлифование. Продукция упаковывается и отправляется после прохождения контроля качества.
- Процесс отбора проб занимает 2–3 дня , а оптовый заказ — 4–6 дней . Использование материала можно увеличить за счет использования программного обеспечения с автоматическим размещением, тем самым в большей степени минимизируя время производства каждой детали.
Затраты времени на предварительную обработку чистой меди и поэтапную резку
- Медь легко окисляется и обесцвечивается, поэтому перед резкой необходимо обезжирить и промыть легкой кислотой, чтобы обеспечить равномерную обработку поверхности и предотвратить возникновение локальной дуги в точке прожига . Затем необходимо использовать траекторию инструмента «чехарда» (пропустить шаг); из-за частых длительных холостых перемещений время цикла обработки одного листа увеличивается на 20–30%.
- Чистая медь очень мягкая, поэтому удаление заусенцев должно производиться вручную квалифицированными операторами с использованием круга из нейлонового волокна. Эти шаги являются основной причиной того, что время выполнения заказа на медь составляет 5–9 дней.
|
Этап производства |
Срок изготовления латуни (дни) |
Срок поставки меди (дни) |
Медный драйвер задержки |
|---|---|---|---|
|
Подготовка сырья |
0,5 |
1.0 |
Требуется химическое раскисление |
|
Вложение и резка |
1.0 |
2.0 |
Чехарда траектории инструмента + более медленная подача |
|
Удаление заусенцев |
0,5 |
1,5 |
Ручная обработка нейлоновых кругов |
|
Контроль качества и упаковка |
0,5 |
0,5 |
Полная проверка на наличие окалины |
|
Всего |
2–4 |
5–9 |
Продлевается на 3–5 дней |
В соответствии с ИСО 9001:2015 , Системы управления качеством — Требования обеспечивают основу аудита для отслеживания сроков производства и документации по контролю процессов в точном производстве.
Как сохранить плоскостность и допуски тонкой латуни и меди?
Поддержание плоскостности и допусков на размеры при лазерной резке тонкой латуни по сравнению с медью требует определенных стратегий рассеивания тепла и методов механического удержания листа . Латунные листы толщиной от 0,5 до 2,0 мм относительно хорошо сохраняют плоскую стабильность, достигая плоскостности в пределах 0,2 мм/м при стандартных параметрах азота под высоким давлением. Листы из чистой меди одинакового сечения гораздо более подвержены серьезному термическому короблению из-за быстрого рассеивания тепла и низкого предела текучести. Профессиональная служба лазерной резки листового металла противостоит этому искажению , используя разбросанные траектории движения инструмента, калиброванные микросоединения и оптические датчики, которые предотвращают температурный разгон.
Механизм контроля термического коробления тонких пластин
- Латунь обладает хорошей устойчивостью к деформации; остаточное внутреннее напряжение, возникающее при механической обработке и обжиге, не приведет к общей деформации, и плоскостность легко поддерживается на уровне 0,2 мм/м.
- Чистая медь достаточно мягкая и теплопроводная . Когда часть листа нагревается локально, вся пластина становится очень восприимчивой к волнистому термическому короблению.
Это физическое явление непосредственно приводит к выводу, что в обработка тонких пластин Для ограничения деформации из-за накопления тепла необходимо использовать метод поэтапной резки.
Три метода контроля качества цеха
- В CAD/CAM-раскрое процесс непрерывной обработки полностью заменяется обработкой с пропуском этапов, обеспечивающей рассеивание тепла. Для фиксации края детали и предотвращения скручивания горячей детали от царапин инструмента на кромке детали после резки добавляется микрошов толщиной 0,2–0,3 мм . Легкая точечная шлифовка сделает ее гладкой при снятии детали.
- Стабилизация мощности лазера в реальном времени помогает предотвратить утечку тепла. Для длинных и тонких листов зазоры между перфорациями должны быть как минимум в два раза больше толщины листа. Это гарантирует, что вторичное выравнивание вручную не потребуется.
Пример использования JS Precision: Устранение шлака на изготовленных по индивидуальному заказу медных шинах, вырезанных лазером
Компания JS Precision разработала оптимизированную процедуру для медных электрических шин C11000 толщиной 5 мм, позволяющую исключить сильное образование окалины и конусность в условиях сжатых сроков . Заказчику из автомобильной отрасли потребовалось 15 000 единиц нестандартных медных деталей, изготовленных лазером, с допуском отверстий ±0,05 мм и нулевым окалином для автоматизированной резки, ультразвуковой сварки. Перейдя с кислородной резки на волоконный лазер кольцевого типа мощностью 12 кВт с азотом 2,2 МПа, компания JS Precision устранила необходимость вторичного фрезерования кромок и доставила готовый заказ в течение 6 рабочих дней.
Задача клиента
Первоначальный поставщик заказчика использовал лазерный станок мощностью 6 кВт в сочетании с кислородная резка разрезать шину из чистой меди C11000 толщиной 5 мм с твердым шлаком толщиной до 0,2 мм , прикрепленным к краю, и односторонним конусом 0,12 мм на торцевой поверхности, что приводит к высокой виртуальной скорости сварки 18% при последующей ультразвуковой сварке внахлест и риску невыполнения поставки.
Поставщик попробовал увеличить скорость резки до 4,5 м/мин , в результате чего внутреннее напряжение медной пластины резко ослабло и привело к короблению всей пластины на 3 мм. Модуль предотвращения столкновений фрезы внезапно затормозил и сломал сопло и керамическое кольцо, что обошлось поставщику более чем в 1200 долларов.
Прецизионное решение JS
- Мы перешли на точечный лазер кольцевого типа мощностью 12 кВт с азотом высокой чистоты (99,999%) при давлении 2,2 МПа в качестве вспомогательного газа. Это улучшает текучесть расплавленной меди: луч внешнего кольца предварительно нагревается, а центральный луч обеспечивает глубокое проникновение. В сочетании с оптимизацией параметров CAM и трехэтапной линейной низкочастотной технологией прошивки время прошивки одного отверстия сократилось с 1,2 с до 0,35 с без разбрызгивания.
- Мы переупорядочили траекторию пропуска резки и добавили микровыступы толщиной 0,3 мм внутри контура детали, чтобы предотвратить деформацию из-за снятия термического напряжения. Скорость резания поддерживалась на стабильном уровне 3,8 м/мин , была добавлена локальная система водяного охлаждения. Эта практика теперь является СОП цеха.
Что не удалось: уроки, извлеченные из пробного запуска
Во время первого пробного запуска 50 деталей мы увеличили скорость резки до 4,5 м/мин , чтобы ускорить доставку. Изначально конусность была приемлемой, но из-за снятия внутреннего напряжения весь лист внезапно деформировался примерно на 3 мм . Затем модуль предотвращения столкновений затормозил, повредив сопло и керамическое кольцо, стоимость которого составила более 1200 долларов .
Урок ясен: для металлов с высокой отражающей способностью, таких как медь, одна только численная компенсация не может восстановить качество резки после возникновения большой деформации . Скорость резки должна оставаться ниже порога термического напряжения материала, обязательны микровкладки и охлаждение водяным туманом.
Окончательный результат
- Толщина окалины на кромке реза была уменьшена до уровня менее 0,02 мм, что позволило подготовить детали к отправке без шлифовки .
- Конус торцевой поверхности был уменьшен до 0,03 мм, при этом размерное отклонение сохранялось на уровне ±0,04 мм .
- Производительность ультразвуковой сварки за первый проход выросла до 99,7%, что позволило заказчику сэкономить 32% на затратах на вторичное удаление заусенцев.
- Все 15 000 штук были полностью проверены и доставлены в течение 6 рабочих дней. Этот метод был официально принят в качестве стандартной рабочей процедуры (СОП) лазерной резки металла в компании JS Precision.
Хотите повторить этот успешный корпус сборной шины из чистой меди? Свяжитесь с инженерами JS Precision прямо сейчас, чтобы получить такое же бесшлаковое решение для кольцевой точки мощностью 12 кВт и сделать ваши детали правильными с первого раза!
Часто задаваемые вопросы
Вопрос 1: Почему лазерная резка чистой меди значительно дороже, чем латуни?
Чистая медь имеет коэффициент отражения при комнатной температуре, превышающий 92%, что требует снижения скорости резки для предотвращения повреждений; скорость резания на 30–40% медленнее, чем у латуни. В сочетании с потреблением азота под высоким давлением 2,2 МПа и надбавкой к затратам на сырье на 20–30% общее машинное время и затраты на вспомогательные материалы увеличивают заявленную цену на 35–55%.
Вопрос 2: Что вызывает почернение кромок реза и чрезмерную окалину на латунных деталях, вырезанных лазером?
Почернение кромок латуни обычно вызвано низкой чистотой азота или недостаточным давлением. Латуни требуется 99,999% азота при давлении 1,6–2,0 МПа для удаления шлака и защиты зоны разреза от кислорода. Если давление слишком низкое, цинк окисляется и чернеет, оставляя твердые отложения на нижней стороне разреза.
В3: Какова максимально надежная граница толщины для лазерной резки меди при серийном производстве?
Для крупносерийного производства надежный верхний предел лазерной резки чистой меди волоконным лазером мощностью 12 кВт составляет 8 мм. Превышение этого предела приведет к быстрому охлаждению и затвердеванию нижележащего слоя из-за теплопроводности, что приведет к сильному отложению шлака и конусности, превышающей 0,15 мм. В таких случаях мы рекомендуем перейти на гидроабразивную резку или фрезеровку с ЧПУ .
Вопрос 4. Какие важные рекомендации DFM должны соблюдать инженеры при проектировании латунных и медных деталей, вырезанных лазером?
Поддерживайте внутренний диаметр отверстия на уровне ≥1,0× толщины листа (0,8× достижимо только на тонком листе); расстояние от края отверстия до края детали должно быть не менее 1,5 толщины листа ( в 2 раза для тонких и тонких деталей ) во избежание тепловой деформации. Для меди толщиной более 4 мм оставьте припуск на компенсацию конусности 0,1 мм на торцевой поверхности.
Вопрос 5. Может ли JS Precision выполнять быстрое изготовление прототипов или небольшие заказы на лазерную резку медных шин по индивидуальному заказу?
Компания JS Precision имеет на складе латунный лист C26000 и медный лист C11000 стандартных размеров, поэтому мы можем выполнять прототипирование небольшими партиями без затрат времени на изготовление материала. Команда дизайнеров гарантирует проверку проекта для производства (DFM) в течение двух часов после получения чертежей, а мелкосерийный прототип может быть доставлен в течение 48–72 часов с момента доставки чертежей в JS Precision, включая резку, удаление заусенцев и проверку.
Вопрос 6: Чем лазерная резка отличается от проволочной электроэрозионной обработки при обработке медных деталей?
Лазерная резка быстрее и экономичнее, что делает ее предпочтительным выбором для медных пластин объемом 0,5–8 мм. Для листов толщиной более 10 мм или с допусками, приближающимися к ±0,005 мм , проволочная электроэрозионная обработка по-прежнему обеспечивает превосходную прямолинейность и точность.
Вопрос 7: Должны ли инженеры выбирать вспомогательный газ азота или кислорода под высоким давлением для резки толстых медных пластин?
Для электропроводящих деталей необходимо выбирать азот высокого давления 2,2 МПа, так как поверхность среза не имеет окисления и обладает отличной проводимостью; для деталей конструкций с толщиной пластины более 4 мм и последующей механической обработкой для ускорения скорости резания можно выбрать кислород 0,8–1,2 МПа, но на поверхности прикрепится темная оксидная окалина.
Вопрос 8. Какие точные данные необходимы для получения точного индивидуального предложения по лазерной резке от JS Precision?
Отправьте развернутые инженерные чертежи (DXF/DWG/STEP) с указанием также марки материала (C11000 или C26000), толщины листа, допусков кромок и номера партии. Наша команда инженеров подготовит официальное предложение в течение 2 часов.
Краткое содержание
Выбор между латунью, вырезанной лазером, и чистой медью по существу сводится к компромиссу между оптическими и физическими свойствами, максимальной толщиной, допусками на торцевую поверхность и производственным бюджетом . Латунь обеспечивает высокую скорость резки, толщину до 12 мм и исключает необходимость вторичной полировки, что делает ее экономически выгодным вариантом. Чистая медь, благодаря своей чрезвычайно высокой теплопроводности и высокой отражательной способности, имеет предел резания без шлака 8 мм и требует усовершенствованной модуляции лазерного пятна и газообразного азота с давлением 2,2 МПа. Четкий баланс требований к проводимости и допусков на конусность на начальном этапе проектирования позволяет избежать ненужных производственных затрат.
JS Precision оснащена волоконной лазерной системой с кольцевым пятном мощностью 12 кВт, датчиками защиты от обратного отражения миллисекундного уровня и азотными трубками сверхвысокого давления . Загрузите свои чертежи в формате DXF или STEP. прямо сейчас и получите авторитетную оценку DFM и детальное ценовое предложение в течение 2 часов, гарантируя, что вы получите правильную работу с первого раза со сложными деталями из латуни и чистой меди!
Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей. Для JS Прецизионные услуги , нет никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запросить официальное предложение запчастей . Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Ресурс

