 العربية



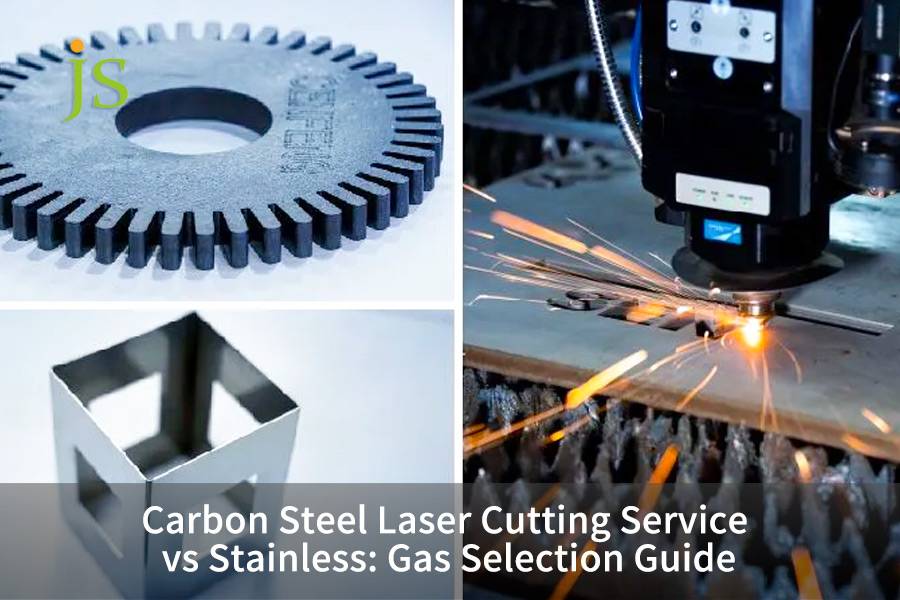

خدمة قطع الفولاذ الكربوني بالليزر تساعد في اختيار الغاز المناسب، مما يحدد بشكل مباشر جودة القطع وتكلفته من خلال مطابقة الأكسجين أو النيتروجين أو الهواء المضغوط مع سمك المادة. استخدم الأكسجين الصناعي بضغط 0.6-2.5 بار للفولاذ الكربوني بسمك 6 مم أو أكبر؛ والنيتروجين عالي النقاء بضغط 14-22 بار للفولاذ الكربوني الرقيق وللفولاذ المقاوم للصدأ عندما تحتاج إلى حافة لامعة وخالية من الأكسيد؛ والهواء المضغوط النظيف بضغط 14-16 بار للفولاذ منخفض الكربون حتى سمك 3 مم، حيث يخفض حوالي 75% من تكلفة الغاز في الساعة.
جدول ملخص الإجابة الأساسية: اختيار غاز القطع بالليزر
|
المادة و نطاق السماكة |
غاز المساعدة الموصى به |
ضبط الضغط (بار) |
خشونة الحافة (Ra) |
التوافق مع عمليات ما بعد المعالجة |
|---|---|---|---|---|
|
صفيحة فولاذية سميكة (≥ 6 مم) |
أكسجين صناعي (O2) |
0.6-2.5 بار |
Ra 6.3-12.5 ميكرومتر- مع وجود طبقة أكسيد |
يتطلب إزالة الأكسيد، مناسب لـ اللحام الثقيل |
|
صفيحة فولاذية رقيقة (0.5-4 مم) |
نيتروجين عالي الضغط (N2) |
14-18 بار |
Ra 1.6-3.2 ميكرومتر - أبيض فضي، خالٍ من الشوائب |
طلاء مسحوقي بدون صقل ثانوي |
|
فولاذ مقاوم للصدأ أوستنيتي (كامل السماكة) |
نيتروجين عالي النقاء (≥ 99.999%) |
16-22 بار |
Ra 0.8-1.6 ميكرومتر - لامع كمرآة، بدون تلوين حراري |
يحافظ على طبقة التخميل، لحام TIG مباشر |
|
فولاذ كربوني إنشائي (1-3 مم) |
هواء مضغوط نظيف |
14-16 بار |
Ra 3.2-6.3 ميكرومتر - أكسدة طفيفة |
الطلاء المسحوقي الداخلي والتجميع الميكانيكي |
مصدر البيانات: سجلات الإنتاج الداخلية لشركة JS Precision، من يناير إلى ديسمبر 2025: 148 عملية قطع بالليزر باستخدام ليزرات ألياف بقدرة 6 كيلوواط و12 كيلوواط على فولاذ كربوني بسماكة 0.5-16 مم وفولاذ مقاوم للصدأ بسماكة 0.5-12 مم. تم قياس الخشونة باستخدام مقياس خشونة السطح بالتلامس (حد القطع 0.8 مم، ISO 4288)؛ القيم المعروضة هي النطاق المقاس لمجموعة العمليات، وليست أرقامًا من الكتالوج. تدعم نفس مجموعة البيانات دراسة الحالة وأرقام الأسئلة الشائعة في هذه المقالة.
يستخدم الفولاذ الكربوني تفاعل الأكسجين الطارد للحرارة، مما يقلل من استهلاك الطاقة. ومع ذلك، فإن أجزاء الفولاذ المقاوم للصدأ ذات متطلبات جودة سطح عالية، بالإضافة إلى بعض أجزاء الفولاذ الكربوني، يجب معالجتها بالنيتروجين عالي الضغط لإزالة الخبث فيزيائيًا ومنع الأكسدة. لماذا تتفاعل الغازات المساعدة بشكل مختلف في قطع الفولاذ الكربوني مقابل الفولاذ المقاوم للصدأ بالليزر؟ في قطع الفولاذ الكربوني مقابل الفولاذ المقاوم للصدأ بالليزر، تحدد ديناميكيات الغاز المساعد ما إذا كان إخراج المعدن المنصهر يعتمد على الاحتراق الطارد للحرارة أو الطرد الخامل فوق الصوتي. يُولّد الأكسجين منخفض الضغط (من 0.6 إلى 2.5 بار) تفاعل أكسدة الحديد الذي يُوفر من 55% إلى 65% من إجمالي طاقة القطع على ألواح الكربون. في المقابل، يستخدم اختيار غاز القطع بالليزر للفولاذ المقاوم للصدأ النيتروجين غير المتفاعل (من 16 إلى 22 بار) لطرد المعدن المنصهر فيزيائيًا. خبث غني بالكروم بدون أكسدة سطحية.
معادلة الأكسدة الطاردة للحرارة لصهر الفولاذ الكربوني بمساعدة الأكسجين ومنطق التحكم في درجة الحرارة عند الضغط المنخفض
- عند استخدام الأكسجين كوقود لصهر الفولاذ الكربوني، تُساهم الحرارة الناتجة عن تفاعل الحديد والأكسجين بنسبة تصل إلى 55-65% من طاقة القطع. مع ذلك، إذا تجاوز ضغط الغاز 2.5 بار، فإن ارتفاع درجة حرارة حوض المعدن المنصهر سيؤدي إلى فقدان السيطرة على القطع، مما ينتج عنه عيوب مثل غرق المعدن المنصهر. يتم اختيار غاز القطع بالليزر بحيث يمكن التحكم في ارتفاع الفوهة بين 0.5 و1.0 مم، مما يحافظ على استقرار حوض المعدن المنصهر ويمنع تراكم الحرارة عند زوايا الصفائح السميكة. الخواص الفيزيائية للفولاذ المقاوم للصدأ المنصهر وآلية إزالة الخبث باستخدام النيتروجين فوق الصوتي يحتوي الفولاذ المقاوم للصدأ المنصهر على الكروم والنيكل، مما يزيد من لزوجته ويقلل من سيولته مقارنةً بالفولاذ الكربوني المنصهر. ولأن المعدن المنصهر السميك لا يُصرّف بشكل كامل من شق القطع، فإنه يتصلب مرة أخرى على الحافة السفلية للقطع، مكونًا خبثًا صلبًا. وهذا بالضبط ما يجب أن يقذفه النيتروجين عالي الضغط.
- لإزالة كل من الخبث واللون الحراري، أنت بحاجة إلى نفاثة محورية فائقة السرعة: نيتروجين بضغط 16-22 بار يتم ضخه عبر فجوة حلقية بقطر 0.15-0.30 مم. تولد النفاثة ضغطًا ديناميكيًا كافيًا للتغلب على التوتر السطحي للمعدن المنصهر وتنظيف جدار القطع بالكامل، بحيث يخرج كل من الخبث واللون الحراري مع تيار العادم.
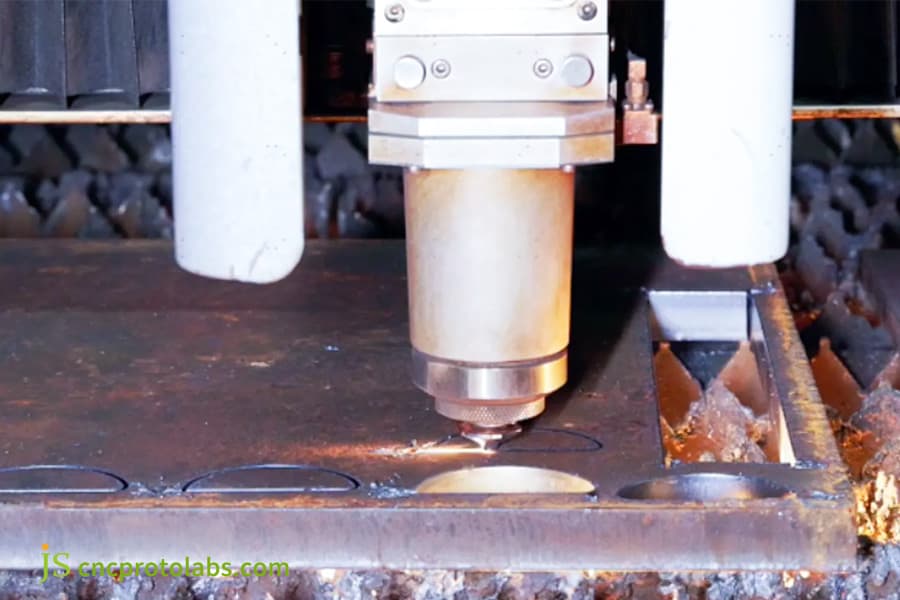
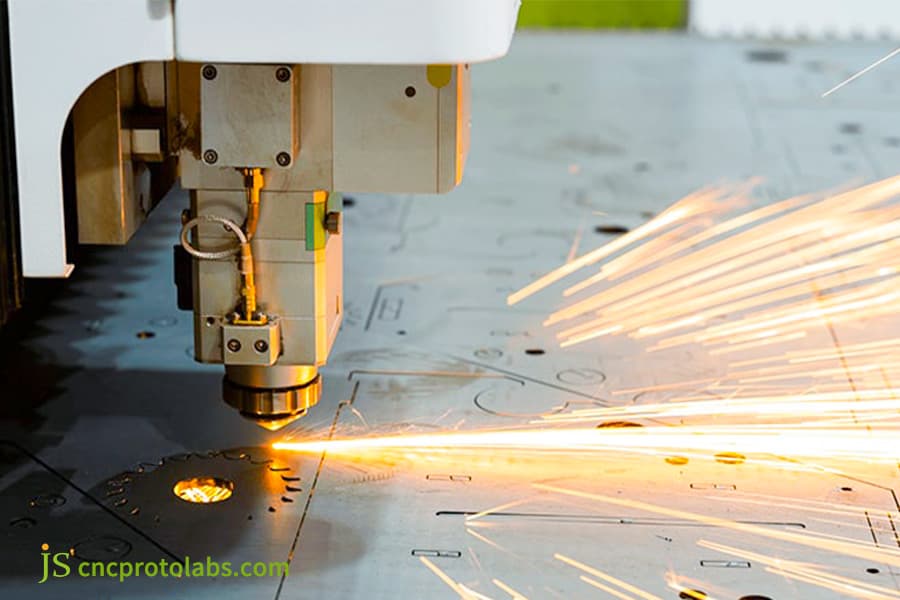
الشكل 1: رأس ليزر الألياف يقطع صفيحة من الفولاذ الكربوني بسمك 12 مم بمساعدة الأكسجين منخفض الضغط؛ لاحظ عمود الشرر المميز للقطع التفاعلي.
قطع الفولاذ الطري بالليزر باستخدام الأكسجين مقابل النيتروجين: أين يقع حد القطع؟
في قطع الفولاذ الطري بالليزر، يتمحور التحول في عملية القطع باستخدام الأكسجين مقابل النيتروجين حول حد قطع يتراوح بين 4 و6 مم. تستخدم الصفائح التي يقل سمكها عن 4 مم نيتروجينًا بضغط يتراوح بين 14 و18 بارًا لتأمين حواف خالية من الأكسيد بمعامل خشونة Ra يتراوح بين 1.6 و3.2 ميكرومتر، وذلك لطلاء المسحوق مباشرةً. أما الصفائح التي يزيد سمكها عن 6 مم، فيتطلب قطع الفولاذ الكربوني بالليزر الصناعي أكسجينًا بضغط يتراوح بين 0.6 و2.5 بارًا لمنع استهلاك الغاز المفرط الذي يتجاوز 60 Nm³/h.
خصائص نافذة عملية القطع بالأكسجين وطبقة الأكسيد
- يبلغ سمك طبقة أكسيد الحديد الهشة المتبقية على مقطع القطع بالأكسجين 0.05-0.2 مم، مع خشونة سطحية Ra 6.3-12.5 ميكرومتر، وهي مناسبة للحام والتشغيل الخشن في الصناعات الثقيلة العادية.
- بالنسبة لعملية القطع بالليزر للفولاذ الطري، فإن الحفاظ على الضغط بدقة بين 0.6 و2.5 بار يوازن طاقة القطع مع جودة المقطع العرضي: عند ضغط أقل من 0.6 بار، لا تكتمل جبهة التفاعل، وعند ضغط أعلى من 2.5 بار، ترتفع درجة حرارة حوض الانصهار بشكل مفرط ويفقد القطع السيطرة عليه.
استهلاك غاز النيتروجين المستخدم في القطع بالضغط العالي وحدود تبديل العملية
- في حال زيادة سُمك صفيحة الفولاذ الكربوني عن 6 مم، سيرتفع استهلاك النيتروجين في القطع بالضغط العالي بشكل كبير. سيصل استهلاك الغاز لصفيحة فولاذ كربوني بسُمك 10 مم إلى حوالي 60-80 متر مكعب قياسي/ساعة فقط. في الوقت نفسه، سيزداد استهلاك الطاقة بسرعة كبيرة، مما سيؤدي إلى ارتفاع التكاليف بشكل غير مسبوق. في نطاق سماكة الصفائح من 4 إلى 6 مم، يجب على المهندسين تحديد حدود تغيير العملية بوضوح بناءً على سماكة الصفيحة: يُستخدم النيتروجين عند سماكة أقل من 4 مم للحصول على قطع بدون أكاسيد، بينما يُستخدم الأكسجين عند سماكة تزيد عن 6 مم للاستفادة من تفاعل طارد للحرارة، مما يوفر الغاز. جدول مقارنة بين سماكة صفائح الفولاذ منخفض الكربون ومعايير عملية اختيار الغاز جدول border="1">
سُمك الصفيحة (مم)
الغاز الموصى به
قطر الفوهة (مم)
الضغط (بار)
سرعة القطع (م/دقيقة)
خشونة السطح (Ra)
0.5–3
النيتروجين (N2)
1.5
14-18
2.5-4.0
Ra 1.6-3.2 ميكرومتر
4-6
نيتروجين / أكسجين
1.5-2.0
14-18 / 0.6-1.5
1.5-3.0
Ra 3.2-6.3 ميكرومتر
8-10
الأكسجين (O2)
2.0
1.5-2.5
0.8-1.5
Ra 6.3-12.5 ميكرومتر
12-16
الأكسجين (O2)
2.0-2.5
2.0-2.5
0.5-0.8
Ra 12.5–25 μm
ISO 9013:2017، القطع الحراري - تصنيف القطع الحراري - مواصفات المنتج الهندسية وتفاوتات الجودة، يحدد درجات تفاوت التعامد (u) والخشونة (Rz5) التي تنطبق على الفولاذ الكربوني المقطوع بالليزر. وهو أساس التفاوت لجدول السماكة/المعلمات أدناه.
وفقًا لبيانات مشروع JS Precision 2025، قياسات استهلاك الغاز وخشونة الحواف لقطع الفولاذ الطري باستخدام غازات مساعدة مختلفة.
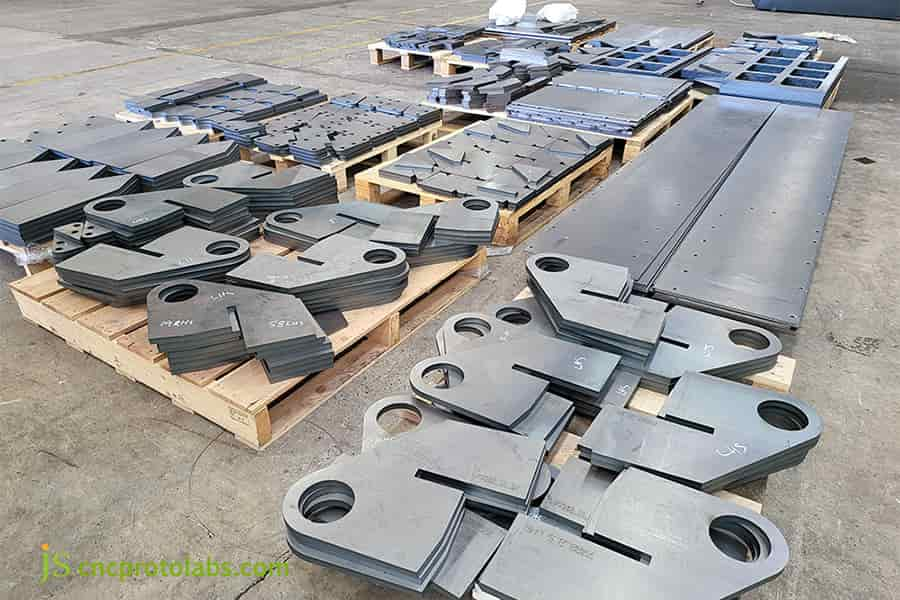
الشكل 2: قطع من الفولاذ الطري مكدسة على منصات نقالة بعد القطع بالنيتروجين - حواف لامعة وخالية من الأكسيد دون الحاجة إلى عملية تجليخ ثانوية.
لماذا يجب أن تتطلب خدمة القطع بالليزر للفولاذ المقاوم للصدأ استخدام نيتروجين عالي النقاء؟
تتطلب خدمة القطع بالليزر للفولاذ المقاوم للصدأ استخدام نيتروجين من الدرجة 5.0 (نقاء ≥ 99.999%) بضغط يتراوح بين 16 و22 بار لمنع تطاير الكروم المنصهر وتحوله إلى أكاسيد هشة. أثناء اختيار غاز القطع بالليزر، يؤدي انخفاض نقاء الغاز عن 99.99% إلى تدمير طبقة التخميل الطبيعية المحددة من قبل ASTM A380.يُسبب هذا التلوث اصفرار سطح القطع ويُقلل مقاومة التآكل وفقًا لمعيار ASTM B117 (مقاومة رذاذ الملح) بأكثر من 60% دون إزالة التلوث ميكانيكيًا. آلية تأثير نقاء الغاز على مقاومة التآكل والبنية المعدنية للمقاطع العرضية للمعادن القطع باستخدام النيتروجين بنقاء ≥ 99.999% وضغط 16-22 بار يُنتج سطح قطع أملسًا فضيًا أبيض اللون بدون أي لون ناتج عن الحرارة. السطح جاهز للحام: لا حاجة للتخليل الكيميائي قبل عملية اللحام الآلي بقوس الأرجون باستخدام غاز الأرجون، مما يُلغي خطوة كاملة من العملية - ومخلفاتها - من التوجيه.
- يُعدّ اختيار غاز القطع بالليزر بالغ الأهمية. فوجود تسريب طفيف في نظام توصيل الغاز، يُدخل ما لا يزيد عن 0.05% من الشوائب الموجودة في الهواء، سيؤدي إلى تقليل عمر مقاطع الفولاذ المقاوم للصدأ، كما تم تحديده في اختبار مقاومة رذاذ الملح، من 240 ساعة إلى أقل من 48 ساعة.
خصائص تمدد الغاز عالي الضغط داخل الفوهة واختيار الفوهات المحورية ثنائية الطبقات
- يخضع الغاز عالي الضغط داخل الفوهة لتمدد أديباتي، مما يؤدي إلى تكوين تدفق مركزي فوق صوتي. بالإضافة إلى ذلك، يحافظ تصميم الفوهة المحورية ثنائية الطبقات على تركيز شكل شعاع تدفق الهواء، ويمنع فقدان الضغط الناتج عن تباعد تدفق الهواء.
- عندما يكون قطر فتحة الفوهة (1.5-2.يتم تركيب أنبوب بقطر 0 مم بدقة على ضغط الهواء (16-22 بار)، ويكون الضغط الديناميكي فوق الصوتي الناتج كافيًا لكسر التوتر السطحي للمعدن المنصهر، وبالتالي، يمكن إزالة الخبث والنتوءات الموجودة على الحافة السفلية لقطع الفولاذ المقاوم للصدأ بشكل كامل.
ASTM A380/A380M-17، الممارسة القياسية لتنظيف وإزالة الترسبات وتخميل أجزاء الفولاذ المقاوم للصدأ، تحدد متطلبات التخميل المشار إليها في حالة حافة القطع بالنيتروجين المذكورة أعلاه. (يرجى التحقق من الإصدار الحالي في كتالوج ASTM قبل النشر - فقد يكون الإصدار -17 قد تم استبداله.)
ASTM B117، الممارسة القياسية لتشغيل جهاز رش الملح (الضباب)، هي طريقة اختبار التآكل التي استندت إليها الأرقام المذكورة أعلاه (240 ساعة مقابل أقل من 48 ساعة). مصدر بيانات الاختبار: سجلات الإنتاج الداخلية لشركة JS Precision، 2025.
الشكل 3: فوهة محورية تعمل على صفيحة من الفولاذ المقاوم للصدأ؛ يُستخدم تيار النيتروجين فائق السرعة لقذف المادة المنصهرة اللزجة الغنية بالكروم. ما هي حدود جودة الحواف ونقاط التعادل في القطع بالليزر باستخدام الهواء المضغوط؟ في عمليات خدمات القطع بالليزر المخصصة، يُقلل استخدام الهواء المضغوط من تكاليف الغاز بالساعة بنسبة 75% للفولاذ الطري الذي يقل سمكه عن 3 مم والأقواس غير الظاهرة.مع ذلك، يجب أن يفي هواء الورشة تمامًا بمعيار ISO 8573-1:2010، فئة الترشيح 1-2-1، بنقطة ندى ≤ -40 درجة مئوية. يؤدي عدم كفاية تجميع الزيت إلى تلوث العدسات بالهيدروكربونات المتطايرة تحت ضغط 15 بار، مما يتسبب في تآكل العدسات الحراري وكسورها خلال 100 ساعة تشغيل.
متطلبات تنقية ضاغط هواء الغرفة النظيفة وتحليل التكاليف الخفية
- يجب أن يكون ضاغط هواء الورشة مزودًا بمجفف تبريد وفلتر متعدد المراحل دقيق المسام لإزالة الزيت، بنقطة ندى ضغط ≤ -40 درجة مئوية ومحتوى زيت متبقٍ ≤ 0.01 ملغم/م³.
وإلا، فإن قطرات الزيت والماء تحت ضغط عالٍ ستلتصق بالعدسة الواقية عند تعرضها لضغط 15 بار، مما يُسبب تأثير العدسة الحرارية. في خدمة القطع بالليزر حسب الطلب، على الرغم من أن القطع بالهواء المضغوط للفولاذ الكربوني بسماكة 2 مم يُمكن أن يزيد من سرعة الخط مع وجود كميات ضئيلة من الأكسجين، إلا أن طبقة أكسيد صفراء باهتة ستلتصق بسطح القطع. حساب التكلفة الإجمالية للملكية وتحديد الحدود المطبقة يُقلل الهواء المضغوط من تكلفة الغاز المساعد بنحو 75%، ولكنه يُعيد توزيع التكلفة بدلاً من إزالتها: إذ يُلوث الزيت والماء المتسربان عند ضغط 14-16 بار النافذة الواقية، مما يُسبب تأثير العدسة الحرارية، وإذا لم يتم تدارك الأمر، فقد يتسبب في كسر العدسة. لذلك، فإن استبدال العدسة يندرج ضمن نموذج التكلفة الإجمالية للملكية، وليس ضمن بند الصيانة.بعد احتساب تكلفة استبدال النوافذ وإزالة الخبث يدويًا، تُشير معايرتنا إلى أن نقطة التعادل لقطع الهواء عند استخدام الفولاذ الكربوني المنخفض التقليدي تصل إلى 3 مم فقط - وفقط مع تنقية الهواء وفقًا لمعيار ISO 8573-1 من الفئة 1-2-1 عند نقطة ندى ضغط تبلغ 40 درجة مئوية أو أقل.
ISO 8573-1:2010، الهواء المضغوط - الجزء 1: الملوثات وفئات النقاء، يصنف نقاء الهواء المضغوط على أنه من الفئة [جسيمات] - [ماء] - [زيت]. الهدف العملي هنا هو معيار ISO 8573-1 الفئة 1-2-1: ماء الفئة 2 = نقطة ندى الضغط ≤ -40 درجة مئوية، زيت الفئة 1 = ≤ 0.01 ملغم/م³ - وهو ما تفترضه مواصفات التنقية أدناه تمامًا.
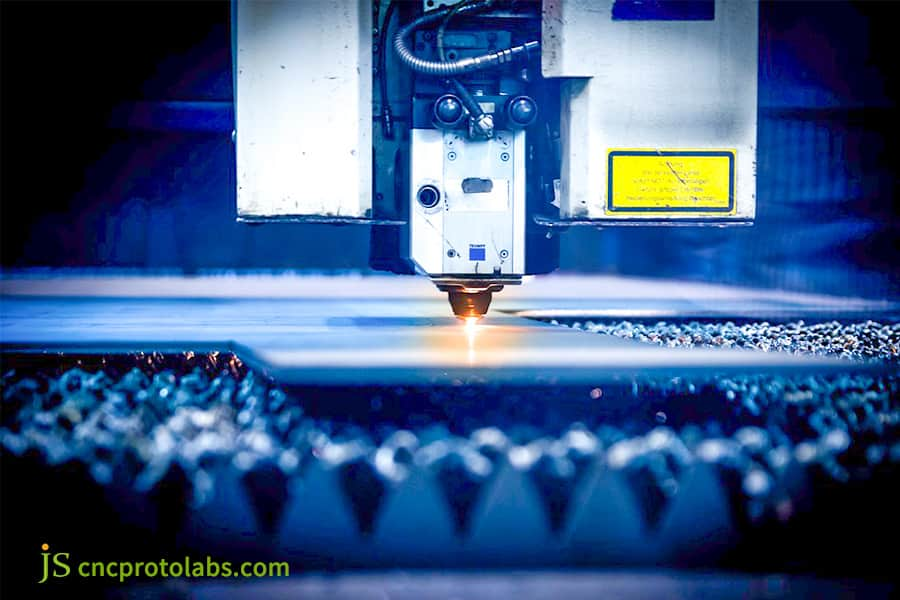
الشكل 4: قطع صفيحة رقيقة منخفضة الكربون بالهواء المضغوط - لاحظ شرارة أكبر وأكثر سطوعًا مقارنةً بالقطع باستخدام النيتروجين. كيف يؤدي القطع بالليزر إلى تقشر الطلاء وعيوب اللحام نتيجةً لطبقة الأكسيد على حافة القطع ومنطقة التأثير الحراري؟ يُنتج القطع بالليزر للفولاذ الطري بمساعدة الأكسجين طبقةً هشةً من أكسيد الحديد بسمك يتراوح بين 0.02 و0.1 مم، إلى جانب حافة مارتنسيتية صلبة بسمك يتراوح بين 0.15 و0.30 مم. يؤدي عدم التوافق الحراري أثناء معالجة المسحوق عند 200 درجة مئوية إلى تكسر هذه الطبقة، مما يُفقد الالتصاق المتقاطع وفقًا لمعيار ASTM D3359، ويقل عن الدرجة 2B. علاوةً على ذلك، يُؤدي التبريد السريع للحافة أثناء القطع بالليزر للفولاذ الكربوني إلى احتباس الرطوبة، مما يزيد من مسامية لحام MIG بنسبة 40%.
تحليل الطبقة المتصلبة وعيوب اللحام على حافة قطع الفولاذ الكربوني بالأكسجين
- يؤدي قطع الفولاذ الكربوني بالأكسجين إلى تكوّن طبقة متصلبة (بنية مارتنسيتية) بسمك 0.15-0.30 مم على حافة القطع، مما يتسبب في زيادة احتمالية مسامية اللحام بنسبة 40%، وتأخير التصدع البارد نظرًا لحاجة طبقة اللحام إلى الصقل اليدوي وإزالتها باستخدام جلاخة زاوية.
- استنادًا إلى خبرة شركة JS Precision العملية في مشروع قطع الفولاذ الكربوني بالليزر عام 2025، أدى استبدال الأكسجين بغاز النيتروجين بضغط 16 بار في لوح Q235B بسمك 3 مم إلى تقليل معدل عيوب تقشر الطلاء من 15% إلى 0.5%، مما يؤكد التأثير الحاسم لاختيار الغاز على عملية التجميع اللاحقة في قطع الفولاذ الكربوني بالليزر.
عيوب خفية في التجميع اللاحق واختيار التكلفة الإجمالية
- يوفر القطع بالنيتروجين عالي الضغط للفولاذ المقاوم للصدأ سطح قطع نظيفًا خاليًا من الخبث، ولا يُلحق الضرر بطبقة التخميل الأصلية. ونتيجةً لذلك، يُمكن إجراء اللحام مباشرةً باستخدام آلة أوتوماتيكية دون الحاجة إلى التخليل والتخميل، مما يؤدي إلى مسامية أقل في اللحامات وبنية أقوى، وبالتالي خفض معدلات إعادة العمل اللاحقة بشكل كبير.
- كشفت الدراسة، من خلال مقارنة المنتجات المعيبة، أن القطع بالأكسجين للفولاذ الكربوني يُنشئ طبقة أكسيد تُسبب فشل التصاق طلاء الطلاء الكهربائي، وانخفاض قوة الرابطة اللاصقة الهيكلية. ويتعين على المهندس اتخاذ القرار الأمثل بين استهلاك الغاز وتكاليف إعادة العمل/الخردة المستقبلية.
كيف يتم حساب استهلاك غاز القطع بالليزر وتكلفة المتر؟
يتطلب تقدير تكاليف غاز المساعدة في القطع ضمن خدمة القطع بالليزر المخصصة نمذجة ديناميكيات تمدد الفوهة مقابل معدل التغذية الخطي. في خدمة القطع بالليزر للفولاذ المقاوم للصدأ على لوح بسمك 6 مم، يضخ خط نيتروجين بضغط 18 بار عبر فوهة قطرها 2.0 مم ما بين 45 و55 متر مكعب قياسي في الساعة، يمثل ذلك ما بين 35% و45% من تكاليف التشغيل. تقلل خزانات التبريد العميق وتقنية تداخل الخطوط المشتركة من هذه التكلفة الاستهلاكية بنسبة 26%.
الأرقام الثلاثة التي يجب حفظها. على لوح بسمك 6 مم بطول قطع 1000 متر: تبلغ تكلفة الأكسجين حوالي 1.20 دولار أمريكي/متر، ولكنه يحتاج إلى إزالة الأكسيد بعد ذلك؛ بينما تبلغ تكلفة النيتروجين على الفولاذ الكربوني 3.80 دولار أمريكي/متر، وهو جاهز للطلاء بالبودرة؛ أما النيتروجين على الفولاذ المقاوم للصدأ فتبلغ تكلفته 4.50 دولار أمريكي/متر، وهو جاهز للحام. تتضاعف تكلفة الغاز ثلاث مرات بين الخيار الأول والخيار الثالث - وهذا هو السبب تحديدًا الذي يجعل الاختيار يعتمد على عملية المعالجة اللاحقة، وليس على سعر الغاز. ميكانيكا الموائع ونماذج القياس الاقتصادي يُظهر التدفق القابل للانضغاط عبر فوهة ضيقة تأثيرًا مضاعفًا لضغط الغاز (P) ومساحة المقطع العرضي للفوهة (A) على الاستهلاك: عند ضغط ثابت، يتناسب الاستهلاك خطيًا تقريبًا مع مساحة الفتحة، لذا فإن فتحة أكبر بنسبة 20% تكلف حوالي 20% غازًا أكثر. هذه العلاقة هي الأساس الهندسي والمالي لكل عرض أسعار خدمة القطع بالليزر حسب الطلب.
بالنسبة للفولاذ المقاوم للصدأ بسماكة 6 مم وضغط نيتروجين 18 بار، يبلغ استهلاك الغاز حوالي 45-55 متر مكعب قياسي/ساعة، أي ما يقارب 35-45% من تكلفة التشغيل. تأكد من دمج استهلاك الطاقة وارتداء العدسات في حساب التكلفة الإجمالية. مقارنة تكاليف الاستهلاك الشاملة لأنظمة إمداد الغاز المختلفة
- تُعد أسطوانة الغاز عالية الضغط سعة 40 لترًا (15 ميجا باسكال) مثالية لإنتاج النماذج الأولية بكميات صغيرة، إلا أن الحاجة إلى إعادة تعبئة الغاز بشكل متكرر تؤدي إلى زيادة وقت التوقف؛ في المقابل، يمكن لوعاء ديوار سعة 175 لترًا من النيتروجين السائل المبرد (2.8 ميجا باسكال) توفير كمية ثابتة ومستمرة من الغاز، وهذه الطريقة مناسبة لتشغيل متوسط الحجم، وسيتم تخفيض التكاليف الإجمالية بنسبة 18% تقريبًا. يتطلب توليد النيتروجين بتقنية امتزاز الضغط المتأرجح (PSA) في الموقع استثمارًا رأسماليًا كبيرًا، ولكنه يتميز بأقل تكلفة لكل متر مكعب قياسي بعد الاستهلاك، لذا فهو مجدٍ اقتصاديًا في خطوط الإنتاج ذات التدفق العالي المستمر. أدى دمج هذه التقنية مع استراتيجية التداخل المشترك للخطوط وتقنية الثقب المتقطع إلى خفض إجمالي استهلاك الغاز بنسبة 26% إضافية على هذا الخط.
جدول مقارنة لتكوين التكلفة الشاملة لطول قطع 1000 متر (فولاذ كربوني 6 مم مقابل فولاذ مقاوم للصدأ 6 مم)
المواد و السُمك
مساعدة الغاز
متوسط السرعة (م/دقيقة)
الغاز لكل متر (متر مكعب قياسي/م)
التكلفة لكل متر (دولار أمريكي/م)
فوائد ما بعد المعالجة
فولاذ كربوني 6 مم
الأكسجين (0.6-2.5 بار)
1.2
0.15
1.20
يتطلب إزالة الأكسيد
فولاذ كربوني 6 مم
نيتروجين (18 بار)
0.9
0.45
3.80
جاهز للطلاء بالبودرة
ستانلس ستيل 6 مم
نيتروجين (18 بار)
0.8
0.55
4.50
تشطيب مرآة، لحام مباشر
مصدر البيانات: سجلات الإنتاج الداخلية لشركة JS Precision، 2025. هذه هي معايير جودة القطع المقاسة لكل تركيبة من غاز المساعدة/المادة المذكورة أعلاه.
دراسة حالة JS Precision: كيف ساهم تحسين الغاز في حل مشكلة تقشر الطلاء وتناقص عرض القطع على الصفائح المعدنية؟
من خلال تقديم خدمة قطع الليزر المخصصة على هياكل الصفائح المعدنية، قضت JS Precision على مشكلة تقشر الطلاء وتلف تركيب المفصلات عن طريق إعادة هندسة معايير غاز المساعدة في القطع. كما أدى تحويل ألواح الهيكل Q235B بسمك 3 مم من الأكسجين إلى النيتروجين عالي النقاء بضغط 16 بار إلى القضاء على أكسدة الحواف الهشة. بالنسبة للمفصلات المصنوعة من الفولاذ المقاوم للصدأ 304 بسمك 4 مم الأقواس، وضغط النيتروجين 20 بار مع إزاحات شعاعية سالبة تقليل ميل القطع إلى 0.02 مم أو أقل، مما أدى إلى خفض نسبة الخردة من 18.5% إلى 0.08%.
الصعوبات التي واجهها العملاء
على سطح القطع.عند معالجة الطلاء المسحوقي عند درجة حرارة 200 درجة مئوية، تسبب التمدد الحراري التفاضلي بين الأكسيد والركيزة الفولاذية في انفصال الطلاء على شكل رقائق كبيرة. تجاوزت نسبة الرفض 15%، مما استلزم إعادة العمل على كل لوحة متأثرة. مشكلة المفصلة المصنوعة من الفولاذ المقاوم للصدأ: تم قطع قاعدة المفصلة المصنوعة من الفولاذ المقاوم للصدأ AISI 304 بسمك 4 مم باستخدام غاز النيتروجين بضغط 12 بار وبنقاوة 99.5% فقط، مما أدى إلى تكوين خبث كثيف على جدار القطع وميل مشطوف بمقدار 0.1 مم عبر القطع. ثم تعطلت المفصلة أثناء التجميع الدقيق، ووصلت نسبة رفض التجميع الإجمالية إلى 18.5%. حلول JS الدقيقة تغيير عملية تصنيع الفولاذ الكربوني. قمنا بتغيير غاز المساعدة من الأكسجين إلى نفاثة نيتروجين بضغط 16 بار على ليزر ألياف بقوة 12 كيلوواط، مقترنة بفوهة مضادة للتناثر أحادية الطبقة متحدة المحور بقطر 1.5 مم. يحافظ هذان العاملان معًا على المنطقة المتأثرة بالحرارة خالية من أي طبقة أكسيد، لذا لا يحتاج سطح القطع إلى تجليخ ثانوي قبل الطلاء.
- مشكلة غلاف الفولاذ الكربوني. قام المورد الحالي بقطع كامل طول صفيحة Q235B بسمك 3 مم باستخدام الأكسجين، تاركًا طبقة صلبة وهشة من أكسيد الحديد بسمك حوالي 0.15 مم
إعادة ضبط معايير قطع الفولاذ المقاوم للصدأ. بالنسبة للمفصلات المصنوعة من الفولاذ المقاوم للصدأ 304 بقطر 4 مم، انتقلنا إلى التزويد بالبخار من خزان ديوار مركزي مبرد بسعة 175 لترًا: تم تثبيت النقاء عند 99.999% (الدرجة 5.0، "5N")، ورفع الضغط إلى 20 بار، وتم تحويل عملية الثقب إلى تسلسل نبضي تدريجي ثلاثي المراحل. أدى هذا المزيج إلى القضاء تمامًا على ارتداد التناثر عند نقطة الثقب. تحسين ديناميكي لتركيز الشعاع. يتم تحريك موضع البؤرة نحو الجانب السالب إلى ثلث أسفل سطح اللوحة (-1.5 مم إلى -2.0 مم)، سطح القطع السفلي خالٍ من الخبث بفضل استخدام تأثير النفث العمودي فوق الصوتي، وانخفض انحراف استقامة القطع إلى 0.02 مم أو أقل. مراجعة تجارب الفشل والدروس المستفادة
خلال الاختبار التجريبي لقطع الفولاذ الكربوني بالنيتروجين، استخدم فريق المعالجة في البداية معايير الضغط العالي 20 بار للفولاذ المقاوم للصدأ. تسبب تدفق الهواء البارد القوي للغاية في انحناء طفيف للحافة الرقيقة لصفيحة الفولاذ الكربوني بسمك 3 مم، مما أدى إلى إطلاق إنذارين لاصطدام الفوهات.
النتيجة النهائية
- شهادة الجودة. حققت الأجزاء المُصنّعة باستخدام خدمة القطع بالليزر المخصصة من شركة JS Precision تصنيف القطع العرضي ASTM D3359 5B، دون أي تقشر أو ظهور فقاعات بعد 1000 ساعة من التعرض لرذاذ الملح المحايد وفقًا لمعيار ASTM B117. بلغ قياس خشونة سطح القطع في المفصلات المصنوعة من الفولاذ المقاوم للصدأ Ra 1.2 ميكرومتر، مع سطح فضي أبيض لامع. فوائد الإنتاج الضخم: أدى الحفاظ على ميل القطع عند 0.02 مم أو أقل، مقاسًا على ارتفاع قطع 4 مم، إلى خفض نسبة الخردة في التجميع من 18.5% إلى 0.08%، وتقصير دورة الإنتاج بمقدار ثلاثة أيام عمل. إزالة معظم تكاليف إعادة العمل وتوقف خط الإنتاج التي كان يتحملها العميل.
هل تحتاج إلى مساعدة في حل مشكلة تقشر الطلاء أو فشل تركيب الأجزاء المقطوعة؟ تواصل مع فريق الهندسة في JS Precision واحصل على نفس خدمة تحسين غاز المساعدة: مجموعة من المعايير المصممة خصيصًا لموادك وسماكتها ومواصفات الطلاء، لضمان اجتياز أجزائك لاختبار رش الملح وتجميعها بشكل صحيح من أول مرة.
الأسئلة الشائعة
س1: لماذا لا يمكن للنيتروجين عالي الضغط أن يحل محل الأكسجين تمامًا في قطع الفولاذ الكربوني الذي يزيد سمكه عن 10 مم؟
يتطلب إزالة الخبث من الفولاذ الذي يزيد سمكه عن 10 مم باستخدام النيتروجين طاقة ليزر عالية (أكثر من 20 كيلوواط) وضغطًا عاليًا (حوالي 20 بار). وهذا يزيد من استهلاك غاز المساعدة إلى أكثر من 90 مترًا مكعبًا/ساعة، ويرفع التكلفة لكل متر بنسبة 300% تقريبًا مقارنةً بالأكسجين، وهو ما يتوافق مع صفّي 8-10 مم و12-16 مم في الجدول أعلاه. في المقابل، يستخدم الأكسجين منخفض الضغط تفاعل الحديد والأكسجين الطارد للحرارة لتوفير 55-65% من طاقة القطع، ويزيل الخبث بثبات عند ضغط 1.5-2.5 بار. كما أنها تعمل بسرعة أكبر عند تجاوز سمك 8 مم، ولهذا السبب تبقى الألواح السميكة بحاجة إلى الأكسجين. س2: كيف يمكن للمهندسين التحقق بسرعة من احتفاظ حواف الفولاذ المقاوم للصدأ المقطوعة بالليزر بطبقة التخميل؟ الفحص البصري أولًا. ينتج عن القطع الصحيح بالنيتروجين مقطع عرضي فضي أبيض موحد بدون أي تغير في اللون. أي لون أصفر أو أصفر باهت على سطح القطع يعني أن نقاء غاز المساعدة انخفض عن 99.99%، أو أن الهواء قد دخل في مكان ما في خط التوصيل. التأكيد الكيميائي إذا لزم الأمر. ضع قطرة واحدة من محلول كبريتات النحاس على سطح القطع. في أي مكان تالف فيه طبقة التخميل، يختزل الحديد الحر النحاس، ويظهر راسب نحاسي أحمر مرئي في غضون 5 ثوانٍ تقريبًا، مما يحدد بدقة أي جزء من اللحام فقد طبقة التخميل.
س٣: لماذا يُنصح بشدة باستخدام القطع بالنيتروجين لقطع الفولاذ الطري الرقيقة قبل الطلاء الكهربائي؟
يؤدي القطع بالأكسجين إلى تكوين طبقة صلبة وهشة من أكسيد الحديد، وهي غير مناسبة تمامًا لعمليات الفسفتة والطلاء الكهربائي. يكشف القطع بالنيتروجين عالي الضغط عن سطح حديد نقي، قادر على التفاعل مع محلول الحمام لإنتاج طبقة واقية متماسكة للغاية تمنع ظهور الفقاعات وتقشر الحواف أثناء استخدام المادة في الهواء الطلق.
س٤: ما هو السبب الرئيسي لفشل نافذة الحماية لرأس الليزر بشكل متكرر أثناء القطع بالهواء المضغوط؟
السبب الرئيسي هو عدم اكتمال تنقية الرطوبة ورذاذ الزيت في الهواء المُزوَّد. تلتصق قطرات الزيت الدقيقة في الهواء المضغوط بضغط ١٦ بار بالعدسة، وتمتص الحرارة بسرعة وتتفحم تحت تأثير إشعاع الليزر، مما يؤدي إلى إجهاد حراري يتسبب في تشقق العدسة.
يجب تركيب مجفف امتصاص بنقطة ندى ≤ -40 درجة مئوية للتخلص من هذا الخطر المحتمل. س5: هل يمكن التخلص من الخبث على قواعد الفولاذ المقاوم للصدأ المقطوعة بالليزر بمجرد زيادة ضغط غاز المساعدة؟ لا. عند تجاوز 24 بار تقريبًا، يتوقف الضغط الزائد عن كونه مفيدًا ويبدأ في التسبب بالضرر: تتشكل موجات صدمية ودوامات في شق القطع، مما يؤدي إلى دفع المزيد من الخبث المنصهر على الحافة السفلية. الحل الفعال هو بصري وميكانيكي - تحريك التركيز لأسفل إلى الثلث السفلي من الصفيحة ومطابقة قطر الفوهة (1.5 - 2.0 مم) بحيث يكون التدفق فوق صوتي ومستقرًا حقًا.س6: كيف يؤثر اختيار غاز المساعدة على دقة قطر الثقوب في صفوف الثقوب المعدنية الكثيفة؟
يُستهلك الأكسجين كمتفاعل، لذا فإن كل ثقب يُطلق حرارة كيميائية إضافية في المادة المحيطة. في الثقوب الدقيقة الكثيفة، تتراكم هذه الحرارة وقد تُذيب جدران الثقوب المجاورة، مما يُخرج الصفيحة عن حدود الدقة المسموح بها. يُساهم النيتروجين فقط في زيادة الزخم والتبريد، دون أي تفاعل طارد للحرارة، لذا يبقى التسخين الموضعي محدودًا: يبقى شكل حافة الثقب واضحًا وتبقى حدود الدقة في حدود ±0.05 مم حتى عبر صفيحة كثيفة.
س7: كيف تضمن شركة JS Precision جودة حافة القطع المتسقة ونقاء الغاز في إنتاج القطع بالليزر الدقيق؟
شركة JS Precision مُجهزة بخزان تخزين مركزي للنيتروجين السائل، ويتم مراقبة نقاء الغاز المنبعث وتثبيته عند أكثر من 99.999% أثناء التشغيل.
الآلة مزودة بمعايرة تلقائية للتركيز واستشعار للارتفاع، ويتم التحكم في الإنتاج وفقًا لنظام ISO 9001:2015 لضمان جودة سطح متسقة ودقة عالية في تسليم القطعة الأولى والإنتاج بكميات كبيرة. س8: ما هي المعايير الفنية المطلوبة للحصول على عرض سعر دقيق لقطع الليزر من شركة JS Precision؟ كل ما على العملاء فعله هو تقديم رسومات ثنائية/ثلاثية الأبعاد (DXF، DWG، إلخ)، مع تحديد نوع المادة، ودقة التفاوتات، وما إذا كان مسموحًا بوجود طبقة أكسيد، والعمليات اللاحقة. سيقوم مهندس بإجراء التقييم في غضون ساعتين، وسيرسل عرض سعر مفصلًا يتضمن توصيات لاختيار الغاز وحسابات الكميات.ملخص
إن اختيار غاز مساعد للفولاذ الكربوني والفولاذ المقاوم للصدأ ليس قرارًا استهلاكيًا، بل هو قرار متعلق بالعملية.
يُحدد هذا أربعة أمور في آن واحد: البنية المعدنية للسطح المقطوع، ومجال تدفق إزالة الخبث، وإنتاجية العمليات اللاحقة، والتكلفة الإجمالية لدورة الحياة. يُوفر الأكسجين أسرع إنتاجية على الفولاذ الكربوني متوسط السماكة، مستخدمًا تفاعله الطارد للحرارة كمصدر للطاقة اللازمة للقطع. يُعد النيتروجين فائق الضغط بنقاوة تزيد عن 99.999% السبيل الوحيد للحصول على حافة من الفولاذ المقاوم للصدأ بيضاء فضية، خالية من التجليخ، وجاهزة للحام. يُمثل الهواء المضغوط المتوافق مع المعايير عاملًا حقيقيًا لخفض التكاليف للصفائح متوسطة السماكة والرقيقة، شريطة أن تتوافق عملية التنقية مع معيار ISO 8573-1 من الفئة 1-2-1. ابدأ من مواصفات التجميع النهائية، ثم اعمل عكسيًا وصولًا إلى الغاز. هذه هي الطريقة الوحيدة الموثوقة لإزالة انفصال الحواف والخبث قبل وصول الأجزاء إلى مرحلة التجميع. تخلص من عيوب القطع وحسّن دقة التجميع - ابدأ بالرسم، وليس بالطلب. أرسل رسوماتك الهندسية إلى الفريق الفني لشركة JS Precision. سيُرسل لك مهندس عمليات ليزر ذو خبرة تقييمًا للتصميم من أجل التصنيع (DFM) خلال ساعتين، يتضمن غاز المساعدة الموصى به، ونطاق Ra المتوقع، وتوقعات التناقص، وتكلفة المتر لكل خيار. لا توجد رسوم ولا التزام: ستحتفظ بالتقرير سواءً قدمت الطلب أم لا. تقدم لك JS Precision عرض أسعار مجاني.com/upload">
إخلاء المسؤولية
محتوى هذه الصفحة لأغراض إعلامية فقط. لا تقدم شركة JS Precision Services أي إقرارات أو ضمانات، صريحة أو ضمنية، بشأن دقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة وطلب عرض أسعار رسمي للأجزاء. يرجى الاتصال بنا لمزيد من المعلومات.
الموارد

المدونات ذات الصلة
ما هو تصنيع المعادن بالقطع بالليزر؟
القطع بالليزرقطع الصفائح المعدنية بالليزر باستخدام الحاسب الآلي: كيفية تجنب تلف التيتانيوم في المناطق الخطرة
القطع بالليزرما هي تكلفة قطع الصفائح المعدنية بالليزر؟
القطع بالليزرخدمة قطع الفولاذ الكربوني بالليزر مقابل الفولاذ المقاوم للصدأ: دليل اختيار الغاز
القطع بالليزرقطع النحاس بالليزر مقابل النحاس: التكلفة والسمك ومدة الإنتاج
القطع بالليزرقطع الألومنيوم بالليزر الليفي: مقارنة بين 5052 و6061 من حيث الدقة وجودة الحواف
القطع بالليزر

الدقة شبيبة
خبير النماذج الأولية والتصنيع السريع
متخصصون في التصنيع باستخدام الحاسب الآلي، والطباعة ثلاثية الأبعاد، وصب اليوريثان، والأدوات السريعة، وقولبة الحقن، وصب المعادن، والصفائح المعدنية، والبثق.
علامة: