 Français




Le service de découpe laser de l'acier au carbone vous aide à choisir le gaz, déterminant ainsi directement la qualité de coupe et le coût en adaptant l'oxygène, l'azote ou l'air comprimé à l'épaisseur du matériau. Utilisez de l'oxygène industriel à 0,6-2,5 bar pour l'acier au carbone ≥ 6 mm ; de l'azote haute pureté à 14-22 bar pour l'acier au carbone fin et pour l'acier inoxydable lorsque vous souhaitez une arête brillante et sans oxyde ; et de l'air comprimé propre à 14-16 bar pour l'acier à faible teneur en carbone jusqu'à 3 mm, ce qui réduit d'environ 75 % le coût horaire du gaz.
Tableau récapitulatif : Choix du gaz pour la découpe laser
|
Matériaux & Plage d'épaisseur |
Gaz d'assistance recommandé |
Réglage de la pression (bar) |
Rugosité des bords (Ra) |
Compatibilité post-traitement |
|---|---|---|---|---|
|
Tôle épaisse en acier doux (≥ 6 mm) |
Oxygène industriel (O2) |
0,6 à 2,5 bar |
Ra 6,3 à 12,5 µm avec présence de calamine |
Nécessite l'élimination des oxydes, convient pour le soudage intensif |
|
Tôle mince en acier doux (0,5–4 mm) |
Azote haute pression (N2) |
14–18 bar |
Ra 1,6–3,2 µm — blanc argenté, sans scories |
Revêtement en poudre sans rectification secondaire |
|
Acier inoxydable austénitique (épaisseur totale) |
Azote de haute pureté (≥ 99,999 %) |
16 à 22 bar |
Ra 0,8–1,6 µm – brillant comme un miroir, sans teinte due à la chaleur |
Préserve la couche de passivation, soudage TIG direct |
|
Acier au carbone de construction (1–3 mm) |
Air comprimé propre |
14–16 bar |
Ra 3,2–6,3 µm – légère oxydation |
Revêtement en poudre et assemblage mécanique en intérieur |
Source des données : Registres de production internes de JS Precision, janvier-décembre 2025 : 148 opérations de découpe laser sur des lasers à fibre de 6 kW et 12 kW, sur de l’acier au carbone de 0,5 à 16 mm et de l’acier inoxydable de 0,5 à 12 mm. La rugosité a été mesurée par profilomètre à contact (seuil de coupure : 0,8 mm, ISO 4288) ; les valeurs indiquées correspondent à la plage de mesures sur l’ensemble des opérations, et non aux valeurs catalogue. Ces mêmes données étayent l’étude de cas et les questions fréquentes de cet article.
L’acier au carbone utilise une réaction exothermique de l’oxygène, ce qui permet de réduire la consommation d’énergie. Cependant, les pièces en acier inoxydable exigeant une haute qualité de surface, ainsi que certaines pièces en acier au carbone, nécessitent un traitement à haute pression. Azote pour l'élimination physique des scories et la prévention de l'oxydation. Pourquoi les gaz d'assistance réagissent-ils différemment lors de la découpe laser de l'acier au carbone et de l'acier inoxydable ? Lors de la découpe laser de l'acier au carbone et de l'acier inoxydable, la dynamique des gaz d'assistance détermine si l'évacuation de la saignée repose sur une combustion exothermique ou une expulsion inerte supersonique. L'oxygène à basse pression (0,6 à 2,5 bar) génère une réaction d'oxydation du fer qui fournit 55 % à 65 % de l'énergie de coupe totale sur les plaques d'acier au carbone. En revanche, pour l'acier inoxydable, le choix du gaz de découpe laser (voir : https://www.cncprotolabs.com/blog/nitrogen-vs-oxygen-vs-air-laser-cutting-guide) privilégie l'azote non réactif à une pression de 16 à 22 bar pour éjecter physiquement les scories fondues riches en chrome sans oxydation de surface.
Équation exothermique d'oxydation pour la fusion de l'acier au carbone assistée par l'oxygène et logique de contrôle de température à basse pression
- Lorsque l'oxygène est utilisé comme combustible pour la fusion de l'acier au carbone, la chaleur produite par la réaction ferro-oxygène contribue jusqu'à 55 à 65 % de l'énergie de coupe. Toutefois, si la pression du gaz dépasse 2,5 bars, la surchauffe du bain de fusion entraînera une découpe incontrôlée et des défauts tels que des affaissements de la matière fondue.
- Le choix du gaz de découpe laser permet de contrôler la hauteur de la buse entre 0,5 et 1,0 mm, ce qui stabilise le bain de fusion et empêche l'accumulation de chaleur aux angles des plaques épaisses.
Propriétés physiques de l'acier inoxydable fondu et mécanisme d'élimination des scories par azote supersonique
- L'acier inoxydable fondu contient du chrome et du nickel, ce qui augmente sa viscosité et réduit sa fluidité par rapport à l'acier au carbone fondu. Comme le bain de fusion épais ne s'écoule pas correctement de la saignée, il se resolidifie sur le bord inférieur de la coupe et forme des scories dures. C'est précisément ce que l'azote à haute pression doit éjecter.
- Pour éliminer à la fois les scories et les traces de chaleur, il faut un jet coaxial véritablement supersonique : de l'azote à 16–22 bar délivré à travers un espace annulaire de 0,15–0,30 mm. Le jet développe une pression dynamique suffisante pour vaincre la tension superficielle du métal en fusion et nettoyer toute la paroi de la saignée, de sorte que les scories et les traces de chaleur sont évacuées avec le flux d'échappement.
Figure 1 : Tête laser à fibre découpant une plaque d'acier au carbone de 12 mm avec assistance d'oxygène à basse pression ; notez le panache d'étincelles caractéristique de la découpe réactive.
Découpe laser oxygène vs azote pour l'acier doux : Quelle est la limite d'épaisseur ?
Lors de la découpe laser de l'acier doux, le choix entre la découpe laser oxygène et la découpe laser azote se situe au niveau de l'épaisseur limite de 4 à 6 mm. Les tôles de moins de 4 mm utilisent 14 à 18 bars d'azote pour garantir des bords exempts d'oxyde (Ra 1,6 à 3,2 µm) en vue d'un revêtement immédiat par poudre. Au-delà de 6 mm, la découpe laser industrielle de l'acier au carbone nécessite 0,6 à 2,5 bars d'oxygène pour éviter une consommation de gaz excessive (dépassant 60 %). Nm³/h.
Fenêtre de procédé de découpe à l'oxygène et caractéristiques de la couche d'oxyde
- La couche d'oxyde de fer résiduelle, fragile, sur la zone de découpe à l'oxygène mesure 0,05 à 0,2 mm, avec une rugosité de surface Ra de 6,3 à 12,5 µm, adaptée au soudage industriel courant et à l'ébauche.
- Pour la découpe laser de l'acier doux, le maintien précis de la pression entre 0,6 et 2,5 bar permet d'équilibrer l'énergie de coupe et la qualité de la section transversale : en dessous de 0,6 bar, le front de réaction est insuffisant, et au-dessus de 2,5 bar, le bain de fusion surchauffe et la largeur de coupe devient incontrôlable.
Consommation de gaz de découpe à l'azote haute pression et seuil de changement de procédé
- Si l'épaisseur de la tôle d'acier au carbone dépasse 6 mm, la consommation d'azote pour la découpe à haute pression augmente considérablement. Pour une tôle d'acier au carbone de 10 mm, la consommation atteint environ 60 à 80 Nm³/h. Parallèlement, la consommation d'énergie augmentera très rapidement, ce qui entraînera une explosion des coûts. Pour une épaisseur de tôle de 4 à 6 mm, les ingénieurs doivent définir clairement les limites de changement de procédé en fonction de l'épaisseur : en dessous de 4 mm, on utilise de l'azote pour obtenir des découpes sans oxydes ; au-dessus de 6 mm, on utilise de l'oxygène afin de bénéficier d'une réaction exothermique et ainsi économiser du gaz. Tableau comparatif des paramètres de procédé de sélection du gaz en fonction de l'épaisseur des tôles d'acier à faible teneur en carbone. border="1">
Épaisseur de la feuille (mm)
Gaz recommandé
Diamètre de la buse (mm)
Pression (bar)
Découpe Vitesse (m/min)
Rugosité de surface (Ra)
0.5–3
Azote (N2)
1.5
14–18
2.5–4.0
Ra 1,6–3,2 µm
4–6
Azote / Oxygène
1,5–2,0
14–18 / 0,6–1,5
1,5–3,0
Ra 3,2–6,3 µm
8–10
Oxygène (O2)
2.0
1.5–2.5
0.8–1.5
Ra 6,3–12,5 µm
12–16
Oxygène (O2)
2,0–2,5
7009%; border-color: #000000;"> 2.0–2.5
0.5–0.8
Ra 12,5–25 µm
ISO 9013:2017, Découpe thermique – Classification des découpes thermiques – Spécifications géométriques des produits et tolérances de qualité, définit les classes de tolérance de perpendicularité (u) et de rugosité (Rz5) applicables à l'acier au carbone découpé au laser. Elle constitue la base de tolérance du tableau épaisseur/paramètre ci-dessous.
Selon les données du projet JS Precision 2025, mesures de consommation de gaz et de rugosité des bords pour la découpe d'acier doux sous différents gaz d'assistance.
Figure 2 : Ébauches en acier doux palettisées après découpe à l'azote — bords brillants et exempts d'oxyde, sans rectification secondaire.
Pourquoi la découpe laser de l'acier inoxydable exige-t-elle de l'azote de haute pureté ?
La découpe laser de l'acier inoxydable exige de l'azote de grade 5.0 (pureté ≥ 99,999 %) à une pression de 16 à 22 bars afin d'empêcher la volatilisation du chrome fondu en oxydes fragiles. Lors du choix du gaz de découpe laser, une pureté inférieure à 99,99 % détruit la couche de passivation native définie par la norme ASTM A380.Cette contamination provoque un jaunissement de la surface de coupe et dégrade la résistance à la corrosion par brouillard salin (norme ASTM B117) de plus de 60 % sans décontamination mécanique.
Mécanisme d'influence de la pureté du gaz sur la résistance à la corrosion et la structure métallographique des sections transversales métalliques
- La découpe à l'azote d'une pureté ≥ 99,999 % et d'une pression de 16 à 22 bars laisse une surface de coupe lisse, blanc argenté, sans coloration thermique. La surface est prête à être soudée : aucun décapage chimique n'est nécessaire avant le soudage à l'arc sous argon robotisé, ce qui supprime une étape complète du processus et ses déchets. du routage.
- Le choix du gaz de découpe laser est crucial. Une fuite minime dans le système d'alimentation en gaz, introduisant seulement 0,05 % d'impuretés provenant de l'air, réduira la durée de vie des profilés en acier inoxydable, déterminée lors d'un test de résistance au brouillard salin, de 240 h à <48 h.
Caractéristiques de détente du gaz haute pression à l'intérieur de la buse et choix des buses coaxiales double couche
- Le gaz haute pression à l'intérieur de la buse subit une détente adiabatique, provoquant la formation d'un flux supersonique central. Le concept de buse coaxiale double couche, en outre, préserve la focalisation du faisceau d'air et élimine les pertes de pression dues à la divergence du flux.
- Lorsque le diamètre de l'orifice de la buse (1,5–2,L'épaisseur (0 mm) est ajustée avec précision à la pression d'air (16 à 22 bar). La pression dynamique supersonique résultante est suffisante pour rompre la tension superficielle du métal en fusion et, par conséquent, les scories et les bavures sur le bord inférieur des coupes d'acier inoxydable peuvent être totalement éliminées. La norme ASTM A380/A380M-17, Pratique standard pour le nettoyage, le décalaminage et la passivation des pièces en acier inoxydable, définit l'exigence de passivation mentionnée ci-dessus pour la condition de coupe à l'azote. (Vérifiez l'édition actuelle dans le catalogue ASTM avant publication ; l'édition -17 peut avoir été remplacée.)
ASTM B117, Pratique standard pour l'utilisation d'appareils de brouillard salin, est la méthode d'essai de corrosion à l'origine des valeurs de 240 h contre <48 h citées ci-dessus. Source des données d'essai : dossiers de production internes de JS Precision, 2025.
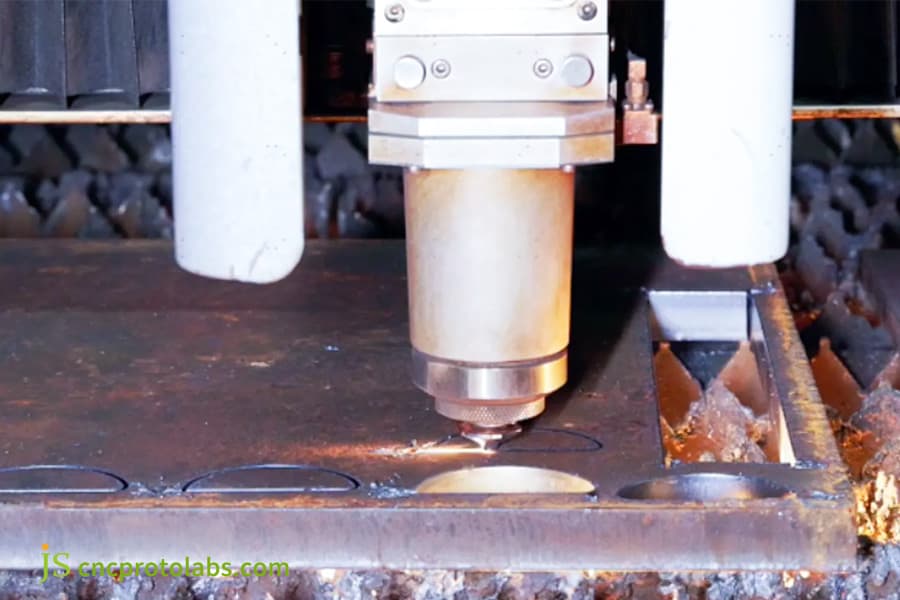
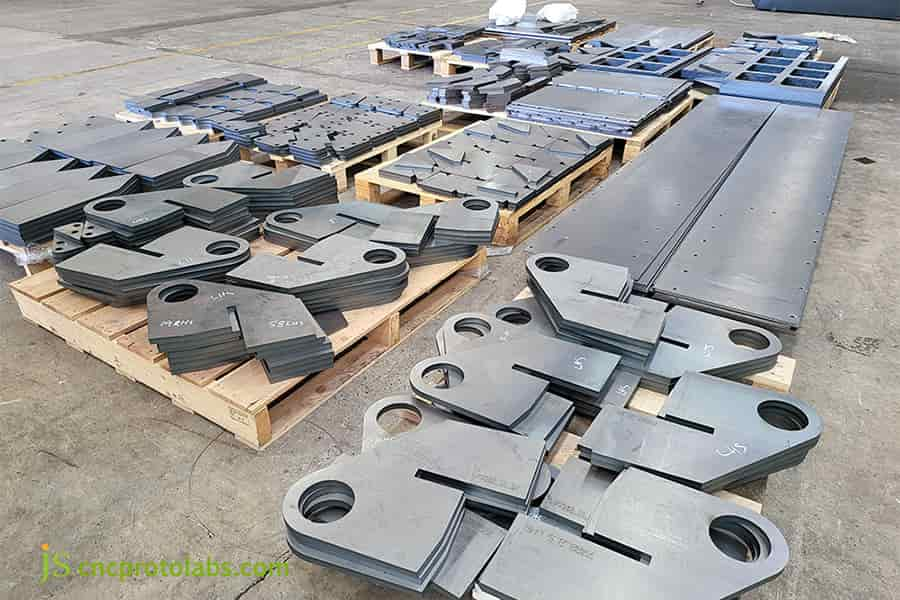
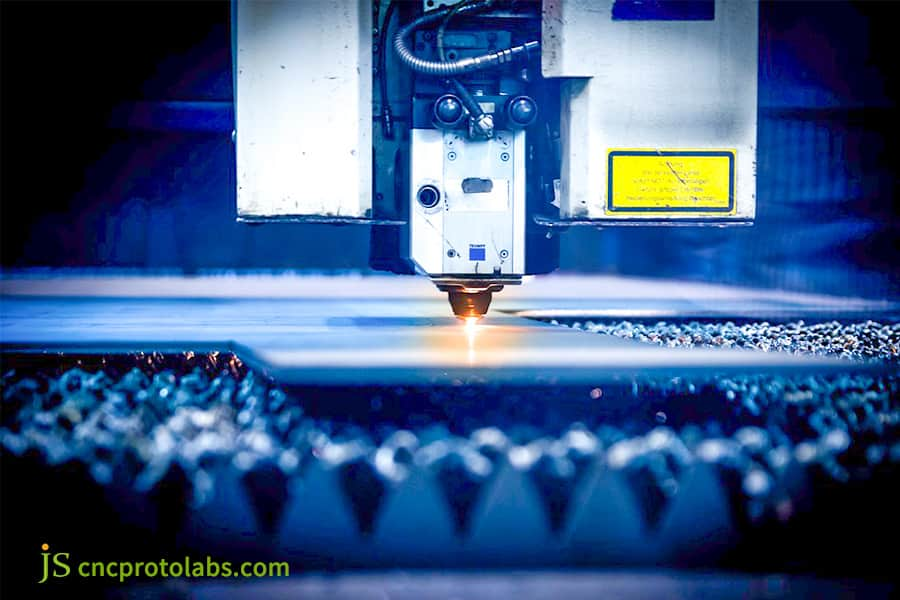
Figure 3 : Buse coaxiale en action sur une tôle d'acier inoxydable ; Le jet d'azote supersonique éjecte le bain de fusion visqueux riche en chrome.
Quelles sont les limites de qualité des bords et les seuils de rentabilité de la découpe laser à air comprimé ?
Dans les flux de travail des services de découpe laser personnalisés, l'assistance à l'air comprimé réduit les coûts horaires de gaz de 75 % pour l'acier doux de moins de 3 mm et les supports non exposés.Cependant, l'air comprimé de l'atelier doit impérativement satisfaire aux exigences de filtration de classe 1-2-1 de la norme ISO 8573-1:2010, avec un point de rosée inférieur ou égal à -40 °C. Une coalescence d'huile insuffisante permet aux hydrocarbures en aérosol de contaminer les optiques sous 15 bars, induisant un effet de lentille thermique et des fractures de lentilles en moins de 100 heures de fonctionnement.
Exigences de purification du compresseur d'air pour salle blanche et analyse des coûts cachés
Autrement, des gouttelettes d'huile et d'eau sous haute pression adhéreront à la lentille de protection lors d'un impact à 15 bars, provoquant un effet de lentille thermique.
Pour le service de découpe laser sur mesure, bien que la découpe à l'air comprimé d'acier au carbone de 2 mm puisse augmenter la vitesse de ligne avec des traces d'oxygène, une fine couche d'oxyde jaune adhérera à la surface de coupe.
Comptabilisation du coût total de possession (CTP) et détermination des limites d'application
L'air comprimé réduit le coût des gaz d'assistance d'environ 75 %, mais il déplace le coût au lieu de le supprimer : les traces d'huile et d'eau à 14-16 bars contaminent la fenêtre de protection, provoquant un effet de lentille thermique et, si rien n'est fait, une rupture de la lentille. Le remplacement de la lentille doit donc être intégré au modèle du CTP et non à la ligne de maintenance.
Une fois le coût du remplacement des vitres et de l'élimination manuelle des scories pris en compte, notre étalonnage fixe le seuil de rentabilité de la découpe à l'air comprimé à l'acier conventionnel à faible teneur en carbone jusqu'à 3 mm seulement – et uniquement avec une purification ISO 8573-1 Classe 1-2-1 à un point de rosée sous pression ≤ -40 °C.
ISO 8573-1:2010, Air comprimé – Partie 1 : Contaminants et classes de pureté, classe la pureté de l'air comprimé comme suit : Classe [particules]–[eau]–[huile]. L'objectif pratique est ici la norme ISO 8573-1 Classe 1-2-1 : Classe 2 eau = point de rosée sous pression ≤ -40 °C. -40 °C, huile de classe 1 = ≤ 0,01 mg/m³ — ce qui correspond exactement aux spécifications de purification ci-dessous.
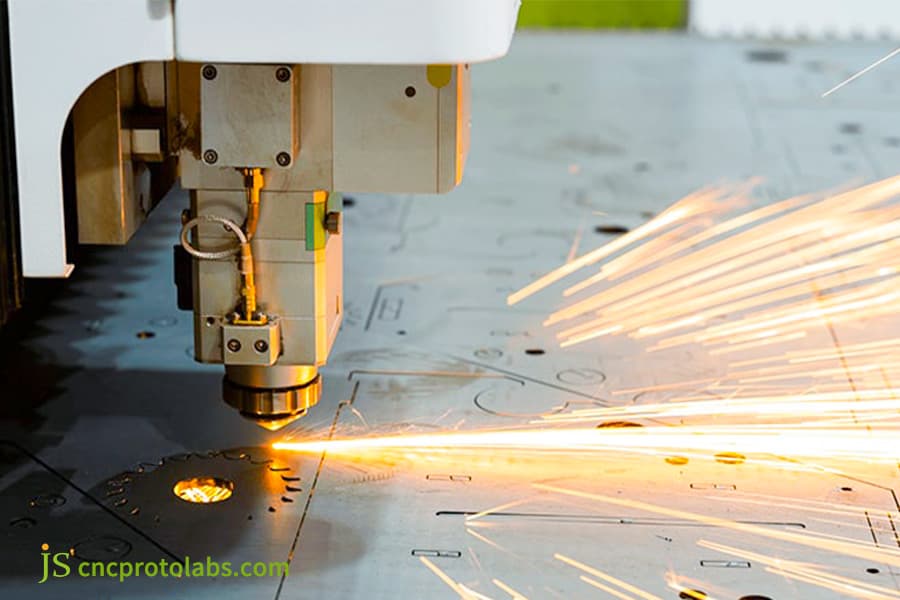
Figure 4 : Découpe à l'air comprimé d'une fine tôle à faible teneur en carbone — Notez le panache d'étincelles plus lumineux et plus important qu'avec la découpe à l'azote. Comment la découpe laser élimine-t-elle l'oxyde de bord et la ZAT, provoquant le délaminage du revêtement et des défauts de soudure ? La découpe laser de l'acier doux assistée par oxygène crée une couche d'oxyde de fer friable de 0,02 à 0,1 mm ainsi qu'un bord martensitique durci de 0,15 à 0,30 mm. Le désaccord thermique lors du durcissement de la poudre à 200 °C entraîne la rupture de cette couche, ce qui explique l'adhérence inférieure à la classe 2B (essai de quadrillage ASTM D3359). De plus, la trempe rapide du bord lors de la découpe laser de l'acier au carbone induit un piégeage d'humidité, augmentant la porosité de la soudure MIG de 40 %.
Analyse de la couche durcie et des défauts de soudure sur le bord de coupe de l'acier au carbone par découpe à l'oxygène
- La découpe à l'oxygène de l'acier au carbone entraîne la formation d'une couche durcie de 0,15 à 0,30 mm (structure martensitique) sur le bord de coupe, ce qui provoque une augmentation de 40 % de la probabilité de porosité de la soudure et un retard de fissuration à froid, car la couche de soudure nécessite un meulage et un enlèvement manuels à la meuleuse d'angle.
- D'après l'expérience pratique de JS Precision sur le projet de découpe laser d'acier au carbone de 2025, le passage de l'oxygène à l'azote à 16 bars pour la découpe de plaques Q235B de 3 mm a réduit le taux de défauts de décollement du revêtement de 15 % à 0,5 %, confirmant l'impact décisif du choix du gaz sur l'assemblage en aval lors de la découpe laser de l'acier au carbone.
Défauts cachés dans l'assemblage en aval et choix de la solution globale Coût
- La découpe à l'azote haute pression de l'acier inoxydable offre une surface de coupe nette, exempte de scories, et ne détériore pas la couche de passivation d'origine. Par conséquent, le soudage peut être effectué directement avec une machine automatique, sans décapage ni passivation, ce qui réduit la porosité des soudures et renforce la structure, diminuant ainsi considérablement les taux de retouches ultérieures.
- L'étude a révélé, par comparaison des produits défectueux, que l'oxycoupage de l'acier au carbone crée une couche d'oxyde qui provoque un défaut d'adhérence de la peinture électrolytique et une diminution de la résistance du collage structurel. L'ingénieur doit donc optimiser le rapport entre la consommation de gaz et les coûts futurs de retouches et de mise au rebut.
Comment calculer la consommation et le coût du gaz d'assistance à la découpe laser par mètre ?
L'estimation des coûts de gaz d'assistance à la découpe dans le cadre d'un service de découpe laser personnalisée nécessite la modélisation de la dynamique d'expansion de la buse en fonction de la vitesse d'avance linéaire. Pour la découpe laser d'acier inoxydable sur une plaque de 6 mm, une conduite d'azote à 18 bars traversant une buse de 2,0 mm consomme entre 45 et 55 Nm³/h, représentant 35 % à 45 % des coûts d'exploitation. L'utilisation de réservoirs cryogéniques et l'imbrication des conduites permettent de réduire ces dépenses de 26 %.
Les trois chiffres à retenir. Sur une plaque de 6 mm d'épaisseur et une longueur de découpe de 1 000 m : l'oxygène coûte environ 1,20 USD/m, mais nécessite un décapage ultérieur ; l'azote sur acier au carbone coûte 3,80 USD/m et est prêt pour le revêtement en poudre ; l'azote sur acier inoxydable coûte 4,50 USD/m et est prêt pour le soudage. La facture de gaz triple entre la première et la troisième option – c'est précisément pourquoi le choix doit se faire en fonction du processus en aval, et non en fonction du prix du gaz.
Matériau et épaisseur Gaz d'assistance Vitesse moyenne (m/min) Gaz par mètre (Nm³/m) Coût par mètre (USD/m) Avantage après traitement Acier au carbone 6 mm Oxygène (0,6–2,5 bar) 1,2 0,15 1,20 Nécessite l'élimination des oxydes Acier au carbone 6 mm Azote (18 bar) 0.9 0,45 3,80 Prêt pour le revêtement en poudre Acier inoxydable 6 mm Azote (18 bar) 0.8 0.55 4.50 Finition miroir, soudure directe Source des données : Registres de production internes de JS Precision, 2025. Il s'agit des paramètres de qualité de coupe mesurés pour chaque combinaison gaz d'assistance/matériau ci-dessus. En réalisant un service de découpe laser sur mesure pour des boîtiers en tôle, JS Precision a éliminé le décollement de la peinture et les rebuts liés à l’ajustement des charnières en réoptimisant les paramètres des gaz d’assistance à la découpe. Le passage de panneaux de châssis Q235B de 3 mm d’oxygène à de l’azote haute pureté à 16 bars a éliminé l’oxydation des bords friables. Pour les supports de charnières en acier inoxydable 304 de 4 mm, l’azote à 20 bars avec des décalages de faisceau négatifs a réduit… Réduction de la largeur de coupe à 0,02 mm, diminuant les rebuts de 18,5 % à 0,08 %.
Difficultés rencontrées par les clients
Problème du boîtier en acier au carbone. Le fournisseur actuel découpait toute la longueur de plaques Q235B de 3 mm à l'oxygène, laissant une couche d'oxyde de fer dure et cassante d'environ 0,15 mm sur la face de coupe.Lors du durcissement du revêtement en poudre à 200 °C, la dilatation thermique différentielle entre l'oxyde et le substrat en acier a provoqué le décollement du revêtement par larges écailles. Le taux de rebut a dépassé 15 %, ce qui a nécessité une reprise sur chaque panneau concerné. Lors de l'essai pilote de découpe à l'azote de l'acier au carbone, l'équipe de développement a initialement utilisé les paramètres de haute pression de 20 bars prévus pour l'acier inoxydable. Le flux d'air froid excessivement puissant a provoqué une légère déformation du bord mince de la plaque d'acier au carbone de 3 mm, déclenchant deux alarmes de collision de buses. Besoin d'aide pour résoudre les problèmes de délamination de revêtement ou de défauts d'assemblage sur les pièces découpées ? Contactez l'équipe d'ingénierie de JS Precision et bénéficiez de la même optimisation par gaz d'assistance : un ensemble de paramètres conçu sur mesure en fonction de votre matériau, de son épaisseur et des spécifications de votre revêtement, pour que vos pièces réussissent les tests de brouillard salin et s'assemblent correctement dès le premier essai. L’élimination du laitier de l’acier de plus de 10 mm avec de l’azote nécessite une puissance laser élevée (plus de 20 kW) et une pression élevée (environ 20 bar). Cela porte la consommation de gaz d’assistance à plus de 90 Nm³/h et augmente le coût par mètre d’environ 300 % par rapport à l’oxygène, comme indiqué dans les lignes 8-10 mm et 12-16 mm du tableau ci-dessus. L’oxygène basse pression, en revanche, utilise la réaction exothermique fer-oxygène pour fournir 55-65 % de l’énergie de coupe et élimine le laitier de manière stable à 1,5-2,5 bar.Mécanique des fluides et modèles de mesure économique
Comparaison des coûts d'amortissement globaux de différents systèmes d'alimentation en gaz
Le processus est également plus rapide au-delà de 8 mm, c'est pourquoi la découpe de tôles épaisses reste une opération à l'oxygène.

Étude de cas JS Precision : Comment l’optimisation des gaz a-t-elle résolu les problèmes de décollement de revêtement et de conicité de la coupe sur la tôle ?
Solution de précision JS
Revue des échecs et enseignements tirés
Résultat final
FAQ
Q1 : Pourquoi l’azote haute pression ne peut-il pas remplacer complètement l’oxygène pour la découpe de l’acier au carbone de plus de 10 mm ?
Q2 : Comment les ingénieurs peuvent-ils vérifier rapidement si les bords découpés au laser sur l'acier inoxydable conservent leur couche de passivation ?
- Commencer par un contrôle visuel. Une découpe à l'azote correcte laisse une section transversale uniforme, blanc argenté, sans décoloration. Toute teinte jaune ou paille sur la surface de coupe indique que la pureté du gaz d'assistance était inférieure à 99,99 % ou que de l'air a été entraîné dans la conduite d'alimentation.
- Confirmer chimiquement si nécessaire. Déposer une goutte de solution de sulfate de cuivre sur la surface de coupe. Là où le film passif est endommagé, le fer libre réduit le cuivre et un dépôt de cuivre rouge visible apparaît en environ 5 secondes, ce qui permet de localiser précisément la partie de la soudure qui a perdu sa passivation.
Q3 : Pourquoi la découpe à l’azote est-elle fortement recommandée pour les pièces minces en acier doux avant le revêtement électrolytique ?
La découpe à l’oxygène produit une couche d’oxyde de fer dure et cassante, totalement inadaptée aux procédés de phosphatation et d’électrophorèse. La découpe à l’azote haute pression révèle une surface de fer pur, capable de réagir avec la solution du bain pour produire une couche protectrice très fine qui empêche la formation de cloques et le décollement des bords lorsque le matériau est utilisé en extérieur.
Q4 : Quelle est la cause principale des défaillances fréquentes de la fenêtre de protection de la tête laser lors de la découpe à l’air comprimé ?
La cause principale est une purification incomplète de l’humidité et des brouillards d’huile présents dans l’air fourni. Les microgouttelettes d’huile contenues dans l’air comprimé à 16 bars adhèrent à la lentille, absorbent rapidement la chaleur et se carbonisent sous l’effet du rayonnement laser, provoquant des contraintes thermiques qui entraînent la fissuration de la lentille. Un sécheur par adsorption avec un point de rosée inférieur ou égal à -40 °C doit être installé pour éliminer ce risque potentiel. Q5 : Peut-on éliminer les scories sur les fonds découpés au laser en acier inoxydable simplement en augmentant la pression du gaz d'assistance ? Non. Au-delà d'environ 24 bars, la pression supplémentaire devient contre-productive : des ondes de choc et des tourbillons se forment dans la saignée et projettent davantage de bavures fondues sur le bord inférieur. La solution efficace est à la fois optique et mécanique : déplacer le foyer vers le tiers inférieur de la tôle et adapter le diamètre de la buse (1,5 à 2,0 mm) pour que le flux soit véritablement supersonique et stable.
Q6 : Comment le choix du gaz d’assistance influence-t-il la tolérance du diamètre des trous dans les matrices de perforation denses de tôles ?
L’oxygène est consommé comme réactif, ce qui signifie que chaque perforation injecte de la chaleur chimique supplémentaire dans le matériau environnant. Dans une microperforation dense, cette chaleur s’accumule et peut faire fondre les parois des trous voisins, ce qui rend la matrice hors tolérance. L’azote, quant à lui, ne contribue qu’à l’inertie et au refroidissement, sans apport exothermique. L’échauffement local reste donc limité : la forme des bords des trous reste nette et les tolérances sont maintenues à moins de ±0,05 mm, même sur une matrice dense.
Q7 : Comment JS Precision garantit-elle une qualité de coupe constante et une pureté du gaz optimale lors de la production de découpe laser de précision ?
JS Precision est équipée d’un réservoir de stockage d’azote liquide centralisé. La pureté du gaz émis est contrôlée et maintenue à plus de 99,999 % en ligne. La machine est équipée d'un système de mise au point automatique et d'un capteur de hauteur. La production est contrôlée selon la norme ISO 9001:2015 afin de garantir une finition de surface et des tolérances constantes, tant pour la première pièce que pour les livraisons en série. Q8 : Quels paramètres techniques sont nécessaires pour obtenir un devis précis de découpe laser auprès de JS Precision ? Il suffit aux clients de fournir des dessins 2D/3D (DXF, DWG, etc.) en précisant la nuance de matériau, la précision de tolérance, la présence ou non d'une couche d'oxyde et les étapes de traitement ultérieures. Un ingénieur réalisera l'évaluation sous deux heures et fournira un devis détaillé incluant des recommandations sur le choix du gaz et le calcul des quantités.
Résumé
Le choix d'un gaz d'assistance pour l'acier au carbone et l'acier inoxydable n'est pas une décision relative aux consommables, mais une décision relative au processus. Elle détermine simultanément quatre éléments : la structure métallographique de la face de coupe, le champ d'écoulement pour l'évacuation des scories, le rendement des procédés en aval et le coût total du cycle de vie.
- L'oxygène offre le débit le plus rapide pour l'usinage de l'acier au carbone d'épaisseur moyenne et forte, grâce à sa propre réaction exothermique qui sert d'énergie de coupe.
- L'azote à ultra-haute pression d'une pureté supérieure à 99,999 % est la seule solution pour obtenir un bord d'acier inoxydable blanc argenté, sans rectification et prêt à souder.
- L'air comprimé conforme représente un véritable levier de réduction des coûts pour les tôles d'épaisseur moyenne et faible, à condition que sa purification réponde à la norme ISO 8573-1, classe 1-2-1.
Partez des spécifications d'assemblage final et remontez jusqu'au choix du gaz. C'est le seul moyen fiable d'éliminer le délaminage des bords et les scories avant même l'assemblage des pièces.
Éliminez les défauts de coupe et améliorez la précision d'assemblage— à partir du dessin, et non de la commande. Envoyez vos plans techniques à l'équipe technique de JS Precision. Un ingénieur procédés laser senior vous fournira une évaluation DFM (Conception pour la fabrication) sous 2 heures, incluant le gaz d'assistance recommandé, la plage Ra attendue, la conicité prévue et le coût au mètre pour chaque option. Ce service est gratuit et sans engagement : vous conservez le rapport, que vous passiez commande ou non.
Avertissement
Le contenu de cette page est fourni à titre informatif uniquement. Pour JS Precision Services, aucune déclaration ni garantie, expresse ou implicite, n'est donnée quant à l'exactitude, l'exhaustivité ou la validité des informations. Il incombe à l'acheteur d'identifier les exigences techniques spécifiques et de demander un devis formel pour les pièces. Veuillez nous contacter pour plus d'informations.
Ressource

