 Русский




Услуга лазерной резки углеродистой стали помогает в выборе газа, напрямую определяя качество резки и стоимость путем подбора кислорода, азота или сжатого воздуха в зависимости от толщины материала. Используйте промышленный кислород 0,6–2,5 бар для углеродистой стали толщиной более 6 мм; высокочистый азот 14–22 бар для тонкой углеродистой стали и нержавеющей стали, когда вам нужна блестящая кромка без оксидов; и чистый сжатый воздух 14–16 бар для низкоуглеродистой стали толщиной до 3 мм, где это снижает примерно 75% почасовой стоимости газа.
Таблица основных ответов: Выбор газа для лазерной резки
|
Material & Диапазон толщины |
Рекомендуемый вспомогательный газ |
Установка давления (бар) |
Шероховатость кромки (Ra) |
Совместимость с постобработкой |
|---|---|---|---|---|
|
Толстая стальная пластина (≥ 6 мм) |
Промышленный кислород (O2) |
0.6–2.5 бар |
Ra 6.3–12.5 мкм – с наличием оксидной пленки |
Требует удаления оксидов, подходит для тяжелой сварки |
|
Тонкая пластина из мягкой стали (0,5–4 мм) |
Азот высокого давления (N2) |
14–18 bar |
Ra 1.6–3.2 μm — серебристо-белый, без шлака |
Порошковое покрытие без вторичной шлифовки |
|
Аустенитная нержавеющая сталь (полной толщины) |
Азот высокой чистоты (≥ 99.999%) |
16–22 бар |
Ra 0.8–1.6 μm — зеркально-блестящая, без термозатемнения |
Сохраняет пассивирующий слой, прямая TIG-сварка |
|
Конструкционная углеродистая сталь (1–3 мм) |
Чистый сжатый воздух |
14–16 бар |
Ra 3.2–6.3 μm — небольшое окисление |
Порошковая покраска в помещении и механическая сборка |
Источник данных: внутренние производственные записи JS Precision, январь-декабрь 2025 г.: 148 работ по лазерной резке на волоконных лазерах мощностью 6 кВт и 12 кВт по углеродистой стали толщиной 0,5-16 мм и нержавеющей стали толщиной 0,5-12 мм. Шероховатость измерялась контактным профилометром (диаметр отсечки 0,8 мм, ISO 4288); показанные значения представляют собой измеренный диапазон по всему набору работ, а не каталожные данные. Тот же набор данных подтверждает данные тематического исследования и часто задаваемых вопросов в этой статье.
Углеродистая сталь используетэкзотермическую реакцию с кислородом, и таким образом снижается энергопотребление. С другой стороны, детали из нержавеющей стали с высокими требованиями к качеству поверхности, а также некоторые детали из углеродистой стали, необходимо обрабатывать с помощью Азот под высоким давлением для физического удаления шлака и предотвращения окисления.
Почему вспомогательные газы по-разному реагируют при лазерной резке углеродистой стали и нержавеющей стали?
При лазерной резке углеродистой стали и нержавеющей стали динамика вспомогательных газов определяет, будет ли удаление материала из пропила происходить за счет экзотермического сгорания или сверхзвукового вытеснения инертного газа. Кислород под низким давлением от 0,6 до 2,5 бар генерирует реакцию окисления железа, которая обеспечивает от 55% до 65% общей энергии резки на углеродистых пластинах. Напротив, выбор газа для лазерной резки нержавеющей стали использует нереактивный азот под давлением от 16 до 22 бар для физического удаления расплавленного хромосодержащего шлака без окисления поверхности.
Уравнение экзотермического окисления при плавлении углеродистой стали с участием кислорода и логика управления температурой при низком давлении
- При использовании кислорода в качестве топлива для плавки углеродистой стали тепло, выделяемое в результате реакции железа с кислородом, составляет до 55–65 % энергии резания. Тем не менее, если давление газа превысит 2,5 бар, перегрев расплавленной ванны приведет к неконтролируемому резанию и появлению дефектов, таких как оседание расплава.
- Выбор газа для лазерной резки позволяет контролировать высоту сопла в диапазоне от 0,5 до 1,0 мм, что обеспечивает стабильность расплавленной ванны и предотвращает накопление тепла в углах толстых пластин.
Физические свойства расплавленной нержавеющей стали и механизм удаления шлака с помощью сверхзвуковой сварки азотом
- Расплавленная нержавеющая сталь содержит хром и никель, которые повышают ее вязкость и снижают текучесть по сравнению с расплавленной углеродистой сталью. Поскольку густой расплав не стекает чисто из пропила, он повторно затвердевает на нижнем крае реза и образует твердый шлак – Именно это и должен выбрасывать азот под высоким давлением.
- Для удаления как шлака, так и примесей от нагрева необходима действительно сверхзвуковая коаксиальная струя: азот под давлением 16–22 бар, подаваемый через кольцевой зазор 0,15–0,30 мм. Струя создает достаточное динамическое давление, чтобы преодолеть поверхностное натяжение расплавленного металла и очистить всю стенку пропила, так что и шлак, и примеси от нагрева удаляются вместе с выхлопным потоком.
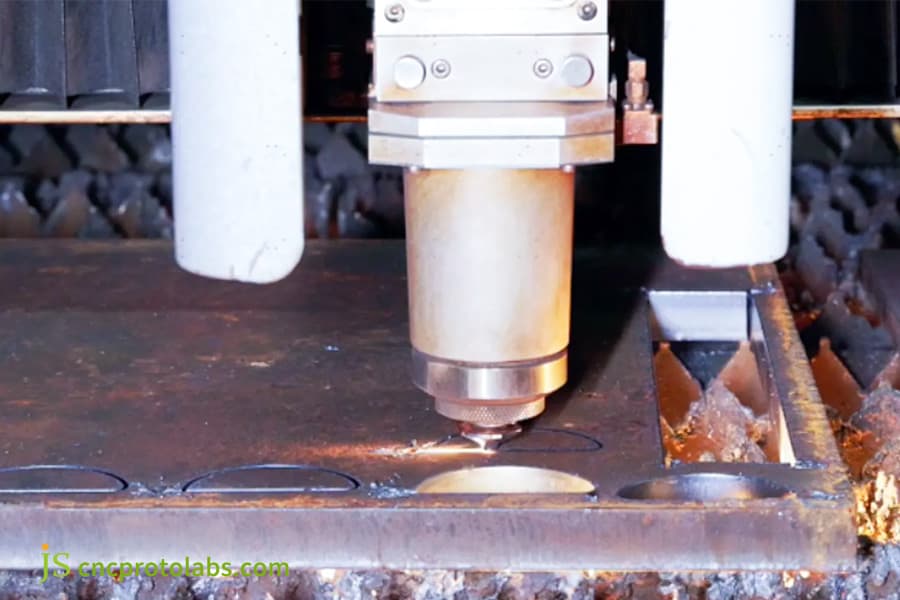
Рисунок 1: Головка волоконного лазера режет пластину из углеродистой стали толщиной 12 мм с использованием кислорода низкого давления; обратите внимание на характерный искровой шлейф реактивной резки.
Лазерная резка низкоуглеродистой стали кислородом против лазерной резки азотом: где находится предел толщины?
При лазерной резке низкоуглеродистой стали переход от кислородной к азотной лазерной резке сосредоточен на пределе толщины от 4 до 6 мм. Для листов толщиной менее 4 мм используется азот под давлением от 14 до 18 бар для обеспечения безоксидных кромок Ra от 1,6 до 3,2 мкм для немедленного нанесения порошкового покрытия. Для углеродистой стали толщиной более 6 мм промышленная лазерная резка требует кислорода под давлением от 0,6 до 2,5 бар, чтобы предотвратить чрезмерное потребление газа, превышающее 60 Нм³/ч.
Окно кислородной резки и характеристики оксидного слоя
- Остаточный хрупкий слой оксида железа на участке кислородной резки составляет 0,05-0,2 мм, с шероховатостью поверхности Ra 6,3–12,5 мкм, подходит для обычной сварки в тяжелой промышленности и черновой обработки.
- Для процесса лазерной резки низкоуглеродистой стали, давление выдержки точно в диапазоне от 0,6 до 2,5 бар уравновешивает энергию резки с качеством поперечного сечения: ниже 0,6 бар фронт реакции испытывает недостаток энергии, а выше 2,5 бар расплавленная ванна перегревается, и пропил теряет контроль.
Расход азота при резке под высоким давлением и границы переключения процесса
- Если толщина листа углеродистой стали увеличивается более чем на 6 мм, расход азота при резке под высоким давлением резко возрастает. Расход азота для углеродистой стали толщиной 10 мм достигнет примерно 60–80 Нм³/чвсего. Между тем, потребление энергии также будет расти очень быстро, что приведет к выходу затрат из-под контроля.
В диапазоне толщины листа 4–6 мм инженеры должны четко определить пределы изменения процесса в зависимости от толщины листа: менее 4 мм азота используется для получения резов без оксидов, более 6 мм кислорода используется для получения выгоды от экзотермической реакции, что позволяет экономить газ.
Сравнительная таблица зависимости толщины листа низкоуглеродистой стали от параметров процесса выбора газа
Толщина листа (мм)
Рекомендуемый газ
Диаметр сопла (мм)
Давление (бар)
Скорость резки (м/мин)
Шероховатость поверхности (Ra)
0.5–3
Азот (N2)
1.5
14–18
2.5–4.0
Ra 1.6–3.2 μm
4–6
Азот / Кислород
1.5–2.0
14–18 / 0.6–1.5
1.5–3.0
Ra 3.2–6.3 μm
8–10
Кислород (O2)
2.0
1.5–2.5
0.8–1.5
Ra 6.3–12.5 μm
12–16
Кислород (O2)
2.0–2.5
2.0–2.5
0.5–0.8
Ra 12.5–25 μm
ISO 9013:2017, Термическая резка – Классификация термической резки – Геометрические характеристики изделия и допуски качества, определяет степени допуска перпендикулярности (u) и шероховатости (Rz5), которые применяются к лазерной резке углеродистой стали. Это основа допуска для приведенной ниже таблицы толщины/параметров.
Согласно данным проекта JS Precision 2025, измерения расхода газа и шероховатости кромки при резке низкоуглеродистой стали при использовании различных вспомогательных газов.
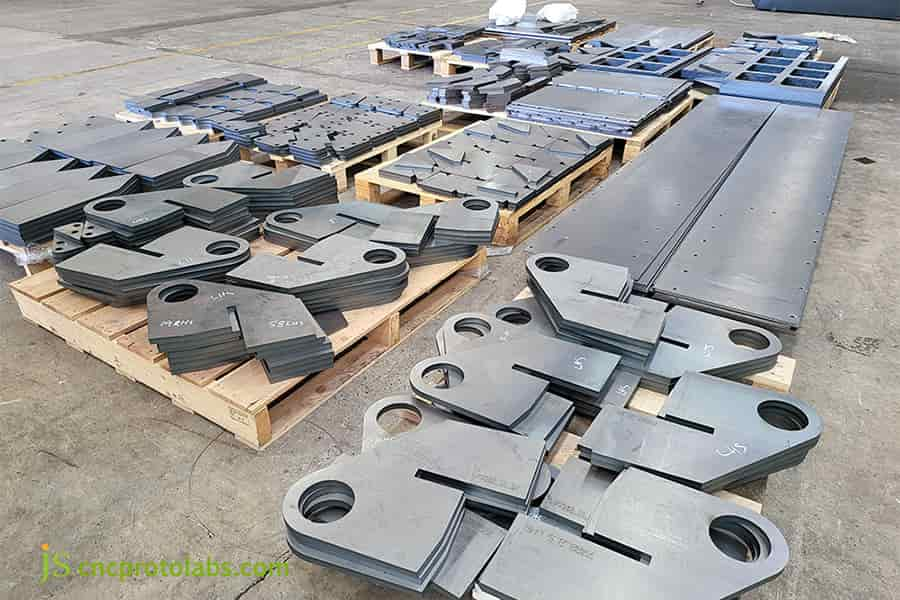
Рисунок 2: Заготовки из мягкой стали на поддонах после резки азотом — яркие, без оксидов кромки без вторичной шлифовки.
Почему для лазерной резки нержавеющей стали требуется азот высокой чистоты?
Для лазерной резки нержавеющей стали требуется азот марки 5.0 (чистота 99,999%) под давлением от 16 до 22 бар, чтобы предотвратить испарение расплавленного хрома в хрупкие оксиды. При выборе газа для лазерной резки снижение чистоты газа ниже 99,99% разрушает естественный пассивирующий слой, определенный ASTM A380.Это загрязнение вызывает пожелтение поверхности среза и снижает стойкость к коррозии в солевом тумане по стандарту ASTM B117 более чем на 60% без механической дезактивации.
Механизм влияния чистоты газа на коррозионную стойкость и металлографическую структуру поперечных сечений металла
- Резка азотом чистотой >99,999% и давлением 16–22 бар оставляет гладкую, серебристо-белую поверхность среза без следов нагрева. Поверхность готова к сварке: химическое травление не требуется перед роботизированной аргоновой дуговой сваркой, что исключает целый этап процесса – и его отходы – из маршрута.
- Выбор газа для лазерной резки очень важен. Небольшая утечка в системе подачи газа, вносящая всего 0,05% примеси из воздуха, сократит срок службы секций из нержавеющей стали, определенный в ходе испытания на стойкость к солевому туману, с 240 ч до <48 ч.
Характеристики расширения газа высокого давления внутри сопла и выбор двухслойных коаксиальных сопел
- Газ высокого давления внутри сопла подвергается адиабатическому расширению, вызывая образование сверхзвукового основного потока. Концепция двухслойного коаксиального сопла, кроме того, хорошо сохраняет форму пучка воздушного потока, фокусируя его и предотвращая потери давления, вызванные расхождением воздушного потока.
- Когда диаметр отверстия сопла (1,5–2При точном соответствии давления воздуха (16–22 бар) и толщины 0 мм, возникающее сверхзвуковое динамическое давление достаточно для разрушения поверхностного натяжения расплавленного металла, в результате чего шлаки и заусенцы на нижнем крае срезов из нержавеющей стали могут быть полностью удалены.
ASTM A380/A380M-17, Стандартная методика очистки, удаления окалины и пассивации деталей из нержавеющей стали, устанавливает требования к пассивации, основанные на условиях среза азотом, описанных выше. (Перед публикацией проверьте текущую редакцию в каталоге ASTM — редакция -17 могла быть заменена.)
ASTM B117, Стандартная методика эксплуатации аппаратов для испытаний на коррозионное воздействие солевого тумана (тумана), — это метод испытаний на коррозию, лежащий в основе приведенных выше данных о 240 ч против <48 ч. Источник данных испытаний: внутренние производственные записи JS Precision, 2025.
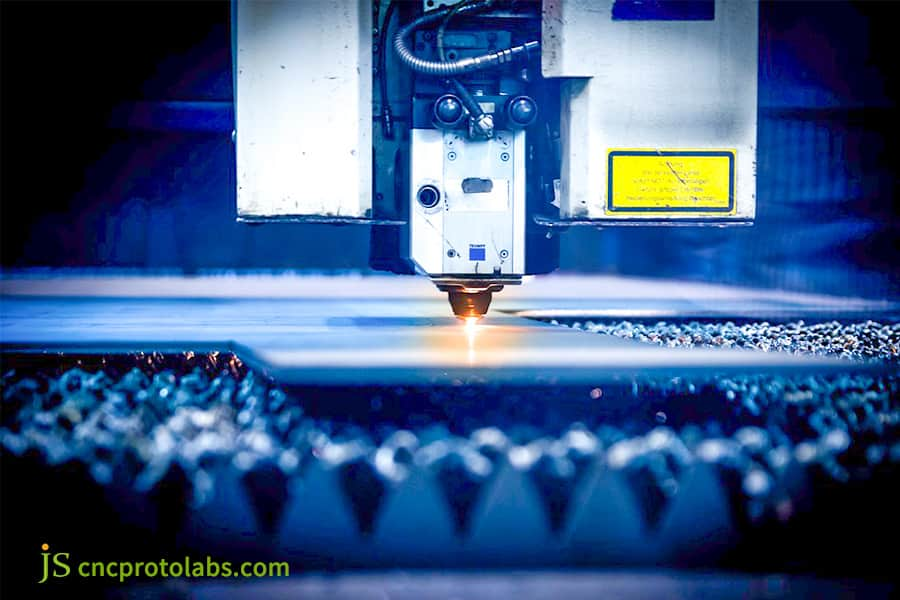
Рисунок 3: Коаксиальное сопло в работе на листе нержавеющей стали; Сверхзвуковая струя азота выталкивает вязкий расплав, богатый хромом.
Каковы пределы качества кромок и точки безубыточности лазерной резки сжатым воздухом?
В рамках рабочих процессов лазерной резки на заказ использование сжатого воздуха снижает почасовые расходы на газ на 75% для низкоуглеродистой стали толщиной менее 3 мм и незащищенных кронштейнов.
Однако, воздух в цехе должен строго соответствовать стандарту ISO 8573-1:2010 Класс 1-2-1 по фильтрации с точкой росы недостаточно -40°C. Недостаточное коалесцирование масла позволяет аэрозольным углеводородам загрязнять оптику при давлении ниже 15 бар, вызывая термическое линзирование и разрушение линзв течение 100 часов работы.Требования к очистке воздуха в компрессоре для чистых помещений и анализ скрытых затрат
- Компрессор воздуха в цехе должен быть оборудован охлаждаемым осушителем и многоступенчатым микропористым маслоудаляющим фильтром с точкой росы под давлением недостаточно -40°C и остаточным содержанием масла недостаточно 0,01 мг/м³. В противном случае, капли масла и воды под высоким давлением прилипнут к защитной линзе при воздействии давления 15 бар, вызывая эффект термолинзы.
- При лазерной резке на заказ, хотя резка углеродистой стали толщиной 2 мм сжатым воздухом может увеличить скорость линии при использовании небольшого количества кислорода, на поверхности резки будет образовываться светло-желтая оксидная пленка.
Учет общей стоимости владения и определение применимых границ
Сжатый воздух снижает затраты на вспомогательный газ примерно на 75%, но он перераспределяет затраты, а не устраняет их: попадание масла и воды под давлением 14–16 бар загрязняет защитное окно, вызывая эффект термолинзы и, если это не контролировать, разрушение линзы. Поэтому замена линзы относится к модели общей стоимости владения, а не к статье расходов на техническое обслуживание.
После учета стоимости замены окон и ручного удаления окалины, наша калибровка показывает, что точка безубыточности при воздушной резке обычной низкоуглеродистой стали до 3 мм только – и только при очистке по стандарту ISO 8573-1 Класс 1-2-1 при точке росы под давлением <; -40 °C.
ISO 8573-1:2010, Сжатый воздух – Часть 1: Загрязняющие вещества и классы чистоты, классифицирует чистоту сжатого воздуха как Класс [частицы] – [вода] – [масло]. Практическая цель здесь – ISO 8573-1 Класс 1-2-1: Вода класса 2 = точка росы под давлением <; Минус 40 °C, масло класса 1 = ≤ 0,01 мг/м³ – что в точности соответствует предположению, приведенному в приведенной ниже спецификации очистки.
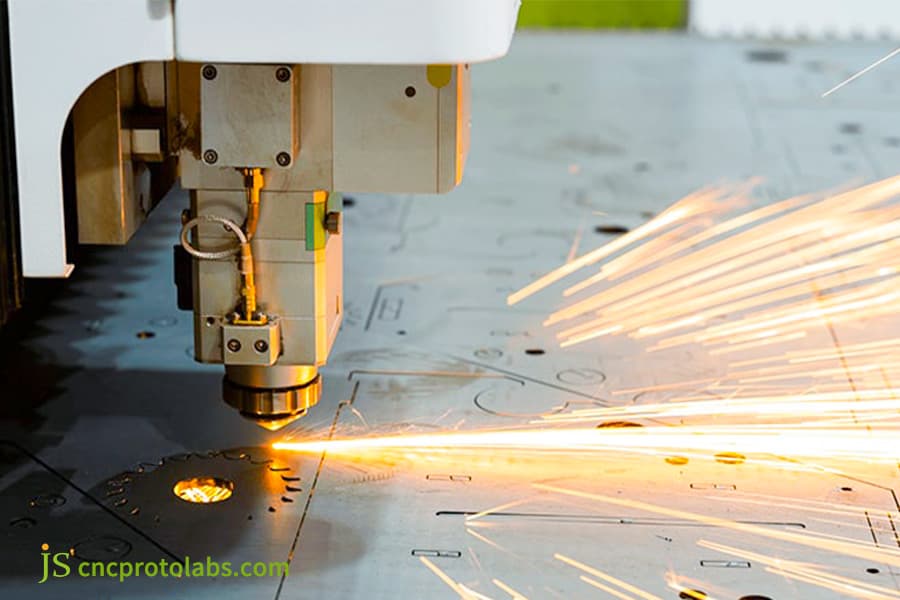
Рисунок 4: Резка сжатым воздухом тонкого листа из низкоуглеродистой стали – Обратите внимание на более яркий и крупный искровой шлейф по сравнению с резкой азотом.
Как оксиды на кромках и зона термического влияния лазерной резки вызывают расслоение покрытия и дефекты сварного шва?
Лазерная резка низкоуглеродистой стали с использованием кислорода создает хрупкую окалину из оксида железа толщиной от 0,02 до 0,1 мм наряду с закаленной мартенситной кромкой толщиной от 0,15 до 0,30 мм. Термическое несоответствие во время отверждения порошка при 200°C приводит к разрушению этой окалины, что нарушает адгезию по ASTM D3359 ниже класса 2B. Кроме того, быстрое охлаждение кромки во время лазерной резки углеродистой стали вызывает захват влаги, повышая пористость сварного шва MIG на 40%.
Анализ упрочненного слоя и дефектов сварки на кромке углеродистой стали, обработанной кислородной резкой
- Кислородная резка углеродистой стали приводит к образованию упрочненного слоя (мартенситной структуры) толщиной 0,15–0,30 мм на режущей кромке, что вызывает увеличение вероятности образования пористости сварного шва на 40% и задержку образования холодных трещин, поскольку сварной слой требует ручной шлифовки и удаления угловой шлифовальной машиной.
- На основе практического опыта JS Precision в проекте лазерной резки углеродистой стали в 2025 году, переход от кислорода к азоту (16 бар) для обработки 3-миллиметровой пластины Q235B снизил частоту дефектов отслоения покрытия с 15% до 0,5%, подтверждая решающее влияние выбора газа на последующую сборку при лазерной резке углеродистой стали.
Скрыто дефекты в последующей сборке и выбор общей стоимости
- Резка нержавеющей стали азотом под высоким давлением обеспечивает чистую поверхность реза без шлака и не повреждает исходный пассивирующий слой. В результате сварку можно выполнять непосредственно на автоматическом станке без необходимости травления и пассивации, что приводит к меньшей пористости в сварных швах и более прочной конструкции, тем самым значительно снижая объемы последующих доработок.
- Исследование, проведенное путем сравнения бракованных изделий, показало, что кислородная резка углеродистой стали создает оксидный слой, который вызывает нарушение адгезии электролитического покрытия и снижение прочности структурного клеевого соединения. Инженер должен принять оптимальное решение между расходом газа и будущими затратами на доработку/брак.
Как рассчитать расход газа для лазерной резки и стоимость за метр?
Оценка затрат на вспомогательный газ для резки в рамках услуг лазерной резки на заказ требует моделирования динамики расширения сопла в зависимости от линейной скорости подачи. При лазерной резке нержавеющей стали толщиной 6 мм, линия подачи азота под давлением 18 бар через сопло 2,0 мм выбрасывает от 45 до 55 Нм³/ч, что составляет от 35% до 45% эксплуатационных расходов. Криогенные резервуары и общая линия раскроя снижают эти расходы на расходные материалы на 26%.
Три цифры, которые стоит запомнить. На пластине толщиной 6 мм на длине резки 1000 м: кислород обходится примерно в 1,20 долл. США/м³, но после этого требуется удаление оксидов; азот на углеродистой стали обходится в 3,80 долл. США/м³ и готов к порошковой покраске; азот на нержавеющей стали обходится в 4,50 долл. США/м³ и готов к сварке. Счет за газ утраивается между первым и третьим вариантами — именно поэтому выбор должен делаться с учетом последующего процесса, а не цены на газ.
Механика жидкости и экономические модели измерения
- Сжимаемый поток через суженное сопло демонстрирует мультипликативный эффект давления газа (P) и площади поперечного сечения сопла (A) на потребление: при постоянном давлении потребление почти линейно зависит от площади отверстия, поэтому отверстие на 20% больше стоит примерно на 20% больше газа. Эта зависимость является инженерной и финансовой основой каждого предложения по услугам лазерной резки на заказ.
- Для нержавеющей стали толщиной 6 мм и азота под давлением 18 бар потребление газа составляет около 45–55 Нм³/ч, что составляет приблизительно 35–45% от эксплуатационных расходов. Обязательно учитывайте потребление электроэнергии и износ линз при расчете полной стоимости.
Сравнение комплексных затрат на амортизацию различных систем газоснабжения
- 40-литровый баллон высокого давления (15 МПа) идеально подходит для мелкосерийного прототипирования, однако необходимость частой заправки газом приводит к увеличению времени простоя; Напротив, криогенный сосуд Дьюара с жидким азотом объемом 175 л (2,8 МПа) может обеспечивать непрерывное и стабильное количество газа, этот способ подходит для средних объемов производства, а общие затраты будут амортизированы примерно на 18%.
- Производство азота методом PSA на месте сопряжено с высокими капитальными затратами, но имеет самую низкую стоимость за Нм³ после амортизации, поэтому оно окупается при непрерывном производстве больших объемов газа. В сочетании с нашей стратегией прокладки труб по общей линии и проколов с пропуском труб общее потребление газа на этой линии сократилось еще на 26%.
Сравнительная таблица комплексной стоимости отрезка длиной 1000 м (углеродистая сталь 6 мм против нержавеющей стали 6 мм)
Материал & Толщина
Вспомогательный газ
Средняя скорость (м/мин)
Газ за метр (Нм³/м)
Стоимость за метр (USD/м)
Преимущество после обработки
Углеродистая сталь 6 мм
Кислород (0,6–2,5 бар)
1,2
0,15
1,20
Требуется удаление оксидов
Углеродистая сталь 6 мм
Азот (18 бар)
0.9
0.45
3.80
Готово к порошковой покраске
Нержавеющая сталь 6 мм
Азот (18 бар)
0.8
0.55
4.50
Зеркальная полировка, прямая сварка
Источник данных: внутренние производственные записи JS Precision, 2025 год. Это измеренные параметры качества резки для каждой комбинации вспомогательного газа/материала, указанной выше.

Пример использования продукции JS Precision: Как оптимизация газа решила проблему отслаивания покрытия и конусности пропила на листовом металле?
При выполнении услуги лазерной резки на заказ корпусов из листового металла, JS Precision устранила отслаивание краски и брак при установке петель путем перепроектирования параметров вспомогательного газа для резки. Переход от кислорода к высокочистому азоту (16 бар) для панелей шасси из стали Q235B толщиной 3 мм устранил хрупкое окисление кромок. Для кронштейнов петель из нержавеющей стали 304 толщиной 4 мм, Азот под давлением 20 бар с отрицательным смещением пучка уменьшил конусность пропила до 0,02 мм, сократив количество отходов с 18,5% до 0,08%.
Трудности, с которыми сталкиваются клиенты
- Проблема с корпусом из углеродистой стали.Действующий поставщик резал лист Q235B толщиной 3 мм кислородом по всей длине, оставляя твердый, хрупкий слой оксида железа толщиной около 0,15 мм на срезе.Когда порошковое покрытие отверждалось при 200 °C, дифференциальное термическое расширение между оксидом и стальной подложкой приводило к отслаиванию покрытия крупными хлопьями. Процент брака превышал 15%, что означало необходимость доработки каждой поврежденной панели.
- Проблема с петлей из нержавеющей стали. Основание петли из стали AISI 304 толщиной 4 мм было вырезано под давлением азота 12 бар при чистоте всего 99,5%, что привело к образованию сильного шлака на стенке пропила и скошенного конуса 0,1 мм по всей длине пропила. Затем петля заклинила во время прецизионной сборки, и общий процент брака при сборке достиг 18,5%.
JS Precision Solution
- Изменение процесса для углеродистой стали. Мы переключили вспомогательный газ с кислорода на струю азота под давлением 16 бар на волоконном лазере мощностью 12 кВт в паре с однослойным коаксиальным соплом 1,5 мм, предотвращающим разбрызгивание. Вместе они предотвращают образование оксидного слоя в зоне термического воздействия, поэтому перед нанесением покрытия не требуется дополнительная шлифовка поверхности.
- Сброс параметров резки нержавеющей стали. Для петель из стали 304 толщиной 4 мм мы перешли на подачу пара из централизованного криогенного сосуда Дьюара объемом 175 л: чистота зафиксирована на уровне 99,999% (марка 5.0, "5N"), давление повышено до 20 бар, а пробивка переключена на трехступенчатую прогрессивную импульсную последовательность. Эта комбинация полностью исключила разбрызгивание в точке пробивки.
- Динамическая оптимизация фокусировки луча. Фокусное положение смещается в отрицательную сторону на одну треть ниже поверхности пластины (от -1,5 мм до -2 мм).0 мм), нижняя поверхность среза очищена от шлака благодаря использованию эффекта сверхзвуковой столбчатой струи, а отклонение вертикальности прямого среза уменьшено до 0,02 мм.
Обзор опыта отказов и извлеченные уроки
Во время пилотного испытания резки углеродистой стали азотом группа специалистов первоначально использовала параметры высокого давления 20 бар для нержавеющей стали. Чрезмерно сильный поток холодного воздуха вызвал небольшое искривление тонкого края 3-миллиметровой пластины из углеродистой стали, что привело к срабатыванию двух сигналов тревоги о столкновении сопел.
Конечный результат
- Сертификация качества. Детали, изготовленные с помощью услуги лазерной резки от JS Precision, получили рейтинг поперечной резки ASTM D3359 5B, без отслаивания или образования пузырей после 1000 часов воздействия нейтрального солевого тумана в соответствии с ASTM B117. Срезы шарниров из нержавеющей стали имели шероховатость Ra 1,2 мкм и яркую серебристо-белую поверхность.
- Преимущество для массового производства.Удержание конусности пропила до 0,02 мм, измеренной по высоте реза 4 мм, позволило снизить процент брака при сборке с 18,5% до 0,08% и сократить цикл производства на три рабочих дня – устранение большей части затрат на доработку и простои производственной линии, которые ранее несли заказчики.
Нужна помощь в решении проблем с расслоением покрытия или несоответствием сборки деталей, вырезанных на станке? Свяжитесь с инженерной командой JS Precision и получите ту же оптимизацию с использованием вспомогательного газа: набор параметров, разработанный с учетом вашего материала, толщины и характеристик покрытия, чтобы ваши детали прошли испытания в солевом тумане и правильно собрались с первого раза.
- Сначала визуальная проверка. Правильная резка азотом оставляет равномерное серебристо-белое поперечное сечение без изменения цвета. Любой желтый или соломенный оттенок на поверхности среза означает, что чистота вспомогательного газа упала ниже 99,99%, или что где-то в подающей линии был попавший воздух.
- При необходимости подтвердите химическим методом.Нанесите одну каплю раствора сульфата меди на поверхность среза. В местах повреждения пассивирующей пленки свободное железо восстанавливает медь, и примерно через 5 секунд появляется видимый красный медный налет – который точно указывает, какой участок шва потерял пассивацию.
- Кислород обеспечивает самую высокую производительность при обработке средне- и толстостенной углеродистой стали, используя собственную экзотермическую реакцию в качестве энергии резания.
- Азот сверхвысокого давления с чистотой 99,999%+ — единственный путь к серебристо-белой, не требующей шлифовки, готовой к сварке кромке из нержавеющей стали.
- Соответствующий стандартам сжатый воздух является реальным рычагом снижения затрат для средне- и тонколистовой стали при условии, что очистка соответствует ISO 8573-1 Класс 1-2-1.
Часто задаваемые вопросы
Вопрос 1: Почему азот под высоким давлением не может полностью заменить кислород при резке углеродистой стали толщиной более 10 мм?
Для удаления шлака со стали толщиной более 10 мм с помощью азота требуется как высокая мощность лазера (более 20 кВт), так и высокое давление (около 20 бар). Это увеличивает расход вспомогательного газа до 90 Нм³/ч и повышает стоимость за метр примерно на 300% по сравнению с кислородом — это соответствует строкам 8–10 мм и 12–16 мм в таблице выше. Кислород под низким давлением, напротив, использует экзотермическую реакцию железа с кислородом для обеспечения 55–65% энергии резки и стабильно удаляет шлак при 1,5–2,5 бар. Кроме того, процесс ускоряется при толщине более 8 мм, поэтому обработка толстых пластин остается кислородной.
Вопрос 2: Как инженеры могут быстро проверить, сохраняет ли лазерная резка нержавеющей стали пассивирующий слой?
Вопрос 3: Почему резка азотом настоятельно рекомендуется для тонких деталей из низкоуглеродистой стали перед электрохимическим покрытием?
Резка кислородом приводит к образованию твердого, хрупкого слоя оксида железа, который совершенно непригоден для процессов фосфатирования и электрофореза. Резка азотом под высоким давлением обнажает чистую железную поверхность, которая способна реагировать с раствором, образуя очень плотный защитный слой, который предотвращает образование пузырей и отслаивание краев при использовании материала на открытом воздухе.
Вопрос 4: В чем причина частых отказов защитного окна лазерной головки при резке сжатым воздухом?
Причина заключается в неполной очистке влаги и масляного тумана в подаваемом воздухе. Микрокапли масла в сжатом воздухе под давлением 16 бар прилипают к линзе, быстро поглощая тепло и карбонизируясь под воздействием лазерного излучения, вызывая термическое напряжение, которое приводит к растрескиванию линзы. Для устранения этой потенциальной опасности необходимо установить адсорбционную сушилку с точкой росы ≤ -40°C.
Вопрос 5: Можно ли устранить образование шлака на донышках из нержавеющей стали, вырезанных лазером, просто увеличив давление вспомогательного газа?
Нет. При давлении выше 24 бар дополнительное давление перестает помогать и начинает вредить: в пропиле образуются ударные волны и вихри, которые фактически выбрасывают больше расплавленного заусенца на нижний край. Эффективным решением является оптическое и механическое решение – переместить фокус вниз, в нижнюю треть листа, и подобрать диаметр сопла (1,5–2,0 мм), чтобы поток был действительно сверхзвуковым и стабильным.
Вопрос 6: Как выбор вспомогательного газа влияет на допуск диаметра отверстий в плотных массивах перфорации листового металла?
Кислород расходуется в качестве реагента, поэтому каждое прокол вводит дополнительное химическое тепло в окружающий материал. В плотной микроперфорации это тепло накапливается и может расплавить стенки соседних отверстий, выводя массив за пределы допуска. Азот вносит только импульс и охлаждение, без экзотермического воздействия, поэтому локальный нагрев остается ограниченным: форма кромки отверстия остается четкой, а допуски удерживаются в пределах +0,05 мм даже в плотном массиве.
Вопрос 7: Как JS Precision обеспечивает стабильное качество кромки и чистоту газа при прецизионной лазерной резке?
JS Precision оснащена централизованным резервуаром для хранения жидкого азота, а чистота подаваемого газа контролируется и поддерживается на уровне более 99,999% в режиме онлайн. Станок оснащен автоматической калибровкой фокуса и датчиком высоты, а управление производством осуществляется в соответствии с системой ISO 9001:2015 для обеспечения стабильного качества поверхности и допусков как для первой детали, так и для серийного производства.
Вопрос 8: Какие технические параметры необходимы для получения точной сметы на лазерную резку от JS Precision?
Клиентам достаточно предоставить 2D/3D чертежи (DXF, DWG и т. д.), указав марку материала, точность допусков, допустимость нанесения оксидного слоя и последующие процессы. Инженер проведет оценку в течение 2 часов и предоставит подробную смету, включая рекомендации по выбору газа и расчеты количества.
Краткое изложение
Выбор вспомогательного газа для углеродистой и нержавеющей стали — это не вопрос расхода материалов, а вопрос технологического процесса.
Он определяет сразу четыре параметра: металлографическую структуру поверхности среза, поле потока при удалении шлака, выход продукции на последующих этапах процесса и общую стоимость жизненного цикла.Начните с спецификации окончательной сборки и двигайтесь в обратном направлении к газу. Это единственный надежный способ удалить расслоение кромок и окалину до того, как детали поступят в сборку.
Устраните дефекты резки и повысьте точность сборки— начиная с чертежа, а не с заказа. Отправьте свои инженерные чертежи технической команде JS Precision. Старший инженер по лазерной обработке предоставит оценку DFM (проектирование для производства) в течение 2 часов, включая рекомендуемый вспомогательный газ, ожидаемый диапазон Ra, ожидаемую конусность и стоимость за метр для каждого варианта. Это бесплатно и ни к чему вас не обязывает: вы сохраняете отчет независимо от того, разместите вы заказ или нет.
Отказ от ответственности
Содержание этой страницы носит исключительно информационный характер. Компания JS Precision Services не предоставляет никаких гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запрос официального предложения по комплектующим. Для получения дополнительной информации свяжитесь с нами.
Ресурс

