 Português (Brasil)




O serviço de corte a laser em aço carbono auxilia na seleção do gás, determinando diretamente a qualidade e o custo do corte ao combinar oxigênio, nitrogênio ou ar comprimido com a espessura do material. Use oxigênio industrial de 0,6 a 2,5 bar para aço carbono ≥ 6 mm; nitrogênio de alta pureza de 14 a 22 bar para aço carbono fino e para aço inoxidável sempre que precisar de uma borda brilhante e livre de óxidos; e ar comprimido limpo de 14 a 16 bar para aço de baixo carbono de até 3 mm, onde reduz cerca de 75% do custo do gás por hora.
Tabela Resumo da Resposta Principal: Seleção de Gás para Corte a Laser
|
Material & Faixa de Espessura |
Gás Auxiliar Recomendado |
Ajuste de Pressão (bar) |
Rugosidade da Borda (Ra) |
Compatibilidade com Pós-Processamento |
|---|---|---|---|---|
|
Chapa grossa de aço macio (≥ 6 mm) |
Oxigênio industrial (O2) |
0,6–2,5 bar |
Ra 6,3–12,5 µm– com presença de óxido |
Requer remoção de óxido, adequado para soldagem pesada |
|
Chapa fina de aço macio (0,5–4 mm) |
Nitrogênio de alta pressão (N2) |
14–18 bar |
Ra 1,6–3,2 µm – branco-prateado, sem escória |
Revestimento em pó sem retificação secundária |
|
Aço inoxidável austenítico (espessura total) |
Nitrogênio de alta pureza (≥ 99,999%) |
16–22 bar |
Ra 0,8–1,6 µm – brilhante como um espelho, sem tonalidade de calor |
Preserva a camada de passivação, soldagem TIG direta |
|
Aço Carbono Estrutural (1–3 mm) |
Ar Comprimido Limpo |
14–16 bar |
Ra 3.2–6.3 µm – leve oxidação |
Revestimento em pó e montagem mecânica em ambientes internos |
Fonte de dados: Registros internos de produção da JS Precision, de janeiro a dezembro de 2025: 148 trabalhos de corte a laser em lasers de fibra de 6 kW e 12 kW em aço carbono de 0,5 a 16 mm e aço inoxidável de 0,5 a 12 mm. A rugosidade foi medida por perfilômetro de contato (corte de 0,8 mm, ISO 4288); os valores mostrados são a faixa medida em todo o conjunto de trabalhos, não os valores de catálogo. O mesmo conjunto de dados fundamenta o estudo de caso e os números das perguntas frequentes neste artigo.
O aço carbono utiliza uma reação exotérmica de oxigênio e, dessa forma, reduz o consumo de energia. Por outro lado, peças de aço inoxidável com altos requisitos de qualidade de superfície, bem como certas peças de aço carbono, precisam ser tratadas com Nitrogênio de alta pressão para remoção física de escória e prevenção de oxidação.
Por que os gases auxiliares reagem de forma diferente no corte a laser de aço carbono versus aço inoxidável?
No corte a laser de aço carbono versus aço inoxidável, a dinâmica do gás auxiliar determina se a evacuação da fenda depende da combustão exotérmica ou da expulsão supersônica de gases inertes. O oxigênio de baixa pressão, de 0,6 a 2,5 bar, gera uma reação de oxidação do ferro que fornece 55% a 65% da energia total de corte em chapas de carbono. Por outro lado, seleção de gás de corte a laser para aço inoxidável utiliza nitrogênio não reativo de 16 a 22 bar para ejetar fisicamente a escória fundida rica em cromo sem oxidação da superfície.
Equação exotérmica de oxidação para fusão assistida por oxigênio de aço carbono e lógica de controle de temperatura de baixa pressão
- Quando o oxigênio é usado como combustível para a fusão do aço carbono, o calor produzido pela reação ferro-oxigênio contribui com até 55–65% da energia de corte. Ainda assim, se a pressão do gás ultrapassar 2,5 bar, o superaquecimento da poça de fusão fará com que o corte se torne descontrolado e resulte em defeitos como afundamento do material fundido.
- A seleção do gás de corte a laser é feita de forma que a altura do bocal possa ser controlada entre 0,5 e 1,0 mm, o que manterá a poça de fusão estável e evitará o acúmulo de calor nos cantos de chapas grossas.
Propriedades físicas do aço inoxidável fundido e mecanismo de remoção de escória por nitrogênio supersônico
- O aço inoxidável fundido contém cromo e níquel, o que aumenta sua viscosidade e reduz sua fluidez em comparação com o aço carbono fundido. Como o material fundido espesso não escoa completamente da fenda, ele se solidifica novamente na borda inferior do corte e forma escória dura. — que é exatamente o que o nitrogênio de alta pressão tem que ejetar.
- Para remover tanto a escória quanto a tonalidade de calor, você precisa de um jato coaxial genuinamente supersônico: nitrogênio a 16–22 bar fornecido através de um espaço anular de 0,15–0,30 mm. O jato desenvolve pressão dinâmica suficiente para superar a tensão superficial do metal fundido e esfregar toda a parede do corte, de modo que tanto a escória quanto a tonalidade de calor saiam com o fluxo de exaustão.
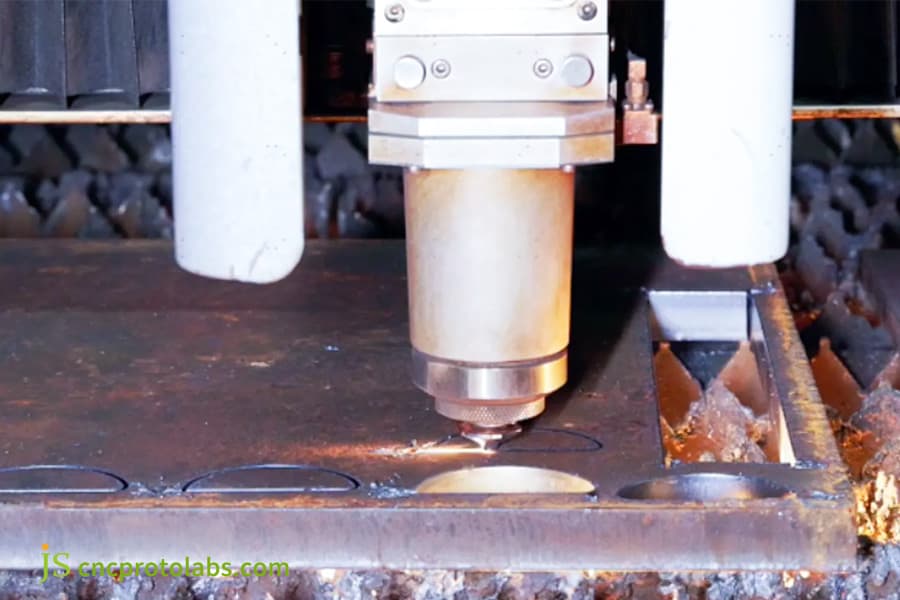
Figura 1: Cabeçote de laser de fibra cortando chapa de aço carbono de 12 mm com assistência de oxigênio em baixa pressão; observe a pluma de faíscas característica do corte reativo.
Corte a laser de oxigênio vs. nitrogênio para aço macio: onde está o limite de espessura?
No corte a laser de aço macio, a mudança de processo para corte a laser com oxigênio vs. nitrogênio se concentra em um limite de espessura de 4 a 6 mm. Chapas com menos de 4 mm utilizam nitrogênio de 14 a 18 bar para garantir bordas livres de óxido com Ra de 1,6 a 3,2 µm para revestimento imediato com pó. Acima de 6 mm, o corte a laser industrial de aço carbono requer oxigênio de 0,6 a 2,5 bar para evitar o consumo proibitivo de gás, que pode exceder 60 Nm³/h.
Janela do processo de corte com oxigênio e características da camada de óxido
- A camada residual de óxido de ferro quebradiço na seção de corte com oxigênio é de 0,05 a 0,2 mm, com uma rugosidade superficial de Ra 6,3–12,5 µm, adequada para soldagem industrial pesada comum e usinagem de desbaste.
- Para o processo de corte a laser de aço macio, manter a pressão precisamente entre 0,6 e 2,5 bar equilibra a energia de corte com a qualidade da seção transversal: abaixo de 0,6 bar a frente de reação fica sem energia e acima de 2,5 bar a poça de fusão superaquece e a largura do corte perde o controle.
Consumo de gás de corte de nitrogênio de alta pressão e limite de comutação de processo
- Se a espessura da chapa de aço carbono for aumentada para mais de 6 mm, o consumo de nitrogênio no corte de alta pressão aumentará drasticamente. O consumo de gás para aço carbono de 10 mm atingirá cerca de 60–80 Nm³/h. Entretanto, o consumo de energia também crescerá muito rapidamente, o que resultará em custos fora de controle.
Na faixa de espessura de chapa de 4 a 6 mm, os engenheiros devem especificar os limites claros de alteração do processo, dada a espessura da chapa: menos de 4 mm utiliza-se nitrogênio para obter cortes sem óxidos, mais de 6 mm utiliza-se oxigênio para aproveitar uma reação exotérmica, economizando gás.
Tabela Comparativa da Espessura da Chapa de Aço de Baixo Carbono vs. Parâmetros do Processo de Seleção de Gás border="1">
Espessura da Chapa (mm)
Gás Recomendado
Diâmetro do Bocal (mm)
Pressão (bar)
Velocidade de corte (m/min)
Rugosidade da superfície (Ra)
0,5–3
Nitrogênio (N2)
1,5
14–18
2,5–4,0
Ra 1,6–3,2 µm
4–6
Nitrogênio / Oxigênio
1,5–2,0
14–18 / 0,6–1,5
1,5–3,0
Ra 3,2–6,3 µm
8–10
Oxigênio (O2)
2,0
1,5–2,5
0,8–1,5
Ra 6,3–12,5 µm
12–16
Oxigênio (O2)
2,0–2,5
2,0–2,5
0,5–0,8
Ra 12,5–25 µm
ISO 9013:2017, Corte térmico — Classificação de cortes térmicos — Especificação geométrica do produto e tolerâncias de qualidade, define os graus de tolerância de perpendicularidade (u) e rugosidade (Rz5) que se aplicam ao aço carbono cortado a laser. É a base de tolerância para a tabela de espessura/parâmetros abaixo.
De acordo com os dados do projeto JS Precision 2025, medições de consumo de gás e rugosidade da borda para corte de aço macio sob vários gases auxiliares.
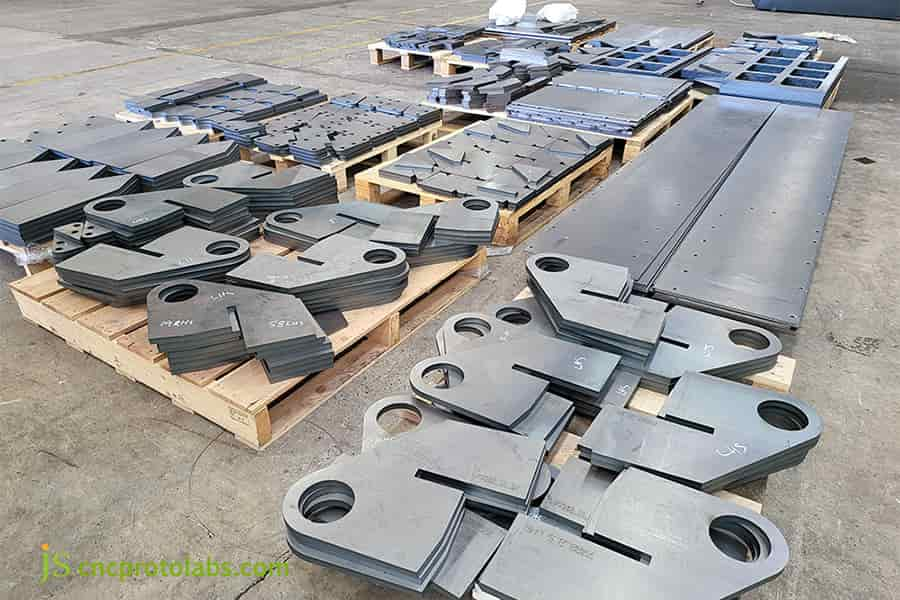
Figura 2: Peças de aço macio paletizadas após corte com nitrogênio — bordas brilhantes e sem óxido, sem retificação secundária.
Por que o serviço de corte a laser de aço inoxidável exige nitrogênio de alta pureza?
O serviço de corte a laser de aço inoxidável exige nitrogênio de grau 5.0 (pureza ≥ 99,999%) a 16 a 22 bar para impedir que o cromo fundido volatilize em óxidos quebradiços. Durante a seleção do gás para corte a laser, a pureza do gás abaixo de 99,99% destrói a camada de passivação nativa definida pela norma ASTM A380.Essa contaminação causa amarelamento da face de corte e degrada a resistência à corrosão por névoa salina ASTM B117 em mais de 60% sem descontaminação mecânica.
O Mecanismo de Influência da Pureza do Gás na Resistência à Corrosão e na Estrutura Metalográfica de Seções Transversais de Metal
- O corte com nitrogênio com pureza ≥ 99,999% e pressão de 16 a 22 bar deixa uma face de corte lisa, branco-prateada, sem tonalidade de calor. A superfície está pronta para soldagem: não é necessário decapagem química antes do processo de soldagem a arco de argônio robótico, o que elimina uma etapa inteira do processo — e seu fluxo de resíduos — do trajeto.
- A seleção do gás de corte a laser é muito importante. Um pequeno vazamento no sistema de fornecimento de gás, introduzindo uma mera impureza de 0,05% do ar, diminuirá a vida útil das seções de aço inoxidável, conforme determinado em um teste de resistência à névoa salina, de 240 h para <48 h. Características de expansão do gás de alta pressão dentro do bocal e seleção de bocais coaxiais de dupla camada. O gás de alta pressão dentro do bocal realiza uma expansão adiabática, causando a formação de um fluxo central supersônico. O conceito de bocal coaxial de dupla camada, além disso, mantém bem o foco do formato do feixe de ar e impede a perda de pressão causada pela divergência do fluxo de ar. Quando o diâmetro do orifício do bocal (1,5–2,0 mm) é ajustado com precisão à pressão do ar (16–22 bar), a pressão dinâmica supersônica resultante é suficiente para romper a tensão superficial do metal fundido e, como resultado, as escórias e rebarbas na borda inferior dos cortes de aço inoxidável podem ser totalmente eliminadas.
ASTM A380/A380M-17, Prática Padrão para Limpeza, Desincrustação e Passivação de Peças de Aço Inoxidável, estabelece o requisito de passivação referenciado pela condição de corte com nitrogênio acima. (Verifique a edição atual no catálogo da ASTM antes de publicar — a edição -17 pode ter sido substituída.)
ASTM B117, Prática Padrão para Operação de Aparelhos de Névoa Salina, é o método de teste de corrosão por trás dos valores de 240 h versus <48 h citados acima. Fonte dos dados de teste: registros internos de produção da JS Precision, 2025.
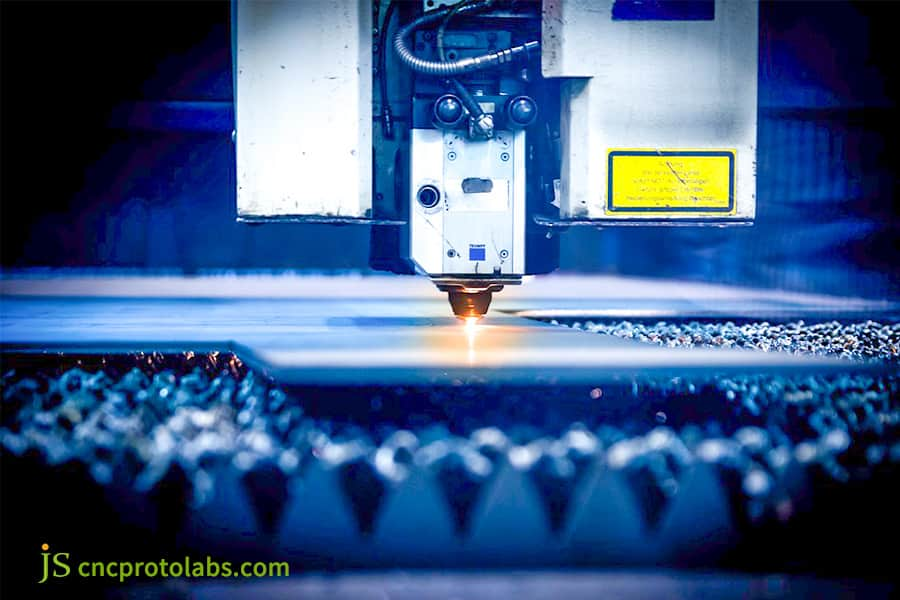
Figura 3: Bocal coaxial em operação em chapa de aço inoxidável; O jato supersônico de nitrogênio é o que ejeta a massa fundida viscosa rica em cromo.
Quais são os limites de qualidade de borda e os pontos de equilíbrio do corte a laser com ar comprimido?
Dentro dos fluxos de trabalho de serviços de corte a laser personalizados, o auxílio de ar comprimido reduz os custos horários de gás em 75% para aço macio com menos de 3 mm e suportes não expostos.No entanto, o ar da oficina deve atender rigorosamente à norma ISO 8573-1:2010 Classe 1-2-1 de filtração com pontos de orvalho < -40 °C. A coalescência inadequada de óleo permite que hidrocarbonetos aerossolizados contaminem as lentes sob 15 bar, induzindo lentes térmicas e fraturas de lentes em 100 horas de operação.
Requisitos de purificação do compressor de ar da sala limpa e análise de custos ocultos
- O compressor de ar da oficina deve ser equipado com um secador refrigerado e um filtro microporoso de remoção de óleo de múltiplos estágios, com um ponto de orvalho sob pressão < -40 °C e um teor de óleo residual < 0,01 mg/m³. Caso contrário, gotículas de óleo e água sob alta pressão aderirão à lente protetora quando impactadas por 15 bar, causando um efeito de lente térmica.
- Para serviços de corte a laser personalizados, embora o corte de aço carbono de 2 mm com ar comprimido possa aumentar a velocidade da linha com traços de oxigênio, uma leve camada de óxido amarelo aderirá à superfície de corte.
Contabilização do Custo Total de Propriedade (TCO) e Determinação do Limite Aplicável
O ar comprimido reduz o custo do gás auxiliar em cerca de 75%, mas realoca o custo em vez de eliminá-lo: o arraste de óleo e água a 14–16 bar contamina a janela protetora, causando lente térmica e, se não controlada, fratura da lente. Portanto, a substituição da lente pertence ao modelo de TCO, e não ao item de manutenção.
Uma vez incluídos os custos de substituição de janelas e remoção manual de escória, nossa calibração coloca o ponto de equilíbrio do corte a ar em aço convencional de baixo carbono até 3 mm apenas — e somente com purificação ISO 8573-1 Classe 1-2-1 a um ponto de orvalho sob pressão de ≤ -40 °C.
ISO 8573-1:2010, Ar comprimido — Parte 1: Contaminantes e classes de pureza, classifica a pureza do ar comprimido como Classe [partículas] — [água] — [óleo]. O objetivo prático aqui é ISO 8573-1 Classe 1-2-1: Classe 2 água = ponto de orvalho sob pressão ≤ -40 °C, óleo Classe 1 = ≤ 0,01 mg/m³ — que é exatamente o que a especificação de purificação abaixo pressupõe.
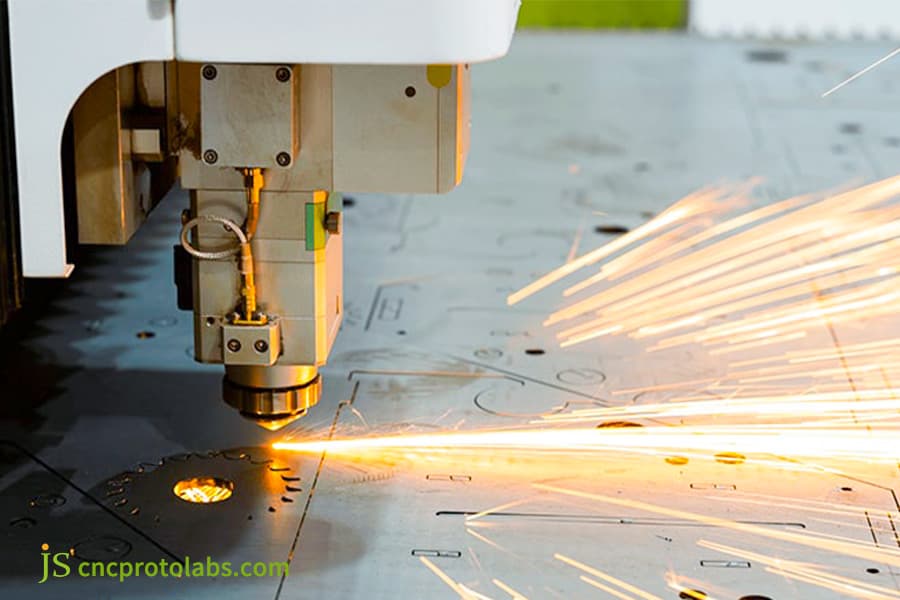
Figura 4: Corte com ar comprimido de chapa fina de baixo carbono — Observe a pluma de faíscas mais brilhante e maior em comparação com o corte com nitrogênio.
Como o corte a laser, o óxido na borda e a ZTA causam delaminação do revestimento e defeitos de solda?
O corte a laser de aço macio assistido por oxigênio cria uma camada friável de óxido de ferro de 0,02 a 0,1 mm ao lado de uma borda martensítica endurecida de 0,15 a 0,30 mm. O desajuste térmico durante a cura do pó a 200 °C faz com que essa camada se frature, resultando em falha na adesão da ranhura cruzada ASTM D3359 abaixo do grau 2B. Além disso, o resfriamento rápido da borda durante o corte a laser de aço carbono induz o aprisionamento de umidade, elevando a porosidade da solda MIG em 40%.
Análise da Camada Endurecida e Defeitos de Soldagem na Borda do Corte de Aço Carbono por Corte com Oxigênio
- O corte de aço carbono com oxigênio resulta na formação de uma camada endurecida de 0,15–0,30 mm (estrutura martensítica) na borda de corte, o que causa um aumento de 40% na probabilidade de porosidade da solda e atraso na fissuração a frio, visto que a camada de solda necessita de esmerilhamento manual e remoção com uma esmerilhadeira angular.
- Com base na experiência prática da JS Precision no projeto de corte a laser de aço carbono em 2025, a troca do oxigênio por nitrogênio a 16 bar na chapa Q235B de 3 mm reduziu a taxa de defeitos de descascamento do revestimento de 15% para 0,5%, comprovando o impacto decisivo da seleção do gás na montagem subsequente no corte a laser de aço carbono.
Defeitos ocultos na montagem subsequente e a escolha do custo total
- Um corte com nitrogênio de alta pressão em aço inoxidável oferece uma superfície de corte limpa, livre de escória, e não danifica a camada de passivação original. Como resultado, a soldagem pode ser feita diretamente com uma máquina automática, sem a necessidade de decapagem e passivação, o que leva a menos porosidades nas soldas e uma estrutura mais resistente, reduzindo consideravelmente as taxas de retrabalho subsequente.
- O estudo revelou, por meio da comparação dos produtos com falha, que o corte oxiacetilênico de um aço carbono cria uma camada de óxido que causa falha na adesão da tinta eletrostática e diminuição da resistência da ligação adesiva estrutural. O engenheiro deve tomar a melhor decisão entre o consumo de gás e as futuras despesas com retrabalho/sucata.
Como calcular o consumo e o custo por metro de gás de corte a laser?
A estimativa dos custos de gás auxiliar de corte em um serviço de corte a laser personalizado requer a modelagem da dinâmica de expansão do bico em relação à taxa de avanço linear. Em um serviço de corte a laser de aço inoxidável em chapa de 6 mm, uma linha de nitrogênio de 18 bar através de um bico de 2,0 mm expele de 45 a 55 Nm³/h, representando de 35% a 45% dos custos operacionais. Tanques criogênicos a granel e aninhamento de linhas comuns reduzem essa despesa com consumíveis em 26%.
Os três números que vale a pena memorizar.Em uma chapa de 6 mm com 1.000 m de comprimento de corte: o oxigênio custa cerca de US$ 1,20/m, mas precisa de remoção de óxido posteriormente; O nitrogênio em aço carbono custa USD 3,80/m e está pronto para pintura a pó; o nitrogênio em aço inoxidável custa USD 4,50/m e está pronto para soldagem. A conta de gás triplica entre a opção um e a opção três — é precisamente por isso que a escolha deve ser feita com base no processo subsequente, e não no preço do gás.
Mecânica dos fluidos e modelos de medição econômica
- O fluxo compressível através de um bocal constrito mostra um efeito multiplicador da pressão do gás (P) e da área da seção transversal do bocal (A) no consumo: a pressão constante, o consumo escala quase linearmente com a área do orifício, portanto, um orifício 20% maior custa cerca de 20% mais gás. Essa relação é a base de engenharia e financeira de cada orçamento de serviço de corte a laser personalizado.
- Para aço inoxidável de 6 mm de espessura e nitrogênio a 18 bar, o consumo de gás é de cerca de 45–55 Nm³/h, o que representa aproximadamente 35%–45% do custo operacional. Certifique-se de incluir o consumo de energia e o desgaste das lentes no cálculo do custo total.
Comparação dos custos de amortização abrangentes de diferentes sistemas de fornecimento de gás
- Um cilindro de gás de alta pressão de 40L (15 MPa) é ideal para prototipagem em pequenos lotes, porém a necessidade de recargas frequentes de gás resulta em mais tempo de inatividade; Por outro lado, um Dewar de nitrogênio líquido criogênico de 175L (2,8 MPa) pode fornecer uma quantidade contínua e estável de gás. Este método é adequado para uma produção de médio porte e os custos totais seriam amortizados em aproximadamente 18%.
A geração de nitrogênio PSA no local acarreta um alto investimento inicial, mas o menor custo por Nm³ após a amortização, portanto, o retorno do investimento ocorre em linhas contínuas de alto volume. Combinando-a com nossa estratégia de aninhamento de linha comum e perfuração intermitente, o consumo total de gás nessa linha foi reduzido em mais 26%.
Tabela comparativa da composição de custos abrangente para 1000m de comprimento de corte (aço carbono de 6mm vs. aço inoxidável de 6mm)
Tabela style="width: 100%; border-collapse: collapse; border-color: #000000;" border="1">
Material e Espessura
Gás de Assistência
Velocidade Média (m/min)
Gás por metro (Nm³/m)
Custo por metro (USD/m)
Benefício do pós-processamento
Aço carbono de 6 mm
Oxigênio (0,6–2,5 bar)
1,2
0,15
1,20
Requer remoção de óxido
Aço carbono de 6 mm
Nitrogênio (18 bar)
0,9
0,45
3,80
Pronto para pintura eletrostática a pó
Aço inoxidável de 6 mm
Nitrogênio (18 bar)
0,8
0,55
4,50
Acabamento espelhado, solda direta
Fonte dos dados: Registros internos de produção da JS Precision, 2025. Estes são os parâmetros de qualidade de corte medidos para cada combinação de gás auxiliar/material acima.

Estudo de Caso da JS Precision: Como a Otimização de Gás Resolveu o Descascamento do Revestimento e a Afunilamento do Corte em Chapas Metálicas?
Executando serviços personalizados de corte a laser em gabinetes de chapa metálica, a JS Precision erradicou o descascamento da pintura e o desperdício no encaixe das dobradiças por meio da reengenharia dos parâmetros do gás auxiliar de corte. A conversão de painéis de chassis Q235B de 3 mm de oxigênio para nitrogênio de alta pureza a 16 bar eliminou a oxidação friável das bordas. Para suportes de dobradiça de aço inoxidável 304 de 4 mm, nitrogênio a 20 bar com deslocamentos negativos do feixe reduziu o afunilamento do corte para ≤ 0,02 mm, reduzindo o desperdício de 18,5% para 0,08%.
Dificuldades encontradas pelos clientes
- O problema da carcaça de aço carbono.O fornecedor atual cortava toda a extensão da chapa Q235B de 3 mm com oxigênio, deixando uma camada dura e quebradiça de óxido de ferro de cerca de 0,15 mm na face de corte.Quando o revestimento em pó foi curado a 200 °C, a expansão térmica diferencial entre o óxido e o substrato de aço fez com que o revestimento se desprendesse em grandes lascas. A taxa de rejeição ultrapassou 15%, o que significou retrabalho em todos os painéis afetados.
- O problema da dobradiça de aço inoxidável. A base da dobradiça de 4 mm em AISI 304 foi cortada com 12 bar de nitrogênio com apenas 99,5% de pureza, produzindo escória pesada na parede do corte e um chanfro de 0,1 mm ao longo do corte. A dobradiça então travou durante a montagem de precisão e a rejeição geral da montagem atingiu 18,5%.
JS Precision Solution
- Mudança de processo para aço carbono. Alteramos o gás auxiliar de oxigênio para um jato de N₂ a 16 bar em um laser de fibra de 12 kW, combinado com um bocal coaxial anti-respingos de camada única de 1,5 mm. Juntos, eles mantêm a zona afetada pelo calor livre de qualquer camada de óxido, de modo que a face de corte não precisa de retificação secundária antes do revestimento.
- Redefinição dos parâmetros de corte do aço inoxidável. Para as dobradiças de 4 mm em aço inoxidável 304, passamos a utilizar o fornecimento de vapor a partir de um Dewar criogênico centralizado de 175 L: pureza fixada em 99,999% (grau 5.0, "5N"), pressão elevada para 20 bar e perfuração alterada para uma sequência de pulsos progressivos de três estágios. Essa combinação eliminou completamente o refluxo de respingos no ponto de perfuração.
- Otimização dinâmica do foco do feixe. A posição focal é deslocada em direção ao lado negativo para um terço abaixo da superfície da placa (-1,5 mm a -2.0 mm), a superfície de corte inferior fica livre de escória pelo uso do efeito de jato colunar supersônico, e o desvio de verticalidade do corte reto é reduzido para 0,02 mm.
Revisão das experiências de falha e lições aprendidas
Durante o teste piloto de corte de aço carbono com nitrogênio, a equipe de processo inicialmente utilizou os parâmetros de alta pressão de 20 bar para aço inoxidável. O fluxo de ar frio excessivamente forte fez com que a borda fina da chapa de aço carbono de 3 mm se deformasse ligeiramente, acionando dois alarmes de colisão de bico.
Resultado final
- Certificação de qualidade. As peças do serviço de corte a laser personalizado da JS Precision atingiram a classificação de corte transversal 5B da norma ASTM D3359, sem descamação ou bolhas após 1.000 horas de exposição à névoa salina neutra, conforme a norma ASTM B117. Os cortes das dobradiças de aço inoxidável apresentaram rugosidade Ra de 1,2 µm com uma face branco-prateada brilhante.
- Benefício para a produção em massa.Manter a conicidade do corte em ≤ 0,02 mm, medida ao longo da altura de corte de 4 mm, reduziu o refugo de montagem de 18,5% para 0,08% e encurtou o ciclo do lote em três dias úteis — eliminando a maior parte dos custos de retrabalho e paralisação da linha que o cliente vinha arcando.
Precisa de ajuda para resolver problemas de delaminação do revestimento ou falhas de encaixe na montagem de peças cortadas? Entre em contato com a equipe de engenharia da JS Precision e obtenha a mesma otimização com gás auxiliar: um conjunto de parâmetros criado com base no seu material, espessura e especificação de revestimento, para que suas peças passem no teste de névoa salina e sejam montadas corretamente na primeira tentativa.
Perguntas frequentes
P1: Por que o nitrogênio de alta pressão não pode substituir completamente o oxigênio no corte de aço carbono com mais de 10 mm?
A remoção de escória do aço com mais de 10 mm de espessura com nitrogênio requer alta potência do laser (acima de 20 kW) e alta pressão (cerca de 20 bar). Isso eleva o consumo de gás auxiliar para mais de 90 Nm³/h e aumenta o custo por metro em aproximadamente 300% em comparação com o oxigênio — o que está de acordo com as linhas de 8–10 mm e 12–16 mm na tabela acima. O oxigênio de baixa pressão, por outro lado, utiliza a reação exotérmica ferro-oxigênio para fornecer de 55% a 65% da energia de corte e remove a escória de forma estável a 1,5–2,5 bar. Também funciona mais rápido acima de 8 mm, razão pela qual a chapa grossa continua sendo um trabalho com oxigênio.
P2: Como os engenheiros podem verificar rapidamente se as bordas cortadas a laser de aço inoxidável mantêm sua camada de passivação?
- Verificação visual primeiro. Um corte correto com nitrogênio deixa uma seção transversal uniforme branco-prateada, sem descoloração. Qualquer tonalidade amarela ou palha na face de corte significa que o gás auxiliar tinha pureza inferior a 99,99% ou que houve entrada de ar em algum ponto da linha de fornecimento.
- Confirme quimicamente, se necessário.Coloque uma gota de solução de sulfato de cobre na face de corte. Onde a película passiva estiver danificada, o ferro livre reduz o cobre e um depósito visível de cobre vermelho aparece em cerca de 5 segundos — o que indica exatamente qual seção da junta perdeu sua passivação.
P3: Por que o corte com nitrogênio é fortemente recomendado para peças finas de aço macio antes da eletrodeposição?
O corte com oxigênio resulta em uma camada dura e quebradiça de óxido de ferro, totalmente inadequada para processos de fosfatização e eletroforese. O corte com nitrogênio de alta pressão revela uma superfície de ferro puro, capaz de reagir com a solução do banho para produzir uma camada protetora muito densa que impede a formação de bolhas e o descascamento das bordas enquanto o material está sendo usado ao ar livre.
P4: Qual é a causa principal da falha frequente da janela de proteção da cabeça do laser durante o corte com ar comprimido?
A causa principal é a purificação incompleta da umidade e da névoa de óleo no ar fornecido. Microgotículas de óleo no ar comprimido a 16 bar aderem à lente, absorvendo calor rapidamente e carbonizando sob irradiação a laser, desencadeando tensão térmica que causa rachaduras na lente. Um secador de adsorção com ponto de orvalho <-40°C deve ser instalado para eliminar esse risco potencial.
Q5: A escória em fundos de aço inoxidável cortados a laser pode ser eliminada simplesmente aumentando a pressão do gás auxiliar?
Não. Acima de cerca de 24 bar, a pressão extra deixa de ajudar e começa a prejudicar: ondas de choque e vórtices se formam na fenda e, na verdade, lançam mais rebarbas fundidas na borda inferior. A solução eficaz é óptica e mecânica — mover o foco para o terço inferior da chapa e ajustar o diâmetro do bocal (1,5–2,0 mm) para que o fluxo seja verdadeiramente supersônico e estável.
P6: Como a seleção do gás auxiliar afeta a tolerância do diâmetro do furo em matrizes de perfuração de chapa metálica densas?
O oxigênio é consumido como reagente, portanto, cada perfuração injeta calor químico extra no material circundante. Em microperfurações densas, esse calor se acumula e pode derreter as paredes dos furos vizinhos, levando a matriz a sair da tolerância. O nitrogênio contribui apenas com momento e resfriamento, sem entrada exotérmica, portanto, o aquecimento local permanece limitado: a forma da borda do furo permanece nítida e as tolerâncias se mantêm dentro de ±0,05 mm, mesmo em uma matriz densa.
P7: Como a JS Precision garante qualidade consistente da borda de corte e pureza do gás na produção de corte a laser de precisão?
A JS Precision está equipada com um tanque de armazenamento de nitrogênio líquido centralizado, e a pureza do gás emitido é monitorada e mantida acima de 99,999% online. A máquina está equipada com calibração automática de foco e sensor de altura, e a produção é controlada de acordo com o sistema ISO 9001:2015 para garantir acabamento superficial e tolerâncias consistentes para a primeira peça e entregas de produção em massa.
Q8: Quais parâmetros técnicos são necessários para obter um orçamento preciso de corte a laser da JS Precision?
Os clientes só precisam fornecer desenhos 2D/3D (DXF, DWG, etc.), especificando a qualidade do material, a precisão da tolerância, se uma camada de óxido é permitida e os processos subsequentes. Um engenheiro concluirá a avaliação em 2 horas e retornará um orçamento detalhado, incluindo recomendações de seleção de gás e cálculos de quantidade.
Resumo
A escolha de um gás auxiliar para aço carbono e aço inoxidável não é uma decisão de consumível, é uma decisão de processo. Determina quatro coisas de uma só vez: a estrutura metalográfica da face de corte, o campo de fluxo de remoção de escória, o rendimento do processo subsequente e o custo total do ciclo de vida.
- O oxigênio proporciona a maior produtividade em aço carbono de espessura média e grossa, utilizando sua própria reação exotérmica como energia de corte.
- O nitrogênio de ultra-alta pressão com pureza superior a 99,999% é o único caminho para uma borda de aço inoxidável branco-prateada, sem necessidade de retificação e pronta para soldagem.
- O ar comprimido em conformidade é uma verdadeira alavanca de custo para chapas de espessura média e fina, desde que a purificação atenda à norma ISO 8573-1 Classe 1-2-1.
Comece pela especificação da montagem final e trabalhe de trás para frente até o gás. Essa é a única maneira confiável de remover a delaminação das bordas e a escória antes mesmo que as peças cheguem à montagem.
Elimine defeitos de corte e melhore a precisão da montagem— começando pelo desenho, não pelo pedido. Envie seus desenhos de engenharia para a equipe técnica da JS Precision. Um engenheiro sênior de processos a laser retorna uma avaliação DFM (Design for Manufacturing - Projeto para Manufatura) em até 2 horas, incluindo o gás auxiliar recomendado, a faixa de Ra esperada, a expectativa de conicidade e o custo por metro para cada opção. Não há custo nem obrigação: você fica com o relatório, independentemente de fazer ou não o pedido.
Aviso Legal
O conteúdo desta página é apenas para fins informativos. Para JS Precision Services, não há declarações ou garantias, expressas ou implícitas, quanto à precisão, integridade ou validade das informações. É responsabilidade do comprador identificar os requisitos técnicos específicos e solicitar uma cotação formal de peças. Entre em contato conosco para obter mais informações.
Recurso

