 한국어




딥 드로우 스탬핑 서비스 선형 공차가 ±0.025mm(±0.001")이고 표면 거칠기가 Ra ≤ 0.4μm인 매끄러운 냉간 성형 중공 부품을 형성합니다. 이와 대조적으로 용접 제작에서는 ±0.38mm(±0.015")의 공차 누적이 축적되고 Ra ≥ 3.2μm 용접 영역이 남습니다. 1,500개 이상의 볼륨의 경우 딥 드로잉에서는 연삭 및 연마가 필요 없고 헬륨 누출률이 10⁻⁹ mbar·L/s 미만으로 달성되며 용접에 비해 부품당 비용이 절감됩니다.
빠른 비교: 딥 드로우와 용접 제작
|
비교 요인 |
딥 드로우 스탬핑 |
용접 제작 |
JS 정밀의 장점 |
|---|---|---|---|
|
선형 공차 |
±0.025mm(±0.001") |
±0.38mm 누적(±0.015") |
점진적인 다이 일관성 |
|
동축성 |
≤ 0.05mm, 열 변형 없음 |
> 열 스트레스로부터 0.25mm |
교정 과정 제거 |
|
표면 거칠기(Ra) |
≤ 0.4μm(시트에서 상속됨) |
≥ 3.2μm(용접 비드 + 스패터) |
연삭이나 연마가 필요하지 않습니다. |
|
구조적 무결성 |
원활한 누출률 <10⁻⁹mbar·L/s |
HAZ 미세 기공, 용접 이음새 |
100% 헬륨 질량 분석기 누출 테스트 |
|
부품당 사이클 시간 |
< 3초 |
수동 용접, 부품당 분 |
NRE는 1,500개 이상을 상각합니다. |
데이터 출처: AWS D1.1/D1.1M-2024 구조용 용접 승인 기준.
주요 시사점
- 모양 및 외관: 딥 드로잉 스탬핑 제조 공정에서는 ±0.025mm의 평탄도 공차를 달성하는 동시에 용접, 연마 또는 연삭과 같은 2차 작업 없이 표면을 거울처럼 유지하여 Ra ≤ 0.4μm에 도달합니다.
- Seal & Strength : 10⁻⁹ mbar·L/s의 진공 기밀성을 만족할 수 있는 단일 구조와 입자 흐름 의 조합을 통해 기밀성과 강도의 조합을 동시에 실현합니다.
- 비용 균형점: 생산 규모가 1500개 이상에 도달하면 딥 드로잉의 낮은 단일 부품 노동 시간을 금형 비용으로 상각할 수 있습니다. 딥 드로잉과 용접 비용을 비교할 때 이는 공정의 경제적 실행 가능성을 결정하는 핵심 임계값입니다.
딥 드로우 스탬핑 서비스와 용접 제작: 얼마나 많은 치수 정확도를 얻을 수 있습니까?
딥 드로 스탬핑 서비스는 이음매 없이 매우 높은 수준의 성형 과 ±0.025mm(±0.001") 이내의 엄격한 치수 제어를 제공합니다. 용접을 사용하는 제조 공정에서는 절단, 굽힘 및 열 변형으로 인한 변경과 같은 제한된 작업만 허용하며, 제대로 모니터링하지 않을 경우 총 편차는 약 ±0.38mm(±0.015") 또는 그보다 더 나쁩니다.
열 응력 및 누적 공차 메커니즘
- 열 영향부: 용접 이음매는 열 변형의 주요 원인입니다. 각 용접에는 한 방향으로 약 0.05~0.15mm 의 선형 수축으로 인해 발생하는 각도 왜곡과 국부적인 수축 변형이 수반됩니다.
- 용접 후 통제할 수 없는 공차: 2024년 SME(제조 엔지니어 협회) 기술 보고서인 판금 제조 표준에 따르면 별도로 스탬핑된 부품보다 용접 부품에서 기하학적 공차가 더 자주 위반 됩니다. 실제로 비율은 3.5입니다. (출처: 중소기업 2024)
- 차이점 스탬프 대 용접 부품 공차 : 딥 드로우 스탬핑 서비스는 열 응력을 방지하는 데 도움이 되는 냉간 성형 공정을 갖추고 있습니다. 이로 인해 동축성과 직각성이 크게 향상됩니다(약 10배).
권위 있는 표준 및 JS 정밀 검증
AWS D1.1/D1.1M-2024 상태: 용접 보강은 1/16인치(1.6mm)를 초과해서는 안 됩니다. 12.7mm보다 얇거나 같은 플레이트의 경우 언더컷 깊이는 1.6mm 미만으로 유지되어야 합니다. 표면 균열이나 내부 융합 부족은 100% 제거하고 재작업해야 합니다.
JS Precision은 스탬프 및 용접 부품 공차 평가 에서 AWS D1.1/D1.1M 표준을 엄격히 준수합니다. 각 배치의 용접 예는 3차원 측정기를 통해 수행된 전체 검사 작업을 나타내도록 선택됩니다. JS Precision의 연구에 따르면 용접 부품의 동축성에 12% 편차가 있는 고객의 원래 용접 설계와 스탬핑 서비스로의 전환으로 오프셋이 0.03mm로 최소 감소하고 첫 번째 조립 수율이 82%에서 99.4%로 뛰어올랐습니다. 정확도의 도약은 딥 드로잉 부품과 용접 강도 사이의 조립 신뢰성을 직접적으로 반영합니다.
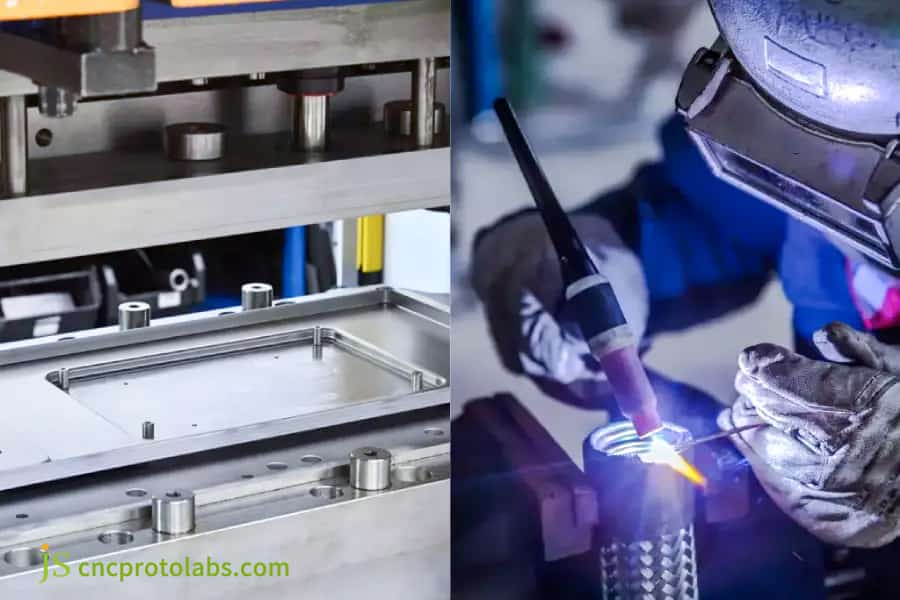
그림 1: 딥 드로우 스탬핑 기계와 수동 용접 공정의 비교.
금속 스탬핑과 용접 마감: 기술적인 표면 품질의 차이점은 무엇입니까?
스탬핑 표면 마감과 용접 표면 마감의 핵심 차이점(또는 금속 스탬핑 대 용접 마감 ) 표면 연속성과 거칠기 제어에 있습니다. 딥드로잉 금속은 고도로 연마된 다이 표면을 그대로 복사한 표면을 가지며 Ra ≤ 0.4μm만큼 낮은 거칠기를 갖습니다. 그럼에도 불구하고 용접 조각은 용접 스패터, 열 변색 및 용접선으로 인해 최소 Ra ≤ 0.4μm의 초기 거칠기를 나타냅니다.
후처리 단계 비교
- 용접 부품의 불편함: 용접 부품 위에 전기 도금, 양극 산화 처리 또는 페인팅을 사용할 경우 수동으로 연삭하고 스패터 및 피클/부동태화 처리를 제거 해야 하며 이로 인해 노동 시간이 약 20~30% 더 추가됩니다.
- 딥 드로잉 금속 부품 성형 상태: 딥 드로잉은 부품이 공구에서 나온 직후 이음새나 용접선 없이 고광택 표면을 제공하는 초경질 합금으로 만들어진 오일과 다이의 윤활성이 높은 필름을 사용합니다.
- 부식 저항성: ASM International의 표면 마감 핸드북(2023)을 참조하면 딥 드로잉 부품은 염수 분무 테스트 중에 용접 후 연삭한 부품보다 약 40% 더 오래 지속된다고 명시되어 있습니다.
드로우 마크 제어 및 다이 기술
- 윤활 및 코팅: 딥 드로잉 금속 부품의 드로우 마크 결함은 윤활제 및 다이 경화( TD 또는 CVD 코팅 )에 의해 제어됩니다.
- JS 정밀 표준화 및 표면 마감 제어: 다이 연마 및 세척이 표준화되고 자동화되어 0.3~0.4μm의 측정된 표면 거칠기를 지속적으로 달성합니다.
용접 또는 접지 심 마감이 좋지 않아 부품에 문제가 있습니까? 맞춤형 표면 마감 솔루션과 JS Precision 엔지니어링 팀의 딥드로잉 금속 부품 견적을 받아보세요.
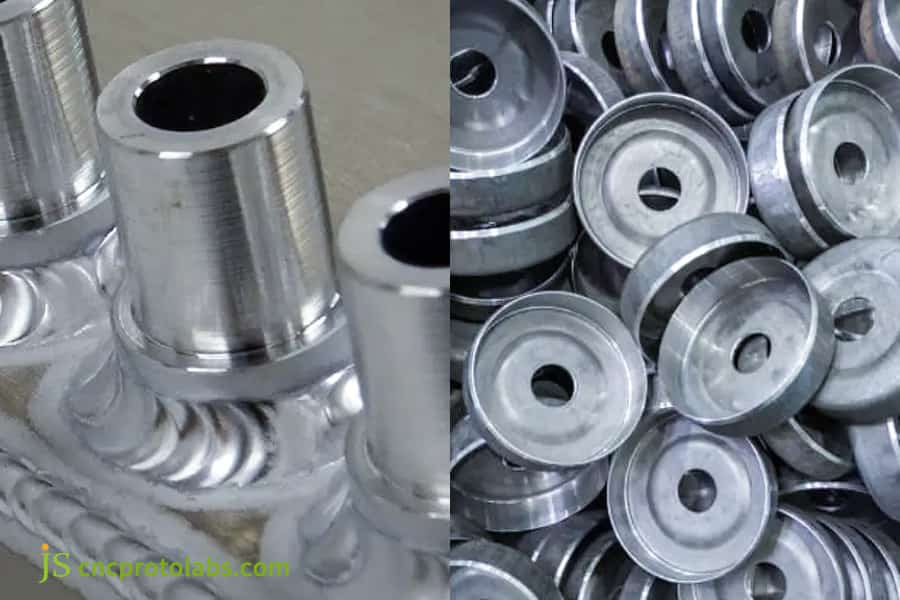
그림 2: 매끄러운 딥 드로잉 금속 부품과 용접 금속 부품의 비교.
딥 드로우 금속 성형 서비스가 용접에 비해 누출 방지 및 구조적 무결성이 뛰어난 이유는 무엇입니까?
딥 드로우 금속 성형 서비스 이음매 없는 부품을 생산하여 10⁻⁹ mbar·L/s 미만의 헬륨 누출률을 보장합니다. 이는 용접 이음매로는 불가능합니다. 단일 금속 시트를 냉간 연신함으로써 용접 이음새와 열 영향 영역을 제거하고 진공 또는 고압 하에서 우수한 구조적 무결성을 위해 지속적인 입자 흐름을 유지합니다.
미세구조 및 기계적 성질 분석
- 용접 HAZ의 위험: 고온은 모재의 미세 구조를 변화시켜 결정립이 조대화되고 열 영향부(HAZ)가 형성되는 결과를 낳습니다. 이로 인해 미세 균열, 다공성, 심지어 불완전한 침투 에 취약해 누출 경로가 발생할 수 있습니다.
- 장점 가공 경화: 딥 드로잉 금속 성형 서비스를 통해 재료의 항복 강도가 15-25% 증가합니다 . 섬유질 미세구조는 부품의 윤곽과 정렬된 상태를 유지하므로 피로 저항이 증가합니다.
- 밀봉 무결성: 높은 기밀성이 필요한 하우징의 누출 테스트를 위해 JS Precision은 헬륨 질량 분석계 누출 감지기를 사용하며 하우징은 10⁻⁹ mbar·L/s 미만의 테스트를 안정적으로 통과할 수 있습니다.
ISO 5817:2023 품질 수준 B는 완성된 용접의 가장 높은 요구 사항에 해당하며 균열, 융합 부족 및 번스루는 어떤 수준에서도 허용되지 않습니다.
ISO 5817:2023에 설명된 모든 수준에서 삭제할 수 없는 모든 주요 용접 결함을 방지하기 위해 JS Precision은 전체 제품 범위에 걸쳐 원활한 구조를 사용합니다. 딥 드로잉 금속 성형 서비스 제공업체는 적절한 인장 강도와 적절하게 배열되고 시기 적절한 중간 어닐링 공정이 없으면 딥 드로잉 작업 중에 재료 파손이 발생할 수 있다는 점을 잘 알고 있어야 합니다.
용접되는 부품의 기밀성이나 구조적 강도에 문제가 있습니까? 밀봉된 딥드로잉 부품 교체에 대한 타당성 조사는 JS Precision 기술 엔지니어링 팀에 문의하세요.
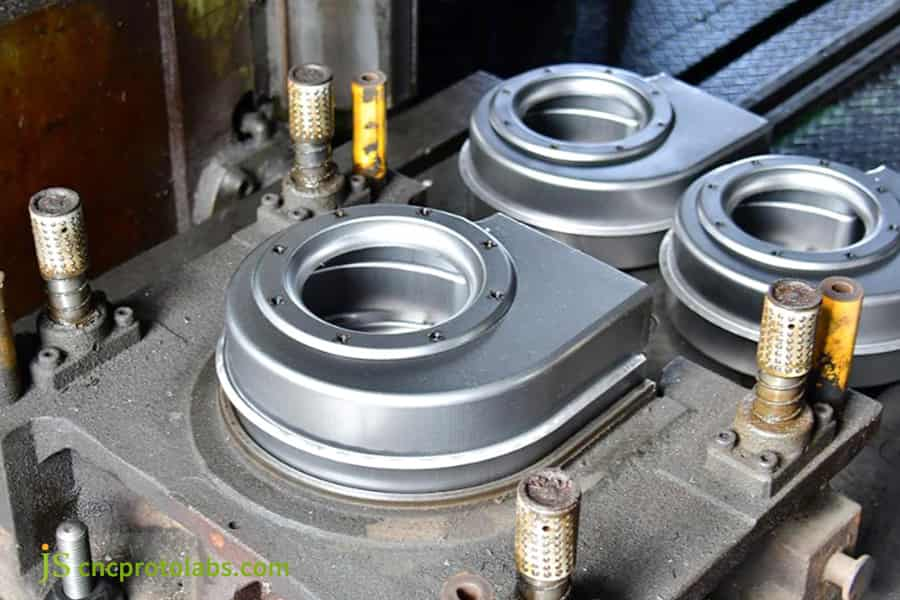
그림 3: 누출 방지 구조 부품을 생산하는 딥 드로잉 금속 성형 서비스.
생산량에 따라 딥 드로잉 금속 제조 서비스와 용접 중에서 선택하는 방법은 무엇입니까?
딥 드로잉 금속 제작 서비스와 용접 중 하나를 결정하는 것은 총 소유 비용(TCO) 손익분기점에 관한 것입니다. 생산량이 1,500개 이상으로 증가함에 따라 부품당 사이클 시간이 감소하고 딥 드로잉의 2차 연삭 비용이 전혀 발생하지 않아 NRE 툴링 투자를 완전히 회수할 수 있습니다.
정량적 비용 비교 모델
용접의 초기 툴링 비용이 낮고 설계 방법으로서의 다양성 으로 인해 매우 작은 배치 프로토타입(100개 미만) 또는 특대형, 불규칙한 모양의 부품을 만드는 데 적합합니다. 그러나 딥 드로잉에서는 프로그레시브 다이 또는 멀티 스테이션 트랜스퍼 다이를 사용하여 생산 시간을 부품당 1~3초로 단축하므로 대량 생산 시 단위당 비용이 크게 절감됩니다.
장기적으로 안정적인 공급이 필요한 프로젝트의 경우 이음매 없는 금속 하우징과 용접 의 프로세스 선택이 총 소유 비용에 직접적인 영향을 미칩니다.
TCO = NRE + 볼륨 × (자재 + 사이클 시간 × 기계 속도 + 2차 인건비)
간단히 말해서, 손익분기점을 넘어서면 단위당 비용은 딥 드로잉 금속 제조 서비스 용접 비용은 여전히 값비싼 인건비를 지불하는 반면 NRE는 단위당 몇 센트로 상각되기 때문에 용접 비용보다 훨씬 낮습니다.
맞춤형 딥 드로우 스탬핑 서비스의 유연성
- 소규모 배치 프로토타이핑(< 100개 단위): 맞춤형 딥 드로우 스탬핑 서비스의 경우 간단한 단일 스테이션 다이를 사용하여 맞춤형 툴링을 수행할 수 있으며 부품 복잡성에 따라 NRE(초기 툴링 투자)를 $3,000~$8,000 범위로 유지할 수 있습니다 .
- 중대형 작업(1,000~50,000개): 프로그레시브 다이를 사용하면 대량 생산이 용접에 비해 단가를 22~35% 낮춥니다.
- 초고량(>100,000개 단위): 다중 스테이션 트랜스퍼 다이는 용접에 비해 단위 비용을 훨씬(40-55% 저렴) 절감합니다.
자세한 견적, 계층별 가격, ROI를 확인하려면 CAD 파일을 JS Precision에 업로드하세요. 귀하의 사업, 생산량, 제품 디자인 및 전반적인 목표에 맞는 제조 방법을 결정하는 데 도움을 드리겠습니다.
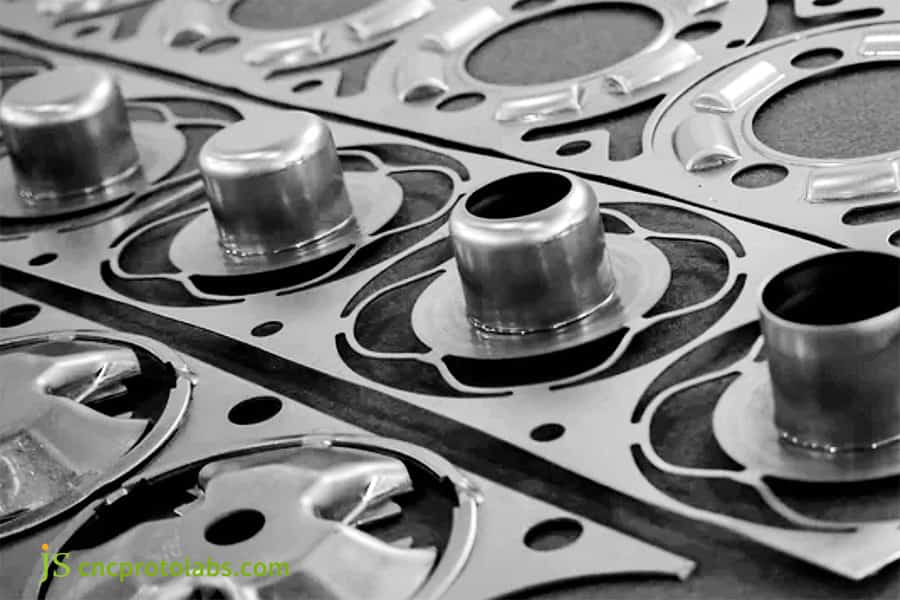
그림 4: 딥 드로잉 금속 제조 서비스와 용접 생산량.
딥 드로우 스탬핑에서 벽 두께 감소 및 가공 경화를 제어하는 방법은 무엇입니까?
아이어닝과 작업 경화 비율의 일관성은 여전히 유지되어 제품의 우수한 구조적 완전성을 제공해야 합니다. 깊게 그려진 금속 부품 . 한 가지 가능성은 벽이 얇아지는 것을 약 10~20%로 제한하고 재료 파열이나 주름을 방지하기 위해 신중하게 조정된 블랭크 홀더 힘(BHF)을 사용하는 다단계 스탬핑입니다.
재료 응력 상태 및 어닐링 제어
- 블랭크 홀더 힘(BHF) 창: 블랭크 고정력이 부족하면 가장자리 주름이 발생할 수 있고, 블랭크 고정력이 너무 높으면 바닥이 찢어질 수 있습니다.
- 유한 요소 분석(FEA) 기반 설계: FEA를 사용한 금속 흐름 시뮬레이션 및 드로잉 비율(K) 계산이 지배적인 방법입니다. 게다가, 재료 내부에 발생된 응력은 어닐링의 중간 단계에 의해 해제될 수 있으며, 동시에 재료는 경화되어 더욱 연화될 수 있습니다.
- 측정된 박화율: JS Precision의 측정 데이터를 기반으로 공정에 최적화된 깊은 캐비티 부품 의 측벽 두께 변화는 ±0.02mm 범위 내에서 유지될 수 있습니다.
딥 드로우 스탬핑과 용접 제작 비교: 벽 두께 및 경화 비교
|
비교 차원 |
딥 드로우 스탬핑 |
용접 제작 |
부품 품질에 미치는 영향 |
|---|---|---|---|
|
벽 두께 제어 |
±0.02mm(다림질 제어) |
±0.1mm(열왜곡) |
딥 드로우로 균일한 벽 보장 |
|
가공경화(HV) |
+15%~25% 수율 증가 |
국소 HAZ 연화 |
딥 드로우로 피로도 개선 |
|
곡물 구조 |
연속적인 흐름 라인 |
용접열로 인해 파손됨 |
이음매 없음 = 균열 저항성 향상 |
|
두께 변화 |
깊은 캐비티 전체에서 < 5% |
용접 접합부에서 8%~15% |
딥 드로우로 불량률 감소 |
|
성형 후 응력 |
어닐링을 통해 제어됨 |
잔류응력 집중 |
딥 드로우로 변형 방지 |
데이터 소스: JS Precision 2025 딥 드로잉 프로세스 데이터베이스; ASM 핸드북 Vol. 14A(2023) 형성 표준.
딥드로잉 금속 부품의 폐루프 처리
딥 드로잉 스탬핑 서비스를 위해 JS Precision은 Dynaform 시뮬레이션을 사용할 뿐만 아니라 금형 표면 TD 코팅(TiCN, 경도 HV 3000+)을 적용하여 다단계 드로잉 중에 딥 드로잉 금속 부품이 찢어지거나 크게 얇아지지 않도록 합니다 .
JS Precision 맞춤형 딥 드로우 스탬핑 서비스 사례 연구: 무봉제 스테인레스 스틸 의료용 센서 인클로저
JS정밀 사용 맞춤형 딥 드로우 스탬핑 서비스 유럽의 주요 의료 장비 고객이 고위험 용접 센서 케이스를 완전히 밀봉되고 누출 방지 딥 드로잉 구조로 교체할 수 있도록 지원합니다.
클라이언트의 과제
처음에 고객의 설계는 316L 스테인리스 강판을 절단 및 압연한 다음 TIG 용접을 통해 깊은 캐비티 하우징(깊이 대 직경 비율 3.5:1)을 만드는 것이었습니다. 용접으로 인한 열 변형으로 인해 12%의 유닛에서 동축성 문제가 발생했으며, 용접 연마 후에도 미세기공 누출률은 35%에 달했습니다 . 게다가 전체적인 비용도 높았다.
JS정밀솔루션
- 5단계 프로그레시브 딥드로잉 다이: 용접을 딥드로잉 금속 성형 서비스로 대체했습니다.
- Dynaform 시뮬레이션 최적화: 금속 내부 표면의 매끄러움을 향상시키기 위해 블랭크 홀더 힘을 줄이고 초경 펀치를 만들었습니다.
- 진공 광휘 어닐링: 두 번째 단계 이후에 재료의 연성 변형 능력을 회복하기 위해 진공 광휘 어닐링 공정이 삽입되었습니다.
배운 교훈
첫 번째 단계(T1)에서 316L 가공 경화로 인해 공정의 세 번째 단계에서 벽에 미세한 파손이 발생했습니다. 유사한 사례의 경험을 바탕으로 두 번째 단계 끝에 진공 광휘 어닐링 단계를 추가하여 균열 문제를 해결했습니다.
최종 결과
- 동축도: 0.15mm에서 0.03mm로 향상되었습니다.
- 표면 거칠기: Ra 0.3μm 달성.
- 기밀성 및 비용: 헬륨 질량 분석기 테스트에서 100% 1차 통과 수율, 전체 단위 비용이 42% 감소했습니다.
용접 변형이나 씰링 조인트의 누출이 있습니까? 경험이 풍부한 JS 엔지니어링 직원이 독특한 솔루션을 생각해 내도록 하세요. 맞춤형 딥 드로우 스탬핑 서비스에 대한 프로젝트 세부 사항에 대해 자유롭게 논의하시면 제조 타당성 평가와 정확한 견적을 준비하겠습니다.
맞춤형 딥 드로우 스탬핑 서비스를 위해 엔지니어가 따라야 하는 DFM 규칙은 무엇입니까?
제조 가능성을 위한 설계(DFM)는 맞춤형 딥 드로우 스탬핑 비용을 최소화하는 데 핵심입니다. 바닥 반경(R ≥ 2×벽 두께)의 지침을 준수하고 깊이 대 직경 비율을 너무 크게 만드는 것을 자제함으로써 부품 제작 시 딥 드로잉 및 용접 방법에 비해 도구 개발 비용을 20% 줄일 수 있습니다.
딥 드로우 스탬핑을 위한 객관적인 DFM 기하학적 사양
- 하단 반경: R ≥ 2×벽 두께, 반경이 너무 작으면 국부적인 인장 응력이 증가하여 잠재적으로 파열이 발생할 수 있습니다.
- 구배 각도: 적절한 구배 각도는 부품 배출 중 마찰을 줄이고 다이의 수명을 연장하는 데 도움이 될 수 있습니다.
- 깊이 대 직경 비율 관리: 연신 단계당 최대 5:1, 이보다 높은 비율은 다단계 연신을 통해 해결하고 중간 어닐링 과 결합해야 합니다.
- 단일 스트로크로 피어싱 및 트리밍: 후속 작업에 대한 요구 사항을 줄이기 위해 프레싱 라인에 이러한 작업을 포함합니다. CNC 가공 .
DFM의 장점: 딥 드로우 스탬핑과 용접 제작 비교
|
DFM 규칙 |
맞춤형 딥 드로우 스탬핑 |
용접 제작 |
비용 영향 |
|---|---|---|---|
|
하단 반경 |
R ≥ 2× 벽 (찢어짐 방지) |
용접 필렛 ≥ 0.7× 플레이트 |
딥 드로우로 툴링 20% 절약 |
|
벽 두께 변화 |
±0.02mm(다림질 제어) |
±0.1mm(열왜곡) |
딥 드로우로 재작업 절약 |
|
홀 통합 |
인디 피어싱, 제로 설정 |
용접 후 드릴링 + 고정 장치 |
딥 드로우로 노동력 15% 절약 |
|
공차 일관성 |
100,000개 부품에 걸쳐 CpK ≥ 1.67 |
CpK ≤ 1.0(열 변화) |
딥 드로우로 스크랩 절약 |
|
도금 전 표면 준비 |
없음(Ra ≤ 0.4μm 도면) |
분쇄 + 산세 필요 |
딥 드로우로 마무리 25% 절약 |
데이터 출처: JS Precision 2025 DFM 지침; ISO 8015:2011 GPS 기본 규칙.
자주 묻는 질문
Q1: 용접 부품에 비해 Deep Draw Stamping 서비스의 주요 구조적 이점은 무엇입니까?
딥 드로잉을 통해 파손이나 열 용접 없이 단일 금속판으로 부품을 성형합니다. 용접에 비해 일체형 구조는 응력 지점이 없고 미세 다공성 용접이 있어 훨씬 더 높은 피로 및 내압성을 나타냅니다.
Q2: 스탬핑 부품 공차와 용접 부품 공차는 다운스트림 자동화 조립에 어떤 영향을 줍니까?
스탬프 제품은 매우 균일하므로 자동화된 제조에 적합합니다. 딥 드로잉은 공차를 ±0.025mm로 엄격하게 유지하지만, 불균일한 열 분포로 인해 용접 부품에 변형이 자주 발생하여 총 공차가 0.38mm가 되어 조립 라인이 막히거나 기계 수리가 자주 발생할 수 있습니다.
Q3: Deep Draw Metal Forming Service를 통해 어떤 표면 조도 품질을 얻을 수 있습니까?
딥 드로우 금속 성형은 다이에서 직접 Ra 0.4μm의 매끄러운 마감을 제공합니다. 고도로 연마된 다이와 고급 윤활을 통해 이러한 결과를 얻을 수 있으므로 부품을 연삭하지 않고 전기 도금 또는 양극 산화 처리를 진행할 수 있습니다.
Q4: 딥 드로잉이 용접 가공보다 비용 효율적이 되는 경우는 언제입니까?
용접은 초기 툴링 비용이 낮지만 인건비와 2차 연삭 비용이 많이 듭니다. 딥 드로잉에는 툴링에 대한 초기 비용이 많이 들지만 부품 간 사이클 시간이 1~3초로 단위당 전체 비용이 크게 낮아집니다 . 1,500개의 대량 생산 지점 이후에는 딥 드로잉의 총 소유 비용(TCO)이 용접 제작보다 낮아집니다.
Q5: JS Precision 맞춤형 스테인리스 스틸 및 알루미늄 합금 딥 드로잉이 가능합니까?
JS Precision은 오스테나이트계 스테인리스강(304, 316L), 알루미늄 합금(5052, 6061), 순수 구리, 황동 및 니켈 합금의 정밀 딥 드로잉을 전문으로 합니다. 우리 엔지니어들은 재료의 특성에 따라 다양한 재료에 적합한 윤활제와 어닐링 작업을 결정합니다.
Q6: JS Precision은 맞춤형 딥 드로잉 인클로저의 누출 방지를 어떻게 확인합니까?
센서 하우징과 같은 까다로운 용도의 경우 JS Precision은 100% 헬륨 질량 분석기 누출 테스트 와 차압 테스트를 수행합니다. 이음매 없는 딥 드로잉을 통해 10⁻⁹ mbar·L/s 미만의 진공 누출률을 달성할 수 있으며, 이는 용접 부품에서만 발생할 수 있는 미세 다공성 누출 가능성을 완전히 배제합니다.
Q7: JS Precision으로부터 맞춤형 견적을 받으려면 어떤 기술 정보가 필요합니까?
에게 맞춤형 견적을 받아보세요 24시간 소요 시 3D CAD 파일(STEP/IGES), 주요 치수 및 공차가 포함된 2D 도면, 재료 사양, 표면 마감 설명 및 연간 수량 예측과 같은 문서가 제공됩니다 . JS Precision의 견적과 함께 무료 DFM(Design for Manufacturability) 체크리스트가 제공됩니다.
Q8: JS Precision을 사용하여 툴링 비용을 낮추기 위해 제품 설계를 어떻게 최적화할 수 있습니까?
금형 개발의 복잡성을 줄이려면 설계 중에 합리적인 하단 모서리 반경(R ≥ 2 × 벽 두께)을 유지하고 균일한 벽 두께를 유지하며 단일 패스 깊이 대 직경 비율이 너무 큰(>5:1) 것을 피하는 것이 좋습니다. JS Precision은 무료 DFM 상담을 제공합니다.
요약
딥 드로우 스탬핑은 고정밀, 깊은 공동 부품을 위한 더 나은 기술적 선택입니다. 이음매 없는 단일 부품 설계는 ±0.025mm 치수 정밀도와 Ra ≤ 0.4μm 마감을 제공합니다. 그러나 용접은 툴링 투자가 없고 설계 유연성이 높기 때문에 소규모 배치 프로토타입(~100개 미만)에 여전히 선호됩니다. 용접에 따른 열 변형, 기밀성 등의 문제로 인해 정밀 부품을 대량 생산하는 데 적합하지 않습니다.
귀하의 부품이 딥 드로우 방법으로 전환하면 이점을 얻을 수 있는지 알고 싶으십니까? JS Precision은 최적화를 위한 DFM과 정밀 대량 생산을 포함하여 고객에게 필요한 모든 서비스를 갖추고 있습니다. 단지 CAD 도면 업로드 , 여기 팀이 이를 분석하여 24시간 이내에 맞춤형 견적을 준비해드립니다!

부인 성명
이 페이지의 내용은 정보 제공의 목적으로만 제공됩니다. 을 위한 JS정밀서비스 , 정보의 정확성, 완전성 또는 유효성에 대해 명시적이든 묵시적이든 어떠한 진술이나 보증도 하지 않습니다. 특정 기술 요구 사항을 식별하고 정식 부품 견적을 요청하세요 . 자세한 내용은 당사에 문의하십시오.
의지

