日本語





材料は、部品の運命を決定します。数千回の革命の高速で1000°Cを超えるジェットエンジンのタービンブレードを想像してください。間違った材料が選択されている場合、形状がどんなに美しくても、結果は壊滅的な故障になる可能性があります。
の分野で投資キャスティング、部品が最終的に機能するかどうかの90%は、1つの質問に依存します。マテリアルは選択されていますか?ここの材料は、最終的に形成された金属だけでなく、内側から外側へのワックス型とそれを包むセラミックシェルを指します。
だからこそ、ワークショップでは、適切な素材を選択することが絶対に核心です。適切な材料が選択されている場合、部品の強度、耐熱性、耐食性などのハードインジケーターを満たすことができます。また、お金と材料を節約し、鋳造中に現れる収縮穴や亀裂などの問題を軽減し、その後の二次処理で多くのトラブルを節約するのにも役立ちます。
このプロセスは本当に強力です。小さな精密パイプジョイントから航空機エンジンの主要なコンポーネントまで、これらはすべて、滑らかな表面と正確な寸法で作成でき、この一連の材料システムに基礎として依存しています。
私が処理したプロジェクトから、材料の選択の間違いは、せいぜい標準以下のパフォーマンスにつながる可能性があります。正確な材料の選択は、コストを最適化し、欠陥を削減し、後処理を簡素化することができます。同時に、それが鋼であろうとアルミニウムや銅などの金属であろうと、最終的なパフォーマンスはキーヒートと分離できません治療プロセス。したがって、さまざまな材料の特性を深く理解することは、鋳造プロセス自体を理解するのと同じくらい重要です。
コア答えの概要:
| マテリアルカテゴリ | 主要な役割 | 一般的に使用される材料の例 |
| モデル素材(パターン) | 部品の幾何学的な形状をコピーすることは、溶けたり燃え尽きたりすることがあります。 | 投資キャスティングワックス、SLA UV Curable樹脂、ナイロンパウダー(3D印刷)。 |
| シェル素材 | 頑丈で高温の耐性鋳造キャビティを作成し、モデルの詳細を再現します。 | シリカソル/ウォーターガラス(接着剤)、ジルコン砂/ムライト粉末(耐火物骨材)。 |
| 鋳造金属合金 | 最終コンポーネントを構成する本体は、その機械的および化学的特性を決定します。 | ステンレス鋼、炭素鋼、アルミニウム合金、銅合金、チタン合金、ニッケルベースの超合金(インコルエル)。 |
さて、私は投資キャスティングの中核材料について説明します:
- プロセスにおける各重要な資料の役割を詳細に説明します。
- 3D印刷がモデルの製造に革命をもたらす方法を紹介します。
- 実際のケースを組み合わせて、適切な材料を選択することで、パフォーマンスを大幅に改善する方法を示します。
- このガイドはあなたに実用的な参照を提供できると思います。
なぜこのガイドを信頼するのですか? JS材料科学と製造の専門家からの本当の経験
簡単に言えば、私たちはJSであるだけでなく、あなたが解決するのに役立つパートナーのようなものです物質的な問題。材料選択の中核的な違いを深く理解しています。人体の医療チタン合金と工場バルブのステンレス鋼は、まったく異なる材料選択のアイデアを持っています。式が正しくない場合、最も高価なスーパー合金鋳物でさえ廃棄されます。私たちは本当にこの状況を経験しました。
- 正直に言うと、私はかつて航空機を作った顧客を助けました。彼らはニッケルベースのスーパー合金を使用して部品を作り、常に小さな表面亀裂を持っていました。私たちは盲目的に推測しませんでしたが、それを注意深く研究し、最後に、鋳造を包んだセラミックシェルの式が適していないことがわかりました。調整後、問題は完全に解決されました。
- 複雑なプロトタイプを作成したいスタートアップ会社もあり、コストは恐ろしく高いです。私たちは彼らが使用するのを助けました3D印刷ワックス投資キャスティングの場合、一度にコストを70%削減します!これらはすべて本当の経験です。
このガイドの内容は理論の空の話ではありませんが、無数の実験に基づいてそれを書き、材料や材料とプロセスを一致させる方法を本当に理解しました。
「有名な冶金学者のハリー・ブレアリー(ステンレス鋼の発明者)が言ったように、発見はしばしば失敗の根本原因の永続的な追求から来る。」
私たちが遭遇した課題とそれらの解決策はすべてこのガイドに統合されています。リスクを避け、成功の可能性を高めるのに役立つために、材料と製造における実践的な経験を最前線で具体化します。
最初のステップの礎石:パターン素材
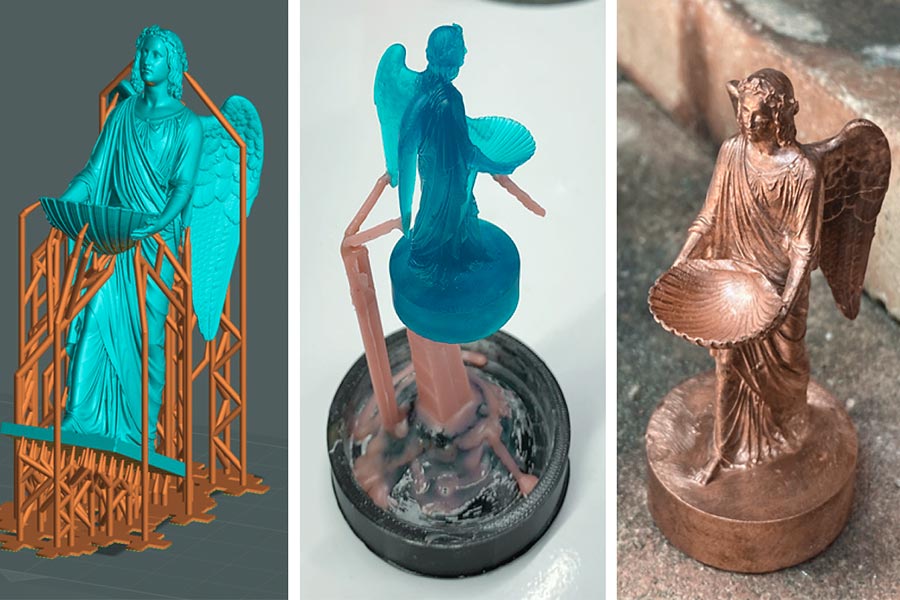
教えてください投資キャスティングの最初のステップの鍵、それはモデル材料の選択です。これが、元のテンプレートを作成する方法です表面仕上げこの素材を選択すると、最終的なキャスティングが強く決定されます。
従来の主力:投資鋳造ワックス
なぜワックス?私たちが何十年も使用してきたのは試された真の古い友人ですいくつかの重要な特性があるからです。
- 良好な流動性:溶けて加熱すると、水のようなカビの小さな角と隙間に流れ込み、パターンの細かい詳細を正確に複製します。
- きれいな燃焼:融点が比較的低い(多くの場合、60°Cから80°Cで柔らかくなったり融解したり)、重要なことに、セラミックシェルのその後の高温焼結で完全かつきれいに燃やすことができます(このプロセス中にワックスが溶けているので、ワックスが溶けているため、「脱線」と呼ばれます)。注ぐ溶融金属。
- 中程度のストレンジ:室温でワックスは十分に硬いので、「ワックスツリー」で手動または機械的にワックス型を組み立てると、曲がったり壊れたりするのが難しく、組み立て後の全体の形状は安定して信頼できます。
現代のイノベーション:3D印刷モデル材料
テクノロジーは開発を続けています。具体的には、3D印刷投資キャスティングがどのように進化してきたか、特に複雑なデザインやより強力で多様なソリューションを提供します。迅速なプロトタイピング:
鋳造可能な樹脂:
- たとえば、鋳造用の特定の光感受性樹脂材料。彼らの最大の利点は、従来のワックスモデルで行うことができる通常よりもSLAテクノロジーを使用して、非常に滑らかな表面および超洗練された詳細を印刷できることです。
- また、特別なワックスと同様に、特別な樹脂は、残留物のない脱線炉から完全に燃やすことができます。これは、医療機器部品や複雑なパターンのエンジンブレードなどの部品を作成するために特別に設計されたツールです。
SLSナイロンレーザー焼結粉末:
- 構造強度を持つべき大規模なプロトタイプがあるときはいつでも、SLSテクノロジー - ナイロンパウダーの印刷モデルは非常に便利です。その表面仕上げは通常、鋳造可能な樹脂ほど滑らかではありませんが、強度の点では良好です。
- 重要なのは、このナイロン素材を高温で完全に焼却し、投資鋳造の最小需要を満たし、大規模で複雑なプロトタイプの迅速な生産の実行可能な方法を提供できることです。
適切なモデル材料の選択は、投資キャスティングのバックボーンです。従来のワックスは、ほとんどの従来のアプリケーションにとって信頼できる選択肢のままです。 3D印刷モデルの材料、特に光硬化樹脂により、複雑なデザイン、迅速な反復、およびナノテクノロジーレベルの精密製造を作成することができました。小さなバッチ部品の。
「従来のプロセスを調査している場合でも、3D印刷投資キャスティングの可能性を調査している場合でも、これらの資料の性質を知ることが重要です。JSは、要件を決定し、特定のパーツプロジェクトを選択するのに役立つ深い経験を持っています。
目に見えない要塞:シェルマテリアル
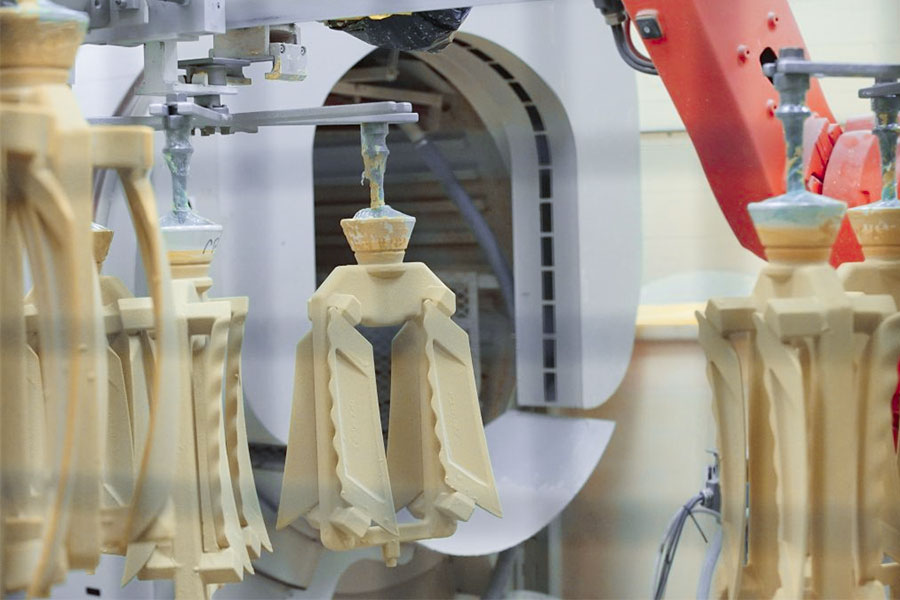
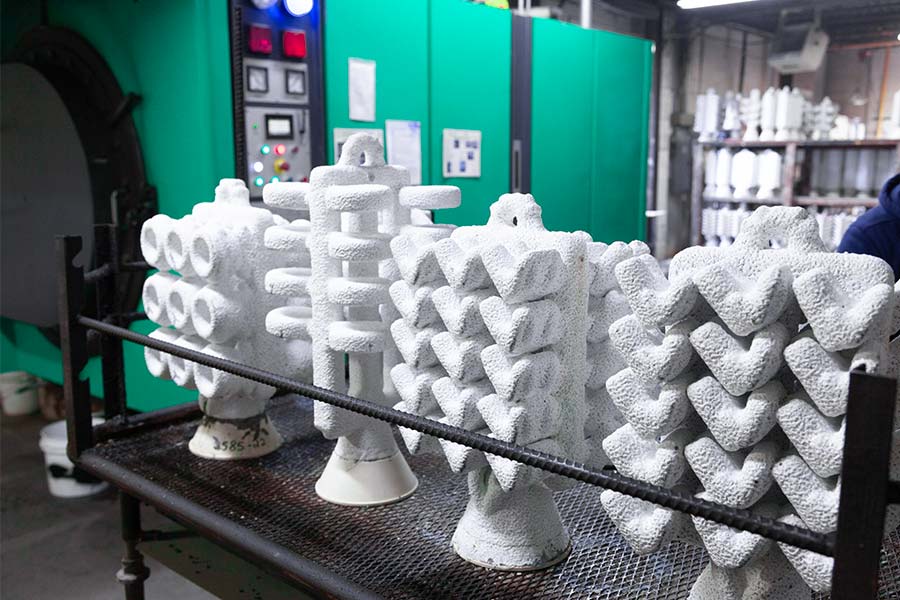
投資キャスティングには、不名誉なが重要な役割があります。シェル素材。最終キャストの保護シェルまたは精密金型と考えることができます。その使命は非常に困難です。最大1600°C以下の溶融金属の侵食にさらされると、元のモデルの細かい形状を正確に維持する必要があり、同時に亀裂や変形しないほど強く安定している必要があります。これは、単一の素材でできるものではなく、慎重に設計された複合セラミックシステムです。
このセラミックシステムの重要なコンポーネント:
接着剤 - バインダー:
(1)シリカソル:これは、ハイエンド鋳物を作るときに最も信頼する接着剤です。
いくつかのハードコアの利点があります:
- 初め、それ所有 良い高い-温度強さ。
- 第二に、高温溶融金属に直面しているときに化学的安定性が良好であり、合金と反応するのは容易ではありません。
シェルで作られたシェルの内面は、通常非常に滑らかで繊細であり、ひび割れするのは簡単ではありません。したがって、などの非常に高い要件を持つプロジェクトの場合航空機のエンジンブレード、医療用インプラント用のチタン合金、およびニッケルベースの高温合金、シリカソーが私たちの最初の選択肢です。
(2)ケイ酸ナトリウム:
この選択には、コストの面でより多くの利点があります。その高温性能と寸法の安定性は、シリカゾルのパフォーマンスと寸法の安定性がわずかに弱いです。ただし、精度の点で特に要求されていない比較的軽度の材料を備えた一部の鋳物の場合、のような一般的な炭素鋼部品、ナトリウム ケイ酸塩シェル型 は十分に 有能そしてa 安い そして実行可能 オプション。
スケルトン - 耐火粒:
(1)ジルコンパウダー/砂(ジルコン):直接接触するスラリーの最初の層で使用されますワックス型または樹脂型。
ジルコンサンドには2つの特別なスキルがあります。
- 1つは、非常に高い不応性を持ち、最もホットな溶融金属に耐えることができるということです。
- 2つ目は、化学的に不活性であり、注いでいる貴金属とほとんど反応しないことです。
これらの2つのポイントを組み合わせることで、モデルの表面上の最高のテクスチャと詳細を完全に複製することができます。これは、鋳造の表面精度を確保するための鍵です。
(2)ムライト/アルミナ:
- ジルコンの砂はパイオニアであり、ムライトまたはコランダムの砂は状況全体を支える「主な力」です。それらは主に最初の層の後に補強層で使用されます。
- 彼らの役割は、金型シェル全体に強力な全体的な構造強度を提供することです、固体のスケルトンのように、金型シェルは、ハンドリング、高温のベーキング、注ぎの巨大な熱ショックの下で崩壊したり亀裂したりするのが簡単ではありません。彼らは、極端な条件下でカビのシェルが強いままであることを保証します。
この目に見えない保護シェル、そのパフォーマンスは、鋳造の成功または失敗を直接決定します。シリカソルとウォーターガラスは、それぞれ高い要件と経済の代替品を備えたバインダーとして機能します。ジルコン砂重要な第一層の表面の詳細を、その耐耐久性と化学的不活性で守ります。 Mullite/Corundum Sandは、金型シェル全体をサポートするために固体の骨格を構築します。
「JSでは、さまざまな材料の組み合わせが最終キャストの品質に与える影響をよく知っています。あなたが直面している合金と精度の要件に関係なく、私たちはあなたに最適な金型シェルシステムを設計および準備するための成熟したテクノロジーと豊かな経験を持っています。カビのシェルがあなたのプロジェクトの欠点にならないでください。
究極の昇華:鋳造可能な金属と合金
としてキャスティングエンジニアJSで10年以上働いてきた人は、毎日投資キャスティングに対処しています。顧客はしばしば尋ねます:投資キャスティングにどのような資料を使用できますか?簡単に言えば、溶けてキャストできるほぼすべての金属を使用する方法を見つけることができます!
「バーミンガム大学のジョン・キャンベル教授は、「キャスティング」で述べた。投資鋳造がデザイナーに与える自由は、主にエンジニアリング合金に対する寛容がほとんどないことによるものだ」
これは投資キャスティングの最も強力な部分です。材料の選択の範囲は広すぎます。ここで、私たちが最も頻繁に使用する資料のいくつかを紹介します。
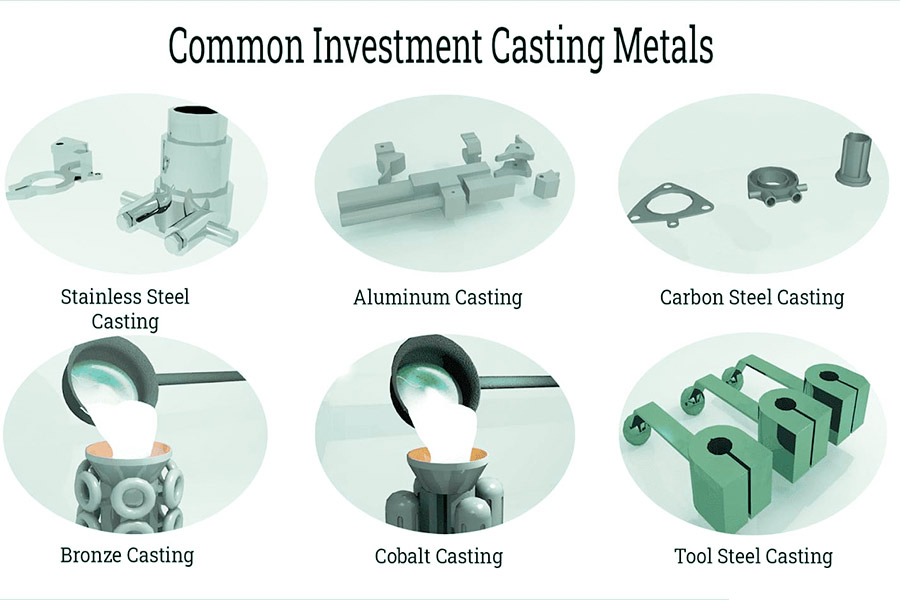
鋼:主な構造材料
- ステンレス鋼(304、316、17-4phなど):食品加工装置の部品、手術器具、海洋バルブ、および衛生または塩スプレー抵抗を必要とするその他の環境に適した優れた腐食抵抗。
- 炭素鋼と合金鋼:高強度、良好な摩耗抵抗、高コストのパフォーマンス。機械コネクタ、自動車用品、建設機器の摩耗部品など、ストレスや摩耗が高い他の場所。
アルミニウム合金:軽量の最初の選択肢
低密度、良好な熱伝導率と電気導電率、腐食抵抗。航空機の部品、自動車エンジンフード、電子製品ハウジングサンドで一般的に使用されているその他の精度鋳造物は、体重に敏感で一定の強度が必要です。需要は急速に増加しています。
SuperAlloy:極端な作業状態の材料
- ニッケルベース(Incenel 718など):優れた高温強度と耐食性。ジェットエンジンタービンブレードやガスタービンホットエンドパーツなどの非常に高温環境に適用されます。
- コバルトベース:耐摩耗性、腐食耐性、生体適合性。で使用されます人工関節(股関節ボールヘッド)および過酷な労働条件における高需要バルブ。
銅合金:多機能
真鍮、青銅など、良好な導電性、耐摩耗性、少しの古典的な美しさを含む。蛇口のコア、水道管の関節、ブッシングをベアリングし、それらの絶妙な芸術的鋳造物はすべて段階的です。
チタン合金:高性能材料
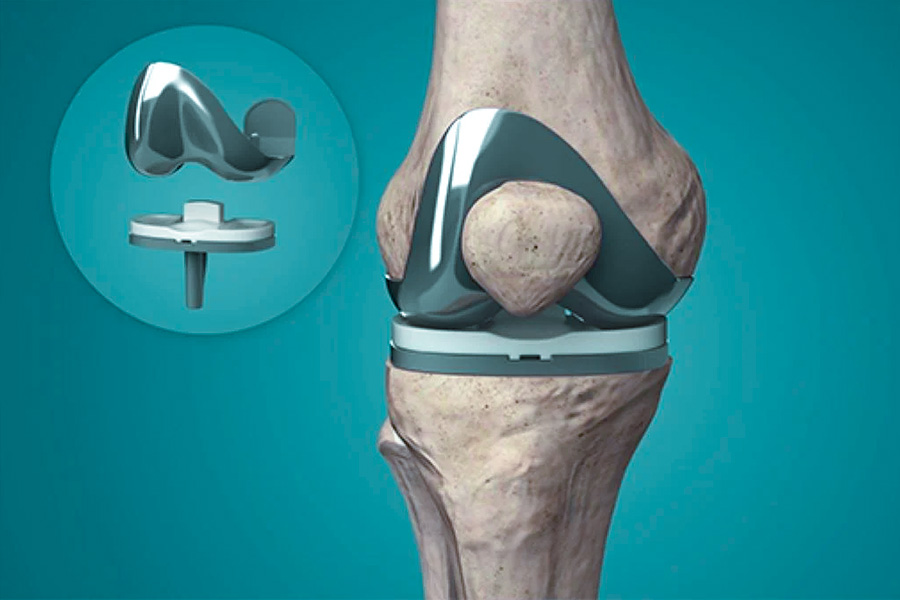
高強度、低密度、優れた腐食抵抗、および良好な生体適合性。戦闘機の構造部品、ロケットエンジン部品、および高端の人工骨接合部(膝関節)などの主要な領域で使用されます。材料と処理コストは比較的高くなっています。
航空鋳造マテリアルのセレクションの天気車:
| マテリアルカテゴリ | 航空機のエンジンアプリケーションの割合 | 航空構造コンポーネントのアプリケーションの割合 | 主な運転要因 | データソース |
| ニッケルベースのスーパーアロ | 65-75% | <5% | 高温強度、クリープ抵抗、および酸化抵抗。 | ICAAS年次報告書 |
| チタン合金 | 15-20% | 40-50% | 高い特異的強度、腐食抵抗、および体重減少。 | SMR(StratView Research) |
| アルミニウム合金 | <5% | 30-40% | 費用対効果、優れた全体的なパフォーマンス、および簡単な処理。 | ICAAS年次報告書 |
| 鋼鉄 | 5-10%(主に特別なステンレス鋼製)。 | 5-10% | 特定の地域の高強度、耐摩耗性、経済。 | SMR(StratView Research) |
注:ICAASデータは、主要なエンジンメーカーのサプライチェーン分析に基づいています。 SMRデータは、グローバル航空宇宙OEM調達レポートに基づいています。
どこにでもある鋼やアルミニウム合金から、極端な環境のための超合金、極端な性能を追求するチタン合金まで、投資キャスティングは、ほとんどすべての重要なエンジニアリング金属をカバーしています。この柔軟性は、複雑で精密な部品の好ましいプロセスになるための鍵です。
「JSでは、これらの素材を毎日使用して顧客のデザインを高性能の部品に変える方法を研究します。どの鋳造可能な金属が戦場に最適であるかについて話すために、あなたの部品のニーズと課題を抱えて、それを一緒に実現しましょう!」
実際の戦闘ケース分析:外科医向けのカスタマイズされたチタン合金膝インプラント
外科医向けの膝インプラントをカスタマイズするとき、私は適切な材料を選択することは命を救うことを知っています。これは、技術的なパラメーターを満たすほど簡単ではありません。それは、患者が手術後にスムーズに歩くことができるかどうか、そして彼が通常の生活に戻ることができるかどうかに関連しています。材料の選択およびプロセス。
顧客が遭遇する問題:膝の交換のニーズを特別な骨構造で満たす
医療技術会社が私たちを見つけました。彼らには、事故で膝が重傷を負った患者がいました。骨構造は非常に特別であり、市場の標準的な膝の補綴物を適応させることはできませんでした。
当時、顧客は何を心配していましたか?
(1)CNC加工の制限:
彼らは使用を考えました工作機械(CNC)チタン合金ブロックから膝を粉砕します。ただし、チタン合金の機械加工は困難で高価です。複雑な表面と内部構造の場合、統合されたCNC加工はほとんど不可能であり、コストは耐えられません。
(2)材料の厳格な要件:
人体に入る必要があるインプラントは、次の要件を同時に満たす必要があります。
- 生体適合性:ヒト組織に拒絶反応がないことを確認してください。
- 高強度と低重量:人間の活動の負荷を確実にサポートします。
- 優れた疲労抵抗:障害なしに長期的な反復ストレスに耐える。ステンレス鋼のコストは低くなりますが、その生体適合性と強度と重量の比率はチタン合金ほど良くありません。
JSソリューション:モデル、金型シェル、金属の材料相乗
- カスタマイズされたモデル:病院が提供する患者の骨の高精度CTデータを直接使用し、医療グレードの3Dプリンターを使用してください!軽い硬化樹脂は、完全に一致する骨モデルのプロトタイプを複製できます。伝統的な金型作りのトラブルを救ってください!
- 金型シェル:超高純度ジルコンパウダー +特別なシリカソルを使用して、シェルを作ります。高度に化学的に不活性なセラミック型シェルの形成により、チタン液の純度と鋳造の表面の完全性が保証されます。
- 金属:スケルトン代替品に使用されるものは何ですか?業界のトッププレーヤーTI-6AL-4V(GR5)チタン合金は私たちのコア武器です!体はそれを拒否せず、強くて軽く、特に耐久性があります。長期インプラントには理想的な選択肢です。
最終結果:
すべての要件を満たすチタンアロイ膝インプラントを正常にキャストします。
- 患者の骨の解剖学に100%適合します。
- キャスティングは表面仕上げが高く、内部欠陥はありません。
- 生体適合性、静的強度、疲労寿命などの厳密な医療検査を100%合格しました。
利点の比較:
| 重要な指標 | 従来のCNC加工ソリューション | JS精度鋳造ソリューション | 比較優位 |
| 製造コスト | ベンチマーク。 | 60%減少します。 | 大幅なコスト最適化。 |
| パーソナライズされたフィット | 需要を満たすことができません。 | 100%マッチ。 | 解剖学的レベルの適応を実現します。 |
| 術後の回復の可能性 | 相対標準サイクル。 | 予想される短縮。 | より速い回復を促進します。 |
「このケースは、精密鋳造と厳密な材料科学が組み合わさって、非常に個別化された医療ニーズの信頼できる道であることを証明しています。3D印刷モデル、セラミック型と医療グレードのチタン合金であるJSチームは、複雑な課題を実用的なソリューションに成功させ、コストを大幅に削減し、臨床適応性を改善し、最終的に患者が動きの自由を取り戻すのに役立ちました。」
FAQ -Investment Casting Materialsに関するより多くの質問に答えてください
質問1:投資鋳造対砂キャスティング:材料選択の主な違いは何ですか?
砂鋳造対投資キャスティングは、主に2つのポイントに依存します。
(1)精度と材料の要件:
- 投資鋳造は、正確な寸法と滑らかな表面を備えた部品の製造に適した、正確で高温耐性の不活性セラミック型を使用し、活性化学特性またはチタン合金や高温合金などの非常に高い融点を備えた材料を鋳造できます。
- 砂鋳造の砂型は、精度と温度抵抗が低く、金属と反応しやすいです。
(2)適用性と効率性:
- 投資キャスティングは、高い要件を持つ高性能合金の処理に優れています。
- 砂の鋳造はより経済的で効率的であり、鋳鉄、炭素鋼、アルミニウムなどの従来の大規模鋳造に適しています。
質問2:投資キャスティングの利点と短所は何ですか?
利点:
- 幅広い材料の選択:ほとんどすべての金属、特に処理が困難な貴金属が鋳造できます。
- 複雑な部品を作成する能力:トリッキーな形状の部品でさえ、高精度で作ることができます。
- 高価な材料の節約:高価な金属の利用率は特に高く、無駄が少なくなります。
短所:
- 多くの消耗品:プロセスには大量のワックスとセラミックのシェル材料が必要です。
- ロングサイクル:ワックスモデルから完成品まで、多くのステップがあり、長い時間がかかります。
- 1枚あたりの高価な価格:1つまたは2つのピースまたは小さなバッチを作成すると、コストが高すぎて費用対効果が高くなります。
質問3:投資キャスティングプロセスとは何ですか?
WAXで目的のパーツモデルを作成し、ワックススティックに複数のワックスモデルを組み立てて「ワックスツリー」を形成することです。ワックスの木は、特別なセラミックスラリーで何度も何度もコーティングされており、砂で覆われ、その後、セラミックの殻でトッピングされています。次に、ワックスを完全に溶融するまで溶かし、それを注ぎ出してセラミック型の中空のシェルを実現します。この時点で、溶融金属をこの熱い型シェルに注ぎます。金属を冷やした後、セラミックシェルをノックオフし、「ツリー」から部品を切り取り、磨き、掃除します。
まとめ
投資のキャスティングの力は何ですか?重要なのは、さまざまな強力な素材を処理できることです!正確なワックス型から、高温耐性セラミックシェル、最終的な高性能金属まで。このプロセス全体は、本質的にマテリアルマッチングゲームです。材料の組み合わせ各ステップ、特に最終部分に使用される金属は、プロジェクトの成功の基礎となります。
あなたのプロジェクトはこれらの課題に直面していますか?
- デザインは複雑ですが、最も適切な金属材料を決定することは困難ですか?
- 全体的な予算を制御しながら、厳しいパフォーマンス要件(強度、耐食性など)を満たす必要がありますか?
これらの職業上の問題だけに苦労しないでください! JSで、私たち材料エンジニア製造業の専門家と緊密に連携して、そのような問題の解決に集中します。設計目標、パフォーマンス要件、予算の枠組みを提供するだけで、残りは次のとおりです。
- 詳細な分析:どの金属素材がパフォーマンスインジケーターを最適に満たすことができますか?
- 包括的な評価:さまざまなソリューションのコストと実現可能性は、最も費用対効果の高いパスを推奨します。
専門的な材料ソリューションを取得したいですか?
upedお気軽にお願いしますお問い合わせプロジェクトの要件(CADファイル、パフォーマンス仕様、予算範囲など)を送信します。最終部分が強く信頼できることを確認するために、材料選択のソースから確認しましょう。
免責事項
このページの内容は、情報提供のみを目的としています。JSシリーズ情報の正確性、完全性、または妥当性に関して、明示的または黙示的な表明または保証はありません。サードパーティのサプライヤーまたはメーカーが、Longshengネットワークを介してパフォーマンスパラメーター、幾何学的許容範囲、特定の設計特性、材料品質と種類または仕上がりを提供することを推測すべきではありません。それは買い手の責任です部品の見積もりが必要ですこれらのセクションの特定の要件を特定します。詳細については、お問い合わせください。
JSチーム
JSは業界をリードする会社ですカスタム製造ソリューションに焦点を当てます。私たちは5,000人以上の顧客と20年以上の経験があり、高精度に焦点を当てていますCNC加工、板金製造、3D印刷、射出成形、金属スタンピング、その他のワンストップ製造サービス。
当社の工場には、100を超える最先端の5軸機械加工センター、ISO 9001:2015認定が装備されています。世界中の150か国以上の顧客に、高速で効率的で高品質の製造ソリューションを提供しています。少量の生産であろうと大規模なカスタマイズであろうと、24時間以内に最速の配送でお客様のニーズを満たすことができます。選ぶJSテクノロジーこれは、選択効率、品質、プロフェッショナリズムを意味します。
詳細については、当社のウェブサイトをご覧ください。www.cncprotolabs.com
リソース