 日本語



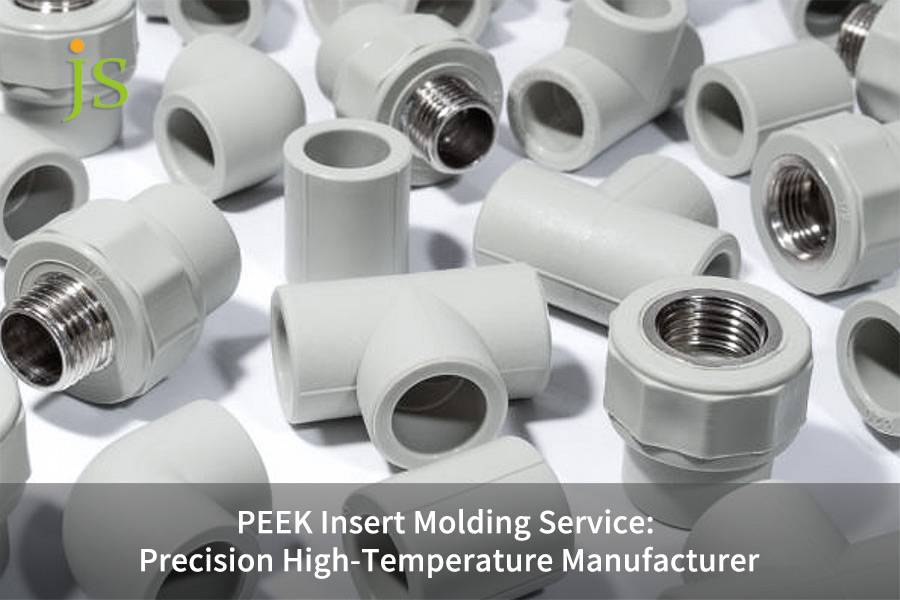

PEEKインサート成形サービスは、高性能プラスチック部品の製造に新たな方向性を切り開きます。非常に高い技術的ハードルがあるため、PEEKインサート成形はエンジニアの間で話題となっています。
そのため、PEEKのような高性能熱可塑性樹脂を扱うエンジニアは、特に加工温度が343℃を超えると、インサートの緩み、材料の熱劣化、寸法精度の不正確さといった問題に遭遇することが多い。
本稿では、精密な金型設計と工程管理を通して、PEEKインサート成形における接合強度と変形の問題に対処する方法について解説する。
さらに、JS Precisionが測定した技術パラメータ、具体的にはコアプロセスパラメータやインサート予熱基準なども記載されています。これらのパラメータを熟知することが、航空宇宙用部品や医療用部品の長期安定性を保証する鍵となります。
PEEKインサート成形サービスの技術指標の概要
コアディメンション | 主要技術仕様/パラメータ指標 | 顧客メリット | 運用上のポイント |
処理温度制御 | 溶融温度360℃~400℃、金型温度160℃~200℃。 | PEEKの結晶性を確保し、耐摩耗性を向上させる。 | 油温計を使用すれば、±1℃未満の誤差で正確な温度制御が可能です。 |
プロセス標準を挿入 | ローレット加工/溝加工を施した状態で、150℃~180℃で予熱する。 | 接着力を高め、剥がれやひび割れを防ぎます。 | 高温インサートを正確に配置するための自動ロボットアーム。 |
寸法公差管理 | ±0.02mmの精度で安定。 | 航空宇宙および医療グレードの厳しい要件を満たしています。 | 座標測定機(CMM)による100%検査。 |
サービスプロセス | DFM解析 - 金型設計 - 射出成形生産- 検査および納品。 | プロセス全体を通して安心で、プロジェクトサイクルを短縮します。 | 24時間以内に詳細なコスト分析レポートを提供してください。 |
材料の適合性 | Victrex 450G、Solvay KetaSpireなど。 | さまざまな性能要件に対応し、部品の耐用年数を延ばします。 | 異なるPEEKモデルごとに固有のパラメータ。 |
主なポイント:
- 金型温度が鍵となる: PEEKの耐摩耗性は結晶化度によって左右されるため、油温コントローラーを用いて金型温度を正確に制御する必要がある。
- 予熱は不可欠です。金属インサートを予熱することで、界面の熱応力が解消され、PEEK基板のひび割れや剥離を防ぐことができます。
- DFM(設計製造性)の優先事項: PEEK射出成形における収縮キャビティを低減する最も効果的な方法は、部品開発の初期段階で設計変更と肉厚レイアウトの最適化を行うことです。
JS PrecisionのPEEKインサート成形サービスを信頼する理由とは?高温製造における専門知識
当社のインサート成形技術における最大の競争優位性は、高温材料の特性を非常に正確に制御できる能力と、当社が持つ豊富なエンジニアリング経験にあると言えるでしょう。
お客様がPEEKインサート成形サプライヤーを選ぶ際、最も懸念されるのは、接着強度の弱さや寸法誤差といったお客様の主な問題点を当社がうまく解決できるかどうかです。そして、まさにそれこそが当社の得意分野なのです。
当社は高性能プラスチックの分野で20年の実績を持つ、非常に経験豊富なチームです。PEEKなどの高度な技術を要する材料のインサート成形における当社の専門性は、多くの射出成形会社とは一線を画しています。
また、それはつまり、結晶化の変化や斑点の炭化など、一般的なメーカーでは対応できない問題にも適切に対処できるということです。
当社の高温射出成形工場には、工具だけでなく、380℃の溶融温度でもPEEKが劣化しないようにするための、高度に専門化された高温用スクリューヘッドも備えられています。
当社をお選びいただいたお客様には、部品設計の最適化と収縮キャビティの削減のためのDFM解析、金型製造、工程デバッグ、テスト、納品など、お客様一人ひとりのニーズに合わせたサービスをご提供いたします。これらのすべての工程には、記録されたデータが付随します。
そのため、航空宇宙部品メーカーの顧客は、金型温度管理が不適切な企業から部品を供給されていたため、耐摩耗性が低いという問題を抱えていました。当社にご依頼いただいた後、合格率は82%から99.7%に向上しました。
当社の技術はASTM D6869材料規格に準拠しており、部品の安定した品質を保証します。さらに、明確な価格体系を採用し、詳細なコスト内訳を1日以内にご提示することで、お客様の予算管理を支援し、予期せぬ出費を回避できるよう努めています。
医療用部品であれ航空宇宙用部品であれ、安定した品質と専門的な技術サポートは、お客様にとって不可欠な要件です。PEEKインサート成形における品質問題でお困りの場合は、当社のエンジニアまでご連絡ください。無料の技術実現可能性評価を実施し、お客様に最適なインサート成形ソリューションをご提案いたします。
PEEKインサート成形サービスを通じて、難易度の高い医療機器部品の接合問題を解決するにはどうすればよいでしょうか?
PEEKとステンレス鋼インサート間の剥離しやすいという問題については、主に180℃の予熱とミクロンレベルの機械的インターロッキングパターンによって剥離強度を40%以上向上させることに尽きる。
医療機器メーカーのお客様から、オートクレーブ処理後に製品から漏れが発生するという苦情が多数寄せられています。これは、接着強度が十分でないことが原因です。PEEKインサート成形サービスの科学的な管理こそが、この問題を完全に解消する唯一の方法です。
異種界面応力分布の解析
PEEKは冷却と収縮を同時に経験するため、金属インサートの熱膨張係数の違いと相まって、界面に熱応力が発生する。
これが、接着剥離が発生する主な原因です。当社では、シミュレーションソフトウェアを用いて応力分布を正確に予測し、事前にインサートの設計変更を行い、応力集中を軽減しています。
カスタマイズされた射出圧力プロファイル技術
医療機器の形状は通常複雑であるため、 インサート成形サービス向けにカスタマイズされた射出圧力パターンを作成します。主なポイントは以下のとおりです。
- 射出圧力は、部品の壁の厚さに応じて70~120MPaの範囲に調整されます。つまり、壁が厚いほど、圧力は上限値に近づく必要があります。
- 高圧によるインサートのずれを防ぐため、インサートに直接高圧がかからないように、 3段階の圧力制御システムが採用されている。
- 射出成形工程は、PEEKがインサートの隙間を完全に埋め、分子鎖の絡み合いを促進するために、 15~25秒間保持される。
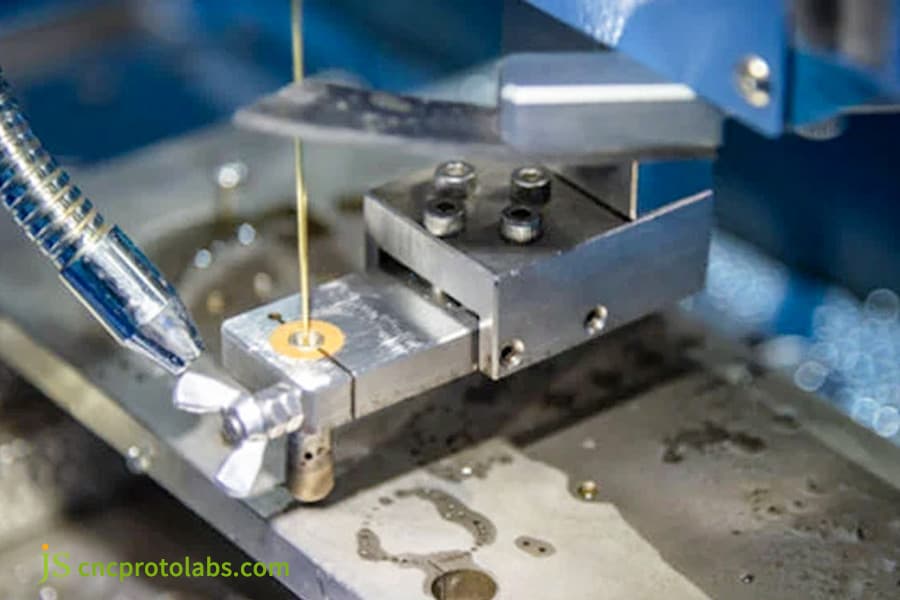
図1:金属製の医療部品に精密加工を施しているCNC工作機械のクローズアップ画像。
プロのインサート成形サービスは、380℃の高温環境下でどのようにして正確な寸法を維持できるのでしょうか?
高温環境下では、部品の寸法不良の主な原因は熱膨張率の違いです。当社では、熱膨張係数の低い金型鋼材を選定し、保持圧力工程を段階的に変更することで、0.02mmの精度制御を実現しています。
専門的なインサート成形サービスに加えて、徹底した高温制御システムは、航空宇宙およびハイエンド医療用途の厳しい要件を満たすための前提条件と考えられています。
金型材料の選定基準
高温インサート成形プロセスにおいて、金型材料の熱特性の安定性は、寸法精度に直接影響を与えます。当社では、以下の表に示す2種類の金型鋼材を優先的に使用しています。
金型鋼モデル | 熱膨張係数(10⁻⁶/℃) | 高温耐性限界(℃) | 硬度(HRC) | アプリケーションシナリオ |
S136 | 11.2 | 400 | 52-56 | 医療グレードの精密部品。 |
H13 | 11.5 | 550 | 48-52 | 航空宇宙グレードの複雑な部品。 |
普通金型鋼 | 13.8 | 300 | 40-45 | ごく普通のプラスチック部品。 |
SKD11 | 12.0 | 350 | 58-62 | 小型精密インサート。 |
温度制御と保持圧力システムの相乗的制御
閉ループ温度制御システムを採用することで、金型サイクルごとの温度変動を監視し、誤差を1℃以内に抑えて安定した金型温度を維持することができます。
これに加えて、保持圧力時間と冷却速度の相互作用によって生じるPEEKの結晶化度を研究し、最終的に製品の品質と生産性の間の最適なバランスを見つけ出します。
高温環境下での精密な寸法制御は、金型材料と温度制御、そして保持圧力プロセスの相乗効果にかかっています。高安定性インサート成形サービスをお探しですか?当社にご連絡いただければ、高温成形技術に関するホワイトペーパーを入手し、高温インサート成形のコア技術を迅速に習得できます。
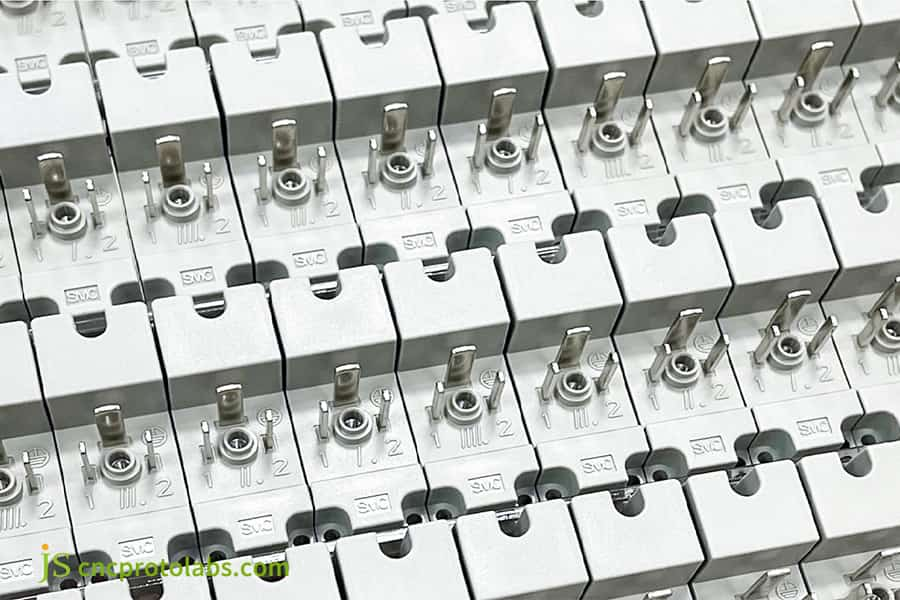
図2:インサート成形技術を用いて製造された電子コネクタの拡大図。
カスタムインサート成形において、金属インサートの二次予熱処理が必要なのはなぜですか?
成形前にインサートを予熱しないと、特定の箇所に低温部分や応力集中が生じる可能性があります。温度を約150℃~180℃まで上げることで、PEEKと金属の界面における分子鎖の絡み合いを大幅に促進できます。
いまだに多くのお客様が予熱工程を省略しているのは本当に驚きです。予熱を省略すると、部品のひび割れ、インサートの緩み、そして再加工コストの増加につながるからです。 カスタムインサート成形では、予熱は欠かせません。
予熱済みインサートと予熱なしインサートの性能比較
SEM画像解析の結果、160℃で予熱したインサートのPEEK界面における分子鎖の絡み合い密度が60%増加したことが明らかになった。それに伴い、引き抜き力は2500Nまで上昇したが、予熱していないインサートの引き抜き力はわずか800Nであり、界面が剥離する傾向が見られた。
自動予熱および配置ソリューション
1.カスタムインサート成形において、高温インサートを手動で配置すると、時間遅延や放熱が発生し、予熱効果が変化する。そのため、ロボットアームによる操作の自動化が必要となる。
2. ロボットアームは予熱されたインサートを自動的にピックアップし、熱損失が5℃以下になるように配置時間を2秒に制御することで、インサートの予熱温度を毎回同じにすることができます。
3.PEEK成形サービス専用の誘導加熱装置が発売され、インサートの均一な予熱に役立ち、インサートの炭化を防ぎ、さらに接合安定性を向上させます。
PEEK射出成形を選択する際に、チャネル設計によって高価な材料の無駄を削減するにはどうすればよいでしょうか?
PEEKは高価な材料です。オーバーフロー率を5%未満に抑え、製品あたりのコストを大幅に削減する方法の一つとして、ホットランナーシステムを調整するか、コールドランナーの長さを最小限に抑えることが挙げられます。
PEEK射出成形におけるランナー最適化の鍵は、大量生産を行う顧客のコスト削減にある。
ニードルバルブホットランナー構造の変更
- PEEK射出成形用のニードルバルブ式ホットランナーの設計を、380℃の溶融温度に耐えられる耐高温性ニードルバルブに変更することは、ランナーの詰まりを完全に防止する方法の一つである。
- ホットランナーの直径は部品の重量に応じて調整する必要があり、通常は材料の滞留時間とPEEK材料の劣化リスクを低減するために4~8mmの範囲に制御されます。
- 溶融金属の流れをスムーズにし、それによってオーバーフローや材料の無駄を減らすために、ホットランナーとキャビティの接続部を改良する必要がある。
ランナーの回復率と材料の劣化とのトレードオフ
PEEK材料の回収率は一定の範囲内に制限する必要があります。回収率が高すぎると、材料の劣化を招く可能性があります。以下は、PEEK部品インサート成形の量産から得られた比較データです。
スキームの種類 | ランナーの長さ(mm) | フラッシュレート(%) | 回収率(%) | 部品認定率(%) | 単位材料費(米ドル) |
旧計画(コールドランナー) | 120 | 12 | 30 | 92.5 | 8.6 |
新計画(ホットランナー) | 40 | 4.2 | 50 | 99.3 | 5.3 |
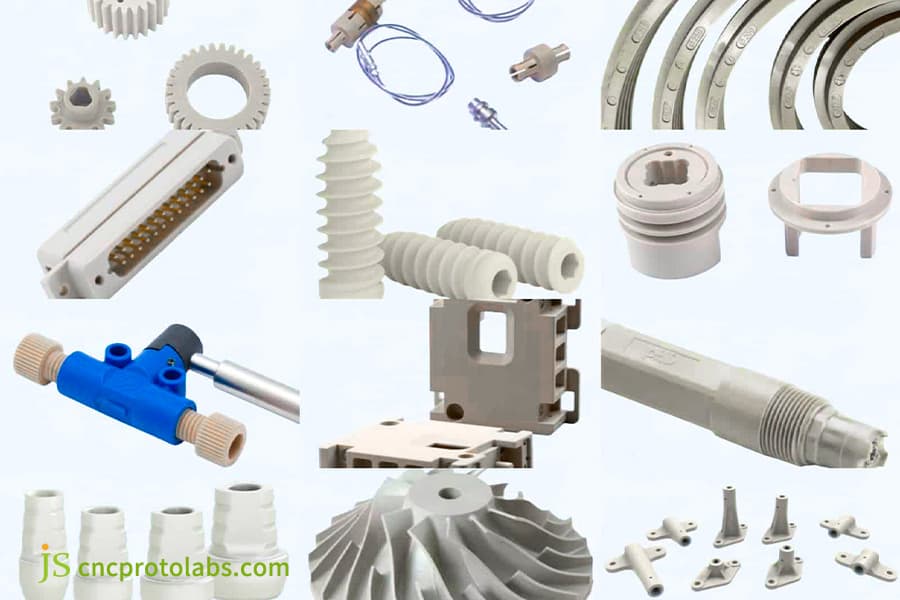
図3:PEEK射出成形によって製造された各種エンジニアリングプラスチック部品。
JS Precision社による医療グレードPEEKセンサーシェル精密インサート成形サービスの成功事例
医療用ウェアラブルセンサー部品は、密閉性、耐摩耗性、寸法精度といった面で非常に厳しい要件を満たす必要があります。さらに、オートクレーブで複数回滅菌した後でも、高い性能を維持しなければなりません。
したがって、 精密インサート成形サービスでこのような高い基準を満たすことは極めて困難です。その一例として、当社が医療センサーメーカー向けに開発した特注医療センサーソリューションが挙げられます。
顧客の懸念事項
ある医療センサーメーカーのPEEK製シール部品とステンレス鋼基板は、1万回のオートクレーブ滅菌後、漏れが発生し始めた。従来の射出成形法では不良率が12%に達し、製品は医療認証を取得できなかった。
顧客は主に、漏洩問題の解決、15,000回の滅菌サイクル後の99%以上の合格率の達成、そして費用対効果に関心を持っていた。
JSプレシジョンソリューション
この依頼を受けて、まず最初に行ったのは、DFM分析を適用して主な問題点を特定することでした。
- 金属インサートの表面には十分な機械的嵌合構造がなかったため、接合力が非常に低かった。
- 金型の温度制御が不安定だったため、PEEKの結晶化が不均一になり、結果としてシール性が低下した。
- 加圧保持プロセスが適切ではなかったため、充填量が不十分となった。
以上のことから、以下の3つの主要な解決策を導き出しました。
- 金属インサートのアリ溝形状を変更することで、界面接触面積を増加させ、機械的な嵌合効果を高め、接合力を向上させる。
- 高精度油温制御装置を導入して金型温度を190℃に維持することで、 PEEKの適切な結晶化が可能となり、同時にシール性と耐摩耗性も向上する。
- 3段階の圧力保持ロジックを設定し、ピーク圧力を95MPaに固定しました。圧力保持の第1段階では充填を安定させ、中間段階では収縮を補償し、最終段階では応力を除去することで、複雑な構造への充填を完了させます。
失敗から学んだ教訓
当初、サイクルタイム短縮のため金型温度を160℃に下げましたが、その結果、PEEKの結晶化が不均一になり、部品が脆くなり、漏れが増加しました。PEEKの加工においては、生産サイクルタイムを犠牲にしてでも品質の安定性を最優先する必要があると認識しました。
実験の過程で、金型温度を190℃に変更し、保持時間を20秒に設定することで、結晶化の問題を解決しました。
最終結果
最適化後、部品は15,000回の高圧滅菌サイクルをほぼ漏れなく通過しました。バッチ合格率は88%から99.8%に上昇し、医療認証要件を満たし、顧客はプロジェクトの実施を進めることができました。
顧客満足度: 「JS Precisionの深い技術知識のおかげで、私たちはハイエンド医療市場への参入を果たすことができました。彼らの細やかな配慮は素晴らしく、私たちが長年解決できなかった技術的な問題を解決してくれました。」
この事例は、専門的な精密インサート成形サービスが医療グレードPEEK部品の根本的な問題に対処できることを証明しています。もし貴社も医療グレードPEEK部品の加工で課題に直面している場合は、図面をアップロードしていただければ、JS Precisionが貴社独自のソリューションを最適化・カスタマイズし、製品の認証取得を支援いたします。
PEEK成形サービスを通じて、航空宇宙グレードの厳しい公差要件を満たすにはどうすればよいでしょうか?
航空宇宙レベルの部品を製造するには、最高レベルの寸法精度を確保する必要があります。当社では、三次元測定機(CMM)による100%検査を実施し、圧力保持切り替えポイントを微調整することで、ピーク時に圧力パルスが発生しないようにしています。
PEEK成形サービスの公差管理能力は、航空宇宙部品の安全性に直接関係する。
複数挿入レイアウトにおける位置公差制御
精密インサート成形サービスにおいて、課題の一つは、複数のインサート配置における位置公差を制御することである。
特注治具を用いることで、射出成形時のインサートのずれをゼロに抑えることができ、位置公差を0.015mm以内に維持することが可能です。同時に、ランナーのレイアウトを改良することで、充填ムラによる寸法誤差を回避しています。
射出速度が収縮に及ぼす影響
PEEKの収縮率は射出速度によって影響を受ける要因の一つであり、そのため部品の寸法精度にも影響を及ぼします。一連の包括的な実地試験により、異なる射出速度が部品の収縮にどのように影響するかについて、以下のデータが得られました。
- 射出速度が50~80mm/sの範囲では、収縮率は1.2~1.5%で変化しない。
- 50mm/s未満の速度では、収縮率は大きく変動し、最大値は2.3%となる。
- 80mm/秒を超える速度では溶融破壊が発生する可能性があり、その結果、部品の表面品質と寸法精度が低下する。
JS PrecisionがPEEKインサート成形サービスの最適なパートナーである理由とは?
高性能プラスチックの加工において15年の実績を持つJS Precisionは、DFM設計、高精度金型製造、AI支援射出成形を統合し、ワンストップのPEEKカスタマイズソリューションを提供することで、顧客の技術リスクの低減、コスト管理、プロジェクトサイクルの短縮を支援します。
完全な品質とサービス保証
1. ISO9001およびISO 13485:2016医療機器品質システム認証を取得しており、製造されるすべてのPEEK部品が国際規格に準拠し、品質が保証されていることを保証します。
2. 当社は非常に透明性の高い料金体系を採用しており、 PEEKインサート成形サービスの詳細な費用内訳レポートを24時間以内にご提供いたします。これにより、お客様は事前に予算を計画することができます。
3. 当社の確立された包括的な検査システムは、高度な専門検査機器を備えており、全工程の検査を実施することで、工場から不良品が出荷されないことを保証し、お客様の使用リスクを最小限に抑えます。
顧客志向のサービスがもたらすメリット
当社はお客様を第一に考え、DFM解析段階から部品設計の変更に取り組み、生産しやすくコスト効率の良い設計を目指しています。高価なPEEK材料についても、損失率を3%未満に抑えることを目指しており、さらに試作品製作から量産まで、世界規模での迅速な納品体制を整えています。
当社と提携することで、お客様は専門的な技術サポート、信頼性の高い品質保証システム、そしてPEEK部品のインサート成形におけるあらゆる課題に完全対応できる、最初から最後まで安心の包括的なサービスをご利用いただけます。PEEKプロジェクトを開始する準備はできていますか?24時間以内に、当社のエンジニアが専門的なPEEKインサート成形サービスの見積もりとソリューション評価をご提供いたします。
よくある質問
Q1:PEEKインサート成形品の平均価格はいくらですか?
価格は、PEEK素材、部品の複雑さ、インサート材、金型キャビティ数によって異なります。金型開発費用は3,000ドルから15,000ドルの範囲です。単価は重量と加工時間によって決まります。初回のお見積もりは無料です。
Q2:金属インサートとPEEK間の接着力が損なわれないようにするにはどうすればよいですか?
化学洗浄に加えて、金属表面にローレット加工や円周溝を施すとより効果的です。精密インサート成形加工における機械的な嵌合構造は、平滑な表面に比べて3~5倍の引抜き抵抗力を発揮します。
Q3:PEEK加工時の最高温度制限は何度ですか?
PEEKの連続使用温度は約260℃ですが、成形時の溶融温度は380℃まで上げる必要があります。当社独自の高温対応スクリューヘッドを使用することで、高温下でも材料が劣化しないことを保証します。
Q4:JS Precision社はどのような種類のPEEK材料を加工できますか?
当社は、Victrex 450G、Solvay KetaSpire、および炭素繊維/ガラス繊維強化PEEKの加工に対応可能です。部品の性能要件を満たすために、適切な加工パラメータを調整いたします。
Q5:最低注文数量(MOQ)の制限はありますか?
高価なPEEK素材のご注文数量については、柔軟に対応いたします。試作品10個から量産用の数万個まで、PEEK成形サービスをご提供可能です。
Q6:PEEKインサート成形部品は、後処理として焼きなましが必要ですか?
正規化焼鈍は実際には後処理であり、射出成形後に行うべきものです。焼鈍は通常、200℃で制御焼鈍として行われます。このプロセスにより、射出応力を除去し、結晶性を向上させ、部品の熱歪みを軽減することができます。
Q7:高圧射出時におけるインサートのずれを防ぐにはどうすればよいですか?
インサート成形においては、精密な金型位置決めピン、油圧補助式クランプシステム、およびランナーバランスシミュレーションを用いて、インサート周囲の圧力分布を均一にし、高圧下でのインサートのずれを防止する。
Q8:他の一般的なサプライヤーではなく、JS Precisionを選ぶ理由は何ですか?
まず第一に、エンジニアリングプラスチックの加工が当社の主要事業です。当社は高温射出成形工場と、非常に経験豊富なエンジニアチームを擁しています。通常の射出成形工場では対応できない特殊なPEEK加工の問題を解決し、安定した品質を保証する能力を備えています。
まとめ
PEEKインサート成形は、材料科学、熱力学、精密な金型設計を高度なレベルで組み合わせた、複雑なエンジニアリング技術である。
金型温度を160~200℃の範囲で正確に制御し、適切なインサート予熱とDFM(設計製造性)の最適化を事前に行うことで、接合強度や寸法誤差といった問題を解決し、極限条件下でも機能する部品を製造することが可能になります。
JS PrecisionのPEEKインサート成形は、技術的な障壁を打破し、コストを削減しながら品質を維持する優れた方法です。PEEK加工に関して専門的なサポートが必要ですか?設計ファイルをお送りいただければ、経験豊富な当社のチームが24時間以内に無料のDFMレポートと魅力的なお見積もりをご提示いたします。

免責事項
このページの内容は情報提供のみを目的としています。JS Precision Services は、情報の正確性、完全性、有効性について、明示的または黙示的な表明または保証を一切行いません。第三者のサプライヤーまたは製造業者が、JS Precision Network を通じて性能パラメータ、幾何公差、特定の設計特性、材料の品質と種類、または製造技術を提供するものと推測すべきではありません。部品の見積もりを依頼するには、購入者の責任で、これらのセクションの具体的な要件を特定してください。詳細については、お問い合わせください。
JSプレシジョンチーム
JS Precisionは、カスタム製造ソリューションに特化した業界をリードする企業です。20年以上の経験と5,000社を超える顧客実績を持ち、高精度CNC加工、板金加工、 3Dプリンティング、射出成形、金属プレス加工、その他ワンストップ製造サービスを提供しています。
当社工場は、ISO 9001:2015認証を取得した最新鋭の5軸加工センターを100台以上保有しています。世界150カ国以上のお客様に、迅速、効率的、かつ高品質な製造ソリューションを提供しています。少量生産から大規模なカスタマイズまで、お客様のニーズに24時間以内の最短納期で対応いたします。JS Precisionをお選びいただくことは、効率性、品質、そしてプロフェッショナリズムをお選びいただくことを意味します。
詳細については、当社のウェブサイト( www.cncprotolabs.com )をご覧ください。
リソース

