 Français




Services d'emboutissage profond former des pièces creuses formées à froid sans soudure avec des tolérances linéaires de ±0,025 mm (±0,001") et une rugosité de surface aussi faible que Ra ≤ 0,4 μm. La fabrication soudée, en revanche, accumule ±0,38 mm (±0,015") d'empilement de tolérances et laisse des zones de soudure Ra ≥ 3,2 μm. Pour les volumes supérieurs à 1 500 unités, l'emboutissage profond élimine le meulage et le polissage, permet d'obtenir des taux de fuite d'hélium inférieurs à 10⁻⁹ mbar·L/s et réduit le coût par pièce par rapport au soudage.
Comparaison rapide : emboutissage profond et fabrication soudée
|
Facteur de comparaison |
Estampage par emboutissage profond |
Fabrication soudée |
Avantage de précision JS |
|---|---|---|---|
|
Tolérance linéaire |
±0,025 mm (±0,001") |
Empilement de ±0,38 mm (±0,015") |
Cohérence progressive de la matrice |
|
Coaxialité |
≤ 0,05 mm, pas de distorsion thermique |
> 0,25 mm du stress thermique |
Élimine le processus de lissage |
|
Rugosité de surface (Ra) |
≤ 0,4 μm (hérité de la feuille) |
≥ 3,2 μm (collier de soudure + projections) |
Aucun meulage ou polissage nécessaire |
|
Intégrité structurelle |
Sans soudure, taux de fuite <10⁻⁹mbar·L/s |
Micropores HAZ, cordons de soudure |
Test d'étanchéité au spectromètre de masse 100 % hélium |
|
Temps de cycle par pièce |
< 3 secondes |
Soudage manuel, minutes par pièce |
NRE amortit plus de 1 500 pièces |
Source des données : critères d'acceptation du soudage structurel AWS D1.1/D1.1M-2024.
Points clés à retenir
- Forme et apparence : Emboutissage profond Le processus de fabrication atteint une tolérance de planéité de ±0,025 mm , tout en laissant des surfaces si miroir que Ra ≤ 0,4 μm est atteint sans opérations secondaires telles que le soudage, le polissage ou le meulage.
- Étanchéité et résistance : les combinaisons d'étanchéité et de résistance sont obtenues simultanément grâce à la combinaison d' une structure unique et d'un flux de grains qui peut satisfaire une étanchéité au vide de 10⁻⁹ mbar·L/s.
- Point d’équilibre des coûts : lorsque l’échelle de production atteint 1 500 pièces ou plus, les faibles heures de travail d’une seule pièce d’emboutissage profond peuvent être amorties pour les coûts de moule. Dans la comparaison entre le coût de l’emboutissage profond et celui du soudage, il s’agit du seuil clé qui détermine la viabilité économique du processus.
Services d'emboutissage profond et fabrication soudée : quelle précision dimensionnelle pouvez-vous gagner ?
Les services d'emboutissage profond offrent un très haut niveau de formage sans coutures et un contrôle dimensionnel strict à ±0,025 mm (±0,001"), pour ne citer que quelques caractéristiques. Les processus de fabrication utilisant le soudage ne permettent que des opérations limitées telles que la découpe, le pliage et les modifications induites par la distorsion thermique, qui provoquent finalement un écart total d'environ ±0,38 mm (±0,015") ou pire encore, si elles ne sont pas correctement surveillées.
Mécanismes de contrainte thermique et de tolérance cumulative
- Zone affectée par la chaleur : Un cordon de soudure est une source majeure de déformation thermique. Chaque soudure est accompagnée d'une distorsion angulaire et d'un gauchissement localisé résultant d'un retrait linéaire d'environ 0,05 à 0,15 mm dans une direction.
- Tolérances hors de contrôle après le soudage : selon un rapport technique de 2024 de la Society of Manufacturing Engineers (SME), Sheet Metal Fabrication Standards, les tolérances géométriques sont violées plus fréquemment dans les pièces soudées que dans les pièces estampées séparément ; en fait, le rapport est de 3,5. (Source : PME 2024)
- Différences entre tolérances des pièces estampées et soudées : Les services d'emboutissage profond disposent d'un processus de formage à froid qui permet d'éviter les contraintes thermiques ; cela conduit à des améliorations significatives (environ dix fois) de la coaxialité et de la perpendiculaire .
Normes faisant autorité et vérification de précision JS
AWS D1.1/D1.1M-2024 indique : Le renforcement des soudures ne doit pas dépasser 1/16 pouce (1,6 mm) ; la profondeur de contre-dépouille doit rester inférieure à 1,6 mm pour les tôles d'épaisseur inférieure ou égale à 12,7 mm ; toute fissure de surface ou manque de fusion interne doit être éliminée et retravaillée à 100 %.
JS Precision adhère strictement à la norme AWS D1.1/D1.1M dans l' évaluation des tolérances des pièces estampées et soudées : un exemple de soudage de chaque lot est sélectionné pour représenter le travail d'inspection total effectué via une machine à mesurer tridimensionnelle. L'étude de JS Precision révèle que la conception de soudage originale du client, qui présentait un écart de 12 % dans la coaxialité des pièces soudées, avec le passage aux services d'emboutissage, a entraîné une réduction minimale du décalage à 0,03 mm et le rendement du premier assemblage a bondi de 82 % à 99,4 %. Le gain de précision est le reflet direct de la fiabilité de l'assemblage entre les pièces embouties et la résistance soudée.
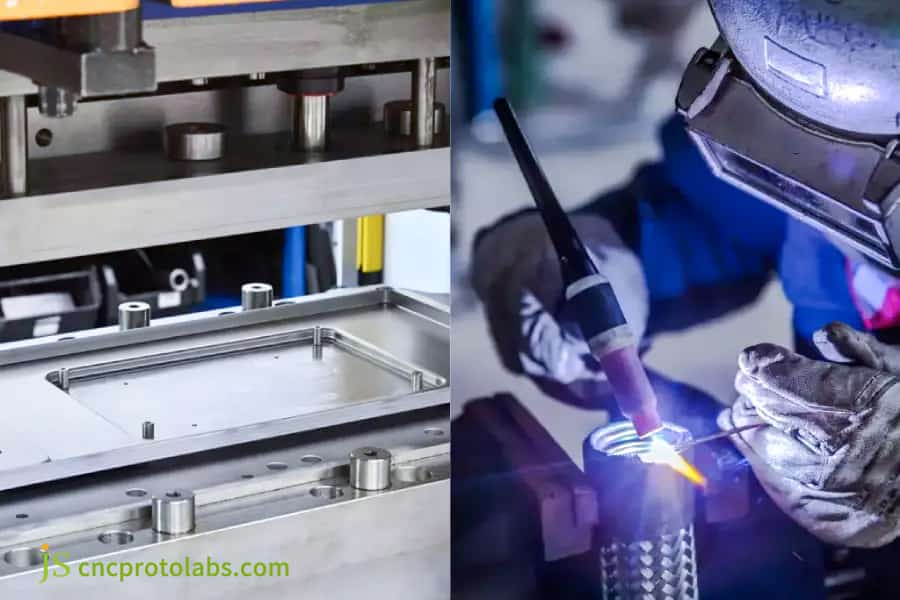
Figure 1 : Comparaison entre une machine d'emboutissage profond et un processus de soudage manuel.
Emboutissage des métaux vs finition par soudage : quelles sont les différences techniques en matière de qualité de surface ?
La différence fondamentale entre la finition de surface estampée et soudée (également appelée emboutissage du métal vs finition par soudage ) réside dans la continuité de surface et le contrôle de la rugosité. Les métaux emboutis ont une surface qui est une copie directe de la surface de la matrice hautement polie et a une rugosité aussi faible que Ra ≤ 0,4 μm ; Néanmoins, la pièce soudée présente une rugosité initiale d'au moins Ra ≤ 0,4 µm en raison des projections de soudure, de la décoloration thermique et des lignes de soudure.
Comparaison des étapes de post-traitement
- Inconvénient pour les pièces soudées : lors de l'utilisation de la galvanoplastie, de l'anodisation ou de la peinture sur une pièce avec des soudures, il est nécessaire de meuler manuellement, d'éliminer les éclaboussures et de décaper/passiver, ce qui ajoute environ 20 à 30 % supplémentaires au temps de travail.
- État de moulage des pièces métalliques embouties profondément : l'emboutissage profond repose sur un film d'huile à haut pouvoir lubrifiant et des matrices en alliages ultra-durs qui fournissent une surface hautement polie juste après que la pièce sort de l'outil , sans aucune couture ni ligne de soudure .
- Résistance à la corrosion : en référence au Surface Finishing Handbook d'ASM International (2023), il a été indiqué que les pièces embouties durent environ 40 % plus longtemps que les pièces qui ont été soudées suivies d'un meulage lors des essais au brouillard salin.
Contrôle des marques de dessin et technologie de matrice
- Lubrification et revêtements : les défauts des marques d'emboutissage des pièces métalliques embouties sont contrôlés par des lubrifiants et le durcissement des matrices ( revêtements TD ou CVD ).
- Standardisation de précision JS et contrôle de la finition de surface : le polissage et le nettoyage des matrices sont standardisés et automatisés, atteignant systématiquement une rugosité de surface mesurée de 0,3 à 0,4 μm.
Vos pièces rencontrent-elles des problèmes en raison de mauvaises finitions de soudure ou de couture meulée ? Obtenez une solution de finition de surface personnalisée et un devis pour les pièces métalliques embouties de l'équipe d'ingénierie de JS Precision.
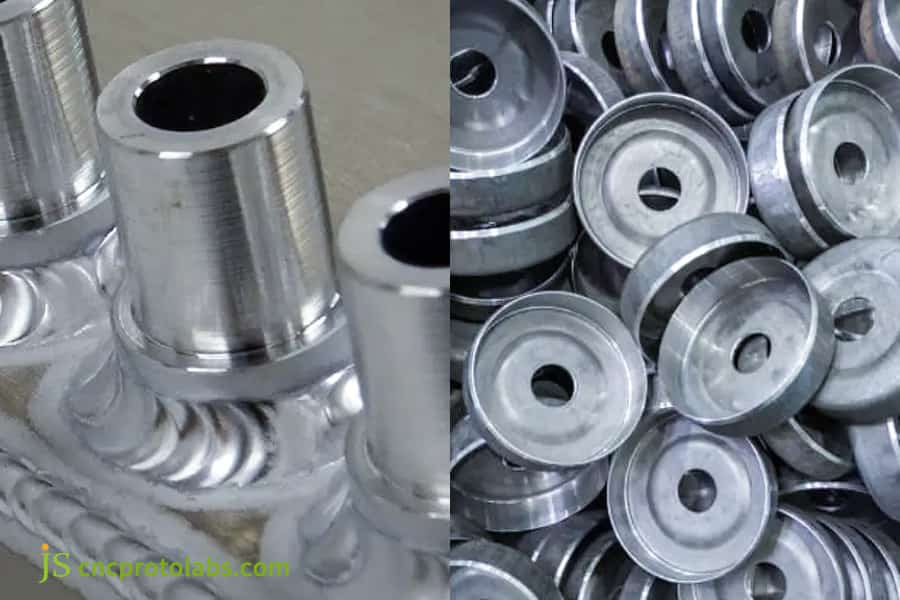
Figure 2 : Comparaison de pièces métalliques lisses embouties et de pièces métalliques soudées.
Pourquoi le service de formage de métaux par emboutissage profond excelle-t-il en termes d'étanchéité et d'intégrité structurelle lors du soudage ?
Service de formage de métaux par emboutissage profond produit des pièces sans soudure, garantissant des taux de fuite d'hélium inférieurs à 10⁻⁹ mbar·L/s — impossible avec des joints soudés. En étirant à froid une seule tôle, il élimine les cordons de soudure et les zones affectées par la chaleur , maintenant ainsi un flux continu de grains pour une intégrité structurelle supérieure sous vide ou haute pression.
Analyse de la microstructure et des propriétés mécaniques
- Risques de la ZAT soudée : Les températures élevées modifient la microstructure du matériau de base, ce qui entraîne un grossissement des grains et la formation d'une zone affectée thermiquement (ZAT). Cela le rend sensible aux microfissures, à la porosité et même à une pénétration incomplète , entraînant d'éventuelles voies de fuite.
- Avantages Durcissement : Grâce au service de formage profond des métaux, la limite d'élasticité du matériau est augmentée de 15 à 25 % . La microstructure fibreuse reste alignée avec le contour de la pièce et ainsi la résistance à la fatigue est augmentée.
- Intégrité de l'étanchéité : pour les tests de fuite des boîtiers nécessitant une étanchéité élevée, JS Precision utilise des détecteurs de fuites par spectromètre de masse à hélium , et les boîtiers peuvent réussir de manière fiable le test de moins de 10⁻⁹ mbar·L/s.
ISO 5817:2023 indique que le niveau de qualité B correspond à l'exigence la plus élevée en matière de soudure finie, les fissures, le manque de fusion et les brûlures ne sont autorisés à aucun niveau.
Pour éviter tous les défauts de soudage majeurs décrits dans la norme ISO 5817:2023 comme étant non supprimables à quelque niveau que ce soit, JS Precision utilise une construction sans soudure dans toute sa gamme de produits. Les prestataires de services de formage profond des métaux doivent être bien conscients que sans une résistance à la traction adéquate et des processus de recuit intermédiaires correctement organisés et chronométrés , une défaillance du matériau peut survenir lors des opérations d'emboutissage profond.
Vous avez des problèmes d'étanchéité à l'air ou de résistance structurelle des pièces soudées ? Contactez votre équipe d'ingénierie technique JS Precision pour une étude de faisabilité de remplacement par des pièces embouties étanches.
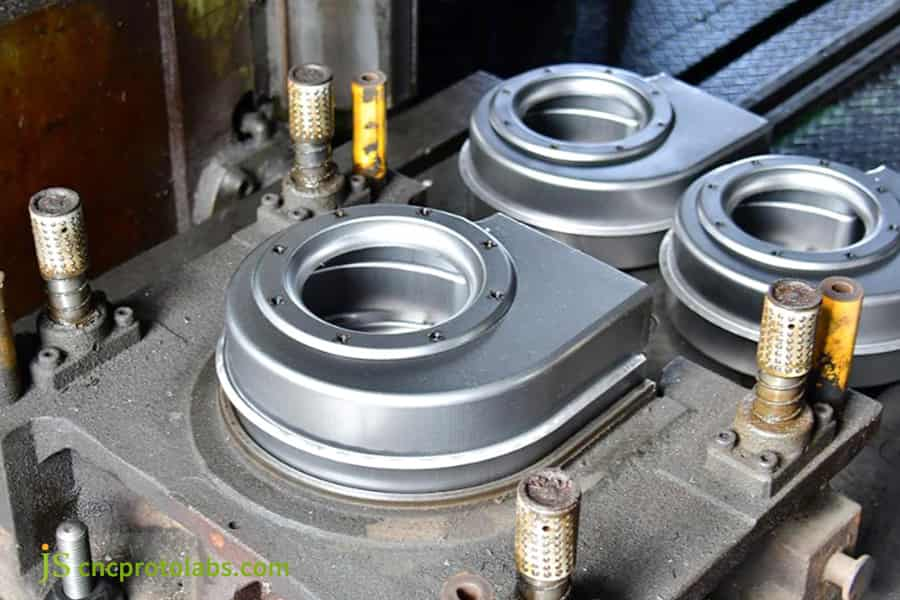
Figure 3 : Service de formage de métaux par emboutissage profond produisant des pièces structurelles étanches.
Comment choisir entre le service de fabrication de métaux par emboutissage profond et le soudage en fonction du volume de production ?
Le choix entre le service de fabrication de métaux par emboutissage profond et le soudage dépend du seuil de rentabilité du coût total de possession (TCO). À mesure que le volume de production dépasse 1 500 unités, le temps de cycle réduit par pièce et l’absence de coûts pour la rectification secondaire de l’emboutissage profond permettent de récupérer entièrement l’investissement en outillage NRE.
Modèle de comparaison quantitative des coûts
Les faibles coûts initiaux d'outillage de soudage et la polyvalence en tant que méthode de conception le rendent idéal pour le prototypage de très petits lots (moins de 100 unités) ou pour la fabrication de pièces surdimensionnées et de forme irrégulière . Cependant, l'emboutissage profond utilise des matrices progressives ou des matrices de transfert multi-stations pour réduire le temps de production à 1 à 3 secondes par pièce, ce qui réduit considérablement le coût unitaire pour les productions en grand volume.
Pour les projets qui nécessitent un approvisionnement stable à long terme, le choix du processus entre boîtier métallique sans soudure et boîtier soudé affecte directement le coût total de possession.
TCO = NRE + Volume × (Matériau + Temps de cycle × Taux machine + Main-d'œuvre secondaire)
Bref, au-delà du seuil de rentabilité, le coût unitaire de service de fabrication de métaux par emboutissage profond tombe bien en dessous du coût du soudage, car le NRE est amorti à quelques centimes par unité tandis que le soudage paie toujours une main d'œuvre coûteuse.
Flexibilité des services d'emboutissage profond personnalisés
- Prototypage en petits lots (< 100 unités) : lorsqu'il s'agit d'un service d'emboutissage profond personnalisé, l'outillage personnalisé peut être réalisé avec des matrices simples à station unique et maintenir votre NRE (investissement initial en outillage) entre 3 000 $ et 8 000 $ selon la complexité de la pièce.
- Séries moyennes à grandes (1 000 à 50 000 unités) : avec des matrices progressives, la production de masse réduit les coûts unitaires de 22 à 35 % par rapport au soudage.
- Volumes ultra élevés (> 100 000 unités) : les matrices de transfert multipostes réduisent considérablement les coûts unitaires (40 à 55 % de moins) par rapport au soudage.
Téléchargez vos fichiers CAO sur JS Precision pour obtenir un devis détaillé, une tarification échelonnée et un retour sur investissement. Nous vous aiderons à décider de la méthode de fabrication adaptée à votre entreprise, à vos volumes de production, à la conception du produit et à votre objectif global.
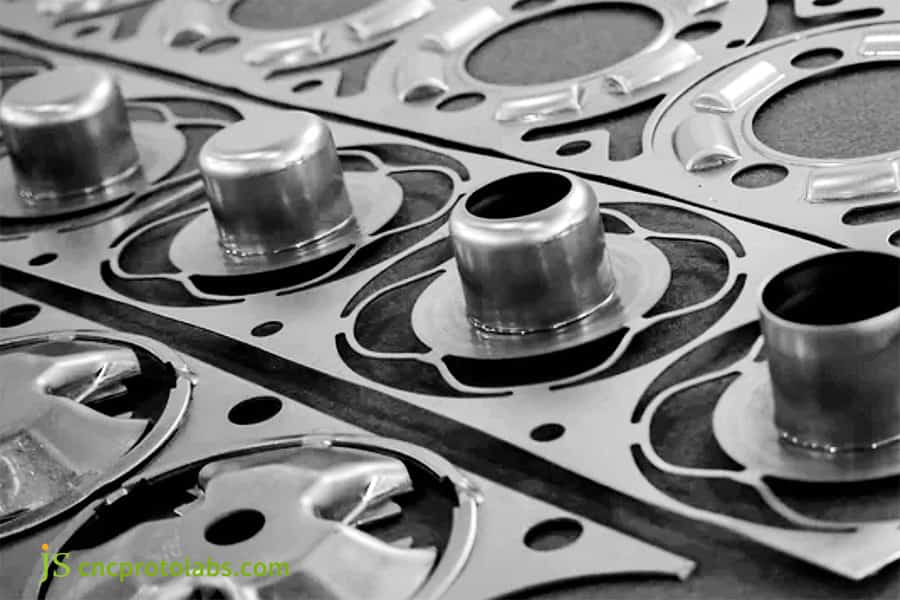
Figure 4 : Service de fabrication de métaux par emboutissage profond par rapport au volume de production de soudage.
Comment contrôler l'amincissement des parois et l'écrouissage lors de l'emboutissage profond ?
La cohérence du rapport entre le repassage et l'écrouissage doit toujours être maintenue pour assurer une bonne intégrité structurelle du pièces métalliques embouties . Une possibilité consiste à estamper en plusieurs étapes avec des forces de serrage du flan (BHF) soigneusement ajustées pour limiter l'amincissement des parois à environ 10 à 20 % et éviter la rupture ou le froissement du matériau.
État de contrainte des matériaux et contrôle du recuit
- Fenêtre de force de maintien du blanc (BHF) : une force de maintien du blanc insuffisante peut provoquer un plissement des bords, tandis qu'une force de maintien du blanc excessive peut provoquer une déchirure du fond.
- Conception basée sur l'analyse par éléments finis (FEA) : la simulation du flux de métal et le calcul du rapport d'étirage (K) à l'aide de la FEA sont une méthode dominante. En outre, les contraintes développées à l’intérieur du matériau peuvent être relâchées par une étape intermédiaire de recuit tandis qu’en même temps le matériau est durci pour subir un ramollissement supplémentaire.
- Taux d'amincissement mesuré : sur la base des données mesurées par JS Precision, la variation de l'épaisseur des parois latérales des pièces à cavité profonde optimisées par le processus peut être maintenue dans une plage de ± 0,02 mm.
Estampage par emboutissage profond et fabrication soudée : comparaison de l'épaisseur de paroi et du durcissement
|
Dimension de comparaison |
Estampage par emboutissage profond |
Fabrication soudée |
Impact sur la qualité des pièces |
|---|---|---|---|
|
Contrôle de l'épaisseur des parois |
±0,02 mm (repassage contrôlé) |
±0,1 mm (distorsion thermique) |
L'emboutissage profond assure un mur uniforme |
|
Écrouissage (HV) |
+15 % à 25 % d'augmentation du rendement |
Adoucissement local de la ZAT |
L'aspiration profonde améliore la fatigue |
|
Structure des grains |
Conduites à flux continu |
Perturbé par la chaleur de soudure |
Sans couture = meilleure résistance aux fissures |
|
Variation d'épaisseur |
< 5 % dans la cavité profonde |
8 % à 15 % au niveau des joints soudés |
L'emboutissage profond réduit le taux de rebut |
|
Contrainte post-formage |
Contrôlé par recuit |
Concentration de stress résiduel |
L'emboutissage profond évite la déformation |
Source de données : base de données sur les processus d'emboutissage profond JS Precision 2025 ; Manuel ASM Vol. 14A (2023) formant des normes.
Processus en boucle fermée pour les pièces métalliques embouties
Pour ses services d'emboutissage profond, JS Precision utilise non seulement la simulation Dynaform, mais applique également un revêtement TD sur la surface du moule (TiCN, dureté HV 3000+) afin que lors de l'emboutissage en plusieurs étapes, les pièces métalliques embouties ne se déchirent pas ou ne subissent pas d'amincissement important .
Étude de cas sur le service d'emboutissage profond personnalisé JS Precision : boîtier de capteur médical en acier inoxydable sans soudure
JS Précision utilisé service d'emboutissage profond personnalisé pour aider un important client européen d'équipements médicaux à remplacer un boîtier de capteur soudé à haut risque par une structure emboutie entièrement étanche et étanche.
Défis des clients
Initialement, la conception du client était de couper et de rouler de la tôle en acier inoxydable 316L, puis de réaliser un boîtier à cavité profonde (rapport profondeur/diamètre de 3,5 : 1) par soudage TIG manuel. La déformation thermique due au soudage a provoqué des problèmes de coaxialité dans 12 % des unités, même après le polissage de la soudure, le taux de fuite des micropores s'élevait à 35 % . De plus, le coût global était élevé.
Solution de précision JS
- Matrice d'emboutissage progressif en 5 étapes : remplacement du soudage par un service de formage des métaux par emboutissage profond.
- Optimisation de la simulation Dynaform : une force de serrage réduite et des poinçons en carbure ont été créés pour améliorer la douceur de la surface intérieure métallique.
- Recuit brillant sous vide : Après la deuxième étape, un processus de recuit brillant sous vide a été inséré pour ramener la capacité du matériau à se déformer ductile.
Leçons apprises
Dans la première phase (T1), l'écrouissage du 316L a entraîné des ruptures microscopiques des parois au cours de la troisième étape du processus. Forts de notre expérience avec des cas similaires, nous avons ajouté une étape de recuit brillant sous vide à la fin de la deuxième étape , ce qui a résolu le problème de fissuration.
Résultats finaux
- Coaxialité : améliorée de 0,15 mm à 0,03 mm.
- Rugosité de surface : Ra 0,3 μm atteint.
- Étanchéité et coût : rendement de 100 % au premier passage dans les tests de spectrométrie de masse à l'hélium, coût unitaire global réduit de 42 %.
Déformations lors des soudures ou fuites au niveau des joints d’étanchéité ? Laissez notre équipe expérimentée d’ingénierie JS proposer une solution unique. N'hésitez pas à discuter avec nous des détails du projet pour notre service d'emboutissage profond personnalisé, nous préparerons une évaluation de faisabilité de fabrication et un devis précis.
Quelles règles DFM les ingénieurs doivent-ils suivre pour le service d'emboutissage profond personnalisé ?
La conception pour la fabricabilité (DFM) est essentielle pour minimiser les coûts d'emboutissage personnalisé. En adhérant aux directives relatives au rayon inférieur (R ≥ 2 × épaisseur de paroi) et en s'abstenant de rendre les rapports profondeur/diamètre trop grands, on peut réduire le coût de développement des outils de 20 % par rapport aux méthodes d'emboutissage profond et de soudage de fabrication des pièces.
Spécifications géométriques objectives DFM pour l’emboutissage profond
- Rayon inférieur : R ≥ 2×épaisseur de paroi, un rayon trop petit augmente les contraintes de traction localisées, provoquant potentiellement une rupture.
- Angle de dépouille : un angle de dépouille adéquat peut aider à réduire la friction lors de l'éjection de la pièce et à prolonger la durée de vie de la matrice.
- Gestion du rapport profondeur/diamètre : 5 : 1 maximum par étape d'étirage, les rapports supérieurs doivent être traités via un étirage en plusieurs étapes et combinés avec un recuit intermédiaire .
- Perçage et détourage d'un seul coup : incluez ces opérations sur la ligne de pressage pour réduire les exigences pour les opérations ultérieures. Usinage CNC .
Avantages DFM : emboutissage profond par rapport à la fabrication soudée
|
Règle DFM |
Estampage personnalisé par emboutissage profond |
Fabrication soudée |
Impact sur les coûts |
|---|---|---|---|
|
Rayon inférieur |
R ≥ 2× paroi (empêche la déchirure) |
Filet de soudure ≥ 0,7× plaque |
L'emboutissage profond permet d'économiser 20 % d'outillage |
|
Variation de l'épaisseur de paroi |
±0,02 mm (repassage contrôlé) |
±0,1 mm (distorsion thermique) |
L'emboutissage profond évite les retouches |
|
Intégration des trous |
Perçage intégré, zéro configuration |
Perçage post-soudure + fixation |
L'emboutissage profond permet d'économiser 15 % de main d'œuvre |
|
Cohérence de la tolérance |
CpK ≥ 1,67 sur 100 000 pièces |
CpK ≤ 1,0 (variation thermique) |
L'emboutissage profond permet d'économiser des déchets |
|
Préparation de la surface avant le placage |
Aucun (Ra ≤ 0,4 μm tel qu'étiré) |
Broyage + décapage requis |
L'emboutissage profond permet d'économiser 25 % de finition |
Source des données : lignes directrices JS Precision 2025 DFM ; Règles fondamentales du GPS ISO 8015:2011.
FAQ
Q1 : Quel est le principal avantage structurel des services d’emboutissage profond par rapport aux pièces soudées ?
Par emboutissage profond, une pièce est moulée à partir d'une seule feuille de métal sans rupture ni soudure thermique. Par rapport au soudage, la structure monobloc n'a pas de points de contrainte ni de soudures microporeuses, elle présente une résistance à la fatigue et à la pression beaucoup plus élevée .
Q2 : Comment les tolérances des pièces estampées et soudées affectent-elles l'assemblage automatisé en aval ?
Les produits estampillés sont assez uniformes, ce qui les rend bien adaptés à la fabrication automatisée. L'emboutissage profond maintient des tolérances aussi strictes que ± 0,025 mm, mais les pièces soudées subissent fréquemment des déformations en raison d'une répartition inégale de la chaleur, ce qui entraîne une tolérance totale de 0,38 mm , ce qui pourrait entraîner des blocages sur la chaîne d'assemblage ou des réparations fréquentes de la machine.
Q3 : Quelle qualité de finition de surface peut être obtenue avec le service de formage de métaux par emboutissage profond ?
Le formage profond du métal offre une finition lisse de Ra ≤ 0,4 μm directement à partir de la matrice. Des matrices hautement polies et une lubrification avancée permettent d'obtenir ce résultat, de sorte que les pièces peuvent procéder à la galvanoplastie ou à l'anodisation sans meulage.
Q4 : Quand l’emboutissage profond devient-il plus rentable que la fabrication soudée ?
Le soudage a un coût d’outillage initial inférieur, mais implique des coûts de main-d’œuvre et de meulage secondaire élevés. Bien que l'emboutissage profond entraîne un coût initial important en outillage, un temps de cycle pièce à pièce de 1 à 3 secondes réduit considérablement le coût global par unité . Après un point de production de 1 500 volumes, le coût total de possession (TCO) de l’emboutissage profond devient inférieur à celui de la fabrication soudée.
Q5 : JS Precision peut-il emboutir profondément l'acier inoxydable et les alliages d'aluminium ?
JS Precision est spécialisé dans l'emboutissage profond de précision des aciers inoxydables austénitiques (304, 316L), des alliages d'aluminium (5052, 6061), du cuivre pur, du laiton et des alliages de nickel. Nos ingénieurs décident des lubrifiants et des opérations de recuit appropriés pour différents matériaux en fonction de leurs propriétés.
Q6 : Comment JS Precision vérifie-t-il l'étanchéité des boîtiers emboutis personnalisés ?
Pour les utilisations difficiles telles que les boîtiers de capteurs, JS Precision effectue des tests d'étanchéité par spectrométrie de masse à l'hélium à 100 % ainsi que des tests de pression différentielle. Par emboutissage profond sans coutures, nous pouvons atteindre un taux de fuite de vide inférieur à 10⁻⁹ mbar·L/s, ce qui exclut complètement la possibilité de fuites microporeuses que les composants soudés ne peuvent qu'introduire.
Q7 : Quelles informations techniques sont requises pour obtenir un devis personnalisé de JS Precision ?
À obtenez un devis personnalisé dans un délai de 24 heures, ces documents doivent être fournis : fichiers CAO 3D (STEP/IGES), dessins 2D avec les dimensions et tolérances critiques, spécifications des matériaux, description de l'état de surface et prévision annuelle des quantités. Une liste de contrôle DFM (Design for Manufacturability) gratuite sera accompagnée du devis de JS Precision.
Q8 : Comment puis-je optimiser la conception de mon produit pour réduire les coûts d'outillage avec JS Precision ?
Pour réduire la complexité du développement du moule, il est recommandé de réserver un rayon de coin inférieur raisonnable (R ≥ 2 × épaisseur de paroi) pendant la conception, de maintenir une épaisseur de paroi uniforme et d'éviter un rapport profondeur/diamètre en une seule passe trop grand (> 5 : 1) . JS Precision propose une consultation DFM gratuite.
Résumé
L'emboutissage profond est le meilleur choix technique pour les pièces très précises à cavité profonde : la conception monobloc sans soudure offre une précision dimensionnelle de ± 0,025 mm et une finition Ra ≤ 0,4 μm . Le soudage reste cependant préférable pour les prototypes en petites séries (moins de 100 unités) grâce à un investissement nul en outillage et une plus grande flexibilité de conception . Des problèmes tels que la déformation liée à la chaleur et l’étanchéité à l’air liés au soudage le rendront moins adapté à la production de grandes quantités de pièces de précision.
Vous souhaitez savoir si vos pièces peuvent bénéficier du passage à la méthode de l’emboutissage profond ? JS Precision propose tous les services dont vous avez besoin, y compris DFM pour l'optimisation et la production de masse de précision. Juste téléchargez vos dessins CAO , et l'équipe les analysera pour établir un devis personnalisé sous 24h !

Clause de non-responsabilité
Le contenu de cette page est uniquement à titre informatif. Pour Services de précision JS , il n'y a aucune représentation ou garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il est de la responsabilité de l'acheteur d'identifier les exigences techniques spécifiques et demander un devis formel de pièces . Veuillez nous contacter pour plus d'informations.
Ressource

