 العربية




خدمات ختم السحب العميق تشكل أجزاء مجوفة غير ملحومة مشكلة على البارد مع تفاوتات خطية تبلغ ±0.025 مم (±0.001 بوصة) وخشونة سطح منخفضة تصل إلى Ra ≥ 0.4 ميكرومتر. على النقيض من ذلك، يتراكم التصنيع الملحوم ±0.38 مم (±0.015 بوصة) من تراكم التسامح ويترك مناطق لحام Ra ≥ 3.2 ميكرومتر. بالنسبة للكميات التي تزيد عن 1500 وحدة، فإن السحب العميق يمنع الطحن والتلميع، ويحقق معدلات تسرب للهيليوم أقل من 10⁻⁹ ملي بار · لتر/ ثانية، ويقلل تكلفة الجزء الواحد مقارنة باللحام.
مقارنة سريعة: السحب العميق مقابل التصنيع الملحوم
|
عامل المقارنة |
ختم السحب العميق |
تصنيع ملحومة |
ميزة الدقة JS |
|---|---|---|---|
|
التسامح الخطي |
±0.025 مم (±0.001 بوصة) |
±0.38 مم تكديس (±0.015 بوصة) |
اتساق القالب التدريجي |
|
المحورية |
≥ 0.05 مم، لا يوجد تشويه حراري |
> 0.25 ملم من الإجهاد الحراري |
يزيل عملية استقامة |
|
خشونة السطح (Ra). |
≥ 0.4 ميكرومتر (موروث من الورقة) |
≥ 3.2 ميكرومتر (خرزة لحام + ترشيش) |
لا حاجة للطحن أو التلميع |
|
النزاهة الهيكلية |
سلس، معدل التسرب <10⁻⁹مليبار·لتر/ثانية |
المسام الدقيقة HAZ، طبقات اللحام |
اختبار تسرب مطياف كتلة الهيليوم بنسبة 100% |
|
وقت الدورة لكل جزء |
< 3 ثواني |
اللحام اليدوي، دقائق لكل جزء |
NRE يستهلك أكثر من 1500 قطعة |
مصدر البيانات: معايير قبول اللحام الهيكلي AWS D1.1/D1.1M-2024.
الوجبات السريعة الرئيسية
- الشكل والمظهر: ختم الرسم العميق تحقق عملية التصنيع تسامحًا مع التسطيح يبلغ ± 0.025 مم ، بينما في الوقت نفسه، تترك الأسطح تشبه المرآة بحيث يتم الوصول إلى Ra ≥ 0.4 ميكرومتر دون عمليات ثانوية مثل اللحام أو التلميع أو الطحن.
- الختم والقوة: يتم تحقيق مزيج من إحكام التسرب والقوة في وقت واحد من خلال مزيج من هيكل واحد وتدفق حبيبي يمكن أن يلبي إحكام تسرب الفراغ بمقدار 10⁻⁹ مليبار·لتر/ثانية.
- نقطة توازن التكلفة: عندما يصل حجم الإنتاج إلى 1500 قطعة أو أكثر، يمكن استهلاك ساعات العمل المنخفضة للقطعة الواحدة من السحب العميق مقابل تكاليف القالب. في المقارنة بين تكلفة السحب العميق وتكلفة اللحام، فإن هذه هي العتبة الرئيسية التي تحدد الجدوى الاقتصادية للعملية.
خدمات ختم السحب العميق مقابل التصنيع الملحوم: ما مدى دقة الأبعاد التي يمكنك الحصول عليها؟
توفر خدمات الختم بالسحب العميق مستوى عالٍ جدًا من التشكيل بدون طبقات وتحكمًا محكمًا في الأبعاد ضمن ±0.025 مم (±0.001 بوصة)، وذلك على سبيل المثال لا الحصر من الميزات. تسمح عمليات التصنيع التي تستخدم اللحام فقط بعمليات محدودة مثل القطع والثني والتغيرات الناجمة عن التشوه الحراري والتي تؤدي في النهاية إلى انحراف إجمالي يبلغ حوالي ±0.38 مم (±0.015 بوصة) أو ما هو أسوأ من ذلك، إذا لم تتم مراقبتها بشكل صحيح.
الإجهاد الحراري وآليات التسامح التراكمي
- المنطقة المتأثرة بالحرارة: يعتبر خط اللحام مصدرًا رئيسيًا للتشوه الحراري. يصاحب كل لحام تشوه زاوي وحرب انكماش موضعية ناتجة عن الانكماش الخطي بحوالي 0.05-0.15 ملم في اتجاه واحد.
- التفاوتات التي تخرج عن نطاق السيطرة بعد اللحام: وفقًا للتقرير الفني الصادر عن جمعية مهندسي التصنيع (SME) لعام 2024، معايير تصنيع الصفائح المعدنية، يتم انتهاك التفاوتات الهندسية بشكل متكرر في الأجزاء الملحومة أكثر من الأجزاء المختومة بشكل منفصل؛ في الواقع، النسبة هي 3.5. (المصدر: المشاريع الصغيرة والمتوسطة 2024)
- الاختلافات بين التفاوتات المختومة مقابل الأجزاء الملحومة : تتمتع خدمات الختم بالسحب العميق بعملية تشكيل على البارد تساعد على منع الإجهاد الحراري؛ وهذا يؤدي إلى تحسينات كبيرة (حوالي عشرة أضعاف) في المحورية والتعامد .
المعايير الموثوقة والتحقق من دقة JS
أوس D1.1/D1.1M-2024 تنص على: يجب ألا يتجاوز تعزيز اللحام 1/16 بوصة (1.6 مم)؛ يجب أن يظل عمق القطع السفلي أقل من 1.6 مم بالنسبة للألواح التي يقل سمكها عن 12.7 مم أو تساويها ؛ أي شقوق سطحية أو نقص داخلي في الانصهار تحتاج إلى إزالة وإعادة العمل بنسبة 100%.
تلتزم JS Precision بشكل صارم بمعايير AWS D1.1/D1.1M في تقييم تفاوتات الأجزاء المختومة مقابل الأجزاء الملحومة : يتم تحديد مثال لحام لكل دفعة يمثل إجمالي أعمال الفحص التي تم إجراؤها عبر آلة قياس الإحداثيات. تكشف الدراسة التي أجرتها JS Precision أن تصميم اللحام الأصلي للعميل، والذي كان به انحراف بنسبة 12% في محورية الأجزاء الملحومة، مع التحول إلى خدمات الختم، أدى إلى الحد الأدنى من تقليل الإزاحة إلى 0.03 ملم وقفز إنتاج التجميع الأول من 82% إلى 99.4%. القفزة في الدقة هي انعكاس مباشر لموثوقية التجميع بين الأجزاء المسحوبة بعمق مقابل القوة الملحومة.
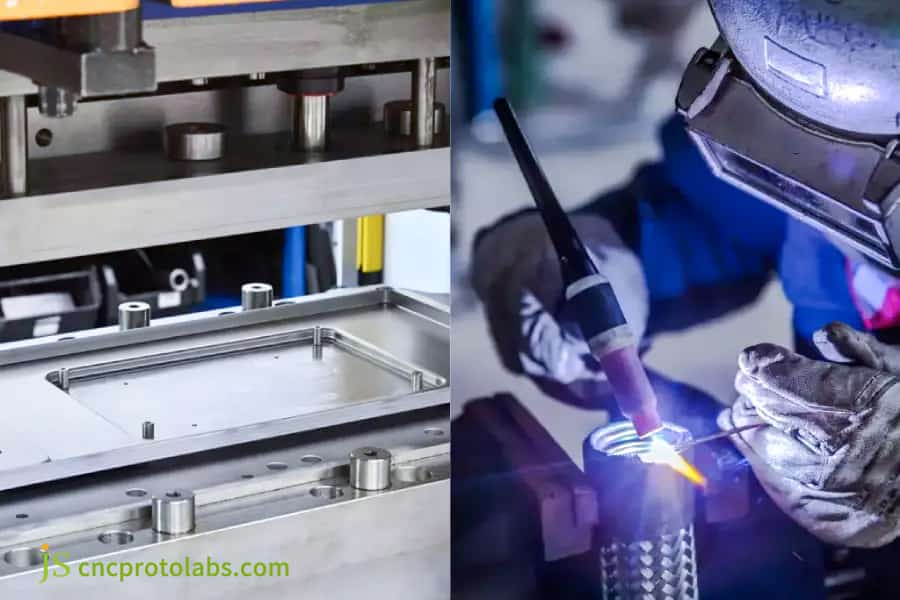
الشكل 1: مقارنة بين آلة ختم السحب العميق وعملية اللحام اليدوية.
ختم المعدن مقابل تشطيب اللحام: ما هي الاختلافات الفنية في جودة السطح؟
الفرق الأساسي في تشطيب السطح المختوم مقابل السطح الملحوم (يشار إليه أيضًا باسم ختم المعدن مقابل الانتهاء من اللحام ) يكمن في استمرارية السطح والتحكم في الخشونة. تحتوي المعادن المسحوبة بعمق على سطح يمثل نسخة مباشرة من سطح القالب المصقول للغاية وله خشونة منخفضة تصل إلى Ra ≥ 0.4 ميكرومتر ؛ ومع ذلك، تُظهر القطعة الملحومة خشونة أولية لا تقل عن Ra ≥ 0.4 ميكرومتر بسبب تناثر اللحام وتغير اللون الحراري وخطوط اللحام.
مقارنة خطوات ما بعد المعالجة
- إزعاج الأجزاء الملحومة: عند استخدام الطلاء الكهربائي، أو الأكسدة، أو الطلاء أعلى جزء به لحامات، فمن الضروري الطحن يدويًا، والتخلص من التناثر والمخلل/التخميل الذي يضيف حوالي 20% إلى 30% إلى وقت العمل.
- حالة صب الأجزاء المعدنية المسحوبة بعمق: يعتمد الرسم العميق على فيلم زيت عالي التشحيم ويموت مصنوعًا من سبائك شديدة الصلابة توفر سطحًا مصقولًا للغاية مباشرة بعد خروج الجزء من الأداة دون أي طبقات أو خطوط لحام .
- مقاومة التآكل: بالإشارة إلى دليل تشطيب الأسطح الخاص بشركة ASM International (2023)، فقد ذُكر أن الأجزاء المسحوبة بعمق تدوم لفترة أطول بنسبة 40% تقريبًا من الأجزاء التي تم لحامها متبوعة بالطحن أثناء اختبار رش الملح.
رسم التحكم في العلامات وتكنولوجيا القالب
- التشحيم والطلاء: يتم التحكم في عيوب علامة الرسم للأجزاء المعدنية المسحوبة بعمق بواسطة مواد التشحيم وتصلب القوالب ( طلاءات TD أو CVD ).
- توحيد الدقة والتحكم في تشطيب السطح من JS: يتم توحيد عملية تلميع القوالب وتنظيفها تلقائيًا، مما يؤدي باستمرار إلى تحقيق خشونة سطحية مُقاسة تبلغ 0.3-0.4 ميكرومتر.
هل تواجه الأجزاء الخاصة بك مشكلات بسبب سوء اللحام أو التشطيبات الأرضية؟ احصل على حل مخصص لتشطيب الأسطح وعرض أسعار من الأجزاء المعدنية المسحوبة بعمق لفريق الهندسة JS Precision.
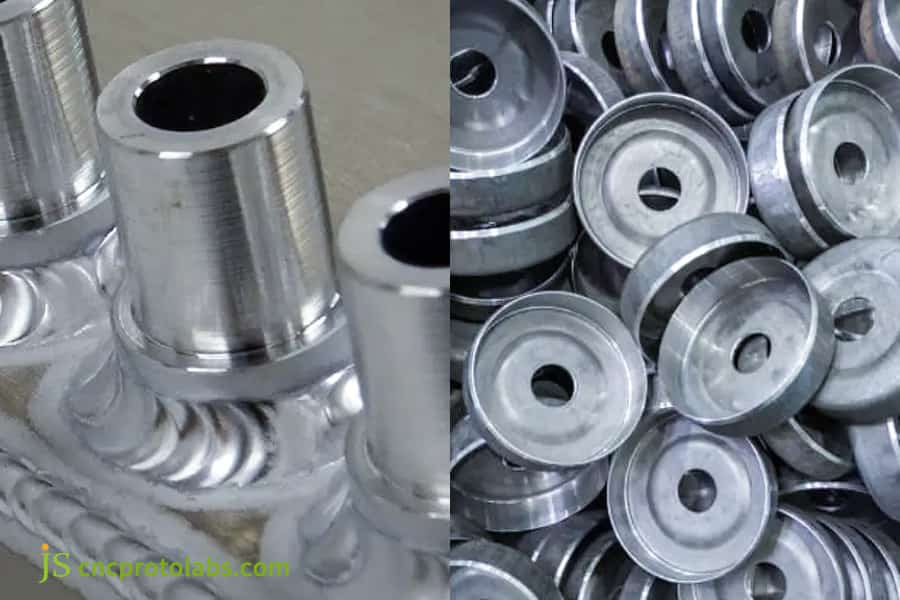
الشكل 2: مقارنة الأجزاء المعدنية المسحوبة بعمق والأجزاء المعدنية الملحومة.
لماذا تتفوق خدمة تشكيل المعادن بالسحب العميق في منع التسرب والسلامة الهيكلية على اللحام؟
خدمة تشكيل المعادن بالسحب العميق تنتج أجزاء غير ملحومة، مما يضمن معدلات تسرب للهيليوم أقل من 10⁻⁹ ملي بار·لتر/ثانية - وهو أمر مستحيل مع اللحامات الملحومة. عن طريق تمديد الصفائح المعدنية المفردة على البارد، فإنها تزيل طبقات اللحام والمناطق المتأثرة بالحرارة ، وتحافظ على تدفق الحبوب المستمر لتحقيق سلامة هيكلية فائقة تحت الفراغ أو الضغط العالي.
تحليل البنية المجهرية والخواص الميكانيكية
- مخاطر المناطق المتضررة من الحرارة الملحومة: تؤدي درجات الحرارة المرتفعة إلى تغيير البنية الدقيقة للمادة الأساسية مما يؤدي إلى خشونة الحبوب وتكوين المنطقة المتأثرة بالحرارة (HAZ). وهذا يجعلها عرضة للتشققات الدقيقة والمسامية وحتى الاختراق غير الكامل ، مما يؤدي إلى مسارات تسرب محتملة.
- فوائد تصلب العمل: من خلال خدمة تشكيل المعدن بالسحب العميق، يتم رفع قوة إنتاج المادة بنسبة 15-25% . تظل البنية المجهرية الليفية متوافقة مع محيط الجزء وبالتالي تزداد مقاومة التعب.
- سلامة الختم: لاختبار التسرب لتلك العلب التي تحتاج إلى إحكام عالي لتسرب الهواء، تستخدم JS Precision أجهزة كشف التسرب بمطياف كتلة الهيليوم ، ويمكن أن تجتاز العلب بشكل موثوق اختبار أقل من 10⁻⁹ ملي بار · لتر/ ثانية.
آيزو 5817:2023 يقول، يتوافق مستوى الجودة B مع أعلى متطلبات اللحام النهائي، ولا يُسمح بالتشققات ونقص الانصهار والاحتراق على أي مستوى.
لتجنب جميع عيوب اللحام الرئيسية الموصوفة في ISO 5817:2023 بأنها غير قابلة للحذف على أي مستوى، تستخدم JS Precision بنية سلسة في جميع أنحاء مجموعة منتجاتها. يجب على مقدمي خدمات تشكيل المعادن بالسحب العميق أن يدركوا جيدًا أنه بدون قوة شد كافية وعمليات التلدين الوسيطة المرتبة والموقوتة بشكل صحيح ، يمكن أن يحدث فشل المواد أثناء عمليات السحب العميق.
هل لديك مشاكل مع ضيق الهواء أو القوة الهيكلية للأجزاء الملحومة؟ اتصل بفريق الهندسة الفني التابع لشركة JS Precision لإجراء دراسة جدوى بشأن الاستبدال بأجزاء محكمة الغلق ومرسومة بعمق.
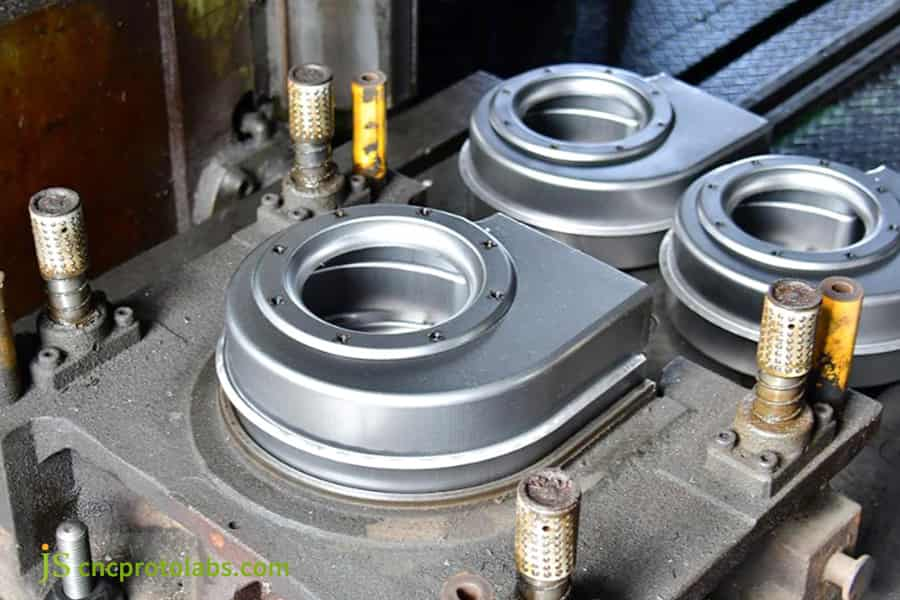
الشكل 3: خدمة تشكيل المعادن ذات السحب العميق التي تنتج أجزاء هيكلية مانعة للتسرب.
كيفية الاختيار بين خدمة تصنيع المعادن بالسحب العميق واللحام بناءً على حجم الإنتاج؟
إن الاختيار بين خدمة تصنيع المعادن ذات السحب العميق واللحام يدور حول نقطة التعادل الإجمالية للتكلفة للملكية (TCO). مع زيادة حجم الإنتاج إلى أكثر من 1500 وحدة، فإن تقليل وقت الدورة لكل جزء والتكاليف الصفرية للطحن الثانوي للسحب العميق يسمحان باسترداد استثمار أدوات NRE بالكامل.
نموذج مقارنة التكلفة الكمية
انخفاض تكاليف الأدوات الأولية للحام وتعدد الاستخدامات كأسلوب تصميم يجعلها جيدة للنماذج الأولية الصغيرة جدًا (أقل من 100 وحدة) أو صنع أجزاء كبيرة الحجم وغير منتظمة الشكل . ومع ذلك، يستخدم السحب العميق قوالب تدريجية أو قوالب نقل متعددة المحطات لتقليل وقت الإنتاج إلى 1-3 ثوانٍ لكل جزء، مما يقلل بشكل كبير من تكلفة الوحدة للإنتاج كبير الحجم.
بالنسبة للمشاريع التي تتطلب إمدادًا مستقرًا على المدى الطويل، فإن اختيار عملية المساكن المعدنية غير الملحومة مقابل الإسكان الملحوم يؤثر بشكل مباشر على التكلفة الإجمالية للملكية.
التكلفة الإجمالية للملكية = NRE + الحجم × (المادة + وقت الدورة × معدل الماكينة + العمالة الثانوية)
باختصار، بعد نقطة التعادل، تكلفة الوحدة الواحدة خدمة تصنيع المعادن بالسحب العميق أقل بكثير من تكلفة اللحام، حيث يتم استهلاك NRE إلى بضعة سنتات لكل وحدة بينما لا يزال اللحام يدفع مقابل العمالة الباهظة الثمن.
مرونة خدمات ختم السحب العميق المخصصة
- النماذج الأولية للدفعة الصغيرة (< 100 وحدة): عندما يتعلق الأمر بخدمة ختم السحب العميق المخصصة، يمكن إجراء الأدوات المخصصة باستخدام قوالب بسيطة أحادية المحطة والحفاظ على NRE (الاستثمار الأولي في الأدوات) في حدود 3000 دولار إلى 8000 دولار وفقًا لتعقيد الجزء.
- عمليات تشغيل متوسطة إلى كبيرة (1,000-50,000 وحدة): باستخدام القوالب التدريجية، يقلل الإنتاج الضخم من تكاليف الوحدة بنسبة 22-35% مقارنة باللحام.
- كميات كبيرة جدًا (> 100000 وحدة): تعمل قوالب النقل متعددة المحطات على خفض تكاليف الوحدة كثيرًا (أقل بنسبة 40 إلى 55٪) مقارنة باللحام.
قم بتحميل ملفات CAD الخاصة بك إلى JS Precision للحصول على عرض أسعار تفصيلي وتسعير متدرج وعائد على الاستثمار. سنساعدك في تحديد طريقة التصنيع التي تناسب عملك وحجم الإنتاج وتصميم المنتج والهدف العام.
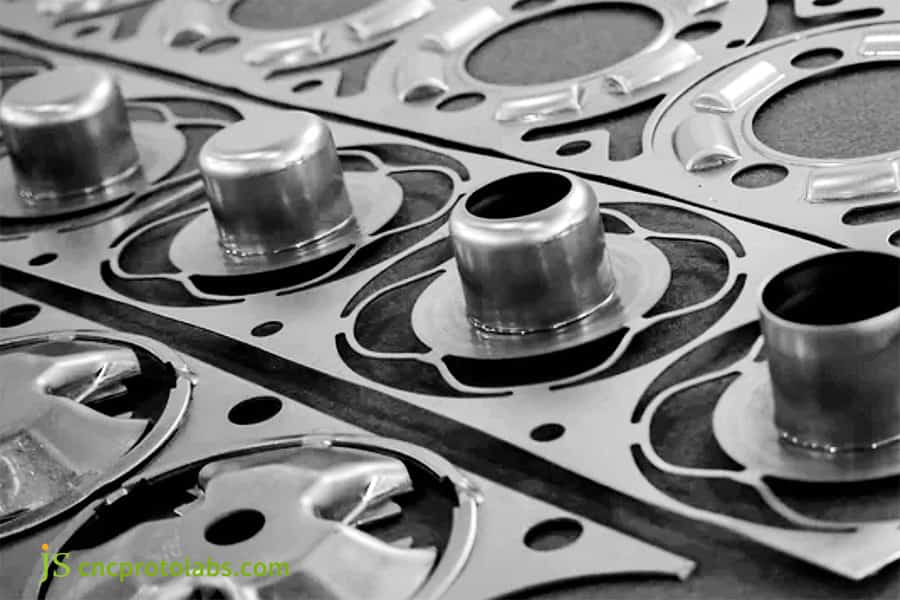
الشكل 4: خدمة تصنيع المعادن بالسحب العميق مقابل حجم إنتاج اللحام.
كيفية التحكم في ترقق الجدار وتصلب العمل في ختم السحب العميق؟
يجب الحفاظ على الاتساق في نسبة الكي وتصلب العمل لتوفير سلامة هيكلية جيدة لل أجزاء معدنية مرسومة بعمق . أحد الاحتمالات هو الختم متعدد الخطوات باستخدام قوى الحامل الفارغة المعدلة بعناية (BHF) للحد من ترقق الجدار إلى حوالي 10%-20% ، ومنع تمزق المواد أو تجعدها.
حالة الإجهاد المادي والتحكم في التلدين
- نافذة قوة التثبيت الفارغة (BHF): يمكن أن تتسبب قوة التثبيت الفارغة غير الكافية في تجعد الحواف بينما يمكن أن تتسبب قوة التثبيت الفارغة المفرطة في تمزق الجزء السفلي.
- التصميم القائم على تحليل العناصر المحدودة (FEA): تعد محاكاة تدفق المعادن وحساب نسبة السحب (K) باستخدام FEA هي الطريقة السائدة. علاوة على ذلك، يمكن تحرير الضغوطات التي نشأت داخل المادة من خلال خطوة وسيطة من التلدين بينما يتم في نفس الوقت تقوية المادة لتخضع لمزيد من التليين.
- معدل التخفيف المُقاس: استنادًا إلى البيانات المُقاسة من JS Precision، يمكن الحفاظ على تباين سُمك الجدار الجانبي لأجزاء التجويف العميق المُحسّنة للعملية ضمن نطاق ±0.02 مم.
ختم السحب العميق مقابل التصنيع الملحوم: مقارنة سمك الجدار والتصلب
|
البعد المقارنة |
ختم السحب العميق |
تصنيع ملحومة |
التأثير على جودة الجزء |
|---|---|---|---|
|
التحكم في سمك الجدار |
±0.02 مم (التحكم في الكي) |
±0.1 مم (تشويه الحرارة) |
السحب العميق يضمن جدارًا موحدًا |
|
تصلب العمل (HV). |
+15%-25% زيادة في العائد |
تليين HAZ المحلي |
السحب العميق يحسن التعب |
|
هيكل الحبوب |
خطوط التدفق المستمر |
تعطلت بسبب حرارة اللحام |
سلس = مقاومة أفضل للتشقق |
|
اختلاف السماكة |
<5% عبر التجويف العميق |
8%-15% عند وصلات اللحام |
السحب العميق يقلل من معدل الخردة |
|
الإجهاد بعد التشكيل |
يتم التحكم بها عن طريق التلدين |
تركيز الإجهاد المتبقي |
السحب العميق يتجنب الاعوجاج |
مصدر البيانات: قاعدة بيانات عملية الرسم العميق JS Precision 2025؛ دليل ASM المجلد. 14A (2023) تشكيل المعايير.
معالجة الحلقة المغلقة للأجزاء المعدنية المسحوبة بعمق
بالنسبة لخدمات الختم بالسحب العميق، لا تستخدم JS Precision محاكاة Dynaform فحسب، بل تستخدم أيضًا طلاء TD لسطح القالب (TiCN، الصلابة HV 3000+) بحيث لا تتمزق الأجزاء المعدنية المسحوبة بعمق أو تتعرض للترقق بشكل كبير أثناء الرسم متعدد المراحل.
دراسة حالة خدمة ختم السحب العميق المخصصة بدقة JS: حاوية مستشعر طبي غير ملحومة من الفولاذ المقاوم للصدأ
الدقة المستخدمة في JS خدمة ختم السحب العميق المخصصة لمساعدة أحد كبار عملاء المعدات الطبية الأوروبية على استبدال غلاف المستشعر الملحوم عالي الخطورة بهيكل محكم الغلق بالكامل ومقاوم للتسرب.
تحديات العميل
في البداية، كان تصميم العميل هو قطع ولف صفائح الفولاذ المقاوم للصدأ 316L ومن ثم تصنيع غلاف عميق التجويف (نسبة العمق إلى القطر 3.5:1) بواسطة لحام TIG يدويًا. تسبب التشوه الحراري الناتج عن اللحام في حدوث مشكلات في المحورية بنسبة 12% من الوحدات، حتى بعد تلميع اللحام، بلغ معدل تسرب المسام الدقيقة 35% . علاوة على ذلك، كانت التكلفة الإجمالية مرتفعة.
JS الحل الدقيق
- قالب السحب العميق التدريجي ذو 5 مراحل: تم استبدال اللحام بخدمة تشكيل المعدن بالسحب العميق.
- تحسين محاكاة الدينافورم: تم تقليل قوة الحامل الفارغ واللكمات الكربيدية لتحسين نعومة السطح الداخلي للمعدن.
- التلدين بالفراغ اللامع: بعد المرحلة الثانية، تم إدخال عملية التلدين بالفراغ الساطع لإعادة قدرة المادة على التشوه المرن.
الدروس المستفادة
في المرحلة الأولى (T1)، أدى تصلب العمل 316L إلى فشل مجهري للجدران أثناء المرحلة الثالثة من العملية. وبالاعتماد على تجربتنا مع حالات مماثلة، أضفنا خطوة التلدين اللامعة بالفراغ في نهاية المرحلة الثانية ، مما أدى إلى حل مشكلة التشقق.
النتائج النهائية
- المحورية: محسّنة من 0.15 ملم إلى 0.03 ملم.
- خشونة السطح: تم تحقيق Ra 0.3 ميكرومتر.
- إحكام الإغلاق والتكلفة: عائد تمرير أولي بنسبة 100% في اختبار قياس الطيف الكتلي للهيليوم، وانخفاض التكلفة الإجمالية للوحدة بنسبة 42%.
تشوهات في اللحام أو تسرب في وصلات الختم؟ دع موظفي JS Engineering ذوي الخبرة لدينا يتوصلون إلى حل فريد من نوعه. لا تتردد في مناقشة تفاصيل المشروع لخدمة ختم السحب العميق المخصصة لدينا، وسوف نقوم بإعداد تقييم جدوى التصنيع وعرض أسعار دقيق.
ما هي قواعد سوق دبي المالي التي يجب على المهندسين اتباعها لخدمة ختم السحب العميق المخصص؟
يعد التصميم القابل للتصنيع (DFM) أمرًا أساسيًا في تقليل تكاليف ختم السحب العميق المخصص. من خلال الالتزام بإرشادات نصف القطر السفلي (R ≥ 2×سمك الجدار)، والامتناع عن جعل نسب العمق إلى القطر كبيرة جدًا، يمكن أن يقلل من تكلفة تطوير الأدوات بنسبة 20% مقارنة بطرق السحب العميق واللحام في تصنيع الأجزاء.
المواصفات الهندسية الموضوعية لسوق دبي المالي لختم السحب العميق
- نصف القطر السفلي: R ≥ 2×سمك الجدار، نصف القطر الصغير جدًا يزيد من إجهاد الشد الموضعي، مما قد يسبب التمزق.
- زاوية المسودة: يمكن أن تساعد زاوية المسودة المناسبة على تقليل الاحتكاك أثناء إخراج الجزء وإطالة عمر القالب.
- إدارة نسبة العمق إلى القطر: 5:1 كحد أقصى لكل مرحلة سحب، ويجب معالجة النسب الأعلى من خلال الرسم متعدد المراحل ودمجها مع التلدين المتوسط .
- الثقب والتشذيب بضربة واحدة: قم بتضمين هذه العمليات على خط الضغط لتقليل متطلبات العمليات اللاحقة التصنيع باستخدام الحاسب الآلي .
فوائد سوق دبي المالي: ختم السحب العميق مقابل التصنيع الملحوم
|
قواعد سوق دبي المالي |
ختم السحب العميق المخصص |
تصنيع ملحومة |
تأثير التكلفة |
|---|---|---|---|
|
شعاع القاع |
R ≥ 2 × الجدار (يمنع التمزق) |
شريحة لحام ≥ 0.7 × لوحة |
السحب العميق يوفر 20% من الأدوات |
|
اختلاف سمك الجدار |
±0.02 مم (الكي المتحكم فيه) |
±0.1 مم (تشويه الحرارة) |
السحب العميق يحفظ إعادة العمل |
|
تكامل الحفرة |
ثقب داخلي، إعداد صفر |
حفر ما بعد اللحام + التركيبات |
السحب العميق يوفر 15% من العمالة |
|
اتساق التسامح |
CpK ≥ 1.67 عبر 100 ألف جزء |
CpK ≥ 1.0 (تباين الحرارة) |
السحب العميق يحفظ الخردة |
|
تحضير السطح قبل الطلاء |
لا شيء (Ra ≥ 0.4 ميكرومتر كما هو مرسوم) |
مطلوب طحن + تخليل |
السحب العميق يوفر 25% من اللمسة النهائية |
مصدر البيانات: إرشادات JS Precision 2025 DFM؛ ISO 8015:2011 القواعد الأساسية لنظام تحديد المواقع.
الأسئلة الشائعة
س 1: ما هي الفائدة الهيكلية الرئيسية لخدمات ختم السحب العميق على الأجزاء الملحومة؟
عن طريق السحب العميق، يتم تشكيل جزء من لوح معدني واحد دون كسر أو لحام حراري. بالمقارنة مع اللحام، فإن الهيكل المكون من قطعة واحدة لا يحتوي على نقاط ضغط ولحامات صغيرة المسام، فإنه يُظهر مقاومة أعلى للتعب والضغط .
س2: كيف تؤثر تفاوتات الأجزاء المختومة مقابل الأجزاء الملحومة على التجميع الآلي النهائي؟
البضائع المختومة موحدة تمامًا مما يجعلها مناسبة تمامًا للتصنيع الآلي. يحافظ السحب العميق على تفاوتات صارمة تصل إلى ±0.025 مم، لكن الأجزاء الملحومة كثيرًا ما تتعرض للتشوه بسبب التوزيع غير المتساوي للحرارة، مما يؤدي إلى تسامح إجمالي قدره 0.38 مم ، مما قد يؤدي إلى اختناقات في خط التجميع أو إصلاحات متكررة للماكينة.
س 3: ما هي جودة تشطيب السطح التي يمكن تحقيقها من خلال خدمة تشكيل المعادن بالسحب العميق؟
يوفر التشكيل المعدني ذو السحب العميق لمسة نهائية ناعمة لـ Ra ≥ 0.4 μm مباشرة من القالب. تحقق القوالب المصقولة للغاية والتشحيم المتقدم هذه النتيجة، بحيث يمكن للأجزاء أن تستمر في الطلاء الكهربائي أو الأكسدة بدون طحن.
س 4: متى يصبح الرسم العميق أكثر فعالية من حيث التكلفة من التصنيع الملحوم؟
اللحام له تكلفة أدوات أولية أقل ولكنه يتطلب عمالة عالية وتكلفة طحن ثانوية. على الرغم من أن الرسم العميق يتطلب تكلفة أولية كبيرة على الأدوات، إلا أن وقت دورة جزء إلى جزء من 1 إلى 3 ثوانٍ يقلل من التكلفة الإجمالية لكل وحدة بشكل كبير . بعد نقطة إنتاج بحجم 1500، تصبح التكلفة الإجمالية للملكية (TCO) للسحب العميق أقل من تكلفة التصنيع الملحوم.
Q5: هل يمكن لـ JS Precision السحب العميق من الفولاذ المقاوم للصدأ وسبائك الألومنيوم؟
تتخصص JS Precision في الرسم العميق الدقيق للفولاذ المقاوم للصدأ الأوستنيتي (304، 316L)، وسبائك الألومنيوم (5052، 6061)، والنحاس النقي، والنحاس، وسبائك النيكل. يقوم مهندسونا باختيار مواد التشحيم وعمليات التلدين المناسبة للمواد المختلفة وفقًا لخصائصها.
س 6: كيف تتحقق JS Precision من إحكام التسرب في العبوات المخصصة ذات الرسم العميق؟
بالنسبة للاستخدامات الصعبة مثل أغلفة أجهزة الاستشعار، تقوم شركة JS Precision بإجراء اختبار التسرب بقياس طيف كتلة الهيليوم بنسبة 100% بالإضافة إلى اختبار الضغط التفاضلي. من خلال السحب العميق بدون طبقات، يمكننا تحقيق معدل تسرب فراغي أقل من 10⁻⁹ مليبار·لتر/ثانية مما يستبعد تمامًا إمكانية حدوث تسربات دقيقة المسام والتي يمكن أن تحدثها المكونات الملحومة فقط.
س7: ما هي المعلومات التقنية المطلوبة للحصول على عرض أسعار مخصص من JS Precision؟
ل احصل على عرض أسعار شخصي في غضون 24 ساعة، يجب توفير هذه المستندات: ملفات CAD ثلاثية الأبعاد (STEP/IGES)، ورسومات ثنائية الأبعاد ذات الأبعاد الحرجة والتفاوتات، ومواصفات المواد، ووصف تشطيب السطح، وتوقعات الكمية السنوية. ستأتي قائمة مراجعة DFM (التصميم من أجل قابلية التصنيع) مجانًا مع عرض أسعار من JS Precision.
س8: كيف يمكنني تحسين تصميم منتجي لخفض تكاليف الأدوات باستخدام JS Precision؟
لتقليل تعقيد تطوير القالب، يوصى بحجز نصف قطر زاوية سفلية معقول (R ≥ 2 × سماكة الجدار) أثناء التصميم، والحفاظ على سماكة جدار موحدة، وتجنب نسبة عمق التمرير الفردي إلى القطر التي تكون كبيرة جدًا (> 5: 1) . توفر JS Precision استشارات مجانية في سوق دبي المالي.
ملخص
يعد ختم السحب العميق الخيار الفني الأفضل للأجزاء ذات التجويف العميق والدقيقة للغاية: يوفر التصميم السلس المكون من قطعة واحدة دقة أبعاد تبلغ ±0.025 مم وتشطيب Ra ≥ 0.4 ميكرومتر . ومع ذلك، يظل اللحام مفضلاً للنماذج الأولية الصغيرة (أقل من 100 وحدة تقريبًا) بفضل عدم الاستثمار في الأدوات وزيادة مرونة التصميم . مشاكل مثل التشوه المرتبط بالحرارة وضيق الهواء المرتبط باللحام ستجعلها أقل ملاءمة لإنتاج كميات كبيرة من الأجزاء الدقيقة.
هل ترغب في معرفة ما إذا كانت الأجزاء الخاصة بك يمكن أن تستفيد من التحول إلى طريقة السحب العميق؟ توفر JS Precision جميع الخدمات التي تحتاجها بالترتيب، بما في ذلك DFM للتحسين والإنتاج الضخم الدقيق. فقط قم بتحميل رسومات CAD الخاصة بك ، وسيقوم الفريق هنا بتحليلها لإعداد عرض أسعار مخصص في غضون 24 ساعة!

تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط. ل خدمات JS الدقيقة ، لا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و طلب عرض أسعار رسمي للأجزاء . يرجى الاتصال بنا للحصول على مزيد من المعلومات.
الموارد

