 Deutsch




Tiefziehprägedienste Bilden Sie nahtlose, kaltgeformte Hohlteile mit linearen Toleranzen von ± 0,025 mm (± 0,001 Zoll) und einer Oberflächenrauheit von nur Ra ≤ 0,4 μm. Bei der geschweißten Fertigung hingegen kommt es zu einer Toleranzstapelung von ± 0,38 mm (± 0,015 Zoll) und es entstehen Schweißzonen von Ra ≥ 3,2 μm. Bei Volumina über 1.500 Einheiten entfällt beim Tiefziehen das Schleifen und Polieren, es werden Heliumleckraten unter 10⁻⁹ mbar·L/s erreicht und die Stückkosten werden im Vergleich zum Schweißen gesenkt.
Schneller Vergleich: Tiefzieh- vs. geschweißte Fertigung
|
Vergleichsfaktor |
Tiefziehprägung |
Geschweißte Fertigung |
JS-Präzisionsvorteil |
|---|---|---|---|
|
Lineare Toleranz |
±0,025 mm (±0,001") |
±0,38 mm Stapelung (±0,015 Zoll) |
Progressive Matrizenkonsistenz |
|
Koaxialität |
≤ 0,05 mm, keine thermische Verformung |
> 0,25 mm durch Hitzebelastung |
Eliminiert den Glättungsprozess |
|
Oberflächenrauheit (Ra). |
≤ 0,4 μm (vom Blech übernommen) |
≥ 3,2 μm (Schweißraupe + Spritzer) |
Kein Schleifen oder Polieren erforderlich |
|
Strukturelle Integrität |
Nahtlos, Leckrate <10⁻⁹mbar·L/s |
HAZ-Mikroporen, Schweißnähte |
100 % Helium-Massenspektrometer-Lecktest |
|
Zykluszeit pro Teil |
< 3 Sekunden |
Manuelles Schweißen, Minuten pro Teil |
NRE amortisiert über 1.500 Stück |
Datenquelle: AWS D1.1/D1.1M-2024 Akzeptanzkriterien für Strukturschweißen.
Wichtige Erkenntnisse
- Form und Aussehen: Tiefziehprägung Der Herstellungsprozess erreicht eine Ebenheitstoleranz von ±0,025 mm und hinterlässt gleichzeitig so spiegelglatte Oberflächen, dass Ra ≤ 0,4 μm erreicht wird, ohne dass Nachbearbeitungen wie Schweißen, Polieren oder Schleifen erforderlich sind.
- Abdichtung und Festigkeit: Kombinationen aus Leckdichtheit und Festigkeit werden gleichzeitig durch eine Kombination aus einer einzigen Struktur und einem Kornfluss erreicht, die eine Vakuumleckdichtigkeit von 10⁻⁹ mbar·L/s erfüllen können.
- Kostenbilanzpunkt: Wenn der Produktionsumfang 1500 Teile oder mehr erreicht, können die geringen Einzelarbeitsstunden beim Tiefziehen durch die Formkosten amortisiert werden. Im Vergleich zwischen Tiefziehen und Schweißkosten ist dies der entscheidende Schwellenwert, der die Wirtschaftlichkeit des Prozesses bestimmt.
Tiefziehstanzdienste vs. geschweißte Fertigung: Wie viel Maßgenauigkeit können Sie erreichen?
Tiefziehstanzdienste bieten ein sehr hohes Maß an Formung ohne Nähte und eine strenge Maßkontrolle innerhalb von ±0,025 mm (±0,001"), um nur einige Merkmale zu nennen. Fertigungsprozesse, bei denen Schweißen zum Einsatz kommt, erlauben nur begrenzte Vorgänge wie Schneiden, Biegen und durch thermische Verformung verursachte Änderungen, die letztlich zu einer Gesamtabweichung von etwa ±0,38 mm (±0,015") oder noch schlimmer führen, wenn sie nicht ordnungsgemäß überwacht werden.
Thermischer Stress und kumulative Toleranzmechanismen
- Wärmeeinflusszone: Eine Schweißnaht ist eine Hauptquelle für thermische Verformung. Jede Schweißnaht geht mit einer Winkelverzerrung und einem lokalen Schrumpfverzug einher, der aus der linearen Schrumpfung von etwa 0,05–0,15 mm in einer Richtung resultiert.
- Toleranzen nach dem Schweißen außer Kontrolle: Laut einem technischen Bericht der Society of Manufacturing Engineers (SME) aus dem Jahr 2024, Sheet Metal Fabrication Standards, werden geometrische Toleranzen bei geschweißten Teilen häufiger verletzt als bei separat gestanzten Teilen; Tatsächlich beträgt das Verhältnis 3,5. (Quelle: KMU 2024)
- Unterschiede zwischen Toleranzen gestanzter vs. geschweißter Teile : Tiefziehstanzdienste verfügen über einen Kaltumformprozess, der hilft, thermische Spannungen zu vermeiden; Dies führt zu erheblichen Verbesserungen (ungefähr zehnfach) der Koaxialität und Rechtwinkligkeit .
Maßgebliche Standards und JS-Präzisionsüberprüfung
AWS D1.1/D1.1M-2024 besagt: Die Schweißnahtverstärkung sollte 1/16 Zoll (1,6 mm) nicht überschreiten; Bei Platten mit einer Dicke von mindestens 12,7 mm muss die Tiefe der Hinterschneidung unter 1,6 mm bleiben. Eventuelle Oberflächenrisse oder interne Verbindungsmängel müssen zu 100 % entfernt und nachgearbeitet werden.
JS Precision hält sich bei der Bewertung der Toleranzen gestanzter und geschweißter Teile strikt an den AWS D1.1/D1.1M-Standard: Für jede Charge wird ein Schweißbeispiel ausgewählt, das die gesamte Inspektionsarbeit darstellt, die mit einem Koordinatenmessgerät durchgeführt wurde. Die Studie von JS Precision zeigt, dass das ursprüngliche Schweißdesign des Kunden, das eine Abweichung von 12 % in der Koaxialität der geschweißten Teile aufwies, mit einer Umstellung auf Stanzdienste zu einer minimalen Reduzierung des Versatzes auf 0,03 mm führte und die Ausbeute der ersten Montage von 82 % auf 99,4 % stieg. Der Genauigkeitssprung spiegelt direkt die Montagezuverlässigkeit zwischen tiefgezogenen Teilen und der Schweißfestigkeit wider.
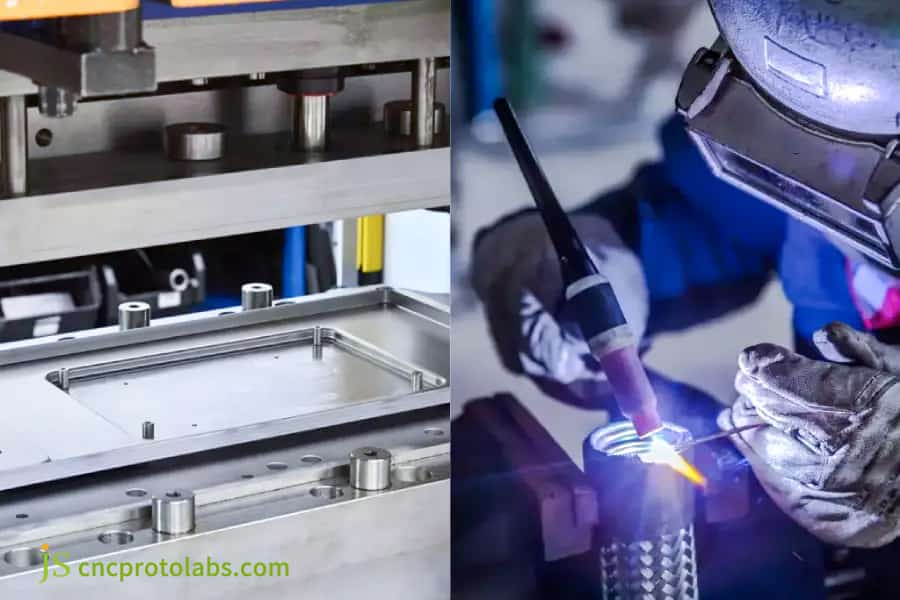
Abbildung 1: Vergleich von Tiefziehprägemaschine und manuellem Schweißverfahren.
Metallstanzen vs. Schweißfinish: Was sind die technischen Unterschiede in der Oberflächenqualität?
Der Hauptunterschied zwischen gestanzter und geschweißter Oberflächenbeschaffenheit (auch bekannt als Metallprägung vs. Schweißfinish ) liegt in der Kontrolle der Oberflächenkontinuität und Rauheit. Tiefgezogene Metalle haben eine Oberfläche, die eine direkte Kopie der hochglanzpolierten Formoberfläche ist und eine Rauheit von nur Ra ≤ 0,4 μm aufweist; Dennoch weist das geschweißte Teil aufgrund von Schweißspritzern, Hitzeverfärbungen und Schweißnähten eine Anfangsrauheit von mindestens Ra ≤ 0,4 μm auf.
Vergleich der Nachbearbeitungsschritte
- Unannehmlichkeiten bei geschweißten Teilen: Beim Galvanisieren, Eloxieren oder Lackieren auf einem Teil mit Schweißnähten ist es notwendig, manuell zu schleifen, Spritzer zu entfernen und zu beizen/passivieren, was die Arbeitszeit um weitere 20–30 % erhöht.
- Formgebungsstatus für tiefgezogene Metallteile: Beim Tiefziehen werden ein hochschmierender Ölfilm und Matrizen aus ultraharten Legierungen benötigt, die eine hochglanzpolierte Oberfläche bieten, direkt nachdem das Teil das Werkzeug verlässt , ohne Nähte oder Bindenähte .
- Korrosionsbeständigkeit: In Bezug auf das Surface Finishing Handbook (2023) von ASM International wurde angegeben, dass tiefgezogene Teile etwa 40 % länger halten als Teile, die im Salzsprühnebeltest geschweißt und anschließend geschliffen wurden.
Ziehmarkenkontrolle und Matrizentechnologie
- Schmierung und Beschichtungen: Ziehspurfehler bei tiefgezogenen Metallteilen werden durch Schmiermittel und Härtung der Matrizen ( TD- oder CVD-Beschichtungen ) kontrolliert.
- JS-Präzisionsstandardisierung und Kontrolle der Oberflächengüte: Das Polieren und Reinigen der Matrizen ist standardisiert und automatisiert, wodurch konstant eine gemessene Oberflächenrauheit von 0,3–0,4 μm erreicht wird.
Haben Ihre Teile Probleme aufgrund schlechter Schweiß- oder Schliffnähte? Holen Sie sich eine maßgeschneiderte Lösung für die Oberflächenveredelung und ein Angebot für tiefgezogene Metallteile vom JS Precision Engineering-Team.
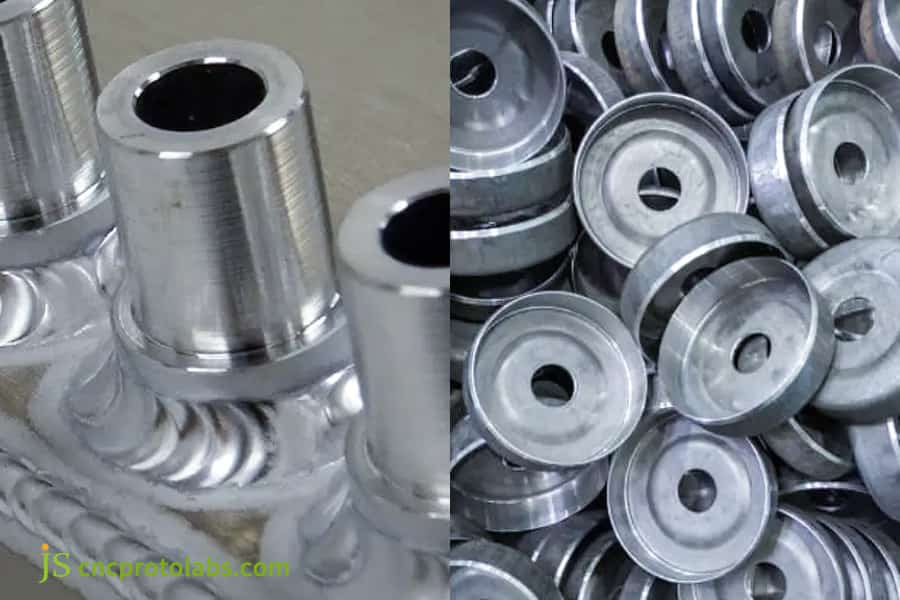
Abbildung 2: Vergleich von glatten tiefgezogenen Metallteilen und geschweißten Metallteilen.
Warum zeichnet sich der Tiefzieh-Metallumformservice durch Dichtigkeit und strukturelle Integrität gegenüber Schweißen aus?
Tiefzieh-Metallumformung produziert nahtlose Teile und garantiert Heliumleckraten unter 10⁻⁹ mbar·L/s – unmöglich mit Schweißnähten. Durch das Kaltstrecken eines einzelnen Metallblechs werden Schweißnähte und Wärmeeinflusszonen eliminiert und ein kontinuierlicher Kornfluss für eine hervorragende strukturelle Integrität unter Vakuum oder hohem Druck aufrechterhalten.
Analyse von Mikrostruktur und mechanischen Eigenschaften
- Risiken der geschweißten HAZ: Hohe Temperaturen verändern die Mikrostruktur des Grundmaterials, was zu einer Kornvergröberung und der Bildung der Wärmeeinflusszone (HAZ) führt. Dies macht es anfällig für Mikrorisse, Porosität und sogar unvollständige Penetration , was zu möglichen Leckpfaden führen kann.
- Vorteile Kaltverfestigung: Durch die Tiefziehumformung wird die Streckgrenze des Materials um 15–25 % erhöht . Die faserige Mikrostruktur bleibt an der Kontur des Teils ausgerichtet und erhöht dadurch die Ermüdungsbeständigkeit.
- Dichtungsintegrität: Für die Dichtheitsprüfung von Gehäusen, die eine hohe Luftdichtheit erfordern, verwendet JS Precision Helium-Massenspektrometer-Lecksucher , und die Gehäuse können den Test bei weniger als 10⁻⁹ mbar·L/s zuverlässig bestehen.
ISO 5817:2023 Qualitätsstufe B entspricht der höchsten Anforderung an die fertige Schweißnaht, Risse, Verbindungsfehler und Durchbrand sind in keiner Stufe zulässig.
Um alle größeren Schweißfehler zu vermeiden, die in ISO 5817:2023 als nicht löschbar beschrieben werden, setzt JS Precision in seiner gesamten Produktpalette auf eine nahtlose Konstruktion. Anbieter von Tiefzieh-Metallumformungsdiensten sollten sich darüber im Klaren sein, dass es ohne ausreichende Zugfestigkeit und ordnungsgemäß angeordnete und zeitlich abgestimmte Zwischenglühprozesse beim Tiefziehen zu Materialversagen kommen kann.
Haben Sie Probleme mit der Luftdichtheit oder der strukturellen Festigkeit der zu verschweißenden Teile? Kontaktieren Sie Ihr technisches Ingenieurteam von JS Precision für eine Machbarkeitsstudie zum Ersatz durch abgedichtete Tiefziehteile.
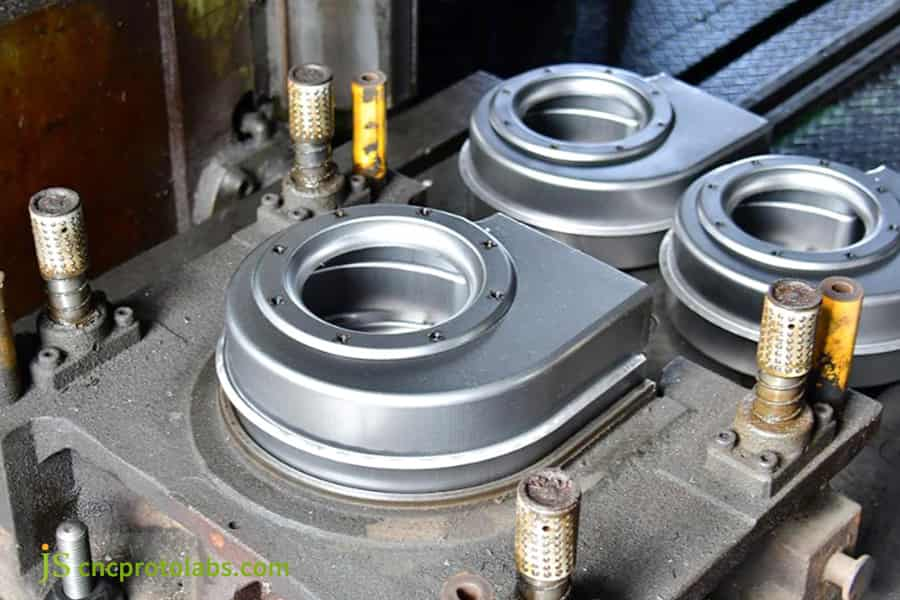
Abbildung 3: Tiefzieh-Metallumformung zur Herstellung leckdichter Strukturteile.
Wie kann man je nach Produktionsvolumen zwischen Tiefzieh-Metallbearbeitungsservice und Schweißen wählen?
Bei der Entscheidung zwischen Tiefziehen und Schweißen geht es um die Gewinnschwelle der Gesamtbetriebskosten (TCO). Wenn das Produktionsvolumen auf über 1.500 Einheiten ansteigt, können sich die NRE-Werkzeuginvestitionen aufgrund der verkürzten Zykluszeit pro Teil und der Nullkosten für das Nachschleifen beim Tiefziehen vollständig amortisieren.
Quantitatives Kostenvergleichsmodell
Aufgrund der geringen anfänglichen Werkzeugkosten beim Schweißen und der Vielseitigkeit als Konstruktionsmethode eignet es sich gut für die Prototypenerstellung in sehr kleinen Serien (weniger als 100 Einheiten) oder die Herstellung übergroßer, unregelmäßig geformter Teile . Beim Tiefziehen werden jedoch progressive Matrizen oder Mehrstationen-Transfermatrizen verwendet, um die Produktionszeit auf 1–3 Sekunden pro Teil zu verkürzen, was die Stückkosten bei Großserienproduktionen drastisch senkt.
Bei Projekten, die eine langfristig stabile Versorgung erfordern, wirkt sich die Prozesswahl zwischen nahtlosem Metallgehäuse und geschweißtem Gehäuse direkt auf die Gesamtbetriebskosten aus.
TCO = NRE + Volumen × (Material + Zykluszeit × Maschinenrate + Sekundärarbeit)
Kurz gesagt, jenseits der Gewinnschwelle liegen die Stückkosten von Tiefziehen von Metallfertigungsdiensten liegt deutlich unter den Schweißkosten, da sich die NRE auf wenige Cent pro Einheit amortisiert, während sich beim Schweißen immer noch teure Arbeitskräfte lohnen.
Flexibilität der kundenspezifischen Tiefziehprägedienste
- Kleinserien-Prototyping (< 100 Einheiten): Wenn es um kundenspezifische Tiefziehstanzdienste geht, können kundenspezifische Werkzeuge mit einfachen Ein-Stationen-Matrizen erstellt werden und Ihre NRE (Anfangsinvestition in die Werkzeuge) liegt je nach Teilekomplexität im Bereich von 3.000 bis 8.000 US-Dollar .
- Mittlere bis große Auflagen (1.000–50.000 Einheiten): Bei Folgeverbundwerkzeugen senkt die Massenproduktion die Stückkosten im Vergleich zum Schweißen um 22–35 % .
- Ultrahohe Stückzahlen (>100.000 Einheiten): Transferwerkzeuge mit mehreren Stationen senken die Stückkosten erheblich (40–55 % weniger) im Vergleich zum Schweißen.
Laden Sie Ihre CAD-Dateien auf JS Precision hoch, um ein detailliertes Angebot, gestaffelte Preise und einen ROI zu erhalten. Wir helfen Ihnen bei der Entscheidung über die Herstellungsmethode, die zu Ihrem Unternehmen, Ihrem Produktionsvolumen, Ihrem Produktdesign und Ihrem Gesamtziel passt.
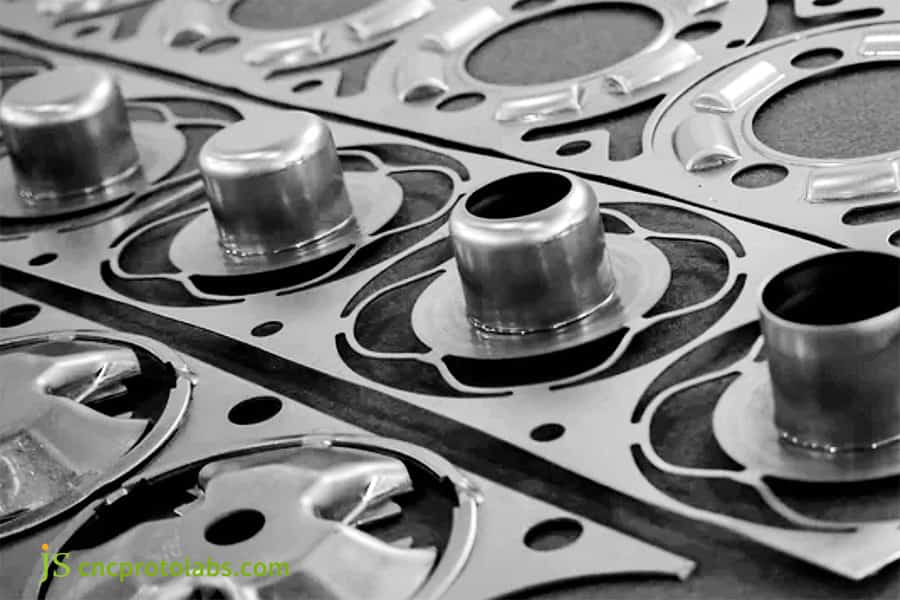
Abbildung 4: Tiefzieh-Metallfertigungsdienstleistung im Vergleich zum Schweißproduktionsvolumen.
Wie lässt sich die Wandverdünnung und Kaltverfestigung beim Tiefziehen steuern?
Das Verhältnis von Streckziehen und Kaltverfestigen sollte weiterhin konsistent sein, um eine gute strukturelle Integrität zu gewährleisten tiefgezogene Metallteile . Eine Möglichkeit ist das mehrstufige Stanzen mit sorgfältig angepassten Blechhalterkräften (BHF), um die Wandverdünnung auf etwa 10–20 % zu begrenzen und Materialrisse oder Faltenbildung zu verhindern.
Materialspannungszustand und Glühkontrolle
- Fenster „Rohlingshaltekraft“ (BHF): Eine unzureichende Rohlingshaltekraft kann zu Faltenbildung an den Kanten führen, während eine übermäßige Rohlingshaltekraft zum Einreißen der Unterseite führen kann.
- Finite-Elemente-Analyse (FEA)-gesteuertes Design: Metallflusssimulation und Berechnung des Ziehverhältnisses (K) mithilfe der FEA sind eine vorherrschende Methode. Darüber hinaus können die im Material entstehenden Spannungen durch einen Zwischenschritt des Glühens abgebaut werden, während das Material gleichzeitig gehärtet wird, um eine weitere Erweichung zu erfahren.
- Gemessene Ausdünnungsrate: Basierend auf den Messdaten von JS Precision kann die Seitenwanddickenschwankung prozessoptimierter Teile mit tiefen Hohlräumen innerhalb eines Bereichs von ±0,02 mm gehalten werden.
Tiefziehstanzen vs. geschweißte Fertigung: Vergleich von Wandstärke und Härtung
|
Vergleichsdimension |
Tiefziehprägung |
Geschweißte Fertigung |
Auswirkungen auf die Teilequalität |
|---|---|---|---|
|
Wandstärkenkontrolle |
±0,02 mm (bügelgesteuert) |
±0,1 mm (Wärmeverformung) |
Tiefziehen sorgt für eine gleichmäßige Wandung |
|
Kaltverfestigung (HV). |
+15–25 % Ertragssteigerung |
Lokale WEZ-Enthärtung |
Tiefziehen verbessert die Ermüdung |
|
Kornstruktur |
Kontinuierliche Flusslinien |
Durch Schweißhitze gestört |
Nahtlos = bessere Rissbeständigkeit |
|
Dickenvariation |
< 5 % im tiefen Hohlraum |
8 %–15 % an Schweißverbindungen |
Tiefziehen reduziert die Ausschussrate |
|
Nachformungsstress |
Kontrolliert durch Glühen |
Restspannungskonzentration |
Tiefziehen vermeidet Verzug |
Datenquelle: Tiefziehprozessdatenbank JS Precision 2025; ASM-Handbuch Bd. 14A (2023) zur Bildung von Standards.
Geschlossener Prozess für tiefgezogene Metallteile
Für seine Tiefziehstanzdienstleistungen nutzt JS Precision nicht nur die Dynaform-Simulation, sondern wendet auch eine TD-Beschichtung der Formoberfläche (TiCN, Härte HV 3000+) an, damit die tiefgezogenen Metallteile während des mehrstufigen Ziehens nicht reißen oder eine erhebliche Ausdünnung erfahren .
Fallstudie zum kundenspezifischen Tiefzieh-Stanzservice von JS Precision: Nahtloses medizinisches Sensorgehäuse aus Edelstahl
JS Precision verwendet Maßgeschneiderter Tiefzieh-Stanzservice um einem großen europäischen Kunden für medizinische Geräte dabei zu helfen, ein risikoreiches geschweißtes Sensorgehäuse durch eine vollständig versiegelte, auslaufsichere Tiefziehstruktur zu ersetzen.
Kundenherausforderungen
Der Entwurf des Kunden bestand ursprünglich darin, 316L-Edelstahlblech zu schneiden und zu walzen und anschließend durch manuelles WIG-Schweißen ein Gehäuse mit tiefem Hohlraum (Tiefe-zu-Durchmesser-Verhältnis 3,5:1) herzustellen . Die durch das Schweißen verursachte thermische Verformung führte bei 12 % der Einheiten zu Koaxialitätsproblemen, selbst nach dem Polieren der Schweißnaht lag die Mikroporen-Leckagerate bei 35 % . Außerdem waren die Gesamtkosten hoch.
JS-Präzisionslösung
- 5-stufiges progressives Tiefziehwerkzeug: Das Schweißen wurde durch einen Tiefzieh-Umformservice ersetzt.
- Dynaform-Simulationsoptimierung: Reduzierte Blechhalterkraft und Hartmetallstempel wurden hergestellt, um die Glätte der Metallinnenoberfläche zu verbessern.
- Vakuum-Blankglühen: Nach der zweiten Stufe wurde ein Vakuum-Blankglühen eingefügt, um die Fähigkeit des Materials zur duktilen Verformung wiederherzustellen.
Gelernte Lektionen
In der ersten Phase (T1) führte die Kaltverfestigung von 316L in der dritten Phase des Prozesses zu mikroskopischen Ausfällen der Wände. Basierend auf unserer Erfahrung mit ähnlichen Fällen fügten wir am Ende der zweiten Stufe einen Vakuum-Blankglühschritt hinzu , der das Rissproblem löste.
Endgültige Ergebnisse
- Koaxialität: Von 0,15 mm auf 0,03 mm verbessert.
- Oberflächenrauheit: Ra 0,3 μm erreicht.
- Luftdichtheit und Kosten: 100 % First-Pass-Ausbeute bei Helium-Massenspektrometrietests, Gesamtstückkosten um 42 % reduziert.
Verformungen beim Schweißen oder Undichtigkeiten an den Dichtstellen? Lassen Sie unsere erfahrenen JS Engineering-Mitarbeiter eine einzigartige Lösung entwickeln. Besprechen Sie gerne die Projektdetails für unseren kundenspezifischen Tiefziehstanzservice mit uns. Wir erstellen dann eine Machbarkeitsbewertung für die Herstellung und ein genaues Angebot.
Welche DFM-Regeln sollten Ingenieure für den kundenspezifischen Tiefzieh-Stanzservice befolgen?
Design for Manufacturability (DFM) ist der Schlüssel zur Minimierung der Kosten für kundenspezifische Tiefziehprägungen. Durch die Einhaltung der Richtlinien für den Bodenradius (R ≥ 2×Wandstärke) und den Verzicht auf zu große Tiefen-Durchmesser-Verhältnisse kann die Entwicklung der Werkzeugkosten im Vergleich zu Tiefzieh- und Schweißverfahren zur Herstellung der Teile um 20 % gesenkt werden .
Objektive DFM-Geometriespezifikationen für Tiefziehstanzen
- Bodenradius: R ≥ 2×Wandstärke, ein zu kleiner Radius erhöht die lokale Zugspannung und kann möglicherweise zum Bruch führen.
- Entformungswinkel: Ein angemessener Entformungswinkel kann dazu beitragen, die Reibung beim Teileauswurf zu verringern und die Lebensdauer der Matrize zu verlängern.
- Management des Tiefen-zu-Durchmesser-Verhältnisses: Maximal 5:1 pro Ziehstufe, Verhältnisse darüber sollten durch mehrstufiges Ziehen und kombiniert mit Zwischenglühen bewältigt werden.
- Lochen und Beschneiden in einem Arbeitsgang: Integrieren Sie diese Vorgänge in die Presslinie, um den Aufwand für nachfolgende Arbeiten zu reduzieren CNC-Bearbeitung .
Vorteile von DFM: Tiefziehstanzen im Vergleich zur geschweißten Fertigung
|
DFM-Regel |
Individuelle Tiefziehprägung |
Geschweißte Fertigung |
Kostenauswirkungen |
|---|---|---|---|
|
Unterer Radius |
R ≥ 2× Wand (verhindert Ausreißen) |
Schweißnaht ≥ 0,7× Platte |
Tiefziehen spart 20 % Werkzeug |
|
Variation der Wandstärke |
±0,02 mm (kontrolliertes Bügeln) |
±0,1 mm (Wärmeverformung) |
Tiefziehen erspart Nacharbeit |
|
Lochintegration |
In-Die-Piercing, Null-Setup |
Bohren nach dem Schweißen + Befestigung |
Tiefziehen spart 15 % Arbeit |
|
Toleranzkonsistenz |
CpK ≥ 1,67 über 100.000 Teile |
CpK ≤ 1,0 (Wärmeschwankung) |
Tiefziehen spart Ausschuss |
|
Oberflächenvorbereitung vor dem Plattieren |
Keine (Ra ≤ 0,4 μm im gezeichneten Zustand) |
Schleifen + Beizen erforderlich |
Tiefziehen spart 25 % Finish |
Datenquelle: JS Precision 2025 DFM-Richtlinien; ISO 8015:2011 GPS-Grundregeln.
FAQs
F1: Was ist der wichtigste strukturelle Vorteil von Deep Draw Stamping Services gegenüber geschweißten Teilen?
Beim Tiefziehen wird ein Teil aus einem einzigen Metallblech ohne Bruch oder thermisches Schweißen geformt. Im Vergleich zum Schweißen weist die einteilige Struktur keine Spannungspunkte und mikroporöse Schweißnähte auf und weist eine viel höhere Ermüdungs- und Druckfestigkeit auf.
F2: Wie wirken sich die Toleranzen gestanzter und geschweißter Teile auf die nachgelagerte automatisierte Montage aus?
Gestanzte Waren sind recht einheitlich und eignen sich daher gut für die automatisierte Fertigung. Beim Tiefziehen werden strenge Toleranzen von bis zu ±0,025 mm eingehalten. Bei geschweißten Teilen kommt es jedoch aufgrund der ungleichmäßigen Wärmeverteilung häufig zu Verformungen, was zu einer Gesamttoleranz von 0,38 mm führt, was zu Staus am Fließband oder häufigen Maschinenreparaturen führen kann.
F3: Welche Oberflächengüte kann mit dem Deep Draw Metal Forming Service erreicht werden?
Die Tiefziehumformung von Metallen liefert eine glatte Oberfläche von Ra ≤ 0,4 μm direkt aus der Matrize. Dieses Ergebnis wird durch hochglanzpolierte Matrizen und eine fortschrittliche Schmierung erreicht, sodass die Teile ohne Schleifen galvanisiert oder eloxiert werden können.
F4: Wann ist das Tiefziehen kostengünstiger als die Schweißfertigung?
Beim Schweißen fallen zunächst geringere Werkzeugkosten an, es entstehen jedoch hohe Arbeits- und Nachschleifkosten. Obwohl das Tiefziehen im Vorfeld hohe Werkzeugkosten verursacht, senkt eine Teil-zu-Teil-Zykluszeit von 1–3 Sekunden die Gesamtkosten pro Einheit erheblich . Ab einem Produktionsvolumen von 1.500 Stück sind die Gesamtbetriebskosten (TCO) des Tiefziehens niedriger als die der Schweißfertigung.
F5: Kann JS Precision Edelstahl und Aluminiumlegierungen kundenspezifisch tiefziehen?
JS Precision ist auf das Präzisionstiefziehen von austenitischen Edelstählen (304, 316L), Aluminiumlegierungen (5052, 6061), reinem Kupfer, Messing und Nickellegierungen spezialisiert. Unsere Ingenieure entscheiden über geeignete Schmierstoffe und Glühvorgänge für verschiedene Materialien entsprechend ihrer Eigenschaften.
F6: Wie überprüft JS Precision die Dichtheit kundenspezifischer tiefgezogener Gehäuse?
Für anspruchsvolle Anwendungen wie Sensorgehäuse führt JS Precision Massenspektrometrie-Lecktests mit 100 % Helium sowie Differenzdrucktests durch. Durch Tiefziehen ohne Nähte können wir eine Vakuumleckrate von weniger als 10⁻⁹ mbar·L/s erreichen, wodurch die Möglichkeit mikroporöser Lecks, die nur bei geschweißten Bauteilen auftreten können, völlig ausgeschlossen ist.
F7: Welche technischen Informationen sind erforderlich, um ein individuelles Angebot von JS Precision zu erhalten?
Zu Holen Sie sich ein individuelles Angebot Mit einer Bearbeitungszeit von 24 Stunden müssen folgende Dokumente bereitgestellt werden: 3D-CAD-Dateien (STEP/IGES), 2D-Zeichnungen mit den kritischen Abmessungen und Toleranzen, Materialspezifikationen, Beschreibung der Oberflächenbeschaffenheit und jährliche Mengenprognose. Dem Angebot von JS Precision liegt eine kostenlose DFM-Checkliste (Design for Manufacturability) bei.
F8: Wie kann ich mit JS Precision mein Produktdesign optimieren, um die Werkzeugkosten zu senken?
Um die Komplexität der Formentwicklung zu verringern, wird empfohlen, bei der Konstruktion einen angemessenen unteren Eckenradius (R ≥ 2 × Wandstärke) vorzusehen, eine gleichmäßige Wandstärke beizubehalten und ein zu großes Verhältnis von Tiefe zu Durchmesser in einem einzelnen Durchgang (>5:1) zu vermeiden . JS Precision bietet kostenlose DFM-Beratung.
Zusammenfassung
Tiefziehstanzen ist die bessere technische Wahl für hochpräzise Teile mit tiefen Hohlräumen: Das nahtlose, einteilige Design liefert eine Maßgenauigkeit von ±0,025 mm und eine Oberflächengüte von Ra ≤ 0,4 μm . Für Kleinserien-Prototypen (unter ca. 100 Einheiten) ist Schweißen jedoch nach wie vor vorzuziehen, da keine Werkzeuginvestitionen erforderlich sind und die Konstruktionsflexibilität größer ist . Probleme wie hitzebedingte Verformung und Luftdichtheit beim Schweißen machen es weniger geeignet für die Produktion großer Mengen an Präzisionsteilen.
Sie möchten wissen, ob Ihre Teile von der Umstellung auf das Tiefziehverfahren profitieren können? JS Precision bietet alle Dienstleistungen, die Sie benötigen, einschließlich DFM zur Optimierung und Präzisions-Massenproduktion. Nur Laden Sie Ihre CAD-Zeichnungen hoch , und das Team hier wird sie analysieren, um innerhalb von 24 Stunden ein individuelles Angebot zu erstellen!

Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine Zusicherungen oder Gewährleistungen, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

