 Español




Servicios de estampado profundo forme piezas huecas conformadas en frío y sin costuras con tolerancias lineales de ±0,025 mm (±0,001") y rugosidad superficial tan baja como Ra ≤ 0,4 μm. La fabricación soldada, por el contrario, acumula ±0,38 mm (±0,015") de tolerancia acumulada y deja zonas de soldadura Ra ≥ 3,2 μm. Para volúmenes superiores a 1500 unidades, la embutición profunda elimina el esmerilado y el pulido, logra tasas de fuga de helio inferiores a 10⁻⁹ mbar·L/s y reduce el costo por pieza en comparación con la soldadura.
Comparación rápida: embutición profunda versus fabricación soldada
|
Factor de comparación |
Estampado profundo |
Fabricación soldada |
Ventaja de precisión JS |
|---|---|---|---|
|
Tolerancia lineal |
±0,025 mm (±0,001") |
Apilamiento de ±0,38 mm (±0,015") |
Consistencia progresiva del troquel |
|
Coaxialidad |
≤ 0,05 mm, sin distorsión térmica |
> 0,25 mm por estrés térmico |
Elimina el proceso de alisado |
|
Rugosidad de la superficie (Ra) |
≤ 0,4 μm (heredado de la hoja) |
≥ 3,2 μm (cordón de soldadura + salpicaduras) |
No es necesario pulir ni pulir |
|
Integridad estructural |
Sin costuras, tasa de fuga <10⁻⁹mbar·L/s |
Microporos HAZ, cordones de soldadura |
Prueba de fuga del espectrómetro de masas de helio 100% |
|
Tiempo de ciclo por pieza |
< 3 segundos |
Soldadura manual, minutos por pieza. |
NRE amortiza más de 1.500 piezas |
Fuente de datos: Criterios de aceptación de soldadura estructural AWS D1.1/D1.1M-2024.
Conclusiones clave
- Forma y apariencia: Estampación profunda El proceso de fabricación logra una tolerancia de planitud de ±0,025 mm y, al mismo tiempo, deja superficies tan parecidas a espejos que se alcanza Ra ≤ 0,4 μm sin operaciones secundarias como soldadura, pulido o esmerilado.
- Sello y resistencia: Las combinaciones de estanqueidad y resistencia se logran simultáneamente mediante una combinación de una estructura única y un flujo de grano que puede satisfacer una estanqueidad al vacío de 10⁻⁹ mbar·L/s.
- Punto de equilibrio de costos: cuando la escala de producción alcanza las 1500 piezas o más, las bajas horas de mano de obra de una sola pieza de embutición profunda se pueden amortizar para los costos del molde. En la comparación entre el coste de embutición profunda y el de soldadura, este es el umbral clave que determina la viabilidad económica del proceso.
Servicios de estampado por embutición profunda frente a fabricación soldada: ¿Cuánta precisión dimensional se puede obtener?
Los servicios de estampado por embutición profunda ofrecen un nivel muy alto de conformado sin costuras y un estricto control dimensional dentro de ±0,025 mm (±0,001"), solo por nombrar algunas características. Los procesos de fabricación que emplean soldadura solo permiten operaciones limitadas como corte, doblado y cambios inducidos por distorsión térmica que, en última instancia, causan una desviación total de aproximadamente ±0,38 mm (±0,015") o incluso algo peor, si no se monitorean adecuadamente.
Mecanismos de estrés térmico y tolerancia acumulativa
- Zona afectada por el calor: una costura de soldadura es una fuente importante de deformación térmica. Cada soldadura va acompañada de una distorsión angular y una deformación por contracción localizada resultante de la contracción lineal de aproximadamente 0,05 a 0,15 mm en una dirección.
- Tolerancias fuera de control después de la soldadura: según un informe técnico de 2024 de la Sociedad de Ingenieros de Fabricación (SME), Normas de fabricación de chapa metálica, las tolerancias geométricas se incumplen con más frecuencia en las piezas soldadas que en las piezas estampadas por separado; de hecho, la proporción es 3,5. (Fuente: Pyme 2024)
- Diferencias entre Tolerancias de piezas estampadas versus soldadas : Los servicios de estampado por embutición profunda cuentan con un proceso de conformado en frío que ayuda a prevenir el estrés térmico; esto conduce a mejoras significativas (aproximadamente diez veces) en la coaxialidad y la perpendicularidad .
Estándares autorizados y verificación de precisión JS
AWSD1.1/D1.1M-2024 establece: El refuerzo de soldadura no debe exceder 1/16 de pulgada (1,6 mm); la profundidad del socavado debe permanecer por debajo de 1,6 mm para placas de espesor inferior o igual a 12,7 mm ; cualquier grieta superficial o falta interna de fusión necesita eliminación y retrabajo al 100%.
JS Precision cumple estrictamente con el estándar AWS D1.1/D1.1M en la evaluación de las tolerancias de las piezas estampadas frente a las soldadas : se selecciona un ejemplo de soldadura de cada lote que representa el trabajo de inspección total realizado mediante una máquina de medición por coordenadas. El estudio de JS Precision revela que el diseño de soldadura original del cliente, que tenía una desviación del 12% en la coaxialidad de las piezas soldadas, con el cambio a los servicios de estampado, provocó la reducción mínima del offset a 0,03 mm y el rendimiento del primer montaje saltó del 82% al 99,4%. El salto en precisión es un reflejo directo de la confiabilidad del ensamblaje entre las piezas embutidas y la resistencia de la soldadura.
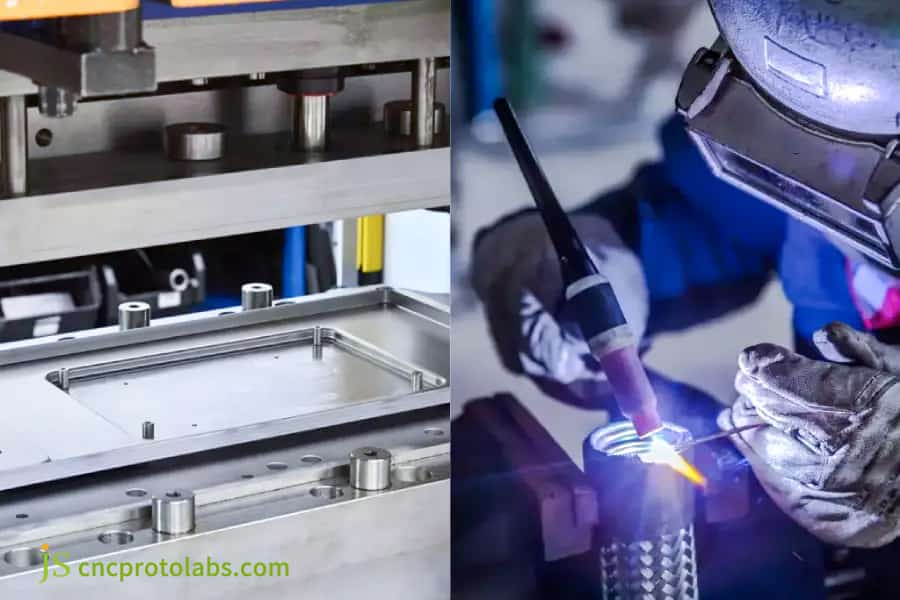
Figura 1: Comparación de la máquina de estampado por embutición profunda y el proceso de soldadura manual.
Estampado de metal versus acabado de soldadura: ¿Cuáles son las diferencias técnicas en la calidad de la superficie?
La principal diferencia entre el acabado superficial estampado y soldado (también conocido como estampado de metal versus acabado de soldadura ) radica en la continuidad de la superficie y el control de la rugosidad. Los metales embutidos tienen una superficie que es una copia directa de la superficie de la matriz altamente pulida y tienen una rugosidad tan baja como Ra ≤ 0,4 μm ; Aun así, la pieza soldada muestra una rugosidad inicial de al menos Ra ≤ 0,4 μm debido a las salpicaduras de soldadura, la decoloración por calor y las líneas de soldadura.
Comparación de pasos de posprocesamiento
- Inconvenientes para piezas soldadas: Cuando se utiliza galvanoplastia, anodizado o pintura encima de una pieza con soldaduras, es necesario esmerilar manualmente, eliminar salpicaduras y decapado/pasivado, lo que agrega aproximadamente otro 20 % a 30 % al tiempo de mano de obra.
- Estado de moldeo de piezas metálicas embutidas profundas: La embutición profunda se basa en una película de aceite de alta lubricidad y matrices hechas de aleaciones ultraduras que proporcionan una superficie altamente pulida inmediatamente después de que la pieza sale de la herramienta sin costuras ni líneas de soldadura .
- Resistencia a la corrosión: en referencia al Manual de acabado de superficies de ASM International (2023), se afirmó que las piezas embutidas duran aproximadamente un 40% más que las piezas que han sido soldadas y luego rectificadas durante las pruebas de niebla salina.
Control de marcas de dibujo y tecnología de matrices
- Lubricación y revestimientos: los defectos de las marcas de dibujo en piezas metálicas embutidas profundas se controlan mediante lubricantes y endurecimiento de las matrices ( recubrimientos TD o CVD ).
- Estandarización de precisión y control de acabado superficial de JS: el pulido y la limpieza de matrices están estandarizados y automatizados, logrando consistentemente una rugosidad superficial medida de 0,3 a 0,4 μm.
¿Sus piezas tienen problemas debido a acabados deficientes de soldadura o costura esmerilada? Obtenga una solución personalizada de acabado de superficies y una cotización de piezas metálicas embutidas profundas del equipo de ingeniería de JS Precision.
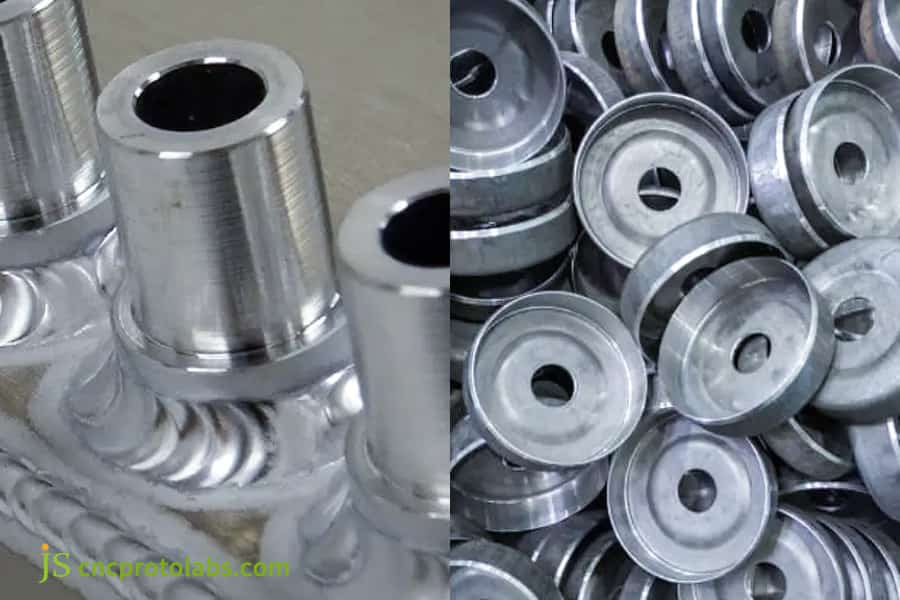
Figura 2: Comparación de piezas metálicas lisas embutidas y piezas metálicas soldadas.
¿Por qué el servicio de conformado de metales por embutición profunda sobresale en estanqueidad e integridad estructural sobre la soldadura?
Servicio de conformado de metales por embutición profunda. produce piezas sin costuras, lo que garantiza tasas de fuga de helio inferiores a 10⁻⁹ mbar·L/s, algo imposible con costuras soldadas. Al estirar en frío una sola lámina de metal, se eliminan las costuras de soldadura y las zonas afectadas por el calor , manteniendo un flujo continuo de grano para una integridad estructural superior bajo vacío o alta presión.
Análisis de microestructura y propiedades mecánicas.
- Riesgos de la ZAC soldada: Las altas temperaturas cambian la microestructura del material base, lo que provoca el engrosamiento del grano y la formación de la zona afectada por el calor (ZAT). Esto lo hace susceptible a microfisuras, porosidad e incluso penetración incompleta , lo que resulta en posibles vías de fuga.
- Beneficios Endurecimiento por trabajo: A través del servicio de conformado de metales por embutición profunda, el límite elástico del material aumenta entre un 15% y un 25% . La microestructura fibrosa permanece alineada con el contorno de la pieza y, por tanto, aumenta la resistencia a la fatiga.
- Integridad del sellado: para las pruebas de fugas de aquellas carcasas que necesitan una alta hermeticidad, JS Precision utiliza detectores de fugas de espectrómetro de masas de helio y las carcasas pueden pasar de manera confiable la prueba de menos de 10⁻⁹ mbar·L/s.
ISO 5817:2023 dice: El nivel de calidad B corresponde a los requisitos más altos para la soldadura terminada; no se permiten grietas, falta de fusión ni quemaduras en ningún nivel.
Para evitar todos los principales defectos de soldadura descritos en la norma ISO 5817:2023 como no eliminables en cualquier nivel, JS Precision emplea una construcción sin costuras en toda su gama de productos. Los proveedores de servicios de conformado de metales por embutición profunda deben ser conscientes de que sin una resistencia a la tracción adecuada y procesos de recocido intermedio adecuadamente organizados y sincronizados , pueden ocurrir fallas del material durante las operaciones de embutición profunda.
¿Tiene problemas con la estanqueidad al aire o la resistencia estructural de las piezas que se sueldan? Póngase en contacto con su equipo de ingeniería técnica de JS Precision para un estudio de viabilidad sobre la sustitución por piezas selladas embutidas.
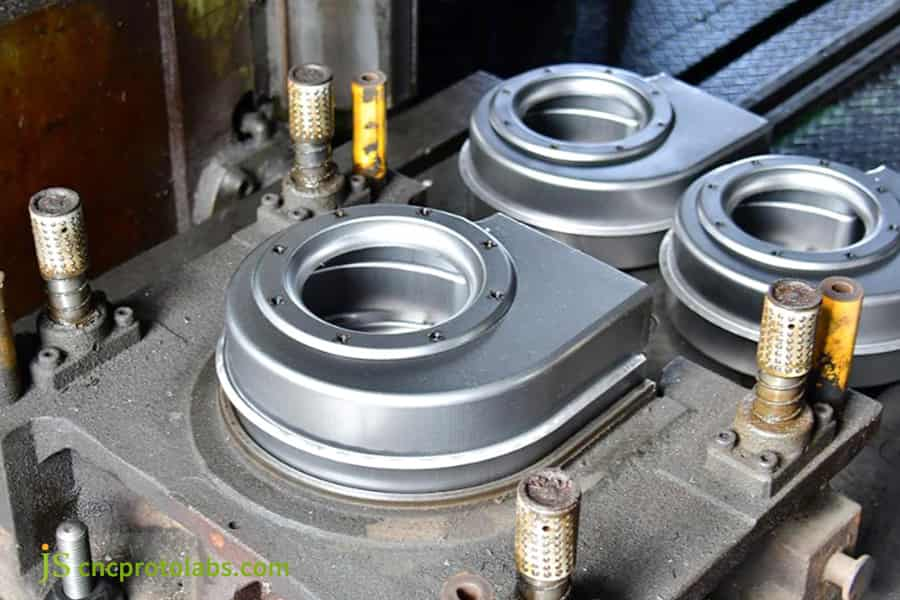
Figura 3: Servicio de conformado de metal por embutición profunda que produce piezas estructurales herméticas.
¿Cómo elegir entre el servicio de fabricación de metal de embutición profunda y la soldadura según el volumen de producción?
Decidir entre el servicio de fabricación de metal por embutición profunda y la soldadura tiene que ver con el punto de equilibrio del costo total de propiedad (TCO). A medida que el volumen de producción aumenta más allá de las 1500 unidades, el tiempo de ciclo reducido por pieza y los costos cero para el rectificado secundario de embutición profunda permiten recuperar completamente la inversión en herramientas NRE.
Modelo de comparación de costos cuantitativos
Los bajos costos iniciales de herramientas de soldadura y la versatilidad como método de diseño lo hacen bueno para la creación de prototipos en lotes muy pequeños (menos de 100 unidades) o para la fabricación de piezas de gran tamaño y con formas irregulares . Sin embargo, la embutición profunda utiliza troqueles progresivos o troqueles de transferencia de estaciones múltiples para reducir el tiempo de producción de 1 a 3 segundos por pieza, lo que reduce drásticamente el costo unitario para producciones de gran volumen.
Para proyectos que requieren un suministro estable a largo plazo, la selección del proceso de carcasa metálica sin costuras versus soldada afecta directamente el costo total de propiedad.
TCO = NRE + Volumen × (Material + Tiempo de ciclo × Tasa de la máquina + Mano de obra secundaria)
En resumen, más allá del punto de equilibrio, el costo unitario de Servicio de fabricación de metales de embutición profunda. cae muy por debajo del costo de la soldadura, ya que el NRE se amortiza a unos pocos centavos por unidad, mientras que la soldadura aún paga por la costosa mano de obra.
Flexibilidad de los servicios personalizados de estampado por embutición profunda
- Creación de prototipos en lotes pequeños (< 100 unidades): cuando se trata de un servicio de estampado profundo personalizado, se pueden realizar herramientas personalizadas con troqueles simples de una sola estación y mantener su NRE (inversión inicial en herramientas) en el rango de $3000 a $8000 según la complejidad de la pieza.
- Tiradas medianas a grandes (1000 a 50 000 unidades): con troqueles progresivos, la producción en masa reduce los costos unitarios entre un 22 y un 35 % en comparación con la soldadura.
- Volúmenes ultraaltos (>100 000 unidades): los troqueles de transferencia de estaciones múltiples reducen mucho los costos unitarios (entre un 40 y un 55 % menos) en comparación con la soldadura.
Cargue sus archivos CAD en JS Precision para obtener una cotización detallada, un precio escalonado y un retorno de la inversión. Le ayudaremos a decidir el método de fabricación que se adapte a su negocio, volúmenes de producción, diseño de producto y objetivo general.
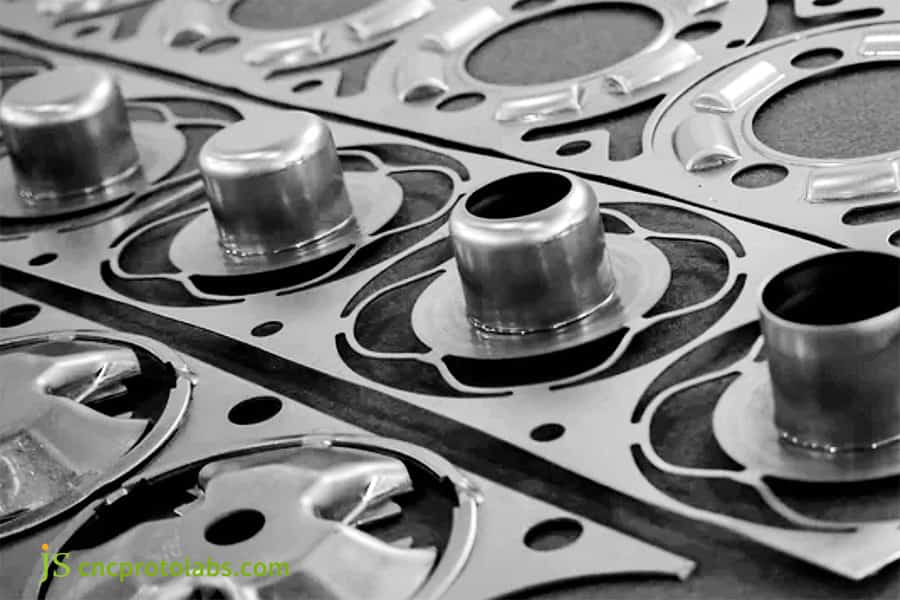
Figura 4: Servicio de fabricación de metales de embutición profunda versus volumen de producción de soldadura.
¿Cómo controlar el adelgazamiento de las paredes y el endurecimiento por trabajo en el estampado por embutición profunda?
Aún se debe mantener la coherencia en la proporción de planchado y endurecimiento por trabajo para proporcionar una buena integridad estructural del piezas metálicas embutidas profundas . Una posibilidad es el estampado en varios pasos con fuerzas del soporte de la pieza en bruto (BHF) cuidadosamente ajustadas para limitar el adelgazamiento de la pared a aproximadamente un 10%-20% y evitar la ruptura o arrugas del material.
Estado de tensión del material y control de recocido
- Ventana de fuerza del soporte del troquel (BHF): una fuerza de sujeción del troquel insuficiente puede provocar que los bordes se arruguen, mientras que una fuerza de sujeción del troquel excesiva puede provocar que se rompa la parte inferior.
- Diseño impulsado por el análisis de elementos finitos (FEA): la simulación del flujo de metal y el cálculo de la relación de trefilado (K) utilizando FEA es una forma dominante. Además, las tensiones desarrolladas dentro del material pueden liberarse mediante un paso intermedio de recocido mientras que, al mismo tiempo, el material se endurece para sufrir un mayor ablandamiento.
- Tasa de adelgazamiento medida: según los datos medidos de JS Precision, la variación del espesor de la pared lateral de piezas de cavidad profunda optimizadas para el proceso se puede mantener dentro del rango de ±0,02 mm.
Estampado profundo versus fabricación soldada: comparación de espesor y endurecimiento de la pared
|
Dimensión de comparación |
Estampado profundo |
Fabricación soldada |
Impacto en la calidad de las piezas |
|---|---|---|---|
|
Control de espesor de pared |
±0,02 mm (planchado controlado) |
±0,1 mm (distorsión por calor) |
El embutido profundo garantiza una pared uniforme |
|
Endurecimiento por trabajo (HV) |
+15%–25% de aumento del rendimiento |
Ablandamiento local de HAZ |
El dibujo profundo mejora la fatiga |
|
Estructura del grano |
Líneas de flujo continuo |
Interrumpido por el calor de la soldadura |
Sin costuras = mejor resistencia a las grietas |
|
Variación de espesor |
< 5% a través de la cavidad profunda |
8%–15% en uniones soldadas |
La embutición profunda reduce la tasa de desperdicio |
|
Estrés post-formación |
Controlado mediante recocido |
Concentración de tensiones residuales |
El dibujo profundo evita la deformación |
Fuente de datos: base de datos del proceso de embutición profunda JS Precision 2025; Manual de ASM vol. 14A (2023) normas de formación.
Proceso de circuito cerrado para piezas metálicas embutidas profundamente
Para sus servicios de estampado por embutición profunda, JS Precision no solo utiliza la simulación Dynaform sino que también aplica un revestimiento TD de la superficie del molde (TiCN, dureza HV 3000+) para que durante el embutición en varias etapas, las piezas metálicas embutidas no se rompan ni sufran un adelgazamiento significativo .
Estudio de caso del servicio de estampado profundo personalizado de JS Precision: Caja de sensor médico de acero inoxidable sin costuras
JS Precisión usado servicio de estampado profundo personalizado para ayudar a un importante cliente europeo de equipos médicos a reemplazar una carcasa de sensor soldada de alto riesgo por una estructura embutida completamente sellada y a prueba de fugas.
Desafíos del cliente
Inicialmente, el diseño del cliente era cortar y laminar chapa de acero inoxidable 316L y luego hacer una carcasa de cavidad profunda (relación profundidad-diámetro de 3,5:1) mediante soldadura TIG manual. La deformación térmica debido a la soldadura provocó que el 12 % de las unidades tuvieran problemas de coaxialidad; incluso después del pulido de la soldadura, la tasa de fuga de microporos se mantuvo en el 35 % . Además, el coste total era elevado.
Solución de precisión JS
- Matriz de embutición profunda progresiva de 5 etapas: se reemplazó la soldadura con un servicio de conformado de metal de embutición profunda.
- Optimización de la simulación Dynaform: se redujo la fuerza del portapiezas y se realizaron punzones de carburo para mejorar la suavidad de la superficie interior del metal.
- Recocido brillante al vacío: Después de la segunda etapa, se insertó un proceso de recocido brillante al vacío para recuperar la capacidad del material de deformarse dúctil.
Lecciones aprendidas
En la primera fase (T1), el endurecimiento por trabajo del 316L resultó en fallas microscópicas de las paredes durante la tercera etapa del proceso. Basándonos en nuestra experiencia con casos similares, agregamos un paso de recocido brillante al vacío al final de la segunda etapa , lo que resolvió el problema del agrietamiento.
Resultados finales
- Coaxialidad: mejorada de 0,15 mm a 0,03 mm.
- Rugosidad de la superficie: Ra alcanzado 0,3 μm.
- Hermeticidad y costo: rendimiento del 100 % en el primer paso en pruebas de espectrometría de masas de helio, costo unitario general reducido en un 42 %.
¿Deformaciones en soldaduras o fugas en las juntas de sellado? Deje que nuestro experimentado personal de JS Engineering encuentre una solución única. No dude en discutir los detalles del proyecto para nuestro servicio personalizado de estampado profundo con nosotros, prepararemos una evaluación de viabilidad de fabricación y una cotización precisa.
¿Qué reglas de DFM deben seguir los ingenieros para el servicio de estampado profundo personalizado?
El diseño para la capacidad de fabricación (DFM) es clave para minimizar los costos de estampado profundo personalizado. Cumplir con las pautas del radio inferior (R ≥ 2 × espesor de pared) y abstenerse de hacer que las relaciones profundidad-diámetro sean demasiado grandes puede reducir el costo de desarrollo de las herramientas en un 20 % en comparación con los métodos de embutición profunda y soldadura para fabricar las piezas.
Especificaciones geométricas objetivas DFM para estampado por embutición profunda
- Radio inferior: R ≥ 2×espesor de la pared; un radio demasiado pequeño aumenta la tensión de tracción localizada, lo que puede provocar una ruptura.
- Ángulo de salida: Un ángulo de salida adecuado puede ayudar a reducir la fricción durante la expulsión de la pieza y prolongar la vida útil del troquel.
- Gestión de la relación profundidad-diámetro: máximo 5:1 por etapa de estirado; las relaciones superiores a esta deben abordarse mediante un estirado de varias etapas y combinarse con un recocido intermedio .
- Perforación y recorte de una sola pasada: incluya estas operaciones en la línea de prensado para reducir los requisitos para posteriores Mecanizado CNC .
Beneficios de DFM: estampado por embutición profunda frente a fabricación soldada
|
Regla DFM |
Estampado profundo personalizado |
Fabricación soldada |
Impacto en los costos |
|---|---|---|---|
|
Radio inferior |
R ≥ 2× pared (evita desgarros) |
Filete de soldadura ≥ 0,7× placa |
El embutición profunda ahorra un 20 % de herramientas |
|
Variación del espesor de la pared |
±0,02 mm (planchado controlado) |
±0,1 mm (distorsión por calor) |
El embutido profundo ahorra retrabajo |
|
Integración de agujeros |
Perforación interna, configuración cero |
Perforación post-soldadura + fijación |
El embutición profunda ahorra un 15 % de mano de obra |
|
Consistencia de tolerancia |
CpK ≥ 1,67 en 100.000 partes |
CpK ≤ 1,0 (variación de calor) |
El embutición profunda ahorra chatarra |
|
Preparación de la superficie antes del revestimiento |
Ninguno (Ra ≤ 0,4 μm tal como se dibuja) |
Se requiere molienda + decapado |
El sorteo profundo ahorra un 25% de acabado |
Fuente de datos: directrices JS Precision 2025 DFM; Normas fundamentales de GPS ISO 8015:2011.
Preguntas frecuentes
P1: ¿Cuál es el principal beneficio estructural de los servicios de estampado por embutición profunda sobre las piezas soldadas?
Mediante embutición profunda, se moldea una pieza a partir de una sola hoja de metal sin rotura ni soldadura térmica. En comparación con la soldadura, la estructura de una sola pieza no tiene puntos de tensión y soldaduras microporosas, muestra una resistencia a la fatiga y a la presión mucho mayor .
P2: ¿Cómo afectan las tolerancias de piezas estampadas frente a soldadas en el ensamblaje automatizado posterior?
Los productos estampados son bastante uniformes, lo que los hace muy adecuados para la fabricación automatizada. La embutición profunda mantiene tolerancias tan estrictas como ±0,025 mm, pero las piezas soldadas con frecuencia experimentan deformaciones debido a la distribución desigual del calor, lo que da como resultado una tolerancia total de 0,38 mm , lo que podría provocar atascos en la línea de montaje o reparaciones frecuentes de la máquina.
P3: ¿Qué calidad de acabado superficial se puede lograr con el servicio de conformado de metales por embutición profunda?
El conformado de metal por embutición profunda ofrece un acabado suave de Ra ≤ 0,4 μm directamente desde la matriz. Los troqueles altamente pulidos y la lubricación avanzada logran este resultado, por lo que las piezas pueden galvanizarse o anodizarse sin esmerilarse.
P4: ¿Cuándo la embutición profunda se vuelve más rentable que la fabricación soldada?
La soldadura tiene un costo inicial de herramientas más bajo, pero implica un alto costo de mano de obra y de rectificado secundario. Aunque la embutición profunda implica un gran costo inicial en herramientas, un tiempo de ciclo de 1 a 3 segundos entre piezas reduce considerablemente el costo total por unidad . Después de un punto de producción de 1500 volúmenes, el costo total de propiedad (TCO) de la embutición profunda se vuelve más bajo que el de la fabricación soldada.
P5: ¿Puede JS Precision aleaciones de aluminio y acero inoxidable de embutición profunda personalizadas?
JS Precision se especializa en embutición profunda de precisión de aceros inoxidables austeníticos (304, 316L), aleaciones de aluminio (5052, 6061), cobre puro, latón y aleaciones de níquel. Nuestros ingenieros deciden los lubricantes y las operaciones de recocido adecuados para diferentes materiales según sus propiedades.
P6: ¿Cómo verifica JS Precision la estanqueidad de los gabinetes embutidos personalizados?
Para usos desafiantes, como carcasas de sensores, JS Precision lleva a cabo pruebas de fugas por espectrometría de masas 100% con helio, así como pruebas de presión diferencial. Mediante embutición profunda sin costuras, podemos lograr una tasa de fuga de vacío inferior a 10⁻⁹ mbar·L/s, lo que excluye por completo la posibilidad de fugas microporosas que solo pueden introducir los componentes soldados.
P7: ¿Qué información técnica se requiere para obtener una cotización personalizada de JS Precision?
A obtener una cotización personalizada Con un plazo de entrega de 24 horas, se proporcionarán estos documentos: archivos CAD 3D (STEP/IGES), dibujos 2D con las dimensiones y tolerancias críticas, especificaciones de materiales, descripción del acabado superficial y previsión de cantidad anual. Una lista de verificación DFM (Diseño para Fabricabilidad) gratuita vendrá con la cotización de JS Precision.
P8: ¿Cómo puedo optimizar el diseño de mi producto para reducir los costos de herramientas con JS Precision?
Para reducir la complejidad del desarrollo del molde, se recomienda reservar un radio de esquina inferior razonable (R ≥ 2 × espesor de pared) durante el diseño, mantener un espesor de pared uniforme y evitar una relación de profundidad a diámetro de una sola pasada que sea demasiado grande (>5:1) . JS Precision ofrece consulta DFM gratuita.
Resumen
El estampado por embutición profunda es la mejor opción técnica para piezas de cavidades profundas y de alta precisión: el diseño de una sola pieza sin costuras ofrece una precisión dimensional de ±0,025 mm y un acabado Ra ≤ 0,4 μm . Sin embargo, la soldadura sigue siendo preferible para prototipos de lotes pequeños (menos de ~100 unidades) gracias a la nula inversión en herramientas y a una mayor flexibilidad de diseño . Problemas como la deformación relacionada con el calor y la estanqueidad al aire relacionados con la soldadura la harán menos adecuada para la producción de grandes cantidades de piezas de precisión.
¿Le gustaría saber si sus piezas pueden beneficiarse al cambiar al método de embutición profunda? JS Precision tiene todos los servicios que necesita, incluido DFM para optimización y producción en masa de precisión. Justo sube tus dibujos CAD ¡Y el equipo aquí los analizará para preparar un presupuesto personalizado en 24 horas!

Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos. Para Servicios de precisión JS , no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y Solicite una cotización formal de piezas. . Por favor contáctenos para más información.
Recurso

