 Italiano




Servizi di stampaggio ad imbutitura profonda formano parti cave senza giunzioni, formate a freddo, con tolleranze lineari di ±0,025 mm (±0,001") e rugosità superficiale fino a Ra ≤ 0,4 μm. La fabbricazione saldata, al contrario, accumula ±0,38 mm (±0,015") di tolleranza e lascia zone di saldatura con Ra ≥ 3,2 μm. Per volumi superiori a 1.500 unità, l'imbutitura profonda elimina la molatura e la lucidatura, raggiunge tassi di perdita di elio inferiori a 10⁻⁹ mbar·L/s e riduce il costo per pezzo rispetto alla saldatura.
Confronto rapido: imbutitura profonda e fabbricazione saldata
|
Fattore di confronto |
Stampaggio ad imbutitura profonda |
Fabbricazione saldata |
Vantaggio di precisione JS |
|---|---|---|---|
|
Tolleranza lineare |
±0,025 mm (±0,001") |
±0,38 mm di impilamento (±0,015") |
Consistenza progressiva della trafila |
|
Coassialità |
≤ 0,05 mm, nessuna distorsione termica |
> 0,25 mm dallo stress termico |
Elimina il processo di stiratura |
|
Rugosità superficiale (Ra). |
≤ 0,4 μm (ereditato dal foglio) |
≥ 3,2 μm (cordone di saldatura + spruzzi) |
Non è necessaria alcuna levigatura o lucidatura |
|
Integrità strutturale |
Senza giunture, tasso di perdita <10⁻⁹mbar·L/s |
Micropori HAZ, cordoni di saldatura |
Test di tenuta con spettrometro di massa con elio al 100%. |
|
Tempo di ciclo per parte |
< 3 secondi |
Saldatura manuale, minuti per pezzo |
NRE ammortizza sopra i 1.500 pezzi |
Fonte dati: criteri di accettazione della saldatura strutturale AWS D1.1/D1.1M-2024.
Punti chiave
- Forma e aspetto: Stampaggio per imbutitura profonda Il processo di produzione raggiunge una tolleranza di planarità di ±0,025 mm , mentre allo stesso tempo lascia le superfici così speculari che Ra ≤ 0,4 μm viene raggiunto senza operazioni secondarie come saldatura, lucidatura o molatura.
- Tenuta e resistenza: le combinazioni di tenuta e resistenza vengono ottenute simultaneamente attraverso la combinazione di un'unica struttura e flusso di grani in grado di soddisfare una tenuta al vuoto di 10⁻⁹ mbar·L/s.
- Punto di equilibrio dei costi: quando la scala di produzione raggiunge 1500 pezzi o più, le basse ore di manodopera per l'imbutitura profonda di un singolo pezzo possono essere ammortizzate per i costi dello stampo. Nel confronto tra imbutitura profonda e costi di saldatura, questa è la soglia chiave che determina la fattibilità economica del processo.
Servizi di stampaggio ad imbutitura profonda rispetto alla fabbricazione saldata: quanta precisione dimensionale si può ottenere?
I servizi di stampaggio per imbutitura profonda offrono un livello molto elevato di formatura senza giunzioni e uno stretto controllo dimensionale entro ±0,025 mm (±0,001"), solo per citare alcune caratteristiche. I processi di fabbricazione che utilizzano la saldatura consentono solo operazioni limitate come taglio, piegatura e cambiamenti indotti dalla distorsione termica che alla fine causano una deviazione totale di circa ±0,38 mm (±0,015") o anche peggio, se non monitorati adeguatamente.
Meccanismi di stress termico e tolleranza cumulativa
- Zona interessata dal calore: un cordone di saldatura è una delle principali fonti di deformazione termica. Ogni saldatura è accompagnata da una distorsione angolare e da una deformazione da ritiro localizzata risultante dal ritiro lineare di circa 0,05–0,15 mm in una direzione.
- Tolleranze fuori controllo dopo la saldatura: secondo un rapporto tecnico del 2024 della Society of Manufacturing Engineers (SME), Sheet Metal Fabrication Standards, le tolleranze geometriche vengono violate più frequentemente nelle parti saldate che nelle parti stampate separatamente; infatti, il rapporto è 3,5. (Fonte: PMI 2024)
- Differenze tra Tolleranze delle parti stampate e saldate : I servizi di stampaggio ad imbutitura profonda prevedono un processo di formatura a freddo che aiuta a prevenire lo stress termico; ciò porta a miglioramenti significativi (circa dieci volte) nella coassialità e nella perpendicolarità .
Standard autorevoli e verifica della precisione JS
AWS D1.1/D1.1M-2024 afferma: il rinforzo della saldatura non deve superare 1/16 di pollice (1,6 mm); la profondità del sottosquadro deve restare inferiore a 1,6 mm per lamiere di spessore inferiore o uguale a 12,7 mm ; eventuali crepe superficiali o mancanza di fusione interna necessitano di rimozione e rilavorazione al 100%.
JS Precision aderisce rigorosamente allo standard AWS D1.1/D1.1M nella valutazione delle tolleranze delle parti stampate rispetto a quelle saldate : viene selezionato un esempio di saldatura di ciascun lotto che rappresenta il lavoro di ispezione totale svolto tramite una macchina di misura a coordinate. Dallo studio di JS Precision risulta che il progetto di saldatura originale del cliente, che presentava una deviazione del 12% nella coassialità delle parti saldate, con il passaggio ai servizi di stampaggio ha portato alla riduzione minima dell'offset a 0,03 mm e la resa del primo assemblaggio è balzata dall'82% al 99,4%. Il salto di precisione è un riflesso diretto dell'affidabilità dell'assemblaggio tra parti imbutite e resistenza saldata.
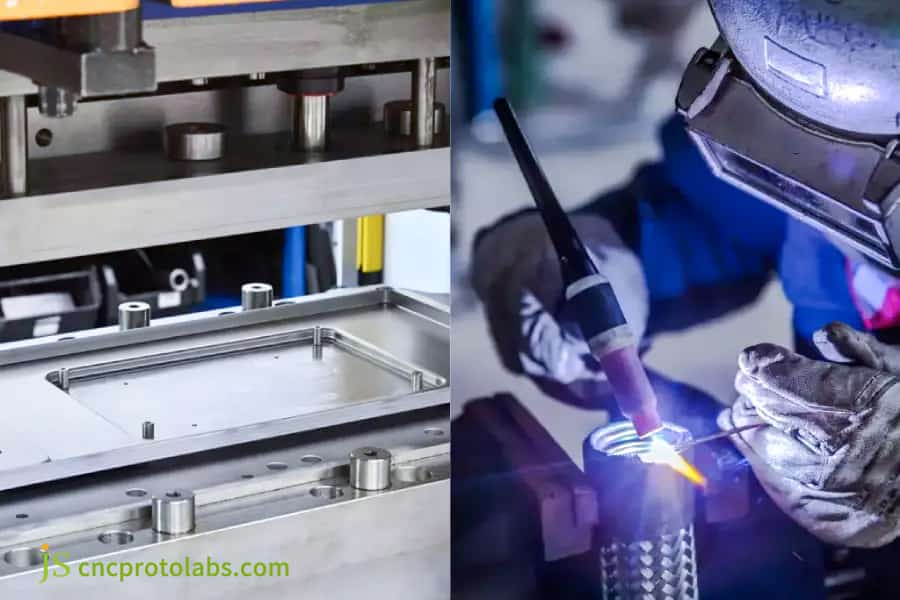
Figura 1: Confronto tra la macchina per stampaggio a imbutitura profonda e il processo di saldatura manuale.
Stampaggio dei metalli e finitura mediante saldatura: quali sono le differenze tecniche nella qualità della superficie?
La differenza fondamentale tra la finitura superficiale stampata e quella saldata (nota anche come stampaggio dei metalli rispetto alla finitura tramite saldatura ) risiede nella continuità della superficie e nel controllo della rugosità. I metalli imbutiti hanno una superficie che è una copia diretta della superficie altamente lucidata dello stampo e ha una rugosità fino a Ra ≤ 0,4 μm ; Tuttavia, il pezzo saldato mostra una ruvidità iniziale di almeno Ra ≤ 0,4 μm a causa di spruzzi di saldatura, scolorimento dovuto al calore e linee di saldatura.
Confronto delle fasi di post-elaborazione
- Inconveniente per le parti saldate: quando si utilizza la galvanica, l'anodizzazione o la verniciatura sopra una parte con saldature, è necessario molare manualmente, eliminare schizzi e decapare/passivare, il che aggiunge circa un altro 20%-30% al tempo di manodopera.
- Stato di stampaggio di parti metalliche imbutite profonde: l'imbutitura profonda si basa su una pellicola di olio ad alto potere lubrificante e matrici realizzate con leghe ultra dure che forniscono una superficie altamente lucida subito dopo che la parte esce dallo strumento senza giunture o linee di saldatura .
- Resistenza alla corrosione: in riferimento al Manuale sulla finitura superficiale di ASM International (2023), è stato affermato che le parti imbutite durano circa il 40% in più rispetto alle parti che sono state saldate e successivamente rettificate durante i test in nebbia salina.
Disegna il controllo del segno e la tecnologia della fustella
- Lubrificazione e rivestimenti: i difetti di stiratura per le parti metalliche imbutite profonde sono controllati da lubrificanti e indurimento degli stampi ( rivestimenti TD o CVD ).
- Standardizzazione di precisione JS e controllo della finitura superficiale: la lucidatura e la pulizia degli stampi sono standardizzate e automatizzate, ottenendo costantemente una rugosità superficiale misurata di 0,3–0,4 μm.
Le tue parti hanno problemi a causa di saldature scadenti o finiture di giunture smerigliate? Ottieni una soluzione di finitura superficiale personalizzata e un preventivo per le parti metalliche imbutite del team di ingegneri JS Precision.
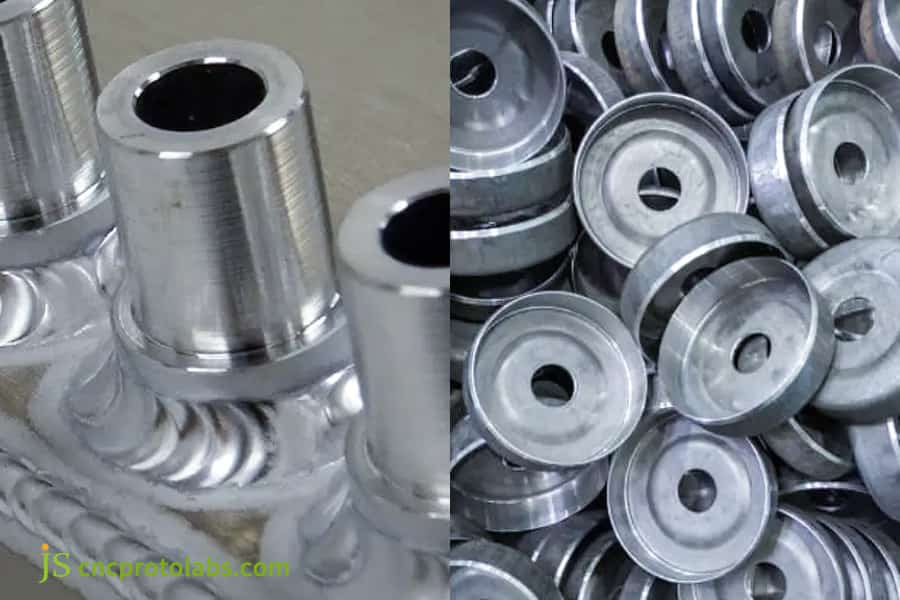
Figura 2: Confronto tra parti metalliche lisce imbutite e parti metalliche saldate.
Perché il servizio di formatura dei metalli per imbutitura profonda eccelle in termini di tenuta e integrità strutturale durante la saldatura?
Servizio di formatura di metalli per imbutitura profonda produce parti senza saldature, garantendo tassi di perdita di elio inferiori a 10⁻⁹ mbar·L/s — impossibile con giunzioni saldate. Stirando a freddo una singola lamiera metallica, elimina i cordoni di saldatura e le zone interessate dal calore , mantenendo il flusso continuo dei grani per un'integrità strutturale superiore sotto vuoto o ad alta pressione.
Analisi della Microstruttura e delle Proprietà Meccaniche
- Rischi della ZTA saldata: le alte temperature modificano la microstruttura del materiale di base, provocando un ingrossamento del grano e la formazione della zona alterata dal calore (ZTA). Ciò lo rende suscettibile a microfessure, porosità e persino a penetrazione incompleta , con conseguenti possibili percorsi di perdita.
- Vantaggi Incrudimento: attraverso il servizio di formatura dei metalli per imbutitura profonda, la resistenza allo snervamento del materiale viene aumentata del 15–25% . La microstruttura fibrosa rimane allineata al contorno del pezzo e quindi la resistenza alla fatica aumenta.
- Integrità della tenuta: per testare le perdite degli alloggiamenti che richiedono un'elevata tenuta all'aria, JS Precision utilizza rilevatori di perdite con spettrometro di massa a elio e gli alloggiamenti possono superare in modo affidabile il test inferiore a 10⁻⁹ mbar·L/s.
ISO 5817:2023 afferma che il livello di qualità B corrisponde ai requisiti più elevati per la saldatura finita, crepe, mancanza di fusione e bruciatura non sono consentite a nessun livello.
Per evitare tutti i principali difetti di saldatura descritti nella norma ISO 5817:2023 come non cancellabili a qualsiasi livello, JS Precision utilizza una struttura senza giunzioni in tutta la sua gamma di prodotti. I fornitori di servizi di formatura dei metalli per imbutitura profonda dovrebbero essere ben consapevoli che senza un'adeguata resistenza alla trazione e processi di ricottura intermedi adeguatamente organizzati e temporizzati , possono verificarsi guasti del materiale durante le operazioni di imbutitura profonda.
Hai problemi con la tenuta all'aria o con la resistenza strutturale delle parti saldate? Contatta il tuo team di ingegneri tecnici JS Precision per uno studio di fattibilità sulla sostituzione con parti imbutite sigillate.
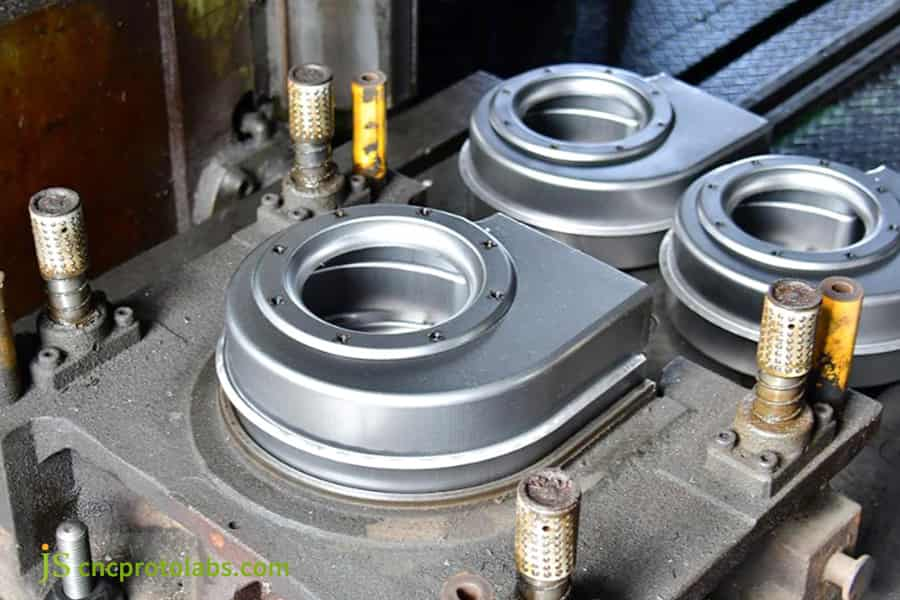
Figura 3: Servizio di formatura di metalli per imbutitura profonda che produce parti strutturali a tenuta stagna.
Come scegliere tra il servizio di fabbricazione di metalli per imbutitura profonda e la saldatura in base al volume di produzione?
La decisione tra il servizio di fabbricazione dei metalli di imbutitura profonda e la saldatura riguarda il punto di pareggio del costo totale di proprietà (TCO). Con l’aumento del volume di produzione oltre le 1.500 unità, il tempo ciclo ridotto per pezzo e i costi pari a zero per la rettifica secondaria dell’imbutitura profonda consentono di recuperare completamente l’investimento in utensili NRE.
Modello di confronto dei costi quantitativi
I bassi costi iniziali di saldatura e la versatilità come metodo di progettazione lo rendono adatto alla prototipazione di lotti molto piccoli (meno di 100 unità) o alla realizzazione di parti di grandi dimensioni e di forma irregolare . Tuttavia, l'imbutitura profonda utilizza matrici progressive o matrici a trasferimento multistazione per ridurre i tempi di produzione a 1-3 secondi per parte, riducendo drasticamente il costo unitario per le produzioni di grandi volumi.
Per i progetti che richiedono una fornitura stabile a lungo termine, la scelta del processo tra alloggiamento in metallo senza saldatura e saldatura incide direttamente sul costo totale di proprietà.
TCO = NRE + Volume × (Materiale + Tempo ciclo × Costo macchina + Manodopera secondaria)
In breve, oltre il punto di pareggio, il costo unitario di servizio di fabbricazione di metalli per imbutitura profonda scende ben al di sotto del costo della saldatura, poiché l'NRE viene ammortizzato a pochi centesimi per unità mentre la saldatura continua a pagare la manodopera costosa.
Flessibilità dei servizi personalizzati di stampaggio ad imbutitura profonda
- Prototipazione di piccoli lotti (< 100 unità): quando si tratta di un servizio di stampaggio profondo personalizzato, gli utensili personalizzati possono essere realizzati con semplici stampi a stazione singola e mantenere l'NRE (investimento iniziale in utensili) nell'intervallo da $ 3.000 a $ 8.000 in base alla complessità della parte.
- Tirature medio-grandi (1.000–50.000 unità): con gli stampi progressivi, la produzione in serie riduce i costi unitari del 22–35% rispetto alla saldatura.
- Volumi ultra-elevati (>100.000 unità): gli stampi di trasferimento multistazione riducono notevolmente i costi unitari (40–55% in meno) rispetto alla saldatura.
Carica i tuoi file CAD su JS Precision per un preventivo dettagliato, prezzi scaglionati e un ROI. Ti aiuteremo a decidere il metodo di produzione adatto alla tua attività, ai volumi di produzione, alla progettazione del prodotto e all'obiettivo generale.
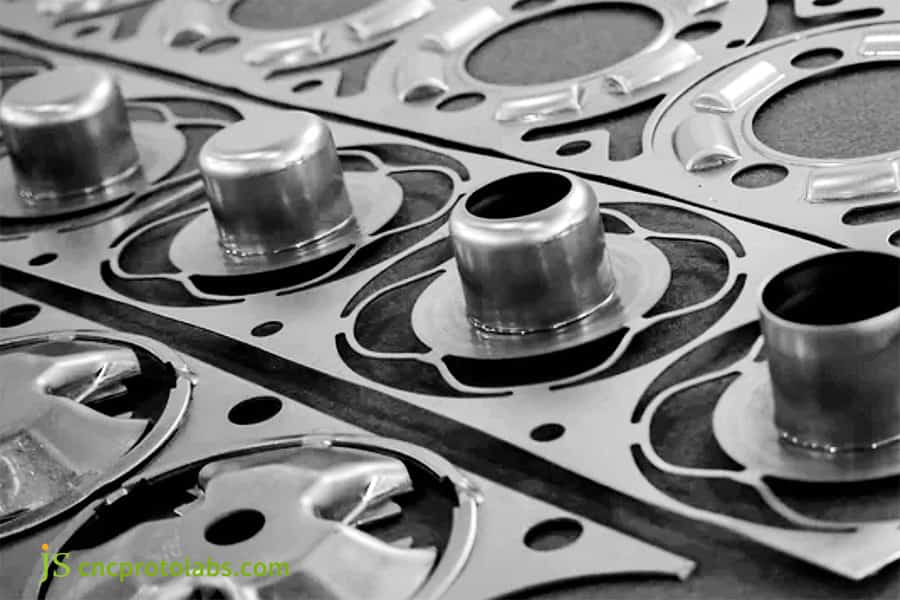
Figura 4: Servizio di fabbricazione di metalli per imbutitura profonda rispetto al volume di produzione della saldatura.
Come controllare l'assottigliamento delle pareti e l'incrudimento nello stampaggio ad imbutitura profonda?
Dovrebbe essere comunque mantenuta la coerenza nel rapporto tra stiratura e incrudimento per garantire una buona integrità strutturale del parti metalliche imbutite . Una possibilità è lo stampaggio in più fasi con forze del premilamiera (BHF) attentamente regolate per limitare l'assottigliamento delle pareti a circa il 10%–20% e prevenire la rottura o l'increspatura del materiale.
Stato di tensione del materiale e controllo della ricottura
- Finestra della forza di tenuta del pezzo grezzo (BHF): una forza di tenuta del pezzo grezzo insufficiente può causare grinze sui bordi, mentre una forza di tenuta del pezzo grezzo eccessiva può causare lacerazioni del fondo.
- Progettazione guidata dall'analisi degli elementi finiti (FEA): la simulazione del flusso del metallo e il calcolo del rapporto di imbutitura (K) utilizzando la FEA sono il metodo dominante. Inoltre, le tensioni sviluppate all'interno del materiale possono essere scaricate mediante una fase intermedia di ricottura mentre allo stesso tempo il materiale viene indurito per subire un ulteriore rammollimento.
- Tasso di assottigliamento misurato: in base ai dati misurati di JS Precision, la variazione dello spessore della parete laterale delle parti con cavità profonda ottimizzate dal processo può essere mantenuta entro un intervallo di ±0,02 mm.
Stampaggio ad imbutitura profonda e fabbricazione saldata: confronto tra spessore della parete e indurimento
|
Dimensione di confronto |
Stampaggio ad imbutitura profonda |
Fabbricazione saldata |
Impatto sulla qualità delle parti |
|---|---|---|---|
|
Controllo dello spessore della parete |
±0,02 mm (stiratura controllata) |
±0,1 mm (distorsione termica) |
L'imbutitura profonda garantisce una parete uniforme |
|
Incrudimento del lavoro (HV). |
+15%–25% di aumento del rendimento |
Ammorbidimento della ZTA locale |
L'imbutitura profonda migliora la fatica |
|
Struttura del grano |
Linee a flusso continuo |
Interrotto dal calore della saldatura |
Senza cuciture = migliore resistenza alle crepe |
|
Variazione di spessore |
< 5% attraverso la cavità profonda |
8%–15% sui giunti saldati |
L'imbutitura profonda riduce il tasso di scarto |
|
Stress post-formatura |
Controllato tramite ricottura |
Concentrazione delle tensioni residue |
L'imbutitura profonda evita la deformazione |
Fonte dati: database del processo di imbutitura profonda JS Precision 2025; Manuale ASM vol. 14A (2023) che forma gli standard.
Processo a circuito chiuso per parti metalliche imbutite
Per i suoi servizi di stampaggio ad imbutitura profonda, JS Precision non solo utilizza la simulazione Dynaform, ma applica anche il rivestimento TD della superficie dello stampo (TiCN, durezza HV 3000+) in modo che durante l'imbutitura a più stadi, le parti metalliche imbutite non si strappino o subiscano un assottigliamento significativo .
Case study sul servizio di stampaggio profondo personalizzato JS Precision: custodia per sensori medici in acciaio inossidabile senza giunzioni
JS Precisione utilizzata servizio di stampaggio profondo personalizzato per aiutare un importante cliente europeo di apparecchiature mediche a sostituire l'involucro di un sensore saldato ad alto rischio con una struttura imbutita completamente sigillata e a prova di perdite.
Sfide dei clienti
Inizialmente, il progetto del cliente prevedeva di tagliare e rullare la lamiera di acciaio inossidabile 316L e quindi realizzare un alloggiamento a cavità profonda (rapporto profondità/diametro di 3,5:1) mediante saldatura TIG manuale. La deformazione termica dovuta alla saldatura ha causato problemi di coassialità nel 12% delle unità, anche dopo la lucidatura della saldatura, il tasso di perdita dei micropori si è attestato al 35% . Inoltre il costo complessivo è stato elevato.
Soluzione di precisione JS
- Stampo per imbutitura profonda progressiva a 5 fasi: sostituzione della saldatura con un servizio di formatura dei metalli per imbutitura profonda.
- Ottimizzazione della simulazione Dynaform: forza ridotta del premilamiera e sono stati realizzati punzoni in metallo duro per migliorare la levigatezza della superficie interna del metallo.
- Ricottura brillante sotto vuoto: Dopo la seconda fase, è stato inserito un processo di ricottura brillante sotto vuoto per riportare il materiale alla capacità di deformazione duttile.
Lezioni apprese
Nella prima fase (T1), l'incrudimento del 316L ha provocato rotture microscopiche delle pareti durante la terza fase del processo. Basandoci sulla nostra esperienza con casi simili, abbiamo aggiunto una fase di ricottura sotto vuoto alla fine della seconda fase , che ha risolto il problema della fessurazione.
Risultati finali
- Coassialità: migliorata da 0,15 mm a 0,03 mm.
- Rugosità superficiale: Ra 0,3 μm raggiunta.
- Impermeabilità e costi: resa al primo passaggio del 100% nei test di spettrometria di massa con elio, costo unitario complessivo ridotto del 42%.
Deformazioni nelle saldature o perdite nei giunti di tenuta? Lascia che il nostro personale esperto di JS Engineering trovi una soluzione unica. Sentiti libero di discutere con noi i dettagli del progetto per il nostro servizio di stampaggio profondo personalizzato, prepareremo una valutazione di fattibilità della produzione e un preventivo accurato.
Quali regole DFM dovrebbero seguire gli ingegneri per il servizio di stampaggio profondo personalizzato?
La progettazione per la producibilità (DFM) è fondamentale per ridurre al minimo i costi di stampaggio profondo personalizzato. Aderendo alle linee guida del raggio inferiore (R ≥ 2×spessore della parete) ed evitando di rendere i rapporti profondità-diametro troppo grandi è possibile ridurre lo sviluppo del costo degli utensili del 20% rispetto ai metodi di imbutitura profonda e saldatura per realizzare le parti.
Specifiche geometriche oggettive DFM per lo stampaggio a imbutitura profonda
- Raggio inferiore: R ≥ 2×spessore della parete, un raggio troppo piccolo aumenta lo stress di trazione localizzato, causando potenzialmente la rottura.
- Angolo di sformo: un angolo di sformo adeguato può aiutare a ridurre l'attrito durante l'espulsione del pezzo e a prolungare la durata dello stampo.
- Gestione del rapporto profondità/diametro: massimo 5:1 per fase di trafilatura, i rapporti superiori a questo dovrebbero essere affrontati tramite trafilatura multifase e combinati con ricottura intermedia .
- Foratura e rifilatura in un colpo solo: includere queste operazioni sulla linea di pressatura per ridurre le esigenze di lavorazioni successive Lavorazione CNC .
Vantaggi DFM: stampaggio ad imbutitura profonda rispetto alla fabbricazione saldata
|
Regola DFM |
Stampaggio personalizzato per imbutitura profonda |
Fabbricazione saldata |
Impatto sui costi |
|---|---|---|---|
|
Raggio inferiore |
R ≥ 2× parete (impedisce lo strappo) |
Raccordo di saldatura ≥ 0,7× piastra |
L'imbutitura profonda consente di risparmiare il 20% sugli utensili |
|
Variazione dello spessore della parete |
±0,02 mm (stiratura controllata) |
±0,1 mm (distorsione termica) |
L'imbutitura profonda consente di risparmiare rilavorazioni |
|
Integrazione dei fori |
Foratura nello stampo, zero setup |
Foratura post-saldatura + fissaggio |
L'imbutitura profonda consente di risparmiare il 15% di manodopera |
|
Coerenza della tolleranza |
CpK ≥ 1,67 su 100.000 parti |
CpK ≤ 1,0 (variazione termica) |
L'imbutitura profonda consente di risparmiare scarti |
|
Preparazione della superficie prima della placcatura |
Nessuno (Ra ≤ 0,4 μm come disegnato) |
Necessaria macinazione + decapaggio |
L'imbutitura profonda consente di risparmiare il 25% sulla finitura |
Fonte dati: linee guida DFM JS Precision 2025; ISO 8015:2011 Regole fondamentali del GPS.
Domande frequenti
D1: Qual è il principale vantaggio strutturale dei servizi di stampaggio ad imbutitura profonda rispetto alle parti saldate?
Mediante imbutitura profonda, una parte viene stampata da un unico foglio di metallo senza rotture o saldature termiche. Rispetto alla saldatura, la struttura monopezzo non presenta punti di stress e saldature microporose, mostra una resistenza alla fatica e alla pressione molto più elevata .
D2: In che modo le tolleranze delle parti stampate e saldate influiscono sull'assemblaggio automatizzato a valle?
I prodotti stampati sono abbastanza uniformi e quindi adatti alla produzione automatizzata. L'imbutitura profonda mantiene tolleranze rigorose fino a ±0,025 mm, ma le parti saldate spesso subiscono deformazioni dovute alla distribuzione non uniforme del calore, che si traduce in una tolleranza totale di 0,38 mm , che potrebbe portare a inceppamenti della catena di montaggio o frequenti riparazioni della macchina.
Q3: Quale qualità di finitura superficiale può essere ottenuta con il servizio di formatura dei metalli per imbutitura profonda?
La formatura del metallo per imbutitura profonda offre una finitura liscia di Ra ≤ 0,4 μm direttamente dallo stampo. Stampi altamente lucidati e lubrificazione avanzata raggiungono questo risultato, quindi le parti possono procedere alla galvanizzazione o all'anodizzazione senza rettifica.
D4: Quando l'imbutitura profonda diventa più conveniente rispetto alla fabbricazione saldata?
La saldatura ha un costo iniziale di attrezzatura inferiore ma comporta costi elevati di manodopera e rettifica secondaria. Sebbene l'imbutitura profonda comporti un costo iniziale elevato per gli utensili, un tempo di ciclo da parte a parte di 1-3 secondi riduce notevolmente il costo complessivo per unità . Dopo un punto di produzione di 1.500 volumi, il costo totale di proprietà (TCO) dell'imbutitura profonda diventa inferiore a quello della fabbricazione saldata.
D5: JS Precision è in grado di imbutire profondamente l'acciaio inossidabile e le leghe di alluminio?
JS Precision è specializzata nell'imbutitura profonda di precisione di acciai inossidabili austenitici (304, 316L), leghe di alluminio (5052, 6061), rame puro, ottone e leghe di nichel. I nostri ingegneri decidono i lubrificanti adatti e le operazioni di ricottura per i diversi materiali in base alle loro proprietà.
Q6: In che modo JS Precision verifica la tenuta delle custodie imbutite personalizzate?
Per usi impegnativi come gli alloggiamenti dei sensori, JS Precision esegue test di tenuta tramite spettrometria di massa con elio al 100% e test di pressione differenziale. Attraverso l'imbutitura profonda senza giunzioni possiamo ottenere un tasso di perdita di vuoto inferiore a 10⁻⁹ mbar·L/s che esclude completamente la possibilità di perdite microporose che solo i componenti saldati possono introdurre.
Q7: Quali informazioni tecniche sono necessarie per ottenere un preventivo personalizzato da JS Precision?
A ottenere un preventivo personalizzato con un tempo di consegna di 24 ore, dovranno essere forniti questi documenti: file CAD 3D (STEP/IGES), disegni 2D con dimensioni e tolleranze critiche, specifiche dei materiali, descrizione della finitura superficiale e previsione della quantità annuale. Una lista di controllo DFM (Design for Manufacturability) gratuita verrà fornita con il preventivo di JS Precision.
D8: Come posso ottimizzare la progettazione del mio prodotto per ridurre i costi degli utensili con JS Precision?
Per ridurre la complessità dello sviluppo dello stampo, si consiglia di riservare un raggio dell'angolo inferiore ragionevole (R ≥ 2 × spessore della parete) durante la progettazione, mantenere uno spessore della parete uniforme ed evitare un rapporto profondità/diametro a passaggio singolo troppo grande (>5:1) . JS Precision fornisce consulenza DFM gratuita.
Riepilogo
Lo stampaggio per imbutitura profonda è la scelta tecnica migliore per parti altamente precise e con cavità profonde: il design monopezzo senza giunture offre una precisione dimensionale di ± 0,025 mm e una finitura Ra ≤ 0,4 μm . La saldatura, tuttavia, rimane preferibile per i prototipi di piccoli lotti (meno di circa 100 unità) grazie all'assenza di investimenti in attrezzature e alla maggiore flessibilità di progettazione . Problemi come la deformazione dovuta al calore e l'ermeticità legati alla saldatura lo renderanno meno adatto alla produzione di grandi quantità di pezzi di precisione.
Vorresti sapere se i tuoi pezzi possono trarre vantaggio dal passaggio al metodo dell'imbutitura profonda? JS Precision ha tutti i servizi di cui hai bisogno, incluso DFM per l'ottimizzazione e la produzione di massa di precisione. Appena carica i tuoi disegni CAD , e il team qui li analizzerà per preparare un preventivo personalizzato entro 24 ore!

Disclaimer
I contenuti di questa pagina sono solo a scopo informativo. Per Servizi di precisione JS , non ci sono dichiarazioni o garanzie, esplicite o implicite, circa l'accuratezza, la completezza o la validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per le parti . Vi preghiamo di contattarci per ulteriori informazioni.
Risorsa

