 Русский




Услуги штамповки глубокой вытяжки Формируют бесшовные, холоднодеформированные полые детали с линейными допусками ±0,025 мм (±0,001 дюйма) и шероховатостью поверхности Ra ≤ 0,4 мкм. Сварное производство, напротив, накапливает наложение допусков ±0,38 мм (±0,015 дюйма) и оставляет зоны сварки Ra ≥ 3,2 мкм. При объемах производства более 1500 единиц глубокая вытяжка исключает необходимость шлифовки и полировки, обеспечивает скорость утечки гелия ниже 10⁻⁹ мбар·л/с и снижает стоимость детали по сравнению со сваркой.
Быстрое сравнение: глубокая вытяжка и сварное изготовление
|
Коэффициент сравнения |
Штамповка глубокой вытяжки |
Сварное производство |
Преимущество точности JS |
|---|---|---|---|
|
Линейный допуск |
±0,025 мм (±0,001 дюйма) |
Сложение ±0,38 мм (±0,015 дюйма) |
Прогрессивная стабильность матрицы |
|
Соосность |
≤ 0,05 мм, без термической деформации |
> 0,25 мм от теплового стресса |
Устраняет процесс выпрямления |
|
Шероховатость поверхности (Ra) |
≤ 0,4 мкм (унаследовано от листа) |
≥ 3,2 мкм (наварной валик + брызги) |
Не требуется шлифовка или полировка |
|
Структурная целостность |
Бесшовные, скорость утечки <10⁻⁹мбар·л/с |
Микропоры ЗТВ, сварные швы |
Испытание на утечку масс-спектрометра со 100% гелием |
|
Время цикла на деталь |
< 3 секунд |
Ручная сварка, минут на деталь |
NRE амортизируется выше 1500 штук |
Источник данных: критерии приемлемости сварки конструкций AWS D1.1/D1.1M-2024.
Ключевые выводы
- Форма и внешний вид: Штамповка глубокой вытяжки В процессе производства достигается допуск плоскостности ±0,025 мм , и в то же время поверхность становится настолько зеркальной, что Ra ≤ 0,4 мкм достигается без вторичных операций, таких как сварка, полировка или шлифовка.
- Герметичность и прочность: сочетание герметичности и прочности достигается одновременно за счет сочетания единой конструкции и потока зерна, что обеспечивает герметичность в вакууме 10⁻⁹ мбар·л/с.
- Точка баланса затрат: когда объем производства достигает 1500 штук или более, небольшие трудозатраты на глубокую вытяжку отдельных деталей могут быть амортизированы за счет затрат на пресс-форму. При сравнении стоимости глубокой вытяжки и стоимости сварки это ключевой порог, определяющий экономическую жизнеспособность процесса.
Услуги глубокой штамповки по сравнению со сварным изготовлением: какую точность размеров вы можете получить?
Услуги глубокой вытяжки обеспечивают очень высокий уровень формовки без швов и жесткий контроль размеров в пределах ±0,025 мм (±0,001 дюйма), и это лишь некоторые из особенностей. Производственные процессы с использованием сварки допускают только ограниченные операции, такие как резка, изгиб и изменения, вызванные термической деформацией, которые в конечном итоге вызывают общее отклонение примерно ±0,38 мм (±0,015 дюйма) или даже хуже, если не контролировать должным образом.
Термический стресс и механизмы кумулятивной толерантности
- Зона термического влияния: Сварной шов является основным источником термической деформации. Каждый сварной шов сопровождается угловой дисторсией и локализованным усадочным короблением, возникающим в результате линейной усадки около 0,05–0,15 мм в одном направлении.
- Допуски выходят из-под контроля после сварки. Согласно техническому отчету Общества инженеров-технологов (SME) 2024 года «Стандарты изготовления листового металла», геометрические допуски нарушаются чаще в сварных деталях , чем в отдельно штампованных деталях; на самом деле это соотношение равно 3,5. (Источник: МСП, 2024 г.)
- Различия между допуски штампованных и сварных деталей : Службы глубокой штамповки используют процесс холодной штамповки, который помогает предотвратить термический стресс; это приводит к значительному улучшению (примерно в десять раз) соосности и перпендикулярности .
Авторитетные стандарты и проверка точности JS
АРМ Д1.1/Д1.1М-2024 гласит: усиление сварного шва не должно превышать 1/16 дюйма (1,6 мм); глубина подрезки должна оставаться менее 1,6 мм для пластин толщиной менее или равной 12,7 мм ; любые поверхностные трещины или внутренние непровары требуют удаления и 100% доработки.
JS Precision строго придерживается стандарта AWS D1.1/D1.1M при оценке допусков штампованных и сварных деталей : для каждой партии выбирается образец сварки, отражающий общую работу по контролю, выполненную с помощью координатно-измерительной машины. Исследование JS Precision показывает, что первоначальная сварочная конструкция заказчика, имевшая отклонение соосности свариваемых деталей на 12%, с переходом на услуги штамповки позволила добиться минимального уменьшения смещения до 0,03 мм , а выход продукции первой сборки подскочил с 82% до 99,4%. Скачок в точности является прямым отражением надежности сборки между деталями глубокой вытяжки и прочности сварных швов.
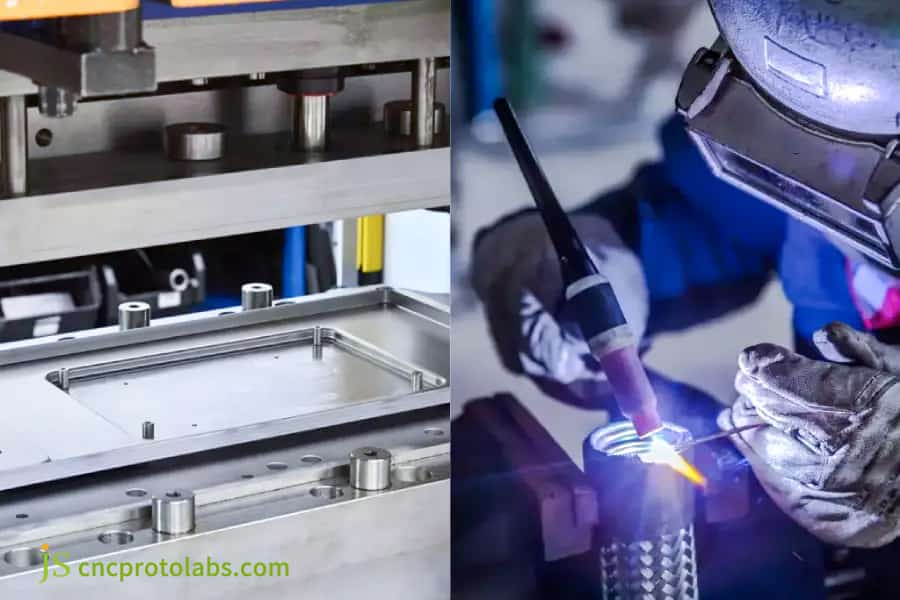
Рисунок 1: Сравнение машины глубокой вытяжки и процесса ручной сварки.
Штамповка металла и сварка: каковы технические различия в качестве поверхности?
Основная разница в отделке штампованной и сварной поверхности (также называемой штамповка металла против сварки ) заключается в обеспечении непрерывности поверхности и контроле шероховатости. Металлы глубокой вытяжки имеют поверхность, которая является прямой копией полированной поверхности штампа и имеет шероховатость всего Ra ≤ 0,4 мкм ; Тем не менее, сварная деталь имеет первоначальную шероховатость не менее Ra ≤ 0,4 мкм из-за сварочных брызг, изменения цвета при нагревании и линий сварного шва.
Сравнение этапов постобработки
- Неудобство для сварных деталей: при гальванопокрытии, анодировании или покраске поверх детали со сварными швами приходится вручную шлифовать, избавляться от брызг и травить/пассивировать, что увеличивает трудозатраты еще примерно на 20–30%.
- Статус формования металлических деталей глубокой вытяжки: Глубокая вытяжка основана на масляной пленке с высокой смазывающей способностью и штампах из сверхтвердых сплавов, которые обеспечивают полированную поверхность сразу после того, как деталь выходит из инструмента , без каких-либо швов или линий сварки .
- Устойчивость к коррозии. В справочнике ASM International по отделке поверхности (2023 г.) указано, что детали, подвергнутые глубокой вытяжке, служат примерно на 40 % дольше, чем детали, сваренные с последующей шлифовкой во время испытаний в солевом тумане.
Управление метками и технология штамповки
- Смазка и покрытия: дефекты меток вытяжки на металлических деталях глубокой вытяжки контролируются смазками и закалкой штампов ( покрытия TD или CVD ).
- Стандартизация точности и контроль качества поверхности JS: полировка и очистка штампов стандартизированы и автоматизированы, что позволяет постоянно достигать измеренной шероховатости поверхности 0,3–0,4 мкм.
У ваших деталей возникли проблемы из-за плохой сварки или шлифовки швов? Получите индивидуальное решение для отделки поверхности и расценки на металлические детали глубокой вытяжки от команды инженеров JS Precision.
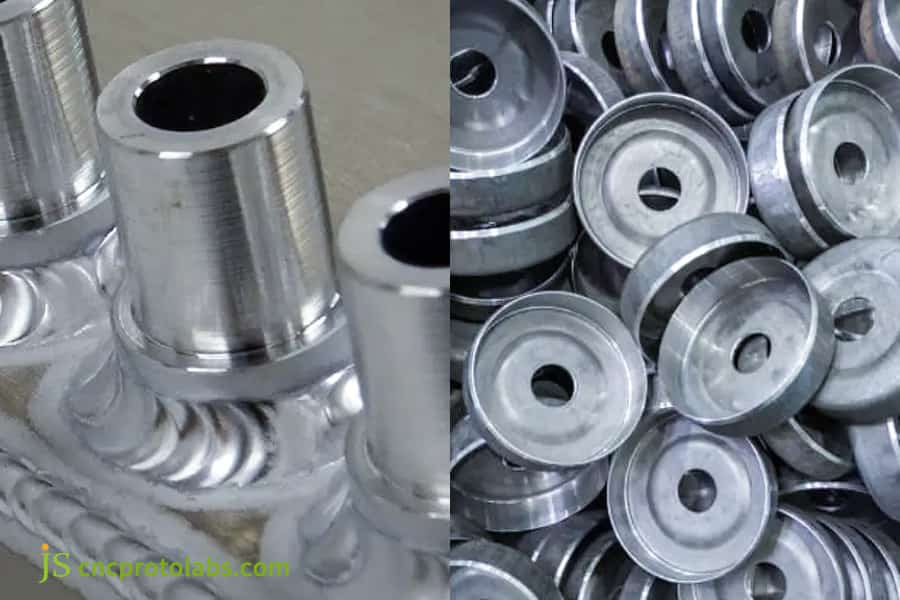
Рисунок 2: Сравнение гладких металлических деталей глубокой вытяжки и сварных металлических деталей.
Почему служба глубокой вытяжки металла превосходит сварку по герметичности и структурной целостности?
Услуги по формовке металла глубокой вытяжкой производит бесшовные детали, гарантируя скорость утечки гелия ниже 10⁻⁹ мбар·л/с, что невозможно при сварных швах. Холодное растяжение одного металлического листа позволяет исключить сварные швы и зоны термического влияния , поддерживая непрерывный поток зерна для обеспечения превосходной структурной целостности в условиях вакуума или высокого давления.
Анализ микроструктуры и механических свойств
- Риски сварной ЗТВ: Высокие температуры изменяют микроструктуру основного материала, что приводит к укрупнению зерна и образованию зоны термического влияния (ЗТВ). Это делает его восприимчивым к микротрещинам, пористости и даже неполному проникновению , что приводит к возможным путям утечки.
- Преимущества Упрочнение: Благодаря глубокой вытяжке металла предел текучести повышается на 15–25% . Волокнистая микроструктура остается выровненной по контуру детали, благодаря чему сопротивление усталости увеличивается.
- Целостность уплотнения. Для проверки герметичности корпусов, требующих высокой герметичности, компания JS Precision использует гелиевые масс-спектрометрические детекторы утечек , и корпуса могут надежно выдержать испытание при давлении менее 10⁻⁹ мбар·л/с.
ИСО 5817:2023 говорит, что уровень качества Б соответствует самым высоким требованиям к готовому сварному шву, трещины, непровары и прожоги не допускаются ни на каком уровне.
Чтобы избежать всех основных дефектов сварки, описанных в стандарте ISO 5817:2023 как не подлежащие удалению на любом уровне, JS Precision использует бесшовную конструкцию во всем своем ассортименте продукции. Поставщики услуг по формованию металла методом глубокой вытяжки должны хорошо понимать, что без достаточной прочности на разрыв и правильно организованных и рассчитанных по времени процессов промежуточного отжига во время операций глубокой вытяжки может произойти разрушение материала.
У вас проблемы с герметичностью или конструкционной прочностью свариваемых деталей? Свяжитесь с командой технических инженеров JS Precision для получения технико-экономического обоснования замены герметичными деталями глубокой вытяжки.
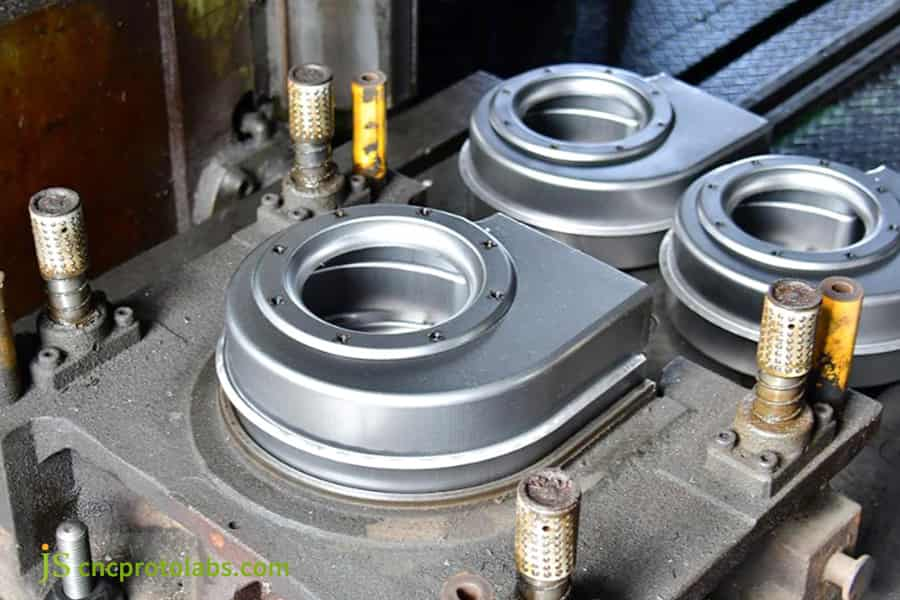
Рисунок 3: Служба глубокой вытяжки металла, производящая герметичные конструкционные детали.
Как выбрать между услугами по изготовлению металла глубокой вытяжкой и сваркой в зависимости от объема производства?
Выбор между услугами по изготовлению металла методом глубокой вытяжки и сваркой зависит от точки безубыточности совокупной стоимости владения (TCO). Поскольку объем производства превышает 1500 единиц, сокращение времени цикла изготовления каждой детали и нулевые затраты на вторичное шлифование при глубокой вытяжке позволяют полностью окупить инвестиции в инструмент NRE.
Модель количественного сравнения затрат
Низкие первоначальные затраты на сварочный инструмент и универсальность метода проектирования делают его подходящим для прототипирования очень малых партий (менее 100 единиц) или изготовления крупногабаритных деталей неправильной формы . Однако при глубокой вытяжке используются прогрессивные штампы или многостанционные переносные штампы, что позволяет сократить время производства до 1–3 секунд на деталь, что значительно снижает себестоимость единицы продукции при крупносерийном производстве.
Для проектов, требующих долгосрочных стабильных поставок, выбор технологии бесшовного металлического корпуса по сравнению со сварным напрямую влияет на общую стоимость владения.
Общая стоимость владения = NRE + Объем × (Материал + Время цикла × Производительность машины + Вторичная рабочая сила)
Короче говоря, за пределами точки безубыточности себестоимость единицы продукции Услуги по изготовлению металлических изделий глубокой вытяжки падает значительно ниже стоимости сварки, поскольку NRE амортизируется до нескольких центов за единицу , в то время как сварка по-прежнему оплачивает дорогостоящую рабочую силу.
Гибкость индивидуальных услуг по штамповке глубокой вытяжкой
- Мелкосерийное прототипирование (< 100 единиц). Когда речь идет об услугах глубокой вытяжки по индивидуальному заказу, индивидуальная оснастка может быть изготовлена с помощью простых однопозиционных штампов, при этом ваши NRE (первоначальные инвестиции в инструмент) останутся в диапазоне от 3000 до 8000 долларов США в зависимости от сложности детали.
- Средние и крупные тиражи (1 000–50 000 единиц). Благодаря использованию прогрессивных штампов массовое производство снижает себестоимость единицы продукции на 22–35 % по сравнению со сваркой.
- Сверхбольшие объемы (>100 000 единиц): использование многостанционных штампов значительно снижает затраты на единицу продукции (на 40–55 %) по сравнению со сваркой.
Загрузите свои файлы САПР в JS Precision, чтобы получить подробное предложение, многоуровневые цены и рентабельность инвестиций. Мы поможем вам определиться с методом производства, который соответствует вашему бизнесу, объемам производства, дизайну продукта и общей цели.
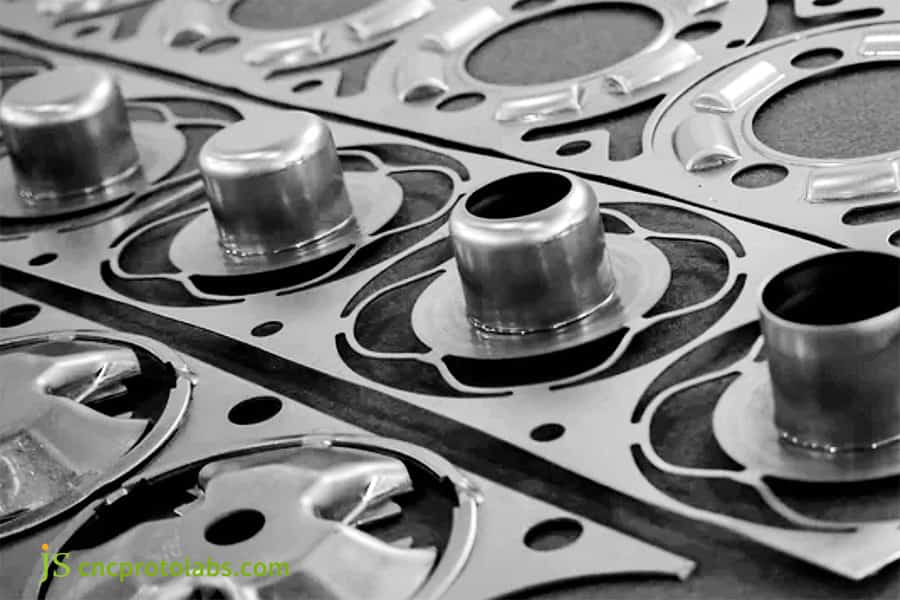
Рисунок 4: Услуги по изготовлению металла методом глубокой вытяжки в зависимости от объема сварочного производства.
Как контролировать утончение стенок и упрочнение при штамповке с глубокой вытяжкой?
Последовательность в соотношении глажки и закалки должна сохраняться, чтобы обеспечить хорошую структурную целостность изделия. металлические детали глубокой вытяжки . Одной из возможностей является многоэтапная штамповка с тщательно отрегулированным усилием держателя заготовки (BHF), чтобы ограничить утончение стенки примерно до 10–20% и предотвратить разрыв или образование складок материала.
Напряженное состояние материала и контроль отжига
- Окно силы удержания заготовки (BHF). Недостаточная сила удержания заготовки может привести к сморщиванию края, а чрезмерная сила удержания заготовки может вызвать разрыв нижней части.
- Проектирование на основе анализа методом конечных элементов (FEA): моделирование течения металла и расчет коэффициента вытяжки (K) с использованием FEA являются доминирующим способом. Кроме того, напряжения, возникающие внутри материала, можно снять на промежуточном этапе отжига, в то же время материал затвердевает для дальнейшего размягчения.
- Измеренная скорость утонения: на основе измеренных данных JS Precision изменение толщины боковин оптимизированных для процесса деталей с глубокими полостями можно поддерживать в пределах ±0,02 мм.
Глубокая вытяжка и сварное изготовление: сравнение толщины стенки и закалки
|
Размер сравнения |
Штамповка глубокой вытяжки |
Сварное производство |
Влияние на качество деталей |
|---|---|---|---|
|
Контроль толщины стенки |
±0,02 мм (контролируемое глажение) |
±0,1 мм (тепловая деформация) |
Глубокая вытяжка обеспечивает равномерную стену |
|
Деформационное упрочнение (HV) |
+15%–25% увеличение урожайности |
Локальное смягчение ЗТВ |
Глубокая вытяжка снижает утомляемость. |
|
Зернистая структура |
Линии непрерывного потока |
Нарушено нагревом сварного шва |
Бесшовность = лучшая устойчивость к растрескиванию |
|
Вариация толщины |
< 5% в глубокой полости |
8–15 % в сварных соединениях |
Глубокая вытяжка снижает процент брака |
|
Постформирующий стресс |
Контролируется посредством отжига |
Остаточная концентрация напряжений |
Глубокая вытяжка позволяет избежать коробления |
Источник данных: база данных процессов глубокой вытяжки JS Precision 2025; Справочник ASM Том. 14А (2023) формирующие стандарты.
Замкнутый процесс обработки металлических деталей глубокой вытяжки
Для своих услуг по штамповке глубокой вытяжкой компания JS Precision не только использует моделирование Dynaform, но также наносит на поверхность формы покрытие TD (TiCN, твердость HV 3000+), чтобы во время многоэтапной вытяжки металлические детали глубокой вытяжки не рвлись и не подвергались значительному утончению .
Пример услуги JS Precision по индивидуальной глубокой вытяжке штамповки: бесшовный корпус медицинского датчика из нержавеющей стали
JS Precision используется Индивидуальная услуга глубокой вытяжки штамповки чтобы помочь крупному европейскому покупателю медицинского оборудования заменить сварной корпус датчика высокого риска на полностью герметичную, герметичную конструкцию глубокой вытяжки.
Проблемы клиента
Первоначально проект клиента заключался в том, чтобы разрезать и прокатать листовой металл из нержавеющей стали 316L, а затем изготовить корпус с глубокими полостями (соотношение глубины к диаметру 3,5:1) с помощью ручной сварки TIG. Термическая деформация из-за сварки привела к тому, что у 12% узлов возникли проблемы с соосностью, даже после полировки сварного шва уровень утечки микропор составил 35% . Кроме того, общая стоимость была высокой.
Прецизионное решение JS
- 5-ступенчатая прогрессивная матрица глубокой вытяжки: сварка заменена услугой глубокой вытяжки металла.
- Оптимизация моделирования Dynaform: уменьшено усилие держателя заготовки и использованы твердосплавные пуансоны для улучшения гладкости внутренней поверхности металла.
- Вакуумный яркий отжиг: после второго этапа был проведен процесс вакуумного светлого отжига, чтобы вернуть материалу способность к пластической деформации.
Извлеченные уроки
На первом этапе (Т1) деформационное упрочнение 316L привело к микроскопическим разрушениям стенок на третьем этапе процесса. Основываясь на нашем опыте работы с подобными случаями, мы добавили в конце второго этапа этап яркого вакуумного отжига , что решило проблему растрескивания.
Окончательные результаты
- Соосность: увеличена с 0,15 мм до 0,03 мм.
- Шероховатость поверхности: Ra 0,3 мкм.
- Герметичность и стоимость: 100% выход при первом проходе гелиевых масс-спектрометрических испытаний, общая стоимость единицы продукции снижена на 42%.
Деформации при сварке или неплотности уплотнительных соединений? Позвольте нашим опытным сотрудникам JS Engineering найти уникальное решение. Не стесняйтесь обсудить с нами детали проекта нашей индивидуальной услуги глубокой вытяжки, мы подготовим технико-экономическое обоснование производства и точное ценовое предложение.
Какие правила DFM должны соблюдать инженеры при оказании услуг по индивидуальной штамповке глубокой вытяжкой?
Проектирование с учетом технологичности (DFM) является ключом к минимизации затрат на индивидуальную штамповку глубокой вытяжкой. Соблюдение рекомендаций по радиусу дна (R ≥ 2×толщина стенки) и воздержание от слишком больших соотношений глубины к диаметру может снизить стоимость инструментов на 20% по сравнению с методами изготовления деталей глубокой вытяжкой и сваркой.
Объективные геометрические характеристики DFM для глубокой штамповки
- Нижний радиус: R ≥ 2×толщина стенки, слишком малый радиус увеличивает локализованное растягивающее напряжение, что может привести к разрыву.
- Угол уклона: Адекватный угол уклона может помочь уменьшить трение во время выброса детали и продлить срок службы матрицы.
- Управление соотношением глубины к диаметру: максимум 5:1 на этап вытяжки, соотношения выше этого значения следует решать путем многоэтапного вытягивания и сочетать с промежуточным отжигом .
- Прошивка и обрезка за один проход. Включите эти операции на линию прессования, чтобы сократить требования к последующим операциям. обработка с ЧПУ .
Преимущества DFM: глубокая штамповка по сравнению со сварным изготовлением
|
Правило ДФМ |
Изготовленная на заказ штамповка глубокой вытяжки |
Сварное производство |
Влияние на стоимость |
|---|---|---|---|
|
Нижний радиус |
R ≥ 2 × стенка (предотвращает разрывы) |
Сварной шов ≥ 0,7× пластины |
Глубокая вытяжка экономит 20% инструментов. |
|
Изменение толщины стенок |
±0,02 мм (контролируемое глажение) |
±0,1 мм (тепловая деформация) |
Глубокая вытяжка экономит доработку |
|
Интеграция отверстий |
Прошивка в штампе, нулевая настройка |
Послесварное сверление + приспособление |
Глубокая вытяжка экономит 15% трудозатрат. |
|
Последовательность толерантности |
CpK ≥ 1,67 на 100 тыс. деталей |
CpK ≤ 1,0 (изменение температуры) |
Глубокая вытяжка экономит отходы |
|
Подготовка поверхности перед нанесением покрытия |
Нет (Ra ≤ 0,4 мкм на чертеже) |
Требуется измельчение + травление |
Глубокая вытяжка экономит 25% финиша |
Источник данных: рекомендации JS Precision 2025 DFM; ISO 8015:2011 Основные правила GPS.
Часто задаваемые вопросы
Вопрос 1: В чем основное структурное преимущество услуг глубокой вытяжки по сравнению со сварными деталями?
Методом глубокой вытяжки из цельного листа металла без разрушения и термосварки отливается деталь. По сравнению со сваркой цельная конструкция не имеет напряженных мест и микропористых сварных швов, демонстрирует гораздо более высокую усталостную прочность и устойчивость к давлению .
Вопрос 2. Как допуски штампованных и сварных деталей влияют на последующую автоматическую сборку?
Штампованные изделия достаточно однородны, что делает их пригодными для автоматизированного производства. Глубокая вытяжка обеспечивает строгие допуски на уровне ±0,025 мм, но сварные детали часто подвергаются деформации из-за неравномерного распределения тепла, в результате чего общий допуск составляет 0,38 мм , что может привести к застреванию сборочной линии или частому ремонту оборудования.
Вопрос 3: Какого качества поверхности можно добиться с помощью услуги глубокой вытяжки металла?
Глубокая вытяжка металла обеспечивает гладкую поверхность Ra ≤ 0,4 мкм непосредственно из матрицы. Тщательно отполированные штампы и усовершенствованная смазка позволяют добиться такого результата, поэтому детали можно приступать к гальваническому покрытию или анодированию без шлифования.
Вопрос 4: Когда глубокая вытяжка становится более рентабельной, чем сварное производство?
Сварка требует более низких первоначальных затрат на инструмент, но требует высоких трудозатрат и затрат на вторичную шлифовку. Хотя глубокая вытяжка требует больших первоначальных затрат на оснастку, время цикла от детали к детали в 1–3 секунды значительно снижает общую стоимость единицы . После 1500 точек массового производства общая стоимость владения (TCO) при глубокой вытяжке становится ниже, чем у сварного производства.
Вопрос 5: Может ли JS Precision производить глубокую вытяжку нержавеющей стали и алюминиевых сплавов по индивидуальному заказу?
JS Precision специализируется на прецизионной глубокой вытяжке аустенитных нержавеющих сталей (304, 316L), алюминиевых сплавов (5052, 6061), чистой меди, латуни и никелевых сплавов. Наши инженеры подбирают подходящие смазочные материалы и операции отжига для различных материалов в зависимости от их свойств.
Вопрос 6. Как JS Precision проверяет герметичность нестандартных корпусов глубокой вытяжки?
Для сложных применений, таких как корпуса датчиков, JS Precision проводит масс-спектрометрические испытания на герметичность со 100% гелием , а также испытания на перепад давления. Путем глубокой вытяжки без швов мы можем добиться скорости утечки вакуума менее 10⁻⁹ мбар·л/с, что полностью исключает возможность микропористых утечек, которые могут возникнуть только при сварке компонентов.
Вопрос 7. Какая техническая информация необходима для получения индивидуального предложения от JS Precision?
К получить индивидуальное предложение в течение 24 часов должны быть предоставлены следующие документы: файлы 3D CAD (STEP/IGES), 2D чертежи с критическими размерами и допусками, спецификации материалов, описание отделки поверхности и годовой прогноз количества. Бесплатный контрольный список DFM (Проектирование для технологичности) будет приложен к предложению JS Precision.
Вопрос 8. Как я могу оптимизировать дизайн своего продукта, чтобы снизить затраты на инструменты с помощью JS Precision?
Чтобы снизить сложность разработки пресс-формы, рекомендуется во время проектирования зарезервировать разумный радиус нижнего угла (R ≥ 2 × толщина стенки), поддерживать одинаковую толщину стенки и избегать слишком большого отношения глубины однократного прохода к диаметру (> 5:1) . JS Precision предоставляет бесплатную консультацию по DFM.
Краткое содержание
Глубокая штамповка является лучшим техническим выбором для высокоточных деталей с глубокими полостями: бесшовная цельная конструкция обеспечивает точность размеров ±0,025 мм и чистоту Ra ≤ 0,4 мкм . Однако сварка по-прежнему предпочтительна для прототипов небольших партий (менее 100 единиц) благодаря нулевым инвестициям в оснастку и большей гибкости конструкции . Такие проблемы, как тепловая деформация и герметичность, связанные со сваркой, сделают ее менее подходящей для производства больших объемов прецизионных деталей.
Хотите знать, выиграет ли переход на метод глубокой вытяжки для ваших деталей? JS Precision предлагает все необходимые услуги, включая DFM для оптимизации и прецизионного массового производства. Только загрузите свои чертежи САПР , и наша команда проанализирует их и подготовит индивидуальное предложение в течение 24 часов!

Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей. Для JS Прецизионные услуги , нет никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запросить официальное предложение запчастей . Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Ресурс

