Deutsch



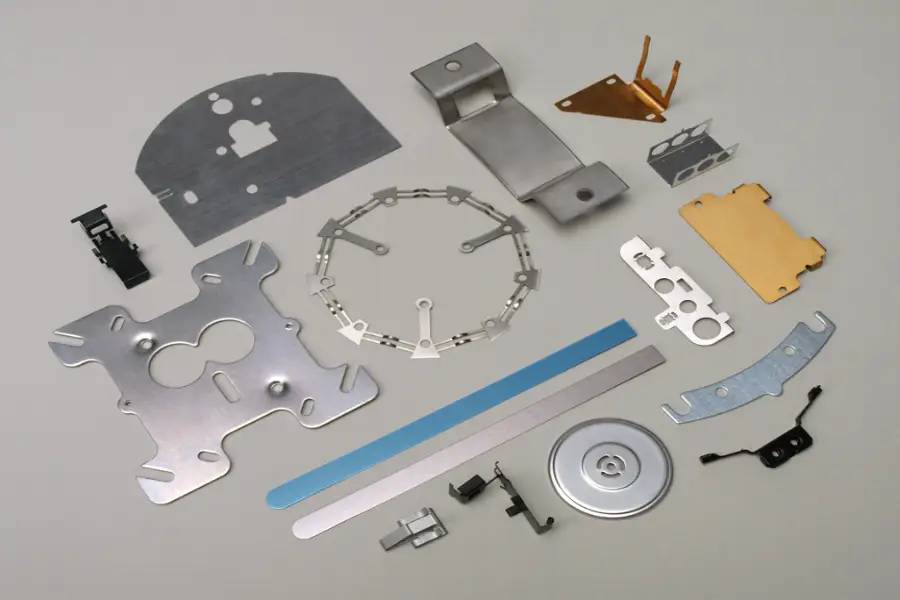

Metallstanzen ist ein unverzichtbarer und effizienter Umformprozess in der modernen Fertigung. Es wandelt Metallbleche mithilfe präziser Formen und hoher Geschwindigkeit in komplexe und hochpräzise Komponenten um. Stanzgeräte.MetallStanzteileist mit seiner hervorragenden Konsistenz, schnellen Produktionseffizienz und überlegenen Kostenvorteile zu einer wichtigen treibenden Kraft für Brancheninnovationen geworden.
Als Pionier der Branche bietet JS Manufacturing seinen Kunden maßgeschneiderte Lösungen für den gesamten Prozess, von der Materialauswahl und Formenentwicklung bis hin zur Massenproduktion, mit innovativer Stanztechnologie, intelligenten Produktionssystemen und umfassenden Branchenkenntnissen.Dies gewährleistet die optimale Balance aus Leistung, Zuverlässigkeit und Wirtschaftlichkeit für jedes Metallstanzprodukt und ermöglicht es dem globalen High-End-Fertigungssektor weiter.
Was ist Metallprägung?
Die Metallstanztechnologie ist eine Verarbeitungsmethode, bei der ein Metallstempel verwendet wird, um mechanischen Druck auf flache Metallbleche auszuüben. Es handelt sich um einen effizienten und hochpräzisen Umformprozess. Durch die Verwendung einer vorgefertigten Form und deren Kombination mit der nach unten gerichteten Extrusionskraft einer Presse wird das Metallblech bei Raumtemperatur plastisch verformt oder abgelöst, um schnell die erforderlichen dreidimensionalen Teile herzustellen. Der gesamte Prozess umfasst präziseMetallumformung, Biegen, Schneiden und andere Prozesse, die für die Herstellung einfacher bis komplexer Komponenten geeignet sind.
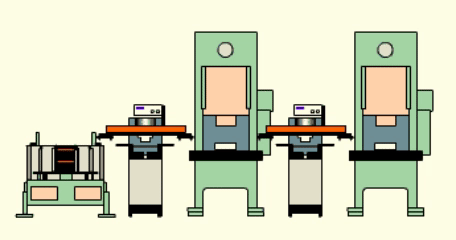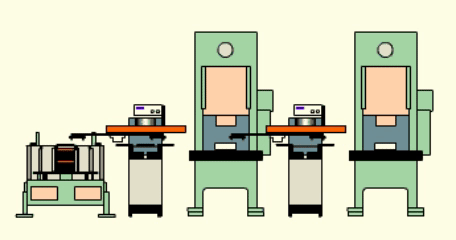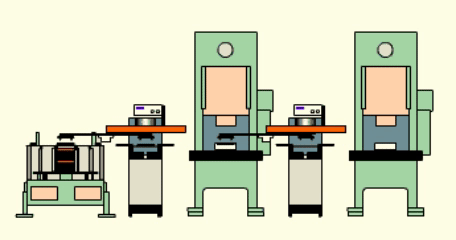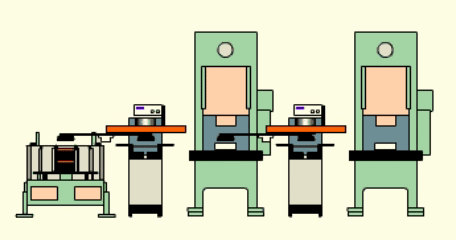
Beim Metallstanzen umfasst der Stanzmetallprozess zunächst die Fixierung des Metallblechs an Ort und Stelle. Der Bediener legt eine flache Metallplatte auf den unteren Stempel der Form, und der obere Stempel (d. h. der Metallstempel) bewegt sich unter dem Antrieb der Presse vertikal nach unten. Nachdem die obere und untere Form geschlossen sind, übt die Schneidkante oder Formstruktur der Form Druck auf das Metall aus, wodurch es sich dehnt, verbiegt oder bricht. Dieses Verfahren hat den Vorteil, dass es mehrere Prozesse gleichzeitig abschließen kann, was die Produktionseffizienz deutlich verbessert, und eignet sich besonders für die Massenproduktion von Präzisionsteilen.
Was sind die grundlegenden Prozesse des Metallstanzens?
Die Metallstanztechnik ist eine Reihe von Techniken, um Metallbleche durchMetallstempelzu drücken, um eine bestimmte Form zu erhalten.Die folgenden vier Prozesse spiegeln ihre raffinierte Anwendung bei der Herstellung komplexer Teile wider:
1.Progressive Stempelung
Durch mehrere Sätze verbundener Metallpfähle werden mehrere Prozesse wie Stanzen, Biegen und Formen schrittweise auf einer einzigen Montagelinie abgeschlossen.JS Company übernimmt die von ihm selbst entwickelte fortschrittliche Formtechnologie, um eine effiziente Massenproduktion durch die Form verschiedener Arbeitsstationen zu erreichen kontinuierlich.
Zum Beispiel kann der Kühlergrill eines Autos durch schrittweises Stanzen, Biegen und Drehen gleichzeitig hergestellt werden.Die Präzision der Matrizenverbindungsstange kann ±0,005 mm betragen, um die Teilekonsistenz sicherzustellen und die Produktionsgeschwindigkeit um 40 % zu erhöhen.
2.Transferformprägung
Geeignet für große oder kompliziert geformte Teile, Metallbarren, die von Roboterarmen oder Förderbändern zwischen Arbeitsstationen transportiert werden.JS-Servopresse arbeitet nahtlos mit Automatisierungssystemen zusammen, um die Positionierung der Knüppel präzise zu steuern.Beispielsweise stellt bei der Herstellung von Luft- und Raumfahrtkomponenten eine Kombination aus Spritzpressen und Wärmebehandlung sicher, dass Teile aus Titanlegierung nach mehreren Verformungen strukturell stabil bleiben und die Ausschussrate um 60 % reduziert wird.
3.SlidingFormprägung
Speziell für das Biegen in mehreren Winkeln entwickelt, wird die komplexe Kurvenformung durch horizontal verschiebbare Metallstempel erreicht.Das flexible Formsystem von JS unterstützt die Online-Anpassung von Biegewinkeln. Beispielsweise kann ein einziges Stanzen das Biegen in drei verschiedene Richtungen bei der Produktion von Halterungen für elektronische Komponenten vollenden und so die Materialausnutzung um 15 % steigern. Es eignet sich besonders für Anpassungsaufträge in kleinen Mengen.
4.TiefeZeichnung
Durch Dehnen des Metallstempels werden Metallbleche zu Teilen mit tiefem Hohlraum geformt.Mit der fortschrittlichen Matrizenkombination und der hydraulischen Formkombinationskompensation kann die Tiefstrecktechnologie von JS erfolgreich große Behälter mit einem Durchmesser von 1,5 m und einer Oberflächenglätte ≤0,8 μm formen und so die strengen Anforderungen medizinischer Geräte an makellose Oberflächen erfüllen.
Was sind die wichtigsten Schritte des Metallstanzprozesses?
1.Materialvorbehandlung und Formanpassung
Je nach Anforderung der Teile wählen Sie Metallbleche (z. B. Aluminium, Stahl, Kupferlegierung usw.) aus und glätten Sie die Oberfläche durch Vorbehandlung wie Nivellierung und Reinigung.JS Company verwendet Lasermesstechnologie, um die Dickentoleranz (±0,05 mm) von Metallblechen für Umformparameter von hochpräzisem Metall zu kalibrierengestempelte Form.
2.Formentwurf und Inbetriebnahme
Basierend auf dem 3D-Modell der Teile werden die Geometrie und der Prägeweg der Metallprägeform entworfen und die Spannungsverteilung der Matrize durch CAE-Simulation optimiert.Zum Beispiel benötigen Tiefziehformen ein geneigtes R-Winkel-Design, um Risse zu verhindern. Das unabhängige Formenbearbeitungszentrum von JS kann das Kantenpolieren auf Mikrometerebene abschließen, um die Oberfläche sicherzustellen Rauheit Ra ≤0,4μm.
3.Stanz- und Umformphase
Beim Platzieren der Metallplatte auf dem Pressentisch wird die plastische Verformung durch das Zusammenwirken von Metallstempelform und Hydraulik-/Servopresse erreicht.Zum Beispiel kann das progressive Spaltdesign der Matrize während des Zugvorgangs den Materialfluss steuern und Falten oder Risse verhindern, und das Echtzeit-Druckrückmeldungssystem von JS kann den Kantendruck dynamisch anpassen, um die Ausbeute auf 99,2 % zu erhöhen.
4.Nachbehandlung und Oberflächenoptimierung
Metallgeprägte Produkte werden beschnitten, umrandet oder elektrolytisch poliert, um Grate zu entfernen und die Oberfläche zu verbessern.Die automatisierte Entgratungsausrüstung von JS kann winzige Teile mit einer Größe von bis zu 0,1 mm bearbeiten und kombiniertPVD-BeschichtungTechnologie zur Verbesserung der Korrosionsbeständigkeit von Teilen und Erfüllung hoher Haltbarkeitsanforderungen wie Autobatteriegehäuse.
5.Qualitätsprüfung und Datenabschluss
Die Maßgenauigkeit von Metallstanzteilen (z. B. Lochabstand ≤ 0,01 mm) wurde mithilfe von CMM oder optischem Scannen überprüft und Formparameter und Produktionsdaten wurden über das MES-System verfolgt.Das visuelle KI-Inspektionssystem von JS kann Fehler mit einer Ebene von 0,02 mm in Echtzeit identifizieren und sorgt so für Chargenkonsistenz.
Welche Arten von Metallstanzformen gibt es?
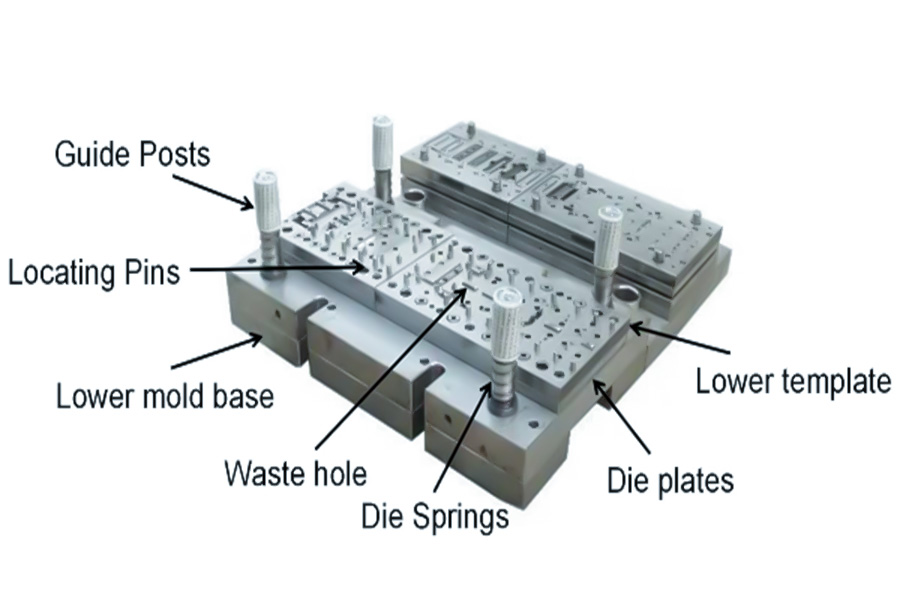
Metallische Stanzformensind das Kernwerkzeug der Fertigungsindustrie. Es ist hauptsächlich in die folgenden Kategorien unterteilt:
1.Klassifiziert nach Prozesstyp
StanzenForm:Wird verwendet, um Metallbleche zu trennen, das Schneiden, Stanzen,Schneidenund andere Verfahren abzuschließen, um die erforderlichen Konturen oder Löcher zu erhalten.Der Kern der Matrize ist die Kombination aus konkaver Matrize und konkaver Matrize. Die Präzision des Matrizenspiels bestimmt die Qualität des Matrizenabschnitts.Weit verbreitet in der Produktion von Hardware und elektronische Komponenten.
BendForm:Biegen Sie die Metallplatte in einem bestimmten Winkel oder in einer bestimmten Form (z. B. U-Form, V-Form) und vervollständigen Sie die Biegung durch eine Kombination aus unter Druck stehender konvexer und konkaver Matrize unter Berücksichtigung der Rückprallkompensation.
VertiefungForm:Das Strecken flacher Rohlinge in hohle dreidimensionale Teile (wie Tassen oder Zylinder) durch konvexes Pressen konkaver Formen erfordert die Kontrolle von Falten und Rissen.Geeignet für die Herstellung von Artilleriegeschossen, Panzern usw.
Formform:Wird für die lokale plastische Verformung von Metallblechen verwendet, z. B. Ausbeulen, Reißen und Einschnüren des Halses, durch die Material in eine bestimmte Form gedehnt oder komprimiert wird, geeignet für die Bearbeitung komplexer gekrümmter Oberflächen oder verstärkter Stahlkonstruktionen.
CompositeForm:Es führt mehrere Schritte wie Stanzen, Schneiden, Formen usw. in einem einzigen Stanzvorgang durch und ermöglicht eine effiziente Bearbeitung durch die Kombination einer konvexen Formstruktur.Geeignet fürMassenproduktionvon kleinen und mittelgroßen Teilen mit hoher Präzision und mehreren Prozessen.
EnterForm(kontinuierlicheForm):Durch mehrere kontinuierliche Stempelungen, Stanzen, Biegen, Formen usw. des Bandmaterials, abschließendes effizientes Schneiden des fertigen Produkts, geeignet für die Massenproduktion kleiner Präzisionsteile.
2.Klassifiziert nach Formstruktur
- Einspurige Form:Nur ein Stanzen (z. B. Stanzen oder Schneiden), einfache Struktur, niedrige Kosten, geeignet für Kleinserienfertigung oder einfache Teilebearbeitung.
- Kombinationsform:
CompositeForm: Mehrere Prozesse (z. B Schneiden und Strecken) am selben Arbeitsplatz.
ProgressiveForm: Kontinuierliche Verarbeitung (Stanzen → Biegen → Schneiden) in verschiedenen Arbeitspositionen.
- Transferform:wird für den Transfer von Rohlingen mehrerer Pressen und Roboterarme verwendet, geeignet für große Teile wie Auto-Overlays.
Wie verhindert man ein Reißen beim Stanzen von ultradünnen Metallblechen (<0,1 mm)?
Entsprechend den Merkmalen des Stanzvorgangs auf Metall werden die wichtigsten Techniken und Maßnahmen des Stanzens und Die Rissverhinderung ultradünner Metallplatten (<0,1 mm) wird im Folgenden vorgestellt:
| Art der Technologie | Grundprinzipien | Spezifische Maßnahmen | Anwendbare Szenarien | Anti-Riss-Effekt |
| Formoptimierung | Stresskonzentration reduzieren. | R-Winkel-Form mit Farbverlauf + progressives Stempeln. | Präzisionsprägung (z. B. Sensorgehäuse). | Rissrisiko ↓ 40 %. |
| Materialauswahl | Erhöht die Skalierbarkeit. | Aluminiumfolie/geglühter Edelstahl. | Formteile mit großer Verformung (z. B. Batteriegehäuse). | Bruchfestigkeit um 25 % erhöht. |
| Prozesskontrolle | Druck und Geschwindigkeit optimieren. | Servopresse+Stanzen mit niedriger Geschwindigkeit. | Kontinuierliche Hochgeschwindigkeitsproduktion. | Die Ertragsrate stieg um 35 %. |
| Schmierbehandlung | Reibungswiderstand reduzieren. | Schmiermittel auf Wasserbasis + DLC-Beschichtung. | Hochgeschwindigkeitspräzisionsstanzen. | Oberflächenkratzer ↓ 90 %. |
| Flexible Form | Pufferdruckschwankungen. | Polyurethan-Weichform + Luftpolsterunterstützung. | Dünnwandige Verbundbauteile (z. B. Mikrogerüste). | Abreißrate ↓ 50 %. |
Stempeln auf MetallKompatibilität:
- Das Stanzen ultradünner Metalle erfordert Flexibilität der Matrize und dynamische Anpassung der Prozessparameter (z. B. Echtzeit-Feedback von Servopressen).
- Flexible Formen wie Polyurethan absorbieren lokale Spannungen während des Materialflusses und vermeiden ein Abreißen bei hartem Kontakt.
- Technologiesynergie:
Formoptimierung + Schmierbehandlung: Reduzieren Sie den Materialflusswiderstand und die Formhaftung, geeignet für weiche Materialien wie Aluminiumfolie.
Stufenstanzen + flexible Matrize: Phasenweise Verformung reduziert Einzellast, geeignet für die Massenproduktion von ultradünnen Batteriegehäusen.
Welche Art von Prozess ist für das Stanzen von Titanlegierungen erforderlich?
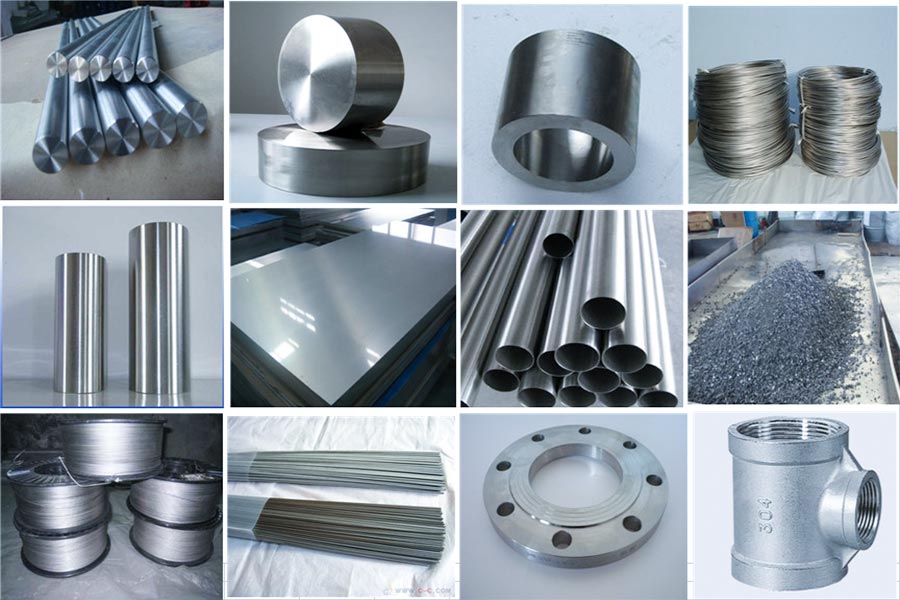
Das Stanzen von Titanlegierungen erfordert Heißprägen oder Heißprägen in Kombination mit hochpräziserCNC-Bearbeitungund spezieller Formtechnologie.Die spezifischen Gründe sind wie folgt:
1.Verbesserung der Hochtemperaturplastizität
Titanlegierungen haben eine hohe Härte und Verformungsbeständigkeit und neigen beim Pressen bei Raumtemperatur zu Rissen.Durch Erhitzen des Materials auf 600-850℃ (Heißprägen) oder 300-500℃ (Warmprägen) kann die Plastizität des Materials erheblich verbessert, die Umformschwierigkeit verringert und der Rückprall minimiert werden.
2.Präzise CNC-Hilfsverarbeitung
In Kombination mit der ±0,005 mm hochpräzisen CNC-Ausrüstung des Unternehmens JS können Titanlegierungsteile zum Präzisionspolieren im Mikrometerbereich gepresst werden, um strenge Toleranzanforderungen in der Luft- und Raumfahrt, der Medizintechnik und anderen Bereichen zu erfüllen.
3.Spezielle Formen und Schmiertechnik
Verwenden Sie hochtemperaturbeständige Formmaterialien (z. B. Wolframstahl oder keramikbeschichtete Formen), kombinieren Sie Stickstoff- oder Graphitschmierstoffe, verhindern Sie Formverschleiß und Titanlegierungsbindung und verlängern Sie die Formlebensdauer.
4.Übereinstimmung der Oberflächenbehandlung
Nach dem Stanzen müssen Titanlegierungen eloxiert, sandgestrahlt oder chemisch passiviert werden, um ihre Korrosionsbeständigkeit und ihr Aussehen zu verbessern.Es ist auch eine Erweiterung des JS-UnternehmensmaterialsVerarbeitung Technologie.
Wie geht man beim Metallstanzen im Weltraum mit der Schwerelosigkeit um?
1.Materialfixierungstechnologie in Mikrogravitationsumgebung
Elektromagnetische Adsorption und Vakuumklemmung werden verwendet, um die Einschränkungen der herkömmlichen mechanischen Fixierung zu überwinden.Das Automatisierungssystem von JS passt die Klemmkraft in Echtzeit an und stellt sicher, dass das Metall auch in der Schwerelosigkeit eine Positionierungsgenauigkeit von 0,02 mm beibehält.Die Toleranzkontrolle der numerischen Steuerungsausrüstung erreicht ±0,005 mm, was die strengen Anforderungen an die Präzision des Andockens von Raumfahrzeugen erfüllt Mechanismen.
2.Intelligente Flussrekonstruktion
Durch den kooperativen Betrieb von Industrieroboterclustern erkennt JS Verschiebungen im Mikromaßstab durch einen schwerkraftfreien Kompensationsalgorithmus und realisiert eine automatische Anpassung vonStanzparametern.Sein adaptives Steuerungssystem kann die Bearbeitungsfehlerrate auf weniger als 0,3 % kontrollieren.Die Technologie wurde bei der Produktion von Satelliten-Solarmodulträgern mit einer Steigerung von 40 % demonstriert Produktivität.
3.Verbesserung der Anpassungsfähigkeit an Vakuumumgebungsprozesse
JS-Labordaten zeigen, dass sich auf der Oberfläche der mit diesem Verfahren behandelten Titanlegierungsoberfläche ein 15 μm dicker Oxidfilm bildet.
4.Optimierung des Leichtbau-Strukturdesigns
Basierend auf 3D-Druckadditiver Fertigungstechnologie kann JS integrierte topologieoptimierte Strukturen erzielen.Eine Fallstudie eines bestimmten Typs von Raketentreibstoffdüsen zeigt, dass durch die Gitterstrukturkonstruktion das Gewicht um 45 % reduziert wird, die Druckbelastung Die Kapazität erreicht das 1,8-fache der herkömmlichen Technologie und der Platzbedarf ist perfekt ausbalanciert.
5. Simulationsverifizierungssystem für extreme Umgebungen
Es wurde eine umfassende Testplattform bestehend aus Vakuumkammer, Zentrifugen und Thermoschockkammer eingerichtet, mit der Temperaturgradienten von -180 °C bis +300 °C und 10^-6 Pa Grad simuliert werden können.In einer Vakuumumgebung erhöhte sich die Ermüdungslebensdauer des validierten Produkts auf mehr als das Fünffache der Bodenbedingungen.
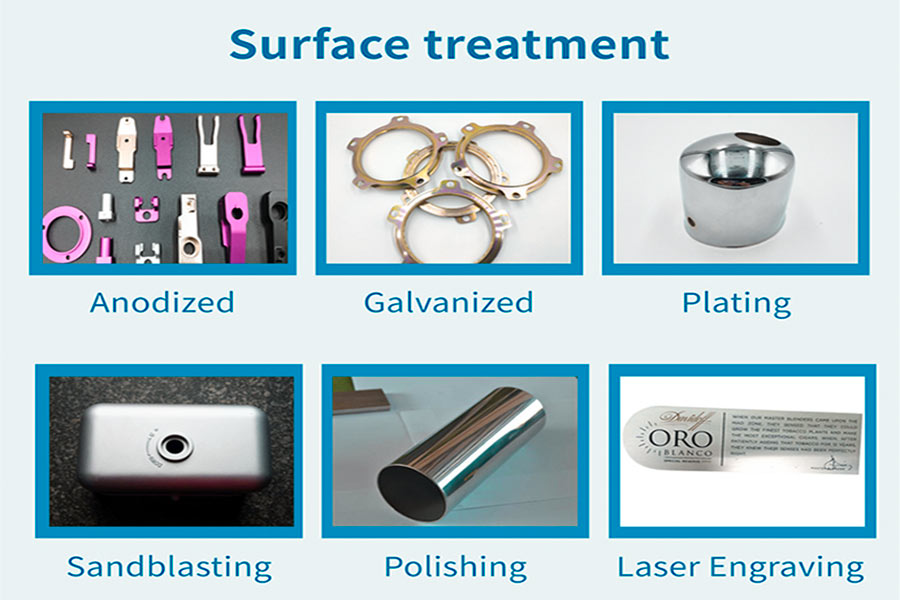
Was sind die gängigen Oberflächenbehandlungsmethoden für das Aluminiumstanzen?
1.Eloxieren
- Funktion: Zur Verbesserung der Härte, Korrosionsbeständigkeit und Abriebfestigkeit durch Elektrolyse und Bildung eines Oxidfilms auf der Aluminiumoberfläche.
- Wird häufig beim Stanzen von Metallformteilen (z. B. Karosserieteile von Automobilen, 3C-Produktschalen usw.) verwendet. Die Dicke des Oxidfilms kann 15–50 μm erreichen, was die Kratzfestigkeit der Oberfläche erheblich verbessern kann.
2.Galvanik
- Funktion: Beschichten der Aluminiumoberfläche mit Metallschichten (z. B. Nickel, Chrom, Zink), um die Leitfähigkeit, das Reflexionsvermögen oder die Rostbeständigkeit zu verbessern.
- Vor dem Plattieren muss das Stempelmetall gebeizt und aktiviert werden, um die Haftung der Beschichtung sicherzustellen.Eine Nickelbeschichtung kann beispielsweise die Lebensdauer von Steckern und Buchsen in elektronischen Verbindungskomponenten verbessern.
3.Sprühen
- Eigenschaften: Farbanpassung und Korrosionsschutz durchelektrostatisches Spritzenoder Fluorkohlenstoffbeschichtung.
- Geeignet zum komplexen Prägen von Metalloberflächen (z. B. Haushaltsgeräte und Beleuchtungskörper). Vor dem Sprühen ist eine Phosphorylierung erforderlich, um die Haftung der Beschichtung zu verbessern. Die Filmdicke kann 60–120 μm betragen.
4.Chromat-Konversionsbeschichtung
- Funktion: Zur Bildung eines Passivierungsfilms durch Chromatlösung, zur Vermeidung von Rost und zur Verbesserung der Schweißleistung.
- Wird beim StempelMetallschweißen (z. B. Autobatterieschalen) verwendet. Die Dicke der Folie beträgt etwa 1–3 μm, was Umweltschutz und Korrosionsbeständigkeit berücksichtigt.
5.Polieren/Bürsten
- Funktion: Durch mechanisches oder chemisches Polieren werden Stempelspuren beseitigt und die Oberflächenglätte verbessert.
- Spiegelpolieren (Ra ≤0.1 μm) erfüllt die Anforderungen optischer Geräte zum Stanzen von Metallformen wie Aluminiumkühlkörpern.
Was sind die technologischen Vorteile des Unternehmens JS im Bereich Metallstanzen?
1.Ultrahochpräzise Bearbeitung: Mit fortschrittlicherCNC-Technologie (z. B. CNC) kann eine Toleranz von ±0,005 mm erreicht werden, um die Anforderungen zu erfüllen von Präzisionsteilen.
2.Multi-Material-Anpassung: Unterstützt das Stanzen von Materialien wie Metallen und Verbundwerkstoffen und hat im vergangenen Jahr mehr als 50 Materialien verarbeitet.
3.Prozesseffizienz: 98 % der Bestellungen werden pünktlich geliefert, Projektzyklen werden um durchschnittlich 15 % verkürzt und Stempeldurchlaufzeiten werden optimiert.
4.Kostenkontrolle: Reduzieren Sie die Produktionskosten um 20 % und verbessern Sie die Ressourcennutzung durch Prozessoptimierung.
5.Grüne Fertigung: Reduzieren Sie den Energieverbrauch und die Verschwendung um 20 % durch den Einsatz energieeffizienter Geräte und Materialrecyclingsysteme.
Zusammenfassung
In der Metallstanzindustrie hängt die Leistung von Metallstanzen eng mit der Genauigkeit und Qualität des Endprodukts zusammen. Um dieses Ziel zu erreichen, ist eine hochpräzise Vorverarbeitungstechnologie erforderlich.
Durch Schritte wie Oberflächenreinigung, Entgraten, Glühen undOberflächenmodifikation (z. B. Phosphatieren). und Schmierbeschichtungen) kann nicht nur die Duktilität von Metallmaterialien deutlich verbessert und das Risiko von Rissen oder Oxidation beim Stanzen verringert werden, sondern es kann auch eine solide Grundlage für nachfolgende Metallstanzvorgänge gelegt werden.
JS kombiniert hochpräzise CNC-Bearbeitungstechnologie mit umweltfreundlichen Prozessen und integriert das Konzept der nachhaltigen Entwicklung in die Vorverarbeitungsphase, um sicherzustellen, dass Metallstanzteile konsistent bleiben, unabhängig davon, ob sie strukturell komplex sind oder in Massenproduktion hergestellt werden.
Diese vollständige Prozessoptimierung von der Materialvorbereitung bis zur Lieferung des fertigen Produkts verbessert nicht nur die Produktionseffizienz (Verkürzung des Projektzyklus um 15 %), sondern fördert auch den Wandel der Branche hin zu hoher Effizienz, geringem Verbrauch und hoher Wertschöpfung durch technologische Innovation.
Haftungsausschluss
Der Inhalt dieser Seite dient nur zu Informationszwecken.JS-SerieEs gibt keine Zusicherungen oder Gewährleistungen, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es sollte nicht gefolgert werden, dass ein Drittlieferant oder -hersteller Leistungsparameter, geometrische Toleranzen, spezifische Designmerkmale, Materialqualität und -typ oder Verarbeitung über das Longsheng-Netzwerk bereitstellt. Es liegt in der Verantwortung des KäufersTeileangebot anfordernBestimmen Sie die spezifischen Anforderungen für diese Abschnitte.Bitte kontaktieren Sie uns für weitere Informationen.
JS-Team
JS ist ein branchenführendes Unternehmen, das sich auf kundenspezifische Fertigungslösungen konzentriert. Wir haben über 20 Jahre Erfahrung mit über 5.000 Kunden und konzentrieren uns auf hochpräziseCNC-Bearbeitung,Blechherstellung,3D-Druck,Spritzguss,Metallstanzenund andere Fertigungsdienstleistungen aus einer Hand.
Unser Werk ist mit über 100 hochmodernen 5-Achsen-Bearbeitungszentren ausgestattet, die nach ISO 9001:2015 zertifiziert sind. Wir bieten Kunden in mehr als 150 Ländern weltweit schnelle, effiziente und qualitativ hochwertige Fertigungslösungen. Ganz gleich, ob es sich um eine Kleinserienproduktion oder eine groß angelegte Individualisierung handelt, wir können Ihre Anforderungen mit der schnellsten Lieferung innerhalb von 24 Stunden erfüllen. Wählen SieJS-TechnologieDas bedeutet Auswahleffizienz, Qualität und Professionalität.
Um mehr zu erfahren, besuchen Sie unsere Website:www.cncprotolabs.com
FAQs
1.Was ist der Unterschied zwischen Stanzen und Gießen?
Stanzen ist ein Kaltbearbeitungsprozess, bei dem Metallplatten durch eine Matrize in Form gepresst werden. Es zeichnet sich durch hohe Effizienz und Präzision aus und eignet sich für dünne Blechteile.Das Gießen erfolgt thermisch Verfahren, bei dem geschmolzenes Metall in Formen gegossen wird, um komplexe Formen zu bilden, jedoch mit geringer Präzision.
2.Wie wichtig sind Formen für das Stempeln?
Form ist das Kernwerkzeug des Stanzens, das die Form, Präzision und Effizienz von Teilen bestimmt.Ohne die Matrize ist das Stanzen nicht möglich, ihr Design wirkt sich direkt auf die Produktdurchlaufrate und die Produktionskosten aus und ist die Seele der Stanztechnologie.
3.Was ist beim Stanzen von Edelstahl zu beachten?
Das Stanzen von Edelstahl erfordert die Verwendung von Matrizen mit hoher Härte, die Kontrolle der Stanzgeschwindigkeit, das Prägen mit Schmieröl und ein rechtzeitiges Glühen, um eine Aushärtung des Werkstücks zu verhindern und Risse und übermäßigen Formenverschleiß zu vermeiden.
Teile?
Die Dicke des Blechs, das üblicherweise zum Stanzen von Autoteilen verwendet wird, beträgt 0,6–2,5 mm.Karosserieverkleidungen (z. B. Autotüren) bestehen hauptsächlich aus 0,6–1,2 mm dicken gewöhnlichen Stahlplatten, während Strukturkomponenten (z. B. Kollisionsträger) aus 1,2–2,5 mm starkem hochfestem Stahl mit ausgewogener Festigkeit und Formgebung bestehen.
Ressourcen