Processos de estampagem de metal: qual tipo é melhor para o design do seu produto?
Escrito por
Precisão JS
Publicado
Apr 23 2025
Estampagem
Siga-nos
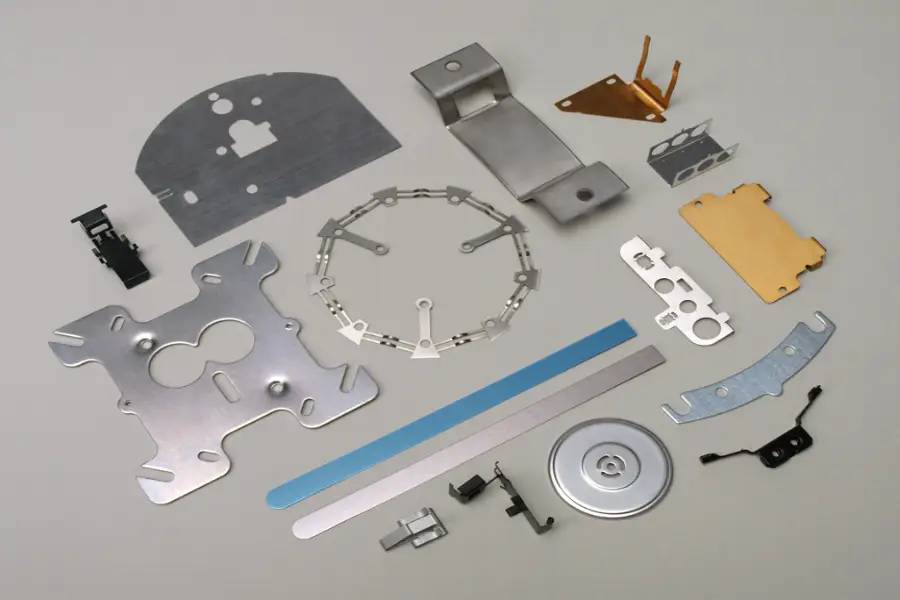
A estampagem de metal é um processo de conformação indispensável e eficiente na fabricação moderna. Ele converte chapas metálicas em componentes complexos e de alta precisão por meio de moldes precisos e equipamentos de estampagem de alta velocidade.Metalestampagenstornou-se uma importante força motriz da inovação da indústria com sua excelente consistência, rápida eficiência de produção e vantagens de custo superiores.
Como pioneira no setor, a JS Manufacturing oferece aos clientes soluções de personalização para todo o processo, desde a seleção de materiais e desenvolvimento de moldes até a produção em massa, com tecnologia de estampagem inovadora, sistemas de produção inteligentes e insights profundos do setor.Isso garante o equilíbrio ideal entre desempenho, confiabilidade e economia para cada produto de estampagem de metal, permitindo que o setor global de manufatura de alta qualidade continuar.
O que é estampagem de metal?
A tecnologia de estampagem de metal é um método de processamento que usa estampador de metal para aplicar pressão mecânica em metal plano folhas. É um processo de conformação eficiente e de alta precisão. Ao utilizar um formato de molde pré-projetado e combiná-lo com a força de extrusão descendente de uma prensa, a chapa metálica sofre deformação plástica ou desprendimento à temperatura ambiente, a fim de fabricar rapidamente as peças tridimensionais necessárias. Todo o processo envolve conformação de metal, dobra, corte e outros processos precisos, adequados para a fabricação de componentes simples a complexos.
Em termos de estampagem de metal, o processo de estampagem de metal envolve primeiro a fixação da folha de metal no lugar. O operador coloca uma placa de metal plana na matriz inferior do molde, e a matriz superior (ou seja, estampador de metal) se move verticalmente para baixo sob o acionamento da prensa. Depois que os moldes superior e inferior são fechados, a aresta de corte ou estrutura de formação do molde exerce pressão sobre o metal, fazendo com que ele estique, dobre ou quebre. Este processo tem a vantagem de poder concluir vários processos ao mesmo tempo, melhorando significativamente a eficiência da produção, e é particularmente adequado para a produção em massa de peças de precisão.
Quais são os processos básicos de estampagem de metal?
A técnica de estampagem de metal é uma série de técnicas para prensar chapas de metal através decarimbos de metalpara obter um formato específico.Os quatro processos a seguir refletem sua aplicação refinada na fabricação de peças complexas:
1.Estampagem progressiva
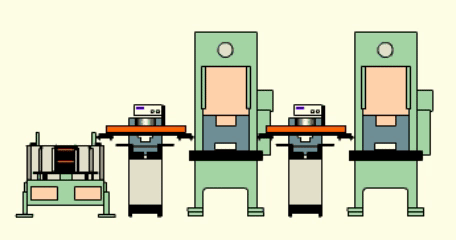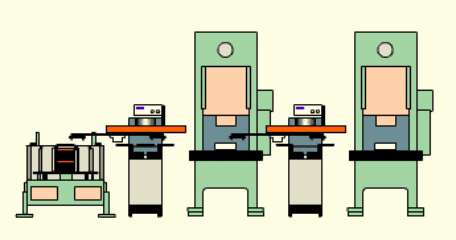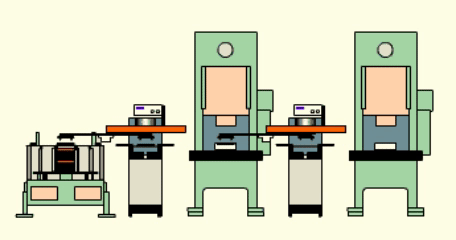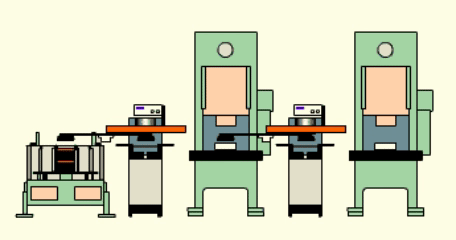
Através de vários conjuntos de estacas metálicas interligadas, vários processos, como puncionamento, dobra e conformação, são gradualmente concluídos em uma única linha de montagem.A empresa JS adota a tecnologia avançada de molde desenvolvida por si mesma para alcançar uma produção em massa eficiente por meio do molde de diferentes estações de trabalho continuamente.
Por exemplo, as grades do radiador de um carro podem ser feitas estampando passo a passo, dobrando e girando ao mesmo tempo.A precisão da biela da matriz pode ser de ± 0,005 mm para garantir a consistência das peças e aumentar a velocidade de produção em 40%.
2.Estampagem de molde de transferência
Adequado para peças grandes ou de formatos complexos, tarugos de metal transportados entre estações de trabalho por braços robóticos ou correias transportadoras.A servoprensa JS funciona perfeitamente com sistemas de automação para controlar com precisão o posicionamento dos tarugos.Por exemplo, na fabricação de componentes aeroespaciais, uma combinação de moldagem por transferência e tratamento térmico garante que as peças de liga de titânio permaneçam estruturalmente estáveis após múltiplas deformações e reduzam o desperdício taxas em 60%.
3.Deslizanteestampagem de molde
Especialmente projetado para dobra em vários ângulos, a formação de curvas complexas é obtida por meio de carimbos de metal deslizantes horizontalmente.O sistema de molde flexível da JS suporta ajuste on-line de ângulos de dobra. Por exemplo, uma única estampagem pode completar a dobra em três direções diferentes na produção de suportes decomponentes eletrônicos, aumentando a utilização do material em 15%. É particularmente adequado para pedidos de personalização de pequenos volumes.
4.Desenhoprofundo
Ao esticar o carimbo de metal, as folhas de metal são transformadas em peças de cavidade profunda.Com combinação avançada de matrizes e compensação de combinação de molde hidráulico, a tecnologia de alongamento profundo da JS pode formar com sucesso recipientes grandes com diâmetro de 1,5m e suavidade de superfície ≤0,8μm, atendendo aos requisitos rigorosos de dispositivos médicos para superfícies perfeitas.
Quais são as principais etapas do processo de estampagem de metal?
1.Pré-tratamento de material e correspondência de molde
De acordo com a exigência das peças, selecione chapas de metal (como alumínio, aço, liga de cobre, etc.) e alise a superfície por pré-tratamento, como nivelamento e limpeza.A empresa JS usa tecnologia de medição a laser para calibrar a tolerância de espessura (± 0,05 mm) de chapas de metal para formar parâmetros de alta precisão metalmolde estampado.
2.Projeto e comissionamento do molde
Com base no modelo 3D das peças, a geometria e o caminho de estampagem do molde de estampagem de metal são projetados, e a distribuição de tensão da matriz é otimizada pela simulação CAE.Por exemplo, moldes de estampagem profunda precisam de design de ângulo R gradiente para evitar rachaduras, o centro de processamento de molde independente da JS pode terminar o polimento de borda em nível micrométrico para garantir a superfície rugosidade Ra ≤0,4μm.
3.Estágio de estampagem e formação
Colocando a placa de metal na mesa da prensa, a deformação plástica é realizada através da colaboração do molde de carimbo de metal e da prensa hidráulica/servo.Por exemplo, o design de folga progressiva da matriz durante o processo de tração pode controlar o fluxo do material e evitar enrugamentos ou rachaduras, e JS's o sistema de feedback de pressão em tempo real pode ajustar dinamicamente a pressão da borda para aumentar a taxa de rendimento para 99,2%.
4.Pós-tratamento e otimização de superfície
Produtos estampados em metal são aparados, aros ou polidos eletrolíticos para remover rebarbas e melhorar o acabamento.O equipamento de rebarbação automatizado da JS pode lidar com peças minúsculas de até 0,1 mm de tamanho, combinarevestimento PVDtecnologia para melhorar a resistência à corrosão das peças e atendem aos requisitos de alta durabilidade, como o invólucro da bateria do carro.
5.Inspeção de qualidade e fechamento de dados
A precisão dimensional das peças metálicas do carimbo (por exemplo, espaçamento entre furos ≤0,01 mm) foi verificada usando CMM ou digitalização óptica, e os parâmetros do molde e os dados de produção foram rastreados através do sistema MES.O sistema de inspeção visual de IA da JS pode identificar defeitos de nível de 0,02 mm em tempo real, garantindo lote consistência.
Quais são os tipos de moldes de estampagem de metal?
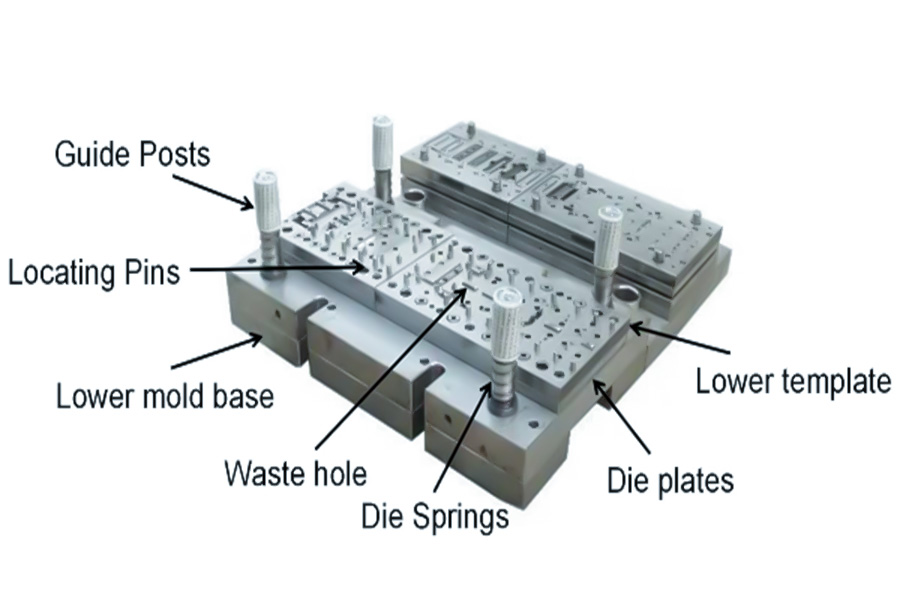
Moldes de estampagem metálicaé a principal ferramenta da indústria de manufatura. É dividido principalmente nas seguintes categorias:
1.Classificado por tipo de processo
Perfuraçãomolde:usado para separar chapas de metal, completar o corte, puncionamento,cortee outros procedimentos para obter os contornos ou furos necessários.O núcleo da matriz é a combinação de matriz côncava e matriz côncava. A precisão da folga da matriz determina a qualidade da seção da matriz.Amplamente utilizado na produção de hardware e componentes eletrônicos.
Dobramolde:dobre a placa de metal em um ângulo ou formato específico (por exemplo, formato em U, formato em V) e complete a dobra com uma combinação de matriz convexa e côncava pressurizada, levando em consideração a compensação de rebote.
Aprofundamentomolde:esticar tarugos planos em peças tridimensionais ocas (como copos ou cilindros) por prensagem convexa em moldes côncavos requer controle de enrugamento e rachaduras.Adequado para a produção de projéteis de artilharia, tanques, etc.
Molde de formação:Usado para deformação plástica local de chapas metálicas, como abaulamento, rasgo e constrição do pescoço, através do qual o material é esticado ou comprimido em um formato específico, adequado para processar superfícies curvas complexas ou estruturas de aço reforçadas.
Compostomolde:Ele completa várias etapas, como estampagem, corte, moldagem e assim por diante, em uma única estampagem, e realiza usinagem eficiente através da combinação de estrutura de matriz convexa.Adequado paramassa produçãode peças de pequeno e médio porte com alta precisão e multiprocessos.
Digitemolde(molde contínuo):Através de vários moldes contínuos estampagem, estampagem, dobra, conformação e assim por diante no material da tira, o corte final eficiente do produto acabado, adequado para produção em larga escala de pequenas peças de precisão.
2.Classificado pela estrutura do molde
Molde de via única:Apenas uma estampagem (como estampagem ou corte), estrutura simples, baixo custo, adequado para produção de pequenos lotes ou processamento simples de peças.
Molde combinado:
Compostomolde: vários processos (como cortar e esticar) na mesma estação de trabalho.
Progressivomolde: processamento contínuo (estampagem → dobra → corte) em diferentes posições de trabalho.
Molde de transferência:usado para a transferência de blanks de múltiplas prensas e braço robótico, adequado para peças grandes, como revestimento de automóveis.
Como evitar rasgos durante a estampagem de chapas metálicas ultrafinas (<0,1 mm)?
De acordo com as características do processo de estampagem em metal, as principais técnicas e medidas de estampagem e prevenção de rasgos em placas de metal ultrafinas (<0,1 mm) são apresentados abaixo:
Tipo de tecnologia
Princípios básicos
Medidas específicas
Cenários aplicáveis
Efeito anti-rasgo
Otimização do molde
Reduza a concentração do estresse.
Molde gradiente R em ângulo + estampagem progressiva.
Estampagem de precisão (como caixa do sensor).
Risco de rasgo ↓ 40%.
Seleção de materiais
Aumenta a escalabilidade.
Folha de alumínio/aço inoxidável recozido.
Moldagem de grande deformação (como caixa de bateria).
A resistência à fratura aumentou 25%.
Controle de processo
Otimize a pressão e a velocidade.
Pressão servo+estampagem de baixa velocidade.
Produção contínua em alta velocidade.
A taxa de rendimento aumentou 35%.
Tratamento de lubrificação
Reduza a resistência ao atrito.
Lubrificante à base de água+revestimento DLC.
Estampagem de precisão em alta velocidade.
Arranhões na superfície ↓ 90%.
Molde flexível
Flutuações de pressão do buffer.
Molde macio de poliuretano + assistência com almofada de ar.
Componentes compostos de paredes finas (como microandaimes).
A estampagem de metal ultrafino requer flexibilidade da matriz e ajuste dinâmico dos parâmetros do processo (por exemplo, feedback em tempo real das servoprensas).
Moldes flexíveis, como poliuretano, absorvem tensões locais durante o fluxo do material e evitam rasgos por contato forte.
Sinergia tecnológica:
Otimização do molde + tratamento de lubrificação: reduz a resistência ao fluxo do material e a adesão do molde, adequado para materiais macios, como folha de alumínio.
Estampagem escalonada + matriz flexível: a deformação em fases reduz a carga única, adequada para produção em massa de caixas de bateria ultrafinas.
Que tipo de processo é necessário para estampagem de liga de titânio?
A estampagem em liga de titânio requer estampagem a quente ou estampagem a quente combinada com usinagem CNC de alta precisãoe moldes especiais tecnologia.Os motivos específicos são os seguintes: segue:
1. Melhoria da plasticidade em alta temperatura
As ligas de titânio têm alta dureza e resistência à deformação e são propensas a rachar quando prensadas em temperatura ambiente.Ao aquecer o material a 600-850°C (estampagem a quente) ou 300-500°C (estampagem a quente), a plasticidade do material pode ser bastante melhorada, formando dificuldade reduzida e o rebote minimizado.
2.Processamento auxiliar CNC de precisão
Combinadas com o equipamento CNC de alta precisão de ±0,005 mm da empresa JS, as peças de liga de titânio podem ser prensadas para polimento de precisão no nível do micrômetro para atender aos rigorosos requisitos de tolerância nos campos aeroespacial, médico e outros.
3.Moldes especiais e tecnologia de lubrificação
Adote materiais de molde resistentes a altas temperaturas (como aço de tungstênio ou molde revestido de cerâmica), combine lubrificantes de nitrogênio ou grafite, evite o desgaste do molde e a ligação da liga de titânio, prolongue a vida útil do molde.
4.Correspondência de tratamento de superfície
Após a estampagem, as ligas de titânio precisam ser anodizadas, jateadas ou passivadas quimicamente para melhorar sua resistência à corrosão e aparência.É também uma extensão do material da empresa JSprocessamento tecnologia.
Como lidar com o ambiente de gravidade zero na estampagem de metal espacial?
1.Tecnologia de fixação de materiais em ambiente de microgravidade
Adsorção eletromagnética e fixação a vácuo são usadas para superar a limitação da fixação mecânica tradicional.O sistema de automação da JS ajusta a força de fixação em tempo real, garantindo que o metal retenha uma precisão de posicionamento de 0,02 mm mesmo sem gravidade.O controle de tolerância do equipamento de controle numérico atinge ± 0,005 mm, o que satisfaz o requisito estrito de precisão de acoplamento da espaçonave mecanismos.
2.Reconstrução de fluxo inteligente
Por meio da operação cooperativa de clusters de robôs industriais, JS detecta deslocamento em microescala por algoritmo de compensação sem gravidade e realiza ajuste automático deparâmetros de estampagem.Seu sistema de controle adaptativo pode controlar a taxa de erro de usinagem para menos de 0,3%.A tecnologia foi demonstrada na produção de satélite suporte para painel solar, com aumento de 40% na produtividade.
3.Melhorando a adaptabilidade aos processos em ambiente de vácuo
A tecnologia de revestimento de arco de proteção com gás inerte usada para resolver o problema de oxidação de metal no vácuo.Dados de laboratório JS mostram que 15μm de filme denso de óxido são formados na superfície da liga de titânio tratada por este processo.
4.Otimização do projeto estrutural leve
Com base naimpressão 3Dtecnologia de fabricação aditiva, JS pode obter estruturas otimizadas de topologia integrada.Um estudo de caso de um certo tipo de bico de combustível de foguete mostra que por meio do projeto da estrutura treliçada, o peso é reduzido em 45%, a capacidade de suporte de pressão atinge 1,8 vezes a da tecnologia tradicional e a necessidade de espaço de carga é perfeitamente equilibrada.
5.Sistema de verificação de simulação de ambiente extremo
Uma plataforma de teste abrangente que consiste em câmara de vácuo, centrífugas e câmara de choque térmico foi estabelecida, capaz de simular gradientes de temperatura variando de -180°C a +300°C e 10^-6Pa graus.Em ambiente de vácuo, a vida útil em fadiga do produto validado aumentou para mais de 5 vezes a condição do solo.
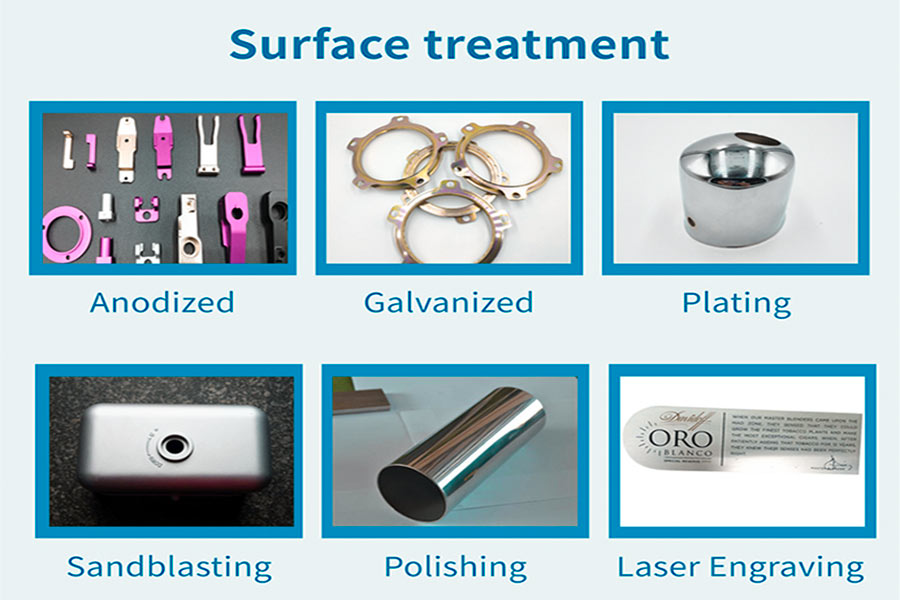
Quais são os métodos comuns de tratamento de superfície para estampagem de alumínio?
1.Anodização
Função: Para melhorar a dureza, resistência à corrosão e resistência à abrasão por eletrólise e formação de filme de óxido na superfície de alumínio.
Comumente usado na estampagem de peças formadoras de metal (como peças de chassis de automóveis, invólucros de produtos 3C, etc.), a espessura do filme de óxido pode atingir 15-50μm, o que pode melhorar significativamente a resistência a arranhões da superfície.
2.Galvanoplastia
Função: Revestir a superfície de alumínio com camadas de metal (por exemplo, níquel, cromo, zinco) para melhorar a condutividade, refletividade ou resistência à ferrugem.
Antes do revestimento, o metal do carimbo precisa ser decapado e ativado para garantir a adesão do revestimento.o tratamento de níquel, por exemplo, pode melhorar a vida útil de plugues e soquetes em componentes de conectores eletrônicos.
3.Pulverização
Características: Personalização de cores e proteção contra corrosão por meio depulverização eletrostáticaou revestimento de fluorocarbono.
Adequado para estampagem complexa de superfícies metálicas (como eletrodomésticos e luminárias), a fosforilação é necessária antes da pulverização para melhorar a adesão do revestimento, que pode ter uma espessura de filme de 60-120μm.
4.Revestimento de conversão de cromato
Função: Para formar um filme de passivação por solução de cromato, evitar ferrugem e melhorar o desempenho da soldagem.
Usado em carimbosoldagem de metal(como bandejas de bateria de carro), a espessura do filme é de cerca de 1-3μm, o que leva em consideração a proteção ambiental e a corrosão resistência.
5.Polimento/escovação
Função: O polimento mecânico ou químico elimina marcas de estampagem e melhora a suavidade da superfície.
Polimento de espelho (Ra ≤0.1μm) atende aos requisitos de dispositivos ópticos para estampagem de moldes metálicos, como dissipadores de calor de alumínio.
Quais são as vantagens tecnológicas da empresa JS na área de estamparia de metais?
1. Usinagem de precisão ultra-alta: comtecnologia CNC avançada(como CNC), tolerância de ±0,005 mm pode ser alcançada para atender aos requisitos de peças de precisão.
2. Adaptação de vários materiais: suporta estampagem de materiais como metais e compósitos e processou mais de 50 materiais no ano passado.
3.Eficiência do processo: 98% dos pedidos são entregues no prazo, os ciclos do projeto são reduzidos em média 15% e os prazos de entrega da estampagem são otimizados.
4.Controle de custos: reduza os custos de produção em 20% e melhore a utilização de recursos por meio da otimização de processos.
5. Fabricação verde: reduza o consumo de energia e o desperdício em 20% usando equipamentos com eficiência energética e sistemas de reciclagem de materiais.
Resumo
Na indústria de estamparia metálica, o desempenho da estamparia metálica está intimamente relacionado à precisão e qualidade do produto final e, para atingir esse objetivo, deve contar com tecnologia de pré-processamento de alta precisão.
Através de etapas como limpeza de superfície, rebarbação, recozimento emodificação de superfície(como fosfatização e revestimentos lubrificantes), não apenas a ductilidade dos materiais metálicos pode ser significativamente melhorada e o risco de rachaduras ou oxidação durante a estampagem ser reduzido, mas também pode estabelecer uma base sólida para operações subsequentes de estampagem de metal.
JS combina tecnologia de usinagem CNC de alta precisão com processos ecologicamente corretos, incorporando o conceito de desenvolvimento sustentável na fase de pré-processamento, garantindo que as peças estampadas em metal possam manter a consistência, sejam elas estruturalmente complexas ou produzidas em massa.
Essa otimização completa do processo, desde a preparação do material até a entrega do produto acabado, não apenas melhora a eficiência da produção (reduzindo o ciclo do projeto em 15%), mas também promove a transformação da indústria em direção a alta eficiência, baixo consumo e alto valor agregado por meio da inovação tecnológica.
Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos.Série JSNão há representações ou garantias, expressas ou implícitas, quanto à precisão, integridade ou validade das informações. Não se deve inferir que um fornecedor ou fabricante terceirizado fornecerá parâmetros de desempenho, tolerâncias geométricas, características específicas de projeto, qualidade e tipo de material ou mão de obra por meio da Rede Longsheng. É responsabilidade do compradorExigir cotação de peçasIdentificar requisitos específicos para essas seções.Entre em contato conosco para obter mais informações.
Nossa fábrica está equipada com mais de 100 centros de usinagem de 5 eixos de última geração, com certificação ISO 9001:2015. Fornecemos soluções de fabricação rápidas, eficientes e de alta qualidade para clientes em mais de 150 países ao redor do mundo. Quer se trate de produção em pequeno volume ou personalização em grande escala, podemos atender às suas necessidades com a entrega mais rápida em 24 horas. escolhaTecnologia JSIsso significa eficiência de seleção, qualidade e profissionalismo. Para saber mais, visite nosso website:www.cncprotolabs.com
Perguntas frequentes
1.Qual é a diferença entre estampagem e fundição?
A estampagem é um processo de usinagem a frio no qual placas de metal são moldadas por uma matriz. É de alta eficiência e precisão e é adequado para peças de chapa fina. data-v-7b79c893="">Fundição é um processo térmico no qual o metal fundido é derramado em moldes para formar formas complexas, mas com baixa precisão.
2.Qual a importância dos moldes para a estampagem?
O molde é a principal ferramenta de estampagem, que determina a forma, a precisão e a eficiência das peças.Sem a matriz, a estampagem é impossível, seu design afeta diretamente a taxa de aprovação do produto e o custo de produção, é a alma da tecnologia de estampagem.
3.O que deve ser prestado atenção ao estampar aço inoxidável?
A estampagem de aço inoxidável requer o uso de matriz de alta dureza, controle de velocidade de estampagem, estampagem com óleo lubrificante e recozimento a tempo de eliminar o endurecimento da peça de trabalho, para evitar rachaduras e desgaste excessivo do molde.
4.Qual espessura de metal é necessária para estampar automóveispeças?
A espessura da chapa metálica comumente usada para estampar peças de automóveis é de 0,6-2,5 mm.Os revestimentos da carroceria (como portas de carro) são feitos principalmente de placas de aço comuns de 0,6-1,2 mm, enquanto os componentes estruturais (como vigas de colisão) são feitos de aço de alta resistência de 1,2-2,5 mm com resistência e moldagem equilibradas.
Especialista em prototipagem rápida e fabricação rápida
Especializada em usinagem cnc, impressão 3D, fundição de uretano, ferramentas rápidas, moldagem por injeção, fundição de metal, chapa metálica e extrusão.
 Português (Brasil)