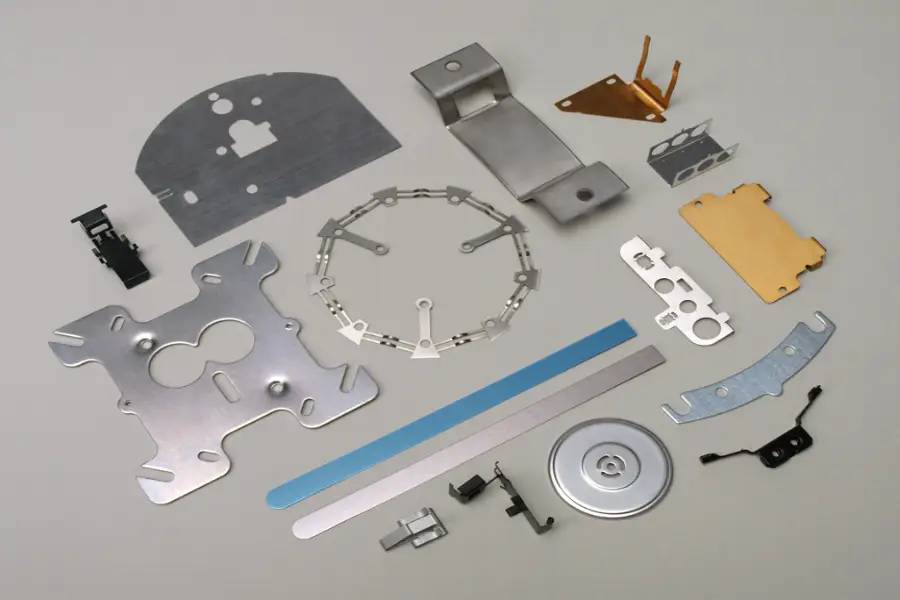
金属スタンピングは、現代の製造において不可欠かつ効率的な成形プロセスです。精密な金型と高速スタンピング装置 によって、金属シートを複雑で高精度のコンポーネントに変換します。 メタルスタンピング は、その優れた一貫性、迅速な生産効率、優れたコストメリットにより、業界革新の重要な原動力となっています。
業界のパイオニアとして、JS Manufacturing は、革新的なスタンピング技術、インテリジェントな生産システム、業界に関する深い洞察を活用して、材料の選択、金型の開発から量産までのプロセス全体のカスタマイズ ソリューションを顧客に提供します。 これにより、各金属プレス製品のパフォーマンス、信頼性、経済性の最適なバランスが確保され、世界のハイエンド製造部門が続けてください。
金属スタンピングとは何ですか? 金属プレス技術は、金属スタンパーを用いて平らな金属に機械的な圧力を加える加工方法です。シート。効率的かつ高精度な成形プロセスです。あらかじめ設計された金型形状とプレスによる下向きの押し出し力との組み合わせにより、室温で金属板金を塑性変形または剥離させ、必要な立体部品を迅速に製造します。プロセス全体には、精密な金属成形 、曲げ、切断、その他のプロセスが含まれており、単純なコンポーネントから複雑なコンポーネントまでの製造に適しています。
金属プレス加工では、まず金属シートを所定の位置に固定します。オペレーターが金型の下型に平らな金属板を置き、プレスの駆動により上型(金属スタンパー)が垂直下方に移動します。上下の金型が閉じられた後、金型の刃先または成形構造が金属に圧力を加え、金属が伸びたり、曲がったり、壊れたりします。このプロセスは複数の工程を一度に完了できるため、生産効率が大幅に向上するという利点があり、特に精密部品の量産に適しています。
金属プレス加工の基本プロセスは何ですか? 金属スタンピング技術は、金属シートを金属スタンプ を通してプレスして特定の形状を実現する一連の技術です。 次の 4 つのプロセスは、複雑な部品の製造における洗練されたアプリケーションを反映しています。
1. プログレッシブスタンピング
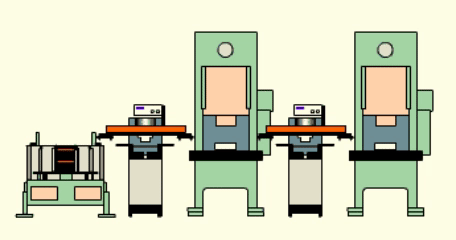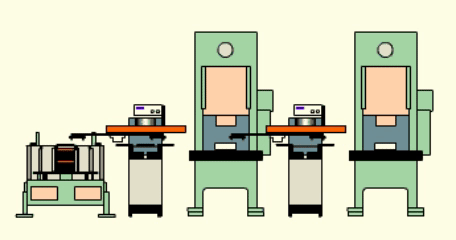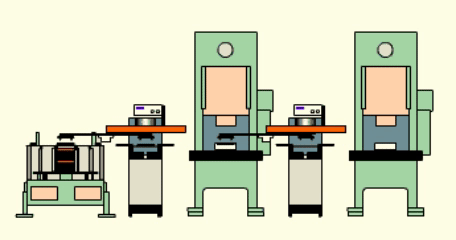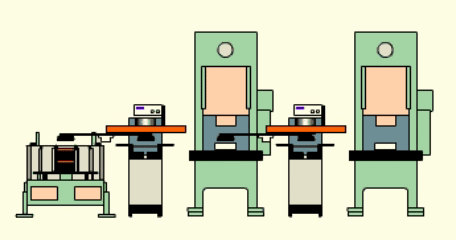
複数セットの金属ステークを連結することで、打ち抜き、曲げ、成形などの複数の工程が 1 つの組立ラインで徐々に完了します。 JS 社は、独自に開発した高度な金型技術を採用し、さまざまなワークステーションの金型を通じて効率的な量産を実現しています。
たとえば、車のラジエーター グリルは、段階的にスタンピングし、曲げと回転を同時に行うことで作成できます。 ダイコンロッドの精度は ±0.005mm で、部品の一貫性を確保し、生産速度を向上させることができます。 40%。
2. トランスファーモールドスタンピング
ロボット アームやコンベア ベルトによってワークステーション間を搬送される大型または複雑な形状の部品、金属ビレットに適しています。 JS サーボ プレスは自動化システムとシームレスに連携し、ビレットの位置を正確に制御します。 たとえば、航空宇宙部品の製造では、トランスファー成形と熱処理を組み合わせることで、複数回の成形後もチタン合金部品の構造的安定性が確保されます。変形を防止し、スクラップ率を 60% 削減します。
3. 金型スタンピング
多角度曲げ用に特別に設計されており、水平方向にスライドする金属スタンプによって複雑な曲線の成形が実現されます。 電子部品 ブラケットの製造では、1 回のスタンピングで 3 つの異なる方向への曲げを完了でき、材料使用率が 15% 増加します。これは、少量のカスタマイズ注文に特に適しています。
4. 深い
金属スタンプを引き伸ばすことで、金属板を深いキャビティ部品に加工します。 高度な金型の組み合わせと油圧金型の組み合わせ補正により、JS の深延伸張技術は、直径 1.5m、表面平滑度 ≤0.8μm の大型容器の成形に成功し、完璧な表面に対する医療機器の厳しい要件を満たします。
金属プレス加工の主要な手順は何ですか? 1.材料の前処理と金型のマッチング
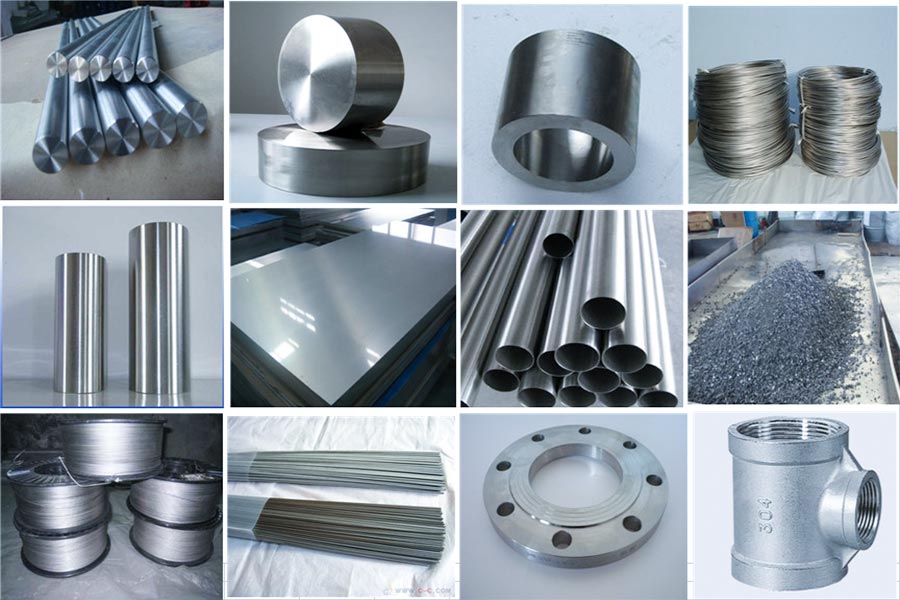
部品の要件に応じて金属板(アルミニウム、スチール、銅合金など)を選択し、レベリングや洗浄などの前処理により表面を滑らかにします。 JS 社は、高精度のパラメータを形成するための金属シートの厚さ公差 (±0.05 mm) を校正するためにレーザー測定技術を使用しています。金属スタンプ金型 。
2. 金型設計と試運転
部品の 3D モデルに基づいて、金属スタンプ金型の形状とプレス パスが設計され、CAE シミュレーションによって金型の応力分布が最適化されます。 たとえば、深絞り金型にはクラックを防ぐために勾配 R 角度設計が必要ですが、JS の独立した金型加工センターは表面を確保するためにマイクロメートル レベルのエッジ研磨を仕上げることができます。粗さ Ra ≤0.4μm。
3. スタンピングおよび成形段階
プレステーブルに金属板を置き、金属スタンプ金型と油圧・サーボプレスの協働により塑性変形させます。 たとえば、引張プロセス中の金型のプログレッシブ ギャップ設計により、材料の流れを制御し、しわや亀裂、JS の発生を防ぐことができます。リアルタイム圧力フィードバック システムは、エッジ圧力を動的に調整して、歩留まり率を 99.2% まで高めることができます。
4.後処理と表面の最適化
金属プレス製品は、バリを取り除いて仕上げを向上させるために、トリミング、リム取り、または電解研磨が行われます。 JS の自動バリ取り装置は、最大 0.1 mm のサイズの小さな部品を処理でき、PVD コーティング 技術を組み合わせて、部品の耐食性が高く、車のバッテリーケースなどの高い耐久性要件を満たします。
5.品質検査とデータ閉鎖
金属スタンプ部品の寸法精度 (例: 穴間隔 ≤0.01mm) は CMM または光学スキャンを使用して検証され、金型パラメータと生産データは MES システムを通じて追跡されました。 JS の AI 外観検査システムは、0.02 mm レベルの欠陥をリアルタイムで特定し、バッチを保証します一貫性。
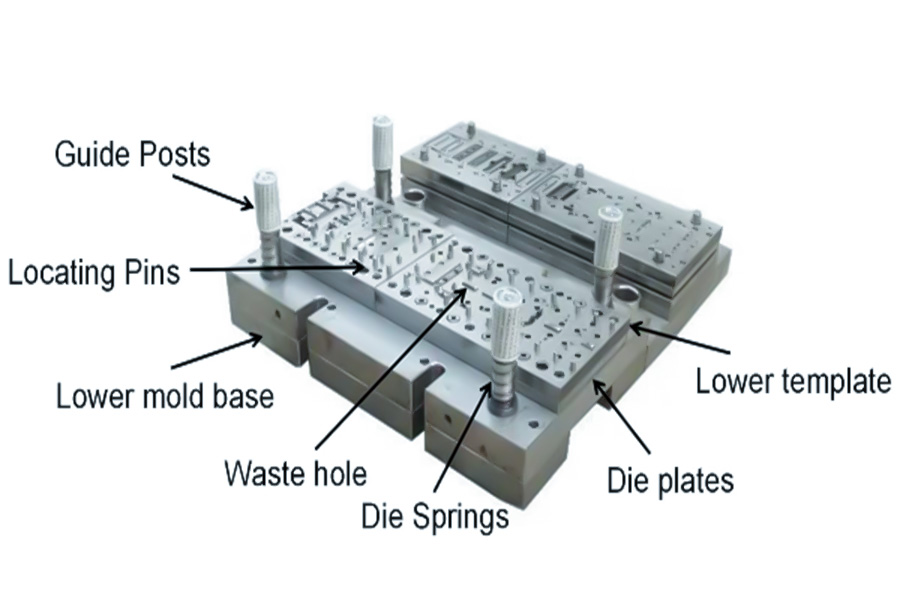
金属プレス金型の種類は何ですか? 金属スタンピング金型は、製造業の中核ツールです。主に次のカテゴリに分類されます。
1. プロセス タイプごとに分類
パンチ金型 : 切断 および必要な輪郭や穴を得るその他の手順を完了するために使用されます。金型の中核は、凹型金型と凹型金型の組み合わせです。ダイ クリアランスの精度は、ダイ セクションの品質を決定します。 生産で広く使用されています。ハードウェアと電子コンポーネントの構成。
曲げ金型 :
深化金型 : 砲弾、戦車などの生産に適しています。
成形金型:
複合金型 : 集団に適しています 高精度かつ多工程による小型および中型部品の製造。
入力金型 (連続金型 ):
2. 金型構造による分類
シングル トラック金型: 組み合わせ金型:
複合金型 : 複数のプロセス (切断や切断など)ストレッチ)同じワークステーションで。
プログレッシブ金型 : 連続処理 (スタンピング) →曲げ→切断)をさまざまな作業位置で行います。
トランスファー金型:
極薄金属シート (<0.1 mm) のプレス加工中に破れを防ぐにはどうすればよいですか? 金属プレス加工の特徴に応じて、主な技術と対策極薄金属板 (<0.1mm) のプレス加工と破れ防止を以下に紹介します。
テクノロジーの種類 基本原則 具体的な対策 該当するシナリオ 涙防止効果
金型の最適化 ストレス集中を軽減します。
グラデーション R アングルモールド + プログレッシブスタンピング。
精密スタンピング (センサー ハウジングなど)。
断裂リスク ↓ 40%。
素材の選択 スケーラビリティが向上します。
アルミニウム箔/焼き鈍しステンレス鋼。
大きな変形成形品(バッテリーハウジングなど)。
破壊靱性が 25% 増加しました。
プロセス管理 圧力と速度を最適化します。
サーボプレス + 低速スタンピング。
高速連続生産。
歩留まりが 35% 増加しました。
潤滑処理 摩擦抵抗を軽減します。
水性潤滑剤 + DLC コーティング。
高速高精度スタンピング
表面の傷 ↓ 90%。
柔軟なモールド バッファ圧力の変動。
ポリウレタンのソフトモールド + エアクッションアシスト。
薄肉複合コンポーネント (微細足場など)。
引き裂き率 ↓ 50%。
金属へのスタンピング 互換性:
極薄金属スタンピングには、金型の柔軟性とプロセス パラメーターの動的な調整 (サーボ プレスからのリアルタイム フィードバックなど) が必要です。 ポリウレタンなどの柔軟な金型は、材料の流動中に局所的な応力を吸収し、強い接触による引き裂きを回避します。 テクノロジーの相乗効果:
金型の最適化 + 潤滑処理: 材料の流れ抵抗と金型の密着性を低減し、アルミ箔などの柔らかい素材に適しています。
ステップスタンピング + フレキシブル ダイ: 段階的な変形により単一の荷重が軽減され、超薄型バッテリー ハウジングの量産に適しています。
チタン合金のプレス加工にはどのようなプロセスが必要ですか? チタン合金のスタンピングには、ホット スタンピング、または高精度CNC 加工 と特殊な金型技術を組み合わせたホット スタンピングが必要です。 具体的な理由は次のとおりです。
1.高温可塑性の向上
チタン合金は硬度が高く変形しにくいため、室温でプレスすると亀裂が発生しやすくなります。 材料を 600 ~ 850℃ (ホット スタンプ) または 300 ~ 500℃ (ウォーム スタンプ) に加熱すると、材料の可塑性が大幅に向上し、成形の困難さが軽減され、反発が最小限に抑えられます。
2.精密CNC補助加工
JS 社の ±0.005mm 高精度 CNC 装置と組み合わせることで、チタン合金部品をプレス加工してマイクロメートル レベルの精密研磨を行うことができ、航空宇宙、医療、その他の分野の厳しい公差要件を満たすことができます。
3.特殊金型と潤滑技術
高温耐性の金型材料 (タングステン鋼やセラミック コーティング金型など) を採用し、窒素またはグラファイト潤滑剤を組み合わせて、金型の摩耗とチタン合金の結合を防ぎ、金型の寿命を延ばします。
4. 表面処理のマッチング
チタン合金は、スタンピング後、耐食性と外観を向上させるために、陽極酸化、サンドブラスト、または化学的不動態化を行う必要があります。 拡張 JS 会社のマテリアル処理でもありますテクノロジー .
宇宙金属スタンピングにおける無重力環境にどのように対処するか? 1.微小重力環境における物質固定技術
電磁吸着と真空クランプは、従来の機械的固定の制限を克服するために使用されます。 JS の自動化システムはリアルタイムでクランプ力を調整し、金属がどのような状況でも 0.02 mm の位置精度を維持します。 数値制御装置の公差制御が到達±0.005mm。これは宇宙船ドッキング機構の精度に対する厳しい要件を満たしています。
2. インテリジェントなフロー再構築
産業用ロボット クラスターの協調動作を通じて、JS は無重力補正アルゴリズムによって微小な変位を検出し、スタンピング パラメータの自動調整 を実現します。 適応制御システムにより、加工誤差率を以下に制御できます。 0.3%。 この技術は衛星の製造で実証されていますソーラー パネルをサポートし、生産性が 40% 向上します。
3.真空環境プロセスへの適応性の向上
真空中での金属酸化の問題を解決するために使用される不活性ガスシールドアーククラッディング技術。 JS 実験データによると、このプロセスで処理されたチタン合金表面には 15μm の緻密な酸化膜が形成されています。
4.軽量構造設計の最適化
3D プリンティング 積層造形技術に基づいて、JS は統合トポロジ最適化構造を実現できます。あるタイプのロケット燃料ノズルのケーススタディでは、格子構造設計により重量が 45% 削減され、耐圧能力が向上したことが示されています。は従来のテクノロジーの 1.8 倍に達し、スペース負荷要件のバランスが完全に取れています。
5.極限環境シミュレーション検証システム
真空チャンバー、遠心分離機、熱衝撃チャンバーで構成される包括的な試験プラットフォームが確立され、-180°C から +300°C および 10^-6Pa 度の範囲の温度勾配をシミュレートできます。 真空環境では、検証された製品の疲労寿命は地上状態の 5 倍以上に増加しました。
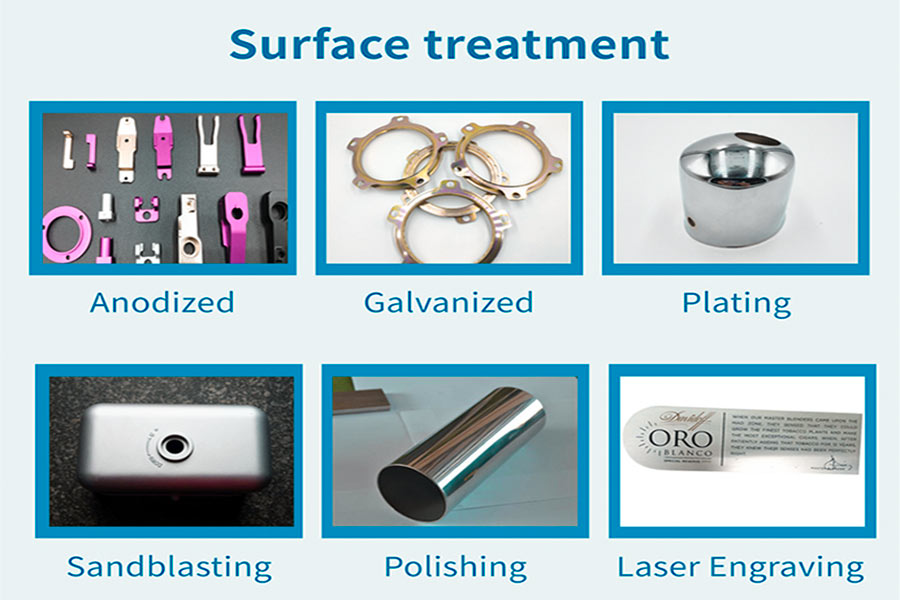
アルミニウムプレス加工の一般的な表面処理方法は何ですか? 1. 陽極酸化処理
機能: アルミニウムの表面に電解して酸化皮膜を形成させることにより、硬度、耐食性、耐摩耗性を向上させます。 金属成形部品 (自動車のシャーシ部品、3C 製品のシェルなど) のスタンピングによく使用され、酸化膜の厚さは 15 ~ 50 μm に達することがあり、表面の耐傷性を大幅に向上させることができます。
2. 電気メッキ
機能: アルミニウムの表面を金属層 (ニッケル、クロム、亜鉛など) でコーティングし、導電性、反射率、または防錆性を向上させます。 メッキの前に、コーティングの密着性を確保するためにスタンプ金属を酸洗して活性化する必要があります。 ニッケルメッキ処理は、たとえば、電子コネクタ部品のプラグとソケットの寿命を向上させることができます。
3. スプレー
特徴:静電スプレー またはフッ素コーティングによる色のカスタマイズと腐食保護。 複雑なスタンピング金属表面 (家電製品や照明器具など) に適しています。コーティングの密着性を高めるためにスプレー前にリン酸化する必要があり、膜厚は 60 ~ 120 μm になります。
4. クロメート化成コーティング
機能: クロメート溶液により不動態皮膜を形成し、錆を防止し、溶接性を向上させます。 スタンプ金属溶接 (車のバッテリートレイなど)に使用され、フィルムの厚さは約 1 ~ 3μm で、環境保護と耐食性を考慮しています。
5.研磨/ブラッシング
機能: 機械的または化学的研磨により、スタンピングマークが除去され、表面の平滑性が向上します。 鏡面鏡面研磨(Ra≦0.1μm) は、アルミヒートシンクなどのプレス金型用光学デバイスの要件を満たします。
金属プレス分野における JS 社の技術的優位性は何ですか? 1.超高精度加工: 高度なCNC テクノロジー (CNC など) を使用すると、±0.005 mm の公差を達成して、次の要件を満たすことができます。精密部品。
2.複数の材料への適応: 金属や複合材料などの材料のスタンピングをサポートし、過去 1 年間で 50 以上の材料を処理しました。
3. プロセス効率: 注文の 98% が予定どおりに納品され、プロジェクト サイクルが平均 15% 短縮され、スタンピングのリード タイムが最適化されます。
4.コスト管理: プロセスの最適化により、生産コストを 20% 削減し、リソース使用率を向上させます。
5.グリーン製造: エネルギー効率の高い機器と材料リサイクル システムを使用して、エネルギー消費と廃棄物を 20% 削減します。
概要 金属プレス業界において、金属プレスの性能は最終製品の精度と品質に密接に関係しており、この目標を達成するには高精度の前処理技術が必要です。
表面洗浄、バリ取り、アニーリング、および表面改質 (リン酸塩処理や潤滑コーティングなど)を使用すると、金属材料の延性が大幅に向上し、スタンピング中の亀裂や酸化のリスクが軽減されるだけでなく、その後の金属スタンピング作業のための強固な基盤を築くこともできます。
JS は、高精度 CNC 加工技術と環境に優しいプロセスを組み合わせ、持続可能な開発の概念を前処理段階に組み込んで、金属プレス部品が構造的に複雑であっても大量生産であっても一貫性を維持できるようにします。
材料の準備から最終製品の納品までのこの完全なプロセスの最適化により、生産効率が向上する(プロジェクト サイクルが 15% 短縮される)だけでなく、技術革新による高効率、低消費、高付加価値への業界の変革も促進されます。
このページの内容は情報提供のみを目的としています。JS シリーズ 情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明や保証もありません。サードパーティのサプライヤーまたはメーカーが、Longsheng Network を通じて性能パラメータ、幾何公差、特定の設計特性、材料の品質および種類または仕上がりを提供すると推測すべきではありません。それは購入者の責任です。部品の見積もりが必要 これらのセクションの具体的な要件を確認してください。詳細については、お問い合わせください 。
JS は業界をリードする企業です カスタム製造ソリューションに注力しています。当社は 5,000 を超える顧客と 20 年以上の経験があり、高精度CNC 加工 、板金製造 、3D プリント 、射出成形 、金属スタンピング 、その他のワンストップ製造サービス
。
当社の工場には、ISO 9001:2015 認証を取得した最先端の 5 軸マシニング センターが 100 台以上備えられています。当社は、世界 150 か国以上のお客様に、迅速、効率的、高品質の製造ソリューションを提供しています。少量生産でも大規模なカスタマイズでも、24時間以内の最速納期でお客様のニーズにお応えします。 JS テクノロジー を選択します。これは、選択の効率、品質、プロフェッショナリズムを意味します。www.cncprotolabs.com
よくある質問 1.スタンピングと鋳造の違いは何ですか?
スタンピングは、金属プレートを金型でプレスして成形する冷間機械加工プロセスです。高能率、高精度で薄板部品に適しています。 鋳造溶融金属を型に流し込んで複雑な形状を形成する熱プロセスですが、精度は低くなります。
2. スタンピングにとって金型はどの程度重要ですか?
金型は、部品の形状、精度、効率を決定するプレス加工の中核ツールです。 金型がなければスタンピングは不可能であり、その設計は製品の合格率と生産コストに直接影響し、スタンピング技術の魂です。
3.ステンレス鋼をスタンピングする際の注意点は何ですか?
ステンレス鋼のプレス加工では、高硬度の金型を使用し、プレス速度を制御し、潤滑油を使用してプレス加工を行い、ワークピースの硬化を除去してクラックや金型の過剰な摩耗を防ぐための適時に焼きなましを行う必要があります。
4.自動車のプレス加工に必要な金属の厚さ 部品?
自動車部品のプレス加工に一般的に使用される板金の厚さは 0.6 ~ 2.5 mm です。 車体外装(車のドアなど)は主に0.6~1.2mmの普通鋼板で作られ、構造部品(衝突ビームなど)は強度と成形のバランスが取れた1.2~2.5mmの高張力鋼板で作られています。
リソース 金属加工
機械プレス
プログレッシブ スタンピング
VIDEO
JSプレシジョン
ラピッドプロトタイピングとラピッドマニュファクチャリングのエキスパート
CNC機械加工、3Dプリント、ウレタン鋳造、ラピッドツーリング、射出成形、金属鋳造、板金、押出成形を専門としています。
 日本語