
Le parti lavorate vengono spedite in 3 giorni, ordina oggi stesso le tue parti in metallo e plastica.WhatsAPP:+86 189 2585 8912[email protected]
Processi di stampaggio dei metalli: quale tipo è il migliore per la progettazione del tuo prodotto?

Processi di stampaggio dei metalli: quale tipo è il migliore per la progettazione del tuo prodotto?

logo

Scritto da

Precisione JS

Pubblicato
Apr 23 2025
  • Stampaggio

Seguici

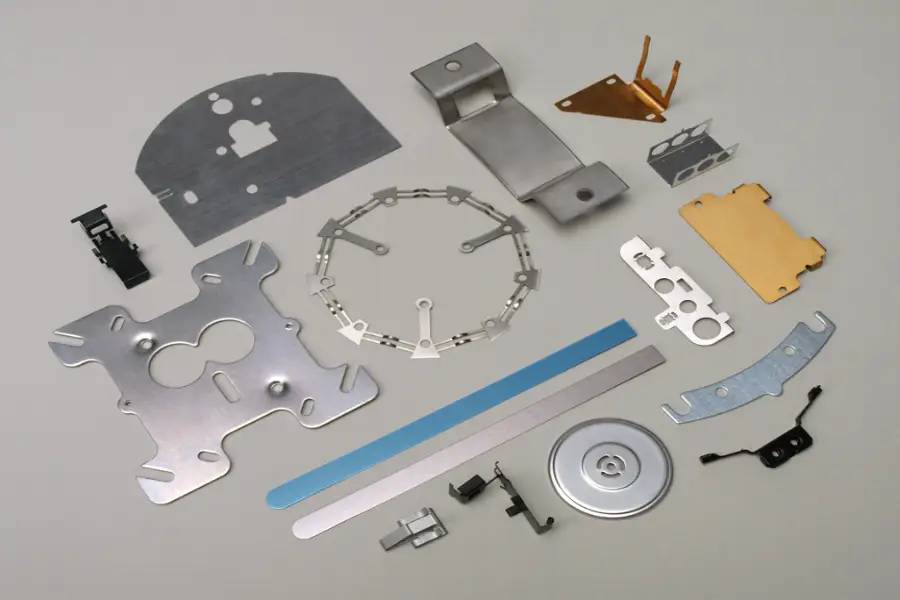
Lo stampaggio dei metalli è un processo di formatura indispensabile ed efficiente nella produzione moderna. Converte lamiere in componenti complessi e di alta precisione attraverso stampi precisi e attrezzature di stampaggio.Metallostampaggioè diventato un'importante forza trainante dell'innovazione del settore grazie alla sua eccellente coerenza, alla rapida efficienza produttiva e ai vantaggi in termini di costi superiori.

In qualità di pioniere nel settore, JS Manufacturing offre ai clienti soluzioni di personalizzazione per l'intero processo, dalla selezione dei materiali e dallo sviluppo di stampi alla produzione di massa, con tecnologia di stampaggio innovativa, sistemi di produzione intelligenti e approfondite conoscenze del settore.Ciò garantisce l'equilibrio ottimale tra prestazioni, affidabilità ed economia per ciascun prodotto per lo stampaggio dei metalli, consentendo al settore manifatturiero globale di fascia alta di continuare.
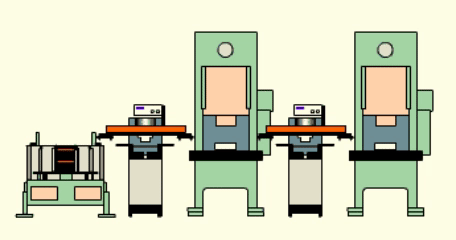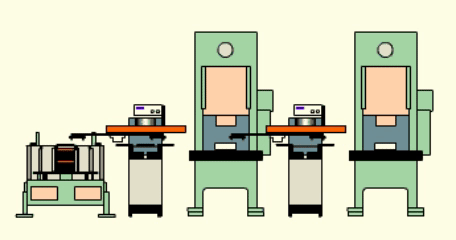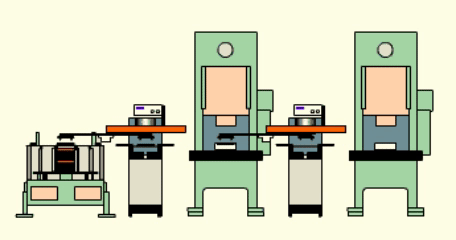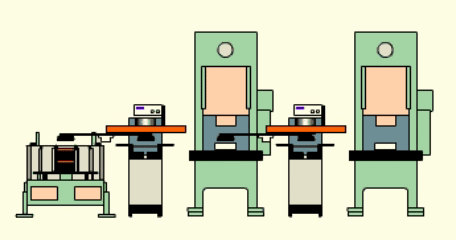
Il processo di lavorazione dello stampaggio dei metalli

Che cos'è lo stampaggio dei metalli?

La tecnologia di stampaggio dei metalli è un metodo di lavorazione che utilizza uno stampo in metallo per applicare pressione meccanica su lamiere piatte. È un processo di formatura efficiente e di alta precisione. Utilizzando una forma di stampo predefinita e combinandola con la forza di estrusione verso il basso di una pressa, la lamiera metallica subisce una deformazione plastica o un distacco a temperatura ambiente, per realizzare rapidamente le parti tridimensionali richieste. L'intero processo prevedeformatura del metallo, piegatura, taglio e altri processi precisi, adatti alla produzione di componenti da semplici a complessi.

In termini di stampaggio dei metalli, il processo di stampaggio del metallo prevede innanzitutto il fissaggio della lamiera in posizione. L'operatore posiziona una piastra metallica piatta sullo stampo inferiore dello stampo e lo stampo superiore (cioè lo stampo in metallo) si muove verticalmente verso il basso sotto l'azionamento della pressa. Dopo che gli stampi superiore e inferiore sono stati chiusi, il bordo tagliente o la struttura di formatura dello stampo esercita una pressione sul metallo, provocandone l'allungamento, la piegatura o la rottura. Questo processo presenta il vantaggio di poter completare più processi contemporaneamente, migliorando significativamente l'efficienza produttiva, ed è particolarmente adatto per la produzione in serie di pezzi di precisione.
Che cos'è lo stampaggio dei metalli?

Quali sono i processi di base dello stampaggio dei metalli?

La tecnica di stampaggio dei metalli è una serie di tecniche per pressare fogli di metallo attraverso stampi di metalloper ottenere una forma specifica.I seguenti quattro processi riflettono la loro raffinata applicazione nella produzione di parti complesse:

1.Timbratura progressiva

Attraverso più set di picchetti metallici collegati, più processi come punzonatura, piegatura e formatura vengono gradualmente completati su un'unica catena di montaggio.L'azienda JS adotta la tecnologia avanzata di stampo sviluppata dalla stessa per ottenere una produzione di massa efficiente attraverso lo stampo di diverse postazioni di lavoro in modo continuo.

Ad esempio, la griglia del radiatore di un'auto può essere realizzata stampando passo dopo passo, piegando e ruotando allo stesso tempo.La precisione della biella dello stampo può essere di ±0,005 mm per garantire la consistenza delle parti e aumentare la velocità di produzione del 40%.

2.Stampaggio a trasferimento

Adatto per pezzi di grandi dimensioni o di forma complessa, billette metalliche trasportate tra stazioni di lavoro mediante bracci robotici o nastri trasportatori.La servopressa JS funziona perfettamente con i sistemi di automazione per controllare con precisione il posizionamento delle billette.Ad esempio, nella produzione di componenti aerospaziali, una combinazione di stampaggio per trasferimento e trattamento termico garantisce che le parti in lega di titanio rimangano strutturalmente stabili dopo molteplici deformazioni e riducano il tasso di scarto del 60%.

3.Scorrevolestampaggio stampi

Appositamente progettato per la piegatura a più angoli, la formatura di curve complesse viene ottenuta tramite stampi metallici scorrevoli orizzontalmente.Il sistema di stampi flessibili di JS supporta la regolazione online degli angoli di piegatura. Ad esempio, un singolo stampaggio può completare la piegatura in tre diverse direzioni nella produzione di componenti elettronicistaffe, aumentando l'utilizzo del materiale del 15%. È particolarmente adatto per ordini di personalizzazione di piccoli volumi.

4.Disegnoprofondo

Allungando lo stampo di metallo, le lamiere vengono trasformate in parti con cavità profonde.Grazie alla combinazione avanzata di stampi e alla compensazione idraulica della combinazione di stampi, la tecnologia di allungamento profondo di JS può formare con successo contenitori di grandi dimensioni con diametro di 1,5 m e levigatezza della superficie ≤ 0,8 μm, soddisfacendo i severi requisiti dei dispositivi medici per superfici impeccabili.

Quali sono i passaggi chiave del processo di stampaggio dei metalli?

1.Pretrattamento del materiale e abbinamento dello stampo

In base ai requisiti delle parti, selezionare le lamiere metalliche (come alluminio, acciaio, lega di rame, ecc.) e la superficie liscia mediante pretrattamento come livellamento e pulizia.L'azienda JS utilizza la tecnologia di misurazione laser per calibrare la tolleranza dello spessore (±0,05 mm) delle lamiere per parametri di formatura di alta precisione metallostampo stampato.

2.Progettazione e messa in servizio dello stampo

Sulla base del modello 3D delle parti, vengono progettati la geometria e il percorso di stampaggio dello stampo per stampi in metallo e la distribuzione delle sollecitazioni dello stampo viene ottimizzata mediante simulazione CAE.Ad esempio, gli stampi per imbutitura profonda richiedono un design con angolo R con gradiente per evitare fessurazioni, il centro di elaborazione stampi indipendente di JS può rifinire la lucidatura dei bordi a livello micrometrico per garantire la superficie rugosità Ra ≤0,4μm.

3. Fase di stampaggio e formatura

Posizionando la piastra metallica sul tavolo della pressa, la deformazione plastica viene ottenuta attraverso la collaborazione dello stampo in metallo e della pressa idraulica/servo.Ad esempio, il design a gap progressivo della matrice durante il processo di trazione può controllare il flusso del materiale e prevenire increspature o crepe, e il sistema di feedback della pressione in tempo reale di JS può regolare dinamicamente la pressione sui bordi per aumentare il tasso di resa al 99,2%.

4.Post-trattamento e ottimizzazione della superficie

I prodotti stampati in metallo vengono rifiniti, bordati o lucidati elettroliticamente per rimuovere sbavature e migliorare la finitura.L'attrezzatura di sbavatura automatizzata di JS è in grado di gestire piccole parti fino a 0,1 mm di dimensione, combina la tecnologia rivestimento PVDper migliorare la resistenza alla corrosione delle parti e soddisfare requisiti di lunga durata come l'involucro della batteria dell'auto.

5. Controllo qualità e chiusura dei dati

L'accuratezza dimensionale delle parti di stampi metallici (ad es. spaziatura dei fori ≤0,01 mm) è stata verificata utilizzando CMM o scansione ottica, mentre i parametri dello stampo e i dati di produzione sono stati monitorati tramite il sistema MES.Il sistema di ispezione visiva AI di JS è in grado di identificare difetti di livello 0,02 mm in tempo reale, garantendo la coerenza dei lotti.

Quali sono i tipi di stampi per stampaggio metalli?

Stampi per stampaggio metallicoè lo strumento principale dell'industria manifatturiera. È principalmente suddiviso nelle seguenti categorie:

1.Classificato per tipo di processo

Perforazionestampo:Utilizzato per separare lamiere, completare il taglio, la punzonatura,taglioe altre procedure per ottenere i contorni o i fori richiesti.Il nucleo della fustella è la combinazione di fustella concava e fustella concava. La precisione del gioco dello stampo determina la qualità della sezione dello stampo.Ampiamente usato nel produzione di componenti hardware e elettronici.

Piegastampo:Piegare la piastra metallica con un angolo o una forma specifica (ad es. a forma di U, a V) e completare la piegatura con una combinazione di matrice convessa e concava pressurizzata, tenendo conto della compensazione del rimbalzo.

Approfondimentostampo:l'allungamento di billette piatte in parti tridimensionali cave (come tazze o cilindri) mediante pressatura convessa di stampi concavi richiede il controllo di increspature e screpolature.Adatto per la produzione di proiettili di artiglieria, carri armati, ecc.

Stampo per formatura:utilizzato per la deformazione plastica locale di lamiere, come rigonfiamento, strappo e costrizione del collo, attraverso il quale il materiale viene allungato o compresso in una forma specifica, adatto per la lavorazione di superfici curve complesse o strutture in acciaio rinforzato.

Compositostampo:Completa diverse fasi come stampaggio, taglio, stampaggio e così via in un unico stampaggio e realizza una lavorazione efficiente attraverso la combinazione della struttura convessa dello stampo.Adatto perproduzione di massadi pezzi di piccole e medie dimensioni con elevata precisione e multiprocesso.

Inseriscimold(continuamold):Attraverso diverse stampe continue, stampaggio, piegatura, formatura e così via del materiale in nastro, il taglio finale efficiente del prodotto finito, adatto per la produzione su larga scala di piccole parti di precisione.

2.Classificato per struttura dello stampo

  • Stampo a traccia singola:Solo uno stampaggio (come stampaggio o taglio), struttura semplice, basso costo, adatto per la produzione di piccoli lotti o la lavorazione di parti semplici.
  • Stampo combinato:

Compositomold: processi multipli (come taglio e stiramento) nella stessa postazione di lavoro.

Progressivomold: Lavorazione continua (stampaggio → piegatura → taglio) in diverse posizioni di lavoro.

  • Stampo di trasferimento:utilizzato per il trasferimento di pezzi grezzi di più presse e bracci robotici, adatto per parti di grandi dimensioni come la sovrapposizione di automobili.
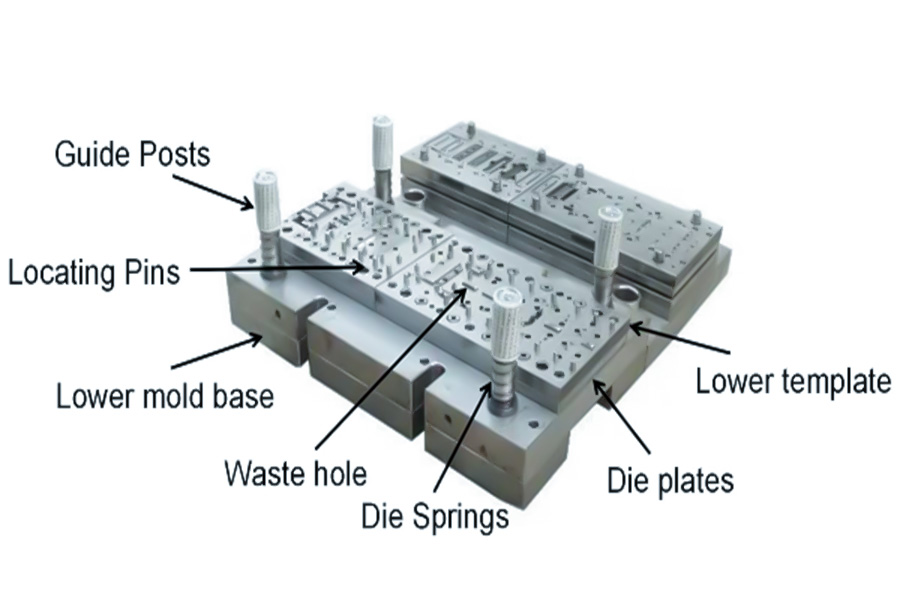
La struttura degli stampi per stampaggio metalli

Come prevenire gli strappi durante lo stampaggio di lamiere ultrasottili (<0,1 mm)? ​

Secondo le caratteristiche del processo di stampaggio su metallo, le principali tecniche e misure di stampaggio e la prevenzione dello strappo delle piastre metalliche ultrasottili (<0,1 mm) è presentata di seguito:

Stampaggio su metallocompatibilità:

  • Lo stampaggio di metalli ultrasottili richiede flessibilità dello stampo e regolazione dinamica dei parametri di processo (ad esempio feedback in tempo reale dalle servopresse).
  • Gli stampi flessibili, come il poliuretano, assorbono le sollecitazioni locali durante il flusso del materiale ed evitano lacerazioni da contatto duro.
  • Sinergia tecnologica:

Ottimizzazione dello stampo+trattamento di lubrificazione: riduce la resistenza al flusso del materiale e l'adesione dello stampo, adatto per materiali morbidi come il foglio di alluminio.

Stampaggio a gradini + matrice flessibile: la deformazione a fasi riduce il carico singolo, adatto per la produzione in serie di alloggiamenti di batterie ultrasottili.

Che tipo di processo è richiesto per lo stampaggio delle leghe di titanio?

Lo stampaggio delle leghe di titanio richiede stampaggio a caldo o stampaggio a caldo combinato con lavorazione CNCe tecnologia di stampaggio speciale ad alta precisione.I motivi specifici sono i seguenti:

1. Miglioramento della plasticità alle alte temperature

Le leghe di titanio hanno elevata durezza e resistenza alla deformazione e sono soggette a fessurazioni se pressate a temperatura ambiente.Riscaldando il materiale a 600-850℃ (stampa a caldo) o 300-500℃ (stampa a caldo), la plasticità del materiale può essere notevolmente migliorata, la difficoltà di formazione ridotta e il rimbalzo ridotto al minimo.

2. Elaborazione ausiliaria CNC di precisione

In combinazione con l'attrezzatura CNC ad alta precisione di ±0,005 mm dell'azienda JS, le parti in lega di titanio possono essere pressate per una lucidatura di precisione a livello micrometrico per soddisfare i rigorosi requisiti di tolleranza nei campi aerospaziale, medico e di altro tipo.

3.Stampi speciali e tecnologia di lubrificazione

Adotta materiali per stampi resistenti alle alte temperature (come acciaio al tungsteno o stampi rivestiti in ceramica), combina lubrificanti a base di azoto o grafite, previene l'usura dello stampo e il legame della lega di titanio, prolunga la durata dello stampo.

4. Corrispondenza del trattamento superficiale

Dopo lo stampaggio, le leghe di titanio devono essere anodizzate, sabbiate o passivate chimicamente per migliorarne la resistenza alla corrosione e l'aspetto.È anche un'estensione del materiale della società JSelaborazione tecnologia.

Stampaggio di materiali in lega di titanio

Come affrontare l'ambiente a gravità zero nello stampaggio dei metalli spaziali? ​

1. Tecnologia di fissaggio dei materiali in un ambiente di microgravità

L'adsorbimento elettromagnetico e il bloccaggio a vuoto vengono utilizzati per superare i limiti del tradizionale fissaggio meccanico.Il sistema di automazione di JS regola la forza di serraggio in tempo reale, garantendo che il metallo mantenga una precisione di posizionamento di 0,02 mm anche in assenza di peso.Il controllo della tolleranza dell'attrezzatura di controllo numerico raggiunge ±0,005 mm, che soddisfa i severi requisiti di precisione dell'attracco dei veicoli spaziali meccanismi.

2.Ricostruzione intelligente del flusso

Attraverso il funzionamento cooperativo di cluster di robot industriali, JS rileva spostamenti su microscala mediante un algoritmo di compensazione senza gravità e realizza la regolazione automatica deiparametri di stampaggio.Il suo sistema di controllo adattivo può controllare il tasso di errore di lavorazione a meno dello 0,3%.La tecnologia è stata dimostrata nella produzione di supporti per pannelli solari satellitari, con un aumento del 40% produttività.

3.Migliorare l'adattabilità ai processi in ambiente sottovuoto

La tecnologia di rivestimento dell'arco con gas inerte utilizzata per risolvere il problema dell'ossidazione dei metalli nel vuoto.I dati di laboratorio JS mostrano che 15μm di film di ossido denso si formano sulla superficie della lega di titanio trattata con questo processo.

4.Ottimizzazione della progettazione strutturale leggera

Basato sullastampa 3Dtecnologia di produzione additiva, JS può ottenere strutture ottimizzate per topologia integrata.Un caso di studio di un certo tipo di ugello per il carburante per missili mostra che attraverso il design della struttura a reticolo, il peso è ridotto del 45%, la capacità di carico della pressione raggiunge 1,8 volte superiore a quello della tecnologia tradizionale e il requisito di carico di spazio è perfettamente bilanciato.

5. Sistema di verifica della simulazione di ambienti estremi

È stata creata una piattaforma di test completa composta da camera a vuoto, centrifughe e camera per shock termico, in grado di simulare gradienti di temperatura che vanno da -180°C a +300°C e 10^-6Pa gradi.In ambiente sotto vuoto, la durata a fatica del prodotto convalidato è aumentata di oltre 5 volte rispetto alle condizioni del terreno.

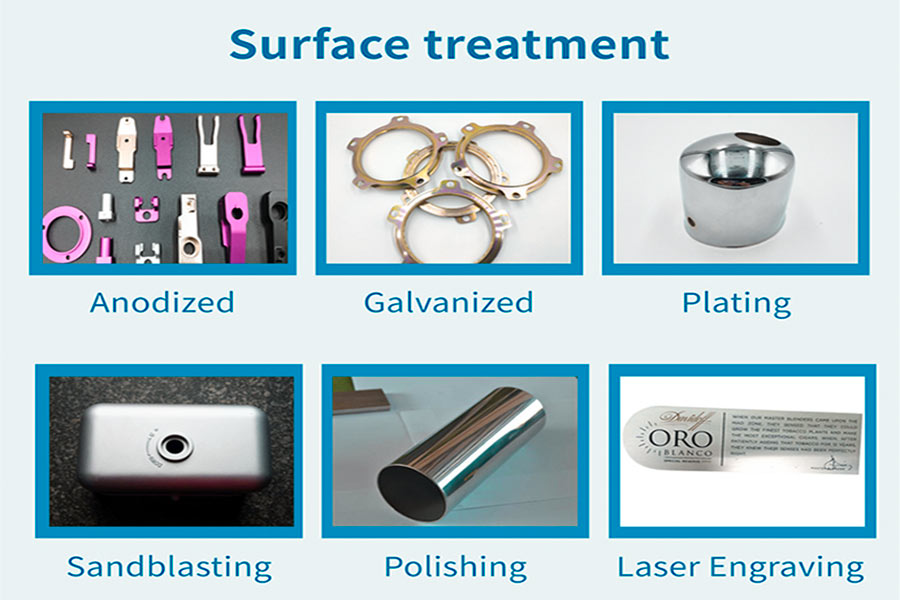
Quali sono i metodi comuni di trattamento superficiale per lo stampaggio dell'alluminio?

1.Anodizzazione

  • Funzione: migliorare la durezza, la resistenza alla corrosione e all'abrasione mediante elettrolisi e formando una pellicola di ossido sulla superficie dell'alluminio.
  • Comunemente utilizzato nello stampaggio di parti di formatura metallica (come parti di telai di automobili, gusci di prodotti 3C, ecc.), lo spessore del film di ossido può raggiungere 15-50μm, il che può migliorare significativamente la resistenza ai graffi della superficie.

2.Galvanotecnica

  • Funzione: rivestimento della superficie dell'alluminio con strati metallici (ad esempio nichel, cromo, zinco) per migliorare la conduttività, la riflettività o la resistenza alla ruggine.
  • Prima della placcatura, il metallo dello stampo deve essere decapato e attivato per garantire l'adesione del rivestimento.il trattamento di nichelatura, ad esempio, può migliorare la durata di spine e prese nei componenti dei connettori elettronici.

3.Spruzzatura

  • Caratteristiche: personalizzazione del colore e protezione dalla corrosione tramitespruzzatura elettrostaticao rivestimento al fluorocarburo.
  • Adatto per superfici metalliche complesse (come elettrodomestici e apparecchi di illuminazione), è necessaria la fosforilazione prima della spruzzatura per migliorare l'adesione del rivestimento, che può avere uno spessore della pellicola di 60-120μm.

4.Rivestimento di conversione cromata

  • Funzione: formare un film di passivazione mediante soluzione di cromato, prevenire la ruggine e migliorare le prestazioni di saldatura.
  • Utilizzato nella saldatura dei metallisaldatura di metalli(come i vassoi delle batterie delle auto), lo spessore della pellicola è di circa 1-3μm, che tiene conto della protezione ambientale e della resistenza alla corrosione.

5.Lucidatura/Spazzolatura

  • Funzione: la lucidatura meccanica o chimica elimina i segni di stampaggio e migliora la levigatezza della superficie.
  • Lucidatura a specchio (Ra ≤0.1μm) soddisfa i requisiti dei dispositivi ottici per lo stampaggio di stampi metallici come i dissipatori di calore in alluminio.

Metodi di trattamento superficiale per lo stampaggio dell'alluminio

Quali sono i vantaggi tecnologici dell'azienda JS nel campo dello stampaggio dei metalli?

1. Lavorazione ad altissima precisione: con l'avanzata tecnologia CNC (come il CNC), è possibile ottenere una tolleranza di ±0,005 mm per soddisfare i requisiti di precisione parti.

2. Adattamento multi materiale: supporta lo stampaggio di materiali come metalli e compositi e ha elaborato più di 50 materiali nell'ultimo anno.

3. Efficienza del processo: il 98% degli ordini viene consegnato in tempo, i cicli di progetto sono ridotti in media del 15% e i tempi di consegna dello stampaggio sono ottimizzati.

4. Controllo dei costi: ridurre i costi di produzione del 20% e migliorare l'utilizzo delle risorse attraverso l'ottimizzazione dei processi.

5.Produzione ecologica: ridurre il consumo di energia e i rifiuti del 20% utilizzando apparecchiature a basso consumo energetico e sistemi di riciclaggio dei materiali.

Riepilogo

Nel settore dello stampaggio dei metalli, le prestazioni dello stampaggio dei metalli sono strettamente correlate all'accuratezza e alla qualità del prodotto finale e, per raggiungere questo obiettivo, è necessario fare affidamento su una tecnologia di preelaborazione ad alta precisione.

Attraverso passaggi come la pulizia della superficie, la sbavatura, la ricottura e la modifica della superficie (come la fosfatazione e rivestimenti lubrificanti), non solo è possibile migliorare significativamente la duttilità dei materiali metallici e ridurre il rischio di fessurazioni o ossidazione durante lo stampaggio, ma è anche possibile gettare solide basi per le successive operazioni di stampaggio dei metalli.

JS combina la tecnologia di lavorazione CNC ad alta precisione con processi rispettosi dell'ambiente, incorporando il concetto di sviluppo sostenibile nella fase di pre-elaborazione, garantendo che le parti stampate in metallo possano mantenere la coerenza sia che siano strutturalmente complesse o prodotte in serie.

Questa ottimizzazione completa del processo, dalla preparazione dei materiali alla consegna del prodotto finito, non solo migliora l'efficienza produttiva (riducendo il ciclo del progetto del 15%), ma promuove anche la trasformazione del settore verso alta efficienza, bassi consumi e alto valore aggiunto attraverso l'innovazione tecnologica.

Contattaci

Disclaimer

I contenuti di questa pagina sono solo a scopo informativo.Serie JSNon ci sono dichiarazioni o garanzie, esplicite o implicite, in merito all'accuratezza, completezza o validità delle informazioni. Non si deve dedurre che un fornitore o produttore di terze parti fornirà parametri di prestazione, tolleranze geometriche, caratteristiche di progettazione specifiche, qualità e tipo di materiale o lavorazione attraverso la rete Longsheng. È responsabilità dell'acquirenteRichiedere un preventivo per le partiIdentificare i requisiti specifici per queste sezioni.Contattaci per ulteriori informazioni.

JS Team

JS è un'azienda leader del settoreFocalizzata su soluzioni di produzione personalizzate. Abbiamo oltre 20 anni di esperienza con oltre 5.000 clienti e ci concentriamo sullalavorazione CNC,produzione di lamiera,3D stampa,stampaggio a iniezione,stampaggio di metallie altri servizi di produzione one-stop.

Il nostro stabilimento è dotato di oltre 100 centri di lavoro a 5 assi di ultima generazione, certificati ISO 9001:2015. Forniamo soluzioni di produzione veloci, efficienti e di alta qualità a clienti in più di 150 paesi in tutto il mondo. Che si tratti di produzione in piccoli volumi o di personalizzazione su larga scala, possiamo soddisfare le vostre esigenze con la consegna più rapida entro 24 ore. scegliereJS TechnologyQuesto significa efficienza di selezione, qualità e professionalità.
Per saperne di più, visita il nostro sito web:www.cncprotolabs.com

Domande frequenti

1.Qual è la differenza tra stampaggio e fusione?

Lo stampaggio è un processo di lavorazione a freddo in cui le piastre metalliche vengono pressate nella forma mediante uno stampo. È ad alta efficienza e precisione ed è adatto per parti in lamiera sottile.La fusione è un processo termico processo in cui il metallo fuso viene colato in stampi per formare forme complesse, ma con bassa precisione.

2.Quanto sono importanti gli stampi per lo stampaggio?

Lo stampo è lo strumento principale dello stampaggio, che determina la forma, la precisione e l'efficienza delle parti.Senza la matrice, lo stampaggio è impossibile, il suo design influisce direttamente sulla velocità di passaggio del prodotto e sui costi di produzione, è l'anima della tecnologia di stampaggio.

3.A cosa bisogna prestare attenzione quando si stampa l'acciaio inossidabile? ​

Lo stampaggio dell'acciaio inossidabile richiede l'uso di uno stampo ad alta durezza, il controllo della velocità di stampaggio, lo stampaggio con olio lubrificante e la ricottura tempestiva per eliminare l'indurimento del pezzo, per evitare crepe e un'eccessiva usura dello stampo.

4.Quale spessore di metallo è richiesto per lo stampaggio automobilisticoparti?

Lo spessore della lamiera comunemente utilizzata per lo stampaggio di parti di automobili è 0,6-2,5 mm.I rivestimenti della carrozzeria (come le portiere delle auto) sono costituiti principalmente da piastre di acciaio ordinarie da 0,6-1,2 mm, mentre i componenti strutturali (come le travi di collisione) sono realizzati in acciaio ad alta resistenza da 1,2-2,5 mm con resistenza e stampaggio bilanciati.

Risorse

lavorazione dei metalli

Macchina da stampa

Timbratura progressiva

Contattaci

blog avatar

Precisione JS

Esperto di prototipazione rapida e produzione rapida

Specializzati in lavorazione CNC, stampa 3D, fusione di uretano, utensili rapidi, stampaggio a iniezione, fusione di metalli, lamiera ed estrusione.

Etichetta:

Condividi
Tipo di tecnologia Principi fondamentali Misure specifiche Scenari applicabili Effetto antistrappo
Ottimizzazione dello stampo Riduci la concentrazione dello stress. Stampo con angolo R sfumato + stampaggio progressivo. Stampatura di precisione (come l'alloggiamento del sensore). Rischio di strappo ↓ 40%.
Selezione del materiale Aumenta la scalabilità. Foglio di alluminio/acciaio inossidabile ricotto. Stampaggio con grande deformazione (come l'alloggiamento della batteria). Resistenza alla frattura aumentata del 25%.
Controllo del processo Ottimizza pressione e velocità. Pressa servo+timbratura a bassa velocità. Produzione continua ad alta velocità. Il tasso di rendimento è aumentato del 35%.
Trattamento di lubrificazione Riduci la resistenza all'attrito. Lubrificante a base acquosa+rivestimento DLC. Stampaggio di precisione ad alta velocità. Graffi superficiali ↓ 90%.
Stampo flessibile Fluttuazioni della pressione del buffer. Stampo morbido in poliuretano+assistenza cuscino d'aria. Componenti compositi a pareti sottili (come microscaffold). Tasso di strappo ↓ 50%.