Procesos de estampado de metales: ¿Qué tipo es mejor para el diseño de su producto?
Escrito por
Precisión JS
Publicado
Apr 23 2025
Pateadura
Síguenos
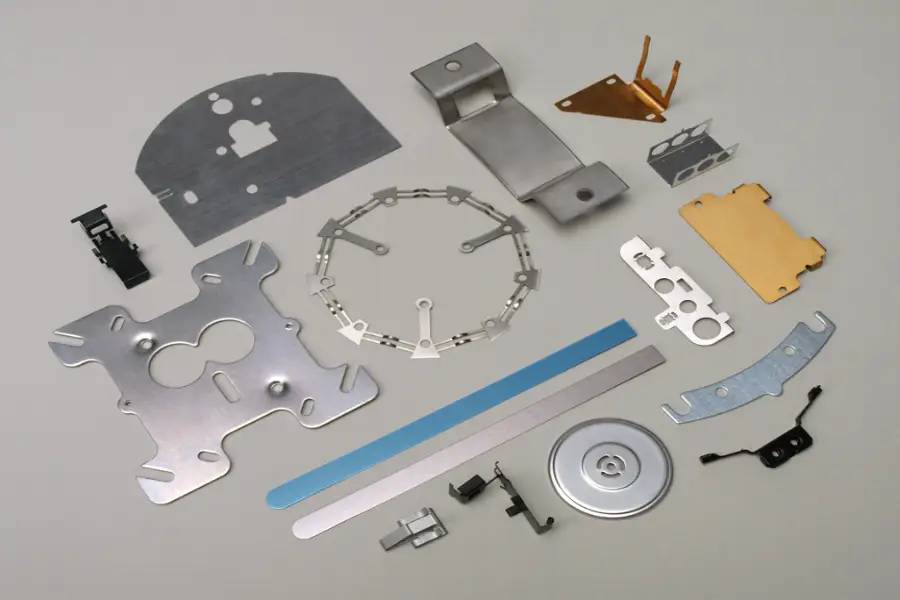
El estampado de metal es un proceso de conformado indispensable y eficiente en la fabricación moderna. Convierte láminas de metal en componentes complejos y de alta precisión mediante un molde preciso y equipo de estampado.Metalestampadosse ha convertido en una importante fuerza impulsora de la innovación industrial con su excelente consistencia, rápida eficiencia de producción y ventajas de costos superiores.
Como pionero en la industria, JS Manufacturing ofrece a los clientes soluciones de personalización para todo el proceso, desde la selección de materiales y el desarrollo de moldes hasta la producción en masa, con tecnología de estampado innovadora, sistemas de producción inteligentes y conocimientos profundos de la industria.Esto garantiza el equilibrio óptimo entre rendimiento, confiabilidad y economía para cada producto de estampado de metal, lo que permite al sector manufacturero global de alta gama continuar.
¿Qué es el estampado de metal?
La tecnología de estampado de metal es un método de procesamiento que utiliza un estampador de metal para aplicar presión mecánica al metal plano. hojas. Es un proceso de conformado eficiente y de alta precisión. Al utilizar una forma de molde prediseñadas y combinarla con la fuerza de extrusión hacia abajo de una prensa, la chapa metálica sufre deformación plástica o desprendimiento a temperatura ambiente, para fabricar rápidamente las piezas tridimensionales requeridas. Todo el proceso implica conformado de metal, doblado, corte y otros procesos precisos, adecuados para la fabricación de componentes desde simples hasta complejos.
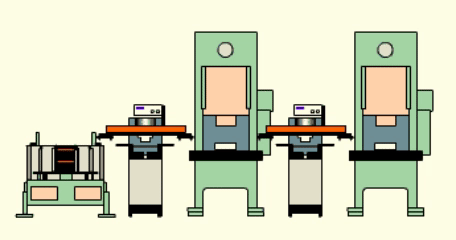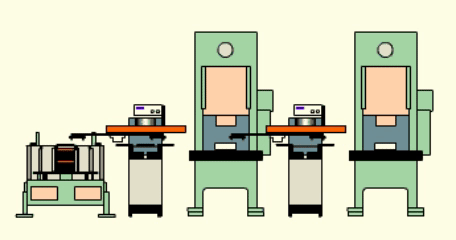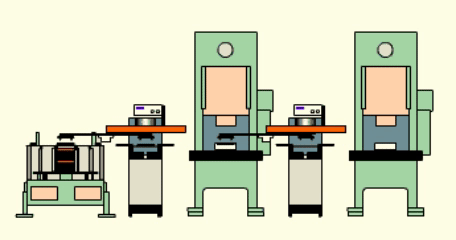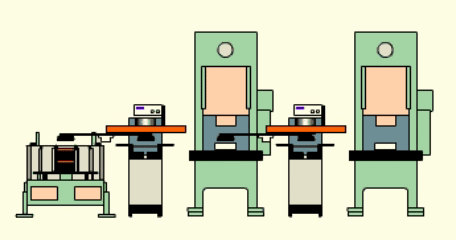
En términos de estampado de metal, el proceso de estampado de metal implica primero fijar la lámina de metal en su lugar. El operador coloca una placa de metal plana en el troquel inferior del molde y el troquel superior (es decir, el estampador de metal) se mueve verticalmente hacia abajo bajo el impulso de la prensa. Una vez cerrados los moldes superior e inferior, el borde cortante o estructura de formación del molde ejerce presión sobre el metal, provocando que se estire, doble o rompa. Este proceso tiene la ventaja de poder completar múltiples procesos a la vez, lo que mejora significativamente la eficiencia de producción y es particularmente adecuado para la producción en masa de piezas de precisión.
¿Cuáles son los procesos básicos del estampado de metales?
La técnica de estampado de metal es una serie de técnicas para presionar láminas de metal a través desellos de metal para lograr una forma específica.Los siguientes cuatro procesos reflejan su aplicación refinada en la fabricación de piezas complejas:
1.Estampado progresivo
A través de múltiples juegos de estacas metálicas enlazadas, múltiples procesos como punzonado, doblado y conformado se completan gradualmente en una sola línea de ensamblaje.La empresa JS adopta la tecnología avanzada de moldes desarrollada por ella misma para lograr una producción en masa eficiente a través del molde de diferentes estaciones de trabajo. continuamente.
Por ejemplo, las rejillas del radiador de un automóvil se pueden fabricar estampando paso a paso, doblándolas y girándolas al mismo tiempo.La precisión de la biela del troquel puede ser de ±0,005 mm para garantizar la consistencia de la pieza y aumentar la velocidad de producción en 40%.
2.Estampado de molde por transferencia
Adecuado para piezas grandes o de formas intrincadas, palanquillas de metal transportadas entre estaciones de trabajo mediante brazos robóticos o cintas transportadoras.La servoprensa JS funciona perfectamente con los sistemas de automatización para controlar con precisión las posiciones de las palanquillas.Por ejemplo, en la fabricación de componentes aeroespaciales, una combinación de moldeo por transferencia y tratamiento térmico garantiza que las piezas de aleación de titanio permanezcan estructuralmente estables. después de múltiples deformaciones y reducir las tasas de desperdicio en un 60%.
3.Deslizanteestampado de molde
Especialmente diseñado para doblado de múltiples ángulos, la formación de curvas complejas se logra mediante sellos metálicos que se deslizan horizontalmente.El sistema de molde flexible de JS admite el ajuste en línea de los ángulos de doblado. Por ejemplo, un solo estampado puede completar el doblado en tres direcciones diferentes en la producción de soportes de componentes electrónicos, lo que aumenta la utilización del material en un 15 %. Es especialmente adecuado para pedidos de personalización de pequeño volumen.
4.Dibujo profundo
Al estirar el sello de metal, las láminas de metal se convierten en piezas de cavidad profunda.Con una combinación avanzada de troqueles y una compensación de combinación de moldes hidráulicos, la tecnología de estiramiento profundo de JS puede formar con éxito recipientes grandes con un diámetro de 1,5 my una superficie lisa ≤0,8μm, cumpliendo con los estrictos requisitos de los dispositivos médicos para superficies impecables.
¿Cuáles son los pasos clave del proceso de estampado de metal?
1.Pretratamiento de materiales y combinación de moldes
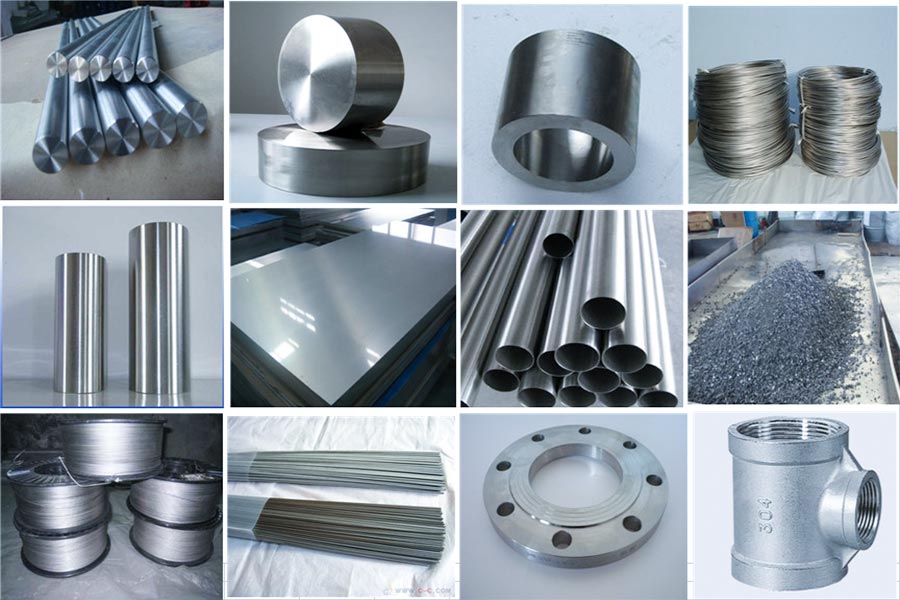
Según los requisitos de las piezas, seleccione láminas de metal (como aluminio, acero, aleaciones de cobre, etc.) y alise la superficie mediante un tratamiento previo, como nivelación y limpieza.La empresa JS utiliza tecnología de medición láser para calibrar la tolerancia de espesor (±0,05 mm) de láminas de metal para formar parámetros de alta precisión. metalmolde estampado.
2.Diseño y puesta en marcha del molde
Basado en el modelo 3D de las piezas, se diseñan la geometría y la trayectoria de estampado del molde de estampado de metal y la distribución de tensión del troquel se optimiza mediante simulación CAE.Por ejemplo, los moldes de embutición profunda necesitan un diseño de ángulo R degradado para evitar grietas, el centro de procesamiento de moldes independiente de JS puede terminar el pulido de los bordes a nivel micrométrico para garantizar la superficie. rugosidad Ra ≤0,4μm.
3.Etapa de estampado y conformado
Al colocar la placa de metal en la mesa de la prensa, la deformación plástica se logra mediante la colaboración del molde de sello de metal y la prensa hidráulica/servo.Por ejemplo, el diseño de espacio progresivo del troquel durante el proceso de tracción puede controlar el flujo de material y evitar arrugas o grietas, y JS El sistema de retroalimentación de presión en tiempo real puede ajustar dinámicamente la presión del borde para aumentar la tasa de rendimiento al 99,2 %.
4.Postratamiento y optimización de superficies
Los productos estampados de metal se recortan, bordean o pulen electrolíticamente para eliminar rebabas y mejorar el acabado.El equipo de desbarbado automatizado de JS puede manejar piezas pequeñas de hasta 0,1 mm de tamaño y combina la tecnología de recubrimiento PVD para mejorar la resistencia a la corrosión de las piezas y cumplir con requisitos de alta durabilidad, como la carcasa de la batería de un automóvil.
5.Inspección de calidad y cierre de datos
La precisión dimensional de las piezas del sello metálico (por ejemplo, espacio entre orificios ≤0,01 mm) se verificó mediante CMM o escaneo óptico, y los parámetros del molde y los datos de producción se rastrearon a través del sistema MES.El sistema de inspección visual con IA de JS puede identificar defectos de nivel de 0,02 mm en tiempo real, lo que garantiza que el lote coherencia.
¿Cuáles son los tipos de moldes de estampado de metal?
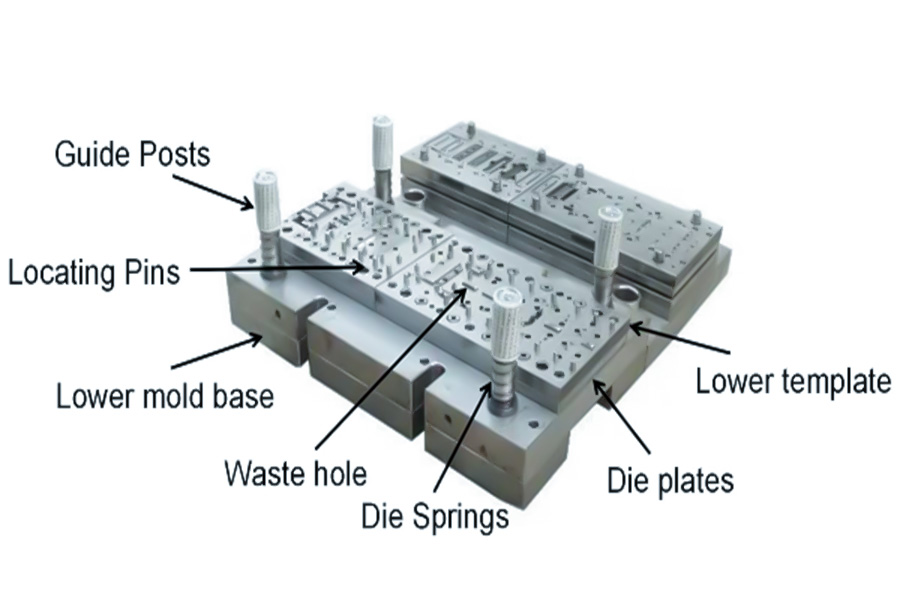
Moldes de estampado metálicoes la herramienta central de la industria manufacturera. Se divide principalmente en las siguientes categorías:
1. Clasificado por tipo de proceso
Perforaciónmold:Se utiliza para separar láminas de metal, completar el corte, punzonado,cortey otros procedimientos para obtener los contornos o agujeros requeridos.El núcleo del troquel es la combinación de troquel cóncavo y troquel cóncavo. La precisión de la holgura del troquel determina la calidad de la sección del troquel.Ampliamente utilizado en la producción de hardware y componentes electrónicos.
Doblarmolde:Doble la placa de metal en un ángulo o forma específica (por ejemplo, en forma de U o de V) y complete el doblado mediante una combinación de matriz cóncava y convexa presurizada, teniendo en cuenta la compensación de rebote.
Profundizaciónmolde:Estirar palanquillas planas hasta convertirlas en piezas tridimensionales huecas (como copas o cilindros) mediante moldes cóncavos de presión convexa requiere controlar las arrugas y el agrietamiento.Adecuado para la producción de proyectiles de artillería, tanques, etc.
Molde de formación:se utiliza para la deformación plástica local de láminas de metal, como abultamiento, desgarro y constricción del cuello, a través del cual el material se estira o comprime a una forma específica, adecuado para procesar superficies curvas complejas o estructuras de acero reforzado.
Compuestomolde:Completa varios pasos como estampado, corte, moldeado, etc. en un solo estampado, y realiza un mecanizado eficiente mediante la combinación de una estructura de matriz convexa.Adecuado paramasa producciónde piezas de pequeño y mediano tamaño con alta precisión y multiproceso.
Ingresarmold(continuousmold):A través de varios continuos estampado, estampado, doblado, conformado, etc., el material de la tira, el corte final eficiente del producto terminado, adecuado para la producción a gran escala de pequeñas piezas de precisión.
2. Clasificado por estructura de molde
Molde de una sola vía:Solo un estampado (como estampado o corte), estructura simple, bajo costo, adecuado para producción de lotes pequeños o procesamiento de piezas simples.
Molde combinado:
Compuestomolde: múltiples procesos (como cortar y estirar) en la misma estación de trabajo.
Progresivomolde: Procesamiento continuo (estampado → doblado → corte) en diferentes posiciones de trabajo.
Molde de transferencia:se utiliza para la transferencia de piezas en bruto de múltiples prensas y brazos robóticos, adecuado para piezas grandes, como superposiciones de automóviles.
¿Cómo evitar desgarros durante el estampado de láminas de metal ultrafinas (<0,1 mm)?
Según las características del proceso de estampado en metal, las técnicas y medidas clave del estampado A continuación se presenta la prevención de desgarros de placas metálicas ultrafinas (<0,1 mm):
Tipo de tecnología
Principios fundamentales
Medidas específicas
Escenarios aplicables
Efecto antidesgarro
Optimización del molde
Reducir la concentración del estrés.
Molde en ángulo R degradado + estampado progresivo.
Estampado de precisión (como la carcasa del sensor).
Riesgo de desgarro ↓ 40 %.
Selección de materiales
Aumenta la escalabilidad.
Papel de aluminio/acero inoxidable recocido.
Moldura de gran deformación (como la carcasa de la batería).
La resistencia a la fractura aumentó en un 25 %.
Control de procesos
Optimiza la presión y la velocidad.
Servoprensa+estampado a baja velocidad.
Producción continua de alta velocidad.
La tasa de rendimiento aumentó un 35%.
Tratamiento de lubricación
Reduce la resistencia a la fricción.
Lubricante a base de agua+recubrimiento DLC.
Estampado de precisión de alta velocidad.
Rasguños superficiales ↓ 90 %.
Molde flexible
Fluctuaciones de la presión del buffer.
Molde blando de poliuretano+ayuda con colchón de aire.
Componentes compuestos de paredes delgadas (como microandamios).
El estampado de metal ultrafino requiere flexibilidad del troquel y ajuste dinámico de los parámetros del proceso (por ejemplo, retroalimentación en tiempo real de las servoprensas).
Los moldes flexibles, como el poliuretano, absorben las tensiones locales durante el flujo del material y evitan el desgarro por contacto duro.
Sinergia tecnológica:
Optimización del molde + tratamiento de lubricación: reduce la resistencia al flujo del material y la adhesión del molde, adecuado para materiales blandos como el papel de aluminio.
Estampado por pasos + matriz flexible: la deformación por fases reduce la carga única, adecuada para la producción en masa de carcasas de batería ultrafinas.
¿Qué tipo de proceso se requiere para el estampado de aleaciones de titanio?
El estampado de aleación de titanio requiere estampado en caliente o estampado en caliente combinado con mecanizado CNC de alta precisión y molde especial. tecnología.Las razones específicas son las siguientes: siguiente:
1.Mejora de la plasticidad a alta temperatura
La aleación de titanio tiene una alta dureza y resistencia a la deformación y es propensa a agrietarse cuando se presiona a temperatura ambiente.Al calentar el material a 600-850 ℃ (estampado en caliente) o 300-500 ℃ (estampado en caliente), se puede mejorar enormemente la plasticidad del material, reducir la dificultad de formación y minimizar el rebote.
2. Procesamiento auxiliar CNC de precisión
Combinado con el equipo CNC de alta precisión de ±0,005 mm de la empresa JS, las piezas de aleación de titanio se pueden prensar para un pulido de precisión a nivel micrométrico para cumplir con estrictos requisitos de tolerancia en los campos aeroespacial, médico y otros.
3.Moldes especiales y tecnología de lubricación
Adopte materiales de molde resistentes a altas temperaturas (como acero de tungsteno o moldes recubiertos de cerámica), combine lubricantes de nitrógeno o grafito, evite el desgaste del molde y la unión de la aleación de titanio, prolongue la vida útil del molde.
4. Coincidencia del tratamiento de superficie
Después del estampado, las aleaciones de titanio deben anodizarse, arenarse o pasivarse químicamente para mejorar su resistencia a la corrosión y su apariencia.También es una extensión del procesamiento de material de la empresa JS tecnología.
¿Cómo lidiar con un entorno de gravedad cero en el estampado de metales en el espacio?
1.Tecnología de fijación de materiales en entorno de microgravedad
La adsorción electromagnética y la sujeción por vacío se utilizan para superar las limitaciones de la fijación mecánica tradicional.El sistema de automatización de JS ajusta la fuerza de sujeción en tiempo real, garantizando que el metal conserve una precisión de posicionamiento de 0,02 mm incluso en condiciones de ingravidez.El control de tolerancia del equipo de control numérico alcanza ±0,005 mm, lo que satisface los estrictos requisitos de precisión del acoplamiento de naves espaciales. mecanismos.
2.Reconstrucción de flujo inteligente
A través de la operación cooperativa de grupos de robots industriales, JS detecta el desplazamiento a microescala mediante un algoritmo de compensación libre de gravedad y realiza el ajuste automático de los parámetros de estampado.Su sistema de control adaptativo puede controlar la tasa de error de mecanizado a menos de 0,3%.La tecnología ha sido demostrada en la producción de Soportes de paneles solares satelitales, con un aumento del 40% en la productividad.
3.Mejorar la adaptabilidad a los procesos en entornos de vacío
La tecnología de revestimiento de arco de protección con gas inerte utilizada para resolver el problema de la oxidación de metales en el vacío.Los datos del laboratorio de JS muestran que se forman 15 μm de una densa película de óxido en la superficie de la aleación de titanio tratada mediante este proceso.
4.Optimización del diseño estructural ligero
Basado en la tecnología de fabricación aditivaimpresión 3D, JS puede lograr estructuras optimizadas de topología integrada.Un estudio de caso de cierto tipo de boquilla de combustible para cohetes muestra que a través del diseño de estructura reticular, el peso se reduce en 45 %, la capacidad de carga de presión alcanza 1,8 veces la de la tecnología tradicional y el requisito de carga de espacio está perfectamente equilibrado.
5.Sistema de verificación de simulación de entornos extremos
Se estableció una plataforma de prueba integral que consta de una cámara de vacío, centrífugas y una cámara de choque térmico, capaz de simular gradientes de temperatura que van desde -180°C a +300°C y 10^-6Pa grados.En un ambiente de vacío, la vida útil a la fatiga del producto validado aumentó a más de 5 veces la condición del suelo.
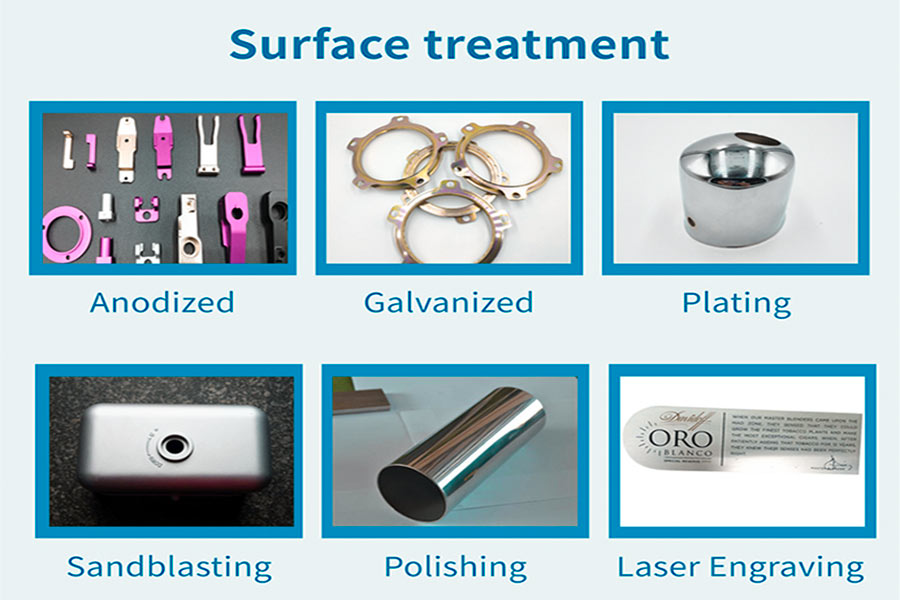
¿Cuáles son los métodos comunes de tratamiento de superficies para el estampado de aluminio?
1.Anodizado
Función: mejorar la dureza, la resistencia a la corrosión y la resistencia a la abrasión mediante electrólisis y formación de una película de óxido en la superficie del aluminio.
Comúnmente utilizado para estampar piezas conformadas de metal (como piezas de chasis de automóviles, carcasas de productos 3C, etc.), el espesor de la película de óxido puede alcanzar 15-50 μm, lo que puede mejorar significativamente la resistencia al rayado de la superficie.
2.Galvanizado
Función: Recubrir una superficie de aluminio con capas metálicas (por ejemplo, níquel, cromo, zinc) para mejorar la conductividad, la reflectividad o la resistencia a la oxidación.
Antes del chapado, el metal del sello debe decaparse y activarse para garantizar la adhesión del recubrimiento.el tratamiento de niquelado, por ejemplo, puede mejorar la vida útil de los enchufes y tomas de los componentes de conectores electrónicos.
3.Pulverización
Características: Personalización del color y protección contra la corrosión mediantepulverización electrostáticao revestimiento de fluorocarbono.
Adecuado para estampado de superficies metálicas complejas (como electrodomésticos y accesorios de iluminación), se requiere fosforilación antes de la pulverización para mejorar la adhesión del recubrimiento, que puede tener un espesor de película de 60-120 μm.
4.Recubrimiento de conversión de cromato
Función: formar una película de pasivación mediante una solución de cromato, prevenir la oxidación y mejorar el rendimiento de la soldadura.
Utilizada en sellossoldadura de metales (como bandejas de baterías de automóviles), el espesor de la película es de aproximadamente 1 a 3 μm, lo que tiene en cuenta la protección ambiental y la corrosión. resistencia.
5.Pulido/Cepillado
Función: El pulido mecánico o químico elimina las marcas de estampado y mejora la suavidad de la superficie.
Pulido de espejo (Ra ≤0.1 μm) cumple con los requisitos de los dispositivos ópticos para estampar moldes metálicos, como los disipadores de calor de aluminio.
¿Cuáles son las ventajas tecnológicas de la empresa JS en el campo del estampado de metales?
1. Mecanizado de precisión ultraalta: con tecnología CNC avanzada (como CNC), se puede lograr una tolerancia de ±0,005 mm. para cumplir con los requisitos de las piezas de precisión.
2. Adaptación de múltiples materiales: admite el estampado de materiales como metales y compuestos y ha procesado más de 50 materiales en el último año.
3. Eficiencia del proceso: el 98 % de los pedidos se entregan a tiempo, los ciclos de los proyectos se reducen en un promedio del 15 % y los tiempos de entrega del estampado se optimizan.
4.Control de costos: reduzca los costos de producción en un 20 % y mejore la utilización de recursos mediante la optimización de procesos.
5.Fabricación ecológica: reduzca el consumo de energía y el desperdicio en un 20 % utilizando equipos y sistemas de reciclaje de materiales energéticamente eficientes.
Resumen
En la industria del estampado de metal, el rendimiento del estampado de metal está estrechamente relacionado con la precisión y calidad del producto final y, para lograr este objetivo, debe depender de tecnología de preprocesamiento de alta precisión.
A través de pasos como limpieza de superficies, desbarbado, recocido y modificación de superficies (como fosfatado y recubrimientos lubricantes), no sólo se puede mejorar significativamente la ductilidad de los materiales metálicos y reducir el riesgo de agrietamiento u oxidación durante el estampado, sino que también se puede sentar una base sólida para operaciones posteriores de estampado de metal.
JS combina tecnología de mecanizado CNC de alta precisión con procesos respetuosos con el medio ambiente, incorporando el concepto de desarrollo sostenible en la etapa de preprocesamiento, garantizando que las piezas estampadas de metal puedan mantener la coherencia, ya sean estructuralmente complejas o producidas en masa.
Esta optimización completa del proceso desde la preparación del material hasta la entrega del producto terminado no solo mejora la eficiencia de la producción (reduciendo el ciclo del proyecto en un 15%), sino que también promueve la transformación de la industria hacia una alta eficiencia, bajo consumo y alto valor agregado a través de la innovación tecnológica.
Descargo de responsabilidad
El contenido de esta página tiene fines informativos únicamente.Serie JSNo existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. No se debe inferir que un proveedor o fabricante externo proporcionará parámetros de rendimiento, tolerancias geométricas, características de diseño específicas, calidad y tipo de material o mano de obra a través de Longsheng Network. Es responsabilidad del compradorSolicitar cotización de piezasIdentificar requisitos específicos para estas secciones.Contáctenos para obtener más información.
Nuestra fábrica está equipada con más de 100 centros de mecanizado de 5 ejes de última generación, certificados ISO 9001:2015. Brindamos soluciones de fabricación rápidas, eficientes y de alta calidad a clientes en más de 150 países alrededor del mundo. Ya sea que se trate de producción en pequeño volumen o personalización a gran escala, podemos satisfacer sus necesidades con la entrega más rápida en 24 horas. elijaTecnología JSEsto significa eficiencia en la selección, calidad y profesionalismo. Para obtener más información, visite nuestro sitio web:www.cncprotolabs.com
Preguntas frecuentes
1.¿Cuál es la diferencia entre estampado y fundición?
El estampado es un proceso de mecanizado en frío en el que las placas de metal se presionan para darle forma mediante una matriz. Es de alta eficiencia y precisión y es adecuado para piezas de placas delgadas.Fundición es un proceso térmico en el que el metal fundido se vierte en moldes para formar formas complejas, pero con baja precisión.
2. ¿Qué importancia tienen los moldes para el estampado?
El molde es la herramienta principal del estampado, que determina la forma, la precisión y la eficiencia de las piezas.Sin el troquel, el estampado es imposible, su diseño afecta directamente la tasa de aprobación del producto y el costo de producción, es el alma de la tecnología de estampado.
3.¿A qué se debe prestar atención al estampar acero inoxidable?
El estampado de acero inoxidable requiere el uso de una matriz de alta dureza, controlar la velocidad de estampado, estampado con aceite lubricante y recocido a tiempo para eliminar el endurecimiento de la pieza de trabajo y evitar grietas y desgaste excesivo del molde.
4. ¿Qué espesor de metal se requiere para estampar automóviles?¿piezas?
El espesor de la chapa metálica comúnmente utilizada para estampar piezas de automóviles es de 0,6 a 2,5 mm.Las cubiertas de la carrocería (como las puertas de los automóviles) están hechas principalmente de placas de acero ordinarias de 0,6 a 1,2 mm, mientras que los componentes estructurales (como las vigas de colisión) están hechos de acero de alta resistencia de 1,2 a 2,5 mm con resistencia y moldura equilibradas.
Experto en creación rápida de prototipos y fabricación rápida
Nos especializamos en mecanizado CNC, impresión 3D, fundición de uretano, herramientas rápidas, moldeo por inyección, fundición de metales, chapa y extrusión.
 Español