Процессы штамповки металла: какой тип лучше всего подходит для дизайна вашего продукта?
Написал
JS Точность
Опубликовано
Apr 23 2025
Штамповка
Следуйте за нами
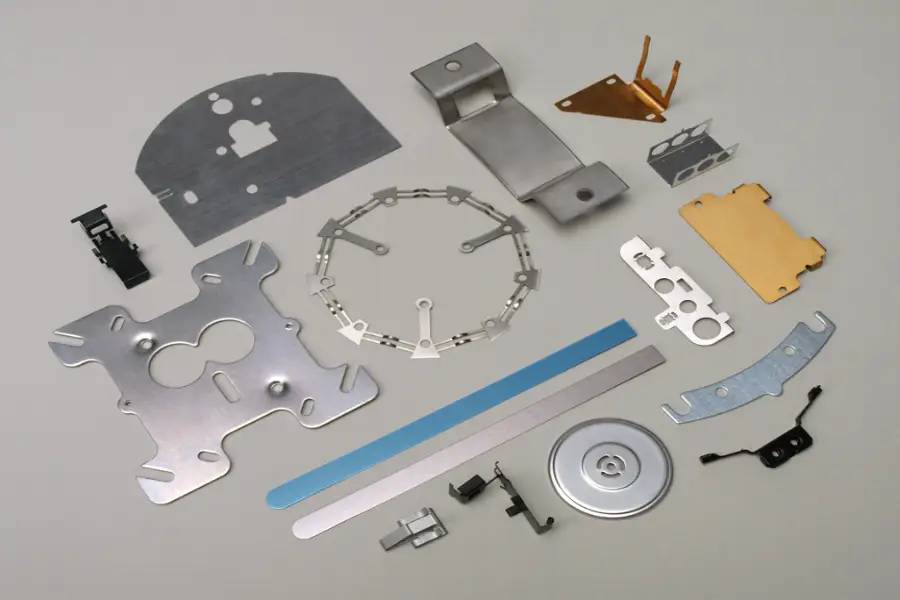
Штамповка металла — незаменимый и эффективный процесс формовки в современном производстве. Он превращает металлические листы в сложные и высокоточные компоненты с помощью точной формы и высокоскоростного штамповочного оборудования.Металлштамповкистали важной движущей силой отраслевых инноваций благодаря своей превосходной последовательности, высокой эффективности производства и превосходным экономическим преимуществам.
Являясь пионером в отрасли, JS Manufacturing предоставляет клиентам решения для индивидуальной настройки всего процесса, от выбора материала и разработки пресс-форм до массового производства, с инновационными технологиями штамповки, интеллектуальными производственными системами и глубоким пониманием отрасли.Это обеспечивает оптимальный баланс производительности, надежности и экономичности для каждого продукта штамповки металла, позволяя мировому сектору высокотехнологичной промышленности продолжить.
Что такое штамповка металла?
Технология штамповки металла – это метод обработки, в котором используется металлический штамп для приложения механического давления к плоскому металлу. листы. Это эффективный и высокоточный процесс формования. Используя заранее разработанную форму пресс-формы и комбинируя ее с силой экструзии пресса, направленной вниз, металлический листовой металл подвергается пластической деформации или отделению при комнатной температуре, чтобы быстро изготовить необходимые трехмерные детали. Весь процесс включает в себя точную формовку металла, гибку, резку и другие процессы, подходящие для производства как простых, так и сложных компонентов.
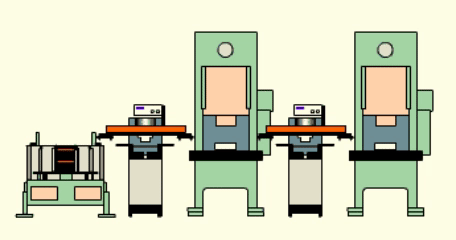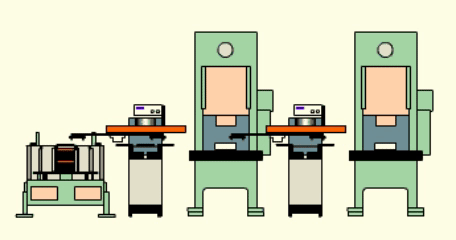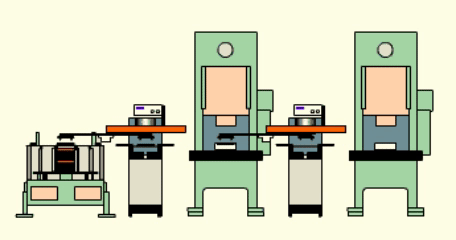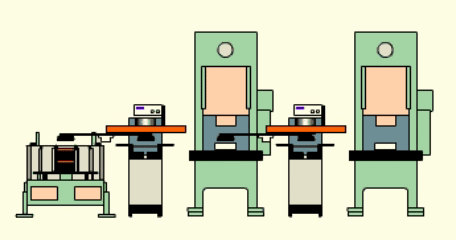
Что касается штамповки металла, процесс штамповки металла сначала включает фиксацию металлического листа на месте. Оператор помещает плоскую металлическую пластину на нижнюю матрицу формы, а верхняя матрица (т.е. металлический штамп) перемещается вертикально вниз под приводом пресса. После закрытия верхней и нижней форм режущая кромка или формообразующая структура формы оказывает давление на металл, заставляя его растягиваться, изгибаться или ломаться. Преимущество этого процесса заключается в возможности одновременного выполнения нескольких процессов, что значительно повышает эффективность производства и особенно подходит для массового производства прецизионных деталей.
Каковы основные процессы штамповки металлов?
Техника штамповки металла — это серия методов прессования металлических листов с помощью металлических штампов для достижения определенной формы.Следующие четыре процесса отражают их усовершенствованное применение при производстве сложных деталей:
1.Прогрессивная штамповка
Благодаря нескольким наборам связанных металлических кольев различные процессы, такие как штамповка, гибка и формовка, постепенно выполняются на одной сборочной линии.Компания JS применяет разработанную ею передовую технологию изготовления пресс-форм для достижения эффективного массового производства посредством пресс-форм на различных рабочих станциях непрерывно.
Например, решетки радиатора автомобиля можно изготовить путем поэтапной штамповки, одновременно сгибая и вращая.Точность шатуна штампа может составлять ±0,005 мм, что обеспечивает согласованность деталей и увеличивает скорость производства на 40%.
2.Штамповка пресс-формы
Подходит для крупных деталей или деталей сложной формы, металлических заготовок, транспортируемых между рабочими станциями с помощью роботизированных манипуляторов или ленточных конвейеров.Сервопресс JS безупречно работает с системами автоматизации для точного контроля положения заготовок.Например, в производстве компонентов аэрокосмической промышленности сочетание трансферного формования и термообработки гарантирует, что детали из титанового сплава остаются структурно стабильными. после множественных деформаций и снизить процент брака на 60%.
3.Скользящийштамповка пресс-формой
Специально разработанный для гибки под разными углами, формирование сложных кривых достигается за счет горизонтально скользящих металлических штампов.Гибкая система пресс-форм JS поддерживает онлайн-регулировку углов изгиба. Например, при производстве кронштейнов для электронных компонентов с помощью одной штамповки можно выполнить гибку в трех разных направлениях, что увеличивает коэффициент использования материала на 15 %. Он особенно подходит для небольших заказов по индивидуальному заказу.
4.ГлубокоеРисование
Растягивая металлический штамп, металлические листы превращаются в детали с глубокими полостями.Благодаря усовершенствованной комбинации матриц и гидравлической компенсации пресс-формы технология глубокого растяжения JS позволяет успешно формировать большой контейнер диаметром 1,5 м и гладкостью поверхности ≤0,8 мкм, что соответствует строгим требованиям медицинских устройств к безупречной поверхности.
Каковы основные этапы процесса штамповки металла?
1.Предварительная обработка материала и подбор формы
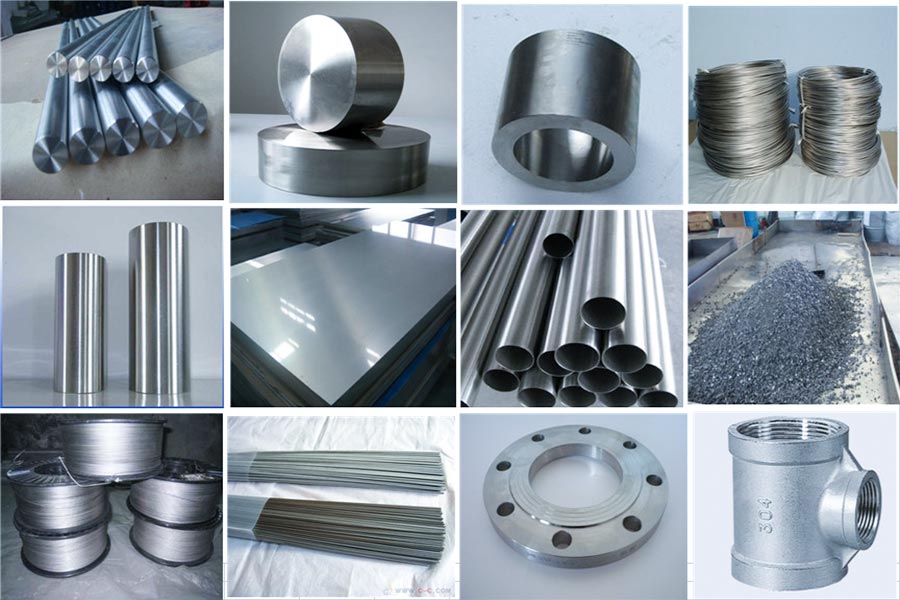
В соответствии с требованиями к деталям выберите металлические листы (например, алюминий, сталь, медный сплав и т. д.) и сгладьте поверхность путем предварительной обработки, такой как выравнивание и очистка.Компания JS использует технологию лазерных измерений для калибровки допуска по толщине (±0,05 мм) металлических листов для формирования параметров высокой точности металлштампованная форма.
2.Проектирование и ввод в эксплуатацию пресс-формы
На основе 3D-модели деталей проектируются геометрия и путь штамповки металлической формы для штампа, а распределение напряжений в штампе оптимизируется с помощью CAE-моделирования.Например, для форм глубокой вытяжки требуется конструкция с градиентом R, чтобы предотвратить растрескивание, независимый центр обработки пресс-форм JS может завершить полировку кромок на микрометрическом уровне, чтобы обеспечить поверхность шероховатость Ra ≤0,4 мкм.
3.Этап штамповки и формовки
При размещении металлической пластины на столе пресса пластическая деформация достигается за счет взаимодействия металлической штамповой формы и гидравлического/сервопресса.Например, конструкция матрицы с прогрессивным зазором во время процесса растяжения может контролировать поток материала и предотвращать образование складок или трещин, а также JS Система обратной связи по давлению в реальном времени может динамически регулировать давление на кромку, чтобы увеличить производительность до 99,2%.
4.Последующая обработка и оптимизация поверхности
Металлические штампованные изделия обрезаются, окантовываются или подвергаются электролитической полировке для удаления заусенцев и улучшения качества отделки.Автоматическое оборудование JS для снятия заусенцев может обрабатывать мелкие детали размером до 0,1 мм, сочетаяТехнология PVD-покрытия, позволяющая улучшить коррозионную стойкость деталей и удовлетворить высокие требования к долговечности, например, к корпусу автомобильного аккумулятора.
5.Проверка качества и закрытие данных
Точность размеров металлических деталей штампа (например, расстояние между отверстиями ≤0,01 мм) проверялась с помощью КИМ или оптического сканирования, а параметры пресс-формы и производственные данные отслеживались через систему MES.Система визуального контроля JS с искусственным интеллектом может выявлять дефекты размером 0,02 мм в режиме реального времени, обеспечивая контроль партии последовательность.
Какие типы пресс-форм для штамповки металла?
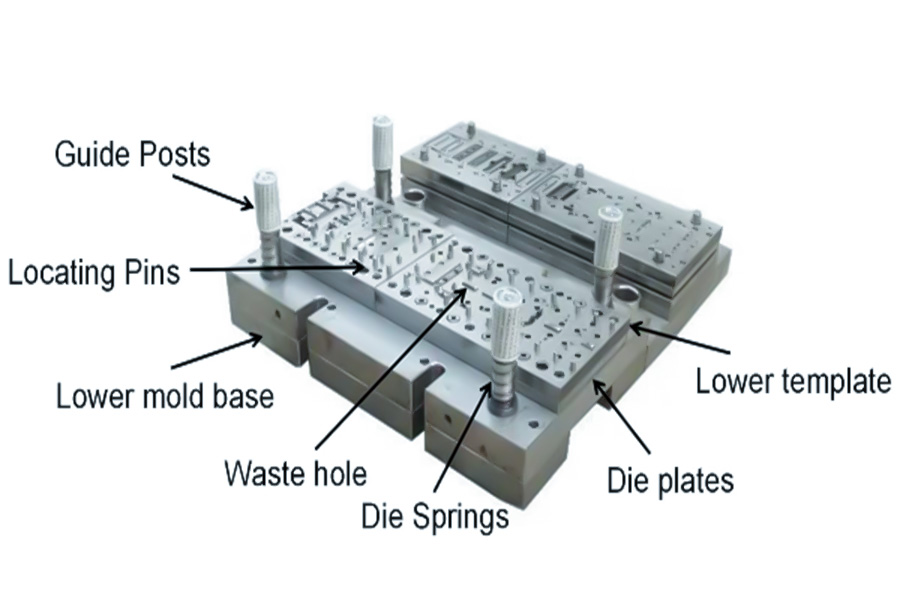
Металлические штамповочные формыявляется основным инструментом обрабатывающей промышленности. В основном он разделен на следующие категории:
1. Классифицируется по типу процесса
Перфорацияформа:Используется для разделения металлических листов, выполнения резки, штамповки, резки и других процедур для получения необходимых контуров или отверстий.Сердце матрицы представляет собой комбинацию вогнутой и вогнутой матриц. Точность зазора матрицы определяет качество секции матрицы.Широко используется в производстве аппаратуры и электронных компонентов.
Изгибmold:Сгибайте металлическую пластину под определенным углом или формой (например, U-образной, V-образной) и завершайте изгиб с помощью комбинации выпуклой и вогнутой матрицы под давлением, принимая во внимание компенсацию отскока.
Углублениеформа:Растягивание плоских заготовок в полые трехмерные детали (например, чашки или цилиндры) путем выпуклого прессования вогнутых форм требует контроля образования складок и растрескивания.Подходит для производства артиллерийских снарядов, танков и т.п.
Формовочная форма:Используется для локальной пластической деформации металлических листов, такой как выпучивание, разрыв и сужение шейки, посредством чего материал растягивается или сжимается до определенной формы, подходит для обработки сложных изогнутых поверхностей или армированной стали. структуры.
Композитныйmold:Он выполняет несколько этапов, таких как штамповка, резка, формование и т. д., за одну штамповку, а также обеспечивает эффективную обработку за счет сочетания выпуклой структуры штампа.Подходит длямассовое производстводеталей малого и среднего размера с высокой точностью и многопроцессным подходом.
Введитеmold(continiousmold):Через несколько непрерывных штамповка, штамповка, гибка, формовка и т. д. полосового материала, окончательная эффективная резка готового продукта, подходящая для крупномасштабного производства мелких прецизионных деталей.
2. Классифицируется по структуре пресс-формы
<ул>
Однопутевая пресс-форма:Только одна штамповка (например, штамповка или резка), простая конструкция, низкая стоимость, подходит для мелкосерийного производства или простой обработки деталей.
Комбинированная форма:
Композитныйmold: несколько процессов (например, резка и растяжка) на одной рабочей станции.
Прогрессивныйформа: Непрерывный обработка (штамповка → гибка → резка) в разных рабочих положениях.
<ул>
Пресс-форма:используется для передачи заготовок нескольких прессов и роботизированной руки, подходит для крупных деталей, таких как автомобильные накладки.
Как предотвратить разрыв при штамповке сверхтонкого листового металла (<0,1 мм)?
В зависимости от особенностей процесса штамповки по металлу определяются основные приемы и меры штамповки и предотвращение разрыва ультратонких металлических пластин (<0,1 мм) представлено ниже:
<тело>
Тип технологии
Основные принципы
Конкретные меры
Применимые сценарии
Эффект против слез
Оптимизация пресс-формы
Снизьте концентрацию стресса.
Градиентная форма с R-углом + прогрессивная штамповка.
Точная штамповка (например, корпус датчика).
Риск разрыва ↓ 40%.
Выбор материала
Повышает масштабируемость.
Алюминиевая фольга/отожженная нержавеющая сталь.
Моделирование с большой деформацией (например, корпус батареи).
Вязкость разрушения увеличена на 25%.
Управление процессом
Оптимизируйте давление и скорость.
Сервопресс+низкоскоростная штамповка.
Высокоскоростное непрерывное производство.
Доходность выросла на 35 %.
Обработка смазкой
Уменьшите сопротивление трению.
Смазка на водной основе+DLC-покрытие.
Высокоскоростная прецизионная штамповка.
Царапины на поверхности ↓ 90%.
Гибкая форма
Колебания буферного давления.
Мягкая полиуретановая форма + воздушная подушка.
Тонкостенные композитные компоненты (например, микрокаркасы).
Сверхтонкая штамповка металла требует гибкости матрицы и динамической регулировки параметров процесса (например, обратной связи в реальном времени от сервопрессов).
Гибкие формы, такие как полиуретан, поглощают местные напряжения во время течения материала и избегают разрывов при жестком контакте.
Синергия технологий:
Оптимизация пресс-формы+обработка смазкой: снижает сопротивление течению материала и адгезию формы, подходит для мягких материалов, таких как алюминиевая фольга.
Поэтапная штамповка + гибкая матрица: поэтапная деформация снижает единичную нагрузку, подходит для массового производства ультратонких корпусов аккумуляторов.
Какой тип процесса требуется для штамповки титанового сплава?
Для штамповки титанового сплава требуется горячая штамповка или горячая штамповка в сочетании с высокоточной обработкой на станке с ЧПУ и специальной технологией пресс-форм.Конкретные причины следующие:
1.Улучшение пластичности при высоких температурах
Титановый сплав обладает высокой твердостью и устойчивостью к деформации и склонен к растрескиванию при прессовании при комнатной температуре.Нагревая материал до 600-850℃ (горячая штамповка) или 300-500℃ (теплая штамповка), пластичность материала можно значительно улучшить, уменьшив сложность формовки и отскок. свернуто.
2.Вспомогательная обработка с ЧПУ
В сочетании с высокоточным оборудованием с ЧПУ компании JS ±0,005 мм детали из титанового сплава можно прессовать для прецизионной полировки на уровне микрометра, чтобы соответствовать строгим требованиям к допускам в аэрокосмической, медицинской и других областях.
3.Специальные формы и технологии смазки
Используйте жаропрочные материалы для форм (такие как вольфрамовая сталь или форма с керамическим покрытием), комбинируйте азотные или графитовые смазки, предотвращайте износ формы и связь титанового сплава, продлевая срок службы формы.
4.Соответствие обработки поверхности
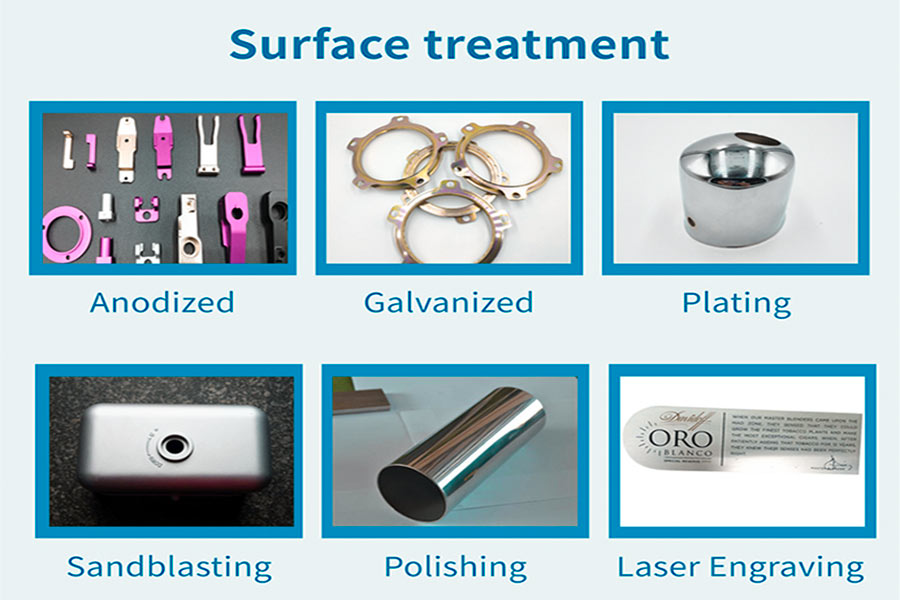
После штамповки титановые сплавы необходимо анодировать, пескоструйно или химически пассивировать, чтобы улучшить их коррозионную стойкость и внешний вид.Это также расширение обработки материалов компании JS технологии.
Как бороться с невесомостью при штамповке космического металла?
1.Технология фиксации материалов в условиях микрогравитации
Электромагнитная адсорбция и вакуумный зажим используются для преодоления ограничений традиционной механической фиксации.Система автоматизации JS регулирует силу зажима в реальном времени, гарантируя, что металл сохраняет точность позиционирования 0,02 мм даже в невесомости.Допуски аппаратуры ЧПУ достигают ±0,005 мм, что удовлетворяет строгим требованиям по точности стыковки космических кораблей механизмы.
2.Интеллектуальная реконструкция потока
Благодаря совместной работе кластеров промышленных роботов JS обнаруживает микромасштабное смещение с помощью алгоритма компенсации без гравитации и реализует автоматическую регулировку штамповки параметры.Его адаптивная система управления может контролировать частоту ошибок обработки, чтобы менее 0,3%.Технология была продемонстрирована на производстве опор для спутниковых солнечных панелей с увеличением производительности на 40 %.
3.Улучшение адаптивности к процессам в вакуумной среде
Технология дуговой наплавки инертным газом, используемая для решения проблемы окисления металлов в вакууме.Лабораторные данные JS показывают, что на поверхности титанового сплава, обработанной этим процессом, образуется плотная оксидная пленка толщиной 15 мкм.
4.Оптимизация конструкции облегченной конструкции
Основываясь на технологии 3D-печати, JS позволяет создавать структуры с интегрированной топологией.Пример использования форсунки ракетного топлива определенного типа показывает, что за счет решетчатой конструкции вес снижается на 45 %, несущая способность в 1,8 раза выше, чем у традиционных технологий, а требования к пространственной нагрузке идеально сбалансированы.
5.Система проверки моделирования экстремальных условий
Была создана комплексная испытательная платформа, состоящая из вакуумной камеры, центрифуг и камеры термошока, способная моделировать температурные градиенты в диапазоне от -180°C до +300°C и 10^-6Па градусов.В условиях вакуума усталостная долговечность проверенного продукта увеличилась более чем в 5 раз по сравнению с наземным состоянием.
Каковы распространенные методы обработки поверхности при штамповке алюминия?
1.Анодирование
<ул>
Функция: Повышение твердости, коррозионной стойкости и стойкости к истиранию за счет электролиза и образования оксидной пленки на поверхности алюминия.
Толщина оксидной пленки, обычно используемой при штамповке металлических деталей (таких как детали автомобильного шасси, корпуса 3C-продуктов и т. д.), может достигать 15–50 мкм, что может значительно улучшить устойчивость поверхности к царапинам.
2.Гальваника
<ул>
Функция: покрытие алюминиевой поверхности металлическими слоями (например, никелем, хромом, цинком) для улучшения проводимости, отражательной способности или устойчивости к ржавчине.
Перед нанесением покрытия металл штампа необходимо протравить и активировать, чтобы обеспечить адгезию покрытия.обработка никелированием, например, может продлить срок службы вилок и розеток в электронных компонентах разъемов.
3.Опрыскивание
<ул>
Особенности: индивидуальная настройка цвета и защита от коррозии посредством электростатического распыления или фторуглеродного покрытия.
Подходит для сложной штамповки металлических поверхностей (таких как бытовая техника и осветительные приборы). Перед распылением требуется фосфорилирование для улучшения адгезии покрытия, толщина пленки может составлять 60–120 мкм.
4.Хроматное конверсионное покрытие
<ул>
Функция: формирование пассивирующей пленки раствором хромата, предотвращение ржавчины и улучшение характеристик сварки.
Используется при штамповойсварке металлов (например, в лотках автомобильного аккумулятора), толщина пленки составляет около 1–3 мкм, что учитывает защиту окружающей среды и коррозию. сопротивление.
5.Полировка/браширование
<ул>
Функция: Механическая или химическая полировка устраняет следы штамповки и повышает гладкость поверхности.
Зеркальная зеркальная полировка (Ra ≤0.1 мкм) соответствует требованиям оптических устройств для штамповки металлических форм, таких как алюминиевые радиаторы.
Каковы технологические преимущества компании JS в области штамповки металлов?
1.Сверхвысокоточная обработка: с помощью передовой технологии ЧПУ (например, ЧПУ) можно достичь допуска ±0,005 мм для отвечают требованиям прецизионных деталей.
2. Адаптация нескольких материалов: поддерживает штамповку таких материалов, как металлы и композиты, и за последний год обработал более 50 материалов.
3.Эффективность процесса: 98 % заказов доставляются вовремя, циклы проектов сокращаются в среднем на 15 %, а сроки штамповки оптимизируются.
4.Контроль затрат: сократите себестоимость продукции на 20 % и улучшите использование ресурсов за счет оптимизации процессов.
5.Экологичное производство: сократите потребление энергии и количество отходов на 20 % с помощью энергоэффективного оборудования и систем переработки материалов.
Сводка
В отрасли штамповки металлов производительность штамповки тесно связана с точностью и качеством конечного продукта, и для достижения этой цели необходимо полагаться на высокоточную технологию предварительной обработки.
Посредством таких этапов, как очистка поверхности, удаление заусенцев, отжиг и модификация поверхности (например, фосфатирование и смазочные покрытия) не только позволяет значительно улучшить пластичность металлических материалов и снизить риск растрескивания или окисления во время штамповки, но также может заложить прочную основу для последующих операций штамповки металла.
JS сочетает в себе высокоточную технологию обработки с ЧПУ с экологически безопасными процессами, включая концепцию устойчивого развития на этапе предварительной обработки, гарантируя, что металлические штампованные детали могут сохранять единообразие независимо от того, являются ли они структурно сложными или производятся серийно.
Полная оптимизация процессов, от подготовки материалов до поставки готовой продукции, не только повышает эффективность производства (сокращая проектный цикл на 15 %), но также способствует трансформации отрасли в сторону высокой эффективности, низкого потребления и высокой добавленной стоимости за счет технологических инноваций.
Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей.JS seriesНе существует никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Не следует предполагать, что сторонний поставщик или производитель предоставит параметры производительности, геометрические допуски, конкретные конструктивные характеристики, качество и тип материала или качество изготовления через сеть Longsheng. Ответственность за это лежит на покупателе.Запросить расценки на деталиОпределить конкретные требования для этих разделов.Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Наш завод оснащен более чем 100 современными 5-осевыми обрабатывающими центрами, сертифицированными по стандарту ISO 9001:2015. Мы предоставляем быстрые, эффективные и высококачественные производственные решения клиентам в более чем 150 странах мира. Будь то мелкосерийное производство или крупномасштабная индивидуализация, мы можем удовлетворить ваши потребности с самой быстрой доставкой в течение 24 часов. выберитеJS TechnologyЭто означает эффективность выбора, качество и профессионализм. Чтобы узнать больше, посетите наш веб-сайт:www.cncprotolabs.com
Часто задаваемые вопросы
1.В чем разница между штамповкой и литьем?
Штамповка — это процесс холодной обработки, при котором металлические пластины прессуются в форму с помощью штампа. Он отличается высокой эффективностью и точностью и подходит для тонких пластин.Литье — это термический процесс, при котором расплавленный металл разливается в формы для формирования сложных форм, но с низкой точностью.
2.Насколько важны формы для штамповки?
Пресс-форма — это основной инструмент штамповки, определяющий форму, точность и эффективность деталей.Без матрицы штамповка невозможна, ее конструкция напрямую влияет на скорость прохождения продукта и стоимость производства, это душа технологии штамповки.
3.На что следует обратить внимание при штамповке нержавеющей стали?
Штамповка из нержавеющей стали требует использования матрицы высокой твердости, контроля скорости штамповки, штамповки смазочным маслом и своевременного отжига, чтобы исключить затвердевание заготовки, избежать растрескивания и чрезмерного износа формы.
4.Какая толщина металла необходима для автомобильной штамповкидетали?
Толщина листового металла, обычно используемого для штамповки автомобильных деталей, составляет 0,6–2,5 мм.Покрытия кузова (например, двери автомобиля) в основном изготавливаются из обычных стальных пластин толщиной 0,6–1,2 мм, а элементы конструкции (например, противоударные балки) изготавливаются из высокопрочной стали толщиной 1,2–2,5 мм со сбалансированной прочностью и формованием.
Эксперт по быстрому прототипированию и быстрому производству
Специализируется на механической обработке с ЧПУ, 3D-печати, уретановом литье, быстрой оснастке, литье под давлением, литье металлов, листовом металле и экструзии.
 Русский