Français



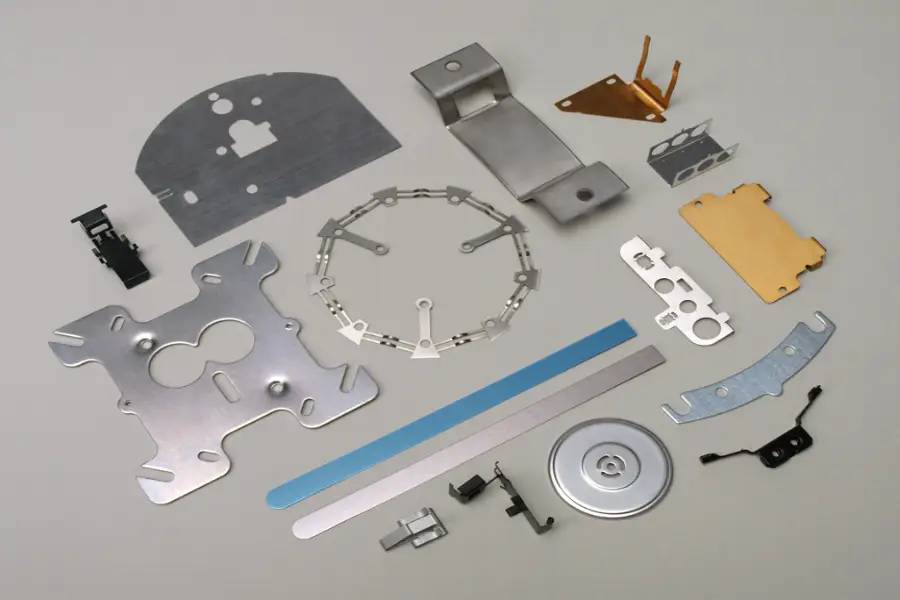

L'emboutissage des métaux est un processus de formage indispensable et efficace dans la fabrication moderne. Il convertit les tôles en composants complexes et de haute précision grâce à un moule précis et à unéquipement d'estampage.Métalestampagesest devenu un moteur important de l'innovation industrielle avec son excellente cohérence, son efficacité de production rapide et ses avantages de coûts supérieurs.
En tant que pionnier du secteur, JS Manufacturing fournit à ses clients des solutions de personnalisation pour l'ensemble du processus, de la sélection des matériaux et du développement de moules à la production de masse, avec une technologie d'emboutissage innovante, des systèmes de production intelligents et une connaissance approfondie du secteur.Cela garantit un équilibre optimal entre performances, fiabilité et économie pour chaque produit d'emboutissage de métaux, permettant au secteur manufacturier mondial haut de gamme de continuer.
Qu'est-ce que l'emboutissage des métaux ?
La technologie d'emboutissage des métaux est une méthode de traitement qui utilise un tampon métallique pour appliquer une pression mécanique sur des tôles plates. Il s'agit d'un processus de formage efficace et de haute précision. En utilisant une forme de moule préconçue et en la combinant avec la force d'extrusion vers le bas d'une presse, la tôle métallique subit une déformation plastique ou un détachement à température ambiante, afin de fabriquer rapidement les pièces tridimensionnelles requises. L'ensemble du processus implique unformage du métal, pliage, découpe et autres processus précis, adaptés à la fabrication de composants simples à complexes.
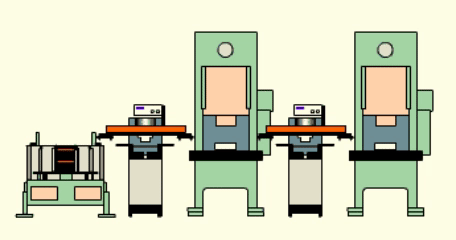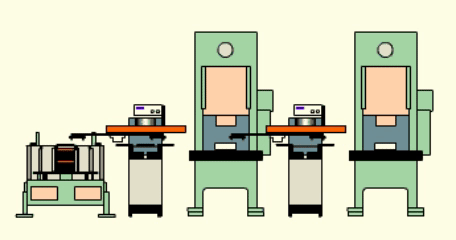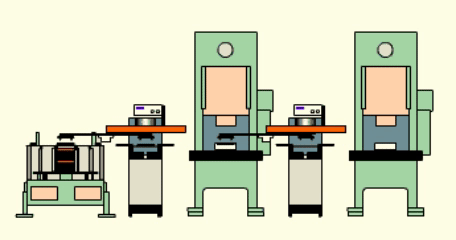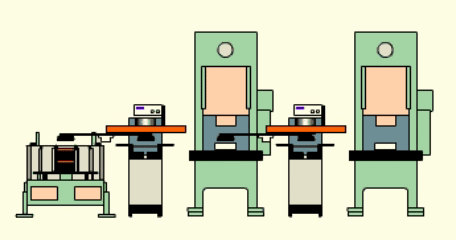
En termes d'emboutissage du métal, le processus d'emboutissage du métal consiste d'abord à fixer la tôle en place. L'opérateur place une plaque métallique plate sur la matrice inférieure du moule, et la matrice supérieure (c'est-à-dire la matrice métallique) se déplace verticalement vers le bas sous l'entraînement de la presse. Une fois les moules supérieur et inférieur fermés, le bord tranchant ou la structure de formation du moule exerce une pression sur le métal, le faisant s'étirer, se plier ou se casser. Ce processus présente l'avantage de pouvoir réaliser plusieurs processus à la fois, améliorant considérablement l'efficacité de la production, et est particulièrement adapté à la production en série de pièces de précision.
Quels sont les processus de base de l'emboutissage des métaux ?
La technique d'emboutissage des métaux est une série de techniques permettant de presser des feuilles de métal à travers destampons métalliquespour obtenir une forme spécifique.Les quatre processus suivants reflètent leur application raffinée dans la fabrication de pièces complexes :
1.Estampage progressif
Grâce à plusieurs ensembles de piquets métalliques liés, plusieurs processus tels que le poinçonnage, le pliage et le formage sont progressivement réalisés sur une seule chaîne d'assemblage.La société JS adopte la technologie de moule avancée développée par elle-même pour réaliser une production de masse efficace grâce au moule de différents postes de travail en continu.
Par exemple, les grilles de radiateur d'une voiture peuvent être fabriquées en estampant étape par étape, en les pliant et en les tournant en même temps.La précision de la bielle de la matrice peut être de ±0,005 mm pour garantir la cohérence des pièces et augmenter la vitesse de production de 40 %.
2.Estampage par moule de transfert
Convient aux pièces de grande taille ou de forme complexe, aux billettes métalliques transportées entre les postes de travail par des bras robotisés ou des bandes transporteuses.La servopresse JS fonctionne de manière transparente avec les systèmes d'automatisation pour contrôler avec précision le positionnement des billettes.Par exemple, dans la fabrication de composants aérospatiaux, une combinaison de moulage par transfert et de traitement thermique garantit que les pièces en alliage de titane restent structurellement stables après de multiples déformations et réduire les taux de rebut de 60 %.
3.Coulissantestampage de moule
Spécialement conçu pour le pliage multi-angles, la formation de courbes complexes est obtenue grâce à des tampons métalliques coulissant horizontalement.Le système de moule flexible de JS prend en charge l'ajustement en ligne des angles de pliage. Par exemple, un seul emboutissage peut effectuer un pliage dans trois directions différentes lors de la production de supports de composants électroniques, augmentant ainsi l'utilisation des matériaux de 15 %. Il est particulièrement adapté aux commandes de personnalisation de petits volumes.
4.ProfondDessin
En étirant le tampon métallique, les tôles sont transformées en pièces à cavité profonde.Avec une combinaison avancée de matrices et une compensation de combinaison de moules hydrauliques, la technologie d'étirement profond de JS peut former avec succès un grand conteneur d'un diamètre de 1,5 m et d'une douceur de surface ≤0,8 μm, répondant aux exigences strictes des dispositifs médicaux pour des surfaces impeccables.
Quelles sont les étapes clés du processus d'emboutissage des métaux ?
1. Prétraitement des matériaux et correspondance des moules
Selon les exigences des pièces, sélectionnez des tôles (telles que l'aluminium, l'acier, l'alliage de cuivre, etc.) et lissez la surface par un prétraitement tel que le nivellement et le nettoyage.La société JS utilise la technologie de mesure laser pour calibrer la tolérance d'épaisseur (± 0,05 mm) des tôles métalliques pour former des paramètres de haute précision métalmoule estampé.
2. Conception et mise en service du moule
Sur la base du modèle 3D des pièces, la géométrie et le chemin d'emboutissage du moule d'emboutissage métallique sont conçus et la répartition des contraintes de la matrice est optimisée par simulation CAE.Par exemple, les moules d'emboutissage profond nécessitent une conception à angle R dégradé pour éviter les fissures, le centre de traitement des moules indépendant de JS peut terminer le polissage des bords au niveau micrométrique pour garantir la surface. rugosité Ra ≤0,4μm.
3.Étape d'emboutissage et de formage
En plaçant la plaque métallique sur la table de presse, la déformation plastique est réalisée grâce à la collaboration du moule à tampon métallique et de la presse hydraulique/servo.Par exemple, la conception progressive de l'espace de la matrice pendant le processus de traction peut contrôler le flux de matière et empêcher le froissement ou la fissuration, et JS Le système de retour de pression en temps réel peut ajuster dynamiquement la pression des bords pour augmenter le taux de rendement à 99,2 %.
4.Post-traitement et optimisation de surface
Les produits emboutis en métal sont découpés, bordés ou polis électrolytiquement pour éliminer les bavures et améliorer la finition.L'équipement d'ébavurage automatisé de JS peut traiter de minuscules pièces jusqu'à 0,1 mm et combine la technologie derevêtement PVD pour améliorer la résistance à la corrosion des pièces et répondre à des exigences de durabilité élevées telles que le boîtier de batterie de voiture.
5. Contrôle qualité et clôture des données
La précision dimensionnelle des pièces métalliques estampées (par exemple, espacement des trous ≤0,01 mm) a été vérifiée à l'aide d'une MMT ou d'un balayage optique, et les paramètres du moule et les données de production ont été suivis via le système MES.Le système d'inspection visuelle IA de JS peut identifier des défauts de niveau 0,02 mm en temps réel, garantissant ainsi un traitement par lots cohérence.
Quels sont les types de moules d'emboutissage de métal ?
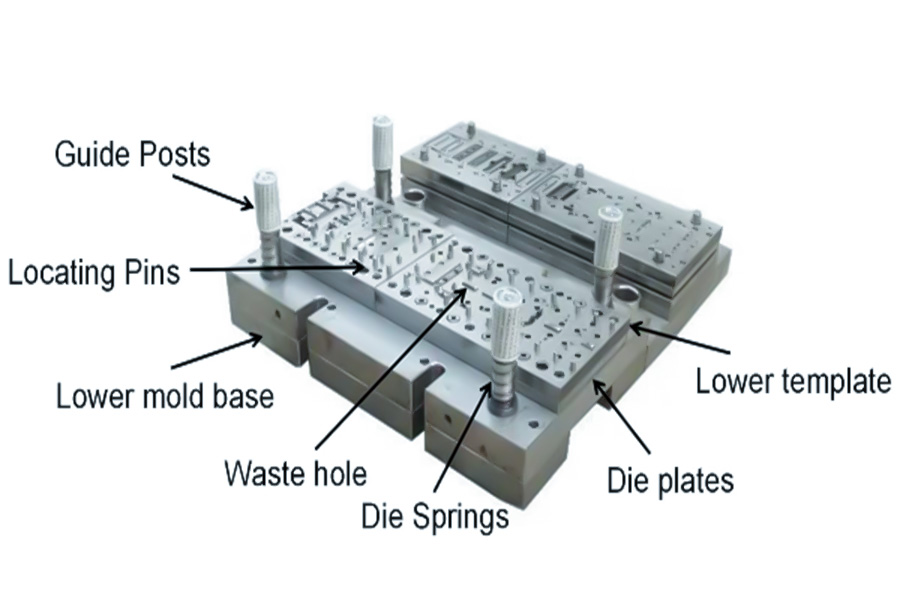
Les moules d'estampage métalliquessont l'outil de base de l'industrie manufacturière. Il est principalement divisé dans les catégories suivantes :
1.Classé par type de processus
Poinçonnagemoule :Utilisé pour séparer les tôles, terminer la découpe, le poinçonnage,découpeet d'autres procédures pour obtenir les contours ou les trous requis.Le cœur de la matrice est la combinaison d'une matrice concave et d'une matrice concave. La précision du jeu de la matrice détermine la qualité de la section de la matrice.Largement utilisé dans la production de matériel et de composants électroniques.
Pliermoule :Pliez la plaque métallique selon un angle ou une forme spécifique (par exemple, en forme de U, en forme de V) et complétez le pliage par une combinaison de matrices convexes et concaves sous pression, en tenant compte de la compensation du rebond.
Approfondissementmoule :L'étirement de billettes plates en pièces creuses tridimensionnelles (telles que des coupelles ou des cylindres) par pressage convexe de moules concaves nécessite un contrôle du froissement et de la fissuration.Convient à la production d'obus d'artillerie, de chars, etc.
Moule de formage :Utilisé pour la déformation plastique locale des tôles, telle que le renflement, la déchirure et la constriction du col, à travers lequel le matériau est étiré ou comprimé jusqu'à une forme spécifique, adapté au traitement de surfaces courbes complexes ou de structures en acier renforcées.
Compositemoule :Il effectue plusieurs étapes telles que l'estampage, la découpe, le moulage, etc. en un seul estampage, et réalise un usinage efficace grâce à la combinaison d'une structure de matrice convexe.Convient pourde masse productionde pièces de petites et moyennes dimensions avec une haute précision et multi-processus.
Entrermoule (continumoule) :À travers plusieurs estampage, estampage, pliage, formage, etc. du matériau en bande, découpe finale efficace du produit fini, adapté à la production à grande échelle de petites pièces de précision.
2. Classé par structure de moule
- Moule à voie unique :Un seul estampage (comme l'estampage ou la découpe), structure simple, faible coût, adapté à la production de petits lots ou au traitement de pièces simples.
- Moule combiné :
Compositemoule : processus multiples (comme couper et étirer) sur le même poste de travail.
Progressifmoule : traitement continu (emboutissage → pliage → découpe) dans différentes positions de travail.
- Moule de transfert :utilisé pour le transfert de flans de plusieurs presses et bras robotisés, adapté aux grandes pièces telles que les superpositions automobiles.
Comment éviter les déchirures lors de l'emboutissage de tôles ultra fines (<0,1 mm) ?
Selon les caractéristiques du processus d'emboutissage sur métal, les techniques et mesures clés d'emboutissage et La prévention du déchirement des plaques métalliques ultrafines (<0,1 mm) est présentée ci-dessous :
| Type de technologie | Principes fondamentaux | Mesures spécifiques | Scénarios applicables | Effet anti-déchirure |
| Optimisation des moules | Réduire la concentration du stress. | Moule angle R dégradé + estampage progressif. | Estampage de précision (comme le boîtier du capteur). | Risque de déchirure ↓ 40 % |
| Sélection des matériaux | Augmente l'évolutivité. | Feuille d'aluminium/acier inoxydable recuit. | Moulage à grande déformation (comme le boîtier de la batterie). | Résistance à la rupture augmentée de 25 %. |
| Contrôle des processus | Optimisez la pression et la vitesse. | Servopresse+estampage à basse vitesse. | Production continue à grande vitesse. | Le taux de rendement a augmenté de 35 %. |
| Traitement de lubrification | Réduire la résistance au frottement. | Lubrifiant à base d'eau + revêtement DLC. | Estampage de précision à grande vitesse. | Rayures de surface ↓ 90 %. |
| Moule flexible | Fluxations de pression du tampon. | Moule souple en polyuréthane + assistance à coussin d'air. | Composants composites à parois minces (tels que des microéchafaudages). | Taux de déchirure ↓ 50 % |
Estampage sur métalcompatibilité :
- L'emboutissage ultra fin des métaux nécessite une flexibilité de la matrice et un ajustement dynamique des paramètres de processus (par exemple, retour en temps réel des servo-presses).
- Les moules flexibles, tels que le polyuréthane, absorbent les contraintes locales pendant le flux du matériau et évitent les déchirures par contact dur.
- Synergie technologique :
Optimisation du moule + traitement de lubrification : réduit la résistance à l'écoulement du matériau et l'adhérence du moule, adapté aux matériaux souples tels que le papier d'aluminium.
Estampage par étapes + matrice flexible : la déformation progressive réduit la charge unique, adaptée à la production en série de boîtiers de batterie ultra-fins.
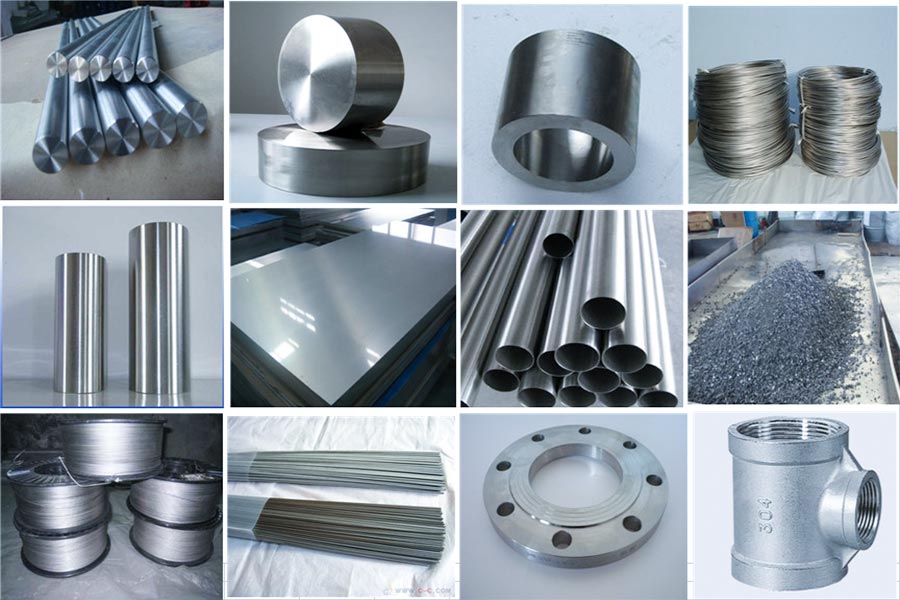
Quel type de processus est requis pour l'emboutissage des alliages de titane ?
L'estampage des alliages de titane nécessite un estampage à chaud ou un estampage à chaud combiné à uneusinage CNCet une technologie de moule spéciale.Les raisons spécifiques sont les suivantes :
1. Amélioration de la plasticité à haute température
Les alliages de titane ont une dureté et une résistance élevées à la déformation et sont sujets aux fissures lorsqu'ils sont pressés à température ambiante.En chauffant le matériau à 600-850℃ (estampage à chaud) ou 300-500℃ (estampage à chaud), la plasticité du matériau peut être grandement améliorée, réduisant ainsi la difficulté de formage et le rebond minimisé.
2. Traitement auxiliaire CNC de précision
Combinées à l'équipement CNC de haute précision ±0,005 mm de la société JS, les pièces en alliage de titane peuvent être pressées pour un polissage de précision au niveau micrométrique afin de répondre aux exigences de tolérance strictes dans les domaines aérospatial, médical et autres.
3.Moules spéciaux et technologie de lubrification
Adoptez des matériaux de moule résistants aux hautes températures (tels que l'acier au tungstène ou le moule recouvert de céramique), combinez des lubrifiants à l'azote ou au graphite, évitez l'usure du moule et la liaison en alliage de titane, prolongez la durée de vie du moule.
4. Correspondance du traitement de surface
Après l'emboutissage, les alliages de titane doivent être anodisés, sablés ou passivés chimiquement pour améliorer leur résistance à la corrosion et leur apparence.C'est aussi une extension du matériel de la société JStraitement technologie.
Comment gérer un environnement apesanteur dans l'emboutissage spatial des métaux ?
1.Technologie de fixation de matériaux dans un environnement en microgravité
L'adsorption électromagnétique et le serrage sous vide sont utilisés pour surmonter les limites de la fixation mécanique traditionnelle.Le système d'automatisation de JS ajuste la force de serrage en temps réel, garantissant que le métal conserve une précision de positionnement de 0,02 mm même en apesanteur.Le contrôle de tolérance de l'équipement de commande numérique atteint ±0,005 mm, ce qui satisfait aux exigences strictes de précision de l'amarrage des engins spatiaux. mécanismes.
2.Reconstruction intelligente du flux
Grâce au fonctionnement coopératif de groupes de robots industriels, JS détecte les déplacements à micro-échelle grâce à un algorithme de compensation sans gravité et réalise un ajustement automatique desparamètres d'estampage.Son système de contrôle adaptatif peut contrôler le taux d'erreur d'usinage à moins de 0,3 %.La technologie a été démontrée dans la production de satellites supports de panneaux solaires, avec une augmentation de 40 % de la productivité.
3.Améliorer l'adaptabilité aux processus sous vide
La technologie de revêtement d'arc de protection contre les gaz inertes utilisée pour résoudre le problème de l'oxydation des métaux sous vide.Les données du laboratoire JS montrent que 15 μm de film d'oxyde dense se forment sur la surface de l'alliage de titane traitée par ce processus.
4.Optimisation de la conception structurelle légère
Basé sur la technologie de fabrication additived'impression 3D, JS peut réaliser des structures optimisées par topologie intégrée.Une étude de cas d'un certain type de buse de carburant de fusée montre que grâce à la conception de la structure en treillis, le poids est réduit de 45 %, la capacité de charge atteint 1,8 fois celle de la technologie traditionnelle et les exigences de charge spatiale sont parfaitement équilibrées.
5.Système de vérification de simulation d'environnement extrême
Une plate-forme de test complète composée d'une chambre à vide, de centrifugeuses et d'une chambre de choc thermique a été établie, capable de simuler des gradients de température allant de -180°C à +300°C et 10^-6Pa degrés.Dans un environnement sous vide, la durée de vie en fatigue du produit validé a augmenté jusqu'à plus de 5 fois l'état du sol.
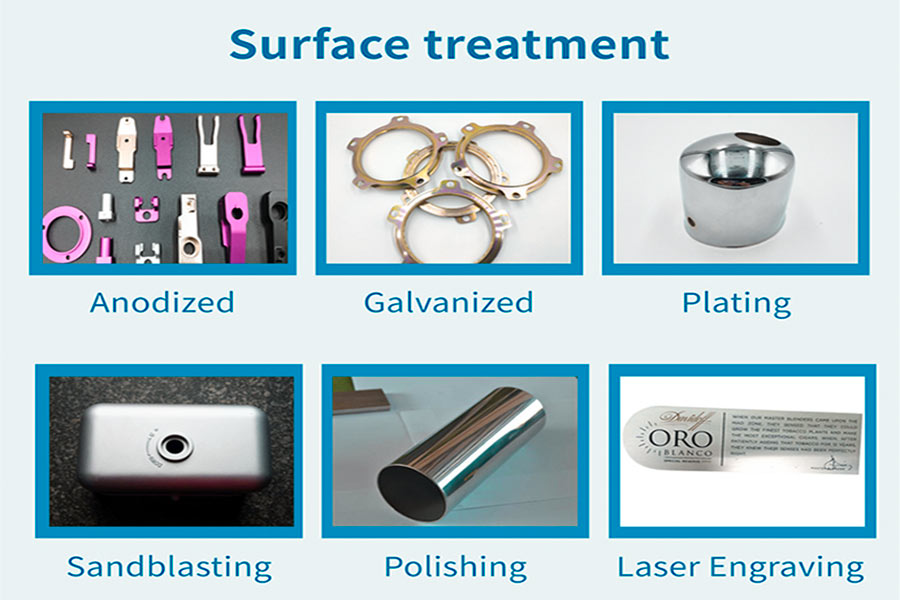
Quelles sont les méthodes courantes de traitement de surface pour l'emboutissage de l'aluminium ?
1.Anodisation
- Fonction : Pour améliorer la dureté, la résistance à la corrosion et la résistance à l'abrasion par électrolyse et formation d'un film d'oxyde sur la surface de l'aluminium.
- Couramment utilisé dans l'emboutissage de pièces métalliques (telles que des pièces de châssis d'automobile, des coques de produits 3C, etc.), l'épaisseur du film d'oxyde peut atteindre 15 à 50 μm, ce qui peut améliorer considérablement la résistance aux rayures de la surface.
2.Galvanoplastie
- Fonction : revêtement d'une surface en aluminium avec des couches métalliques (par exemple nickel, chrome, zinc) pour améliorer la conductivité, la réflectivité ou la résistance à la rouille.
- Avant le placage, le métal du tampon doit être décapé et activé pour garantir l'adhérence du revêtement.le traitement de nickelage, par exemple, peut améliorer la durée de vie des fiches et des prises dans les composants de connecteurs électroniques.
3.Pulvérisation
- Caractéristiques : Personnalisation des couleurs et protection contre la corrosion grâce àpulvérisation électrostatiqueou revêtement au fluorocarbone.
- Convient à l'estampage de surfaces métalliques complexes (telles que les appareils électroménagers et les luminaires), la phosphorylation est nécessaire avant la pulvérisation pour améliorer l'adhérence du revêtement, qui peut avoir une épaisseur de film de 60 à 120 μm.
4.Revêtement de conversion au chromate
- Fonction : Pour former un film de passivation par une solution de chromate, prévenir la rouille et améliorer les performances de soudage.
- Utilisé dans le tamponsoudage des métaux (comme les plateaux de batterie de voiture), l'épaisseur du film est d'environ 1 à 3 μm, ce qui prend en compte la protection de l'environnement et la corrosion résistance.
5. Polissage/Brossage
- Fonction : Le polissage mécanique ou chimique élimine les marques d'estampage et améliore la douceur de la surface.
- Polissage miroir (Ra ≤0.1μm) répond aux exigences des dispositifs optiques pour l'emboutissage de moules métalliques tels que les dissipateurs thermiques en aluminium.
Quels sont les avantages technologiques de la société JS dans le domaine de l'emboutissage des métaux ?
1.Usinage de très haute précision : avec latechnologie CNC avancée (telle que CNC), une tolérance de ± 0,005 mm peut être obtenue pour répondre les exigences des pièces de précision.
2. Adaptation multi-matériaux : prend en charge l'estampage de matériaux tels que les métaux et les composites et a traité plus de 50 matériaux au cours de l'année écoulée.
3.Efficacité des processus : 98 % des commandes sont livrées à temps, les cycles de projet sont réduits en moyenne de 15 % et les délais d'estampage sont optimisés.
4.Contrôle des coûts : réduisez les coûts de production de 20 % et améliorez l'utilisation des ressources grâce à l'optimisation des processus.
5. Fabrication verte : réduisez la consommation d'énergie et les déchets de 20 % en utilisant des équipements économes en énergie et des systèmes de recyclage des matériaux.
Résumé
Dans l'industrie de l'emboutissage des métaux, les performances du tampon métallique sont étroitement liées à la précision et à la qualité du produit final, et pour atteindre cet objectif, il doit s'appuyer sur une technologie de prétraitement de haute précision.
Par des étapes telles que le nettoyage de surface, l'ébavurage, le recuit et lamodification de surface (telle que la phosphatation et revêtements lubrifiants), non seulement la ductilité des matériaux métalliques peut être considérablement améliorée et le risque de fissuration ou d'oxydation lors de l'emboutissage, mais cela peut également constituer une base solide pour les opérations ultérieures d'emboutissage des métaux.
JS combine la technologie d'usinage CNC de haute précision avec des processus respectueux de l'environnement, intégrant le concept de développement durable dans l'étape de pré-traitement, garantissant que les pièces d'emboutissage en métal peuvent maintenir leur cohérence, qu'elles soient structurellement complexes ou produites en série.
Cette optimisation complète du processus, depuis la préparation des matériaux jusqu'à la livraison du produit fini, améliore non seulement l'efficacité de la production (réduisant le cycle de projet de 15 %), mais favorise également la transformation de l'industrie vers une efficacité élevée, une faible consommation et une valeur ajoutée élevée grâce à l'innovation technologique.
Avertissement
Le contenu de cette page est uniquement à des fins d'information.Série JSIl n'y a aucune représentation ou garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il ne faut pas en déduire qu'un fournisseur ou un fabricant tiers fournira des paramètres de performance, des tolérances géométriques, des caractéristiques de conception spécifiques, la qualité et le type de matériaux ou la fabrication via le réseau Longsheng. C'est la responsabilité de l'acheteurExiger un devis de piècesIdentifier les exigences spécifiques pour ces sections.Veuillez nous contacter pour plus d'informations.
Équipe JS
JS est une entreprise leader du secteurConcentrez-vous sur les solutions de fabrication personnalisées. Nous avons plus de 20 ans d'expérience avec plus de 5 000 clients et nous nous concentrons sur la usinage CNC de haute précision,fabrication de tôle,Impression 3D,Moulage par injection,Estampage des métauxet autres services de fabrication à guichet unique.
Notre usine est équipée de plus de 100 centres d'usinage 5 axes de pointe, certifiés ISO 9001 : 2015. Nous fournissons des solutions de fabrication rapides, efficaces et de haute qualité à des clients dans plus de 150 pays à travers le monde. Qu'il s'agisse d'une production en petit volume ou d'une personnalisation à grande échelle, nous pouvons répondre à vos besoins avec la livraison la plus rapide dans les 24 heures. choisissezTechnologie JSCela signifie efficacité de sélection, qualité et professionnalisme.
Pour en savoir plus, visitez notre site Web :www.cncprotolabs.com
FAQ
1. Quelle est la différence entre l'estampage et le moulage ?
L'emboutissage est un processus d'usinage à froid dans lequel des plaques métalliques sont pressées pour leur donner une forme par une matrice. Il est de haute efficacité et de précision et convient aux pièces en plaques minces.Le moulage est un processus thermique dans lequel du métal en fusion est versé dans des moules pour former des formes complexes, mais avec une faible précision.
2. Quelle est l'importance des moules pour l'estampage ?
Le moule est l'outil principal de l'emboutissage, qui détermine la forme, la précision et l'efficacité des pièces.Sans matrice, l'emboutissage est impossible, sa conception affecte directement le taux de réussite du produit et le coût de production, c'est l'âme de la technologie d'emboutissage.
3. À quoi faut-il faire attention lors de l'emboutissage de l'acier inoxydable ?
L'emboutissage de l'acier inoxydable nécessite l'utilisation d'une matrice de haute dureté, un contrôle de la vitesse d'emboutissage, un emboutissage avec de l'huile lubrifiante et un recuit à temps pour éliminer le durcissement de la pièce, afin d'éviter les fissures et l'usure excessive du moule.
4.Quelle épaisseur de métal est requise pour l'estampage automobilepièces ?
L'épaisseur de la tôle couramment utilisée pour l'emboutissage de pièces automobiles est de 0,6 à 2,5 mm.Les revêtements de carrosserie (tels que les portes de voiture) sont principalement constitués de plaques d'acier ordinaires de 0,6 à 1,2 mm, tandis que les composants structurels (tels que les poutres de collision) sont constitués d'acier à haute résistance de 1,2 à 2,5 mm avec une résistance et un moulage équilibrés.
Ressources