Deutsch




Blechbearbeitung ist im Grunde der Prozess, Metallplatten mithilfe verschiedener Verfahren in die gewünschte Form zu bringen. Der gesamte Prozess umfasst viele Schritte: Zuerst wird die Grundform ausgeschnitten, dann das Blech gebogen und schließlich die Teile mithilfe von Formen geschweißt oder ausgestanzt. Auch wenn es kompliziert klingt, lassen sich mit Grundkenntnissen verschiedene Metallteile individuell gestalten.
Sie fragen sich vielleicht, wie wir aus Blech ein brauchbares Produkt herstellen? Der Produktionsprozess vom Rohmaterial bis zum fertigen Produkt ist sehr interessant; er gleicht dem Baukastenprinzip. In diesem Artikel erhalten Sie eine detaillierte Analyse des Produktionsablaufs von Blechen und verstehen dessen Funktionsprinzipien, Schlüsselprozesse und Sicherheitsvorkehrungen vollständig.
Was ist Blechbearbeitung?
Durch Blechbearbeitung lassen sich aus Blech die gewünschten Bauteile herstellen! Der Prozess ist eigentlich recht einfach. Zuerst erstellt man einen Plan, fertigt ein Teststück an und schneidet, falls alles passt, das Blech mit einem Laser in die gewünschte Form. Zum Biegen wird das Blech in verschiedene Winkel gebogen, und die komplexen Teile werden anschließend verschweißt.
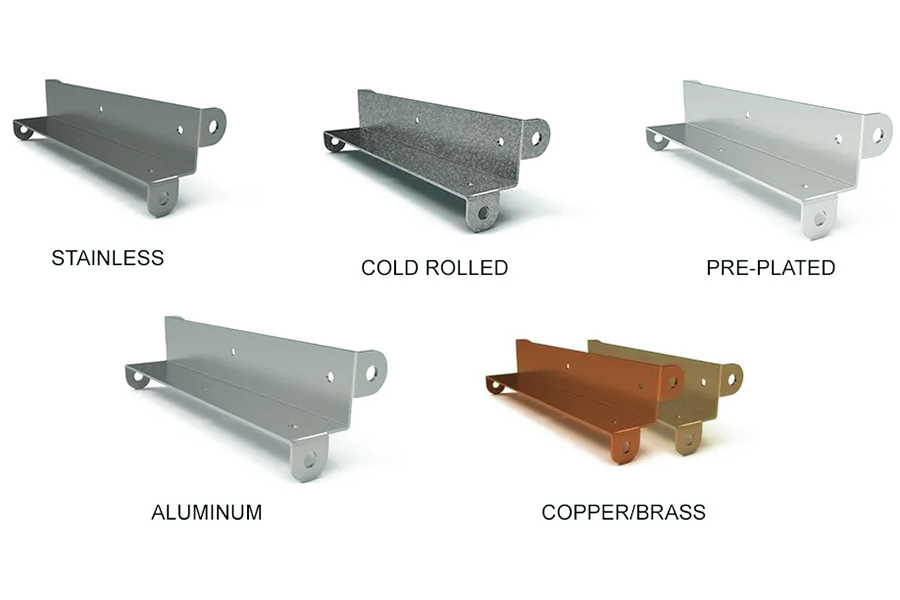
Aluminiumblech und Edelstahl sind die am häufigsten verwendeten Werkstoffe. Aluminiumblech ist leicht und rostbeständig, während Edelstahl robust und langlebig ist. Verzinktes Blech bietet zudem ein ausgezeichnetes Preis-Leistungs-Verhältnis. Mit dem richtigen Material haben Bauteile eine längere Lebensdauer.
Die Blechbearbeitung ist hinsichtlich der Materialeffizienz herkömmlichen Verfahren überlegen. Sie ähnelt dem Falten eines Flugzeugs aus Papier: Das Blech wird direkt gebogen , und die Reste können recycelt werden. Besonders praktisch ist, dass selbst bei der Herstellung individueller Sonderformen kein Umformen, Ändern des Schnittwegs oder Einstellen der Maschinenparameter erforderlich ist – die Fertigung kann direkt vor Ort erfolgen.
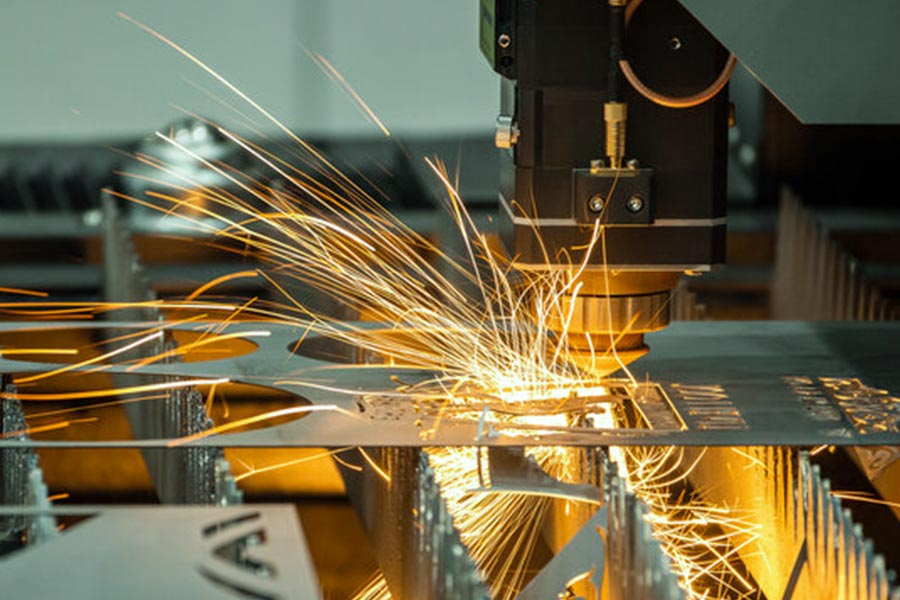
Welche Blechbearbeitungstechniken werden üblicherweise angewendet?
1. Schneide- und Verarbeitungsphase
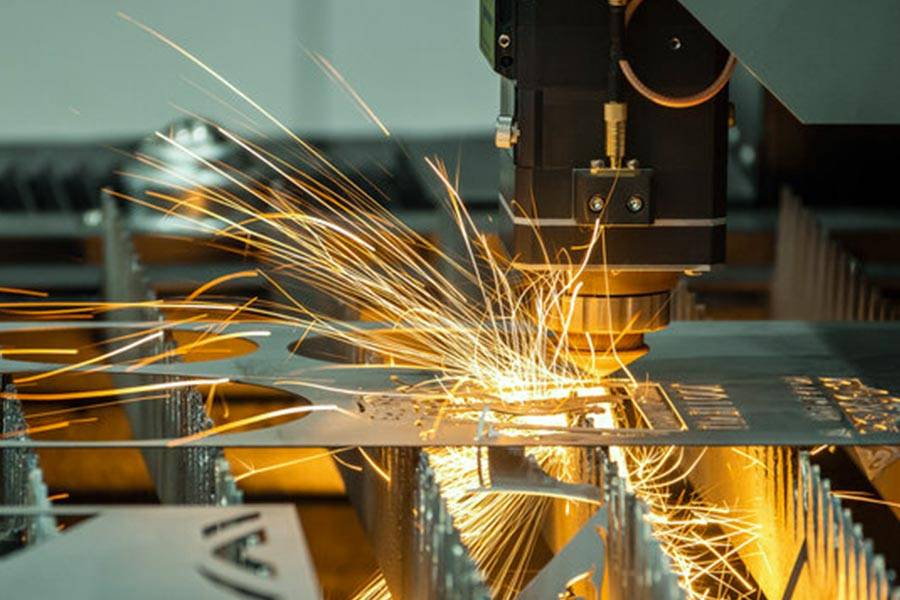
Vereinfacht gesagt bedeutet es, das Blech in die gewünschte Form zu schneiden. Es gibt drei gängige Schneidverfahren: Laserschneiden, Wasserstrahlschneiden und Laserrohrschneiden. Im Allgemeinen können damit Bleche mit einer Dicke von 0,6 bis 6,4 mm bearbeitet werden. Bei speziellen Kundenanforderungen, wie beispielsweise dünneren Reiskocher-Einsätzen oder dickeren Bauteilen, können die Anlagenparameter angepasst werden. Entscheidend für diesen Schritt ist ein präziser Schnitt, da alle nachfolgenden Bearbeitungsschritte auf diese Form abgestimmt sein müssen.
2. Deformationsphase
In diesem Stadium ist es nicht notwendig, die Metallplatte aufzuschneiden, sondern sie mithilfe verschiedener Techniken zu verformen. Dabei kommen hauptsächlich zwei Methoden zum Einsatz:
Blechbiegen:
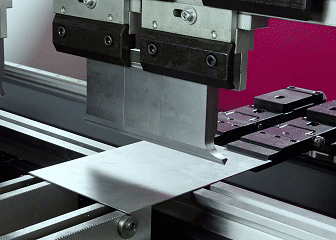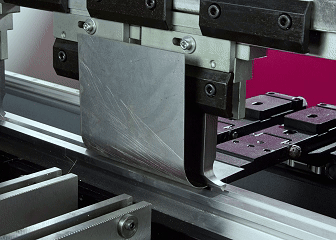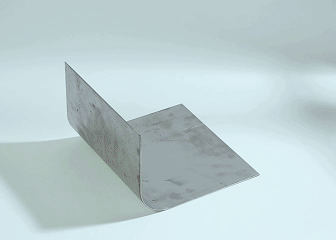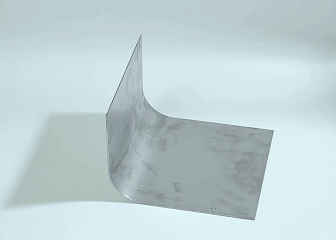
Im Allgemeinen werden Maschinen eingesetzt, um Metallplatten in bestimmte Winkel zu biegen. Heutzutage kommen Biegemaschinen mit CNC-Steuerungen zum Einsatz. Unser Unternehmen erreicht in der Regel eine Genauigkeit von ±0,1 mm, und selbst komplexeste Formen können wiederholt gefertigt werden. So entstehen beispielsweise Regale und Gehäuse für Geräte. Sowohl dünne Aluminiumplatten als auch dicke Stahlplatten lassen sich bearbeiten, und Stahlkonstruktionen auf Baustellen sowie Fahrgestellkomponenten für Automobile sind ohne diese Technologie nicht denkbar.
Stanzformung:
Dieses Verfahren ähnelt dem Stanzen mit einer Form, wobei die Metallplatte in einem Arbeitsgang in eine konkav-konvexe Form gepresst wird. Metallverbinder in Autotüren und Mobiltelefonen werden so hergestellt. Der größte Vorteil ist die hohe Geschwindigkeit, wodurch sich das Verfahren besonders für die Massenproduktion eignet. So können beispielsweise bei der Herstellung von Autoteilen Hunderte Stück in wenigen Minuten gefertigt werden. Auch spezielle Bearbeitungen wie Prägen und Bördeln sind möglich, die sowohl praktisch als auch ästhetisch ansprechend sind. Von dünnen Eisenblechen bis hin zu dicken Stahlplatten – die Teile können gestanzt und in vielen Branchen eingesetzt werden.
3. Montage und Schweißen
Die verschiedenen Teile werden hauptsächlich durch zwei Schweißverfahren zusammengefügt und fixiert:
- WIG-Schweißen: Langsames Schweißen unter Argon-Schutzgas, geeignet zum Schweißen dünner Bleche oder feiner Teile, wie z. B. Edelstahl-Arbeitsplattenverbindungen, die ästhetisch ansprechend sein müssen.
- MIG-Schweißen: Durch die Verwendung von Mischgas wird schnell und fest geschweißt; geeignet zum Schweißen dicker Stahlblechbauteile.
- Bei Motorrad-Spritzschutzvorrichtungen, die sowohl Stabilität als auch Wasserdichtigkeit erfordern, wählen erfahrene Techniker beispielsweise häufig das WIG-Schweißen, um die Qualität zu gewährleisten.
Wie läuft die Blechbearbeitung ab?
Phase 1: Planung und Materialvorbereitung
Dies ist der erste Schritt der Blechbearbeitung und entscheidet maßgeblich über den reibungslosen Ablauf der nachfolgenden Verarbeitungsschritte. Unsere erfahrenen Ingenieure wählen zunächst die geeigneten Werkstoffe entsprechend dem Anwendungsfall des Produkts aus. So wird beispielsweise für Gehäuse von Waschmaschinen häufig rostfreie Aluminiumlegierung verwendet, während für Halterungen von Fabrikanlagen oft Kohlenstoffstahlplatten mit guter Tragfähigkeit zum Einsatz kommen.
Anschließend werden mithilfe von 3D-Designsoftware detaillierte Zeichnungen erstellt, wobei der Fokus auf Schlüsselparametern wie dem Biegewinkel und der Öffnungsgröße liegt. Diese Daten dienen als Konstruktionsrichtlinien für die Verarbeitung.
Unser technisches Team legt in diesem Bereich besonderen Wert auf die Detailgenauigkeit. Beispielsweise werden bei dünnen Blechen unter 0,8 mm zusätzliche Verwindungsstützpunkte in den Zeichnungen markiert. Dies reduziert den späteren Nachbearbeitungsaufwand erheblich und hilft unseren Kunden, Zeit und Kosten zu sparen.
Phase 2: Präzisionsschneiden und Oberflächenvorbehandlung
Wählen Sie das Schneideverfahren je nach Materialstärke und Formbarkeit:
- Laserschneiden eignet sich für Platten mit einer Dicke von 1-12 mm und sorgt für einen glatten Schnitt.
- Das Wasserstrahlschneiden wird zum Schneiden dünner Platten mit einfacher Verformung eingesetzt.
- Das Scheren mit herkömmlichen Methoden wird zum schnellen Schneiden linearer Profile eingesetzt.
Beim Schneiden muss eine Sandstrahlung durchgeführt werden, um die Oxidschicht und Ölspuren wie beim „Wachsen der Oberfläche“ vom Metall zu entfernen, was für die Qualität des nachfolgenden Spritzens oder Schweißens von entscheidender Bedeutung ist.
Phase 3: Formgebung und Qualitätskontrolle
Die Flachplatte wird mittels einer Biegemaschine oder eines Stanzwerkzeugs zu einem dreidimensionalen Bauteil verarbeitet. Beachten Sie bei der Bedienung Folgendes:
- Dicke Platten über 3 mm müssen stufenweise gebogen werden, um Spannungsspitzen zu vermeiden.
- Der Bogenteil wird schrittweise geformt, wobei die Verformung jeweils 15° nicht überschreitet.
- Nach Abschluss der Modellierung werden die Grate mit einer Magnetpoliermaschine entfernt und die Lochabstände sowie die Ebenheit der Montagefläche geprüft. Teile mit einem Fehler von mehr als 0,2 mm müssen nachbearbeitet werden.
Die von JS unabhängig entwickelte Datenbank zur Kompensation des Biegerückpralls gewährleistet eine Biegetoleranz von ±0,005 mm für Bleche.
Im gesamten Prozess werden die Konstruktionszeichnungen mindestens dreimal mit den physischen Mustern verglichen: Überprüfung der Maße nach dem ersten Zuschnitt, Überwachung der Verformung während der Umformphase und Durchführung eines Gesamtpassungstests vor der Endmontage. Dieses ineinandergreifende Kontrollverfahren vermeidet effektiv Materialverschwendung und spätere Nacharbeiten.
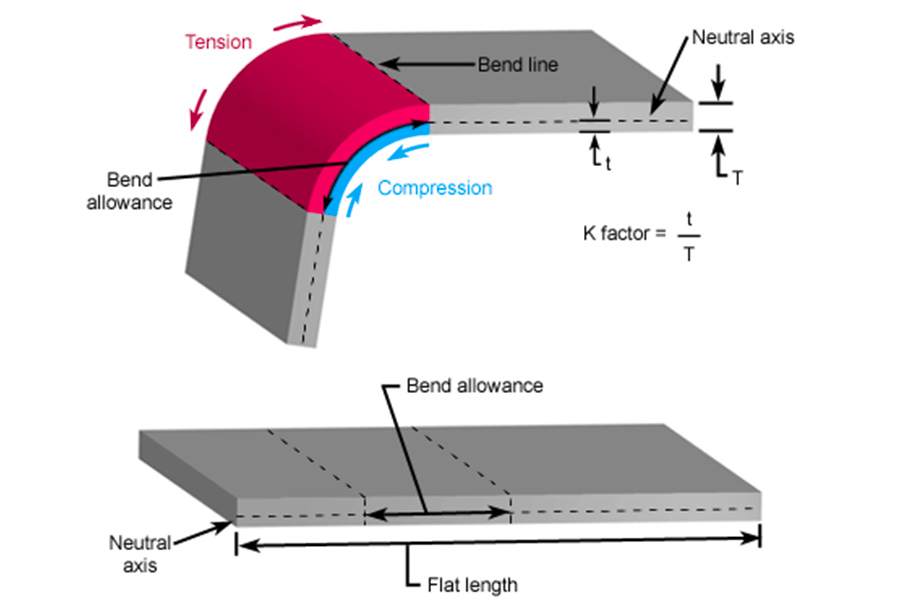
Wie wählt man die Werkstoffe für die Blechbearbeitung aus?
1. Die Nutzungsbedingungen festlegen
- Umgebungsbedingungen: Bei Kontakt mit korrosiven Flüssigkeiten sollten beispielsweise Edelstahl- oder Aluminiumplatten verwendet werden, und bei hohen Temperaturen ist hitzebeständiger Stahl in Betracht zu ziehen.
- Belastungsbedingungen: Für die Lastaufnahme sollten dicke Kohlenstoffstahlplatten ausgewählt werden, für leichtere Anwendungen eignen sich Aluminiumlegierungen besser.
2. Vergleichen Sie die Materialeigenschaften
Hier ist eine Vergleichstabelle zur besseren Übersicht:
| Materialart | Vorteil | Nachteil | Typische Anwendungen |
| Edelstahl | Gute Rostbeständigkeit und leicht zu reinigen. | Hoher Preis und schwierige Abwicklung. | Küchengeräte, medizinische Verbrauchsmaterialien. |
| Aluminiumlegierung | Leicht und rostfrei. | Die Festigkeit ist geringer als die von Stahl. | Automobilkomponenten, Dekorplatten. |
| Unlegierter Kohlenstoffstahl | Günstig und einfach zu verarbeiten. | Rostet leicht. | Gebäudestruktur, mechanische Basis. |
| Kupferlegierung | Gute Leitfähigkeit und ansprechendes Aussehen. | Teurer Preis, weich. | Elektrische Bauteile, dekorative Oberflächenschicht. |
3. Verarbeitungsanforderungen berücksichtigen
- Für Blechbiegeformen sollten Werkstoffe mit guter Duktilität (z. B. Aluminiumplatten) ausgewählt werden.
- Bei komplexen Schneidprozessen ist die Härte des Materials zu beachten. Zu hohe Härte erhöht den Werkzeugverschleiß.
4. Betrachten Sie die Wirtschaft.
- Bei der Massenproduktion steht der Stückpreis des Materials im Vordergrund, während bei der kundenspezifischen Fertigung in kleinen Stückzahlen die Verarbeitungskosten berücksichtigt werden. Beispielsweise ist Edelstahl zwar teuer, doch durch die Einsparung der Kosten für eine Rostschutzbehandlung kann der Gesamtpreis günstiger sein.
- Beachten Sie, dass Sie eine Leistungstoleranz von 10-15% einplanen und das Material niemals genau am Grenzwert auswählen sollten, was sicherer und langlebiger ist.
Welche Werkzeuge sind für die Blechbearbeitung unerlässlich?
1. Schneidwerkzeuge
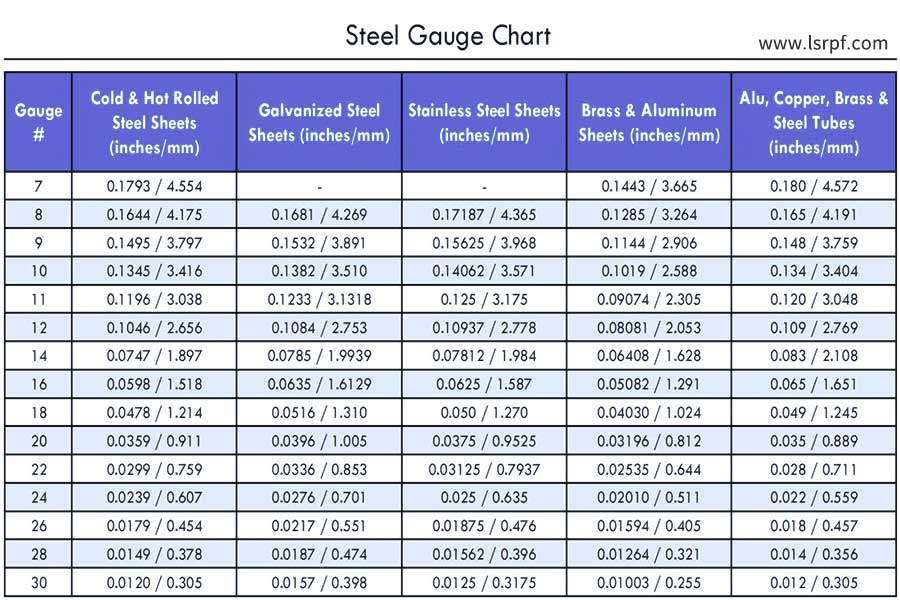
- Laserschneidmaschine : Hauptsächlich für dünne Bleche unter 6 mm mit einer Genauigkeit von 0,02 mm geeignet. Bei der Leistungseinstellung sollte die Blechdickentabelle beachtet werden.
- CNC-Stanzmaschine: Geeignet für mittlere und dicke Platten von 1-8 mm, der Stanzabstand sollte mindestens das 1,2-fache der Plattendicke betragen, um Kantenrisse zu vermeiden.
- Wasserstrahlschneidmaschine: Am besten geeignet für dicke Platten über 8 mm. Die Schnittgeschwindigkeit sollte der Plattendicke angepasst werden, da bei zu hoher Geschwindigkeit leicht schiefe Schnitte entstehen können.
2. Biege- und Formwerkzeuge
- Der Öffnungswinkel der Biegeform muss der Blechdicke angepasst werden: Beispielsweise wird für 1,5 mm dicke Aluminiumplatten eine 88-Grad-Form verwendet, für dicke Stahlplatten sind 120 Grad oder mehr erforderlich.
- Bei der Verwendung einer Rundwalzmaschine sollten dünne Bleche langsam über mehrere Umdrehungen gewalzt werden, während dicke Bleche mit erhöhtem Druck in einem Arbeitsgang geformt werden müssen.
3. Schweiß- und Verbindungsgeräte
- Beim Schweißen dünner Bleche unter 3 mm mit der Argon-Lichtbogenschweißmaschine sollte der Strom zwischen 50 und 150 Ampere gehalten werden, da es sonst leicht zu einem Durchbrennen kommen kann.
- Laserschweißmaschinen eignen sich für Präzisionsteile. Die Fokusposition muss anhand der Blechdickentabelle feinjustiert werden. Bei einer Abweichung von mehr als 0,5 mm ist die Schweißnaht nicht fest.
- Druckwert der Nietmaschine: Für eine 3 mm dicke Edelstahlplatte werden mindestens 8 Tonnen Druck benötigt, für eine dünne Aluminiumplatte reichen 3 Tonnen aus.
4. Hilfsmessgeräte
Drei Messgeräte werden benötigt: ein digitaler Messschieber (Genauigkeit 0,01 mm), ein Winkelmesser (zur Messung des Biegebogens) und ein Mikrometer zur Bestimmung der Blechdicke. Bei jedem Materialwechsel muss die tatsächliche Dicke neu gemessen werden. Handelsübliche Bleche weisen häufig eine Abweichung von ±0,1 mm auf, was zu einem Biegewinkel von mehr als 2 Grad führen kann.
Was machen Blechverarbeiter?
Blechverarbeiter spielen vielfältige Rollen in der industriellen Wertschöpfungskette. Sie müssen Werkstoffe verstehen und Fertigungsprozesse beherrschen. Ihre Tätigkeiten lassen sich hauptsächlich auf vier Ebenen ausführen:
1. Rolle der materiellen Brücke
Zunächst müssen sie verantwortungsvoll mit Rohstoffen umgehen. Sie müssen Kontakte zu Materialherstellern pflegen, um eine stabile Versorgung mit Blechen sicherzustellen und die Materialien entsprechend den Bedürfnissen nachgelagerter Branchen wie der Automobil- und Haushaltsgeräteindustrie auszuwählen. So benötigen beispielsweise medizinische Geräte Edelstahl in medizinischer Qualität, während für Kommunikationsbasisstationen korrosionsbeständiges, verzinktes Blech erforderlich ist.
2. Technologieumstellung
Sie wandeln die von Kunden bereitgestellten CAD-Zeichnungen in realisierbare Produktionsabläufe um. Dabei müssen zahlreiche technische Herausforderungen gelöst werden. Beispielsweise muss das Produkt eine ansprechende Form aufweisen und darf beim Biegen nicht brechen. Gegebenenfalls muss die Blechdicke angepasst oder ein Material mit besserer Duktilität verwendet werden.
3. Kundenspezifische Dienstleistungen anbieten
In unterschiedlichen Branchen müssen wir unsere besonderen Fähigkeiten unter Beweis stellen. Bei der Herstellung von Abdeckungen für Automobilhersteller gewährleisten wir eine Oberflächengenauigkeit von 0,1 mm, und bei Serverschränken berücksichtigen wir die Anordnung der Lüftungsöffnungen. JS bietet einen Komplettservice von der Prototypenerstellung bis zur Serienproduktion und fertigt auch Kleinserien nach Kundenwunsch.
4. Qualitätskontrolle
Wir beginnen mit der Wareneingangskontrolle und prüfen die Dickentoleranz und Oberflächenqualität jeder Blechcharge, ähnlich wie ein Geldscheinprüfer Banknoten kontrolliert. Der Produktionsprozess ist sogar noch strenger. Unsere Qualitätsprüfer erkennen Biegewinkelabweichungen von mehr als einem halben Grad sowie Poren an den Schweißpunkten. Sie achten außerdem auf die Einhaltung aktueller Branchenstandards, beispielsweise auf die zeitnahe Umsetzung neuester Umweltschutzauflagen im Produktionsprozess.
Warum sollten Sie für Ihr Projekt in Blechbearbeitung investieren?
Die Wahl professioneller Blechbearbeitungsdienstleistungen kann dem Projekt drei wesentliche Vorteile bringen, die sich insbesondere in der tatsächlichen Produktion zeigen:
1. Doppelte Garantie für Präzision und Effizienz
Moderne Bearbeitungsanlagen funktionieren wie ein Präzisionsskalpell. CNC-Laserschneiden ermöglicht eine Fehlertoleranz von ±0,005 mm, wodurch Nacharbeiten um 90 % reduziert werden können.
Dank automatischer Biegemaschinen und Schweißroboter können wir unsere regulären Aufträge in der Regel innerhalb von 1–2 Wochen abwickeln, wodurch sich der Projektzyklus von JS im Durchschnitt um 15 % verkürzt. Diese Fertigungskapazität eignet sich besonders für Präzisionsteile, die eine perfekte Passform erfordern, wie beispielsweise das Metallgehäuse von medizinischen Geräten oder die Halterungsstruktur von Präzisionsinstrumenten.
2. Vollständige Prozessrisikokontrolle
Bereits in der Entwurfsphase begannen wir mit der Optimierung. Unsere Ingenieure schlugen vor, die rechtwinklige Biegung durch eine Kreisbogenkonstruktion zu ersetzen, was nicht nur die Festigkeit verbessert, sondern auch das Risiko von Rissen vermeidet.
Auch bei der Materialauswahl gibt es Besonderheiten. So empfiehlt sich beispielsweise für Außenteile verzinktes Stahlblech anstelle von normalem Stahl. Obwohl es 15 % teurer ist, kann seine Lebensdauer um das Dreifache verlängert werden. Diese frühzeitige Optimierung kann 80 % der späteren Montageprobleme reduzieren.
3. Compliance und Kostenbilanz
Wir haben die ISO-Zertifizierung erhalten und ein lückenloses Rückverfolgbarkeitssystem etabliert. Die Chargen- und Verarbeitungsprotokolle jeder einzelnen Platte können überprüft werden. Ein Medizinproduktehersteller, mit dem wir kürzlich zusammengearbeitet haben, konnte durch dieses Kontrollsystem die Fehlerrate seiner Produkte auf unter 0,02 % senken.
Im Hinblick auf die Kostenkontrolle kann das intelligente Verschachtelungssystem die Materialnutzung wie bei einem Puzzle maximieren, und die Verschnitte werden im Vergleich zur herkömmlichen Methode um 20 % reduziert, was bei der Massenproduktion erhebliche Kosten einsparen kann.
Zusammenfassung
Die Blechbearbeitung ist ein systematischer Prozess zur Verarbeitung von Metallblechen zu Präzisionsteilen . Kern dieser Technologie ist die präzise Steuerung der Bearbeitungsparameter, wie beispielsweise die Anpassung des Formspalts der Biegemaschine an die Blechdicke und der Einsatz von Laserschneidanlagen für einen sauberen Schnitt.
Durch diese präzise Steuerung kann der Größenfehler des Endprodukts im Bereich der Haardicke gehalten werden, wodurch die Präzisionsanforderungen von Bereichen wie Automobilteilen und medizinischen Instrumenten erfüllt werden.
Die moderne Blechbearbeitung strebt nicht nur nach Präzision, sondern legt auch verstärkt Wert auf umweltfreundliche Produktion. Insbesondere für führende Unternehmen kann JS mit seinen jahrelang aufgebauten Prozessdatenbanken eine Produktqualifizierungsrate von über 98 % gewährleisten und schnelle Lieferzeiten realisieren, wodurch Kunden neue Produkte schneller auf den Markt bringen können.
Haftungsausschluss
Die Inhalte dieser Seite dienen ausschließlich Informationszwecken. JS-Serie. Es werden weder ausdrücklich noch stillschweigend Zusicherungen oder Gewährleistungen hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen gegeben. Es kann nicht davon ausgegangen werden, dass ein Drittanbieter oder Hersteller über das Longsheng-Netzwerk Leistungsparameter, geometrische Toleranzen, spezifische Konstruktionsmerkmale, Materialqualität und -art oder Verarbeitung bereitstellt. Es liegt in der Verantwortung des Käufers , ein Teileangebot anzufordern und die spezifischen Anforderungen für diese Abschnitte anzugeben. Bitte kontaktieren Sie uns für weitere Informationen .
JS-Team
JS ist ein branchenführendes Unternehmen mit Fokus auf kundenspezifische Fertigungslösungen. Wir verfügen über mehr als 20 Jahre Erfahrung mit über 5.000 Kunden und konzentrieren uns auf hochpräzise CNC-Bearbeitung , Blechbearbeitung , 3D-Druck , Spritzguss , Metallstanzen und weitere Komplettlösungen im Bereich der Fertigung.
Unser Werk ist mit über 100 hochmodernen 5-Achs-Bearbeitungszentren ausgestattet und nach ISO 9001:2015 zertifiziert. Wir bieten unseren Kunden in über 150 Ländern weltweit schnelle, effiziente und qualitativ hochwertige Fertigungslösungen. Ob Kleinserien oder umfangreiche Sonderanfertigungen – wir erfüllen Ihre Anforderungen mit schnellster Lieferung innerhalb von 24 Stunden. Entscheiden Sie sich für JS Technology. Das bedeutet Effizienz, Qualität und Professionalität.
Weitere Informationen finden Sie auf unserer Website: www.cncprotolabs.com
Häufig gestellte Fragen
1. Welche Rolle spielen Blechformen?
Blechformen dienen zum Stanzen, Formen oder Schneiden von Blechen. Durch eine Presse wird eine äußere Kraft aufgebracht, um das Material schnell entsprechend der Form der Form zu verformen oder zu trennen. Dies ermöglicht die effiziente Bearbeitung von Löchern, Biegungen oder komplexen Konturen und gewährleistet Maßgenauigkeit und Prozessstabilität bei der Serienfertigung.
2. Wie wählt man die Dicke von Blechwerkstoffen?
Die Blechdicke sollte abhängig vom Anwendungsfall, den Belastungsanforderungen und der Verarbeitungstechnologie gewählt werden. Strukturbauteile müssen die Festigkeitsanforderungen erfüllen und benötigen dickere Bleche, während für Zierteile dünnere Bleche geeignet sind. Beim Biegen oder Stanzen muss die Anlagenkapazität entsprechend angepasst werden, um Risse oder Verformungen zu vermeiden. Gleichzeitig ist auf ein ausgewogenes Kosten-Nutzen-Verhältnis zu achten, unnötige Redundanz zu vermeiden und Branchennormen oder Konstruktionsvorgaben zu berücksichtigen.
3. Worin besteht der Unterschied zwischen Blech und Guss?
Bleche (z. B. aus Stahl oder Aluminium) werden durch Kaltumformung wie Schneiden und Biegen zu Platten geformt. Dieses Verfahren eignet sich für dünnwandige und leichte Bauteile. Beim Gießen wird flüssiges Metall in eine Form eingespritzt und erstarrt dort. Dieses Verfahren eignet sich für komplexe Formen und dickwandige Bauteile. Die Materialausnutzung ist gering, jedoch lassen sich hochpräzise Teile in Serie fertigen.
4. Was ist das Prinzip des Laserschneidens?
Beim Laserschneiden wird das Material mit einem fokussierten Hochenergie-Laserstrahl bestrahlt, wodurch es schnell schmilzt, verdampft oder den Zündpunkt erreicht. Gleichzeitig wird mit Hochdruckgas (z. B. Sauerstoff oder Stickstoff) die Schlacke weggeblasen, um einen präzisen Schnitt zu erzeugen. Die Bewegung des Laserkopfes wird von einem CNC-System gesteuert, um das Schneiden komplexer Formen zu ermöglichen. Das Verfahren eignet sich für Metall- und Nichtmetallplatten.
Ressourcen