Français




La fabrication de tôles consiste simplement à prendre des plaques de métal et à les façonner selon la forme souhaitée grâce à différentes méthodes de traitement. Le processus complet comprend de nombreuses étapes : découpe de la forme générale, pliage de la tôle, soudage ou poinçonnage à l’aide de moules. Bien que cela puisse paraître complexe, une fois les principes de base compris, vous pouvez personnaliser différentes pièces métalliques selon vos envies.
Vous vous demandez peut-être comment nous transformons une tôle en un produit fini ? Le processus de production, de la matière première au produit final, est passionnant et se compose de plusieurs étapes. Cet article vous propose une étude approfondie du flux de production de la tôle, vous permettant ainsi de comprendre pleinement son principe de fonctionnement, ses étapes clés et les précautions à prendre.
Qu'est-ce que la fabrication de tôles ?
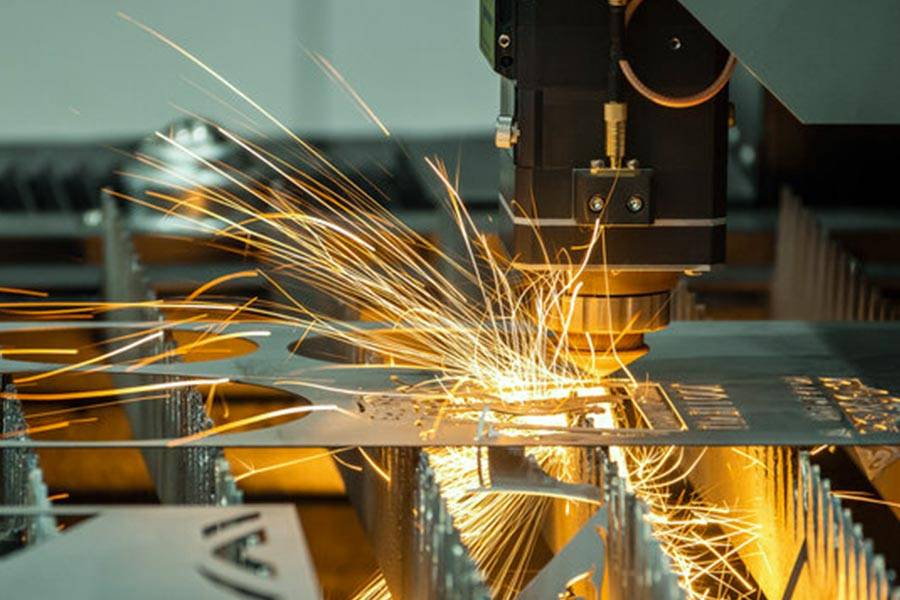
Le travail de la tôle permet de transformer une feuille de métal en composants aux formes souhaitées ! Le procédé est en réalité assez simple. On commence par dessiner un plan, puis on réalise une pièce d'essai pour tester le procédé. Si tout est satisfaisant, on utilise un laser pour découper la tôle à la forme désirée. Ensuite, on plie la tôle selon différents angles, et les pièces complexes ainsi obtenues sont assemblées par soudage.
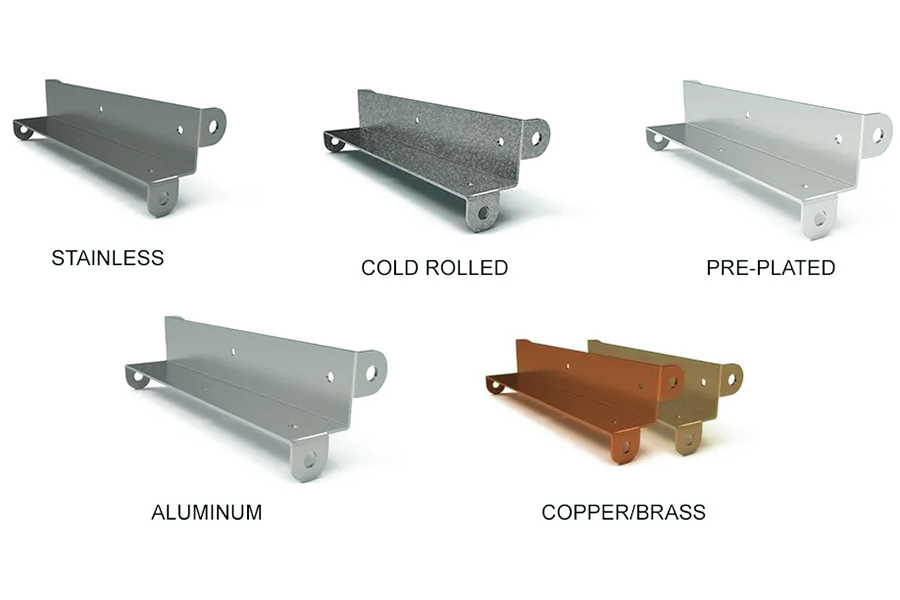
L'aluminium et l'acier inoxydable sont les matériaux les plus fréquemment utilisés. L'aluminium est léger et résistant à la corrosion, tandis que l'acier inoxydable est robuste et durable. La tôle galvanisée offre également un excellent rapport qualité-prix. Avec le bon matériau, les composants auront une durée de vie prolongée.
Le travail de la tôle est plus performant que les méthodes conventionnelles en termes d'utilisation des matériaux. C'est un peu comme déplier un avion en papier : la tôle est pliée directement et les chutes peuvent être recyclées. Le plus pratique, c'est que même pour fabriquer une pièce sur mesure, il n'est pas nécessaire de refaire le moule, de modifier la découpe ou de paramétrer la machine ; la fabrication se fait directement sur place.
Quelles sont les techniques de fabrication de tôles couramment utilisées ?
1. Étape de découpe et de traitement
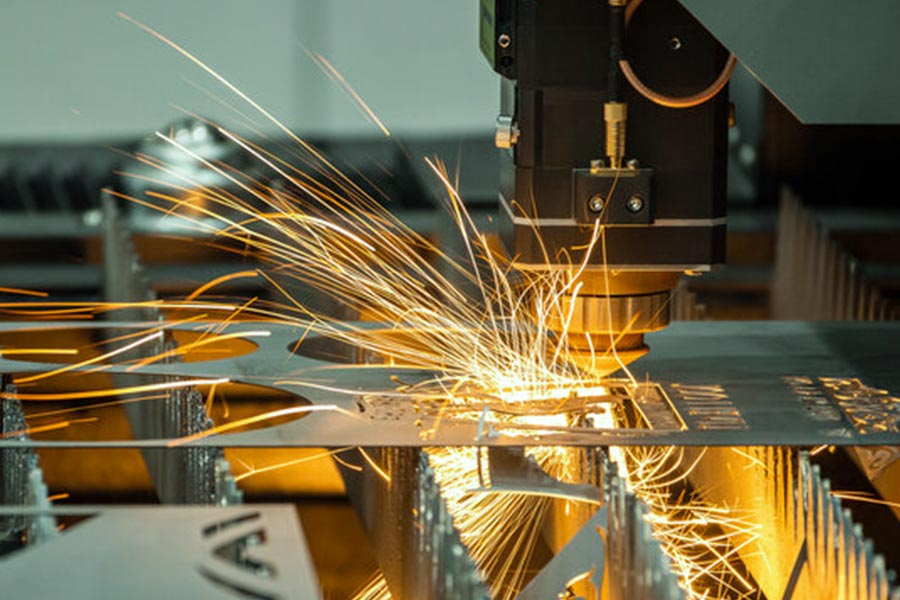
En clair, cela consiste à découper la tôle selon la forme souhaitée. Trois méthodes de découpe sont couramment utilisées : la découpe laser, la découpe au jet d'eau et la découpe de tubes au laser. Généralement, l'équipement peut traiter des plaques d'une épaisseur de 0,6 à 6,35 mm (0,024 à 0,25 pouce), mais pour des besoins spécifiques, comme des revêtements de cuiseur à riz plus fins ou des composants mécaniques plus épais, les paramètres de l'équipement peuvent être ajustés. La précision de la découpe est cruciale, car toutes les étapes suivantes doivent être réalisées en fonction de cette forme.
2. Étape de déformation
À ce stade, il n'est pas nécessaire de découper la plaque métallique, mais de la déformer par différentes techniques. On utilise principalement deux méthodes :
Cintrage de tôles :
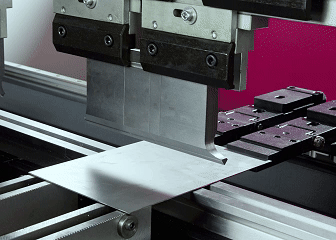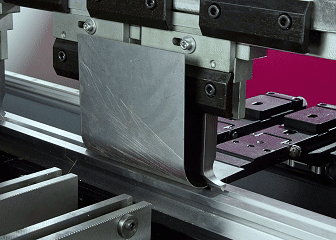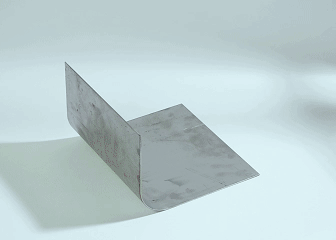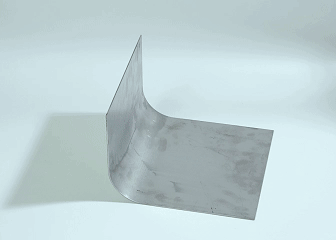
Généralement, on utilise des machines pour plier des plaques métalliques selon des angles précis. De nos jours, on utilise des cintreuses à commande numérique (CNC) . Notre entreprise atteint généralement une précision de ±0,1 mm et peut réaliser en série les formes les plus complexes. Les rayonnages et les boîtiers d'équipements courants sont, par exemple, obtenus par pliage. Nous pouvons usiner aussi bien des plaques d'aluminium fines que des plaques d'acier épaisses ; cette technologie est indispensable à la fabrication de structures métalliques sur les chantiers et de composants de châssis automobiles.
Formage par estampage :
Ce procédé s'apparente à l'emboutissage, qui consiste à presser une plaque de métal pour lui donner une forme concave-convexe en une seule opération. Les connecteurs métalliques des portières de voiture et des téléphones portables sont tous fabriqués par emboutissage. Son principal avantage réside dans sa rapidité, particulièrement adaptée à la production en série : la fabrication de pièces automobiles, par exemple, permet d'en produire des centaines en quelques minutes. Il est également possible d'effectuer des traitements spéciaux tels que le gaufrage et le roulage, à la fois pratiques et esthétiques. Des tôles de fer fines aux plaques d'acier épaisses, ces matériaux peuvent être emboutis et utilisés dans de nombreux secteurs industriels.
3. Assemblage et soudage
Les différentes pièces sont assemblées et fixées principalement par deux méthodes de soudage :
- Soudage TIG : Soudage lent sous protection de gaz argon, adapté au soudage de tôles minces ou de pièces fines, telles que les joints de comptoirs en acier inoxydable qui doivent être esthétiquement agréables.
- Soudage MIG : utilisant une protection gazeuse mixte, ce procédé permet un soudage rapide et ferme, adapté au soudage de composants structuraux en tôle d’acier épaisse.
- Par exemple, en ce qui concerne les garde-boue de motos, qui nécessitent à la fois solidité et étanchéité, les techniciens expérimentés optent souvent pour le soudage TIG afin de garantir la qualité.
Quel est le processus de fabrication de la tôle ?
Phase 1 : Conception et préparation des matériaux
Il s'agit de la première étape du traitement de la tôle, et cette étape détermine directement le bon déroulement des opérations ultérieures. Nos ingénieurs expérimentés sélectionnent d'abord les matériaux les plus adaptés en fonction de l'utilisation prévue du produit. Par exemple, l'alliage d'aluminium inoxydable est souvent utilisé pour les coques de machines à laver, et les plaques d'acier au carbone à haute résistance sont fréquemment employées pour les supports d'équipements industriels.
Utilisez ensuite un logiciel de conception 3D pour réaliser des dessins détaillés, en vous concentrant sur les paramètres clés tels que l'angle de pliage et la taille de l'ouverture. Ces données servent de guide pour la réalisation de la liaison.
Notre équipe technique accorde une attention particulière au contrôle des détails dans cette étape. Par exemple, pour les plaques minces de moins de 0,8 mm, des points de renfort anti-déformation supplémentaires sont indiqués sur les plans, ce qui permet de réduire les corrections ultérieures et d'aider nos clients à gagner du temps et à réduire leurs coûts.
Phase 2 : Découpe de précision et prétraitement de surface
Choisissez le procédé de découpe en fonction de l'épaisseur du matériau et de la facilité de mise en forme :
- La découpe laser convient aux plaques de 1 à 12 mm d'épaisseur et permet d'obtenir une coupe lisse.
- La découpe au jet d'eau est utilisée pour découper des plaques minces présentant une déformation simple.
- Le cisaillement par méthodes conventionnelles est utilisé pour la découpe rapide de profils linéaires.
Lors de la découpe, un sablage sera nécessaire pour éliminer la couche d'oxyde et les traces d'huile, comme pour « cirer la surface » du métal, ce qui est essentiel à la qualité de la pulvérisation ou du soudage ultérieur.
Phase 3 : Formage et contrôle de la qualité
La plaque plane est transformée en composant tridimensionnel par une cintreuse ou une matrice d'emboutissage. Lors de l'opération, veuillez prêter attention aux points suivants :
- Les plaques d'une épaisseur supérieure à 3 mm doivent être pliées par étapes afin d'éviter la concentration des contraintes.
- La partie en arc adopte un formage progressif, et la déformation ne dépasse pas 15° à chaque étape.
- Une fois la modélisation terminée, on utilise une polisseuse magnétique pour éliminer les bavures, puis on vérifie l'espacement des trous et la planéité de la surface d'assemblage. Les pièces présentant un défaut supérieur à 0,2 mm doivent être retravaillées.
La base de données de compensation du rebond de flexion développée indépendamment par JS peut garantir une tolérance de pliage de tôle de ±0,005 mm .
Tout au long du processus, les plans sont comparés aux échantillons physiques à au moins trois reprises : vérification des dimensions après la découpe initiale, contrôle de la déformation lors du formage et réalisation d’un test d’adaptation global avant l’assemblage final. Cette méthode de contrôle par étapes permet d’éviter efficacement le gaspillage de matériaux et les réparations ultérieures.
Comment choisir les matériaux pour la fabrication de tôles ?
1. Définir les conditions d'utilisation
- Conditions environnementales : par exemple, des plaques en acier inoxydable ou en aluminium doivent être choisies pour le contact avec des liquides corrosifs, et de l’acier résistant à la chaleur doit être envisagé dans les environnements à haute température.
- Conditions de contrainte : des plaques épaisses en acier au carbone sont à privilégier pour les charges supportées, tandis que les alliages d’aluminium sont plus adaptés aux applications légères.
2. Comparer les propriétés des matériaux
Voici un tableau comparatif pour plus de clarté :
| Type de matériau | Avantage | Inconvénient | Utilisations typiques |
| Acier inoxydable | Bonne résistance à la rouille et facile à nettoyer. | Prix élevé et traitement complexe. | Matériel de cuisine, fournitures médicales. |
| alliage d'aluminium | Léger et inoxydable. | Sa résistance est inférieure à celle de l'acier. | Composants automobiles, panneaux décoratifs. |
| acier au carbone ordinaire | Peu coûteux et facile à mettre en œuvre. | Facile à rouiller. | Structure du bâtiment, base mécanique. |
| Alliage de cuivre | Bonne conductivité et belle apparence. | Prix élevé, mou. | Composants électriques, couche de surface décorative. |
3. Prendre en compte les exigences de traitement
- Choisissez des matériaux présentant une bonne ductilité (comme les plaques d'aluminium) pour les formes de pliage de tôle.
- Lors de coupes complexes, tenez compte de la dureté du matériau. Une dureté excessive augmentera l'usure de l'outil.
4. Considérez l'économie
- La production de masse privilégie le prix unitaire de la matière première, tandis que la personnalisation à petite échelle prend en compte le coût de transformation. Par exemple, bien que l'acier inoxydable soit onéreux, il permet d'économiser le coût du traitement antirouille, ce qui peut rendre le prix global plus avantageux.
- Notez qu'il faut prévoir une marge de performance de 10 à 15 % et ne jamais choisir le matériau à sa valeur limite exacte ; c'est plus sûr et plus durable.
Quels sont les outils indispensables à la fabrication de tôles ?
1. Outils de coupe
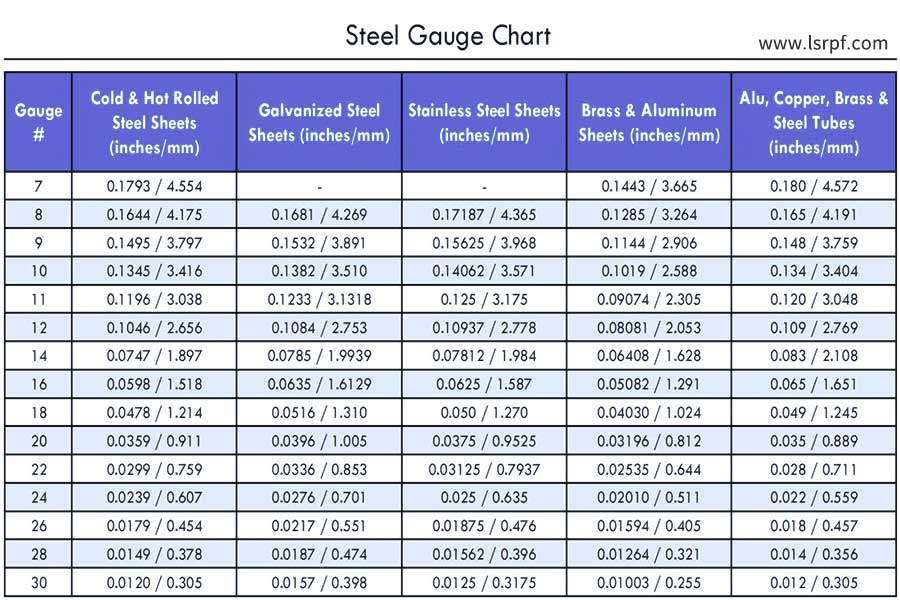
- Machine de découpe laser : principalement utilisée pour les tôles fines de moins de 6 mm, avec une précision de 0,02 mm. Il est conseillé de se référer au tableau des épaisseurs de tôle pour le réglage de la puissance.
- Machine de poinçonnage CNC : Convient aux plaques d’épaisseur moyenne et épaisse de 1 à 8 mm ; l’espacement du poinçonnage doit être au moins 1,2 fois l’épaisseur de la plaque pour éviter les fissures sur les bords.
- Machine de découpe au jet d'eau : Idéale pour les plaques épaisses de plus de 8 mm, la vitesse de découpe doit être ajustée en fonction de l'épaisseur, et il est facile de réaliser des découpes irrégulières si elle est trop rapide.
2. Outils de pliage et de mise en forme
- L'angle d'ouverture du moule de la cintreuse doit correspondre à l'épaisseur de la plaque : par exemple, un moule à 88 degrés est utilisé pour une plaque d'aluminium de 1,5 mm, et un moule de 120 degrés ou plus est nécessaire pour une plaque d'acier épaisse.
- Lors de l'utilisation d'une arrondisseuse, les tôles minces doivent être roulées lentement sur plusieurs tours supplémentaires, tandis que les tôles épaisses nécessitent une pression accrue pour être formées en une seule fois.
3. Équipement de soudage et de connexion
- Lors du soudage de plaques minces de moins de 3 mm avec une machine à souder à l'arc sous argon, le courant doit être contrôlé entre 50 et 150 ampères, sinon il est facile de perforer la plaque.
- Les machines de soudage laser conviennent aux pièces de précision. La position du faisceau doit être réglée avec précision selon le tableau des épaisseurs de tôle. Si l'écart dépasse 0,5 mm, la soudure sera fragile.
- Valeur de pression de la riveteuse : une plaque d’acier inoxydable de 3 mm nécessite au moins 8 tonnes de pression, et 3 tonnes suffisent pour une plaque d’aluminium mince.
4. Outils de mesure auxiliaires
Trois outils sont nécessaires : un pied à coulisse numérique (précision de 0,01 mm), un rapporteur d’angle (pour mesurer l’angle de pliage) et un micromètre d’épaisseur. À chaque changement de lot de matériau, l’épaisseur réelle doit être mesurée à nouveau. Les plaques disponibles sur le marché présentent souvent une erreur de ±0,1 mm, ce qui peut entraîner un écart de plus de 2 degrés au niveau de l’ angle de pliage .
Que font les fabricants de tôlerie ?
Les fabricants de tôles jouent de multiples rôles dans la chaîne industrielle. Ils doivent connaître les matériaux et maîtriser les procédés de fabrication. Ils interviennent principalement à quatre niveaux :
1. Rôle de pont matériel
Tout d'abord, ils doivent gérer efficacement leurs approvisionnements en matières premières. Ils doivent collaborer avec les fabricants de matériaux afin de garantir un approvisionnement stable en tôles et sélectionner les matériaux en fonction des besoins des industries en aval, telles que l'automobile et l'électroménager. Par exemple, le matériel médical doit être fabriqué en acier inoxydable de qualité médicale, et les stations de base de communication doivent être réalisées en tôle galvanisée résistante à la corrosion.
2. Conversion technologique
Ils transforment les dessins CAO fournis par les clients en flux de production réalisables. De nombreuses contradictions techniques doivent être résolues. Par exemple, le produit doit avoir une forme esthétique et ne pas se fissurer lorsqu'il est plié. Il faut alors ajuster l'épaisseur de la tôle ou utiliser un matériau plus ductile.
3. Fournir des services personnalisés
Face à des secteurs d'activité variés, nous devons démontrer notre savoir-faire unique. Pour la fabrication de coques destinées aux constructeurs automobiles , nous garantissons une précision de surface de 0,1 mm, tandis que pour les baies de serveurs, nous devons optimiser l'emplacement des orifices de dissipation thermique. JS propose un service complet, du prototypage à la production en série, et accepte également les commandes personnalisées en petites séries.
4. Contrôle de la qualité
Nous commençons par le contrôle à réception, vérifiant la tolérance d'épaisseur et la qualité de surface de chaque lot de plaques, à l'instar d'un détecteur de devises qui contrôle les billets de banque. Le processus de production est encore plus rigoureux. Nos contrôleurs qualité éliminent toute erreur d'angle de pliage supérieure à un demi-degré ou la présence de porosités au niveau des soudures. Ils veillent également à l'évolution des normes industrielles, notamment aux dernières exigences environnementales, qui doivent être intégrées sans délai au processus de production.
Pourquoi investir dans la fabrication de tôlerie pour votre projet ?
Choisir des services professionnels de fabrication de tôlerie peut apporter trois valeurs fondamentales au projet, et ces avantages sont particulièrement évidents lors de la production :
1. Double garantie de précision et d'efficacité
Les équipements de traitement modernes sont comparables à un scalpel de précision. La découpe laser CNC permet de contrôler l'erreur à ±0,005 mm près et de réduire les retouches de 90 %.
Grâce aux machines de pliage automatiques et aux robots de soudage, nos commandes courantes peuvent être réalisées en une à deux semaines, ce qui raccourcit le cycle de projet JS de 15 % en moyenne. Cette capacité de production est particulièrement adaptée aux pièces de précision exigeant un ajustement parfait, comme le boîtier métallique des équipements médicaux ou la structure de support des instruments de précision.
2. Contrôle complet des risques liés au processus
Dès la phase de conception, nous sommes intervenus pour optimiser le produit. Nos ingénieurs ont suggéré de remplacer le pli à angle droit par un pli en arc de cercle, ce qui améliore la résistance et prévient les risques de fissuration.
Le choix des matériaux présente également des particularités. Par exemple, pour les pièces extérieures, il est recommandé d'utiliser de l'acier galvanisé plutôt que des tôles d'acier ordinaires. Bien que 15 % plus cher, ce matériau permet de tripler sa durée de vie. Cette optimisation en amont peut réduire de 80 % les problèmes d'assemblage ultérieurs.
3. Conformité et équilibre des coûts
Nous avons obtenu la certification ISO et mis en place un système de traçabilité complet. L'origine du lot et les enregistrements de fabrication de chaque plaque sont vérifiables. Grâce à ce contrôle, un fabricant de dispositifs médicaux avec lequel nous avons récemment collaboré a réduit son taux de défauts à moins de 0,02 %.
En matière de maîtrise des coûts, le système d'imbrication intelligent permet d'optimiser l'utilisation des matériaux, à l'instar d'un puzzle, et les chutes sont réduites de 20 % par rapport à la méthode traditionnelle, ce qui permet de réaliser des économies considérables pour la production de masse.
Résumé
La fabrication de tôles est un procédé systématique de transformation de feuilles de métal en pièces de précision . Cette technologie repose sur un contrôle précis des paramètres de traitement, comme le réglage de l'écartement des plieuses en fonction de l'épaisseur de la tôle, et l'utilisation d'équipements de découpe laser pour une coupe nette.
Grâce à ce contrôle précis, l'erreur de taille du produit fini peut être maîtrisée dans la plage de l'épaisseur des cheveux, répondant ainsi aux exigences de précision de secteurs tels que les pièces automobiles et les instruments médicaux.
Le traitement moderne de la tôle ne se contente pas de viser la précision, il accorde également une importance accrue à une production respectueuse de l'environnement. JS, forte de nombreuses années d'expérience dans l'analyse des processus , peut notamment garantir à certaines entreprises leaders un taux de conformité des produits supérieur à 98 % et des délais de livraison rapides, permettant ainsi à ses clients de commercialiser plus rapidement leurs nouveaux produits.
Clause de non-responsabilité
Le contenu de cette page est fourni à titre informatif uniquement. Série JS. Aucune garantie, expresse ou implicite, n'est donnée quant à l'exactitude, l'exhaustivité ou la validité des informations. Il ne faut pas en déduire qu'un fournisseur ou fabricant tiers fournira, par le biais du réseau Longsheng, les paramètres de performance, les tolérances géométriques, les caractéristiques de conception spécifiques, la qualité et le type des matériaux ou la qualité de la fabrication. Il est de la responsabilité de l'acheteur de demander un devis pour les pièces et de préciser ses exigences concernant ces sections. Veuillez nous contacter pour plus d'informations .
Équipe JS
JS est une entreprise leader du secteur, spécialisée dans les solutions de fabrication sur mesure. Forte de plus de 20 ans d'expérience et de plus de 5 000 clients, elle propose des services complets de fabrication, notamment l'usinage CNC de haute précision, la fabrication de tôlerie , l'impression 3D , le moulage par injection , l'emboutissage et d'autres prestations de fabrication intégrées.
Notre usine est équipée de plus de 100 centres d'usinage 5 axes de pointe, certifiés ISO 9001:2015. Nous fournissons des solutions de fabrication rapides, efficaces et de haute qualité à des clients dans plus de 150 pays à travers le monde. Qu'il s'agisse de petites séries ou de personnalisations à grande échelle, nous répondons à vos besoins avec une livraison express sous 24 heures. Choisir JS Technology, c'est opter pour l'efficacité, la qualité et le professionnalisme.
Pour en savoir plus, consultez notre site web : www.cncprotolabs.com
FAQ
1. Quel est le rôle des moules en tôle ?
Les moules pour tôles servent à estamper, former ou découper des feuilles de métal. Une force extérieure est appliquée par une presse pour déformer ou séparer rapidement le matériau selon la forme du moule, permettant un traitement efficace des trous, des pliages ou des contours complexes, et garantissant la constance dimensionnelle et la stabilité du processus lors de la production en série.
2. Comment choisir l'épaisseur des matériaux en tôle ?
L'épaisseur des tôles doit être choisie en fonction de l'application, des charges requises et du procédé de fabrication. Les pièces structurelles doivent répondre aux exigences de résistance et nécessitent des tôles plus épaisses, tandis que les pièces décoratives peuvent être plus fines. Lors du pliage ou de l'emboutissage, la capacité de l'équipement doit être adaptée afin d'éviter les fissures ou les déformations. Il convient également d'optimiser les coûts, d'éviter les surdimensionnements et de se référer aux normes industrielles et aux spécifications techniques.
3. Quelle est la différence entre la tôle et la fonderie ?
La tôle est transformée en plaques (acier, aluminium, etc.) par des procédés à froid tels que la découpe et le pliage. Ce procédé convient aux pièces structurelles légères et à parois fines. Le moulage consiste à injecter du métal en fusion dans un moule pour le solidifier. Il est adapté aux formes complexes et aux pièces à parois épaisses. Le taux d'utilisation de la matière est faible, mais il permet la production en série de pièces de haute précision.
4. Quel est le principe de la découpe laser ?
La découpe laser utilise un faisceau laser focalisé de haute énergie pour irradier le matériau, provoquant sa fusion, sa gazéification ou son inflammation rapide. Simultanément, un gaz sous haute pression (comme l'oxygène ou l'azote) est utilisé pour évacuer les scories et réaliser une incision précise. Le mouvement de la tête laser est contrôlé par un système CNC permettant la découpe de formes complexes, ce qui convient aux plaques métalliques et non métalliques.
Ressources