 Deutsch



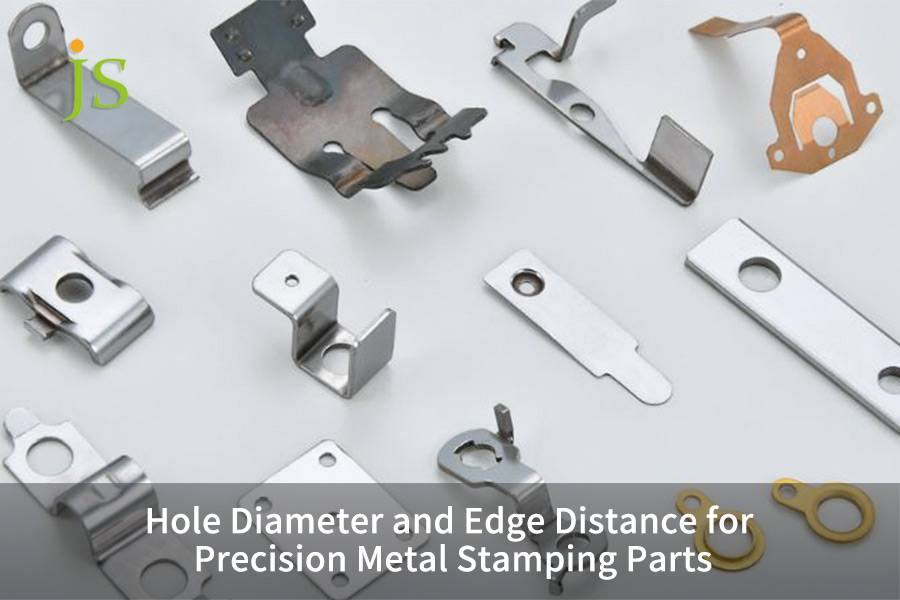

Präzises Metallstanzen Die Gestaltung des Lochdurchmessers und des Randabstands hat einen direkten Einfluss auf die physikalische Festigkeit, die Scherqualität und die Matrizenlebensdauer des Stanzteils. Allgemeine technische Benchmark-Anforderungen: Der Mindestlochdurchmesser beträgt 1,0T–1,2T für kohlenstoffarmen Stahl und 1,5T–2,0T für Edelstahl und hochfeste Legierungen. Der Mindestabstand zwischen Loch und Kante sollte ≥2,0T (≥2,5T+R in Biegezonen) betragen. Diese Grenzwerte verhindern ein Knicken des Stempels, eine Kantenverformung und einen Werkzeugbruch gemäß den Normen VDI 3345 und DIN 9870.
Präzisions-Metallstanzdesign-Matrix
|
Materiallegierung |
Streckgrenze/Zugfestigkeit (MPa) |
Min. Lochdurchmesser. D |
Von Loch zu Rand |
Loch-zu-Biegung |
Matrizenspiel (%T) |
|---|---|---|---|---|---|
|
SPCC / 1018 kohlenstoffarmer Stahl |
240 / 370–440 |
1,0 × T |
1,5 × T |
2,0 × T + R |
8 % – 10 % T |
|
Edelstahl SUS304/316 |
205–290 / 520–750 |
1,5 × T – 2,0 × T |
2,0 × T – 2,5 × T |
2,5 × T + R |
10 % – 14 % T |
|
AL 6061-T6 / 5052-H32 Aluminium |
195–275 / 230–310 |
1,2 × T |
1,8 × T |
2,0 × T + R |
6 % – 8 % T |
|
C2680 / C5191 Messing/Phosphorbronze |
150–450 / 350–590 |
1,0 × T |
1,5 × T |
2,0 × T + R |
6 % – 9 % T |
|
Hochfester Stahl (SPEN/DP600) |
400–600 / 600–800 |
1,8 × T – 2,2 × T |
2,5 × T |
3,0 × T + R |
12 % – 16 % T |
Quellen: Internationale Organisation für Normung (ISO) – ISO 9013:2017, Thermisches Schneiden – Klassifizierung thermischer Schnitte; JS Precision 2025–2026 Projektdatenbank (über 1.200 europäische Projekte).
Wichtige Erkenntnisse
- Der minimale Lochdurchmesser wird von der Materialhärte beeinflusst: Bei weichen Metallen beträgt der minimale Lochdurchmesser 1,0T, bei hochfestem Edelstahl und Legierungen muss er jedoch mindestens 1,5T–2,0T betragen, um Scherspannungen entgegenzuwirken.
- Der Standard-Kantensicherheitsabstand beträgt 2,0 T: Ein Kantenabstand von weniger als 1,5 T führt zu einer Verformung der Seitenwände und zu Graten, die durch den plastischen Fluss des Materials verursacht werden.
- Regeln zur Vermeidung von Biegezonen: Der erforderliche Mindestabstand wird von einem Tangentenpunkt, an dem sich das Loch zu bilden beginnt, bis zum Rand gemessen. Um zu verhindern, dass sich das Loch rund ausdehnt , muss der Abstand L ≥2,5T + R betragen.
- Einrichtung des Mikrolochverfahrens: wo D < 1,0T , abgestufter Hartmetallstempel, DLC-Beschichtung und hochpräzise Führungspfosten-Abstreifplatte für dynamische Richtung und Sicherheit unerlässlich sind.
Warum ist der Lochdurchmesser beim Metallstanzen durch die Materialstärke begrenzt?
Beim Stanzen wird der Stempel einer extremen axialen Druckbeanspruchung ausgesetzt. Wenn die Lochdurchmesser Metallprägung kleiner als die Materialdicke (D < 1,0T) ist, übersteigt die Reaktionskraft pro Flächeneinheit die Streckgrenze von Werkzeugstahl, was zum Versagen des Stempels und zum Reißen der Scheroberfläche führt.
Stanzkraftmechanismus und Euler-Stab-Knickmodell
Die Eulersche Knicktheorie legt nahe, dass die Knicklast des Stempels entscheidend von der vierten Potenz seines Durchmessers abhängt. Wenn der Stempeldurchmesser weniger als 1,0 T beträgt, ist das Verhältnis von Länge zu Durchmesser zu groß, sodass ein kombinierter Effekt aus seitlicher Reibung und Stanzkraft leicht zu Instabilität führt.
- 0,8 mm Edelstahl SUS304: Eine seitliche Reibungskraft von 18 % der Stanzkraft ist bei 12 % Stanzspiel möglich, was zum Kollabieren des Scherbandes sowie zu einer Grathöhe von mehr als 10 % T führt.
- 2,0 mm SPCC-Blech mit niedrigem Kohlenstoffgehalt: Wenn der Stanzspalt 5 % beträgt, kann ein helles Band von 45 %–55 % der Abschnittshöhe erhalten werden, während die Grathöhe bei 0,03 mm oder weniger bleibt.
Qualitäts- und Parameterkontrolle des Austastabschnitts
Der Stanzquerschnitt kann in drei große Zonen unterteilt werden: das helle Band, den Bruchbereich, den Oberflächenrauheitsbereich oder Grate. Das Ausmaß, in dem diese Zonen vorhanden sind, hat Einfluss auf die Prägepräzision.
- Verhältnis des hellen Bandes: Idealerweise beträgt es zwischen 40 % und 55 % der Querschnittshöhe. Sie entsteht durch die plastische Scherung beim Eindringen des Stempels in das Material.
- Bruchzonenverhältnis: Wenn der Lochstanzabstand zu groß ist, liegt das Bruchverhältnis bei über 60 % und die Oberflächenintegrität des Materials nimmt ab.
- Gratkontrolle: Wenn die Grathöhe 10 % T überschreitet , muss eine Schabestation eingeführt oder der Matrizenabstand geändert werden.
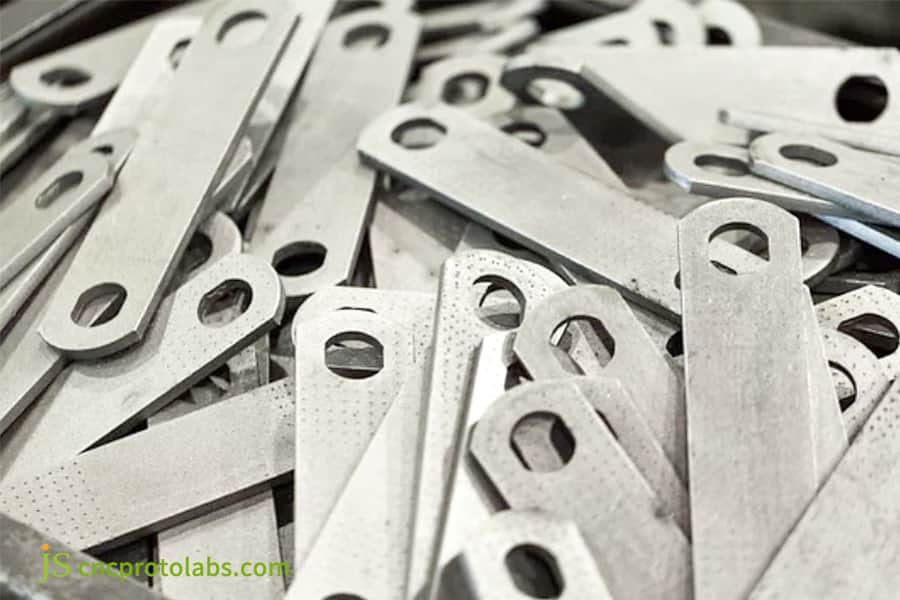
Abbildung 1: Charge gestanzter Metallteile mit Löchern.
Was ist die Stempelregel für den sicheren Kantenabstand, um Verformungen zu verhindern?
Der Safe Randabstandsprägung von einem Loch bis zur Außenkante des Teils beträgt typischerweise 2,0 T und sollte bei extremer Optimierung nicht weniger als 1,5 T betragen, um zu verhindern, dass die seitliche Extrusionskraft die plastische Verformungszone des Grundmaterials durchbricht und zu einer Ausbeulung oder einem Riss der Kante führt .
Querschub- und Kantenverformungsmechanismus beim Stanzen
Bei sehr schmaler Materialbreite und zu geringem Kantenabstand wandelt sich der Schließdruck der Matrize in seitlichen Schub um und führt dazu, dass das freitragende Metall an der Kante auseinandergedrückt wird, was zu einer Geradheitsabweichung von über 0,08 mm führt.
- Unterschied beim Kantentyp: Der Kantenabstand von gescherten Kanten sollte ≥2,0T betragen, wohingegen der Kantenabstand von lasergeschnittenen Kanten auf 1,5T gelockert werden kann. Andererseits sollten gebogene Kanten ≥2,5T + R sein.
- Die unterschiedlichen Verformungsgeschwindigkeiten: Der Randüberstand des Teils mit dem Randabstand 1,0T kann bis zu 0,12 mm betragen, während bei einem Teil mit Randabstand 2,0T der Wert unter 0,03 mm sinkt .
Handbuch für KMU-Werkzeug- und Fertigungsingenieure gibt ein seitliches Verschiebungsverhältnis von 0,05 mm/T für die Dicke des gestanzten Materials an. Bei Überschreitung dieses Wertes ist ein zusätzlicher Nachtrimmvorgang erforderlich.
JS Precision führt bei der Konstruktion der kontinuierlichen Stanzstufen Vorloch- und Nachbeschnittvorgänge ein, um sicherzustellen, dass die präzisen und präzisen Stanzteile eine Außenkonturgenauigkeit von ±0,015 mm unter dem schmalen Kantenrand von 1,2T–1,5T aufweisen.
Vergleichstabelle zur Kantenqualität unter verschiedenen Rändern
|
Kantenabstand |
Wölbungshöhe (mm) |
Geradheitsabweichung (mm) |
Scheroberflächenqualität |
|---|---|---|---|
|
< 1,0T |
0,12–0,18 |
0,10–0,15 |
Starkes Reißen, Grat > 15 % T |
|
1,5T |
0,06–0,10 |
0,05–0,08 |
Mäßige Ausbuchtung, Grat 8–12 % T |
|
2,0T |
0,02–0,04 |
0,02–0,03 |
Saubere Scherung, Grat < 5 % T |
|
> 2,5T |
< 0,02 |
< 0,02 |
Ausgezeichnet, Grat < 3 % T |
Quellen: Society of Manufacturing Engineers (SME) – Tool and Manufacturing Engineers Handbook, 9. Auflage, 2015; JS Precision 2025-Produktionsdatenvalidierung (über 8.400 Teile).
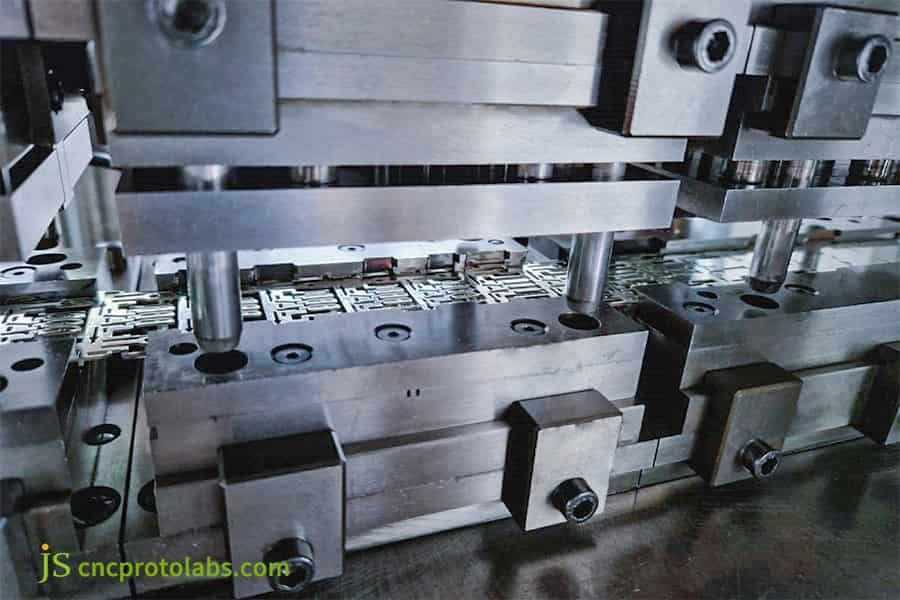
Abbildung 2: Stanzwerkzeug für Kantenabstandsregel.
Wie berechnet man den Loch-zu-Loch-Abstand beim Präzisionsstanzen von Metall?
Beim Präzisionsstanzen von Metall muss die minimale Stegdicke zwischen zwei Löchern bei 2,0T bis 3,0T oder mehr gehalten werden, um Korngrenzenrissen und lokalen Verwerfungen entgegenzuwirken, die durch kumulative Stanzspannungen verursacht werden.
Spannungsinterferenzmechanismus beim Lochstanzen
Wenn die Wandstärke benachbarter Löcher weniger als 2,0 T beträgt, erzeugen die beiden gleichzeitig durchstochenen Löcher einander überlappende Spannungsfelder. Dadurch reißt die Materialbrücke (Web) zunächst an der Korngrenze.
- Fallstudie der Wärmeableitungsnetzabdeckung: Die Bruchrate der Materialbrücke beträgt bis zu 18 % , wenn der Lochabstand 1,5 T beträgt; er sinkt auf weniger als 1 %, nachdem der Abstand zwischen den Löchern auf 2,5 T vergrößert wurde.
- Schritt-für-Schritt-Stanzvorgang: Zuerst ungerade Löcher stanzen, dann gerade Löcher stanzen, wobei 40 % der momentanen Stanzkraft verteilt werden.
Progressives Stanzlayout und Schrittgrößenoptimierung
Für dichte poröse Bauteile beim Blechstanzen ist die Abstimmung von Teilung und Stegbreite entscheidend.
- Stanzen für ein einzelnes Projekt: Das Ausstanzen aller Löcher auf einmal kann angewendet werden, wenn der Abstand zwischen den Löchern das 3,0-fache der Dicke beträgt.
- Kontinuierliche progressive Matrize: Die Stanzanordnung erfolgt schrittweise mit einem Stufenabstand von 2,5-facher Dicke und einer Materialbrückenbreite von 2-facher Dicke.
- Stickstofffederabstreifer: während Hochfrequenzprägen Für das Band ist eine Klemmkraft von nur 1,5 bis 2,0 MPa erforderlich, sodass die Ebenheit des fertigen Produkts innerhalb von 0,05 Millimetern pro 100 Millimetern gehalten wird.
Muss das Layout Ihrer porösen Teile noch optimiert werden, um Kosten zu sparen? Kontaktieren Sie JS Precision für eine kostenlose DFM-Bewertung und Hilfe bei der Optimierung Ihres Pitch- und Materialbrückendesigns!
Wie beeinflusst der Abstand zwischen Loch und Biegung Präzisionsstanzteile aus Metall?
Der Mindestabstand von der Lochkante zum Biegetangentenpunkt muss L ≥ 2,5T + R erfüllen (R ist der innere Biegeradius), um eine ovale Verformung des Lochs zu vermeiden, die durch Zugdehnung an der Außenseite der neutralen Schicht während der Formung verursacht wird Präzisionsstanzteile aus Metall .
Interferenzmechanismus zwischen Biegeverformungszone und Lochposition
Wenn ein Blech gebogen wird, wird die Innenseite gestaucht, während die Außenseite gedehnt wird . Während das Stanzen in die Phase der plastischen Verformung eintritt, verlängert sich das kreisförmige Loch, wodurch es seine Form verliert und dazu führt, dass der Lochdurchmesser die Toleranz um 0,05–0,15 mm überschreitet und die Festigkeit der Verbindungsverbindung verringert wird.
- Unrundheitsmessung: Bei L = 1,5T + R kann die Verzerrung der Lochform 0,12 mm betragen; dennoch beträgt sie bei L = 2,5T + R weniger als 0,02 mm .
- Einfluss auf die Befestigungskraft: Bei einer Ovalität über 0,08 mm verringert sich die Anzugskraft in der Schraubenverbindung um 20–30 % .
Drei wichtige DFM-Lösungen
Basierend auf der langjährigen praktischen Erfahrung von JS Precision in Präzisionsstanzprojekten können die folgenden drei Lösungen das Problem der Lochverformung in der Nahzone beim Biegen effektiv beseitigen :
- Druckentlastungskerbe: Während des Biegens wird außerhalb der Verformungszone eine rechteckige Nut mit einer Breite ≥ 1,0 T angebracht, um die Ausbreitung von Zugspannungen zu verhindern.
- In-Die-Schrägkeil-Piercing: Das Biegen und Formen wird mit einem Cam-Action-Piercing abgeschlossen. Anschließend wird das Loch mit einer Rundheit von ≤0,01 mm in die geformte Oberfläche gestanzt.
- Umgekehrter Kompensationsalgorithmus: Bei der Biegedehnung wird die Kompensation zuvor in der CAD-Phase durch einen Algorithmus berechnet. Die Stempelposition wird dann um 0,05–0,10 mm in umgekehrter Richtung der Umformung versetzt, um die Änderung der Lochposition nach der Umformung auszugleichen . Diese umgekehrte Kompensationsmethode ist das akzeptierte Verfahren für das lochnahe Design in DFM-Designleitfaden zum Stempeln .
Treten beim Biegen lochnahe Verformungen auf? Holen Sie sich eine individuelle Biegekompensationslösung, wir stellen Ihnen exklusive Algorithmusparameter entsprechend Ihren Skizzen zur Verfügung!
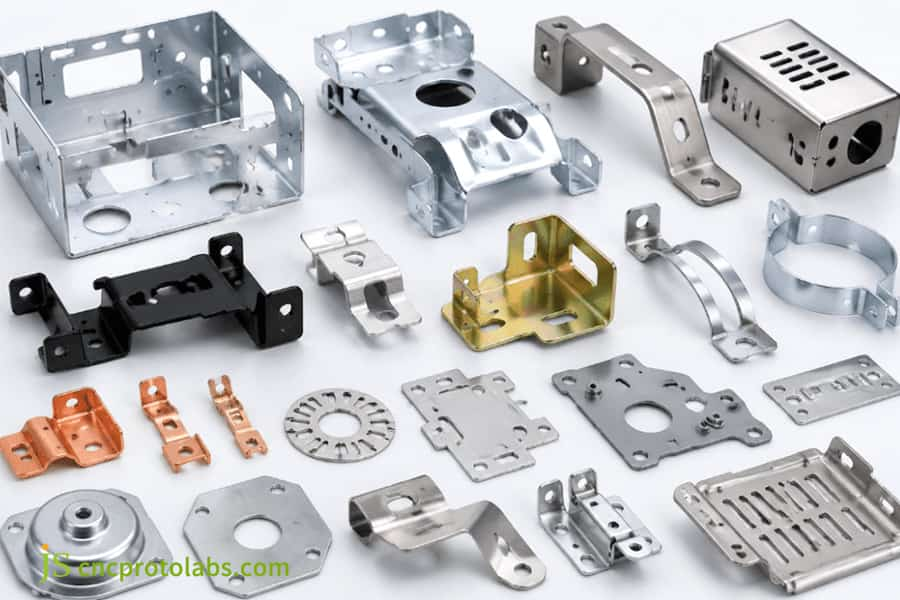
Abbildung 3: Verschiedene Metallstanzteile und Halterungen.
Wie können präzise Stanztoleranzen in hochfesten Legierungen eingehalten werden?
Beim Stanzen von kaltverfestigenden Legierungen wie SUS304, SUS316 und hochfestem kaltgewalztem Stahl muss die Referenz für den Lochdurchmesser auf 1,5T–2,0T gelockert werden, oder es müssen abgestufte Hartmetallstempel mit DLC-Beschichtung zum Durchbrechen herkömmlicher Materialien verwendet werden Präzise Stanztoleranzen Grenzen.
Kaltverfestigungs- und Stempelverschleißmechanismus
Austenitischer Edelstahl zeigt beim Stanzen oder Scheren des Materials einen erheblichen Kaltverfestigungseffekt. Die Oberfläche des Stempels erfährt adhäsiven Verschleiß (Fressen), wodurch die Dimensionsstabilität beim Feinschneiden des Lochdurchmessers abnimmt.
- SKD11-Werkzeugstahl: hat eine Härte von 58–62 HRC und seine einmalige Schärflebensdauer beträgt etwa 30.000 gestanzte Teile beim Stanzen von SUS304.
- Ultrafeine Hartmetall-Stempel: Stempel besitzen den Härtegrad HRA 89–92 , die Widerstandskraft 4.500 MPa, mit einer Haltbarkeitsdauer von 150.000 Zyklen.
- Beschichtungsvergleich: Die TiCN-Beschichtung hat einen Reibungskoeffizienten von 0,15, die AlTiN-Beschichtung einen Reibungskoeffizienten von 0,12 und die DLC-Beschichtung hat einen Reibungskoeffizienten von weniger als 0,08, was die Werkzeuglebensdauer um bis zu 300 %–500 % verlängert.
VDI 2906 besagt, dass beim Präzisionsstanzen von Hartmetall, bei dem das Verhältnis von Spalt zu hellen Bereichen im Querschnitt gemessen werden muss, der Prozentsatz der hellen Bereiche nicht weniger als 50 % betragen sollte.
JS Precision nutzt Mikroschmierung (MMS) und Schälverfahren bei der Bearbeitung von hochfesten Legierungen, um eine Scheroberflächenrauheit von Ra 0,4 μm zu erreichen, die den Präzisionsstanztoleranzen in der Medizin- und Luft- und Raumfahrtbranche entspricht.
Vergleichstabelle der Stanzmaterialien und Beschichtungseigenschaften
|
Stanzmaterial/Beschichtung |
Härte (HRC/HRA) |
Biegefestigkeit (MPa) |
Reibungskoeffizient |
Lebensdauer (Hübe) |
|---|---|---|---|---|
|
SKD11 (Unbeschichtet) |
HRC 58–62 |
2.500 |
0,25–0,30 |
30.000–50.000 |
|
DC53 (Unbeschichtet) |
HRC 60–63 |
3.000 |
0,22–0,28 |
50.000–80.000 |
|
Wolframcarbid (WC) |
HRA 89–92 |
4.500 |
0,15–0,20 |
150.000–250.000 |
|
WC + TiCN-Beschichtung |
HRA 89–92 |
4.500 |
0,12–0,15 |
300.000–400.000 |
|
WC + DLC-Beschichtung |
HRA 89–92 |
4.500 |
0,08–0,10 |
500.000–600.000 |
Quellen: Verein Deutscher Ingenieure (VDI) – VDI 3345:2020, Präzisionsscheren – Grundlagen, Werkzeuge, Prozesse; JS Precision 2025 Werkzeugtestbericht.
Stehen Sie vor Herausforderungen beim Stanzen hochfester Legierungen? Sehen Sie sich unsere Fallstudien zu beschichteten Stempeln an, um zu verstehen, wie unterschiedliche Beschichtungen die Lebensdauer der Matrizen in praktischen Anwendungen verbessern.
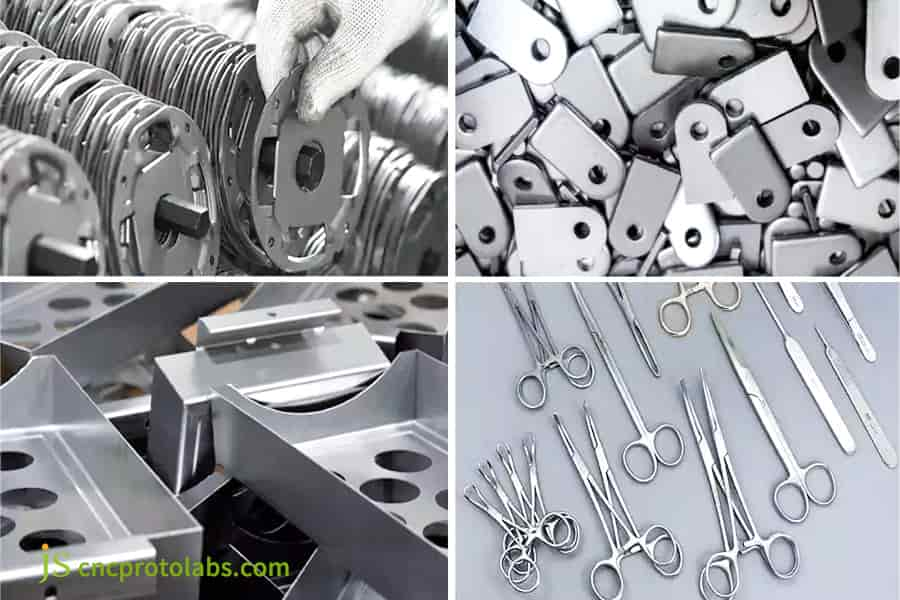
Abbildung 4: Präzisionsstanzteile und -werkzeuge in großen Stückzahlen.
Wie optimiert der Metallstanzservice für große Stückzahlen die Werkzeuge für schlanke Stanzen?
Im Dauerbetrieb Metallstanzservice für große Mengen Der Kern zur Gewährleistung einer kurzen Stempellebensdauer liegt in der Verwendung vollständig geführter Abstreifbuchsen und mehrstufiger Stempelkonstruktionen, um seitliche Hochfrequenzvibrationen beim Hochgeschwindigkeitsstanzen zu eliminieren.
Ermüdungsversagensarten schlanker Stempel
Unter den Bedingungen kontinuierlicher Stanzvorgänge, bei denen Millionen von Teilen pro Jahr hergestellt werden, würden die schlanken Stempel wechselnden Belastungen von etwa 200–600 Hüben pro Minute ausgesetzt sein. Thermische Ermüdung und Resonanz sind die Hauptversagensarten, die dadurch verursacht werden.
- Die vollständig geführte Abstreifbuchse reduziert die Auslegerlänge des Stempels um etwa 70 % und erhöht die kritische Knicklast um mehr als das Dreifache.
- Mehrstufiger Stufenstempel: Der Stempel besteht aus einem Führungsabschnitt, einem Übergangsabschnitt und einem Scherabschnitt zur schrittweisen Lastübertragung.
- Passung von Führungspfosten und Führungshülse: 0,002–0,003 mm Passtoleranz und Überwachung des Drucksensors für den unteren Totpunkt ermöglichen einen hochvolumigen Metallstanzvorgang mit geringen Wartungsausfallzeiten.
Technische Umsetzung für die Massenproduktion
Von JS Präzision Kfz-Stecker Aufgrund der Praxiserfahrung von Projekten würde ein Folgeverbundwerkzeug, das 5 Millionen Teile pro Jahr herstellen kann, eine Kombination wie 400 Vorgänge pro Minute, eine einzige Schärflebensdauer von 500.000 Vorgängen und eine Werkzeugwartung erfordern, die in Abständen von 200.000 Malen durchgeführt wird. Durch die Verbesserung von Löchern und Kanten beim Design von Präzisionsstanzteilen aus Metall ist es nun möglich, den Stempelbruch von 2,3 % auf sogar weniger als 0,1 % zu senken .
Fallstudie: Wie JS Precision Mikro-Piercing und Kantenverzerrung bei medizinischen Komponenten löste?
Für eine 0,20 mm dicke Mikropumpenmembran aus 316L-Edelstahl optimierte JS Precision den Gegendruckausstoß und die feine Stanzführung, um das Mikrolochen von Löchern mit 0,18 mm Durchmesser (D = 0,9T) mit einem Kantenabstand von 0,25 mm zu erreichen und die Ebenheit des Teils innerhalb von 0,02 mm zu halten.
Schwierigkeiten, auf die Kunden stoßen
Ein Unternehmen für medizinische Geräte wurde mit der Entwicklung einer sehr präzisen Ventilscheibe zur Flüssigkeitssteuerung beauftragt, die aus Edelstahl 316L (0,20 mm Dicke) hergestellt wurde. Das Design erforderte 16 eng beieinander liegende Mikrolöcher (0,18 mm Durchmesser, 0,25 mm am Rand) , die durch das Werkstück gestanzt werden sollten. Zuvor lieferte derselbe Lieferant diese Art von Ventilscheibe mit dem Ergebnis, dass 45 % seiner Produkte Ausschuss waren, der Stempel innerhalb von 8.000 Zyklen brach und die gestanzte Kante kaputt war Es kam zu einer Verformung von 0,04 mm , die zum Versagen der Dichtung der Flüssigkeitsbaugruppe führte.
JS-Präzisionslösung
- Stempeldesign und Materialverbesserung: Ein mehrstufiger Stufenstempel wurde mit hochfestem Wolframkarbid mit einer ultrafeinen Korngröße von 0,4 Mikrometern in den drei Stufen hergestellt, wobei die Spitze mittels PVD (physikalische Gasphasenabscheidung) mit TiAlCrN beschichtet wurde.
- Spiel- und Führungsoptimierung: Das doppelseitige Schneidspiel wurde auf 6,5 % T (0,013 mm) eingestellt und es wurden spielfreie Kugelführungssäulen und einzelne Abstreifer- Führungshülsen verwendet.
- Rückwärtsdruck und Ausschusskontrolle: Ein pneumatischer 1,5-MPa-Schwimmblock in der unteren Matrize unterdrückt die Rückprallverformung, während am Ende des Stempels eine Mikrovakuum-Absaugeinheit für den Abfall vorgesehen ist, um das Herausspringen von Butzen zu verhindern.
JS Precision mit seiner 15-jährigen Erfahrung in der Bereitstellung Maßgeschneiderter Metallprägeservice haben es geschafft, die Schärflebensdauer dieses Mikrolochstanzverfahrens vom Industriestandard von 8.000 Zyklen auf 250.000 Zyklen zu erhöhen.
Lehren aus dem Scheitern
Im ersten Probeformprozess verursachte die hohe Viskosität von herkömmlichem Stanzöl eine Verstopfung des Rohlings und kleine Brüche im Stempel. Durch die Umstellung auf ein System mit hochflüchtiger Mikroschmierung (MMS) gelang es den Ingenieuren, das Problem der Blockierung der Schnecken vollständig zu beseitigen.
Endergebnis
- Lebensdauer der Matrize: 250.000 Hübe zwischen jedem Schärfen.
- Mikrolochpräzision: Die Rundheit wird zusammen mit der Lochdurchmessertoleranz bei einer konstanten Abweichung von ±0,005 mm kontrolliert.
- Ebenheitsregulierung: Die endgültige Ebenheit des Artikels wird auf eine maximale Abweichung von 0,015 mm beschränkt.
- Erfolgsquote: Die Ausbeute der Großproduktion lag bei 99,4 %.
Quellen: Deutsches Institut für Normung (DIN) – DIN 9870:2019, Stanzwerkzeuge – Toleranz- und Lebensdauerbewertung; JS Precision interner Testbericht TR-2025-MED04.
Müssen Sie die Bohrungstoleranzen Ihrer Stanzteile optimieren oder das Problem der Verformung in engen Bereichen lösen? Senden Sie jetzt Ihr 3D-CAD-Modell und Ihre 2D-Konstruktionszeichnungen an JS Precision, und unsere Ingenieure erstellen innerhalb von 12 Stunden eine DFM-Bewertung und ein Angebot.
FAQs
F1: Kann der Lochdurchmesser beim Präzisionsmetallstanzen kleiner sein als die Materialstärke?
Ja. Bei 0,1–0,5 mm dünnen Edelstahl- oder Kupferblechen verwendet JS Precision ultrafeine Hartlegierungs-Stufenstempel und vollständig geführte Abstreifhülsen. Dies ermöglicht das Stanzen von Mikrolöchern mit einem Lochdurchmesser, der dem 0,8-fachen der Materialstärke entspricht , und die Toleranzen werden auf ±0,008 mm kontrolliert.
F2: Was passiert, wenn der Stempelkantenabstand weniger als 1,5T beträgt?
Wenn der Stanzkantenabstand kürzer als 1,5 T ist, führt der seitliche Druck beim Stanzen dazu, dass sich die Außenkante aufgrund mangelnder Unterstützung durch das Grundmaterial verbreitert, was zu Vorsprüngen im Umriss und einer Geradheitsabweichung von mehr als 0,08 mm führt. Daher muss ein sekundärer Schnitt oder ein Vorbeschnitt in die Matrize integriert werden.
F3: Was ist der Unterschied zwischen gestanzten Löchern und lasergeschnittenen Löchern im Randabstand?
Beim Laserschneiden handelt es sich um eine formlose, thermische Materialbearbeitungstechnik, die große Flexibilität bietet. Es ist möglich, lasergeschnittene Löcher mit einem Durchmesser von bis zu 0,5T und einem auf 1,0T reduzierten Randabstand herzustellen. Der Nachteil ist jedoch das Konizitätsproblem und die HAZ (Wärmeeinflusszone). Bei der Massenproduktion sind beim Stanzen die Stückkosten und die Zykluszeit geringer als beim Laserschneiden.
F4: Warum verformen sich Löcher in der Nähe einer Biegelinie in eine ovale Form?
Das den Biegebereich umgebende Material unterliegt einer einachsigen Zugspannung. Die Zugkräfte zerreißen die Lochumgebung, wenn deren Abstand von den Lochrändern weniger als 2,0T + R beträgt, was zu Unrundheiten führt. Diese Verformung kann entweder durch die Schaffung einer Druckentlastung oder durch das Nachstanzen im Werkzeug verhindert werden.
F5: Wie können Werkzeugkonstrukteure Risse zwischen eng beieinander liegenden Löchern verhindern?
In einem solchen Fall, in dem die Wandstärke eines angrenzenden Lochs weniger als 2,0 mm beträgt, werden die Löcher abwechselnd abgestuft und durch eine progressive Stanzkonstruktion gestanzt. Eine Abstreifplatte mit Stickstofffeder übt einen hohen Klemmdruck aus, um das Material von der Lochwand zu lösen. Das Verfahren verhindert Spannungsüberlagerungen und Materialrisse beim Stanzen.
F6: Welche Präzisionstoleranzen können für gestanzte Lochdurchmesser erreicht werden?
Typischerweise beträgt die Toleranz des Lochdurchmessers bei progressiven Stanzwerkzeugen ±0,02 mm bis ±0,05 mm. Im Falle einer Abisolier-/Schabestation oder eines Feinschneidprozesses kann JS Precision die Lochdurchmessertoleranz und die Lochposition stabil innerhalb von ± 0,005 mm bis ± 0,010 mm halten.
F7: Wie können Ingenieure eine genaue DFM-Bewertung und ein Angebot von JS Precision erhalten?
Über die Website des Unternehmens senden Kunden 3D-CAD-Dateien (STEP/IGES) und 2D-Konstruktionszeichnungen mit Angabe der Toleranz. JS Precision wird die DFM-Bewertung innerhalb von 12 Stunden abschließen und einen optimierten Stanzabstandsplan bereitstellen abgestuftes Produktionsangebot .
F8: Welche Faktoren beeinflussen den Stückpreis beim Metallstanzen in großen Mengen am stärksten?
Die Hauptkostentreiber sind der Materialausnutzungsgrad, die Anzahl der Matrizenstationen, Hübe pro Minute (SPM) sowie Zykluszeit und Stempelverschleiß. Ein richtig konzipiertes DFM trägt dazu bei, Stempelverschleiß zu vermeiden und den Zeitaufwand für das Nachschleifen zu reduzieren, wodurch die Gesamtproduktionskosten um 15 bis 30 % gesenkt werden.
Zusammenfassung
Die Gestaltung des Stempeldurchmessers und des Kantenabstands ist entscheidend für die Kontrolle von Toleranzen und Werkzeugstandzeit. Beispielsweise ermöglicht die Einhaltung von D ≥ 1,0T–1,2T (kohlenstoffarmer Stahl), D ≥ 1,5T–2,0T (hochfester legierter Stahl), Lochrandabstand ≥ 2,0T und L ≥ 2,5T + R die Eliminierung von Stempelbrüchen und Kantenverformungen und gewährleistet eine Massenproduktion mit hoher Ausbeute .
Wenn Sie an der Optimierung der Lochdurchmessertoleranzen präzisionsgestanzter Metallteile arbeiten und Schwierigkeiten mit der Verformung in engen Rändern haben, bietet JS Precision umfassende DFM-Unterstützung für Präzisionsstanzprojekte. Nur Schicken Sie uns Ihre Teilezeichnungen , und unsere Experten erstellen Ihnen umgehend eine kostenlose DFM-Analyse und ein Angebot für die Massenproduktion.

Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine Zusicherungen oder Gewährleistungen, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

