 Italiano




Per alta precisione servizi di taglio laser dell'acciaio inossidabile , scegli 304 per una resistenza economicamente vantaggiosa in ambienti industriali standard e specifica 316 per acqua salata, prodotti chimici aggressivi o aria costiera. 316 contiene il 2%–3% di molibdeno, con conseguente maggiore viscosità del bagno di fusione . La velocità di taglio deve essere ridotta del 5%–12% e la pressione dell'azoto deve essere aumentata per evitare l'accumulo di scorie e lo scolorimento dei bordi.
Punti fondamentali: taglio laser 304 vs 316
|
Dimensione decisionale ed elaborazione |
304 Taglio Laser |
316 Taglio Laser |
Consulenza sulla selezione ingegneristica |
|---|---|---|---|
|
Differenza nella composizione del nucleo |
18% Cr, 8% Ni |
16%–18% Cr, 10%–14% Ni, 2%–3% Mo |
316 si basa sul molibdeno per prevenire vaiolatura e corrosione interstiziale |
|
Ambienti corrosivi idonei |
Per interni, industriale generale, acqua dolce |
Ambienti marini, costieri, ambienti esterni, pulizia con acidi forti , cloruro |
Specificare 316 obbligatorio in caso di esposizione a nebbia salina o cloruri |
|
Velocità di avanzamento del taglio laser |
Velocità di base (100%) |
5%–12% più lento di 304 (resistenza al flusso di scorie maggiore) |
Il 316 richiede una velocità ottimizzata e una pressione del gas più elevata per evitare la formazione di scorie sul fondo |
|
Gas ausiliario consigliato |
N₂ (14–18 bar, purezza 99,999%) |
N₂ (16–20 bar, purezza 99,999%) |
Non utilizzare mai aria o ossigeno; mantenere il bordo argentato brillante senza molatura secondaria |
|
Costo della parte finita |
Costo previsto (1,0x) |
25%–35% in più in totale (materiale + tempo macchina) |
Selezionare 304 per le parti strutturali; 316 per parti di fluidi marini, acidi e medicali |
Se le parti non entrano in contatto con sale o acidi forti, l'utilizzo dell'acciaio inossidabile 304 può far risparmiare direttamente il 25%–35% sui costi di materiale e lavorazione; se coinvolgono zone costiere o contatti con liquidi chimici, è necessario selezionare l'acciaio inossidabile 316 per evitare ruggine e rottamazioni .
Secondo ISO9013:2017 , la classificazione del taglio termico definisce le tolleranze dimensionali e geometriche per i bordi tagliati al laser, garantendo il controllo di qualità su lamiere di acciaio inossidabile da 0,5 mm a 25,0 mm.
Quali sono le differenze principali nel taglio laser 304 e 316?
Le prestazioni di taglio laser del 304 e del 316 differiscono principalmente a causa della composizione chimica: il 316 contiene dal 2% al 3% di molibdeno e una maggiore quantità di nichel , mentre il 304 contiene il 18% di cromo e l'8% di nichel . Il molibdeno rende il 316 significativamente più resistente alla vaiolatura del cloruro, ma aumenta anche la viscosità del metallo fuso sotto il raggio laser. Di conseguenza, il taglio laser a fibra del 316 richiede velocità di taglio dal 5% al 12% più lente e una pressione del gas di assistenza all'azoto dal 10% al 15% più alta per eliminare le scorie fuse in modo pulito, mantenendo una rugosità del bordo priva di bave di Ra ≤ 1,6 μm .
Differenze di fluidità delle scorie e aggiustamenti di lavorazione
Nella nostra pratica, il molibdeno del 316 aumenta la viscosità del metallo fuso di circa l'8,5% rispetto al 304 alle temperature di taglio. Di conseguenza aumenta la resistenza alla rimozione delle scorie. Il volume maggiore di scorie fuse nel solco di taglio rende più difficile la rimozione delle scorie durante il taglio laser del 316.
Pertanto, quando si utilizza un laser a fibra da 3 kW a 12 kW, il velocità di taglio per il 316 dovrebbe essere abbassata di circa il 5%–12% rispetto al 304, aumentando allo stesso tempo la pressione dell'azoto del 10%–15%. Questa impostazione non solo previene qualsiasi deposito di scoria sul fondo del taglio, ma garantisce anche una rugosità del bordo stabile di Ra ≤ 1,6 μm.
Caratteristiche di perforazione e regolazione dei parametri
Quando il 316 viene perforato da un laser a fibra, gli schizzi di scoria e l'aderenza dell'ugello peggiorano, soprattutto su piastre di spessore superiore a 6,0 mm. Il tempo di sfondamento dovrebbe essere aumentato del 20%–30% e una sequenza segmentata di sollevamento della torcia con soffiaggio della scoria impedisce alle scorie di solidificarsi in corrispondenza dell'orifizio dell'ugello .
L'esperienza dimostra che lo spostamento del fuoco di perforazione dalla superficie della piastra a −2,0 mm riduce l'adesione degli spruzzi di scoria e mantiene stabile il taglio.
Figura 1: lamiera di acciaio inossidabile tagliata al laser CNC con scintille.
In che modo il taglio laser a fibra dell'acciaio inossidabile controlla le scorie e l'ossidazione?
Taglio laser fibra l'acciaio inossidabile previene l'ossidazione dei bordi e l'accumulo di scorie utilizzando azoto ad alta pressione (16–20 bar, purezza 99,999%) come gas di assistenza non reattivo al posto dell'ossigeno . L'azoto raffredda il confine del taglio e soffia via meccanicamente il metallo fuso prima che si solidifichi. Sia per i fogli 304 che per quelli 316, il posizionamento del fuoco laser all'interno del materiale (fuoco negativo da -1,5 mm a -3,0 mm) allarga la base del taglio, consentendo al gas di assistenza di eliminare le scorie in modo pulito e fornire un bordo tagliato a specchio con finitura Ra 0,8–1,6 μm .
Configurazione del percorso dell'aria e controllo della messa a fuoco
- Utilizzando ossigeno o aria compressa per il processo di taglio dell'acciaio inossidabile, la superficie del materiale tagliato diventerà nera a causa della formazione di crosta dura che danneggia lo strato antiruggine e comporta costi più elevati a causa della necessità di molatura.
- Tuttavia, con l’azoto ad elevata purezza che utilizza semplicemente l’azione fisica di soffiaggio per eliminare i detriti, il processo non produrrà le consuete reazioni di ossidazione.
Per lastre di spessore compreso tra 1,0 e 12,0 mm, un ugello da 1,2-2,0 mm con un'impostazione di messa a fuoco a bassa potenza elimina efficacemente le scorie.
La tabella seguente include i parametri di processo reali applicati nella pratica per una valutazione affiancata delle prestazioni di taglio dell'acciaio inossidabile 304 e 316.
|
Spessore della lamiera (mm). |
Potenza laser (kW). |
Pressione dell'azoto (bar) – 304 |
Pressione dell'azoto (bar) – 316 |
Velocità di taglio (m/min) – 304 |
Velocità di taglio (m/min) – 316 |
Posizione della messa a fuoco (mm). |
|---|---|---|---|---|---|---|
|
1.5 |
3–6 |
14 |
16 |
6.0 |
5.5 |
-1,5 |
|
3.0 |
6–8 |
16 |
18 |
3.8 |
3.4 |
-2.0 |
|
6.0 |
8–12 |
18 |
19 |
2.2 |
1.9 |
-2,5 |
|
10.0 |
12 |
20 |
20 |
1.2 |
1.0 |
-3.0 |
Sulla base dei record di produzione JS Precision 2025-2026, la tabella dei parametri sopra riflette le impostazioni verificate di oltre 600 progetti di taglio laser di acciaio inossidabile con spessori di lamiera da 1,5 mm a 10,0 mm.
Punti chiave del processo anti-scoria
- Dopo aver tagliato il 316, aumentare la pressione dell'azoto a 16–20 bar per consentire un sufficiente slancio di spurgo sul fondo della pozza fusa.
- Viene adottato un fuoco negativo compreso tra -1,5 mm e -3,0 mm per allargare il fondo e sarà più semplice rimuovere le scorie fuse lateralmente.
- Luoghi con uno spessore di circa 6,0 mm o più possono trarre vantaggio dal metodo di perforazione a impulsi seguito dall'uso di linee di ingresso progressive per prevenire la formazione di scorie nella posizione iniziale.
Figura 2: Macchina da taglio laser a fibra per la lavorazione della lamiera.
In che modo l'apporto di calore del laser influisce sulla resistenza alla corrosione nel 304 rispetto al 316?
Il taglio laser dell'acciaio inossidabile può danneggiare la resistenza alla corrosione dei bordi se l'eccessiva esposizione al calore rimane all'interno della zona di temperatura compresa tra 450°C e 850°C per troppo tempo. Quando ciò accade, il cromo si lega al carbonio sui bordi della grana del metallo, lasciando meno cromo libero per formare lo strato protettivo di ossido antiruggine. Sebbene il 316 resista a questo problema meglio del 304 grazie al molibdeno, il taglio laser professionale mantiene elevate velocità di spostamento (> 3,5 m/min su lamiera da 3 mm) per limitare la larghezza del bordo alterato dal calore a meno di 0,1 mm , mantenendo intatta la resistenza alla corrosione originale.
L'effetto della zona alterata dal calore (HAZ) sulla resistenza alla corrosione dei bordi tagliati
Se il bordo tagliato rimane nell’intervallo 450–850 °C troppo a lungo, il cromo si legherà al carbonio lungo i bordi dei grani, impoverendo il cromo libero necessario per la protezione dalla corrosione . Ciò rende il bordo tagliato più vulnerabile alla corrosione rispetto al materiale di base.
L'acciaio inossidabile 316 ha una migliore resistenza alla corrosione intergranulare rispetto all'acciaio inossidabile 304 grazie alla presenza di molibdeno, ma in ogni caso è necessario controllare il tempo di riscaldamento corretto .
Con un laser a fibra ad alta potenza e alta velocità che riscalda il processo di taglio laser zona tagliata per soli 0,5 secondi circa, i bordi tagliati sia del 304 che del 316 mantengono oltre il 95% della resistenza alla corrosione del materiale di base.
Controllo termico al millisecondo per il taglio ad alta velocità
- I laser a fibra con livelli di potenza compresi tra 3 e 12 kW sono in grado di raggiungere velocità di taglio superiori a 3,5 m/min su piastre spesse 3,0 mm con tempi di riscaldamento di millisecondi.
- La fascia scolorita a caldo sul bordo tagliato è mantenuta entro 0,1 mm per evitare precipitazioni di carburo di cromo.
- Sulla base dell'effettiva esperienza di taglio dell'acciaio inossidabile di precisione di JS Precision, il prurito e la passivazione secondo ASTM A967 ripristinano completamente la resistenza alla corrosione del bordo tagliato .
Secondo ASTM A262-15 , le pratiche standard per rilevare la suscettibilità all'attacco intergranulare negli acciai inossidabili austenitici specificano i criteri di accettazione per la resistenza alla corrosione dei bordi dopo il trattamento termico.
Figura 3: Parti metalliche tagliate al laser che mostrano scintille di calore.
Quali sono i limiti di tolleranza dello spessore per il taglio laser di parti in acciaio inossidabile?
Il taglio laser delle parti in acciaio inossidabile offre tolleranze dimensionali strette da ±0,03 mm a ±0,15 mm su spessori della lamiera da 0,5 mm a 25,0 mm. Per 304 fogli di precisione inferiori a 3,0 mm, i moderni sistemi in fibra CNC mantengono tolleranze lineari di ±0,05 mm e una ripetibilità di posizionamento dei fori di ±0,03 mm . Sulle lastre spesse 316 (da 10,0 mm a 20,0 mm), l'accumulo di calore amplia leggermente la tolleranza ottenibile a ±0,12 mm, che i produttori esperti riescono a gestire utilizzando linee di taglio ottimizzate e pause di raffreddamento dinamiche.
Confini di tolleranza per diversi spessori di lamiera
Le piastre sottili da 0,5 mm–3,0 mm su cui fanno comunemente affidamento i progettisti strutturali possono mantenere tolleranze lineari di ±0,03 mm–±0,05 mm e ripetibilità del foro fino a ±0,03 mm. Le piastre medie (3,0–8,0 mm) raggiungono tolleranze da ±0,05 a ±0,08 mm .
Per le piastre 316 da 10,0–20,0 mm, le tolleranze si ampliano a circa ±0,12 mm, principalmente a causa dell'accumulo di calore ; tuttavia, sono comunque migliori della ISO 9013-1 Classe 1.
Strategie di annidamento e anti-warping
A causa del calore localizzato, i motivi densi di microfori su piastre lunghe e strette possono deformarsi. Attraverso l'uso di metodi come le microconnessioni per limitare la deformazione, il taglio del bordo comune e la perforazione saltata , l'errore di planarità di una piastra di grandi dimensioni può essere mantenuto inferiore o uguale a 0,3 mm/m.
Sulla base di casi di studio reali di JS Precision nel taglio di parti strutturali in acciaio inossidabile con un laser, i percorsi diagonali di salto-perforazione impediscono la concentrazione di calore e limitano l'aumento della temperatura della piastra.
Hai domande sulla progettazione delle tolleranze per parti di precisione tagliate al laser in acciaio inossidabile ? Contatta un ingegnere JS Precision per una revisione DFM gratuita. Forniremo consigli su layout e tolleranze ottimali in base ai vostri disegni.
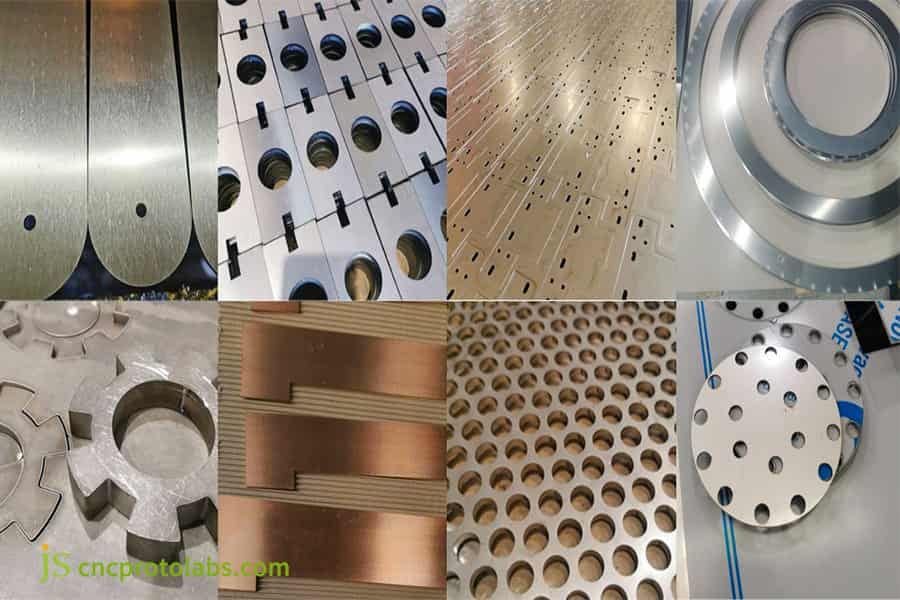
Figura 4: Collage di parti in acciaio inossidabile tagliate al laser di precisione.
Come calcolare il costo totale per i progetti di servizi di taglio laser 304 o 316?
Costo totale di approvvigionamento per a servizio di taglio laser Il progetto che coinvolge l'acciaio inossidabile dipende dal prezzo della lamiera grezza, dal consumo di gas azoto, dalle ore della macchina per il taglio laser e dalla passivazione secondaria . La lamiera grezza 316 costa circa dal 30% al 45% in più rispetto alla 304 a causa dei supplementi di nichel e leghe di molibdeno. In combinazione con le velocità di spostamento del laser leggermente inferiori del 316 e un flusso di gas di assistenza più elevato, il costo finale della parte per il 316 è in genere superiore dal 25% al 35% rispetto al 304 in tutti i cicli di produzione.
Ripartizione dei costi unitari
A titolo esemplificativo consideriamo una lamiera di spessore 3,0 mm e una quantità di produzione di 1.000 pezzi. Un singolo pezzo costerebbe il materiale in foglio più la manodopera meccanica, l'azoto e il decapaggio-passivazione.
Il prezzo della materia prima 316 è superiore di circa il 30-45% rispetto a quello del 304. Velocità di taglio più lente aumentano le ore macchina. Nel complesso, un pezzo finito da 316 costa il 25%–35% in più rispetto a un pezzo equivalente da 304.
|
Componente di costo |
304 (USD/pezzo). |
316 (USD/pezzo). |
Varianza |
|---|---|---|---|
|
Materiale in fogli grezzi |
$ 4,80 |
$ 6,50 |
+35% |
|
Ore macchina laser |
$ 1,20 |
$ 1,35 |
+12,5% |
|
Consumo di azoto |
$ 0,35 |
$ 0,42 |
+20% |
|
Trattamento di passivazione |
$ 0,25 |
$ 0,25 |
0% |
|
Costo totale della parte finita |
$ 6,60 |
$ 8,52 |
+29% |
Sulla base del database dei progetti JS Precision 2025-2026 (oltre 1.200 progetti), la ripartizione dei costi sopra riportata riflette i dati di preventivo effettivi per fogli da 3,0 mm, cicli di produzione di 1.000 pezzi di servizi di taglio laser in acciaio inossidabile.
Soluzione di riduzione dei costi utilizzando una combinazione di metodi secondo necessità
Per le staffe interne e le parti che non entrano mai in contatto con liquidi, il 304 fornisce robustezza e resistenza alla corrosione sufficienti; tuttavia, per gli alloggiamenti esterni esposti e le piastre dei tubi a contatto con gli acidi , è necessario utilizzare acciaio inossidabile 316.
Una strategia di materiale ibrido 304/316 riduce in genere il costo totale del materiale del 15%–20% per il tuo progetto senza sacrificare la resistenza alla corrosione delle parti critiche.
Stai calcolando i costi per il tuo progetto di taglio laser 304/316? Contatta JS Precision oggi per un preventivo gratuito e un piano tariffario a più livelli. Un tecnico risponderà entro 12 ore.
Quali ambienti richiedono 316 su 304 per i servizi di taglio laser?
La scelta tra 304 e 316 per i servizi di taglio laser dell'acciaio inossidabile richiede la valutazione dei livelli ambientali di cloruro, dell'esposizione chimica, delle temperature operative e dei metodi di pulizia . Il grado 304 è lo standard conveniente per staffe architettoniche per interni, involucri per la lavorazione alimentare (non salini) e chassis elettronici. Il grado 316 è obbligatorio per l'hardware marino, le installazioni entro 5 chilometri dall'oceano, i serbatoi di lavaggio chimico e i dispositivi medici in cui l'esposizione al cloruro supera 100 ppm per evitare la corrosione puntiforme.
Scenari tipici per la selezione di 304
- Utilizzato in interni, telai e armadi, supporti per elettrodomestici, tramogge di apparecchiature per l'essiccazione dei materiali e in generale parti strutturali automobilistiche .
- Nei normali ambienti industriali in cui i livelli di cloruro rimangono al di sotto di 100 ppm e non vi è esposizione a detergenti o disinfettanti acidi .
- Le strutture o le parti che non sono critiche sono economiche, con una durata prevista di 5–8 anni .
Quando il 316 è obbligatorio: linee rosse ambientali
- Involucri di sensori esposti al mare, aree portuali e parti della fabbrica che sono spesso sommerse o entrano in contatto con acqua di mare o sale antighiaccio.
- Le tubazioni delle apparecchiature farmaceutiche e i componenti delle macchine per la pulizia dei wafer semiconduttori vengono regolarmente puliti utilizzando cloro o tipi aggressivi di disinfettanti acidi .
- Base di conoscenze ingegneristiche: una volta che la concentrazione di cloruri supera 100 ppm o il livello di pH in un ambiente acido di nebbia salina è inferiore a 4,5, l'uso di 304 non è assolutamente consentito.
|
Scenario di settore |
Condizioni medie |
Grado consigliato |
Rischio di fallimento in caso di voto sbagliato |
|---|---|---|---|
|
Custodia elettronica per interni |
Aria secca, < 100 ppm Cl⁻ |
304 |
Ruggine minima in servizio normale |
|
Alloggiamento del sensore costiero |
Nebbia salina marina, > 19.000 ppm Cl⁻ |
316 |
Snocciolatura entro 6-12 mesi |
|
Serbatoio per il lavaggio chimico |
Detergente acido, pH < 4,5 |
316 |
Corrosione interstiziale e perdite |
|
Telaio per la lavorazione degli alimenti |
Lavaggio non salino |
304 |
Macchie superficiali se vengono utilizzati disinfettanti al cloruro |
|
Parti per la pulizia dei semiconduttori |
Mordenzanti a base di cloro |
316 |
Vaiolatura rapida e contaminazione particellare |
Secondo ASTM B117-19 , la pratica standard per il funzionamento di apparecchi per nebbia salina definisce le condizioni di prova per verificare la resistenza alla corrosione dei servizi di taglio laser dell'acciaio inossidabile in ambienti marini.
Non sei sicuro se scegliere 304 o 316 per le tue condizioni operative? Ottieni una consulenza gratuita sulla selezione dei materiali da JS Precision, dove gli ingegneri forniranno raccomandazioni scritte basate sui tuoi fluidi e sull'ambiente corrosivo.
Caso di studio JS Precision: alloggiamenti per sensori marini personalizzati 316 tagliati al laser
JS Precision ha fornito una soluzione di taglio laser in acciaio inossidabile ultrapreciso per un cliente marino che richiedeva 2.500 alloggiamenti per sensori oceanografici personalizzati in acciaio inossidabile 316. Il progetto ha specificato un foglio 316 da 2,5 mm con 320 micro-fessure (larghezza 0,6 mm) e tolleranza di posizione di ±0,04 mm , operante in acqua di mare ad alta salinità (Cl⁻ > 19.000 ppm). La precedente produzione di un altro fornitore presentava una grave deformazione termica dei bordi (fuori planarità di 0,8 mm) e vaiolature localizzate attorno ai bordi tagliati a causa di un accumulo di calore e di un'ossidazione superficiale inadeguati.
Difficoltà del cliente e punti critici tecnici
- Ciascun alloggiamento da 180 × 120 mm contiene 320 microfessure densamente ravvicinate, ciascuna larga 0,6 mm.
- Il surriscaldamento localizzato del fornitore precedente ha deformato la lastra di 0,8 mm, ovvero otto volte il limite di 0,1 mm stabilito dal cliente .
- I risultati dei test in nebbia salina hanno mostrato che i bordi tagliati diventavano neri e si arrugginivano facilmente, non soddisfacendo la protezione contro gli standard sulle condizioni di lavoro marino.
Soluzione di precisione JS
- Percorso di taglio anti-deformazione: introduzione di un metodo di taglio diagonale distribuito per alleviare lo stress termico locale e controllare l'aumento della temperatura della superficie del pannello non superiore a 120°C.
- Regolazione dei parametri della macchina: un laser a fibra da 12 kW con ugello da 1,2 mm, azoto da 19,5 bar e un ciclo di taglio pulsato da 25 ms previene la formazione di bruciature e incrostazioni .
- Riattivazione e protezione superficiale: Le parti tagliate vengono decapate e passivate uniformemente secondo la norma ASTM A967 per ripristinare completamente lo strato di protezione antiruggine del bordo.
Lezioni apprese dai guasti e dall'iterazione dei parametri
I primi 50 pezzi sono stati tagliati da sinistra a destra senza cambiare direzione. Dopo il riscaldamento, un'estremità si è estesa di 0,18 mm , spingendo la dimensione della microfessura oltre la tolleranza.
Basandosi sull'esperienza di un progetto simile e comprendendo il problema, il Precisione JS team di ingegneri è passato a un percorso di taglio con salto trasversale e ha aggiunto ventole di raffreddamento laterali, eliminando completamente il disallineamento dimensionale.
Risultato finale
- La planarità delle parti è costantemente entro 0,04 mm , superando di gran lunga il requisito del cliente di 0,1 mm.
- La superficie tagliata è priva di bave, con una rugosità di Ra 0,9 μm.
- Ha superato il rigoroso test di nebbia salina di 2.000 ore di ASTM B117 senza ruggine.
- Con un tasso di rendimento batch del 99,4%, aiuta i clienti a ridurre il costo di produzione complessivo per unità del 21,5%.
I vostri pezzi tagliati al laser di precisione 316 presentano anche deformazioni o deviazioni dimensionali da microcuciture? Invia subito i tuoi disegni a JS Precision per una revisione DFM gratuita e una soluzione personalizzata per il processo di taglio.
Domande frequenti
D1: I bordi tagliati al laser 304 e 316 hanno un aspetto visivamente diverso?
Sotto il taglio con azoto ad elevata purezza, le superfici tagliate di entrambi i materiali appaiono completamente identiche, esibendo una brillante lucentezza metallica argentata. Sono indistinguibili ad occhio nudo. JS Precision implementa rigorosamente il monitoraggio del numero del forno del materiale e i test spettrometrici per garantire l'autenticità del materiale al 100% .
D2: Perché per il taglio laser dell'acciaio inossidabile è necessario utilizzare azoto ad elevata purezza anziché ossigeno?
L'azoto ad alta pressione rimuove le scorie fuse mediante soffiaggio meccanico e non provoca ossidazione. Se si utilizza ossigeno o aria compressa, i bordi tagliati diventeranno neri e formeranno una crosta dura , danneggiando lo strato antiruggine e aumentando i costi di molatura e pulizia secondarie.
D3: Qual è lo spessore massimo della lamiera per il taglio laser ad alta precisione 304 e 316?
I laser a fibra ad alta potenza possono tagliare lastre di acciaio inossidabile fino a 50 mm di spessore. Per lavori di precisione che richiedono una perpendicolarità dei bordi ≤1° e assenza di scorie, mantenere i fogli entro 0,5–25,0 mm.
Q4: Il processo di taglio laser riduce la resistenza alla corrosione delle parti 316?
Con una corretta elaborazione, ciò non accadrà. Il taglio laser a fibra ad alta potenza è estremamente veloce con un tempo di riscaldamento molto breve. Dopo il taglio, il trattamento di decapaggio e passivazione ASTM A967 ripristina completamente l'originale resistenza alla corrosione dei bordi tagliati.
Q5: Quando dovrei aggiornare un componente esterno dall'acciaio inossidabile 304 all'acciaio inossidabile 316?
Per le aree interne e urbane in generale, l'acciaio inossidabile 304 è sufficiente per la prevenzione della ruggine. Tuttavia, per le aree entro 5 km dalla costa, esposte a sali antighiaccio o situate in aree con forti piogge acide industriali, è necessario passare all'acciaio inossidabile 316 contenente molibdeno.
Q6: I componenti inossidabili tagliati al laser possono essere piegati e saldati direttamente senza sbavature?
SÌ. Il taglio con azoto ad elevata purezza produce bordi lisci e puliti senza scorie, consentendo la saldatura diretta e la piegatura CNC. Quando si piega l'acciaio inossidabile 316, è necessario un tonnellaggio aggiuntivo del 5%–10% per compensare le sue caratteristiche di incrudimento leggermente superiori.
D7: Quali servizi integrati di finitura secondaria offre JS Precision per le parti tagliate al laser?
JS Precision offre un servizio completo per tranciatura laser a fibra, piegatura CNC, maschiatura e finitura superficiale . I processi di finitura comprendono decapaggio e passivazione, elettrolucidatura, sabbiatura e trafilatura, il tutto accompagnato da un rapporto di ispezione della macchina di misura a coordinate (CMM) a grandezza naturale.
D8: Come posso ottenere un preventivo di produzione istantaneo per parti di taglio laser 304/316 personalizzate?
Carica i tuoi disegni CAD al canale di richiesta ufficiale di JS Precision, specificando il materiale, lo spessore della piastra e la quantità . Un ingegnere fornirà un preventivo dettagliato, inclusa una valutazione DFM, entro 12 ore.
Riepilogo
Scegliere tra 304 e 316 significa bilanciare il rischio di corrosione dell'ambiente di servizio rispetto al budget totale del progetto. 304 è adatto per componenti strutturali industriali convenzionali, con un eccezionale rapporto costo-efficacia; 316 fa affidamento sulla resistenza alla nebbia salina e alla corrosione per vaiolatura dell'elemento di molibdeno, che rappresenta il limite massimo di sicurezza per i componenti di fluidi marini, chimici e medicali. In combinazione con il laser a fibra ad alta potenza, il percorso del gas assistito da azoto ad elevata purezza e il percorso di layout ottimizzato, è possibile eliminare i problemi di bava sul fondo e scolorimento dei bordi, garantendo tolleranze da ±0,03 a ±0,15 mm (da ±0,05 mm su lamiera sottile a ±0,12 mm su lamiera spessa).
Cerchi pezzi di taglio laser 304/316 di alta qualità? JS Precision si affida a centri di lavoro laser a fibra ad alta potenza e a un sistema di qualità ISO 9001:2015 per fornire servizi di produzione personalizzati di alta precisione che vanno da 0,5 mm a 25,0 mm. Carica i tuoi disegni CAD (.DXF/.STEP) e l'ingegnere te li fornirà un preventivo immediato piano che include analisi DFM e prezzi batch scaglionati entro 12 ore.

Disclaimer
I contenuti di questa pagina sono solo a scopo informativo. Per Servizi di precisione JS , non ci sono dichiarazioni o garanzie, esplicite o implicite, circa l'accuratezza, la completezza o la validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per le parti . Vi preghiamo di contattarci per ulteriori informazioni.
Risorsa

