 中文 (简体)




用于高精度不锈钢激光切割服务,选择 304 以获得标准工业环境中的经济高效强度,并指定 316 用于盐水、刺激性化学品或沿海空气。 316含有2%~3%的钼,导致熔池粘度较高。切割速度需要降低5%~12% ,并增加氮气压力,以避免积渣和边缘变色。
核心要点:304 与 316 激光切割
|
决策与处理维度 |
304激光切割 |
316 激光切割 |
工程选型建议 |
|---|---|---|---|
|
核心构成差异 |
18% 铬、8% 镍 |
16%–18% 铬、10%–14% 镍、2%–3% 钼 |
316依靠钼来防止点蚀和缝隙腐蚀 |
|
适合的腐蚀环境 |
室内、一般工业、淡水 |
海洋、沿海户外、强酸清洗、氯化物环境 |
暴露于盐雾或氯化物时强制指定316 |
|
激光切割进给速度 |
基线速度(100%) |
比 304 慢 5%–12%(渣流阻力更高) |
316需要微调速度和较高的气压,以防止底渣 |
|
推荐的辅助气体 |
N2(14–18 bar,纯度 99.999%) |
N2(16–20 bar,纯度 99.999%) |
切勿使用空气或氧气;保持边缘银亮,无需二次打磨 |
|
成品零件成本 |
基线成本 (1.0x) |
总体提高 25%–35% (材料 + 加工时间) |
结构件选用304; 316 用于船舶、酸性和医用流体部件 |
如果零件不接触盐或强酸,采用304不锈钢可直接节省25%~35%的材料和加工成本;如果涉及沿海地区或接触化学液体,则必须选择316不锈钢,以避免生锈和报废。
根据ISO 9013:2017 ,热切割分类定义了激光切割边缘的尺寸和几何公差,确保 0.5 毫米至 25.0 毫米不锈钢板材的质量控制。
304与316激光切割的核心区别是什么?
304 与 316 激光切割性能的差异主要是因为化学成分:316 含有2% 至 3% 的钼和更多的镍,而 304 含有18% 的铬和 8% 的镍。钼使 316 显着增强了对氯化物点蚀的抵抗力,但它也增加了激光束下熔融金属的粘度。因此,光纤激光切割316需要降低5%~12%的切割速度和提高10%~15%的氮气辅助气体压力,才能干净地吹出熔渣,保持Ra≤1.6μm的无毛刺边缘粗糙度。
炉渣流动性差异及工艺调整
在我们的实践中,在切削温度下,316 的钼与 304 相比,熔融金属粘度提高了约 8.5%。结果,除渣阻力增加。切割切口中较大体积的熔渣使得激光切割316时除渣更加困难。
因此,当使用3kW至12kW光纤激光切割机时, 切割速度316相对于304应降低约5%~12%,同时氮气压力也提高10%~15%。此设置不仅可以防止切口底部出现任何熔渣沉积,还可以提供 Ra ≤ 1.6 μm 的稳定边缘粗糙度。
射孔特性及参数调整
当 316 被光纤激光器穿孔时,熔渣飞溅和喷嘴粘附性会恶化,特别是在厚度超过 6.0 毫米的板材上。穿孔时间应增加20%~30% ,分段升炬和吹渣可防止熔渣在喷嘴孔处凝固。
经验表明,将穿孔焦点从板材表面移至-2.0 mm 可减少熔渣飞溅的粘附并保持切割稳定。
图 1:数控激光切割不锈钢板产生火花。
光纤激光切割不锈钢如何控制浮渣和氧化?
光纤激光切割不锈钢利用高压氮气(16–20 bar,纯度 99.999%)代替氧气作为非反应性辅助气体,防止边缘氧化和浮渣积聚。氮气冷却切割边界,并在熔融金属凝固之前以机械方式将其吹走。对于 304 和 316 板材,将激光焦点定位在材料内部(-1.5 mm 至 -3.0 mm 负焦点)会加宽切口底部,从而允许辅助气体干净地清除熔渣,并提供Ra 0.8–1.6 μm 光洁度的镜面切割边缘。
气路配置和焦点控制
- 使用氧气或压缩空气进行不锈钢切割过程,切割材料表面会因形成硬皮而变黑,损害防锈层,并且由于需要打磨而导致成本较高。
- 但是,对于仅使用物理吹气作用来清除碎片的高纯度氮气,该过程不会产生通常的氧化反应。
对于 1.0–12.0 毫米厚的板材,具有低功率聚焦设置的 1.2–2.0 毫米喷嘴可有效消除熔渣。
下表包含实际应用的实际工艺参数,用于并列评估 304 和 316 不锈钢的切削性能。
|
板材厚度(毫米) |
激光功率(千瓦) |
氮气压力(巴) – 304 |
氮气压力(巴) – 316 |
切割速度(米/分钟) – 304 |
切割速度(米/分钟) – 316 |
焦点位置(毫米) |
|---|---|---|---|---|---|---|
|
1.5 |
3-6 |
14 |
16 |
6.0 |
5.5 |
-1.5 |
|
3.0 |
6-8 |
16 |
18 |
3.8 |
3.4 |
-2.0 |
|
6.0 |
8-12 |
18 |
19 |
2.2 |
1.9 |
-2.5 |
|
10.0 |
12 |
20 |
20 |
1.2 |
1.0 |
-3.0 |
根据 JS Precision 2025-2026 年生产记录,上面的参数表反映了 600 多个激光切割不锈钢项目(板材厚度为 1.5 毫米至 10.0 毫米)的经过验证的设置。
防挂渣工艺要点
- 切割 316 后,将氮气压力增加至16-20 bar ,以便在熔池底部提供足够的吹扫动力。
- 采用-1.5mm~-3.0mm之间的负焦点,加宽底部,更容易从侧面清除熔渣。
- 厚度约为 6.0 毫米或以上的地方可以受益于脉冲穿孔方法,然后使用渐进式入口线来防止在起始位置形成熔渣。
图2:光纤激光切割机加工金属板材。
激光热输入如何影响 304 与 316 的耐腐蚀性?
如果不锈钢激光切割在450°C 至 850°C 温度区域内停留时间过长,会损害边缘的耐腐蚀性。当这种情况发生时,铬与金属晶粒边缘的碳结合,留下较少的游离铬以形成保护性防锈氧化物层。虽然由于钼的存在,316 比 304 更好地抵抗了这个问题,但专业激光切割可保持较快的行进速度(在 3 mm 板材上 > 3.5 m/min),将受热影响的边缘宽度限制在 0.1 mm 以下,从而保持原有的耐腐蚀性完好。
热影响区 (HAZ) 对切边耐腐蚀性的影响
如果切割边缘在 450–850 °C 范围内停留时间过长,铬将沿着晶界与碳结合,耗尽腐蚀保护所需的游离铬。这使得切割边缘比基材更容易受到腐蚀。
由于钼的存在,316 不锈钢比 304 不锈钢具有更高的抗晶间腐蚀能力,但在每种情况下都需要控制正确的加热时间。
使用高功率、高速光纤激光器加热激光切割工艺切割区域仅需约0.5秒,304和316的切割边缘均保留了基材95%以上的耐腐蚀性。
毫秒级热控制,实现高速切削
- 功率水平在 3 至 12 kW 之间的光纤激光器能够在毫秒级加热时间内在 3.0 mm 厚的板材上实现超过 3.5 m/min 的切割速度。
- 切割边缘的热变色带保持在0.1毫米以内,以防止碳化铬沉淀。
- 根据JS Precision对精密不锈钢的实际切割经验,按照ASTM A967进行酸洗和钝化,完全恢复切割边缘的耐腐蚀性能。
根据ASTM A262-15 ,检测奥氏体不锈钢晶间腐蚀敏感性的标准实践规定了热处理后边缘耐腐蚀性的验收标准。
图 3:激光切割金属零件出现热火花。
激光切割不锈钢零件的厚度公差限制是多少?
激光切割不锈钢零件在厚度为 0.5 毫米至 25.0 毫米的板材上提供 ±0.03 毫米至 ±0.15 毫米的严格尺寸公差。对于 3.0 毫米以下的精密 304 板材,现代 CNC 光纤系统可保持±0.05 毫米的线性公差和 ±0.03 毫米的孔定位重复性。在厚 316 板材(10.0 毫米至 20.0 毫米)上,热量积聚将可实现的公差稍微扩大到 ±0.12 毫米,经验丰富的制造商可以使用优化的导入切割线和动态冷却暂停来管理。
不同板厚的公差边界
结构设计工程师通常依赖的 0.5 mm–3.0 mm 薄板可以保持 ±0.03 mm–±0.05 mm 的线性公差和低至 ±0.03 mm 的孔重复性。中型板 (3.0–8.0 mm) 的公差为±0.05 至 ±0.08 mm 。
对于10.0-20.0毫米的316板材,公差扩大到约±0.12毫米,主要是由于热量积累;尽管如此,它们仍然优于 ISO 9013-1 1 级。
嵌套和防翘曲策略
由于局部受热,长而窄的板上的密集微孔图案可能会变形。通过采用微连接限制变形、共边切割、跳跃穿孔等方法,可以将大板材的平整度误差控制在0.3mm/m以内。
根据JS Precision激光切割不锈钢结构件的实际案例研究,对角跳跃穿孔路径可防止热量集中并限制板材温升。
对公差设计有疑问精密不锈钢激光切割零件?请联系 JS Precision 工程师获取免费的 DFM 审查。我们将根据您的图纸提供最佳布局和公差建议。
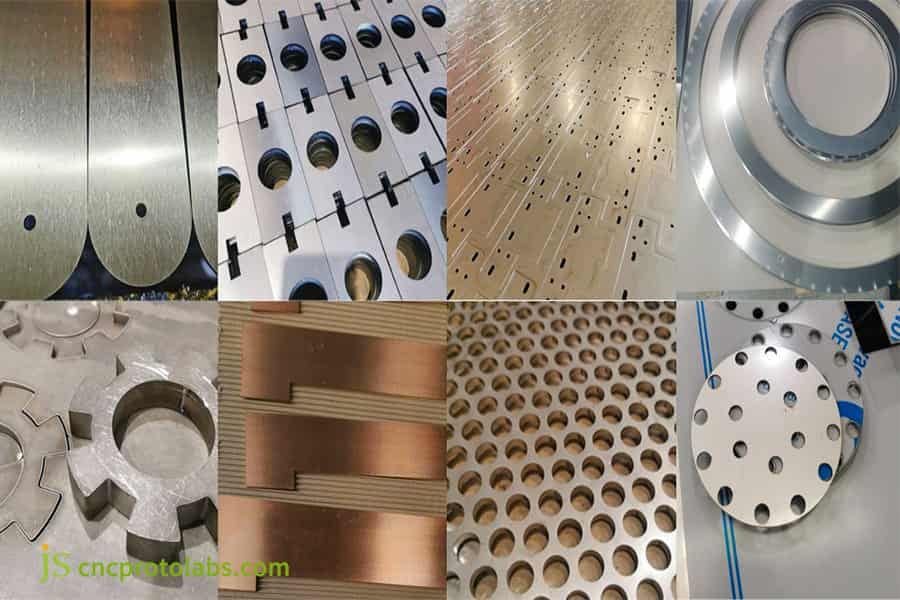
图 4:精密激光切割不锈钢零件的拼贴画。
如何计算 304 与 316 激光切割服务项目的总成本?
总采购成本激光切割服务涉及不锈钢的项目取决于原板价格、氮气消耗量、激光切割机时间和二次钝化。由于镍和钼合金附加费,316 原材料板材的成本比 304 大约高出 30% 至 45%。结合 316 稍慢的激光行进速度和较高的辅助气体流量,316 的最终零件成本在整个生产过程中通常比 304 高出 25% 至 35%。
单位成本明细
作为说明,我们考虑一块 3.0 毫米厚的板材,生产数量为1,000 片。单件的成本包括板材加上机器劳动力、氮气和酸洗钝化。
316原材料的价格比304高约30%至45%。较慢的切削速度会增加机器工时。总而言之,成品 316 零件的成本比同等的 304 零件高出 25%–35%。
|
成本构成 |
304(美元/件) |
316(美元/件) |
方差 |
|---|---|---|---|
|
原材料 |
4.80 美元 |
6.50 美元 |
+35% |
|
激光机工作时间 |
1.20 美元 |
1.35 美元 |
+12.5% |
|
氮消耗 |
0.35 美元 |
0.42 美元 |
+20% |
|
钝化处理 |
0.25 美元 |
0.25 美元 |
0% |
|
成品零件总成本 |
6.60 美元 |
8.52 美元 |
+29% |
基于 JS Precision 2025-2026 项目数据库(1,200 多个项目),上述成本明细反映了 3.0 毫米板材、1000 件不锈钢激光切割服务生产运行的实际报价数据。
根据需要结合使用方法来降低成本的解决方案
对于内部支架和从不接触液体的部件,304提供足够的强度和耐腐蚀性;但外露外壳和接触酸的管板必须采用316不锈钢。
混合 304/316 材料策略通常可以将您的项目的总材料成本降低 15%–20%,而不会牺牲关键部件的耐腐蚀性。
计算 304/316 激光切割项目的成本?立即联系 JS Precision,获取免费成本估算和分级定价计划。工程师将在 12 小时内回复。
哪些环境需要 316 而非 304 进行激光切割服务?
为不锈钢激光切割服务选择 304 和 316 之间需要评估环境氯化物水平、化学品暴露、操作温度和清洁方法。 304 级是室内建筑支架、食品加工外壳(无盐)和电子机箱的经济高效标准。对于氯化物暴露超过 100 ppm 的船用硬件、距海洋 5 公里以内的设施、化学冲洗罐和医疗设备,必须采用 316 级,以避免点蚀。
选择304的典型场景
- 用于室内、机箱和机柜、消费电器支架、物料干燥设备料斗以及一般汽车结构件。
- 在正常工业环境中,氯化物含量低于 100 ppm,并且不会接触酸性清洁剂或消毒剂。
- 非关键结构或部件经济,预期使用寿命为5-8 年。
当 316 强制实施时:环境红线
- 传感器外壳暴露在海边、码头区域以及经常被淹没或接触海水或除冰盐的工厂部分。
- 制药设备管道和半导体晶圆清洗机部件定期使用氯或腐蚀性酸性消毒剂进行清洗。
- 工程知识基础:一旦氯化物浓度超过100ppm或酸性盐水喷雾环境的pH值低于4.5,绝对不允许使用304。
|
行业场景 |
中等状况 |
推荐等级 |
如果等级错误,则存在失败风险 |
|---|---|---|---|
|
室内电子外壳 |
干燥空气,< 100 ppm Cl⁻ |
304 |
正常使用时生锈极少 |
|
沿海传感器外壳 |
海洋盐雾,> 19,000 ppm Cl⁻ |
316 |
6-12 个月内出现点蚀 |
|
化学冲洗罐 |
酸性洗涤剂,pH < 4.5 |
316 |
缝隙腐蚀和泄漏 |
|
食品加工机箱 |
非盐水冲洗 |
304 |
如果使用氯化物消毒剂,表面会染色 |
|
半导体清洗零件 |
氯基蚀刻剂 |
316 |
快速点蚀和颗粒污染 |
根据ASTM B117-19操作盐雾装置的标准实践定义了验证海洋环境中不锈钢激光切割服务的耐腐蚀性能的测试条件。
不确定是选择 304 还是 316 适合您的操作条件?从 JS Precision 获得免费的材料选择咨询,工程师将根据您的介质和腐蚀环境提供书面建议。
JS Precision 案例研究:定制 316 激光切割海洋传感器外壳
JS Precision 为需要 2,500 个定制 316 不锈钢海洋传感器外壳的海洋客户提供超精密不锈钢激光切割解决方案。该项目指定了2.5 毫米 316 片材,具有 320 个微缝(0.6 毫米宽)和 ±0.04 毫米位置公差,在高盐度海水(Cl⁻ > 19,000 ppm)中运行。另一家供应商之前的制造遭遇了严重的热边缘翘曲(不平整度为 0.8 毫米),并且由于不适当的热量积累和表面氧化,狭缝边缘周围出现了局部点蚀。
客户难点和技术痛点
- 每个180 × 120 mm 的外壳包含 320 个密集的微狭缝,每个狭缝宽 0.6 mm。
- 先前供应商的局部过热导致板材翘曲 0.8 毫米,是客户 0.1 毫米限制的八倍。
- 盐雾试验结果显示,切割边缘发黑且易生锈,不符合海洋工况防护标准。
JS精密解决方案
- 防变形切割路径:采用对角分布式跳切方式,缓解局部热应力,控制板面温升不高于120℃。
- 机器参数调整:带有 1.2 毫米喷嘴的 12 kW 光纤激光器、19.5 bar 氮气和 25 ms 脉冲切割周期可防止烧伤和氧化皮形成。
- 表面重新活化&保护:切割件按照ASTM A967标准统一酸洗钝化,彻底恢复边缘防锈保护层。
从失败和参数迭代中吸取的教训
前 50 块是从左到右切割的,方向不改变。加热后,一端延伸0.18毫米,使微缝尺寸超出公差。
借鉴类似项目的经验并理解问题, JS精密工程师团队改用交叉跳跃切割路径并添加侧面冷却风扇,完全消除了尺寸错位。
最终结果
- 零件平整度始终在0.04毫米以内,远远超过客户0.1毫米的要求。
- 切割面无毛刺,粗糙度Ra 0.9μm。
- 通过了ASTM B117严格的2000小时盐雾测试,没有任何生锈。
- 批次良率达99.4%,帮助客户降低单位整体制造成本21.5%。
您的 316 精密激光切割零件是否也面临翘曲或微缝尺寸偏差?立即将您的图纸发送至 JS Precision,以获得免费的 DFM 审查和定制的切割工艺解决方案。
常见问题解答
Q1: 304和316激光切割边缘在视觉上看起来有什么不同吗?
在高纯度氮气切割下,两种材料的切割面看起来完全相同,呈现出明亮的银色金属光泽。它们是肉眼无法区分的。 JS Precision严格执行材料炉号跟踪和光谱仪检测,确保100%材料真实性。
Q2:不锈钢激光切割为什么必须使用高纯氮气而不是氧气?
高压氮气通过机械吹扫去除熔渣,不会引起氧化。如果使用氧气或压缩空气,切割边缘会变黑并形成硬皮,破坏防锈层并增加二次打磨和清理的成本。
Q3:高精度304和316激光切割最大板材厚度是多少?
高功率光纤激光器可切割厚度达 50 毫米的不锈钢板。对于要求≤1° 边缘垂直度且无熔渣的精密加工,请将板材保持在 0.5–25.0 mm 范围内。
Q4:激光切割工艺是否会降低316零件的耐腐蚀性能?
如果处理得当,就不会出现这种情况。高功率光纤激光切割速度极快,加热时间极短。切割后经ASTM A967酸洗钝化处理,完全恢复切割边缘原有的耐腐蚀性能。
Q5: 我什么时候应该将室外部件从 304 不锈钢升级到 316 不锈钢?
对于一般内陆和城市地区,304不锈钢足以防锈。但对于距离海岸线5公里以内、暴露于除冰盐的地区,或位于工业酸雨重的地区,则需要升级为含钼316不锈钢。
Q6:激光切割的不锈钢部件可以直接弯曲和焊接而不需要去毛刺吗?
是的。高纯度氮气切割可产生光滑、干净的边缘,无熔渣,可进行直接焊接和数控折弯。弯曲 316 不锈钢时,需要额外增加 5%–10% 的吨位,以补偿其稍高的加工硬化特性。
Q7: JS Precision 为激光切割零件提供哪些综合二次精加工服务?
JS Precision提供光纤激光下料、数控折弯、攻丝和表面精加工的一站式服务。精加工工艺包括酸洗和钝化、电解抛光、喷砂和拉丝,所有工艺均附有全尺寸坐标测量机 (CMM) 检验报告。
Q8: 如何获得定制 304/316 激光切割零件的即时制造报价?
上传您的 CAD 图纸到JS Precision官方询价渠道,注明材质、板厚、数量。工程师将在 12 小时内提供详细的报价,包括 DFM 评估。
概括
在 304 和 316 之间进行选择可以归结为平衡使用环境腐蚀风险与项目总预算。 304适用于常规工业结构件,性价比突出; 316依靠钼元素的耐盐雾和耐点蚀能力,这是船舶、化工、医用流体部件的安全底线。结合高功率光纤激光器、高纯氮气辅助气路和优化的布局路径,可以消除底渣和边缘变色问题,确保公差在±0.03至±0.15毫米(从薄板的±0.05毫米到厚板的±0.12毫米)。
您在寻找高品质的 304/316 激光切割零件吗? JS Precision依靠高功率光纤激光加工中心和ISO 9001:2015质量体系,提供0.5毫米至25.0毫米的高精度定制制造服务。上传您的CAD图纸(.DXF/.STEP),工程师将提供即时报价计划包括 12 小时内的 DFM 分析和分级批量定价。


