 中文 (简体)




金属激光切割设计对于精密金属零件,需要严格的DFM参数:孔径保持在最小1.0T,孔距和孔间距保持在2.0T,预补偿0.15-0.35毫米。激光切割的几何规则可确保避免局部热量积累、边缘锥度和材料烧穿,从而将动态公差保持在 ±0.005 mm 之内。
精密金属激光切割设计指南矩阵
|
设计参数 |
推荐限制 |
失败与根本原因 |
工程修复 |
|---|---|---|---|
|
最小孔径 |
≥1.0T(高压氮气) |
穿孔熔渣堆积、热烧蚀、严重锥度。 |
高频脉冲穿孔,降低穿孔速度。 |
|
最小特征间距 |
≥2.0T(推荐≥1.5mm) |
HAZ重叠造成桥接熔化、翘曲。 |
优化的切割路径、微接头。 |
|
割缝补偿 |
单边偏移0.08–0.18毫米 |
负装配公差、干涉。 |
基于厚度和光斑焦点的CAM 路径偏移。 |
|
内角半径 |
R≥0.5T (最小0.5毫米) |
90°角烧焦、应力开裂。 |
过渡圆角或拐角循环路径。 |
|
孔到弯曲止裂 |
≥2.0T+R弯 |
塑性拉伸使相邻孔变形。 |
弯曲区域有矩形释放槽口。 |
来源:国际标准化组织 (ISO) — ISO 9013:2017,热切割 — 热切割分类 — 产品几何规格和质量公差; JS Precision 2025–2026 项目数据库(1,200 多个欧洲项目)。
要点
- 热变形控制:保持最小特征距离≥2.0T,并将切割路径分段,使重叠的热影响区(HAZ)不会造成薄壁烧坏。
- 锥度消除: CAM 平台必须能够对光斑聚焦进行动态补偿,以便通过锁定任何移动,对于厚度超过 3.0 mm 的板材,垂直切割表面的锥度将≤0.5°。
- 装配预补偿:插接结构接头图纸必须包含切缝公差+0.10mm,以免二次去毛刺数控铣削。
为什么最小孔径和特征间距在金属激光切割设计中至关重要?
在金属激光切割设计中,孔径和间距的物理极限取决于激光穿孔的热输入和辅助气体的吹扫能力。小于材料厚度(<1.0T)的开孔会导致内壁烧毁,并因钻孔时回填和生热而导致严重的坡度偏差。
激光穿孔过程中的能量密度和气体动力学
在激光穿孔过程中,运行时的能量密度可达10⁶ W/mm² ,辅助气体(氮气或氧气)的流体动力学状态对熔融材料排出的效率有很大影响。
- 氧切割:反应产生的热量导致进一步局部加热,使薄壁材料更容易受到侵蚀。此方法最适合重型碳钢板。
- 高压氮气切割:熔化和吹塑过程需要更高水平的能量输入,但结果是适合不锈钢和铝合金的干净切割。
重叠热影响区的机械过程
两次切割之间小于2.0T的间隙导致材料基体在超过1200℃的温度下叠加热传导。这会导致材料的微小网破裂或变形,从而导致其局部塌陷或弯曲。
根据ISO 9013:2017 ,1.0–3.0 mm 金属板材上的 1 级热切割平整度公差在 ±0.05 mm 以内。
工程部门提出采用蛙跳路径算法、脉冲穿孔技术和CAM编程作为热负荷分散的手段。间距≥2.0T的样品合格率提高到99.2% 。
不同板厚度的限值和安全孔径/间距表
|
材料厚度(毫米) |
最小孔径 (mm) |
安全孔径(mm) |
最小特征间距(毫米) |
安全特征间距(毫米) |
|---|---|---|---|---|
|
1.0 |
1.0 |
1.5 |
2.0 |
3.0 |
|
2.0 |
2.0 |
3.0 |
4.0 |
5.0 |
|
3.0 |
3.0 |
4.5 |
6.0 |
7.5 |
|
5.0 |
5.0 |
7.5 |
10.0 |
12.0 |
|
6.0 |
6.0 |
9.0 |
12.0 |
15.0 |
资料来源:国际标准化组织 (ISO) — ISO 9013:2017,热切割; JS Precision 2025 年生产数据验证(8,400 多个零件)。
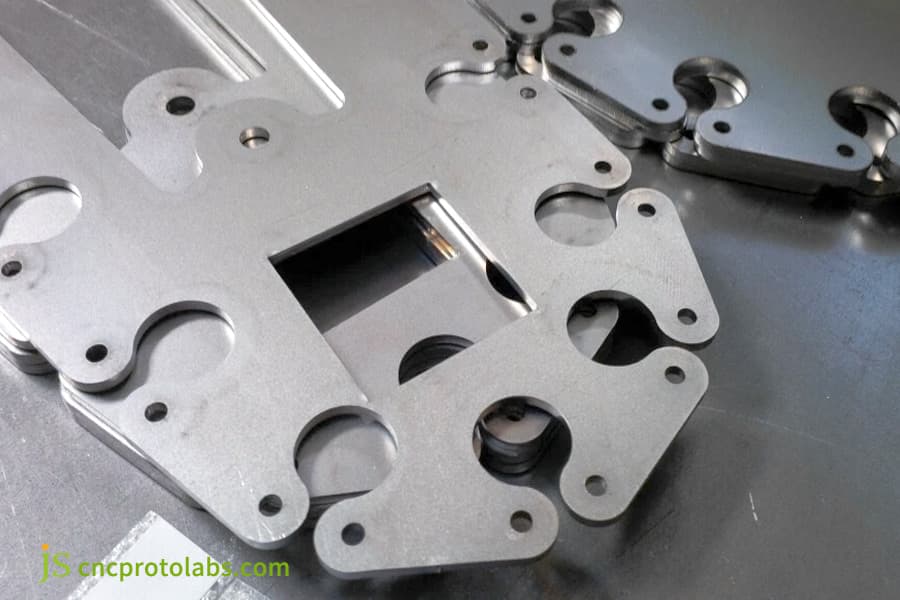
图 1:精密激光切割带孔和槽的金属零件。
如何在精密激光切割服务中保持严格的激光切割公差和切口补偿?
实现 ±0.005 mm 严格公差的关键精密激光切割服务关键在于精确测量和预补偿0.15毫米至0.35毫米的激光切缝宽度,消除因机器热漂移和束腰发散引起的负尺寸偏差。
切缝的形成机理及焦点位置的影响
光波长为1.06μm的光纤激光器,通过使用聚焦透镜就可以达到这样大小的束腰。材料上的切缝形状由焦点位置(正零负焦点)决定:正焦点形成V 形,零焦点形成矩形,负焦点形成倒 V 形。
- 高水平反光材料(6061-T6铝):反射率>90%;它具有高导热性,切口宽度变化可达±0.05毫米。
- Q235碳钢吸光材料具有非常稳定的性能:所形成的切口宽度变化仅在±0.02毫米以内。
公差控制能力
来自JS Precision工程团队多年的实践经验精密钣金加工标准件的尺寸公差可以达到±0.005毫米,而复杂的异形件则需要对工程图纸进行分析和开发,并结合专有的补偿路径。
工程设计指南: CAD建模不需要切割线偏移,但应在技术图纸中准确注明装配基准和极限配合公差(例如光纤激光切割后H7配合孔应保留0.2毫米的铰孔加工余量)。
不同材料的反射率和切口补偿
|
材料 |
1.06 μm 处的反射率 (%) |
导热系数(W/m·K) |
典型割缝宽度(毫米) |
建议偏移量(毫米) |
|---|---|---|---|---|
|
不锈钢304 |
35–40 |
16 |
0.20–0.30 |
0.10–0.15 |
|
铝6061-T6 |
90–95 |
167 |
0.25–0.35 |
0.13–0.18 |
|
铜C1100 |
95–98 |
401 |
0.30–0.40 |
0.15–0.20 |
|
碳钢Q235 |
25–30 |
52 |
0.15–0.25 |
0.08–0.13 |
资料来源:美国测试与材料协会 (ASTM) — ASTM E2387-19,确定激光束空间强度分布的标准实践。
仍然不确定割缝补偿参数?只需将您的板材等级和厚度的详细信息转发给我们,我们的工程师将免费校准割缝补偿值,并给您一份定制的工艺参数表。
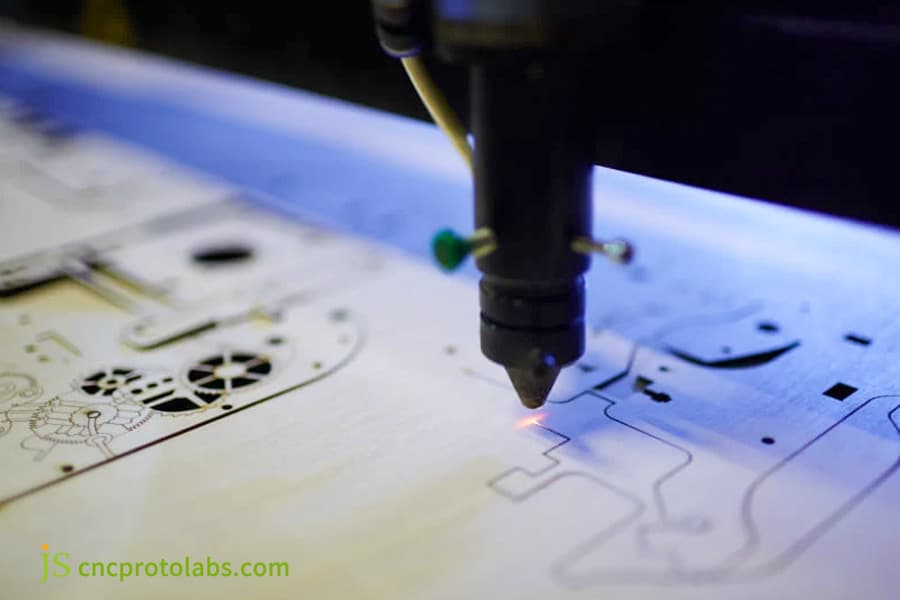
图2:激光切割机头切割金属板材。
哪些金属激光切割设计指南可以防止边缘熔渣和热影响区 (HAZ)?
其核心是金属激光切割设计指南消除积渣和微硬化层的关键在于优化尖角的几何过渡,将辅助气体压力匹配为1.5MPa至2.0MPa,以防止底面熔融金属二次凝固。
积渣及热影响区的根本原因
熔池表面张力与高压氮气施加的剪切力之间的平衡决定了造渣的程度。氮气流量低于 2,762 kg/h (1.5 MPa) ,即压力 1.5 MPa,不足以完全排出熔融材料,因此,一旦金属冷却,下表面就会积聚 0.05-0.15 毫米的渣层。
90°尖角过热设计对策
为了克服 90° 尖角的过热问题,建议的解决方案如下:
- 内/外圆角半径R≥0.5T:在尖角处添加圆角半径作为过渡,以避免热量集中。
- 拐角循环:在CAM端设计了一个圆形路径,使得激光头可以在拐角处不停顿地移动。
- 拐角功率自适应衰减:当机器接近尖角时,激光功率自动降低20-30% 。
氧化层控制和氮气切割的优点
碳钢氧切割产生的表面有0.02mm~0.05mm的脆性氧化层,可能无法使粉末涂层发挥有效的附着力。使用高压氮气,可以干净地切割并获得明亮的边缘(Ra 1.6 至 3.2 μm) ,完全无需进行二次研磨。
咨询了曾参与过医疗器械打磨项目的工程团队后发现,使用99.999%纯氮气,压力为1.8MPa时,切割316L不锈钢边缘光滑度可达Ra 0.8μm,无需二次加工。
您是否担心切割残渣可能会影响零件质量?与 JS Precision 工程师安排一次 15 分钟的免费 DFM 咨询,快速找出图纸中是否存在任何风险点,例如可能导致过热的尖角。
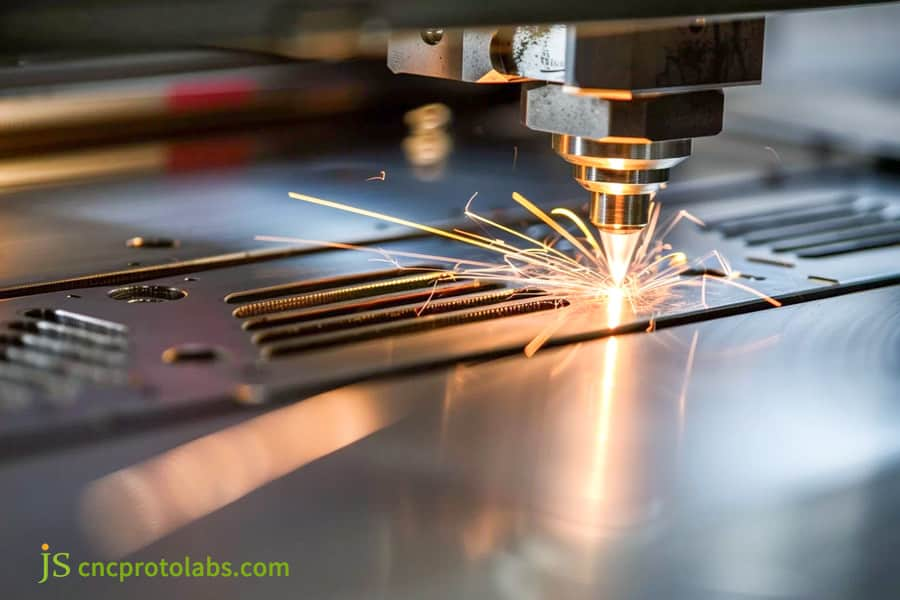
图 3:激光切割机切割金属板时发出明亮的火花。
在激光切割零件设计中应如何设计折弯止裂槽和孔间隙?
期间激光切割零件设计,除了弯曲作为辅助操作外,孔边缘到弯曲线的距离应至少为厚度T加弯曲半径Rbend的2.0倍。并且,为了避免拉伸变形的问题,必须引入比板厚T深的矩形凹口。
弯曲变形区与孔位干涉机制
其中距离弯曲线太近的孔或不规则凹槽会导致圆孔被拉伸变形,变成椭圆形(不圆度> 0.3mm) ,或者在最坏的情况下,边缘可能被撕裂。
基于三大基本类别的防变形切割设计
- 矩形释放槽:宽度≥T,深度≥Rbend+T ,适用于大多数标准直角弯头。
- 撕裂缓解槽:在折弯线末端切半圆形槽,避免应力集中。
- 半圆孔缺口:设置在法兰底部,以减少多轴拉应力。
承插公母榫配合公差设计
为了补偿激光切割的轻微锥度,舌片尺寸必须比板材上相应的插槽槽短 0.15 毫米,一侧留有 0.10 毫米间隙。这种方法允许组件自定位、无敲击,并且降低了焊接夹具成本。
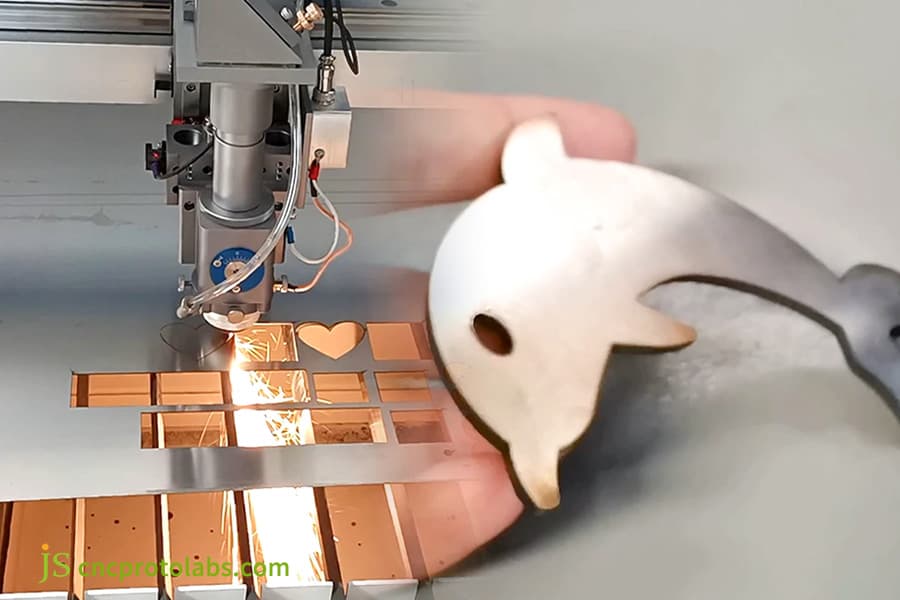
图 4:激光切割机制作定制形状和海豚。
如何优化精密金属激光切割的合金选择和几何形状?
加工高反射材料(铜合金、铝合金)时使用精密金属激光切割设计时必须避免极窄的微连接并增加切口补偿量,同时依靠高光束质量的光纤激光器来防止光束反射损坏光学透镜。
铜铝高反射率材料的加工挑战
铜和铝在室温下反射超过 90% 的光,超快的导热性会消耗大量能量,导致材料面临出现微缺陷和边缘上翻轮廓的风险。
基于ASTM A635 ,冷轧碳钢的最大允许翘曲为每96英寸0.125英寸。然而,对于成品等级,它可以削减至 0.0625 英寸;对于激光切割,建议光洁度为I20,以保持最佳焦距。
根据行业标准,JS Precision 在来料检验阶段严格遵守这些限制,以防止高反射材料在激光焦点路径上不稳定,此外,它们还有助于避免由于板波纹而导致的切口锥度漂移。
- 最小壁厚:对于高反射材料,需要设置为1.5T或更高,以保证薄壁区域不被热量吹走。
- 激光保护膜:在裸露部件上,选择预先贴有激光保护膜的材料,以保护表面免受热熔渣的划伤。
- 切削余量:对于厚铝合金板,保持最小切削余量0.3毫米,以考虑到横截面的粗糙度。
工程金属材料激光加工性能及工艺参数对照表
|
材料 |
反射率(%) |
导热系数(W/m·K) |
推荐气体压力(MPa) |
边缘粗糙度Ra (μm) |
|---|---|---|---|---|
|
不锈钢304 |
35–40 |
16 |
1.5–2.0(氮气) |
0.8–1.6 |
|
铝6061 |
90–95 |
167 |
1.2–1.8(氮气) |
1.6–3.2 |
|
铜C1100 |
95–98 |
401 |
1.0–1.5(氮气) |
3.2–6.3 |
|
碳钢Q235 |
25–30 |
52 |
0.8–1.2(氧气) |
1.6–3.2 |
|
钛Gr5 |
55–60 |
7 |
1.5–2.0(氩气) |
0.8–1.6 |
资料来源:美国金属学会 (ASM) — ASM 手册,第 11 卷:失效分析和预防,2021 年。
如何优化 2D CAD 和 DXF 文件以降低金属激光切割零件的成本?
降低加工成本的关键金属激光切割零件关键在于清理DXF矢量图像中多余的封闭微线段,设计共线切割和骨架微连接,以减少穿孔数量和机床空程。
CAM 自动嵌套和计费逻辑
激光切割报价是根据穿孔数量、切割路径长度和板材利用率计算的。对于大宗订单,穿孔数量约占报价结构的 15-25%钣金激光切割服务。每个消除的穿孔可节省 0.5–1.2 秒,这对于 1000 件批次而言意味着可节省大量成本。
工程师提交图纸中的常见错误及纠正指南
- 去除未闭合的多余线条和轮廓重叠,使用CAD的Overkill命令进行清理,清除重复的线段。
- 删除尺寸、文本和标题栏的注释:仅保留 1:1 纯几何轮廓实体。
- 不要使用样条曲线:全部改为相切的多段圆弧(Polyline with Arcs),避免CAM离散成数以万计的微短线,导致机床频繁振动,降低切削速度。
通用切边、通用穿孔技术
对于具有相同平行直线轮廓和零间距的物品使用共刃刀具可以将材料利用率从 75% 提高到 88% 以上。这种方法还可以减少处理时间约20%-35%。
需要 DXF 优化来降低处理成本?请联系 JS Precision 以获取免费的预审服务。我们的专家不仅会标记不需要的线,还会为您提供共边切割可能性的建议。
JS Precision 如何消除医疗器械精密金属激光切割中的热翘曲?
JS Precision采用10000瓦光纤激光加工中心和高精度动态气动伺服系统,已试产316L超薄网格零件,公差可达±0.005毫米(微槽可容忍达±0.025毫米),零件不氧化、不变形,适用于精密医疗器械。
客户遇到的困难
欧洲一家医用内窥镜制造商想要批量生产厚度为0.8毫米、有420个密集排列的微槽(槽宽0.6毫米、间距0.8毫米)的316L不锈钢过滤网。该供应商的加工原本因热应力而导致翘曲严重,即使平面度误差如此之大(超过1.2毫米),除了坡口边缘积渣导致导磁率只有68%外,整体良率也低于40% ,导致制造商失去了原来的供应商。
JS精密解决方案
- DFM路径重建:将原来的单向连续切割的切割路径修改为交叉网格的多切割切割,并扩散局部热量积累事件。
- 保护气体参数设置:光纤激光切割系统采用高纯氮气(纯度99.999%,压力180 bar), 5000Hz高重复率超短激光脉冲;光束焦点位于-0.2 毫米标记处。
- 开槽整平系统(具有平整度控制的系统):采用特殊的蜂窝状真空吸附工具,同时阻止薄板边缘在制造过程中的热振动。
从失败和流程中吸取的教训
在工程验证的开始阶段,使用普通连续波 (CW) 激光方式导致微肋局部限制热收缩 0.08 毫米。工程团队坚定地决定放弃连续切削选项,并采用准连续脉冲 (QCW) 冷加工补偿机制。
最终结果
- 平整度控制:整体平整度控制在0.05毫米以内。
- 微槽公差:微槽公差稳定在±0.025 mm 。
- 外形公差:基本面外形公差控制在±0.005毫米以内。
- 边缘质量:边缘光洁度达到Ra 0.8 μm ,完全消除二次抛光。
- 成品率:由40%提高到99.4% 。
资料来源:JS Precision 质量工程记录(检验报告编号:CMM-2025-MED09);国际标准化组织 (ISO) — ISO 9013:2017,热切割。
如果您希望我们的工程师对您的精密部件进行免费的 DFM 分析,请立即通过电子邮件将您的 3D STEP 模型和 2D DXF 图纸发送给我们。我们将进行 DFM 可行性分析,并在 12 小时内为您提供诚实的定价。
常见问题解答
Q1: 钣金激光切割服务的标准公差能力是多少?
JS Precision 将金属板材激光切割尺寸公差保持在最小 ±0.005 毫米。对于具有复杂、不规则形状轮廓的零件,首先根据图纸进行评估,工程团队在制造设计 (DFM) 阶段确定可行的公差范围。
Q2:JS Precision 如何确保精密不锈钢切割零熔渣?
这是通过将动态激光光斑聚焦细化与使用 99.999% 高纯度高压氮气(压力 1.8–2.0 MPa)相结合来实现的,可确保切割底部边缘镜面光滑,从而完全排除炉渣堆积和二次抛光。
Q3:金属激光切割设计中可行的绝对最小孔径是多少?
一般规则要求最小光圈≥1.0T。薄板可采用高频脉冲穿孔加工0.5T微孔,但当对圆柱度有严格要求时,建议在激光切割后增加数控铰孔工序。
Q4: 如何获得定制金属激光切割零件的准确报价?
提交 1:1 比例的2D 矢量图 (.DXF/.DWG) 或/和 3D 模型 (.STEP) ,清楚地显示材料类型、板材厚度、所需的公差和表面光洁度。激光切割报价根据穿孔数量、切割长度、板材利用率和后处理时间计算。
Q5:为什么激光切割零件设计时应避免内部尖角?
内部 90° 转角会导致激光束在转角处减速,从而产生热量,导致转角过热。最小内半径 R ≥0.5T 将有助于防止局部裂纹的发展和应力的积累,因为机床可以在该速度下进行连续的高切削速度。
Q6:氮气和氧气辅助气体有什么实际区别?
氧气与碳钢发生反应并升温,切割速度快,但切割面上仍残留0.02-0.05毫米的氧化层;高压氮气物理去除残留物,使不锈钢和铝合金的切割表面完全无氧化,平均粗糙度达到Ra 1.6μm。
Q7:激光切割可以处理铜和 6061 铝等反光合金而没有边缘缺陷吗?
光纤激光器可以稳定切割高反射材料,但需要预留较宽的特征间距(≥1.5T),并需要使用激光专用保护膜,以防止熔融金属飞溅划伤材料表面。
问题 8:在提交 DXF 工程图之前,哪些文件准备步骤可以消除错误?
将所有图形元素合并为连续的多边形,删除重叠的尺寸注释、字符和线条,并将样条线转换为彼此接触的圆;您可以避免 CAM 解析错误或在激光切割操作结束时生成空行。
概括
掌握金属激光切割设计规范是保证加工精度的核心:孔径≥1.0T,间距≥2.0T,折弯释放槽深度≥R+T ,CAM级动态切割切缝补偿,消除边缘过热和设计源尺寸偏差。
您是否需要验证您的精密钣金图纸的可行性或获得大规模定制生产支持?发送 DXF 和 STEP 文件JS Precision,经验丰富的DFM工程师将在12小时内为您提供全面的制造可行性评估、公差优化建议以及透明的分级报价。


