 Português (Brasil)




Para alta precisão serviços de corte a laser em aço inoxidável , escolha 304 para resistência econômica em ambientes industriais padrão e especifique 316 para água salgada, produtos químicos agressivos ou ar costeiro. 316 contém 2% a 3% de molibdênio, resultando em uma maior viscosidade da poça fundida . A velocidade de corte precisa ser reduzida em 5% a 12% e a pressão do nitrogênio aumentada, para evitar acúmulo de escória e descoloração da borda.
Conclusões principais: corte a laser 304 vs 316
|
Dimensão de decisão e processamento |
Corte a laser 304 |
316 Corte a Laser |
Assessoria de seleção de engenharia |
|---|---|---|---|
|
Diferença de composição principal |
18% Cr, 8% Ni |
16%–18% Cr, 10%–14% Ni, 2%–3% Mo |
316 depende de molibdênio para evitar corrosão por picadas e fendas |
|
Ambientes Corrosivos Adequados |
Interior, industrial em geral, água doce |
Marinha, costeira ao ar livre, limpeza com ácido forte , ambientes com cloreto |
Especifique 316 obrigatório quando exposto a névoa salina ou cloretos |
|
Velocidade de alimentação de corte a laser |
Velocidade inicial (100%) |
5%–12% mais lento que 304 (maior resistência ao fluxo de escória) |
316 requer velocidade ajustada e pressão de gás mais alta para evitar escória no fundo |
|
Gás auxiliar recomendado |
N₂ (14–18 bar, 99,999% de pureza) |
N₂ (16–20 bar, 99,999% de pureza) |
Nunca use ar ou oxigênio; mantenha a borda prateada brilhante sem retificação secundária |
|
Custo da peça acabada |
Custo da linha de base (1,0x) |
25%–35% maior no geral (material + tempo de máquina) |
Selecione 304 para peças estruturais; 316 para peças de fluidos marinhos, ácidos e médicos |
Se as peças não entrarem em contato com sal ou ácidos fortes, o uso de aço inoxidável 304 pode economizar diretamente de 25% a 35% dos custos de material e processamento; se envolverem áreas costeiras ou contato com líquidos químicos, o aço inoxidável 316 deve ser selecionado para evitar ferrugem e sucateamento .
De acordo com ISO 9013:2017 , a classificação de corte térmico define tolerâncias dimensionais e geométricas para bordas cortadas a laser, garantindo controle de qualidade em chapas de aço inoxidável de 0,5 mm a 25,0 mm.
Quais são as principais diferenças no corte a laser 304 vs 316?
O desempenho do corte a laser 304 vs 316 difere principalmente por causa da composição química: 316 inclui 2% a 3% de molibdênio e mais níquel , enquanto 304 contém 18% de cromo e 8% de níquel . O molibdênio torna o 316 significativamente mais resistente à corrosão por cloretos, mas também aumenta a viscosidade do metal fundido sob o feixe de laser. Consequentemente, o corte a laser de fibra de 316 requer velocidades de corte 5% a 12% mais lentas e pressão de gás auxiliar de nitrogênio 10% a 15% maior para soprar a escória fundida de forma limpa, mantendo uma rugosidade de borda livre de rebarbas de Ra ≤ 1,6 μm .
Diferenças na fluidez da escória e ajustes de processamento
Em nossa prática, o molibdênio 316 aumenta a viscosidade do metal fundido em cerca de 8,5% versus 304 em temperaturas de corte. Como resultado, a resistência à remoção de escória aumenta. O maior volume de escória fundida no corte de corte torna a remoção de escória mais difícil durante o corte a laser 316.
Portanto, ao usar um cortador a laser de fibra de 3 kW a 12 kW, o velocidade de corte para 316 deve ser reduzido em cerca de 5% a 12% em relação a 304, ao mesmo tempo que aumenta a pressão de nitrogênio em 10% a 15%. Esta configuração não apenas evitará qualquer deposição de escória na parte inferior do corte, mas também proporcionará uma rugosidade de borda estável de Ra ≤ 1,6 μm.
Características de perfuração e ajuste de parâmetros
Quando o 316 é perfurado por um laser de fibra, os respingos de escória e a aderência do bico pioram, especialmente em placas com espessura superior a 6,0 mm. O tempo de perfuração deve ser aumentado em 20%–30% , e uma sequência segmentada de levantamento da tocha com sopro de escória evita que a escória se solidifique no orifício do bico .
A experiência mostra que mover o foco de perfuração da superfície da placa para -2,0 mm reduz a adesão de respingos de escória e mantém o corte estável.
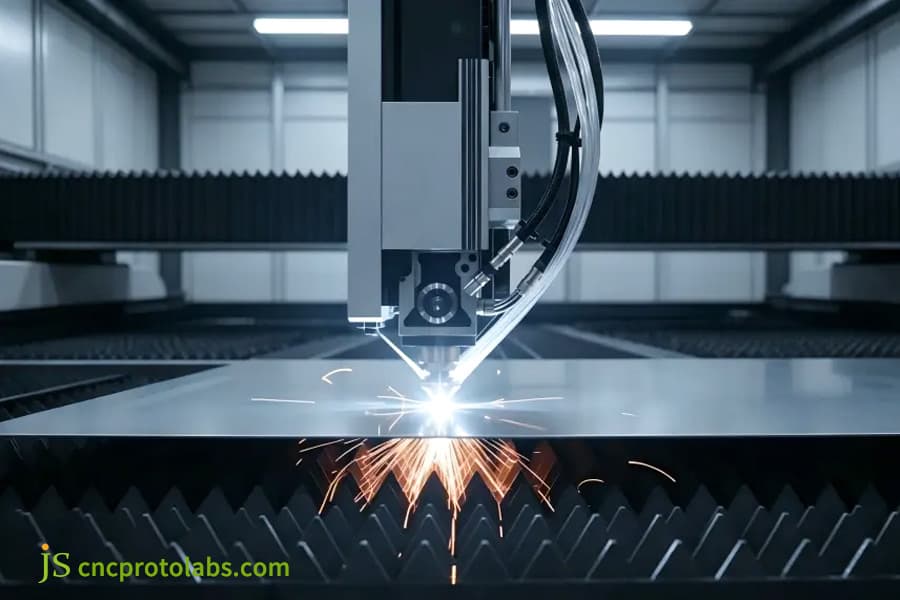
Figura 1: Corte a laser CNC de chapa de aço inoxidável com faíscas.
Como o corte a laser de fibra de aço inoxidável controla a escória e a oxidação?
Corte a laser de fibra o aço inoxidável evita a oxidação das bordas e o acúmulo de escória, utilizando nitrogênio de alta pressão (16–20 bar, 99,999% de pureza) como gás auxiliar não reativo em vez de oxigênio . O nitrogênio resfria a borda de corte e sopra mecanicamente o metal fundido antes que ele solidifique. Para folhas 304 e 316, o posicionamento do foco do laser dentro do material (foco negativo de -1,5 mm a -3,0 mm) alarga a base do corte, permitindo que o gás auxiliar limpe a escória de forma limpa e forneça uma borda de corte espelhada com acabamento Ra 0,8–1,6 μm .
Configuração do caminho aéreo e controle de foco
- Utilizando oxigênio ou ar comprimido para o processo de corte do aço inoxidável, a superfície do material cortado ficará preta, o que é causado pela formação de crosta dura que prejudica a camada antiferrugem e resulta em custos mais elevados devido à necessidade de retificação.
- Mas, com azoto de alta pureza que utiliza apenas a acção física de sopro para limpar os detritos, o processo não produzirá as habituais reacções de oxidação.
Para placas de 1,0 a 12,0 mm de espessura, um bocal de 1,2 a 2,0 mm com configuração de foco de baixa potência elimina efetivamente a escória.
A tabela abaixo inclui os parâmetros reais do processo aplicados na prática para uma avaliação lado a lado do desempenho de corte do aço inoxidável 304 e 316.
|
Espessura da Folha (mm) |
Potência do Laser (kW) |
Pressão de nitrogênio (bar) – 304 |
Pressão de nitrogênio (bar) – 316 |
Velocidade de corte (m/min) – 304 |
Velocidade de corte (m/min) – 316 |
Posição de foco (mm) |
|---|---|---|---|---|---|---|
|
1,5 |
3–6 |
14 |
16 |
6,0 |
5.5 |
-1,5 |
|
3,0 |
6–8 |
16 |
18 |
3.8 |
3.4 |
-2,0 |
|
6,0 |
8–12 |
18 |
19 |
2.2 |
1,9 |
-2,5 |
|
10,0 |
12 |
20 |
20 |
1.2 |
1,0 |
-3,0 |
Com base nos registros de produção da JS Precision 2025–2026, a tabela de parâmetros acima reflete configurações verificadas de mais de 600 projetos de corte a laser de aço inoxidável em espessuras de chapa de 1,5 mm a 10,0 mm.
Pontos-chave do processo de suspensão anti-escória
- Depois de cortar 316, aumente a pressão do nitrogênio para 16–20 bar para permitir impulso de purga suficiente no fundo da poça de fusão.
- Um foco negativo entre -1,5 mm e -3,0 mm é adotado para alargar o fundo e facilitar a remoção da escória fundida pela lateral.
- Locais com espessura de cerca de 6,0 mm ou mais podem se beneficiar do método de perfuração por pulso seguido pelo uso de linhas de entrada progressivas para evitar a formação de escória no local inicial.
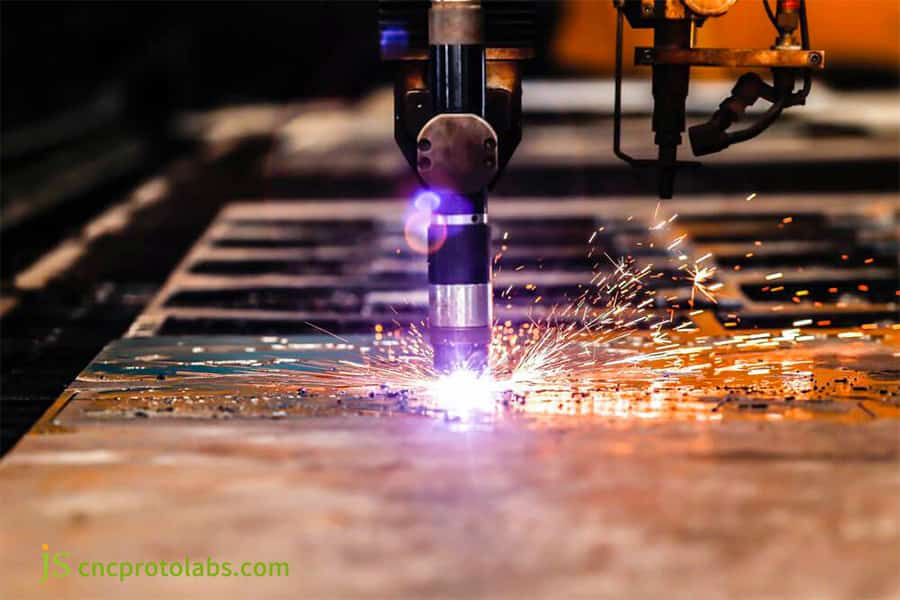
Figura 2: Máquina de corte a laser de fibra processando chapas metálicas.
Como a entrada de calor do laser afeta a resistência à corrosão em 304 vs 316?
O corte a laser de aço inoxidável pode danificar a resistência à corrosão das bordas se a exposição excessiva ao calor permanecer na zona de temperatura de 450°C a 850°C por muito tempo. Quando isso acontece, o cromo se liga ao carbono nas bordas dos grãos do metal, deixando menos cromo livre para formar a camada protetora de óxido antiferrugem. Embora o 316 resista melhor a esse problema do que o 304 graças ao molibdênio, o corte a laser profissional mantém as velocidades de deslocamento rápidas (> 3,5 m/min em chapas de 3 mm) para limitar a largura da borda afetada pelo calor a menos de 0,1 mm , mantendo intacta a resistência à corrosão original.
O efeito da zona afetada pelo calor (HAZ) na resistência à corrosão da borda de corte
Se a aresta de corte permanecer dentro da faixa de 450–850 °C por muito tempo, o cromo se ligará ao carbono ao longo dos limites dos grãos, esgotando o cromo livre necessário para a proteção contra corrosão . Isso torna a aresta de corte mais vulnerável à corrosão do que o material de base.
O aço inoxidável 316 apresenta maior resistência contra a corrosão intergranular em relação ao aço inoxidável 304 devido à presença de molibdênio, mas em cada caso o tempo de aquecimento correto precisa ser controlado .
Com um laser de fibra de alta potência e alta velocidade que aquece o processo de corte a laser zona de corte por apenas cerca de 0,5 segundos, as bordas cortadas de ambos 304 e 316 retêm mais de 95% da resistência à corrosão do material base.
Controle térmico em nível de milissegundos para corte em alta velocidade
- Lasers de fibra com níveis de potência entre 3 e 12 kW são capazes de atingir velocidades de corte superiores a 3,5 m/min em placas de 3,0 mm de espessura em tempos de aquecimento de milissegundos.
- A faixa descolorida pelo calor na borda de corte é mantida dentro de 0,1 mm para evitar a precipitação de carboneto de cromo.
- Com base na experiência real de corte de aço inoxidável de precisão da JS Precision, a incrustação e a passivação de acordo com ASTM A967 restauram totalmente a resistência à corrosão da aresta de corte .
De acordo com ASTM A262-15 , as práticas padrão para detectar a suscetibilidade ao ataque intergranular em aços inoxidáveis austeníticos especificam critérios de aceitação para resistência à corrosão da borda após o processamento térmico.
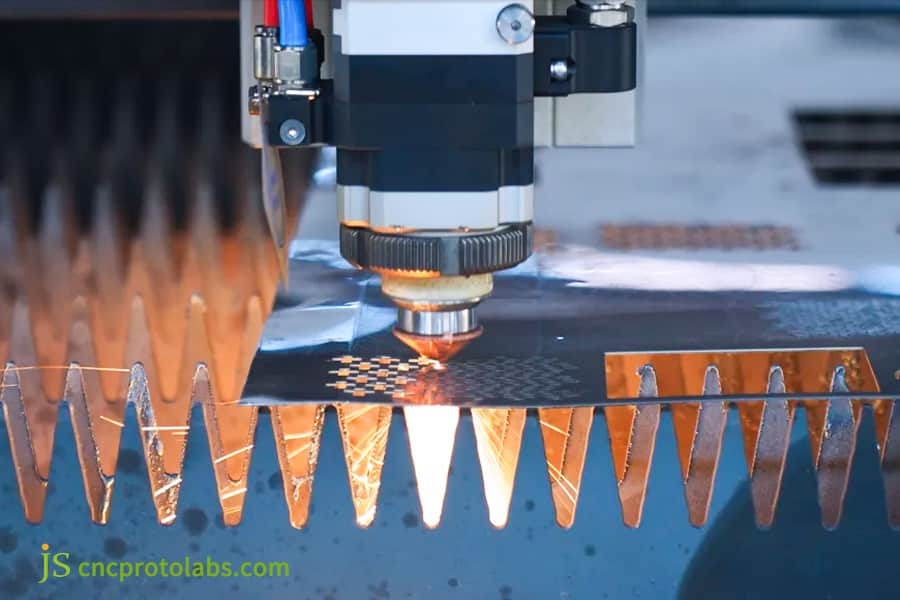
Figura 3: Corte a laser de peças metálicas mostrando faíscas de calor.
Quais são os limites de tolerância de espessura para corte a laser de peças de aço inoxidável?
O corte a laser de peças de aço inoxidável oferece tolerâncias dimensionais restritas de ±0,03 mm a ±0,15 mm em espessuras de chapa de 0,5 mm a 25,0 mm. Para folhas 304 de precisão abaixo de 3,0 mm, os modernos sistemas de fibra CNC mantêm tolerâncias lineares de ±0,05 mm e repetibilidade de posicionamento de furos de ±0,03 mm . Em chapas 316 espessas (10,0 mm a 20,0 mm), o acúmulo de calor amplia ligeiramente a tolerância alcançável para ±0,12 mm, o que os fabricantes experientes conseguem usando linhas de corte de entrada otimizadas e pausas dinâmicas de resfriamento.
Limites de tolerância para diferentes espessuras de chapa
Placas finas de 0,5 mm a 3,0 mm, nas quais os engenheiros de projetos estruturais normalmente confiam, podem manter tolerâncias lineares de ±0,03 mm a ±0,05 mm e repetibilidade de furos de até ±0,03 mm. Placas médias (3,0–8,0 mm) atingem tolerâncias de ±0,05 a ±0,08 mm .
Para placas 316 de 10,0–20,0 mm, as tolerâncias aumentam para cerca de ±0,12 mm, principalmente devido ao acúmulo de calor ; porém, eles ainda são melhores que a ISO 9013-1 Classe 1.
Estratégias de aninhamento e anti-deformação
Devido ao calor localizado, padrões densos de microfuros em placas longas e estreitas podem deformar. Através do uso de métodos como microconexões para limitar a deformação, corte de borda comum e perfuração saltada , o erro de planicidade de uma placa grande pode ser mantido menor ou igual a 0,3 mm/m.
Com base em estudos de caso reais da JS Precision no corte de peças estruturais de aço inoxidável com laser, os caminhos diagonais de perfuração evitam a concentração de calor e limitam o aumento da temperatura da placa.
Tendo dúvidas sobre o projeto de tolerância para peças cortadas a laser em aço inoxidável de precisão ? Entre em contato com um engenheiro da JS Precision para uma análise gratuita do DFM. Forneceremos recomendações ideais de layout e tolerância com base em seus desenhos.
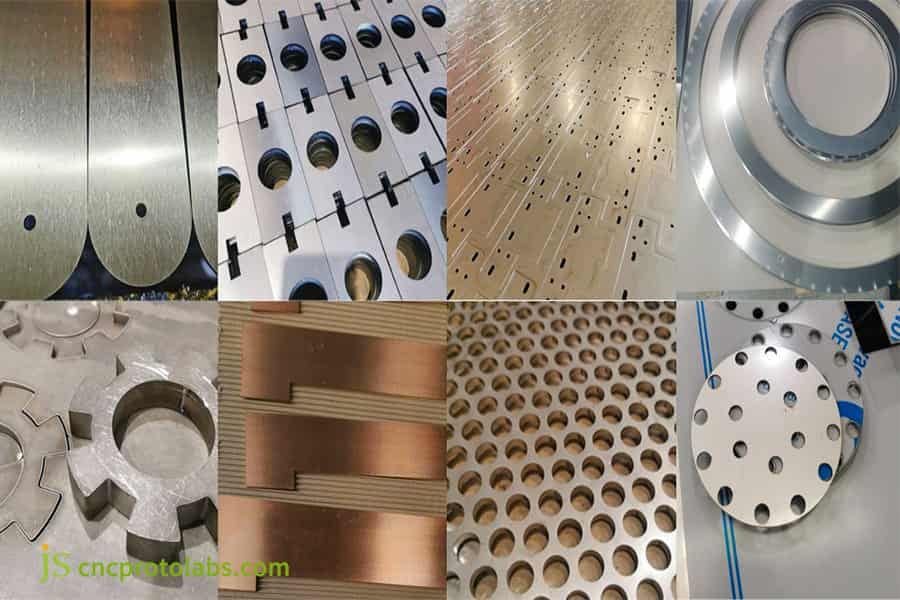
Figura 4: Colagem de peças de aço inoxidável cortadas a laser com precisão.
Como calcular o custo total para projetos de serviço de corte a laser 304 vs 316?
Custo total de aquisição para um serviço de corte a laser projeto envolvendo aço inoxidável depende do preço da chapa bruta, consumo de gás nitrogênio, horas da máquina de corte a laser e passivação secundária . A folha 316 bruta custa cerca de 30% a 45% mais do que 304 devido às sobretaxas de liga de níquel e molibdênio. Combinado com as velocidades de deslocamento do laser um pouco mais lentas do 316 e o maior fluxo de gás auxiliar, o custo final da peça do 316 é normalmente 25% a 35% maior do que o do 304 em todas as execuções de produção.
Detalhamento do custo unitário
A título de ilustração, consideremos uma chapa com 3,0 mm de espessura e uma quantidade de produção de 1.000 peças. Uma única peça custaria o material da folha mais o trabalho da máquina, o nitrogênio e a passivação da decapagem.
O preço da matéria-prima 316 é cerca de 30% a 45% superior ao da 304. Velocidades de corte mais lentas aumentam as horas da máquina. No geral, uma peça 316 acabada custa de 25% a 35% mais do que uma peça 304 equivalente.
|
Componente de custo |
304 (USD / peça) |
316 (USD / peça) |
Variância |
|---|---|---|---|
|
Matéria Prima em Folha |
US$ 4,80 |
US$ 6,50 |
+35% |
|
Horas da máquina a laser |
US$ 1,20 |
US$ 1,35 |
+12,5% |
|
Consumo de nitrogênio |
US$ 0,35 |
US$ 0,42 |
+20% |
|
Tratamento de Passivação |
US$ 0,25 |
US$ 0,25 |
0% |
|
Custo total da peça acabada |
US$ 6,60 |
US$ 8,52 |
+29% |
Com base no banco de dados de projetos JS Precision 2025–2026 (mais de 1.200 projetos), o detalhamento de custos acima reflete dados de cotação reais para chapas de 3,0 mm e tiragens de produção de 1.000 peças de serviços de corte a laser de aço inoxidável.
Solução de redução de custos usando uma combinação de métodos conforme necessário
Para suportes internos e peças que nunca entram em contato com líquidos, o 304 fornece resistência e resistência à corrosão suficientes; ainda assim, para invólucros expostos externamente e chapas de tubos em contato com ácido , deve-se usar aço inoxidável 316.
Uma estratégia de material híbrido 304/316 normalmente reduz o custo total do material em 15% a 20% para o seu projeto sem sacrificar a resistência à corrosão das peças críticas.
Calculando custos para seu projeto de corte a laser 304/316? Entre em contato com a JS Precision hoje para obter uma estimativa de custo gratuita e um plano de preços diferenciado. Um engenheiro responderá dentro de 12 horas.
Quais ambientes exigem 316 em vez de 304 para serviços de corte a laser?
A seleção entre 304 e 316 para serviços de corte a laser de aço inoxidável requer a avaliação dos níveis ambientais de cloreto, exposição a produtos químicos, temperaturas operacionais e métodos de limpeza . O grau 304 é o padrão econômico para suportes arquitetônicos internos, gabinetes de processamento de alimentos (não salinos) e chassis eletrônicos. O grau 316 é obrigatório para equipamentos marítimos, instalações dentro de 5 quilômetros do oceano, tanques de lavagem química e dispositivos médicos onde a exposição ao cloreto excede 100 ppm para evitar corrosão por picadas.
Cenários típicos para selecionar 304
- Utilizados em ambientes internos, chassis e gabinetes, suportes para eletrodomésticos, tremonhas de equipamentos de secagem de materiais e geral peças estruturais automotivas .
- Em ambientes industriais normais onde os níveis de cloreto ficam abaixo de 100 ppm e não há exposição a produtos de limpeza ou desinfetantes ácidos .
- Estruturas ou peças que não são críticas são econômicas, com vida útil prevista de 5 a 8 anos .
Quando 316 é obrigatório: Linhas Vermelhas Ambientais
- Invólucros de sensores expostos à beira-mar, áreas portuárias e partes da fábrica que ficam frequentemente submersas ou entram em contato com água do mar ou sal descongelante.
- As tubulações de equipamentos farmacêuticos e os componentes das máquinas de limpeza de wafers semicondutores são limpos regularmente com cloro ou tipos agressivos de desinfetantes ácidos .
- Base de conhecimento de engenharia: uma vez que a concentração de cloretos exceda 100 ppm ou o nível de pH em um ambiente ácido de pulverização salina esteja abaixo de 4,5, o uso de 304 não é absolutamente permitido.
|
Cenário da Indústria |
Condição média |
Nota recomendada |
Risco de falha se nota errada |
|---|---|---|---|
|
Gabinete eletrônico interno |
Ar seco, <100 ppm Cl⁻ |
304 |
Ferrugem mínima em serviço normal |
|
Carcaça do Sensor Costeiro |
Névoa salina marinha, > 19.000 ppm Cl⁻ |
316 |
Pitting dentro de 6 a 12 meses |
|
Tanque de lavagem química |
Detergente ácido, pH < 4,5 |
316 |
Corrosão e vazamento em fendas |
|
Chassi de Processamento de Alimentos |
Lavagem não salina |
304 |
Mancha de superfície se forem usados desinfetantes de cloreto |
|
Peças de limpeza de semicondutores |
Condicionantes à base de cloro |
316 |
Rápida corrosão por corrosão e contaminação por partículas |
De acordo com ASTM B117-19 , a prática padrão para operação de aparelhos de névoa salina define condições de teste para verificar a resistência à corrosão de serviços de corte a laser de aço inoxidável em ambientes marinhos.
Não tem certeza se deve escolher 304 ou 316 para suas condições operacionais? Obtenha uma consulta gratuita de seleção de materiais da JS Precision, onde os engenheiros fornecerão recomendações por escrito com base em sua mídia e ambiente corrosivo.
Estudo de caso de precisão JS: caixas de sensores marítimos personalizadas 316 com corte a laser
A JS Precision forneceu uma solução de corte a laser de aço inoxidável de ultraprecisão para um cliente marítimo que precisava de 2.500 caixas de sensores oceanográficos personalizadas em aço inoxidável 316. O projeto especificou chapa 316 de 2,5 mm com 320 microfendas (largura de 0,6 mm) e tolerância de posição de ±0,04 mm , operando em água do mar de alta salinidade (Cl⁻ > 19.000 ppm). A fabricação anterior por outro fornecedor sofreu grave empenamento térmico das bordas (0,8 mm de planicidade) e início de corrosão localizada ao redor das bordas das fendas devido ao acúmulo inadequado de calor e à oxidação da superfície.
Dificuldades do cliente e pontos técnicos problemáticos
- Cada caixa de 180 × 120 mm contém 320 microfendas densamente compactadas, cada uma com 0,6 mm de largura.
- O superaquecimento localizado do fornecedor anterior deformou a chapa em 0,8 mm – oito vezes o limite de 0,1 mm do cliente .
- Os resultados dos testes de névoa salina mostraram que as bordas cortadas ficaram pretas e enferrujaram facilmente, não atendendo aos padrões de proteção contra condições de trabalho marítimo.
Solução de precisão JS
- Caminho de corte para anti-deformação: Introduzindo um método de corte diagonal e distribuído para aliviar o estresse térmico local e controlar o aumento da temperatura da superfície da placa não superior a 120°C.
- Ajuste dos parâmetros da máquina: Um laser de fibra de 12 kW com bico de 1,2 mm, nitrogênio de 19,5 bar e ciclo de corte pulsado de 25 ms evita queimaduras e formação de incrustações .
- Reativação e proteção de superfície: As peças cortadas são uniformemente decapadas e passivadas seguindo o padrão ASTM A967 para restaurar completamente a camada de proteção à prova de ferrugem da borda.
Lições aprendidas com falhas e iteração de parâmetros
As primeiras 50 peças foram cortadas da esquerda para a direita sem mudar de direção. Após o aquecimento, uma extremidade estendeu-se 0,18 mm , empurrando uma dimensão de microfenda além da tolerância.
Com base na experiência de um projeto semelhante e na compreensão do problema, o Precisão JS a equipe de engenheiros mudou para um caminho de corte cruzado e adicionou ventoinhas de resfriamento laterais, eliminando completamente o desalinhamento dimensional.
Resultado final
- A planicidade das peças é consistentemente dentro de 0,04 mm , excedendo em muito a exigência do cliente de 0,1 mm.
- A superfície de corte é livre de rebarbas, com rugosidade de Ra 0,9 μm.
- Ele passou no rigoroso teste de névoa salina de 2.000 horas da ASTM B117 sem qualquer ferrugem.
- Com uma taxa de rendimento do lote de 99,4%, ajuda os clientes a reduzir o custo geral de fabricação por unidade em 21,5%.
Suas peças cortadas a laser de precisão 316 também enfrentam deformações ou desvios dimensionais de micro-costura? Envie seus desenhos para a JS Precision agora para uma revisão gratuita do DFM e uma solução de processo de corte personalizada.
Perguntas frequentes
Q1: As bordas cortadas a laser 304 e 316 parecem visualmente diferentes?
Sob corte com nitrogênio de alta pureza, as superfícies de corte de ambos os materiais parecem completamente idênticas, exibindo um brilho metálico prateado brilhante. Eles são indistinguíveis a olho nu. A JS Precision implementa rigorosamente o rastreamento do número do forno de material e testes de espectrômetro para garantir 100% de autenticidade do material .
Q2: Por que deve ser usado nitrogênio de alta pureza para corte a laser de aço inoxidável em vez de oxigênio?
O nitrogênio de alta pressão remove a escória fundida por meio de sopro mecânico e não causa oxidação. Se for utilizado oxigênio ou ar comprimido, as bordas cortadas ficarão pretas e formarão uma crosta dura , danificando a camada antiferrugem e aumentando o custo de retificação e limpeza secundárias.
Q3: Qual é a espessura máxima da folha para corte a laser 304 e 316 de alta precisão?
Os lasers de fibra de alta potência podem cortar placas de aço inoxidável com até 50 mm de espessura. Para trabalhos de precisão que exijam perpendicularidade de borda ≤1° e sem escória, mantenha as folhas entre 0,5 e 25,0 mm.
Q4: O processo de corte a laser reduz a resistência à corrosão de 316 peças?
Sob processamento adequado, isso não ocorrerá. O corte a laser de fibra de alta potência é extremamente rápido e com um tempo de aquecimento muito curto. Após o corte, o tratamento de decapagem e passivação ASTM A967 restaura completamente a resistência à corrosão original das bordas cortadas.
P5: Quando devo atualizar um componente externo de aço inoxidável 304 para 316?
Para áreas interiores e urbanas em geral, o aço inoxidável 304 é suficiente para prevenir a ferrugem. No entanto, para áreas dentro de 5 km da costa, expostas a sais de degelo ou localizadas em áreas com fortes chuvas ácidas industriais, é necessário atualizar para aço inoxidável 316 contendo molibdênio.
Q6: Os componentes inoxidáveis cortados a laser podem ser dobrados e soldados diretamente sem rebarbar?
Sim. O corte com nitrogênio de alta pureza produz bordas lisas e limpas, sem escória, permitindo soldagem direta e dobra CNC. Ao dobrar o aço inoxidável 316, é necessária uma tonelagem adicional de 5% a 10% para compensar suas características de endurecimento por trabalho ligeiramente superiores.
P7: Quais serviços integrados de acabamento secundário a JS Precision oferece para peças cortadas a laser?
JS Precision oferece um serviço completo para supressão de laser de fibra, dobra CNC, rosqueamento e acabamento de superfície . Os processos de acabamento incluem decapagem e passivação, eletropolimento, jato de areia e trefilação, todos acompanhados por um relatório de inspeção completo da máquina de medição por coordenadas (CMM).
Q8: Como posso obter uma cotação de fabricação instantânea para peças personalizadas de corte a laser 304/316?
Envie seus desenhos CAD ao canal de consulta oficial da JS Precision, especificando o material, espessura da placa e quantidade . Um engenheiro fornecerá uma cotação detalhada, incluindo uma avaliação DFM, dentro de 12 horas.
Resumo
A escolha entre 304 e 316 se resume a equilibrar o risco de corrosão do ambiente de serviço em relação ao orçamento total do projeto. 304 é adequado para componentes estruturais industriais convencionais, com excelente custo-benefício; 316 depende da resistência à névoa salina e à corrosão por pites do elemento de molibdênio, que é o resultado final de segurança para componentes de fluidos marinhos, químicos e médicos. Combinado com laser de fibra de alta potência, caminho de gás assistido por nitrogênio de alta pureza e caminho de layout otimizado , problemas de escória inferior e descoloração de borda podem ser eliminados, garantindo tolerâncias de ±0,03 a ±0,15 mm (de ±0,05 mm em chapas finas a ±0,12 mm em chapas grossas).
Você está procurando peças de corte a laser 304/316 de alta qualidade? A JS Precision conta com centros de usinagem a laser de fibra de alta potência e um sistema de qualidade ISO 9001:2015 para fornecer serviços de fabricação personalizados de alta precisão que variam de 0,5 mm a 25,0 mm. Carregue seus desenhos CAD (.DXF/.STEP) e o engenheiro fornecerá uma cotação instantânea plano incluindo análise DFM e preços de lote escalonados dentro de 12 horas.

Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para Serviços de precisão JS , não há representações ou garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações. É responsabilidade do comprador identificar requisitos técnicos específicos e solicite uma cotação formal de peças . Entre em contato conosco para mais informações.
Recurso

