 العربية




للحصول على دقة عالية خدمات القطع بالليزر للفولاذ المقاوم للصدأ ، اختر 304 للقوة الفعالة من حيث التكلفة في البيئات الصناعية القياسية، وحدد 316 للمياه المالحة، أو المواد الكيميائية القاسية، أو الهواء الساحلي. يحتوي 316 على 2%-3% من الموليبدينوم، مما يؤدي إلى زيادة لزوجة حوض السباحة المنصهر . يجب تقليل سرعة القطع بنسبة 5%-12% ، وزيادة ضغط النيتروجين، لتجنب تراكم الخبث وتغير لون الحواف.
الوجبات السريعة الأساسية: القطع بالليزر 304 مقابل 316
|
أبعاد القرار والمعالجة |
304 القطع بالليزر |
316 القطع بالليزر |
نصائح اختيار الهندسة |
|---|---|---|---|
|
الفرق في التكوين الأساسي |
18% كروم، 8% ني |
16%–18% كروم، 10%–14% ني، 2%–3% مو |
316 يعتمد على الموليبدينوم لمنع التآكل والشقوق |
|
البيئات المسببة للتآكل المناسبة |
داخلي، صناعي عام، مياه عذبة |
البحرية، الساحلية في الهواء الطلق، التنظيف الحمضي القوي ، البيئات الكلوريدية |
تحديد 316 إلزامية عند التعرض لرذاذ الملح أو الكلوريدات |
|
سرعة تغذية القطع بالليزر |
السرعة الأساسية (100%) |
5%-12% أبطأ من 304 (مقاومة أعلى لتدفق الخبث) |
يتطلب 316 سرعة مضبوطة بدقة وضغط غاز أعلى لمنع خبث القاع |
|
أوصى مساعدة الغاز |
N₂ (14–18 بار، نقاء 99.999%) |
N₂ (16–20 بار، نقاء 99.999%) |
لا تستخدم الهواء أو الأكسجين أبدًا؛ حافظ على حافة فضية لامعة دون طحن ثانوي |
|
تكلفة الجزء النهائي |
التكلفة الأساسية (1.0x) |
زيادة إجمالية بنسبة 25% إلى 35% (المادة + وقت الآلة) |
اختر 304 للأجزاء الهيكلية؛ 316 لأجزاء السوائل البحرية والحمضية والطبية |
إذا لم تتلامس الأجزاء مع الملح أو الأحماض القوية، فإن استخدام الفولاذ المقاوم للصدأ 304 يمكن أن يوفر بشكل مباشر 25%-35% من تكاليف المواد والمعالجة؛ إذا كانت تتعلق بالمناطق الساحلية أو ملامسة للسوائل الكيميائية، فيجب اختيار الفولاذ المقاوم للصدأ 316 لتجنب الصدأ والخدش .
وفق آيزو 9013:2017 ، يحدد تصنيف القطع الحراري التفاوتات الأبعادية والهندسية للحواف المقطوعة بالليزر، مما يضمن مراقبة الجودة عبر صفائح الفولاذ المقاوم للصدأ مقاس 0.5 مم إلى 25.0 مم.
ما هي الاختلافات الأساسية بين القطع بالليزر 304 و316؟
يختلف أداء القطع بالليزر 304 مقابل 316 بشكل أساسي بسبب التركيب الكيميائي: يحتوي 316 على 2% إلى 3% موليبدينوم والمزيد من النيكل ، بينما يحتوي 304 على 18% كروم و8% نيكل . يجعل الموليبدينوم 316 أكثر مقاومة بشكل ملحوظ لتنقر الكلوريد، ولكنه يزيد أيضًا من لزوجة المعدن المنصهر تحت شعاع الليزر. ونتيجة لذلك، يتطلب القطع بليزر الألياف 316 سرعات قطع أبطأ بنسبة 5% إلى 12% ونيتروجين أعلى بنسبة 10% إلى 15% يساعد ضغط الغاز على نفخ الخبث المنصهر بشكل نظيف، مع الحفاظ على خشونة حافة خالية من نتوءات تبلغ Ra ≥ 1.6 ميكرومتر .
الاختلافات في سيولة الخبث وتعديلات المعالجة
في ممارستنا، يرفع الموليبدينوم 316 لزوجة المعدن المنصهر بنحو 8.5% مقابل 304 عند درجات الحرارة المنخفضة. ونتيجة لذلك، يتم زيادة مقاومة إزالة الخبث. إن الحجم الأكبر للخبث المنصهر في الشق المقطوع يجعل إزالة الخبث أكثر صعوبة عند القطع بالليزر 316.
لذا، عند استخدام ماكينة قطع ألياف الليزر بقدرة 3 كيلووات إلى 12 كيلووات، فإن سرعة القطع بالنسبة لـ 316 يجب خفضه بحوالي 5%-12% مقارنة بـ 304، مع رفع ضغط النيتروجين أيضًا بنسبة 10%-15%. لن يمنع هذا الإعداد ترسب الخبث في الجزء السفلي من القطع فحسب، بل سيوفر أيضًا خشونة حافة ثابتة تبلغ Ra ≥ 1.6 ميكرومتر.
خصائص الثقب وتعديل المعلمة
عندما يتم ثقب 316 بليزر الألياف، يتفاقم تناثر الخبث والتصاق الفوهة، خاصة على الألواح التي يزيد سمكها عن 6.0 مم. يجب زيادة وقت الثقب بنسبة 20%-30% ، كما أن تسلسل رفع الشعلة المجزأ مع نفخ الخبث يمنع الخبث من التصلب عند فتحة الفوهة .
تظهر التجربة أن نقل التركيز الثاقب من سطح اللوحة إلى -2.0 مم يقلل من التصاق تناثر الخبث ويحافظ على ثبات القطع.
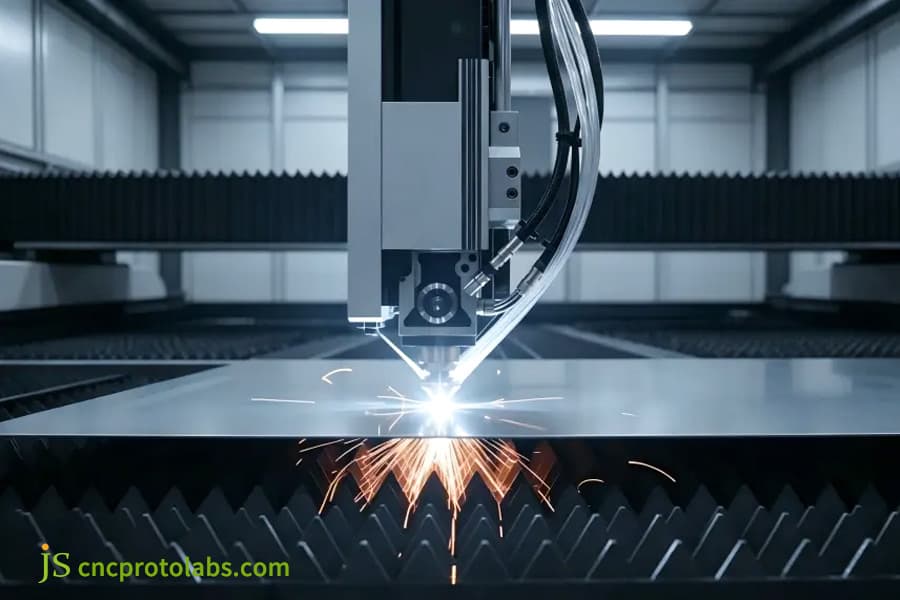
الشكل 1: قطع صفائح الفولاذ المقاوم للصدأ بالليزر CNC مع الشرر.
كيف يمكن لقطع الفولاذ المقاوم للصدأ باستخدام ألياف الليزر التحكم في الخبث والأكسدة؟
قطع الألياف بالليزر يمنع الفولاذ المقاوم للصدأ أكسدة الحواف وتراكم الخبث عن طريق استخدام النيتروجين عالي الضغط (16-20 بار، نقاء 99.999%) كغاز مساعد غير تفاعلي بدلاً من الأكسجين . يقوم النيتروجين بتبريد حدود القطع وينفخ المعدن المنصهر ميكانيكيًا قبل أن يتصلب. بالنسبة لكل من الورقتين 304 و316، يؤدي وضع تركيز الليزر داخل المادة (تركيز سلبي من -1.5 مم إلى -3.0 مم) إلى توسيع قاعدة الشق، مما يسمح للغاز المساعد بإزالة الخبث بشكل نظيف وتوفير حافة قطع تشبه المرآة بلمسة نهائية Ra تبلغ 0.8–1.6 ميكرومتر .
تكوين مسار الهواء والتحكم في التركيز
- باستخدام الأكسجين أو الهواء المضغوط في عملية قطع الفولاذ المقاوم للصدأ، يصبح سطح المادة المقطوعة أسودًا بسبب تكوين القشرة الصلبة التي تضر الطبقة المضادة للصدأ وتؤدي إلى ارتفاع التكاليف بسبب متطلبات الطحن.
- ولكن، مع النيتروجين عالي النقاء الذي يستخدم فقط عملية النفخ الفيزيائية لإزالة الحطام، فإن العملية لن تنتج تفاعلات الأكسدة المعتادة.
بالنسبة للألواح التي يبلغ سمكها 1.0-12.0 مم، تعمل الفوهة 1.2-2.0 مم مع إعداد التركيز منخفض الطاقة على التخلص من الخبث بشكل فعال.
يتضمن الجدول أدناه معلمات العملية الحقيقية المطبقة عمليًا لإجراء تقييم جنبًا إلى جنب لأداء القطع للفولاذ المقاوم للصدأ 304 و316.
|
سمك الورقة (مم). |
قوة الليزر (كيلوواط). |
ضغط النيتروجين (بار) – 304 |
ضغط النيتروجين (بار) – 316 |
سرعة القطع (م/دقيقة) – 304 |
سرعة القطع (م/دقيقة) – 316 |
موضع التركيز (مم). |
|---|---|---|---|---|---|---|
|
1.5 |
3-6 |
14 |
16 |
6.0 |
5.5 |
-1.5 |
|
3.0 |
6-8 |
16 |
18 |
3.8 |
3.4 |
-2.0 |
|
6.0 |
8-12 |
18 |
19 |
2.2 |
1.9 |
-2.5 |
|
10.0 |
12 |
20 |
20 |
1.2 |
1.0 |
-3.0 |
استنادًا إلى سجلات إنتاج JS Precision 2025–2026، يعكس جدول المعلمات أعلاه الإعدادات التي تم التحقق منها من أكثر من 600 مشروع من مشاريع الفولاذ المقاوم للصدأ للقطع بالليزر عبر صفائح بسماكة تتراوح من 1.5 مم إلى 10.0 مم.
النقاط الرئيسية لعملية مكافحة الخبث المعلقة
- بعد قطع 316، قم بزيادة ضغط النيتروجين إلى 16-20 بار للسماح بزخم تطهير كافٍ في قاع البركة المنصهرة.
- تم اعتماد تركيز سلبي بين -1.5 مم و-3.0 مم لتوسيع الجزء السفلي وسيكون من الأسهل إزالة الخبث المنصهر من الجانب.
- يمكن أن تستفيد الأماكن التي يبلغ سمكها حوالي 6.0 مم أو أكثر من طريقة الثقب النبضي متبوعة باستخدام خطوط دخول تدريجية لمنع تكوين الخبث في موقع البدء.
الشكل 2: آلة القطع بليزر الألياف لمعالجة الصفائح المعدنية.
كيف تؤثر حرارة الليزر على مقاومة التآكل في 304 مقابل 316؟
يمكن أن يؤدي قطع الفولاذ المقاوم للصدأ بالليزر إلى إتلاف مقاومة الحواف للتآكل إذا ظل التعرض المفرط للحرارة ضمن منطقة درجة الحرارة من 450 درجة مئوية إلى 850 درجة مئوية لفترة طويلة جدًا. عندما يحدث هذا، يرتبط الكروم بالكربون عند حواف الحبوب المعدنية، مما يترك كمية أقل من الكروم الحر لتشكيل طبقة أكسيد واقية مضادة للصدأ. في حين أن 316 يقاوم هذه المشكلة بشكل أفضل من 304 بفضل الموليبدينوم، فإن القطع بالليزر الاحترافي يحافظ على سرعات السير السريعة (> 3.5 م/دقيقة على ورقة مقاس 3 مم) للحد من عرض الحافة المتأثرة بالحرارة إلى أقل من 0.1 مم ، مع الحفاظ على مقاومة التآكل الأصلية سليمة.
تأثير المنطقة المتأثرة بالحرارة (HAZ) على مقاومة التآكل المتطورة
إذا ظلت حافة القطع ضمن نطاق 450-850 درجة مئوية لفترة طويلة جدًا، فسوف يرتبط الكروم بالكربون على طول حدود الحبوب، مما يؤدي إلى استنفاد الكروم الحر اللازم للحماية من التآكل . وهذا يجعل حافة القطع أكثر عرضة للتآكل من المادة الأساسية.
يتمتع الفولاذ المقاوم للصدأ 316 بمقاومة محسنة ضد التآكل الحبيبي مقارنة بالفولاذ المقاوم للصدأ 304 بسبب وجود الموليبدينوم، ولكن في كل حالة يجب التحكم في وقت التسخين الصحيح .
مع ليزر ألياف عالي الطاقة وعالي السرعة يعمل على تسخين عملية القطع بالليزر منطقة القطع لمدة 0.5 ثانية فقط، تحتفظ الحواف المقطوعة لكل من 304 و316 بأكثر من 95% من مقاومة المادة الأساسية للتآكل.
التحكم الحراري على مستوى المللي ثانية للقطع عالي السرعة
- إن ليزر الألياف بمستويات طاقة تتراوح بين 3 و12 كيلووات قادر على تحقيق سرعات قطع تزيد عن 3.5 م/دقيقة على ألواح بسمك 3.0 مم في أوقات تسخين بمستوى مللي ثانية.
- يتم الاحتفاظ بالشريط الذي تغير لونه بالحرارة على حافة القطع في حدود 0.1 مم لمنع ترسيب كربيد الكروم.
- استنادًا إلى تجربة القطع الفعلية لشركة JS Precision للفولاذ المقاوم للصدأ الدقيق، فإن الخدش والتخميل وفقًا لمعيار ASTM A967 يستعيد تمامًا مقاومة حافة القطع للتآكل .
وفق أستم A262-15 ، تحدد الممارسات القياسية لاكتشاف القابلية للهجوم الحبيبي في الفولاذ المقاوم للصدأ الأوستنيتي معايير القبول لمقاومة تآكل الحواف بعد المعالجة الحرارية.
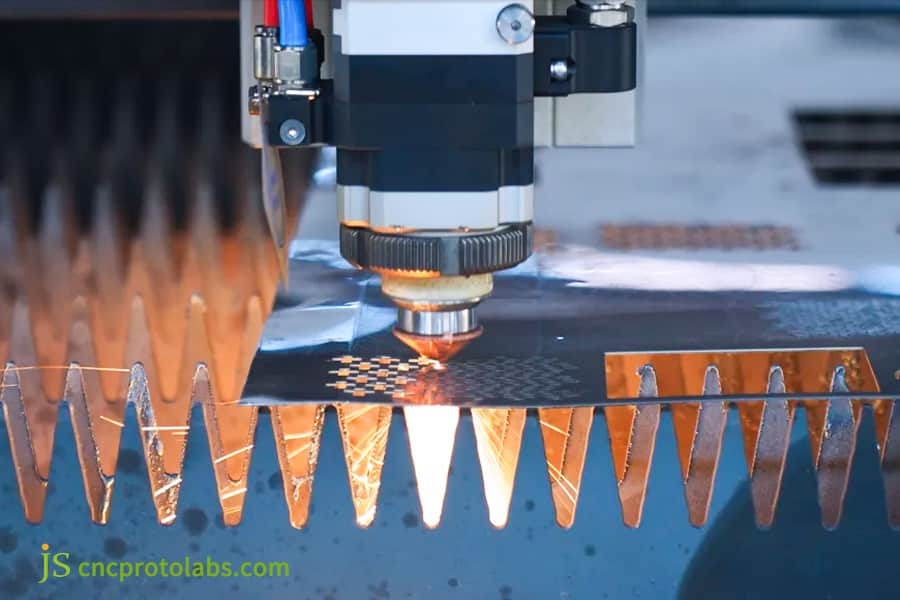
الشكل 3: قطع الأجزاء المعدنية بالليزر يظهر شرارات حرارية.
ما هي حدود التسامح مع السماكة لقطع أجزاء الفولاذ المقاوم للصدأ بالليزر؟
توفر الأجزاء المصنوعة من الفولاذ المقاوم للصدأ المقطوعة بالليزر تفاوتات أبعاد ضيقة تتراوح من ±0.03 مم إلى ±0.15 مم عبر سماكة الصفائح من 0.5 مم إلى 25.0 مم. للحصول على دقة 304 ورقة أقل من 3.0 مم، تحافظ أنظمة الألياف CNC الحديثة على تفاوتات خطية تبلغ ±0.05 مم وإمكانية تكرار تحديد موضع الثقب بمقدار ±0.03 مم . على 316 لوحًا سميكًا (10.0 مم إلى 20.0 مم)، يعمل تراكم الحرارة على توسيع التسامح القابل للتحقيق قليلاً إلى ±0.12 مم، وهو الأمر الذي يديره المصنعون ذوو الخبرة باستخدام خطوط قطع الرصاص المُحسّنة وتوقفات التبريد الديناميكية.
حدود التسامح لسماكة اللوحة المختلفة
يمكن للصفائح الرقيقة التي يبلغ حجمها 0.5 مم - 3.0 مم والتي يعتمد عليها مهندسو التصميم الإنشائي عادةً أن تحافظ على تفاوتات خطية تبلغ ± 0.03 مم - ± 0.05 مم وإمكانية تكرار الثقب حتى ± 0.03 مم. تحقق الألواح المتوسطة (3.0-8.0 مم) تفاوتات تتراوح من ±0.05 إلى ±0.08 مم .
بالنسبة لألواح 316 مقاس 10.0-20.0 مم، تتسع التفاوتات إلى حوالي ±0.12 مم، ويرجع ذلك أساسًا إلى تراكم الحرارة ؛ ومع ذلك، فهي لا تزال أفضل من ISO 9013-1 Class 1.
استراتيجيات التعشيش ومكافحة الاعوجاج
بسبب الحرارة الموضعية، يمكن أن تتشوه أنماط الثقوب الدقيقة الكثيفة الموجودة على الصفائح الطويلة والضيقة. من خلال استخدام طرق مثل الوصلات الدقيقة للحد من التشوه، وقطع الحافة المشتركة، والثقب المتخطي ، يمكن الاحتفاظ بخطأ التسطيح للوحة الكبيرة إلى أقل من أو يساوي 0.3 مم/م.
استنادًا إلى دراسات الحالة الفعلية لـ JS Precision في قطع الأجزاء الهيكلية المصنوعة من الفولاذ المقاوم للصدأ بالليزر، تمنع مسارات التثقيب القطرية تركيز الحرارة وتحد من ارتفاع درجة حرارة اللوحة.
وجود أسئلة حول تصميم التسامح ل أجزاء دقيقة من الفولاذ المقاوم للصدأ مقطوعة بالليزر ؟ اتصل بمهندس JS Precision للحصول على مراجعة مجانية لسوق دبي المالي. سوف نقدم توصيات التصميم والتسامح الأمثل بناءً على رسوماتك.
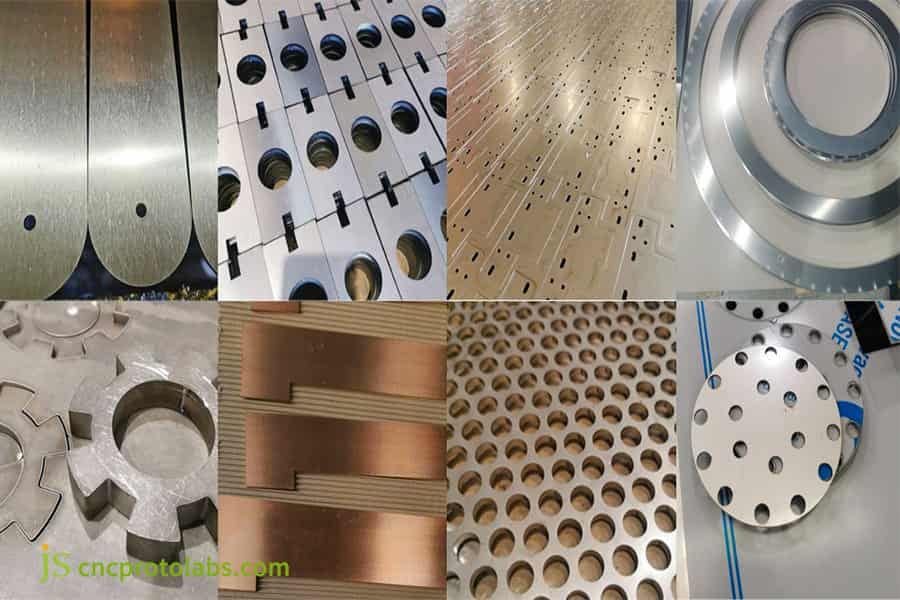
الشكل 4: مجموعة من أجزاء الفولاذ المقاوم للصدأ المقطوعة بالليزر بدقة.
كيف يتم حساب التكلفة الإجمالية لمشاريع خدمة القطع بالليزر 304 مقابل 316؟
إجمالي تكلفة الشراء لـ أ خدمة القطع بالليزر يعتمد المشروع الذي يتضمن الفولاذ المقاوم للصدأ على سعر الورقة الخام، واستهلاك غاز النيتروجين، وساعات عمل آلة القطع بالليزر، والتخميل الثانوي . تكلف ورقة 316 الخام ما يقرب من 30٪ إلى 45٪ أكثر من 304 بسبب الرسوم الإضافية لسبائك النيكل والموليبدينوم. بالإضافة إلى سرعات سفر الليزر الأبطأ قليلاً في 316 وتدفق الغاز المساعد العالي، فإن تكلفة الجزء النهائي لـ 316 تكون عادةً أعلى بنسبة 25% إلى 35% من 304 عبر عمليات الإنتاج.
توزيع تكلفة الوحدة
على سبيل التوضيح، دعونا نفكر في لوح بسمك 3.0 مم وكمية إنتاج تبلغ 1000 قطعة. ستكلف القطعة الواحدة مادة الصفائح بالإضافة إلى عمل الآلة، والنيتروجين، والتخميل بالتخليل.
سعر المادة الخام 316 أعلى بحوالي 30% إلى 45% من سعر 304. تؤدي سرعات القطع البطيئة إلى زيادة ساعات عمل الماكينة. بشكل عام، تبلغ تكلفة الجزء النهائي 316 ما يزيد بنسبة 25% إلى 35% عن الجزء المعادل 304.
|
مكون التكلفة |
304 (دولار/قطعة). |
316 (دولار/قطعة). |
التباين |
|---|---|---|---|
|
مادة الصفائح الخام |
4.80 دولار |
6.50 دولار |
+35% |
|
ساعات عمل ماكينة الليزر |
1.20 دولار |
1.35 دولار |
+12.5% |
|
استهلاك النيتروجين |
0.35 دولار |
0.42 دولار |
+20% |
|
علاج التخميل |
0.25 دولار |
0.25 دولار |
0% |
|
إجمالي تكلفة الجزء النهائي |
6.60 دولار |
8.52 دولار |
+29% |
استنادًا إلى قاعدة بيانات مشروع JS Precision 2025–2026 (أكثر من 1200 مشروع)، يعكس توزيع التكلفة أعلاه بيانات الأسعار الفعلية للصفائح مقاس 3.0 مم، وعمليات الإنتاج المكونة من 1000 قطعة من خدمات القطع بالليزر للفولاذ المقاوم للصدأ.
حل لخفض التكلفة باستخدام مجموعة من الأساليب حسب الحاجة
بالنسبة للأقواس الداخلية والأجزاء التي لا تتصل بالسوائل أبدًا، يوفر 304 قوة كافية ومقاومة للتآكل؛ ومع ذلك، بالنسبة للمباني المكشوفة الخارجية وألواح الأنابيب الملامسة للأحماض ، يجب استخدام الفولاذ المقاوم للصدأ 316.
تعمل إستراتيجية المواد الهجينة 304/316 عادةً على خفض إجمالي تكلفة المواد بنسبة 15% إلى 20% لمشروعك دون التضحية بمقاومة التآكل للأجزاء المهمة.
حساب تكاليف مشروع القطع بالليزر 304/316 الخاص بك؟ اتصل بـ JS Precision اليوم للحصول على تقدير مجاني للتكلفة وخطة تسعير متدرجة. سوف يقوم المهندس بالرد خلال 12 ساعة.
ما هي البيئات التي تتطلب 316 على 304 لخدمات القطع بالليزر؟
يتطلب الاختيار بين 304 و316 لخدمات القطع بالليزر للفولاذ المقاوم للصدأ تقييم مستويات الكلوريد البيئية، والتعرض للمواد الكيميائية، ودرجات حرارة التشغيل، وطرق التنظيف . الدرجة 304 هي المعيار الفعال من حيث التكلفة للأقواس المعمارية الداخلية ومرفقات معالجة الأغذية (غير المالحة) والهيكل الإلكتروني. تعتبر الدرجة 316 إلزامية للأجهزة البحرية، والمنشآت على بعد 5 كيلومترات من المحيط، وخزانات الغسيل الكيميائي، والأجهزة الطبية حيث يتجاوز التعرض للكلوريد 100 جزء في المليون لتجنب التآكل.
السيناريوهات النموذجية لاختيار 304
- تستخدم في الداخل، والهيكل والخزائن، ودعم الأجهزة الاستهلاكية، وقواديس معدات تجفيف المواد، والعامة الأجزاء الهيكلية للسيارات .
- في البيئات الصناعية العادية حيث تبقى مستويات الكلوريد أقل من 100 جزء في المليون ولا يوجد تعرض للمنظفات أو المطهرات الحمضية .
- تعتبر الهياكل أو الأجزاء غير الحرجة اقتصادية، مع عمر خدمة مقصود يتراوح بين 5 و8 سنوات .
عندما يكون 316 إلزاميًا: الخطوط الحمراء البيئية
- حاويات أجهزة الاستشعار المكشوفة على شاطئ البحر ومناطق رصيف الميناء وأجزاء من المصنع التي غالبًا ما تكون مغمورة بالمياه أو تتلامس مع مياه البحر أو ملح إزالة الجليد.
- يتم تنظيف أنابيب المعدات الصيدلانية ومكونات آلة تنظيف رقائق أشباه الموصلات بانتظام باستخدام الكلور أو الأنواع العدوانية من المطهرات الحمضية .
- أساس المعرفة الهندسية: بمجرد أن يتجاوز تركيز الكلوريدات 100 جزء في المليون أو يكون مستوى الرقم الهيدروجيني في بيئة رش ملحية حمضية أقل من 4.5، لا يُسمح مطلقًا باستخدام 304.
|
سيناريو الصناعة |
الحالة متوسطة |
الدرجة الموصى بها |
خطر الفشل في حالة الحصول على درجة خاطئة |
|---|---|---|---|
|
الضميمة الإلكترونية الداخلية |
الهواء الجاف، < 100 جزء في المليون Cl⁻ |
304 |
الحد الأدنى من الصدأ في الخدمة العادية |
|
غلاف الاستشعار الساحلي |
رذاذ الملح البحري،> 19000 جزء في المليون Cl⁻ |
316 |
تأليب في غضون 6-12 شهرا |
|
خزان الغسيل الكيميائي |
منظف حمضي، الرقم الهيدروجيني < 4.5 |
316 |
تآكل الشقوق والتسرب |
|
هيكل تجهيز الأغذية |
غسل غير ملحي |
304 |
تلطيخ السطح في حالة استخدام مطهرات الكلوريد |
|
أجزاء تنظيف أشباه الموصلات |
المنمشات القائمة على الكلور |
316 |
التنقر السريع وتلوث الجسيمات |
وفق أستم B117-19 تحدد الممارسة القياسية لتشغيل جهاز رش الملح ظروف الاختبار للتحقق من مقاومة التآكل لخدمات القطع بالليزر للفولاذ المقاوم للصدأ في البيئات البحرية.
هل أنت غير متأكد من اختيار 304 أو 316 لظروف التشغيل الخاصة بك؟ احصل على استشارة مجانية لاختيار المواد من JS Precision، حيث سيقدم المهندسون توصيات مكتوبة بناءً على الوسائط والبيئة المسببة للتآكل.
دراسة حالة JS Precision: أغلفة أجهزة الاستشعار البحرية المقطوعة بالليزر 316 المخصصة
قدمت شركة JS Precision حلاً فائق الدقة للقطع بالليزر من الفولاذ المقاوم للصدأ لعميل بحري يحتاج إلى 2500 حاوية مخصصة لأجهزة الاستشعار الأوقيانوغرافية من الفولاذ المقاوم للصدأ 316. حدد المشروع 316 ورقة مقاس 2.5 مم مع 320 شقًا صغيرًا (عرض 0.6 مم) وتحمل موضع ±0.04 مم ، تعمل في مياه البحر عالية الملوحة (Cl⁻ > 19,000 جزء في المليون). عانى التصنيع السابق من قبل بائع آخر من تزييف حاد للحافة الحرارية (0.8 مم خارج التسطيح) وبدء تأليب موضعي حول حواف الشق بسبب تراكم الحرارة غير المناسب وأكسدة السطح.
الصعوبات التي يواجهها العملاء ونقاط الضعف الفنية
- يحتوي كل مبيت مقاس 180 × 120 مم على 320 شقًا صغيرًا مكتظًا بكثافة، يبلغ عرض كل منها 0.6 مم.
- أدى ارتفاع درجة الحرارة الموضعي للمورد السابق إلى تشويه الورقة بمقدار 0.8 ملم - وهو ما يعادل ثمانية أضعاف حد العميل البالغ 0.1 ملم .
- أظهرت نتائج اختبار رش الملح أن حواف القطع تتحول إلى اللون الأسود وتصاب بالصدأ بسهولة، وتفشل في تلبية معايير الحماية ضد معايير ظروف العمل البحرية.
JS الحل الدقيق
- مسار القطع لمقاومة التشوه: تقديم طريقة القطع المتخطي الموزعة قطريًا لتخفيف الضغط الحراري المحلي والتحكم في زيادة درجة حرارة سطح اللوحة بما لا يزيد عن 120 درجة مئوية.
- تعديل معلمات الماكينة: يعمل ليزر الألياف بقدرة 12 كيلو وات مع فوهة مقاس 1.2 مم ونيتروجين 19.5 بار ودورة قطع نبضية تبلغ 25 مللي ثانية على منع الحرق وتكوين القشور .
- إعادة تنشيط السطح وحمايته: يتم تخليل الأجزاء المقطوعة وتخميلها بشكل موحد وفقًا لمعيار ASTM A967 لاستعادة طبقة الحماية المضادة للصدأ تمامًا للحافة.
الدروس المستفادة من حالات الفشل وتكرار المعلمات
تم قطع أول 50 قطعة من اليسار إلى اليمين دون تغيير الاتجاه. بعد التسخين، يمتد أحد الأطراف بمقدار 0.18 مم ، مما يدفع بُعد الشق الصغير إلى ما هو أبعد من التسامح.
وبالاعتماد على الخبرة المكتسبة من مشروع مماثل وفهم المشكلة، فإن الدقة شبيبة تحول فريق المهندسين إلى مسار القطع المتقاطع وأضافوا مراوح تبريد جانبية، مما أدى إلى القضاء تمامًا على اختلال الأبعاد.
النتيجة النهائية
- يكون تسطيح الأجزاء ثابتًا في حدود 0.04 مم ، وهو ما يتجاوز بكثير متطلبات العميل البالغة 0.1 مم.
- سطح القطع خالي من النتوءات، مع خشونة Ra 0.9 ميكرومتر.
- لقد اجتاز اختبار رش الملح الصارم لمدة 2000 ساعة وفقًا لمعيار ASTM B117 دون أي صدأ.
- ومع معدل إنتاج دفعة يصل إلى 99.4%، فإنه يساعد العملاء على تقليل تكلفة التصنيع الإجمالية لكل وحدة بنسبة 21.5%.
هل تواجه الأجزاء المقطوعة بالليزر بدقة 316 أيضًا انحرافات الأبعاد أو التشوهات الدقيقة؟ أرسل رسوماتك إلى JS Precision الآن للحصول على مراجعة مجانية في سوق دبي المالي وحل عملية القطع المخصص.
الأسئلة الشائعة
س1: هل تبدو الحواف المقطوعة بالليزر 304 و316 مختلفة بصريًا؟
تحت قطع النيتروجين عالي النقاء، تبدو الأسطح المقطوعة لكلا المادتين متطابقة تمامًا، وتظهر بريقًا معدنيًا فضيًا لامعًا. لا يمكن تمييزها بالعين المجردة. تطبق JS Precision تتبعًا صارمًا لرقم فرن المواد واختبار مقياس الطيف لضمان أصالة المادة بنسبة 100% .
س2: لماذا يجب استخدام النيتروجين عالي النقاء في قطع الفولاذ المقاوم للصدأ بالليزر بدلاً من الأكسجين؟
يزيل النيتروجين عالي الضغط الخبث المنصهر من خلال النفخ الميكانيكي ولا يسبب الأكسدة. في حالة استخدام الأكسجين أو الهواء المضغوط، ستتحول حواف القطع إلى اللون الأسود وتشكل قشرة صلبة ، مما يؤدي إلى إتلاف الطبقة المضادة للصدأ وزيادة تكلفة الطحن والتنظيف الثانوي.
س3: ما هو الحد الأقصى لسمك الورقة للقطع بالليزر 304 و316 عالي الدقة؟
يمكن لأشعة الليزر الليفية عالية الطاقة قطع ألواح الفولاذ المقاوم للصدأ التي يصل سمكها إلى 50 مم. بالنسبة للعمل الدقيق الذي يتطلب درجة عمودية على الحافة تبلغ ≥1 درجة وعدم وجود خبث، احتفظ بالألواح في حدود 0.5 إلى 25.0 مم.
س4: هل تقلل عملية القطع بالليزر من مقاومة التآكل لـ 316 قطعة؟
في ظل المعالجة المناسبة، لن يحدث هذا. يتم قطع ألياف الليزر عالية الطاقة بسرعة كبيرة مع وقت تسخين قصير جدًا. بعد القطع، تعمل عملية التخليل والتخميل ASTM A967 على استعادة مقاومة التآكل الأصلية للحواف المقطوعة تمامًا.
س5: متى يجب علي ترقية مكون خارجي من الفولاذ المقاوم للصدأ 304 إلى 316؟
بالنسبة للمناطق الداخلية والحضرية العامة، يعتبر الفولاذ المقاوم للصدأ 304 كافيًا للوقاية من الصدأ. ومع ذلك، بالنسبة للمناطق الواقعة ضمن 5 كيلومترات من الساحل، والمعرضة لأملاح إزالة الجليد، أو الواقعة في مناطق ذات أمطار حمضية صناعية غزيرة، فمن الضروري الترقية إلى الفولاذ المقاوم للصدأ 316 المحتوي على الموليبدينوم.
س 6: هل يمكن ثني المكونات غير القابل للصدأ المقطوعة بالليزر ولحامها مباشرة دون إزالة الأزيز؟
نعم. قطع النيتروجين عالي النقاء ينتج حواف ناعمة ونظيفة بدون خبث، مما يسمح باللحام المباشر والثني باستخدام الحاسب الآلي. عند ثني الفولاذ المقاوم للصدأ 316، يلزم وجود حمولة إضافية بنسبة 5%-10% للتعويض عن خصائص تصلب العمل الأعلى قليلاً.
س7: ما هي خدمات التشطيب الثانوية المتكاملة التي تقدمها شركة JS Precision للأجزاء المقطوعة بالليزر؟
تقدم JS Precision خدمة شاملة للتقطيع بالليزر الليفي، والثني باستخدام الحاسب الآلي، والتنصت، وتشطيب الأسطح . تشمل عمليات التشطيب التخليل والتخميل، والتلميع الكهربائي، والسفع الرملي، وسحب الأسلاك، وكلها مصحوبة بتقرير فحص آلة قياس الإحداثيات كاملة الأبعاد (CMM).
س 8: كيف يمكنني الحصول على عرض أسعار فوري لتصنيع أجزاء القطع بالليزر 304/316 المخصصة؟
قم بتحميل رسومات CAD الخاصة بك إلى قناة الاستفسار الرسمية لشركة JS Precision، مع تحديد المادة وسمك اللوحة والكمية . سيقوم المهندس بتقديم عرض أسعار تفصيلي، بما في ذلك تقييم سوق دبي المالي، خلال 12 ساعة.
ملخص
يعود الاختيار بين 304 و316 إلى موازنة مخاطر تآكل الخدمة والبيئة مقابل إجمالي ميزانية المشروع. 304 مناسب للمكونات الهيكلية الصناعية التقليدية، مع فعالية التكلفة المتميزة؛ 316 يعتمد على مقاومة رذاذ الملح ومقاومة التآكل لعنصر الموليبدينوم، وهو الحد الأدنى للسلامة لمكونات السوائل البحرية والكيميائية والطبية. بالاشتراك مع ليزر الألياف عالي الطاقة، ومسار الغاز المدعوم بالنيتروجين عالي النقاء، ومسار التخطيط الأمثل ، يمكن التخلص من مشاكل الخبث السفلي وتغير لون الحافة، مما يضمن التفاوتات من ±0.03 إلى ±0.15 مم (من ±0.05 مم على اللوح الرقيق إلى ±0.12 مم على اللوح السميك).
هل تبحث عن أجزاء القطع بالليزر 304/316 عالية الجودة؟ تعتمد JS Precision على مراكز تصنيع ألياف الليزر عالية الطاقة ونظام الجودة ISO 9001:2015 لتقديم خدمات تصنيع مخصصة عالية الدقة تتراوح من 0.5 مم إلى 25.0 مم. قم بتحميل رسومات CAD الخاصة بك (.DXF/.STEP)، وسيقوم المهندس بتوفيرها اقتباس فوري تتضمن الخطة تحليل سوق دبي المالي وتسعير الدفعات المتدرجة خلال 12 ساعة.

تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط. ل خدمات JS الدقيقة ، لا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و طلب عرض أسعار رسمي للأجزاء . يرجى الاتصال بنا للحصول على مزيد من المعلومات.
الموارد

