Control de costos de herramientas de moldeo por inyección: cotización personalizada para su proyecto
Escrito por
Precisión JS
Publicado
Aug 01 2026
Herramientas para moldeo por inyección
Síguenos
El
el costo de las herramientas de moldeo por inyección se ve afectado por la calidad del acero, el número de cavidades y la optimización del diseño para la fabricación (DFM). Para mantener sus costos bajos y al mismo tiempo mantener los estándares de calidad (tolerancia cónica de ±0,005 mm), JS Precision reduce el costo inicial solo en un grado de 20-35 %.
Disponemos de un sistema rápido de cotización y respuesta, pudiendo realizar presupuestos personalizados en un día laborable. Comprender el modelo de desglose de costos de herramientas de moldes de inyección ayuda a los ingenieros a optimizar el costo total de propiedad (TCO).
Resumen general y referencia rápida del costo de herramientas de moldeo por inyección
Clase de herramientas
Grado del material
Vida útil (disparos)
Costo de herramientas (USD)
Volumen objetivo
Estrategia de reducción de costes
Molde prototipo (Clase 105)
Al 7075/NAK80
500 – 10.000
$1,500 – $5,000
1 – 2000 unidades
Base de molde estándar y canal frío, simplifica el borrador
Herramientas para puentes (clase 104)
P20 / Acero Pretemplado
10.000 – 100.000
$5,000 – $15,000
2000 – 50 000 unidades
Optimizar el espesor de la pared DFM (±10 %) para reducir las horas de electroerosión
Molde de producción (Clase 101-102)
Acero H13 / S136 / ESR
1.000.000+
$15,000 – $80,000+
Más de 50.000 unidades
Enfriamiento conformado y canal caliente, reducción del tiempo del ciclo en un 35 %
Conclusiones clave
La intervención de diseño bloquea los costos:
El 80 % del coste de las herramientas de moldeo por inyección se fija en la etapa de Diseño para la fabricación (DFM). Mantener el espesor de la pared uniforme (por ejemplo, 2,0-2,5 mm) puede reducir el tiempo de mecanizado hasta en un 25 %.
Evaluación comparativa del material frente a la vida útil:
Los moldes de aluminio (Al 7075 T6) son más baratos de fabricar que los moldes de acero (H13) por adelantado (~40%), pero el uso de acero endurecido puede generar un ahorro de costos aproximado del 60% por pieza una vez amortizado. 100.000 ciclos.
La geometría impacta los costos:
Las estructuras socavadas y de cavidad profunda dependen mucho de la geometría, cada conjunto adicional de deslizadores móviles o mecanismos de expulsión en ángulo no solo aumentará los costos de fabricación del molde sino también los costos de mantenimiento futuro del molde.
¿Por qué confiar en la controlabilidad de costos de la cotización del proyecto de moldeo por inyección de JS Precision?
En gran medida, la controlabilidad del coste de las herramientas de moldeo por inyección está determinada por evaluaciones de ingeniería transparentes y procesos de fabricación estandarizados. Según la experiencia práctica de nuestro equipo trabajando en proyectos de carcasas de refrigeración electrónica para automóviles, los tradicionales generalmente llevan a que el costo de reparación del molde supere el 40 % porque no se lleva a cabo ninguna etapa de Diseño para la fabricación (DFM).
JS Precision a través del análisis de flujo previo al molde y 15 años de experiencia en el procesamiento de moldes de inyección OEM, reduce los costos iniciales para el desarrollo de moldes entre un 20% y un 35% (según las estadísticas de los 150 proyectos de JS Precision en 2025).
Cláusula 8.1 de ISO 9001:2015: Una organización debe producir y proporcionar servicios en condiciones controladas, incluida la disponibilidad de instrucciones de trabajo, el uso de equipos adecuados y la implementación de actividades de seguimiento y medición.
Para cumplir plenamente con la norma ISO 9001:2015, JS Precision prepara instrucciones de trabajo en cada etapa del proceso de cotización de moldes de inyección personalizados: auditoría previa a DFM - programación CAM - mecanizado CNC - descarga de electroerosión - moldeo de prueba - inspección completa de CMM - entrega por lotes, junto con el modelo de costo de propiedad, garantiza que cada centavo que el cliente gaste en la inversión del molde será rastreable, cuantificable y optimizable.
Un estudio profundo de los datos de 3 meses de las pruebas de seguimiento de la línea de producción mostró que mientras el índice de capacidad del proceso CPK se mantuviera por encima de 1,33 (AIAG PPAP 4th ed. Baseline, Evok Poly 2026), la deriva dimensional se mantuvo dentro de ±0,005 mm y se evitó el costo de retrabajo debido a las desviaciones de las tolerancias.
¿Quiere soluciones transparentes de optimización de costes de moldes de inyección? Descargue el documento técnico sobre control de costos de herramientas de moldeo por inyección de JS Precision, que incluye una lista de verificación de auditoría DFM y un modelo de cálculo del TCO.
¿Cuánto cuestan las herramientas de moldeo por inyección directa de los factores clave de ingeniería?
El coste de las herramientas de moldeo por inyección se ve afectado por la calidad del acero, el número de cavidades, la complejidad del diseño y los niveles de tolerancia. El uso de acero duro requiere más tiempo de máquina, los moldes de múltiples cavidades reducirán los costos de fabricación, mientras que las cavidades profundas y las características socavadas generarán costos más altos.
Dureza del acero y tiempo de mecanizado
Mecanizado de acero endurecido H13:
H13 es muy resistente, teniendo una dureza HRC 48-52. En comparación, el acero pretemplado P20 tiene HRC 28-32. La diferencia de dureza provoca un aumento de alrededor del 40 % en el corte lento CNC y el tiempo de ablación por electroerosión y, a su vez, un aumento en los costes de mecanizado de la base del molde.
Mecanizado de acero espejo NAK80:
El acero preendurecido NAK80 tiene una dureza HRC38-42 y no requiere tratamiento térmico. El ciclo de mecanizado de este acero está entre los de P20 y H13, y es apto para piezas con acabado de alto nivel.
Control de tiempo del servicio de herramientas de moldeo por inyección OEM:
Con la optimización de las trayectorias de las herramientas y el uso de fresado de alta velocidad (velocidad del husillo 20.000 RPM), JS Precision reduce el mecanizado CNC tiempo para el molde de acero H13 25 por ciento (según las estadísticas de JS Precision de 150 proyectos en 2025).
Número de cavidades y eficiencia de producción
Molde de una sola cavidad: Los prototipos de moldes de una sola cavidad implican un bajo costo de instalación para empezar, pero lleva más tiempo inyectar el molde en una sola pieza de producto.
Molde de cavidades múltiples: Las estructuras de cavidades múltiples como 1×4 y 1×8 aumentan los costos de fabricación del molde hasta entre un 50% y un 120%, pero al mismo tiempo recortan el tiempo de moldeo por inyección por unidad en más de un 60%.
Referencia de datos de la industria: El informe de análisis de moldeo por inyección de múltiples cavidades de Hoorenwell 2026 señala que en producciones a gran escala con moldes de múltiples cavidades el costo de una sola unidad de producción se puede reducir entre un 30 % y un 60 %.
En cotizaciones reales, JS Precision recomienda el número óptimo de cavidades según la EAU del cliente y confía en más de 100 centros de mecanizado de 5 ejes para garantizar la consistencia de la precisión en moldes de múltiples cavidades.
Complejidad geométrica y piezas móviles
Estructura de cavidad profunda: para cavidades profundas que tienen una relación de profundidad a ancho de más de 4:1, el tiempo de paso para la electroerosión aumenta, lo que genera un mayor costo de procesamiento de la pieza.
Rebajado: Cada juego adicional de elevadores y deslizadores hidráulicos de acción lateral añade un promedio de entre un 30% y un 50% más de tiempo al ensamblaje de los componentes del molde y a los procesos de depuración.
Estructuras de paredes delgadas: productos de paredes delgadas donde un espesor de pared inferior a 0,8 mm requiere una mayor presión de inyección junto con un control preciso y constante de la temperatura del molde. Además, se debe utilizar un mejor acero para moldes de grado S136 que tenga un HRC de 50-54.
Modelo de estimación del coste total del molde
Costo total = C_mold + (C_part × V), donde C_mold es el costo de desarrollo del molde, C_part es el costo por unidad de inyección y V es el volumen de producción total esperado. La fórmula establece claramente: Cuando V es pequeño, C_mold debe reducirse primero; cuando V es grande, reducir C_part es más económico que reducir C_mold. Dicho de otra manera, la cantidad de producción define cuánto tienes que gastar en el molde.
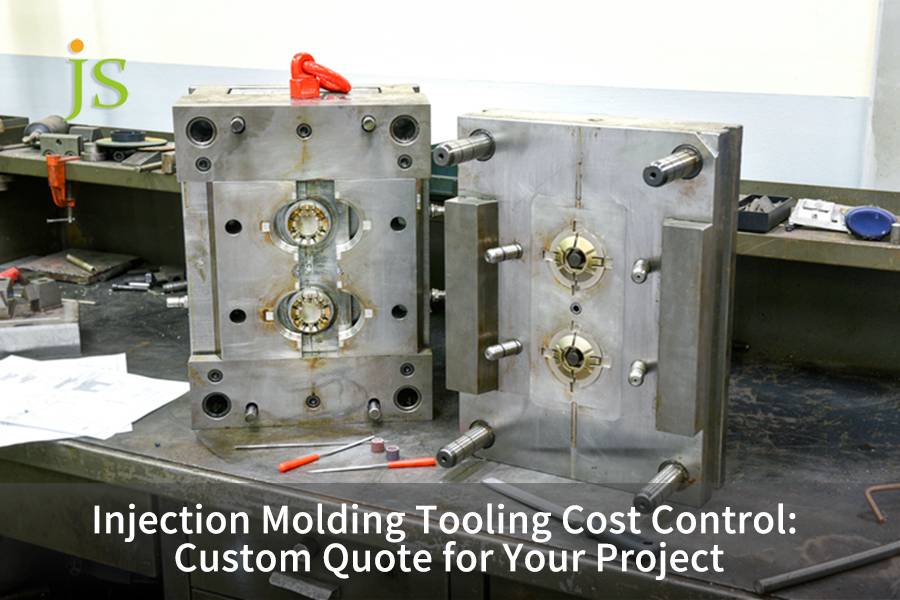
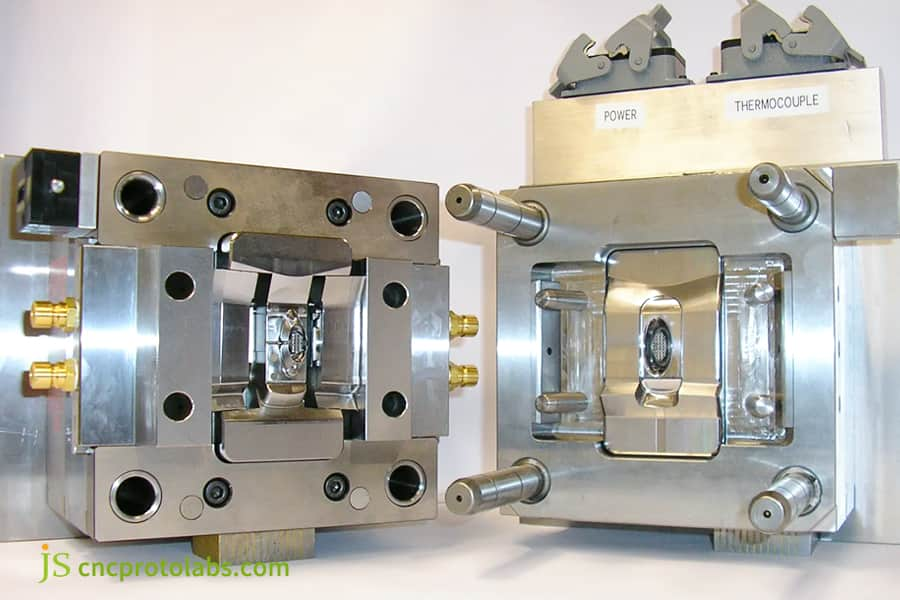
Figura 1: Herramientas de moldeo por inyección en un taller para análisis de costes.
¿Cómo pueden los ingenieros de precisión solicitar una cotización de molde de inyección personalizado transparente?
Si desea una cotización de molde de inyección personalizada transparente, deberá proporcionarnos dibujos CAD en 3D, dibujos de tolerancias en 2D, grado de resina y EAU. Cuanto más completa sea la información, menor debería ser la tasa de desviación de su cotización. En JS Precision le proporcionaremos un desglose detallado en un plazo de 24 horas.
Estándares de preparación de documentos
Dibujos sólidos 3D: proporcione archivos en formato STEP/X_T con una lista de características geométricas para que el equipo de ingeniería pueda ejecutar las simulaciones de llenado de Moldflow.
Dibujos GD&T 2D:Se deben proporcionar dibujos de ingeniería en formato PDF que especifiquen tolerancias clave como ±0,01 mm y tolerancias geométricas.
Coincidencia de resina y contracción:Para que los cálculos de contracción se realicen con precisión, es necesario indicar el tipo de material (por ejemplo, DuPont Zytel PA66+30% GF). El rango de contracción esperado sería del 0,5 % al 0,8 %.
Requisitos de capacidad y decisiones de canal: para ayudar a decidir sobre un sistema de canal caliente (que es más eficiente, menos desperdicio y tiempos de ciclo más rápidos), el EAU (uso anual estimado) debe ser una consideración principal.
Proceso de evaluación de 24 horas de JS Precision
Verificación DFM de la geometría: Podemos realizar la inyección, el enfriamiento del paquete de molde y el análisis de deformación mediante Moldex3D o Moldflow para nosotros.
12 Detalle del costo por artículo: El costo incluye la base del molde, el acero del núcleo del molde, el tratamiento térmico, el tratamiento de la superficie (SPE A2 / VDI 24), piezas estándar, horas de mano de obra de electroerosión, horas de mano de obra de CNC, moldeo de prueba, derechos de aduana de transporte de inspección de CMM y depósito de garantía.
Compromiso abierto de cotización del proyecto de moldeo por inyección: No jugamos a ningún juego de cargos ocultos, todos los cargos trazan un paso de procesamiento.
Cotizaciones de soluciones alternativas para la misma pieza: Para la misma pieza, tenemos cotizaciones paralelas de moldes de aluminio y de acero para que los clientes decidan con el TCO.
¿Listo para calcular los costos de su proyecto de moldeo por inyección? Cargue sus dibujos para recibir una cotización detallada de 12 elementos de los ingenieros de JS Precision, lo que hará que cada inversión en molde sea claramente visible.
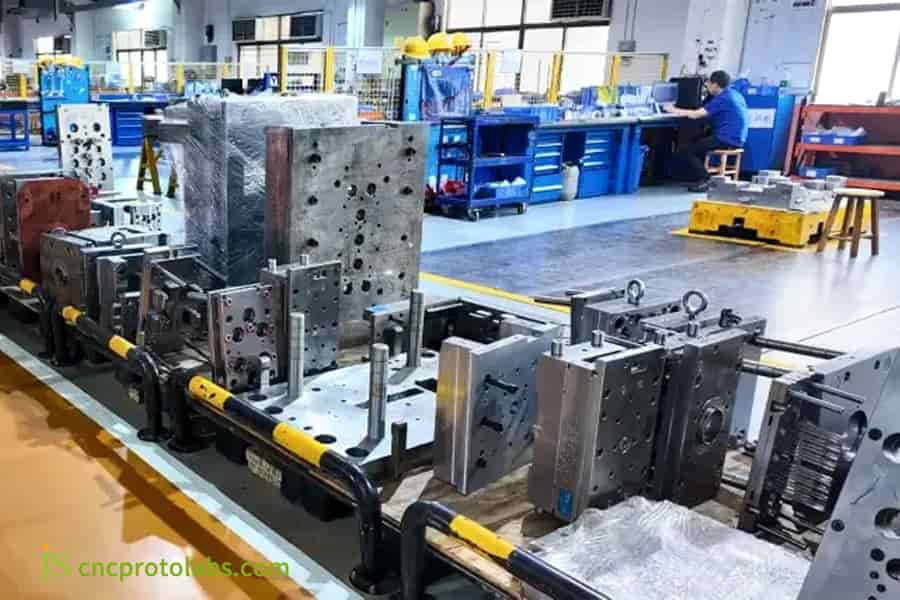
Figura 2: Ingeniero examinando planos de moldes para obtener cotizaciones precisas.
¿Cuál es la compensación económica entre el costo del molde de aluminio y el de acero?
La principal diferencia entre el costo del molde de aluminio versus acero es la siguiente: el molde para aluminio es entre un 30% y un 50% más barato de fabricar al principio, mientras que el tiempo de entrega es bastante menor. Sin embargo, la principal ventaja de los moldes de acero es su larga vida útil y el costo unitario se reduce cuando se producen en grandes cantidades.
Comparación de parámetros físicos de moldes de aluminio y acero
Parámetro físico
Al 7075-T651
P20 (preendurecido)
H13 (endurecido)
S136 (Acero espejo)
Dureza
HB 150 (≈HRC 15-20)
CDH 28–32
CDH 48–52
HRC 50-54
Conductividad térmica (W/m·K)
130–180
29
24.3
25
Vida útil típica de la herramienta (disparos)
500–10 000
100.000–500.000
1.000.000+
1.000.000+
Costo relativo del material
0,6–0,8×
1,0×
1,5–2,0×
2,0–2,5×
Factor de tiempo de mecanizado
1,0× (valor inicial)
1,5×
2,0×
2,0×
Reducción del tiempo de enfriamiento
entre un 20% y un 50% más rápido
Línea de base
Línea de base
Línea de base
Los datos provienen de: acero endurecido H13, resistencia a la tracción a temperatura ambiente 1200-1590 MPa, dureza templada y revenida HRC 48-52, conductividad térmica 17,6-26,8 W/m·K (Xometry 2023).
Ciclo de conductividad térmica y moldeo por inyección
Alta conductividad térmica del aluminio: Con un rango de conductividad térmica de 930-937 W/m·K, la conductividad térmica del aluminio es solo entre la mitad y dos tercios de la del cobre (385 W/m·K).
Tiempo de fabricación reducido: Las excelentes propiedades de transferencia de calor del aluminio permiten que la pieza se enfríe rápidamente, por lo que el tiempo del proceso de moldeo por inyección se reduce entre un 20% y un 30%.
Servicio de herramientas para moldes de inyección rápida de JS Precision: Los moldes de aluminio utilizados como moldes maestros con bases de molde estándar se pueden procesar en un período de 7 a 12 días hábiles. Es una muy buena solución económica para tiradas cortas de producción o entregas rápidas (producción de prueba).
Límites de durabilidad y aplicabilidad del material
Límites en el uso de moldes de aluminio: por ejemplo, una recomendación general es que los moldes de aluminio solo deben usarse dentro de volúmenes de producción que oscilan entre alrededor de 500 y 10 000 piezas y solo para aplicaciones de resina sin refuerzo con fibra.
Situaciones indispensables con moldes de acero: Los plásticos de ingeniería reforzados con fibra (como PA66+30 % GF), que causan desgaste abrasivo, sólo pueden tratarse con éxito utilizando moldes de acero templado H13 durante el mayor tiempo posible, sin cambios en las dimensiones y hasta 1.000.000 de carreras.
Lógica de decisión de selección de materiales:
Elija moldes de aluminio Al 7075 si EAU < 10.000 unidades y el componente no contiene fibra de vidrio.
Elija moldes de acero endurecido H13 si EAU > 50.000 unidades o si el componente contiene fibra de vidrio.
Elija acero preendurecido P20 entre 10 000 < EAU < 50 000 unidades para obtener un equilibrio decente entre costo y longevidad.
¿No estás seguro de elegir moldes de aluminio o acero para tu proyecto? Póngase en contacto con el equipo de ingeniería de JS Precision para obtener un informe personalizado de cálculo del umbral de costos de aluminio/acero para impulsar su decisión de selección de materiales con datos.
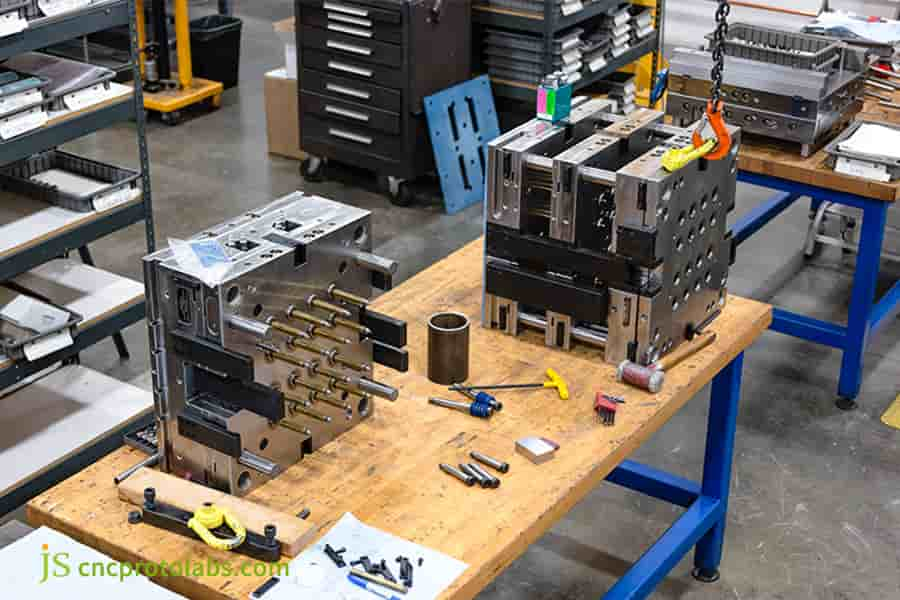
Figura 3: Comparación lado a lado de moldes de aluminio y acero.
¿En qué se diferencia el coste del prototipo frente al del molde de producción en la fabricación B2B?
Las principales diferencias entre el costo del prototipo frente al del molde de producción: los moldes prototipo utilizan bases de molde estándar e inserciones operadas manualmente para obtener costos iniciales bajos, mientras que los moldes de producción dependen de la expulsión y Los sistemas multicavidad son la razón por la que los costos unitarios son tan bajos.
Comparación de grados de molde de clase SPI
Especificación
Prototipo Clase 105
Puente Clase 104
Producción Clase 101-102
Base del molde
Estándar universal
Semi-estandarizado
Totalmente personalizado
Núcleo de acero
Al 7075/NAK80
P20
H13 / S136 / ESR
Recuento de caries
Soltero
Simple a 1×2
1×4 a 1×16+
Sistema de expulsión
Inserción manual / Suelta
Semiautomático
Completamente automático + canal caliente
Tiempo de ciclo (seg)
40–60
25-35
12–20
Vida útil (disparos)
500–10 000
10 000–100 000
1.000.000+
Costo de desarrollo (USD)
$1500–$5000
entre 5000 y 15 000 dólares
$15 000–$80 000+
Los datos provienen de los datos estadísticos internos de JS Precision para 2024-2025.
Umbral de decisión del TCO
EAU < 5000 unidades: Los moldes de clase prototipo Clase 105 pueden proporcionar costos generales bajos incluso con tiempos de ciclo de inyección de una sola pieza prolongados de 40 a 60 segundos, lo que resulta en costos reducidos de desarrollo de moldes.
EAU 5.000-50.000 unidades: Las herramientas de puente (Clase 104) ofrecen la mejor solución. Los moldes de acero para herramientas P20 sirven para más de 100.000 ciclos de producción y el costo unitario general a través de la depreciación es manejable.
EAU > 50.000 unidades: El molde de producción en masa Clase 101 es el tipo de molde más asequible. Gracias a un procesamiento de bajo coste por pieza, este molde tiene el coste total de propiedad (TCO) más bajo. Los sistemas de canal caliente de múltiples cavidades reducen el tiempo del ciclo a solo 12-20 segundos.
Servicio integral de herramientas de moldeo por inyección OEM: JS Precision permite el desarrollo de moldes desde el prototipo hasta la producción en masa a gran escala para que los clientes puedan mejorar el nivel de calidad del molde sin cambiar de proveedor.
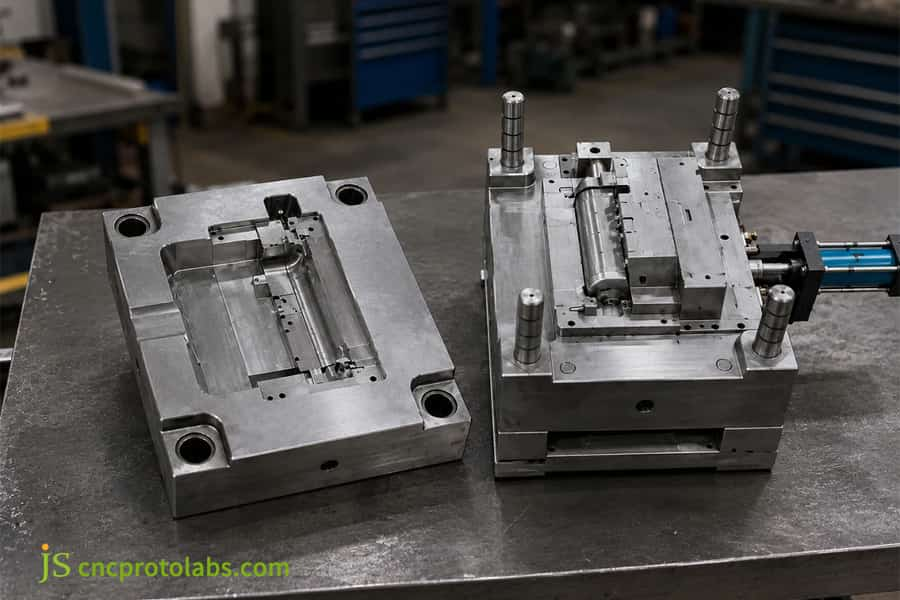
Figura 4: Molde industrial dividido que muestra las diferencias de prototipo y producción.
¿Cómo reduce el servicio DFM de herramientas de moldeo por inyección los gastos de fabricación?
El servicio DFM de herramientas de moldeo por inyección elimina las paredes gruesas y las corrientes de aire irrazonables al realizar una simulación óptica y dinámica de fluidos de la forma geométrica de la pieza y eso es antes de cortar el acero, ahorrando los costos de la herramienta de moldeo por inyección en un 30% en una etapa muy temprana.
Optimización del diseño del espesor de pared
Control uniforme del espesor de la pared: Hacer que los espesores de pared no uniformes sean iguales ayuda a eliminar las marcas de hundimiento y previene la deformación por tensión interna. Al eliminar el espesor de pared no uniforme, los ingenieros pueden mantener un espesor nominal constante de nivel de 2,0 mm ± 0,1 mm.
Reglas de diseño de nervaduras: El espesor de las nervaduras no debe exceder el 50%-60% del espesor de la pared principal. Una costilla demasiado gruesa a menudo significa sobrecalentamiento en la raíz y provoca marcas de encogimiento. Es recomendable seguir la pauta del 50%-60% al establecer el espesor de las nervaduras.
Los datos de JS Precision de 2025 provienen de 150 proyectos: La optimización estructural DFM (Diseño para fabricación) de preproducción, un método utilizado por los clientes de JS Precision, ha reducido en promedio un 28 %, sus modificaciones posteriores al moldeado y los gastos de reparación secundaria a través de eso.
Simplificación del ángulo de salida y del corte socavado
Normalización del ángulo de inclinación de la pared lateral: aumentar el ángulo de inclinación de la pared exterior de la pieza, de 0° a 1,5°-2,0°, no solo evita que la pieza se dañe durante el desmoldeo, sino que también elimina la necesidad de métodos complejos de pulido de espejo o reparación por electroerosión.
Simplificación del diseño de socavado: Al cambiar la línea de separación del molde, es posible convertir un socavado, es decir, una acción lateral, en la forma de un brote recto. Esta operación reduce el número necesario de pasadores expulsores y controles deslizantes.
Especificaciones geométricas de producto ISO 10135:2007: Esta norma de especificación internacional define un conjunto de técnicas para registrar tolerancias geométricas en componentes plásticos. Los informes DFM de JS Precision cumplen plenamente con este estándar.
Entregables DFM gratuitos de JS Precision
Simulación de llenado de flujo de molde: puede prever el frente móvil de la masa fundida, áreas del flujo de masa fundida bloqueadas como cavitación y la dispersión de las líneas de soldadura.
Recomendación de compensación de contracción: se sugiere que después de determinar el tamaño correcto de la cavidad según la calidad del material (por ejemplo, PA66+30 %GF, tasa de contracción 0,5 %-0,8 %), se agregue la compensación adecuada.
Recomendación de ubicación óptima de la puerta: Teniendo en cuenta los resultados del análisis del equilibrio de flujo, se recomendará la ubicación y el número óptimos de la puerta.
Evaluación del impacto en los costos: medir cómo cada cambio en el diseño afectará los costos de fabricación de moldes y el tiempo del ciclo permitirá a los clientes comprender completamente el aspecto económico del diseño para la fabricación. (DFM).
¿Quiere bloquear los costos durante la etapa de revisión del dibujo? Cargue sus dibujos CAD en 3D y obtenga un informe de evaluación DFM gratuito de nuestros ingenieros para verificar la capacidad de fabricación de su diseño con datos.
¿Cómo JS Precision ahorró un 35 % en costes de moldes para componentes de refrigeración de automóviles?
En el proyecto de un proveedor automotriz de nivel 1 que diseñaba una carcasa de refrigeración para la electrónica de potencia de un vehículo eléctrico (EV), JS Precision logró de manera efectiva reducir los costos de procesamiento del molde en un 35 % y logró tolerancias de bloqueo de ±0,005 mm a través de una optimización detallada del DFM y el uso de un diseño de molde modular.
Desafíos del cliente:
Extremadamente geométricamente compleja: la carcasa de refrigeración presenta disipadores de calor de paredes delgadas en forma de cruz con un espesor de pared de 1,2 mm y cuatro cortes laterales.
Primera cotización superior al presupuesto: El diseño original involucraba un sistema de extracción de núcleos de 6 cilindros y la cotización inicial del trabajo del molde de inyección superó en un 40% lo presupuestado.
Posibles defectos del producto y la calidad del ensamblaje: El llenado incompleto de la cavidad y la deformación son problemas potenciales que podrían causar que no se cumplan los requisitos de ensamblaje de los componentes electrónicos de potencia de los vehículos eléctricos.
Solución de precisión JS:
ISO 20457:2018 especifica: Este documento define posibles tolerancias de fabricación para piezas de plástico moldeadas, en relación con las tolerancias y los criterios de aceptación para piezas moldeadas no porosas, moldeadas por inyección, hechas de termoplásticos.
Basándonos en nuestra experiencia práctica en el proyecto JSP-EV-202508, el equipo cumplió estrictamente con este estándar internacional:
Cambio estructural de DFM: Dos socavaduras no críticas se convirtieron en bloques de extracción de líneas de separación para desmolde, y se eliminó el requisito de cuatro juegos de mecanismos de extracción de núcleos de cilindros hidráulicos.
Revisión del sistema de refrigeración: el sistema de refrigeración original se reemplazó por uno conformado de metal impreso en 3D y la distribución de la temperatura del molde se mejoró uniformemente en un 40 %.
Material del núcleo del molde y acabado de la superficie: El núcleo del molde de acero preendurecido NAK80 está recubierto con un nanorrevestimiento, que da como resultado una dureza superficial de más de HV 900 y que mejora la resistencia al desgaste hasta un 50 %.
Lecciones aprendidas de los fracasos:
Durante el moldeado de la prueba T0, el enfriamiento desigual provocó la deformación de la planitud de la carcasa del producto en 0,08 mm (especificación: ≤0,02 mm). El equipo modificó la temperatura del sistema de enfriamiento conformal (de enfriamiento gratuito en zonas de 20 ℃ a calentamiento controlado a 45 ℃) y rediseñó la curva de presión de mantenimiento (presión de mantenimiento de 85 MPa, tiempo de mantenimiento de 4,5 segundos) para eliminar la deformación. Según el informe de control de calidad del proyecto interno JSP-EV-202508 de JS Precision, el valor CPK de la dimensión crítica finalmente se mejoró a 1,67.
Resultados finales
Coste de fabricación de moldes: reducción de 28 000 a 18 200 (una reducción del 35 %).
Tiempo del ciclo de inyección: se redujo de 32 segundos a 21 segundos, lo que dio como resultado que el costo de mano de obra de la máquina por unidad también se redujo en un 34 %.
Precisión dimensional: No hubo ningún defecto en las primeras 20.000 entregas y las tolerancias dimensionales críticas se mantuvieron consistentemente en ±0,005 mm.
Delivery performance: First deliveries finished 5 days earlier than scheduled, and there was no problem with the customer's EV production line.
Facing challenging thin-walled parts and tight budgets? Contact our engineering team to request a free feasibility assessment for cooling housing projects and obtain a cost-reduction solution tailored to your project.
Why Choose JS Precision as Your Precision Injection Tooling Partner?
Gaining partnering with JS Precision as your OEM injection mold tooling service means that you will benefit from our 15+ years of precision manufacturing experience, ISO 9001:2015 quality system, and comprehensive cost optimization and control covering the whole cycle from the DFM assessment up to the massive injection molding.
Precision Equipment System
Makino Mirror EDM Machine: Mirror-finish machining, Ra≤0.05μm, which is good enough for parts with optical-grade appearance.
Mitsui Precision CNC Machine: Spindle running at 20,000 RPM with mold part machining accuracy of 0.002mm.
Zeiss Coordinate Measuring Machine (CMM): Capable of doing full 3D dimensional inspection work for molds and injection parts to ensure their dimensional features can be traced back easily.
Quotation Transparency and Complete Closed-Loop Service
Clear Custom Injection Mold Quote Procedure: Each quotation gives a detailed breakdown of the mold base procurement cost, moldcoresteel cost, CNC/EDM labor cost, and standard parts details to avoid any extra charges.
One-Stop Closed-Loop Manufacturing Service: Offering end-to-end integration from rapid injection mold tooling service (delivered of samples by 7-12 working days) through to large-capacity production molds which can handle millions of cycles.
Permanent Upgrade of Injection Molding Tooling Cost: Combining injection molding, surface coating, ultrasonic welding, and component assembly services to deliver minimum total cost per unit.
Protecting Customers' IP and Data: Mandatorily we follow the highest-class NDA agreements, customer drawings & data are encrypted and saved in different environments to protect our clients from IP breaches and the leaking of top-level R&D results.
FAQs
Q1: What factors directly dictate the Injection Molding Tooling Cost for a custom project?
In short, mold geometry, material selection (tooling steel grade), cavity count, and dimensional tolerances have the biggest impact on tooling price.JS Precision works out design details that can be done with the tool, leading to saving the customers' money at initial stage development between 20-35%.
Q2: How fast can I receive a detailed Custom Injection Mold Quote from JS Precision?
Once a 3D CAD and 2D drawings are attached, your customized quotation would be available in 24 hrs. Engineers run a parallel Moldflow analysis & submit detailed quote transparently split into 12 cost categories.Upload your drawings right away for a quote.
Q3: When should I choose an aluminum mold over a steel mold for injection tooling?
In cases of 500-10,000 units production and when It helps to get to market quickly, an aluminium mould is the best option and will cost you 30%-50% less. For bulk quantities of pieces over 100,000 or materials with glass fibers like PA66+30% GF, you will need harden H13 steel molds.
Q4: How does JS Precision ensure dimensional accuracy for high-precision injection molds?
We use Makino mirror EDM machines, 5-axis CNC machines, and Zeiss CMMs. We analyze the composition of the incoming steel. We strictly follow the ISO 20457:2018 tolerance standards. T1 trial mold measurements cover all the dimensions, and critical dimensions are reliably kept within ±0.005mm.
Q5: Can an injection mold tooling DFM service really cut total manufacturing expenses?
Sure! DFM has an impact on mold costs reduction as high as 30%. We save money on molds by wall thickness (2.0mm±0.1mm), draft angle (1.5°-2.0°), and by undercutfree design to prevent additional mold change requests. JS Precision also gives you one DFM Report for free.
Q6: What is the lead time for a rapid injection mold tooling service?
The standard rapid mold injection service can get you T1 samples in about 7 to 15 business days. The combination of using standardized mold bases and fast CNC cutting helps to reduce the time so much that this service is a very viable short-batch production and EVT/DVT validation method.
Q7: What is the typical difference between prototype and production mold cost?
Prototype molds (Class 105) price range: $1,500 - 5,000 which involve a simple mold base and hand-fit inserts.Production molds (Class 101) cost $15,000-80,000+ as they utilize tool steel and hot runners for more accurate and efficient injections. After 100 000 production per unit cost becomes very low.
Q8: How does JS Precision protect my intellectual property when I submit drawing files for a quote?
JS Precision can sign an NDA before receiving drawings. All CAD files are stored on an encrypted independent server, accessible only to authorized team members, strictly adhering to international intellectual property standards to ensure absolute data security.
Summary
Injection molding tooling cost control is more about striking a good balance among mold life, steel level, shape, and unit price. By adopting a DFM approach, material selection in the right way, and developing rapidly the prototype through a modular system, the company manages to decrease initial costs and cut launch time while still preserving a tight tolerance of ±0.005 mm ISO 20457:2018.
Ready to assess the true cost of your injection molding project? Upload your 3D CAD model and 2D drawings now, and our senior engineers will provide a free DFM report and a transparent custom injection mold quote within 24 hours. Start your precise cost reduction process with a transparent quote.
Disclaimer
The contents of this page are for informational purposes only. For JS Precision Services, there are no representations or warranties, express or implied, as to the accuracy, completeness, or validity of the information. It is the buyer's responsibility to identify specific technical requirements and request a formal parts quotation. Please contact us for more information.
JS Precision Team
Custom manufacturing solutions. With over 15 years of experience serving more than 1,000 customers, we specialize in high-precision CNC machining, sheet metal fabrication, 3D printing, injection molding, and metal stamping. Having successfully delivered over 300,000 precision parts, we maintain a 99.2% on-time delivery rate across all custom projects.
Our facility is equipped with over 100 state-of-the-art 5-axis machining centers and is ISO 9001:2015 certified. We deliver fast, efficient, and high-quality manufacturing solutions to B2B clients across 150 countries. Whether you require low-volume prototyping or large-scale customization, we support your project with lead times as short as 24 hours. Choose JS Precision for unparalleled efficiency, quality, and professionalism.
Experto en creación rápida de prototipos y fabricación rápida
Nos especializamos en mecanizado CNC, impresión 3D, fundición de uretano, herramientas rápidas, moldeo por inyección, fundición de metales, chapa y extrusión.
 Español