Контроль затрат на оснастку для литья под давлением: индивидуальное предложение для вашего проекта
Написал
JS Точность
Опубликовано
Aug 01 2026
Инструменты для литья под давлением
Следуйте за нами
Стоимость инструментов для литья под давлением зависит от качества стали, количества полостей и оптимизации конструкции для производства (DFM). Чтобы сохранить низкие затраты при сохранении стандартов качества (допуск на конус ±0,005 мм), JS Precision сокращает первоначальные затраты лишь на 20–35 %.
У нас есть система быстрого расчета цен и ответов, позволяющая составить индивидуальную оценку в течение одного рабочего дня. Понимание модели разбивки затрат на оснастку для литьевых форм помогает инженерам оптимизировать совокупную стоимость владения (TCO).
Обзор стоимости инструментов для литья под давлением и краткий справочник
<голова>
<тр>
Класс инструментов
Марк материала
Срок службы инструмента (в кадрах)
Стоимость инструмента (долл. США)
Целевой объем
Стратегия снижения затрат
<тело>
<тр>
Прототип формы (класс 105)
Ал 7075 / НАК80
500–10 000
1500–5000 долларов США
1 – 2000 шт.
Стандартная пресс-форма и холодный канал, упрощение черновика
<тр>
Мостовой инструмент (класс 104)
P20 / предварительно закаленная сталь
10 000–100 000
5000 – 15 000 долларов США
2000–50 000 шт.
Оптимизируйте толщину стенок DFM (±10%), чтобы сократить время электроэрозионной обработки
<тр>
Производственная форма (класс 101–102)
Сталь H13/S136/ESR
1 000 000+
15 000–80 000 и более долларов США
50 000+ шт.
Конформное охлаждение и горячеканальная система, сокращение времени цикла на 35 %
Основные выводы
<ул>
Разработайте блокировку вмешательства в затратах:
80 % стоимости инструментов для литья под давлением фиксируется на этапе Проектирование для производства (DFM). Сохранение одинаковой толщины стенок (например, 2,0–2,5 мм) позволяет сократить время обработки до 25 %.
<ул>
Сравнение материала и срока службы:
Алюминиевые формы (Al 7075 T6) дешевле изготавливать, чем стальные формы (H13) на начальном этапе (~ 40 %), но использование закаленной стали может привести к экономии затрат примерно на 60 % на единицу после амортизации. более 100 000 циклов.
<ул>
Затраты на влияние геометрии:
Конструкции с подрезами и глубокими полостями во многом зависят от геометрии: каждый дополнительный набор движущихся ползунков или расположенных под углом выталкивающих механизмов приведет не только к увеличению затрат на изготовление пресс-формы, но и к затратам на ее будущее обслуживание.
Зачем доверять контролируемости затрат на проект литьевого формования JS Precision?
Во многом контролируемость стоимости оснастки для литья под давлением определяется прозрачными инженерными оценками и стандартизированными производственными процессами. Как показывает практический опыт нашей команды, работающей над проектами корпусов автомобильного электронного охлаждения, традиционные методы обычно приводят к превышению стоимости ремонта пресс-формы на 40 %, поскольку этап проектирования для производства (DFM) не выполняется.
JS Precision благодаря анализу текучести перед формовкой и 15-летнему опыту OEM-производителей литьевых форм снижает первоначальные затраты на разработку пресс-форм на 20–35 % (согласно статистическим данным по 150 проектам JS Precision в 2025 году).
<блок-цитата>
Пункт 8.1 ISO 9001:2015: Организация должна производить и предоставлять услуги в контролируемых условиях, включая наличие рабочих инструкций, использование подходящего оборудования и осуществление мероприятий по мониторингу и измерениям.
Чтобы полностью соответствовать стандарту ISO 9001:2015, JS Precision подготавливает рабочие инструкции на каждом этапе процесса расчета стоимости индивидуальной литьевой формы: аудит preDFM - программирование CAM - обработка на станках с ЧПУ - выгрузка электроэрозионной обработки - пробное формование - полная проверка КИМ - поставка партии, а также модель стоимости владения гарантирует, что каждый пенни, который клиент тратит на инвестиции в пресс-форму, будет отслеживаемым, поддающимся количественной оценке и оптимизации.
Глубокое изучение трехмесячных данных испытаний по трассировке производственной линии показало, что пока индекс возможностей процесса CPK оставался выше 1,33 (AIAG PPAP, 4-е изд. Базовый уровень, Evok Poly, 2026), размерный сдвиг сохранялся в пределах ±0,005 мм и можно было избежать затрат на доработку из-за отклонений допусков.
Нужны прозрачные решения по оптимизации затрат на литьевые формы? Загрузите информационный документ JS Precision «Контроль затрат на инструменты для литья под давлением», который включает в себя контрольный список аудита DFM и модель расчета совокупной стоимости владения.
Как ключевые инженерные факторы влияют на стоимость инструментов для литья под давлением?
На стоимость инструментов для литья под давлением влияют качество стали, количество полостей, сложность конструкции и уровни допусков. Использование твердой стали требует больше машинного времени, многополые формы сократят производственные затраты, тогда как глубокие полости и подрезы приведут к более высоким затратам.
Твердость стали и время обработки
<ул>
Обработка закаленной стали H13:
H13 очень прочный, имеет твердость HRC 48-52. Для сравнения, предварительно закаленная сталь P20 имеет твердость HRC 28–32. Разница в твердости приводит примерно к 40 % увеличению времени медленной резки на станках с ЧПУ и времени электроэрозионной абляции, что, в свою очередь, приводит к увеличению затрат на обработку основы пресс-формы.
<ул>
Обработка зеркальной стали NAK80:
Предварительно закаленная сталь NAK80 имеет твердость HRC38-42 и не требует термической обработки. Цикл обработки этой стали находится между P20 и H13 и подходит для деталей высокого уровня отделки.
<ул>
Контроль времени обслуживания OEM-оснастки для литьевых форм:
Благодаря оптимизации траекторий инструмента и использованию высокоскоростного фрезерования (скорость вращения шпинделя 20 000 об/мин) JS Precision снижает Время обработки на станке с ЧПУ стальной формы H13 составляет 25 процентов (на основе статистики JS Precision по 150 проектам в 2025 году).
Количество гнезд и эффективность производства
<ул>
Одногнездная пресс-форма. Однополые прототипные формы требуют низких затрат на установку, но для литья под давлением одной детали продукта требуется больше времени.
Многополая пресс-форма. Многополые конструкции, такие как 1×4 и 1×8, увеличивают затраты на производство пресс-форм до 50–120 %, но в то же время сокращают время литья под давлением на единицу продукции более чем на 60 %.
Ссылка на отраслевые данные: В отчете Hoorenwell по анализу многополостного литья под давлением за 2026 год отмечается, что на крупномасштабных производствах с использованием многополых форм стоимость производства единичной единицы продукции может быть снижена с 30%-60%.
В реальных расценках компания JS Precision рекомендует оптимальное количество гнезд на основе EAU клиента и полагается на более 100 5-осевых обрабатывающих центров, чтобы обеспечить постоянную точность в многоместных пресс-формах.
Геометрическая сложность и движущиеся части
<ул>
Структура с глубокими полостями. Для глубоких полостей, имеющих соотношение глубины к ширине более 4:1, время этапа электроэрозионной обработки увеличивается, что приводит к увеличению стоимости обработки детали.
Подрез: каждый дополнительный комплект гидравлических ползунков и подъемников бокового действия добавляет в среднем на 30–50 % больше времени к сборке компонентов пресс-формы и процессам отладки.
Тонкостенные конструкции. Тонкостенные изделия, в которых толщина стенок менее 0,8 мм требует более высокого давления впрыска вместе с точным и постоянным контролем температуры пресс-формы. Кроме того, необходимо использовать более качественную сталь марки S136 с твердостью HRC 50–54.
Модель оценки общей стоимости пресс-формы
Общая стоимость = C_mold + (C_part × V), где C_mold — стоимость разработки пресс-формы, C_part — стоимость единицы впрыска, а V — ожидаемый общий объем производства. Формула четко гласит: Когда V мало, сначала следует уменьшить C_mold, когда V велико, уменьшение C_part более экономично, чем уменьшение C_mold. Другими словами, объем производства определяет, сколько вам придется потратить на форму.
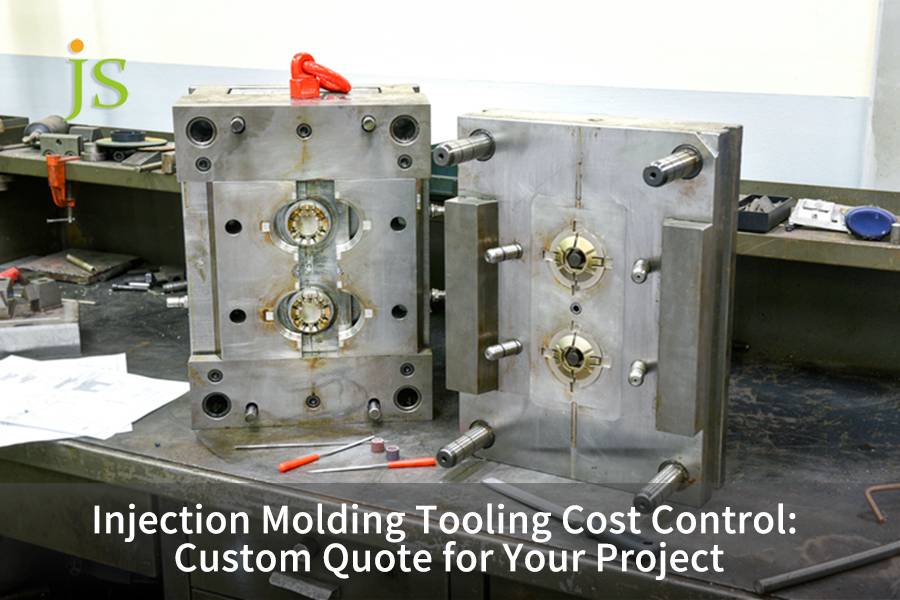
Рис. 1. Инструменты для литья под давлением в мастерской для анализа затрат.
Как инженеры по точности могут запросить прозрачное ценовое предложение по индивидуальной литьевой форме?
Если вам нужна прозрачная цена на изготовление индивидуальной литьевой формы, вам необходимо предоставить нам 3D-чертежи САПР, 2D-чертежи допусков, марку смолы и EAU. Чем более полная информация тем меньше должен быть уровень отклонения вашей котировки. Мы в JS Precision предоставим вам подробную информацию в течение 24 часов.
Стандарты подготовки документов
<ул>
Твердотельные 3D-чертежи: предоставьте файлы в формате STEP/X_T с списком геометрических элементов, чтобы команда инженеров могла запустить моделирование заполнения Moldflow.
2D-чертежи GD&T:Необходимо предоставить инженерные чертежи в формате PDF с указанием основных допусков, таких как ±0,01 мм, и геометрических допусков.
Соответствие смолы и усадки:Чтобы точно рассчитать усадку, необходимо указать тип материала (например, DuPont Zytel PA66+30% GF). Ожидаемый диапазон усадки составит 0,5–0,8%.
Требования к мощности и решения о бегунках: Чтобы принять решение о системе с горячими литниками (которая более эффективна, меньше отходов и сокращается время цикла), основным фактором должен быть EAU (расчетное годовое использование).
Круглосуточный процесс оценки JS Precision
<ул>
Проверка геометрии DFM: Мы можем выполнить для нас охлаждение пресс-формы и анализ деформации с помощью Moldex3D или Moldflow.
12 Подробная стоимость по позициям: Стоимость включает основу пресс-формы, стальной стержень пресс-формы, термообработку, обработку поверхности (SPE A2 / VDI 24), стандартные детали, рабочее время электроэрозионной обработки, рабочее время станка с ЧПУ, пробное формование, инспекцию ШИМ, транспортные таможенные пошлины и гарантийный депозит.
Открытое обязательство по проекту литья под давлением. Мы не играем в какие-либо скрытые платежи, все платежи отслеживаются на этапе обработки.
Расценки на альтернативные решения для одной и той же детали: Для одной и той же детали у нас есть расценки как на параллельные алюминиевые, так и на стальные формы, которые клиенты могут принять решение вместе с TCO.
Готовы рассчитать стоимость проекта литья под давлением? Загрузите свои чертежи, чтобы получить подробное ценовое предложение из 12 позиций от инженеров JS Precision, благодаря чему каждая инвестиция в пресс-форму будет четко видна.
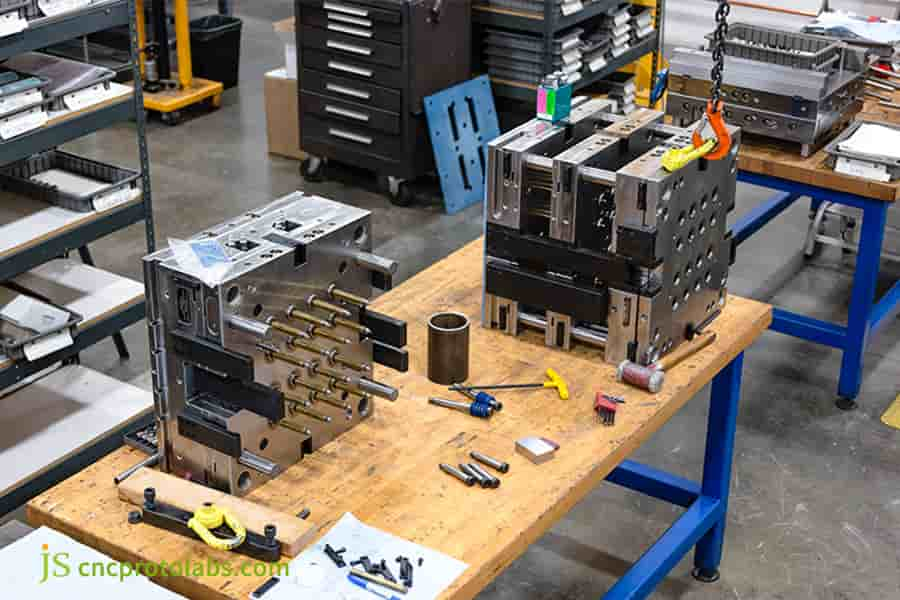
Рис. 2. Инженер проверяет чертежи пресс-форм на предмет точности цен.
Каков экономический компромисс между стоимостью алюминиевой и стальной формы?
Основное различие между стоимостью алюминиевой и стальной формы заключается в следующем: изготовление формы для алюминия на 30–50 % дешевле, тогда как время выполнения заказа значительно меньше. Однако основным преимуществом стальных форм является их длительный срок службы, а себестоимость единицы продукции снижается при производстве в больших количествах.
Сравнение физических параметров алюминиевых и стальных форм
<голова>
<тр>
Физический параметр
Ал 7075-T651
P20 (предварительно закаленный)
H13 (упрочненный)
S136 (Зеркальная сталь)
<тело>
<тр>
Твердость
HB 150 (≈HRC 15–20)
СПЧ 28–32
СПЧ 48–52
СПЧ 50–54
<тр>
Теплопроводность (Вт/м·К)
130–180
29
24,3
25
<тр>
Номинальный срок службы инструмента (в выстрелах)
500–10 000
100 000–500 000
1 000 000+
1 000 000+
<тр>
Относительная стоимость материала
0,6–0,8×
1,0×
1,5–2,0×
2,0–2,5×
<тр>
Фактор времени обработки
1,0× (базовый уровень)
1,5×
2,0×
2,0×
<тр>
Сокращение времени охлаждения
На 20–50 % быстрее
Базовый уровень
Базовый уровень
Базовый уровень
Источники данных: Закаленная сталь H13, предел прочности при комнатной температуре 1200–1590 МПа, твердость при закалке и отпуске HRC 48–52, теплопроводность 17,6–26,8 Вт/м·К (Xometry 2023).
Теплопроводность и цикл литья под давлением
<ол>
Высокая теплопроводность алюминия: При диапазоне теплопроводности 930–937 Вт/м·К теплопроводность алюминия составляет всего от половины до двух третей теплопроводности меди (385 Вт/м·К).
Сокращение времени производства: Превосходные свойства теплопередачи алюминия позволяют детали быстро охлаждаться, тем самым время процесса литья под давлением сокращается на 20–30%.
Услуга JS Precision по быстрому литью под давлением: Алюминиевые формы, используемые в качестве мастер-форм со стандартными основаниями, могут быть обработаны в течение 7–12 рабочих дней. Это очень хорошее экономичное решение для мелкосерийного производства или быстрого выполнения работ (пробное производство).
Долговечность и границы применимости материалов
<ул>
Ограничения на использование алюминиевых форм: Например, общая рекомендация заключается в том, что алюминиевые формы следует использовать только в пределах объемов производства, которые варьируются около 500–10 000 штук и только для изделий из смол, не армированных волокном.
Незаменимые ситуации со стальными формами: С армированными волокном конструкционными пластиками (например, PA66+30% GF), вызывающими абразивный износ, можно успешно справиться только при использовании форм из закаленной стали H13 в течение максимально длительного времени - без каких-либо изменений размеров до 1 000 000 ходов.
Логика принятия решения по выбору материала:
<ол>
Выберите алюминиевые формы Al 7075, если EAU < 10 000 единиц и компонент не содержит стекловолокна.
Выберите формы из закаленной стали H13, если EAU > 50 000 единиц или если компонент содержит стекловолокно.
Выберите предварительно закаленную сталь P20 в количестве 10 000 < EAU < 50 000 единиц, чтобы получить достойный баланс стоимости и долговечности.
Не знаете, какую форму выбрать для своего проекта: алюминиевую или стальную? Свяжитесь с командой инженеров JS Precision, чтобы получить индивидуальный отчет о расчете пороговых значений стоимости алюминия и стали, который поможет вам принять решение о выборе материала на основе данных.
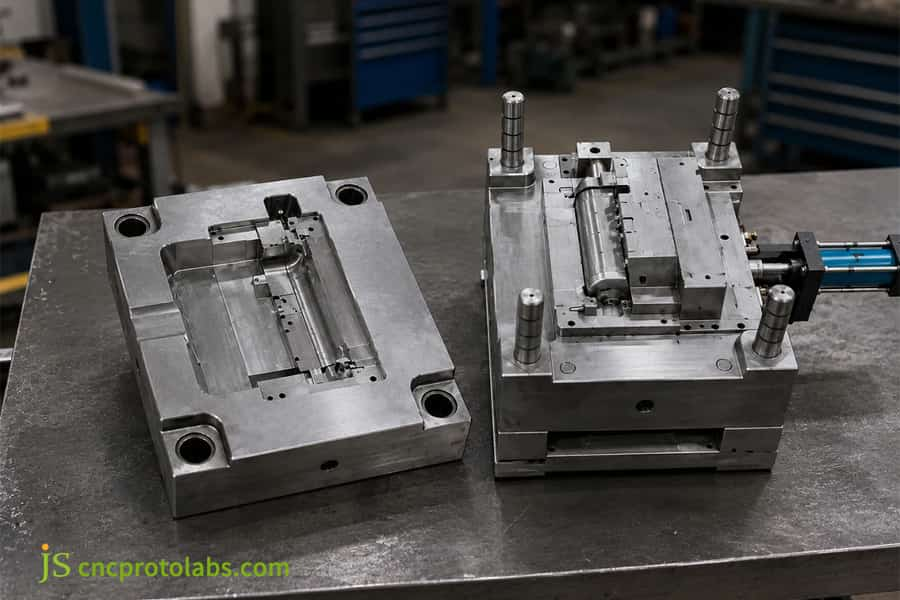
Рис. 3. Сравнение алюминиевых и стальных форм.
Как различаются затраты на прототип и производственную пресс-форму в производстве B2B?
Основные различия между стоимостью прототипа и производственной формы: стандартные основы пресс-форм и вставки с ручным управлением используются в прототипах форм, чтобы получить низкие первоначальные затраты, в то время как производственные формы зависят от полностью автоматизированных форм. системы выброса и многополости являются причиной удельной стоимости такой низкой.
Сравнение марок пресс-форм класса SPI
<голова>
<тр>
Спецификация
Прототип класса 105
Мост класса 104
Производство классов 101–102
<тело>
<тр>
Основа пресс-формы
Универсальный стандарт
Полустандартизованный
Полная настройка
<тр>
Сталь
Ал 7075 / НАК80
P20
H13/S136/СОЭ
<тр>
Подсчет кариеса
Один
От одного до 1×2
От 1×4 до 1×16+
<тр>
Система выброса
Вставка вручную/свободно
Полуавтоматический
Полностью автоматический + горячеканальный вариант
<тр>
Время цикла (сек)
40–60
25–35
12–20
<тр>
Срок службы инструмента (в выстрелах)
500–10 000
10 000–100 000
1 000 000+
<тр>
Стоимость разработки (доллары США)
1500–5000 долларов США
5000–15 000 долларов США
15 000–80 000 и более долларов США
данные получены из Внутренние статистические данные JS Precision за 2024-2025 годы.
Порог принятия решения о совокупной стоимости владения
<ул>
EAU < 5000 единиц: Пресс-формы класса прототипа класса 105 способны обеспечить низкие общие затраты даже при длительном цикле впрыска единичной детали (40–60 секунд), что приводит к снижению затрат на разработку пресс-формы.
5 000–50 000 единиц EAU: Мостовой инструмент (класс 104) предлагает лучшее решение. Формы из инструментальной стали P20 рассчитаны на более чем 100 000 производственных циклов, а общая стоимость единицы продукции за счет амортизации является управляемой.
EAU > 50 000 единиц: Форма массового производства класса 101 — наиболее доступный тип пресс-формы. Благодаря низкой стоимости обработки детали эта форма имеет самую низкую совокупную стоимость владения (TCO). Многогнездные горячеканальные системы сокращают время цикла всего до 12–20 секунд.
Универсальное обслуживание оснастки для литьевых форм OEM: JS Precision обеспечивает путь разработки пресс-форм от прототипа до полномасштабного массового производства, чтобы клиенты могли повысить уровень качества пресс-форм без смены поставщиков.
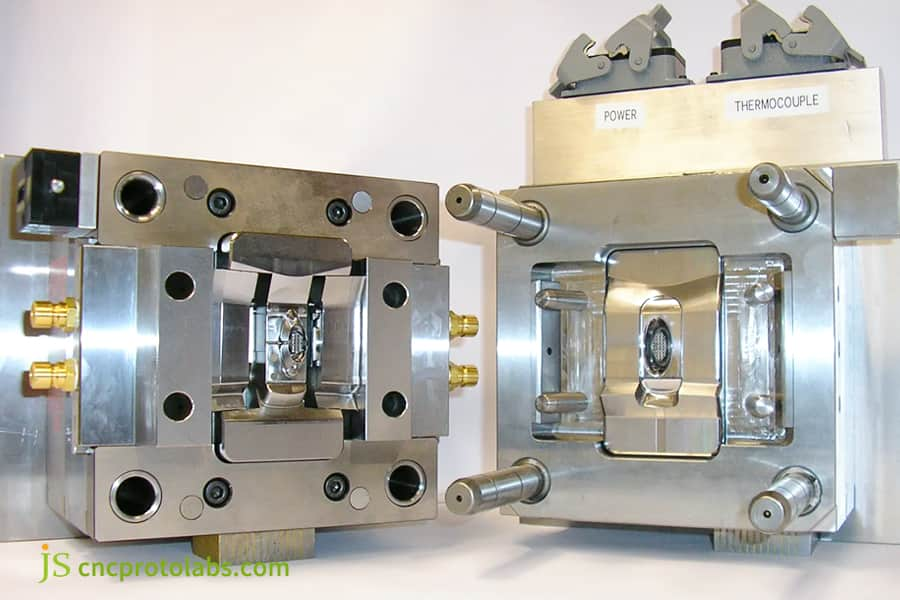
Рис. 4. Разъемная промышленная форма, демонстрирующая различия между прототипом и производством.
Как сервис DFM по оснащению литьевых форм снижает производственные расходы?
Профессиональный сервис DFM по инструментам для литья под давлением позволяет избавиться от толстых стенок и необоснованной осадки, выполняя оптическое, а также гидродинамическое моделирование геометрической формы детали перед резкой стали, экономя затраты на инструмент для литья под давлением на 30% на очень ранней стадии этап.
Оптимизация расчета толщины стен
<ул>
Контроль равномерной толщины стенок. Обеспечение одинаковой толщины стенок разной толщины помогает устранить вмятины и предотвратить деформацию внутренних напряжений. Устраняя неравномерную толщину стенок, инженеры могут поддерживать постоянную номинальную толщину на уровне 2,0 мм ± 0,1 мм.
Правила проектирования ребер: Толщина ребер не должна превышать 50–60 % толщины основной стенки. Слишком толстое ребро часто означает перегрев у основания и появление следов усадки. При настройке толщины ребер рекомендуется следовать рекомендациям 50–60 %.
Данные JS Precision за 2025 год взяты из 150 проектов: Структурная оптимизация DFM (проектирование для производства) на этапе подготовки производства, метод, используемый клиентами JS Precision, позволила в среднем на 28 % снизить расходы на модификации и вторичный ремонт после формования.
Угол уклона и упрощение выточки
<ул>
Нормализация угла уклона боковой стенки. Увеличение угла уклона внешней стенки детали с 0° до 1,5°–2,0° не только предотвращает повреждение детали при извлечении из формы, но также устраняет необходимость в сложной зеркальной полировке или методах электроэрозионного ремонта.
Упрощение конструкции подреза: При изменении линии разъема формы можно преобразовать подрез, т. е. боковое действие, в форму прямого отростка. Эта операция сбивает необходимое количество выталкивателей и ползунков.
ISO 10135:2007 Геометрическая спецификация продукции:Этот международный стандарт спецификации определяет набор методов регистрации геометрических допусков на пластиковых компонентах. Отчеты DFM JS Precision полностью соответствуют этому стандарту.
Результаты JS Precision Free DFM
<ул>
Моделирование заполнения пресс-формы: оно может предвидеть движущийся фронт расплава, области блокировки потока расплава в результате кавитации и распространение линий сварки.
Рекомендация по компенсации усадки: после определения правильного размера полости на основе качества материала (например, PA66+30%GF, степень усадки 0,5–0,8%) следует добавить соответствующую компенсацию.
Рекомендация по оптимальному расположению ворот: Принимая во внимание результаты анализа баланса потоков, будет рекомендовано оптимальное расположение и количество ворот.
Оценка влияния на стоимость: Измерение того, как каждое изменение в конструкции повлияет на стоимость изготовления пресс-формы и время цикла, позволит клиентам полностью понять экономический аспект проектирования для производства. (ДФМ).
Хотите зафиксировать затраты на этапе проверки чертежа? Загрузите свои 3D-чертежи CAD и получите бесплатный отчет об оценке DFM от наших инженеров, чтобы проверить технологичность вашей конструкции с помощью данных.
Как JS Precision сэкономила 35 % затрат на пресс-формы для компонентов автомобильного охлаждения?
В проекте поставщика автомобильной продукции первого уровня по разработке корпуса охлаждения силовой электроники электромобиля (EV) компании JS Precision удалось эффективно снизить затраты на обработку пресс-форм на 35 % и добиться допусков блокировки ±0,005 мм за счет детальной оптимизации DFM и использования модульной конструкции пресс-формы.
Проблемы клиента:
<ол>
Чрезвычайно сложная геометрическая форма: Корпус охлаждения оснащен тонкостенными крестообразными радиаторами с толщиной стенок 1,2 мм и четырьмя боковыми вырезами.
Первое предложение превысило бюджет: Первоначальный проект включал 6-цилиндровую систему вытягивания стержня, при этом первоначальная цена на литьевую форму превышала бюджет на 40 %.
Возможные дефекты продукта и качества сборки. Неполное заполнение полостей и коробление являются потенциальными проблемами, которые могут привести к невыполнению требований сборки силовых электронных компонентов электромобилей.
Прецизионное решение JS:
<блок-цитата>
ISO 20457:2018 определяет: Этот документ определяет возможные производственные допуски для формованных пластиковых деталей, касающиеся допусков и критериев приемки для отлитых под давлением непористых формованных деталей из термопластов.
Основываясь на нашем практическом опыте работы над проектом JSP-EV-202508,команда строго придерживалась этого международного стандарта:
<ол>
Конструктивное изменение DFM: Два некритических поднутрения были преобразованы в тянущие блоки линии разъема для извлечения из формы, была устранена необходимость в четырех комплектах механизмов вытягивания стержня гидравлического цилиндра.
Капитальный ремонт системы охлаждения: первоначальная система охлаждения была заменена на металлическую конформную, напечатанную на 3D-принтере, распределение температуры в форме было равномерно улучшено на 40%.
Материал сердечника формы и обработка поверхности: Стержень формы из предварительно закаленной стали NAK80 покрыт нанопокрытием, что обеспечивает твердость поверхности более HV 900 и повышает износостойкость на 50 %.
Уроки, извлеченные из неудач:
При формовании пробы Т0 неравномерное охлаждение привело к деформации плоскостности оболочки изделия на 0,08 мм (условие: ≤0,02 мм). Команда изменила температуру конформной системы охлаждения (от естественного охлаждения в зонах 20℃ до контролируемого нагрева при 45℃) и перепроектировала кривую давления выдержки (давление выдержки 85 МПа, время выдержки 4,5 секунды), чтобы устранить деформацию. Согласно внутреннему отчету JS Precision по контролю качества проекта JSP-EV-202508, значение CPK критического измерения было в конечном итоге увеличено до 1,67.
Окончательные результаты
<ул>
Затраты на изготовление пресс-форм: сократиться с 28 000 до 18 200 (сокращение на 35 %).
Время цикла впрыска сокращено с 32 секунд до 21 секунды, в результате чего затраты на рабочую силу машины на единицу также снизились на 34 %.
Точность размеров: в первых 20 000 поставок дефектов не было, а критические допуски на размеры постоянно поддерживались на уровне ±0,005 мм.
Характеристики поставок. Первые поставки завершились на 5 дней раньше запланированного, и на линии по производству электромобилей клиента не возникло никаких проблем.
Сталкиваетесь со сложными тонкостенными деталями и ограниченным бюджетом? Свяжитесь с нашей командой инженеров, чтобы запросить бесплатную технико-экономическое обоснование проектов охлаждающих корпусов и получить решение по снижению затрат, адаптированное к вашему проекту.
Почему стоит выбирать JS Precision в качестве партнера по прецизионному литью под давлением?
Gaining partnering with JS Precision as your OEM injection mold tooling service means that you will benefit from our 15+ years of precision manufacturing experience, ISO 9001:2015 quality system, and comprehensive cost optimization and control covering the whole cycle from the DFM assessment up to the massive injection molding.
Precision Equipment System
<ул>
Makino Mirror EDM Machine: Mirror-finish machining, Ra≤0.05μm, which is good enough for parts with optical-grade appearance.
Mitsui Precision CNC Machine: Spindle running at 20,000 RPM with mold part machining accuracy of 0.002mm.
Zeiss Coordinate Measuring Machine (CMM): Capable of doing full 3D dimensional inspection work for molds and injection parts to ensure their dimensional features can be traced back easily.
Quotation Transparency and Complete Closed-Loop Service
<ул>
Clear Custom Injection Mold Quote Procedure: Each quotation gives a detailed breakdown of the mold base procurement cost, moldcoresteel cost, CNC/EDM labor cost, and standard parts details to avoid any extra charges.
One-Stop Closed-Loop Manufacturing Service: Offering end-to-end integration from rapid injection mold tooling service (delivered of samples by 7-12 working days) through to large-capacity production molds which can handle millions of cycles.
Permanent Upgrade of Injection Molding Tooling Cost: Combining injection molding, surface coating, ultrasonic welding, and component assembly services to deliver minimum total cost per unit.
Protecting Customers' IP and Data: Mandatorily we follow the highest-class NDA agreements, customer drawings & data are encrypted and saved in different environments to protect our clients from IP breaches and the leaking of top-level R&D results.
FAQs
Q1: What factors directly dictate the Injection Molding Tooling Cost for a custom project?
In short, mold geometry, material selection (tooling steel grade), cavity count, and dimensional tolerances have the biggest impact on tooling price.JS Precision works out design details that can be done with the tool, leading to saving the customers' money at initial stage development between 20-35%.
Q2: How fast can I receive a detailed Custom Injection Mold Quote from JS Precision?
Once a 3D CAD and 2D drawings are attached, your customized quotation would be available in 24 hrs. Engineers run a parallel Moldflow analysis & submit detailed quote transparently split into 12 cost categories.Upload your drawings right away for a quote.
Q3: When should I choose an aluminum mold over a steel mold for injection tooling?
In cases of 500-10,000 units production and when It helps to get to market quickly, an aluminium mould is the best option and will cost you 30%-50% less. For bulk quantities of pieces over 100,000 or materials with glass fibers like PA66+30% GF, you will need harden H13 steel molds.
Q4: How does JS Precision ensure dimensional accuracy for high-precision injection molds?
We use Makino mirror EDM machines, 5-axis CNC machines, and Zeiss CMMs. We analyze the composition of the incoming steel. We strictly follow the ISO 20457:2018 tolerance standards. T1 trial mold measurements cover all the dimensions, and critical dimensions are reliably kept within ±0.005mm.
Q5: Can an injection mold tooling DFM service really cut total manufacturing expenses?
Sure! DFM has an impact on mold costs reduction as high as 30%. We save money on molds by wall thickness (2.0mm±0.1mm), draft angle (1.5°-2.0°), and by undercutfree design to prevent additional mold change requests. JS Precision also gives you one DFM Report for free.
Q6: What is the lead time for a rapid injection mold tooling service?
The standard rapid mold injection service can get you T1 samples in about 7 to 15 business days. The combination of using standardized mold bases and fast CNC cutting helps to reduce the time so much that this service is a very viable short-batch production and EVT/DVT validation method.
Q7: What is the typical difference between prototype and production mold cost?
Prototype molds (Class 105) price range: $1,500 - 5,000 which involve a simple mold base and hand-fit inserts.Production molds (Class 101) cost $15,000-80,000+ as they utilize tool steel and hot runners for more accurate and efficient injections. After 100 000 production per unit cost becomes very low.
Q8: How does JS Precision protect my intellectual property when I submit drawing files for a quote?
JS Precision can sign an NDA before receiving drawings. All CAD files are stored on an encrypted independent server, accessible only to authorized team members, strictly adhering to international intellectual property standards to ensure absolute data security.
Сводка
Injection molding tooling cost control is more about striking a good balance among mold life, steel level, shape, and unit price. By adopting a DFM approach, material selection in the right way, and developing rapidly the prototype through a modular system, the company manages to decrease initial costs and cut launch time while still preserving a tight tolerance of ±0.005 mm ISO 20457:2018.
Ready to assess the true cost of your injection molding project? Upload your 3D CAD model and 2D drawings now, and our senior engineers will provide a free DFM report and a transparent custom injection mold quote within 24 hours. Start your precise cost reduction process with a transparent quote.
Disclaimer
The contents of this page are for informational purposes only. For JS Precision Services, there are no representations or warranties, express or implied, as to the accuracy, completeness, or validity of the information. It is the buyer's responsibility to identify specific technical requirements and request a formal parts quotation. Please contact us for more information.
JS Precision Team
Custom manufacturing solutions. With over 15 years of experience serving more than 1,000 customers, we specialize in high-precision CNC machining, sheet metal fabrication, 3D printing, injection molding, and metal stamping. Having successfully delivered over 300,000 precision parts, we maintain a 99.2% on-time delivery rate across all custom projects.
Our facility is equipped with over 100 state-of-the-art 5-axis machining centers and is ISO 9001:2015 certified. We deliver fast, efficient, and high-quality manufacturing solutions to B2B clients across 150 countries. Whether you require low-volume prototyping or large-scale customization, we support your project with lead times as short as 24 hours. Choose JS Precision for unparalleled efficiency, quality, and professionalism.
Эксперт по быстрому прототипированию и быстрому производству
Специализируется на механической обработке с ЧПУ, 3D-печати, уретановом литье, быстрой оснастке, литье под давлением, литье металлов, листовом металле и экструзии.
 Русский