Controle de custos de ferramentas de moldagem por injeção: orçamento personalizado para seu projeto
Escrito por
Precisão JS
Publicado
Aug 01 2026
Ferramentas de Moldagem por Injeção
Siga-nos
O custo das ferramentas de moldagem por injeção é afetado pela qualidade do aço, número de cavidades e otimização do projeto para fabricação (DFM). Para manter os custos baixos e ao mesmo tempo manter os padrões de qualidade (tolerância cônica de ±0,005 mm), a JS Precision reduz o custo inicial apenas em um grau de 20 a 35%.
Temos um sistema rápido de orçamento e resposta, podendo produzir orçamentos personalizados em um dia útil. Compreender o modelo de detalhamento de custos de ferramentas para moldes de injeção ajuda os engenheiros a otimizar o custo total de propriedade (TCO).
Visão geral e referência rápida de custos de ferramentas para moldagem por injeção
Aula de ferramentas
Classificação do material
Vida útil da ferramenta (tiros)
Custo de ferramentas (USD)
Volume desejado
Estratégia de redução de custos
Molde Protótipo (Classe 105)
Al 7075/NAK80
500 – 10.000
US$ 1.500 – US$ 5.000
1 – 2.000 unidades
Base de molde padrão e câmara fria, simplifica o desenho
Ferramentas de ponte (classe 104)
P20 / Aço pré-endurecido
10.000 – 100.000
US$ 5.000 – US$ 15.000
2.000 – 50.000 unidades
Otimize a espessura da parede DFM (±10%) para reduzir horas de EDM
Molde de produção (classe 101-102)
Aço H13 / S136 / ESR
Mais de 1.000.000
US$ 15.000 – US$ 80.000 ou mais
Mais de 50.000 unidades
Resfriamento conformal e câmara quente, redução do tempo de ciclo em 35%
Principais conclusões
A intervenção de design bloqueia os custos:
80% do custo das ferramentas de moldagem por injeção são bloqueados no estágio de Projeto para Fabricação (DFM). Manter a espessura da parede uniforme (por exemplo, 2,0-2,5 mm) pode reduzir o tempo de usinagem em até 25%.
Benchmarking de material versus vida útil:
Moldes de alumínio (Al 7075 T6) são mais baratos de fabricar do que moldes de aço (H13) antecipadamente (~40%), mas o uso de aço endurecido pode resultar em uma economia de custos aproximada de 60% por peça, uma vez amortizada ao longo 100.000 ciclos.
Custos com impacto na geometria:
Estruturas de cavidades profundas e rebaixadas dependem muito da geometria, cada conjunto adicional de controles deslizantes móveis ou mecanismos ejetores angulares não só aumentará os custos de fabricação do molde, mas também os custos de manutenção futura do molde.
Por que confiar na controlabilidade de custos da cotação do projeto de moldagem por injeção da JS Precision?
Em grande parte, a controlabilidade do custo das ferramentas de moldagem por injeção é determinada por avaliações de engenharia transparentes e processos de fabricação padronizados. Como a experiência prática de nossa equipe trabalhando em projetos de caixas de refrigeração eletrônica automotiva, os tradicionais geralmente levam a custos de reparo de moldes superiores a 40% porque nenhuma etapa de Design for Manufacturing (DFM) é realizada.
A JS Precision, por meio da análise de fluxo do pré-molde e 15 anos de experiência em processamento de moldes de injeção OEM, reduz os custos iniciais de desenvolvimento de moldes em 20% a 35% (conforme as estatísticas dos 150 projetos da JS Precision em 2025).
Cláusula 8.1 da ISO 9001:2015: Uma organização deve produzir e fornecer serviços sob condições controladas, incluindo a disponibilidade de instruções de trabalho, o uso de equipamentos adequados e a implementação de atividades de monitoramento e medição.
Para cumprir totalmente a ISO 9001:2015, JS Precision prepara instruções de trabalho em todas as etapas do processo de cotação de moldes de injeção personalizados: auditoria préDFM - programação CAM - usinagem CNC - descarga EDM - moldagem de teste - inspeção completa CMM - entrega em lote, junto com o modelo de custo de propriedade, garante que cada centavo que o cliente gasta no investimento no molde será rastreável, quantificável e otimizável.
Um estudo profundo de dados de 3 meses de testes de rastreamento de linha de produção mostrou que enquanto o índice de capacidade do processo CPK permanecesse acima de 1,33 (AIAG PPAP 4ª ed. Baseline, Evok Poly 2026), o desvio dimensional foi mantido dentro de ±0,005 mm e o custo de retrabalho foi evitado devido a desvios de tolerância.
Deseja soluções transparentes de otimização de custos de moldes de injeção? Baixe o white paper de controle de custos de ferramentas de moldagem por injeção da JS Precision, que inclui uma lista de verificação de auditoria DFM e um modelo de cálculo de TCO.
Como os principais fatores de engenharia custam as ferramentas de moldagem por injeção direta?
O custo das ferramentas de moldagem por injeção é afetado pela qualidade do aço, pelo número de cavidades, pela complexidade do projeto e pelos níveis de tolerância. O uso de aço duro requer mais tempo de máquina, moldes com múltiplas cavidades reduzirão os custos de fabricação, enquanto cavidades profundas e recursos de corte inferior levarão a custos mais elevados.
Dureza do aço e tempo de usinagem
Usinagem de aço temperado H13:
H13 é muito resistente, possuindo uma dureza HRC 48-52. Em comparação, o aço pré-endurecido P20 possui HRC 28-32. A diferença na dureza leva a um aumento de cerca de 40% no corte lento CNC e no tempo de ablação EDM e, por sua vez, a um aumento nos custos de usinagem da base do molde.
Usinagem de aço espelhado NAK80:
O aço pré-endurecido NAK80 tem dureza HRC38-42 e não é necessário tratamento térmico. O ciclo de usinagem deste aço está entre o P20 e o H13 e é adequado para peças de alto nível de acabamento.
Controle de tempo de serviço de ferramentas de molde de injeção OEM:
Com a otimização dos caminhos da ferramenta e o uso de fresamento de alta velocidade (velocidade do fuso 20.000 RPM), o JS Precision reduz a usinagem CNC tempo para o molde de aço H13 25 por cento (com base nas estatísticas JS Precision de 150 projetos em 2025).
Número de cavidades e eficiência de produção
Molde de cavidade única: moldes de protótipo de cavidade única envolvem baixo custo de configuração para começar, mas leva mais tempo para injetar no molde uma única peça de produto.
Molde com múltiplas cavidades: Estruturas com múltiplas cavidades como 1×4 e 1×8 aumentam os custos de fabricação do molde em até 50%-120%, mas ao mesmo tempo reduzem o tempo de moldagem por injeção por unidade em mais de 60%.
Referência de dados da indústria: Hoorenwell Multi-cavity Injection Molding Analysis Report 2026 aponta que em produções em grande escala com moldes multicavidades o custo de produção de uma única unidade pode ser reduzido de 30% a 60%.
Em cotações reais, a JS Precision recomenda o número ideal de cavidades com base na EAU do cliente e conta com mais de 100 centros de usinagem de 5 eixos para garantir a consistência da precisão em moldes com múltiplas cavidades.
Complexidade geométrica e peças móveis
Estrutura de cavidade profunda: para cavidades profundas que têm uma relação profundidade/largura superior a 4:1, o tempo de passo para EDM é aumentado, causando um aumento no custo de processamento da peça.
Rebaixo: cada conjunto extra de controles deslizantes e elevadores hidráulicos de ação lateral adiciona uma média de 30% a 50% mais tempo à montagem dos componentes do molde e aos processos de depuração.
Estruturas de paredes finas: Produtos de paredes finas onde uma espessura de parede inferior a 0,8 mm necessita de maior pressão de injeção juntamente com controle preciso e constante da temperatura do molde. Além disso, deve ser usado um molde de aço de melhor qualidade, S136, com HRC de 50-54.
Modelo de estimativa de custo total do molde
Custo total = C_mold + (C_part × V), onde C_mold é o custo de desenvolvimento do molde, C_part é o custo por unidade de injeção e V é o volume total de produção esperado. A fórmula afirma claramente: Quando V é pequeno, C_mold deve ser reduzido primeiro, quando V é grande, reduzir C_part é mais econômico do que reduzir C_mold. Em outras palavras, a quantidade de produção define quanto você terá que gastar no molde.
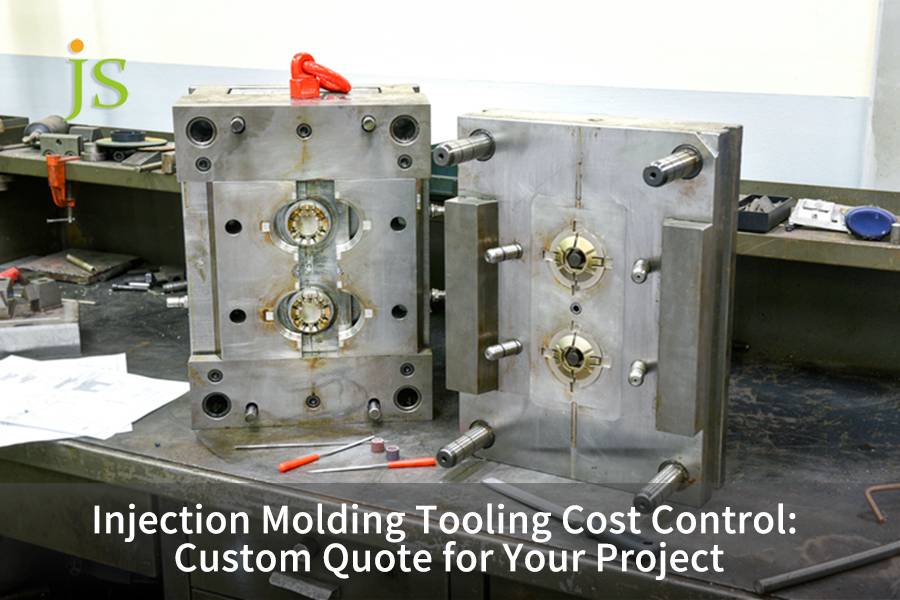
Figura 1: Ferramentas de molde de injeção em uma oficina para análise de custos.
Como os engenheiros de precisão podem solicitar um orçamento transparente de molde de injeção personalizado?
Se você deseja uma cotação de molde de injeção personalizada transparente, você precisará nos fornecer desenhos CAD 3D, desenhos de tolerância 2D, grau de resina e EAU. Com informações mais completas menor deverá ser a taxa de desvio de cotação. Nós da JS Precision forneceremos uma análise detalhada em 24 horas.
Padrões de preparação de documentos
Desenhos de sólidos 3D: Forneça arquivos no formato STEP/X_T com uma lista de características geométricas para que a equipe de engenharia possa executar as simulações de enchimento do Moldflow.
Desenhos GD&T 2D:desenhos de engenharia em formato PDF especificando tolerâncias importantes, como ±0,01 mm e tolerâncias geométricas, devem ser fornecidos.
Correspondência de resina e contração:Para que os cálculos de contração sejam feitos com precisão, é necessário indicar o tipo de material (por exemplo, DuPont Zytel PA66+30% GF). A faixa de redução esperada seria de 0,5% a 0,8%.
Requisitos de capacidade e decisões do corredor: para ajudar a decidir sobre um sistema de câmara quente (que seja mais eficiente, menos desperdício e tempos de ciclo mais rápidos), o EAU (uso anual estimado) deve ser uma consideração principal.
Processo de avaliação de 24 horas do JS Precision
Verificação de geometria DFM: podemos fazer injeção de resfriamento de pacote de molde e análise de empenamento por Moldex3D ou Moldflow para nós.
12 Detalhes de custo por item: O custo inclui base do molde, aço do núcleo do molde, tratamento térmico, tratamento de superfície (SPE A2 / VDI 24), peças padrão, horas de mão de obra EDM, horas de mão de obra CNC, moldagem experimental, taxas alfandegárias de inspeção de transporte CMM e depósito de garantia.
Citação do projeto de compromisso aberto de moldagem por injeção: Não jogamos nenhum jogo de cobranças ocultas, todas as cobranças seguem uma etapa de processamento.
Cotações por soluções alternativas para a mesma peça: Para a mesma peça, temos cotações paralelas de moldes de alumínio e moldes de aço para os clientes decidirem com o TCO.
Pronto para calcular os custos do seu projeto de moldagem por injeção? Carregue seus desenhos para receber um orçamento detalhado de 12 itens dos engenheiros da JS Precision, tornando cada investimento em molde claramente visível.
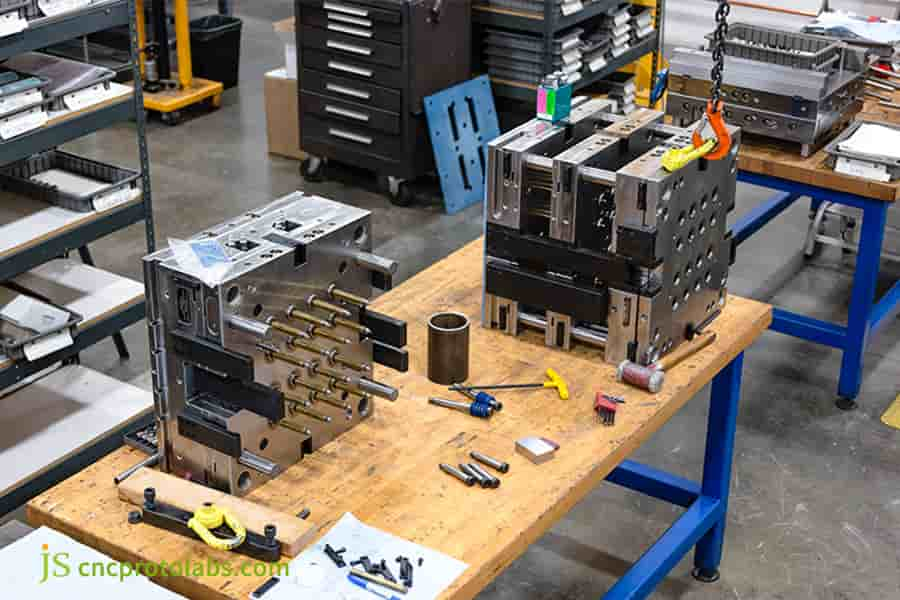
Figura 2: Engenheiro examinando projetos de moldes para obter orçamentos precisos.
Qual é a compensação econômica entre o custo do alumínio e do molde de aço?
A principal diferença entre custo do molde de alumínio versus aço é esta: o molde para alumínio é 30-50% barato de fazer no início, enquanto o prazo de entrega é bem menor. Porém, a principal vantagem dos moldes de aço é sua longa vida útil e o custo unitário fica menor quando produzidos em grandes quantidades.
Comparação de parâmetros físicos de moldes de alumínio e aço
Parâmetro físico
Al 7075-T651
P20 (pré-endurecido)
H13 (endurecido)
S136 (aço espelhado)
Dureza
HB 150 (≈HRC 15-20)
HRC 28–32
HRC 48–52
HRC 50–54
Condutividade térmica (W/m·K)
130–180
29
24,3
25
Vida útil típica da ferramenta (disparos)
500–10.000
100.000–500.000
Mais de 1.000.000
Mais de 1.000.000
Custo relativo do material
0,6–0,8×
1,0×
1,5–2,0×
2,0–2,5×
Fator de tempo de usinagem
1,0× (linha de base)
1,5×
2,0×
2,0×
Redução do tempo de resfriamento
20% a 50% mais rápido
Linha de base
Linha de base
Linha de base
Os dados são provenientes de: aço temperado H13, resistência à tração à temperatura ambiente 1200-1590 MPa, dureza temperada e revenida HRC 48-52, condutividade térmica 17,6-26,8 W/m·K (Xometria 2023).
Condutividade Térmica e Ciclo de Moldagem por Injeção
Alta condutividade térmica do alumínio: Com uma faixa de condutividade térmica de 930-937W/m·K, a condutividade térmica do alumínio é apenas cerca de metade a dois terços da do cobre (385W/m·K).
Tempo de fabricação reduzido: As excelentes propriedades de transferência de calor do alumínio permitem que a peça esfrie rapidamente, reduzindo assim o tempo do processo de moldagem por injeção em 20% a 30%.
Serviço de ferramentas para moldes de injeção rápida da JS Precision: Os moldes de alumínio usados como moldes mestres com bases de molde padrão podem ser processados dentro de um período de 7 a 12 dias úteis. É uma solução econômica muito boa para produção em pequenas tiragens ou retorno rápido (produção experimental).
Limites de durabilidade e aplicabilidade de materiais
Limites de uso de moldes de alumínio: por exemplo, uma recomendação geral é que os moldes de alumínio sejam usados apenas em volumes de produção que variam em torno de 500 a 10.000 peças e apenas para aplicações de resina não reforçada com fibra.
Situações indispensáveis em moldes de aço: Plásticos de engenharia reforçados com fibra (como PA66+30% GF) que causam desgaste abrasivo só podem ser resolvidos com sucesso usando moldes de aço temperado H13 pelo maior tempo possível - sem quaisquer alterações nas dimensões por até 1.000.000 de golpes.
Lógica de decisão de seleção de materiais:
Escolha moldes de alumínio Al 7075 se EAU < 10.000 unidades e o componente não contém fibra de vidro.
Escolha moldes de aço temperado H13 se EAU > 50.000 unidades ou se o componente contiver fibra de vidro.
Escolha aço pré-endurecido P20 entre 10.000 < EAU < 50.000 unidades para obter um equilíbrio decente entre custo e longevidade.
Não tem certeza se deve escolher moldes de alumínio ou aço para o seu projeto? Entre em contato com a equipe de engenharia da JS Precision para obter um relatório personalizado de cálculo de limite de custo de alumínio/aço para orientar sua decisão de seleção de material com dados.
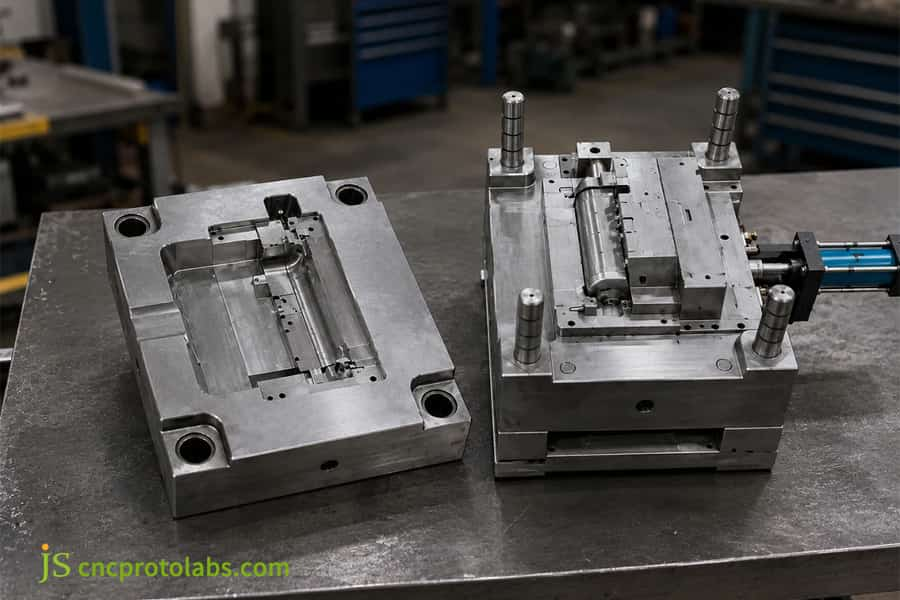
Figura 3: comparação lado a lado de moldes de alumínio e aço.
Qual a diferença entre o custo do protótipo e o custo do molde de produção na fabricação B2B?
As principais diferenças em custo de molde versus produção de protótipo: bases de molde padrão e inserções operadas manualmente são usadas por moldes de protótipo para obter baixos custos iniciais, enquanto a dependência de moldes de produção em moldes totalmente automatizados sistemas de ejeção e multicavidades é a razão pela qual os custos unitários são tão baixos.
Comparação da qualidade do molde da classe SPI
Especificação
Protótipo Classe 105
Ponte Classe 104
Produção Classe 101-102
Base do molde
Padrão universal
Semipadronizado
Totalmente personalizado
Núcleo de aço
Al 7075/NAK80
P20
H13/S136/ESR
Contagem de cavidades
Único
Único para 1×2
1×4 a 1×16+
Sistema de ejeção
Inserção manual/solta
Semiautomático
Totalmente automático + câmara quente
Tempo de ciclo (seg)
40–60
25–35
12–20
Vida útil da ferramenta (disparos)
500–10.000
10.000–100.000
Mais de 1.000.000
Custo de desenvolvimento (USD)
US$ 1.500 a US$ 5.000
US$ 5.000 a US$ 15.000
US$ 15.000 a US$ 80.000 ou mais
Os os dados são provenientes de dados estatísticos internos da JS Precision para 2024-2025.
Limite de decisão de TCO
EAU < 5.000 unidades: Os moldes de classe protótipo Classe 105 são capazes de fornecer custos gerais baixos, mesmo com ciclos de injeção de peça única prolongados de 40 a 60 segundos, o que resulta em custos reduzidos de desenvolvimento de moldes.
EAU 5.000-50.000 unidades: As ferramentas de ponte (Classe 104) oferecem a melhor solução. Os moldes de aço para ferramentas P20 são adequados para mais de 100.000 ciclos de produção e o custo unitário geral por meio da depreciação é gerenciável.
EAU > 50.000 unidades: O molde de produção em massa Classe 101 é o tipo de molde mais acessível. Através de um processamento de baixo custo por peça,este molde tem o menor custo total de propriedade (TCO). Os sistemas de câmara quente multicavidades reduzem o tempo de ciclo para apenas 12 a 20 segundos.
Serviço completo de ferramentas para moldes de injeção OEM: JS Precision permite o desenvolvimento de moldes desde o protótipo até a produção em massa em grande escala, para que os clientes possam melhorar o nível de qualidade do molde sem trocar de fornecedor.
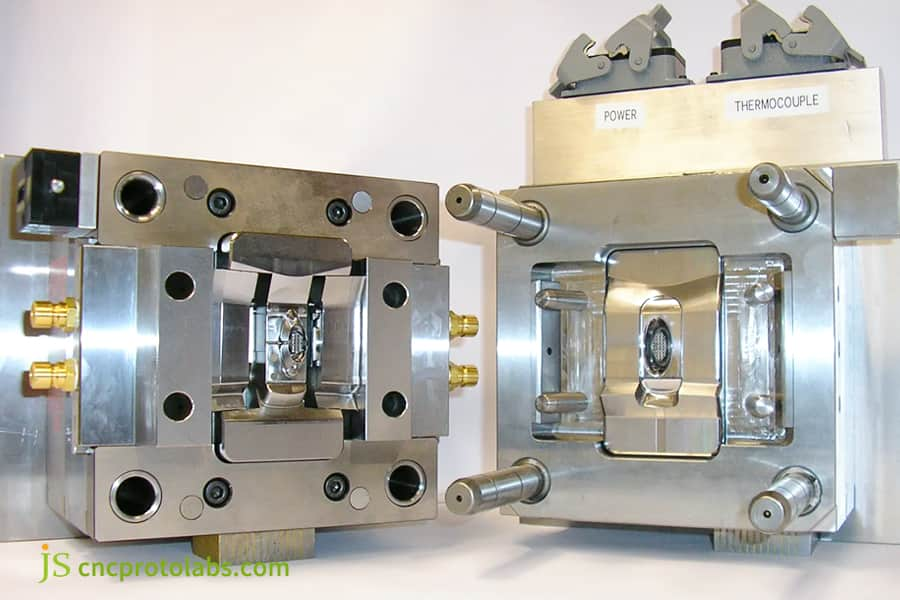
Figura 4: Molde industrial dividido mostrando diferenças de protótipo e produção.
Como o serviço DFM de ferramentas para moldes de injeção reduz as despesas de fabricação?
O serviço DFM profissional de ferramentas para moldes de injeção elimina paredes espessas e tiragens excessivas fazendo uma simulação óptica e de dinâmica de fluidos da forma geométrica da peça, antes de cortar o aço, economizando os custos da ferramenta de molde de injeção em 30% em um estágio muito inicial.
Otimização do projeto de espessura de parede
Controle uniforme de espessura de parede: Tornar as espessuras de parede não uniformes iguais ajuda a eliminar marcas de afundamento e evitar deformações por tensão interna. Ao eliminar a espessura não uniforme da parede, os engenheiros podem manter uma espessura nominal constante de nível de 2,0 mm ± 0,1 mm.
Regras de projeto das nervuras: A espessura das nervuras não deve exceder 50%-60% da espessura da parede principal. Uma costela muito grossa geralmente significa superaquecimento na raiz e causa marcas de encolhimento. É aconselhável seguir a diretriz de 50%-60% ao definir a espessura das costelas.
Os dados de 2025 da JS Precision são de 150 projetos: A otimização estrutural DFM (Design For Manufacture) de pré-produção, um método usado pelos clientes da JS Precision, reduziu em média 28% suas modificações pós-moldagem e despesas com reparos secundários.
Simplificação do ângulo de saída e corte inferior
Normalização do ângulo de saída da parede lateral: aumentar o ângulo de saída da parede externa da peça, de 0° para 1,5°-2,0°, não apenas evita que uma peça seja danificada durante a desmoldagem, mas também elimina a necessidade depolimento espelhado complexo ou métodos de reparo por EDM.
Simplificando o design do corte inferior: Ao alterar a linha de partição do molde, é possível converter um corte inferior, ou seja, uma ação lateral, na forma de um broto reto. Esta operação reduz o número necessário de pinos ejetores e controles deslizantes.
Especificação geométrica de produto ISO 10135:2007: Este padrão de especificação internacional define um conjunto de técnicas para registrar tolerâncias geométricas em componentes plásticos. Os relatórios DFM da JS Precision estão em total conformidade com este padrão.
Entregáveis DFM gratuitos do JS Precision
Simulação de preenchimento de fluxo de molde: Pode prever a frente móvel do fundido, áreas do fluxo de fundido sendo bloqueadas como cavitação e a propagação das linhas de soldagem.
Recomendação de compensação de contração: sugere-se que após determinar o tamanho correto da cavidade com base na qualidade do material (por exemplo, PA66+30%GF, taxa de contração de 0,5% a 0,8%), a compensação apropriada seja adicionada.
Recomendação de localização ideal do portão: Levando em consideração os resultados da análise de equilíbrio de fluxo, a localização e o número ideal do portão serão recomendados.
Avaliação de impacto de custos: medir como cada mudança no projeto afetará os custos de fabricação de moldes e o tempo de ciclo permitirá que os clientes compreendam totalmente o aspecto econômico do projeto para fabricação (DFM).
Deseja bloquear custos durante a fase de revisão do desenho? Carregue seus desenhos CAD 3D e receba um relatório de avaliação DFM gratuito de nossos engenheiros para verificar a capacidade de fabricação do seu projeto com dados.
Como a JS Precision economizou 35% nos custos de moldes para componentes de refrigeração automotiva?
Em um projeto de um fornecedor automotivo de nível 1 que projetava uma caixa de resfriamento de eletrônicos de potência para veículos elétricos (EV), a JS Precision conseguiu reduzir os custos de processamento de moldes em 35% e alcançou tolerâncias de bloqueio de ±0,005 mm por meio da otimização detalhada do DFM e do uso de design de molde modular.
Desafios do cliente:
Extremamente complexo geometricamente: a caixa de resfriamento apresenta dissipadores de calor em forma de cruz de paredes finas com espessura de parede de 1,2 mm e quatro recortes laterais.
Primeira cotação acima do orçamento: O projeto original envolvia um sistema de extração de núcleo de 6 cilindros com a cotação inicial do trabalho de molde de injeção indo 40% além do orçamento.
Possíveis defeitos na qualidade do produto e da montagem: O preenchimento incompleto da cavidade e o empenamento são problemas potenciais que podem fazer com que os requisitos de montagem dos componentes eletrônicos de potência do EV não sejam atendidos.
Solução de precisão JS:
ISO 20457:2018 especifica: Este documento define possíveis tolerâncias de fabricação para peças plásticas moldadas, relacionadas às tolerâncias e critérios de aceitação para peças moldadas não porosas moldadas por injeção feitas de termoplásticos.
Com base em nossa experiência prática no projeto JSP-EV-202508, a equipe aderiu estritamente a este padrão internacional:
Alteração estrutural do DFM: Dois cortes inferiores não críticos foram convertidos em blocos de tração de linha de partição para desmoldagem, a necessidade de quatro conjuntos de mecanismos de extração do núcleo do cilindro hidráulico foi eliminada.
Revisão do sistema de resfriamento: o sistema de resfriamento original foi substituído por um sistema de metal conformado impresso em 3D, a distribuição da temperatura do molde foi uniformemente melhorada em 40%.
Material do núcleo do molde e acabamento de superfície: O núcleo do molde de aço pré-endurecido NAK80 é revestido com um nano-revestimento, que resulta em uma dureza superficial superior a HV 900, e isso aumenta a resistência ao desgaste em 50% de melhoria.
Lições aprendidas com as falhas:
Durante a moldagem do teste T0, o resfriamento irregular leva à deformação do nivelamento do invólucro do produto em 0,08 mm (especificação: ≤0,02 mm). A equipe modificou a temperatura do sistema de resfriamento conformado (de resfriamento livre em zonas de 20°C para aquecimento controlado a 45°C) e redesenhou a curva de pressão de retenção (pressão de retenção de 85 MPa, tempo de retenção de 4,5 segundos) para remover a deformação. Based on JS Precision's internal project QC report JSP-EV-202508, the CPK value of the critical dimension was eventually enhanced to 1.67.
Final Results
Mold making cost: Cut down from 28,000 to 18,200 (a reduction of 35%).
Injection cycle time: Cut down from 32 seconds to 21 seconds with the result that machine labour cost per unit also reduced by 34%.
Dimensional accuracy: No defects at all in the first 20,000 deliveries, and critical dimensional tolerances were maintained consistently at ±0.005 mm.
Delivery performance: First deliveries finished 5 days earlier than scheduled, and there was no problem with the customer's EV production line.
Facing challenging thin-walled parts and tight budgets? Contact our engineering team to request a free feasibility assessment for cooling housing projects and obtain a cost-reduction solution tailored to your project.
Why Choose JS Precision as Your Precision Injection Tooling Partner?
Gaining partnering with JS Precision as your OEM injection mold tooling service means that you will benefit from our 15+ years of precision manufacturing experience, ISO 9001:2015 quality system, and comprehensive cost optimization and control covering the whole cycle from the DFM assessment up to the massive injection molding.
Precision Equipment System
Makino Mirror EDM Machine: Mirror-finish machining, Ra≤0.05μm, which is good enough for parts with optical-grade appearance.
Mitsui Precision CNC Machine: Spindle running at 20,000 RPM with mold part machining accuracy of 0.002mm.
Zeiss Coordinate Measuring Machine (CMM): Capable of doing full 3D dimensional inspection work for molds and injection parts to ensure their dimensional features can be traced back easily.
Quotation Transparency and Complete Closed-Loop Service
Clear Custom Injection Mold Quote Procedure: Each quotation gives a detailed breakdown of the mold base procurement cost, moldcoresteel cost, CNC/EDM labor cost, and standard parts details to avoid any extra charges.
One-Stop Closed-Loop Manufacturing Service: Offering end-to-end integration from rapid injection mold tooling service (delivered of samples by 7-12 working days) through to large-capacity production molds which can handle millions of cycles.
Permanent Upgrade of Injection Molding Tooling Cost: Combining injection molding, surface coating, ultrasonic welding, and component assembly services to deliver minimum total cost per unit.
Protecting Customers' IP and Data: Mandatorily we follow the highest-class NDA agreements, customer drawings & data are encrypted and saved in different environments to protect our clients from IP breaches and the leaking of top-level R&D results.
FAQs
Q1: What factors directly dictate the Injection Molding Tooling Cost for a custom project?
In short, mold geometry, material selection (tooling steel grade), cavity count, and dimensional tolerances have the biggest impact on tooling price.JS Precision works out design details that can be done with the tool, leading to saving the customers' money at initial stage development between 20-35%.
Q2: How fast can I receive a detailed Custom Injection Mold Quote from JS Precision?
Once a 3D CAD and 2D drawings are attached, your customized quotation would be available in 24 hrs. Engineers run a parallel Moldflow analysis & submit detailed quote transparently split into 12 cost categories.Upload your drawings right away for a quote.
Q3: When should I choose an aluminum mold over a steel mold for injection tooling?
In cases of 500-10,000 units production and when It helps to get to market quickly, an aluminium mould is the best option and will cost you 30%-50% less. For bulk quantities of pieces over 100,000 or materials with glass fibers like PA66+30% GF, you will need harden H13 steel molds.
Q4: How does JS Precision ensure dimensional accuracy for high-precision injection molds?
We use Makino mirror EDM machines, 5-axis CNC machines, and Zeiss CMMs. We analyze the composition of the incoming steel. We strictly follow the ISO 20457:2018 tolerance standards. T1 trial mold measurements cover all the dimensions, and critical dimensions are reliably kept within ±0.005mm.
Q5: Can an injection mold tooling DFM service really cut total manufacturing expenses?
Sure! DFM has an impact on mold costs reduction as high as 30%. We save money on molds by wall thickness (2.0mm±0.1mm), draft angle (1.5°-2.0°), and by undercutfree design to prevent additional mold change requests. JS Precision also gives you one DFM Report for free.
Q6: What is the lead time for a rapid injection mold tooling service?
The standard rapid mold injection service can get you T1 samples in about 7 to 15 business days. The combination of using standardized mold bases and fast CNC cutting helps to reduce the time so much that this service is a very viable short-batch production and EVT/DVT validation method.
Q7: What is the typical difference between prototype and production mold cost?
Prototype molds (Class 105) price range: $1,500 - 5,000 which involve a simple mold base and hand-fit inserts.Production molds (Class 101) cost $15,000-80,000+ as they utilize tool steel and hot runners for more accurate and efficient injections. After 100 000 production per unit cost becomes very low.
Q8: How does JS Precision protect my intellectual property when I submit drawing files for a quote?
JS Precision can sign an NDA before receiving drawings. All CAD files are stored on an encrypted independent server, accessible only to authorized team members, strictly adhering to international intellectual property standards to ensure absolute data security.
Summary
Injection molding tooling cost control is more about striking a good balance among mold life, steel level, shape, and unit price. By adopting a DFM approach, material selection in the right way, and developing rapidly the prototype through a modular system, the company manages to decrease initial costs and cut launch time while still preserving a tight tolerance of ±0.005 mm ISO 20457:2018.
Ready to assess the true cost of your injection molding project? Upload your 3D CAD model and 2D drawings now, and our senior engineers will provide a free DFM report and a transparent custom injection mold quote within 24 hours. Start your precise cost reduction process with a transparent quote.
Disclaimer
The contents of this page are for informational purposes only. For JS Precision Services, there are no representations or warranties, express or implied, as to the accuracy, completeness, or validity of the information. It is the buyer's responsibility to identify specific technical requirements and request a formal parts quotation. Please contact us for more information.
JS Precision Team
Custom manufacturing solutions. With over 15 years of experience serving more than 1,000 customers, we specialize in high-precision CNC machining, sheet metal fabrication, 3D printing, injection molding, and metal stamping. Having successfully delivered over 300,000 precision parts, we maintain a 99.2% on-time delivery rate across all custom projects.
Our facility is equipped with over 100 state-of-the-art 5-axis machining centers and is ISO 9001:2015 certified. We deliver fast, efficient, and high-quality manufacturing solutions to B2B clients across 150 countries. Whether you require low-volume prototyping or large-scale customization, we support your project with lead times as short as 24 hours. Choose JS Precision for unparalleled efficiency, quality, and professionalism.
Especialista em prototipagem rápida e fabricação rápida
Especializada em usinagem cnc, impressão 3D, fundição de uretano, ferramentas rápidas, moldagem por injeção, fundição de metal, chapa metálica e extrusão.
 Português (Brasil)